
La targhetta metallica e il manicotto a spalla ad anello su un flacone di profumo pesano meno di 5 grammi, eppure devono superare tre test: l'assemblaggio del flacone, la manipolazione ripetuta e l'esposizione all'alcol. Una volta ricevuto il file di progettazione, il primo passo è verificare se il componente può effettivamente essere pressofuso. Successivamente vengono selezionati il processo del LOGO e la finitura superficiale. La pressofusione a parete sottile, la finitura superficiale e la realizzazione del LOGO devono essere valutate congiuntamente.
Cosa sono le targhette e le ghiere per flaconi di profumo e perché meritano stampi separati
Le targhette e i manicotti di spalla sono due delle parti metalliche più sottovalutate su un flacone di profumo. I componenti metallici standard in questo settore includono solitamente il tappo, il manicotto del collo, il manicotto di spalla, la targhetta e la base del flacone. Tutti possono essere realizzati tramite pressofusione in lega di zinco o alluminio. Il manicotto del collo si adatta intorno al collo del flacone e, come il manicotto di spalla, appartiene alla zona di raccordo tra il corpo e il flacone.
La giustificazione per l'utilizzo di attrezzature separate risiede in ragioni pratiche. Lo spessore della parete principale di un tappo per bottiglia è tipicamente di 1,2 mm o più, mentre targhette e fascette per spalla sono spesso realizzate con spessori di 0,5-0,8 mm. Un unico stampo non può ottimizzare il sistema di colata, il tempo di raffreddamento e l'angolo di sformo per entrambi. Queste due parti sono anche quelle che vengono più spesso riviste in un aggiornamento di design. Realizzarle separatamente significa che una modifica del logo non richiede la modifica dello stampo del tappo della bottiglia.
Matrice di selezione: 5 processi per LOGO attraverso 6 fattori decisionali· Il processo LOGO giusto non è quello dall'aspetto più pregiato. È quello che si adatta al linguaggio del marchio e alla condizione della superficie piana o curva.
| Fattore ↓ \/ Processo → | Incisione a incavo | Rilievo in Rilievo ★ Raccomandazione Predefinita | Incisione Laser | Serigrafia (superfici piane) / Tampografia (superfici curve) | Riempimento colore placcato (Riempimento con vernice nelle scanalature / Smalto) |
|---|---|---|---|---|---|
| Effetto Dimensionale | Basso | Alto | Medio | Piatto | Medio |
| Effetto visivo | Raffinato e sobrio | Audace e dimensionale | Microtesto fine | Ricca gamma di colori | Contrasto metallo-colore |
| Durata | Alto | Alto | Medio | Medio | Alto |
| Flessibilità del MOQ | Alto | Alto | Medio | Alto / Medio | Medio |
| Applicazioni ideali | Marchi minimalisti di alta gamma | Lusso classico/bottiglie di liquore | Microtesto / numeri di serie / codici QR | Grafica multicolore piatta / LOGO su superficie curva | Stemmi vintage / stemmi di famiglia |
| Punto di guasto comune | Gli effetti sfumati non possono essere realizzati. | La goffratura laterale richiede l'uso di slitte, il che aumenta il costo dello stampo. | Risulta debole su superfici opache | La serigrafia su superfici curve non riesce | Lo smalto morbido e lo smalto duro sono spesso confusi con la vernice a forno. |
Fonte: Ricerca interna di Wbmetal (2026)
Pressofusione a Parete Sottile: Come vengono realizzati i componenti piatti da 0,5-0,8 mm
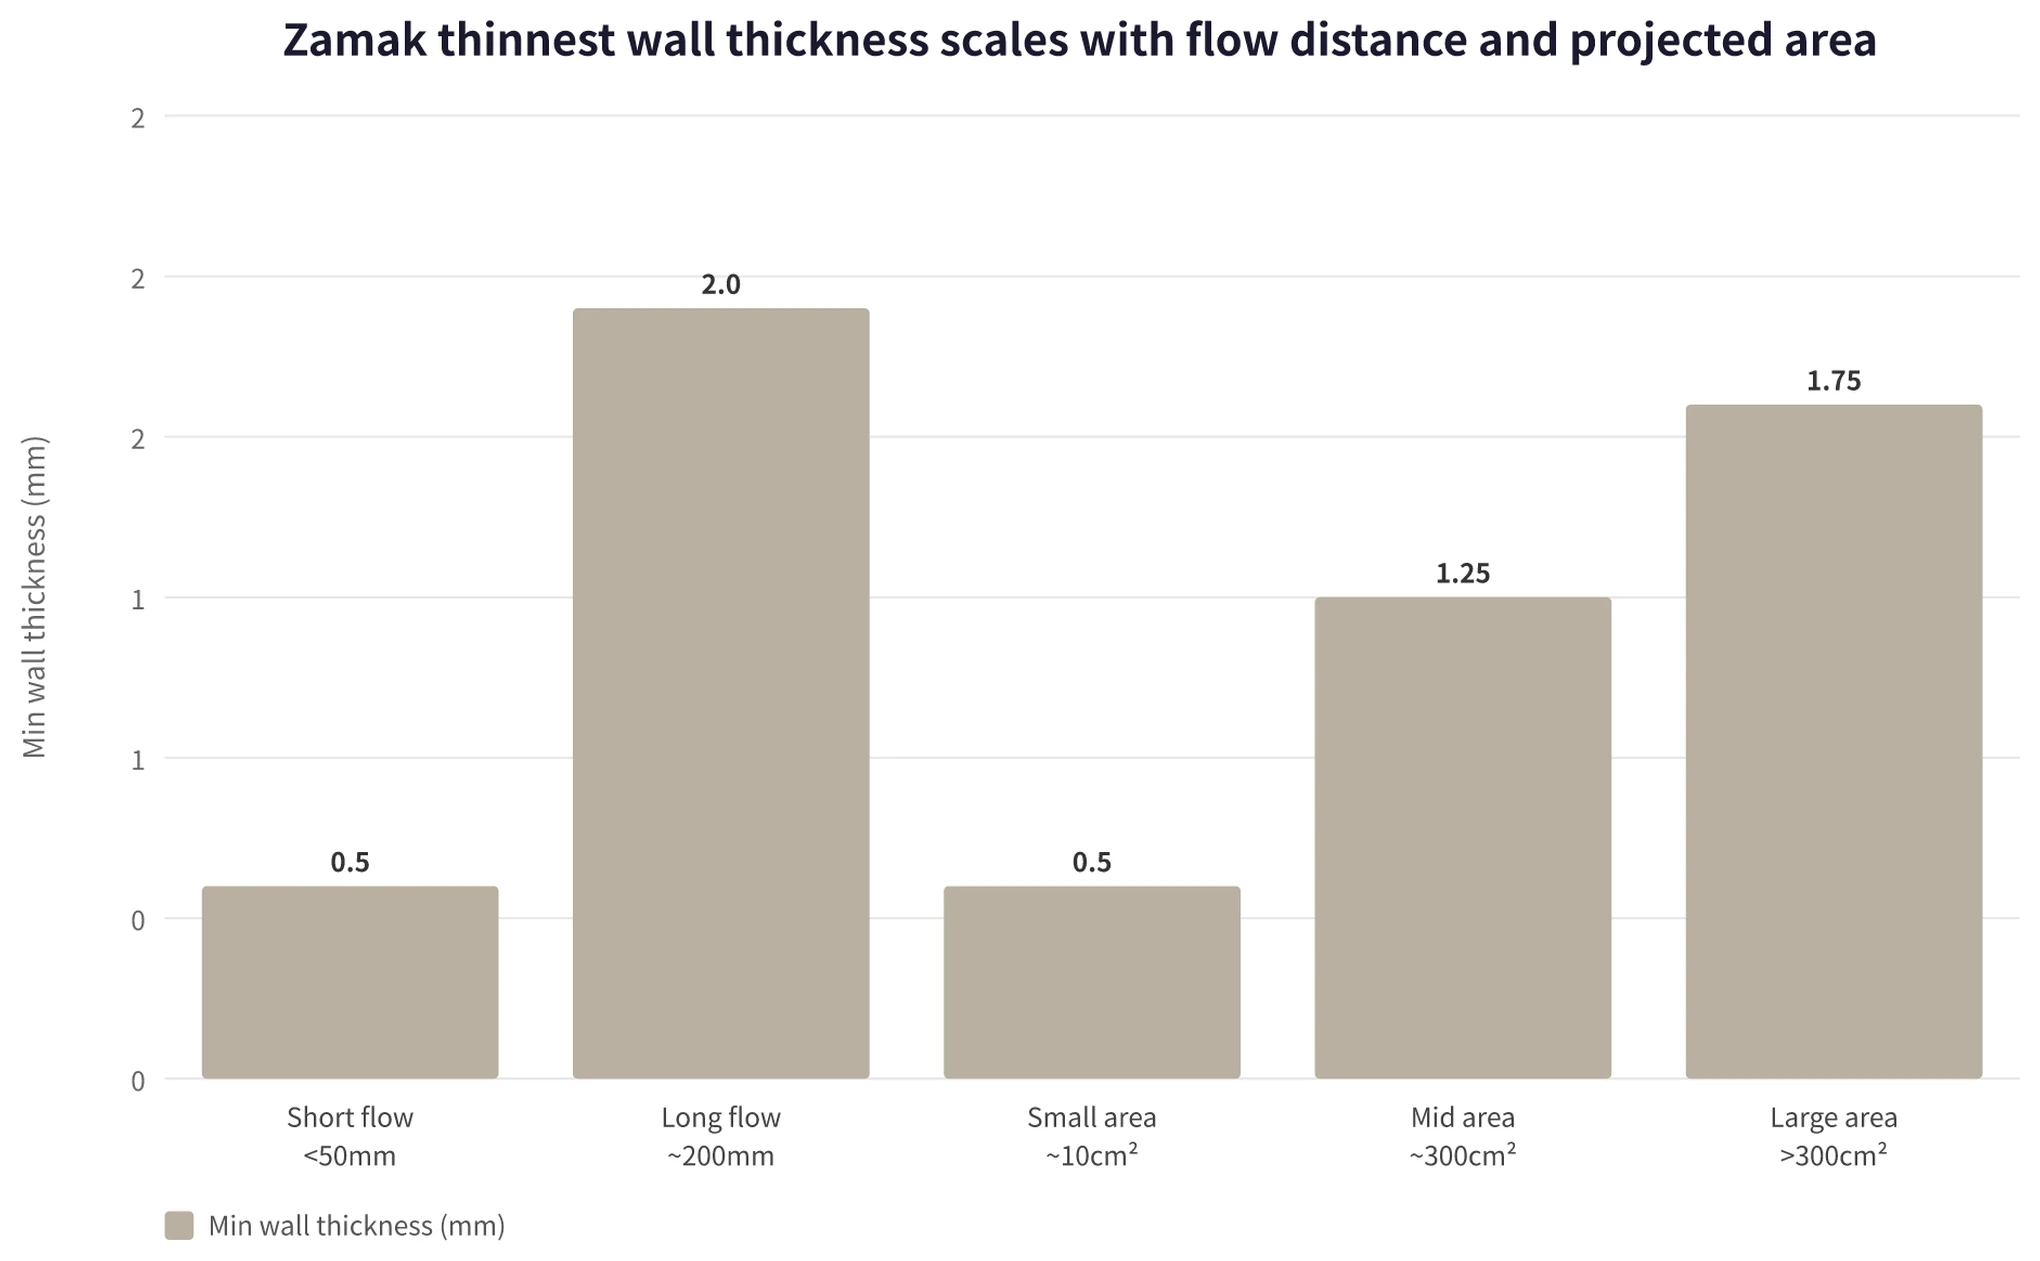
Per targhette identificative e manicotti, 0,5-0,8 mm rappresenta una finestra di processo matura e collaudata, non un caso limite rischioso. Le regole di progettazione dell'International Zinc Association forniscono un intervallo chiaro. Per piccole parti con un'area proiettata di circa 10 cm², la parete minima può raggiungere 0,5 mm. Per parti di medie dimensioni intorno ai 300 cm², l'intervallo tipico è 1,0-1,5 mm. Sopra i 300 cm², lo spessore della parete deve aumentare a 1,5-2,0 mm. NADCA fornisce lo stesso riferimento di 0,50 mm per piccole parti in lega di zinco.
La distanza di flusso determina se una parete sottile può riempirsi completamente. Entro una lunghezza di flusso di 50 mm, la parete può essere inferiore a 0,5 mm. A circa 200 mm di lunghezza di flusso, lo spessore della parete deve aumentare a circa 2 mm. La maggior parte delle targhette e delle maniche a spalla rientra nella categoria a flusso corto, ma c'è ancora una differenza tra “può essere realizzato” e “può essere realizzato bene”.
Se due flussi di zinco fuso si incontrano a una temperatura insufficiente, si forma una giunzione fredda. Una linea di giunzione rimane sotto la superficie. La verniciatura a spruzzo può nasconderla, ma la successiva elettroplaccatura causerà la formazione di bolle. La posizione del punto di iniezione e la direzione del flusso richiedono prima una revisione della producibilità. Le sezioni sottili si raffreddano rapidamente, mentre quelle spesse si ritirano più lentamente. Una grande differenza di spessore porta alla deformazione. L'International Zinc Association fornisce una regola empirica per la planarità pari alla diagonale più lunga × 0.33%. Su una piastra sottile con una diagonale di 50 mm, la deformazione può raggiungere 0,17 mm. Spesso è necessaria la correzione CNC. Un pezzo perfettamente piatto è in realtà l'opzione più costosa. Una texture fine o una leggera bombatura di solito rende la superficie più stabile.
Lo sformo standard è di 1° sulle superfici interne, 0,5° su quelle esterne e 0,1° per i fori rotondi. Uno sformo di 0° non è impossibile, ma richiede l'uso di slitte, del semistampo mobile e dell'espulsione quadrata. Ciò aumenta chiaramente i costi dello stampo. Nella selezione dei materiali, lo Zamak 3 è la scelta principale. Offre dimensioni stabili, flusso sufficiente e buone prestazioni di placcatura. Quando pareti sottili o dettagli complessi del LOGO non si riempiono completamente, la Lega 7 può essere specificata come opzione speciale. Il suo contenuto di magnesio è ridotto da 0,02-0,08% nello Zamak 3 a 0,005-0,02%, il che migliora la fluidità. Il costo unitario è leggermente superiore.
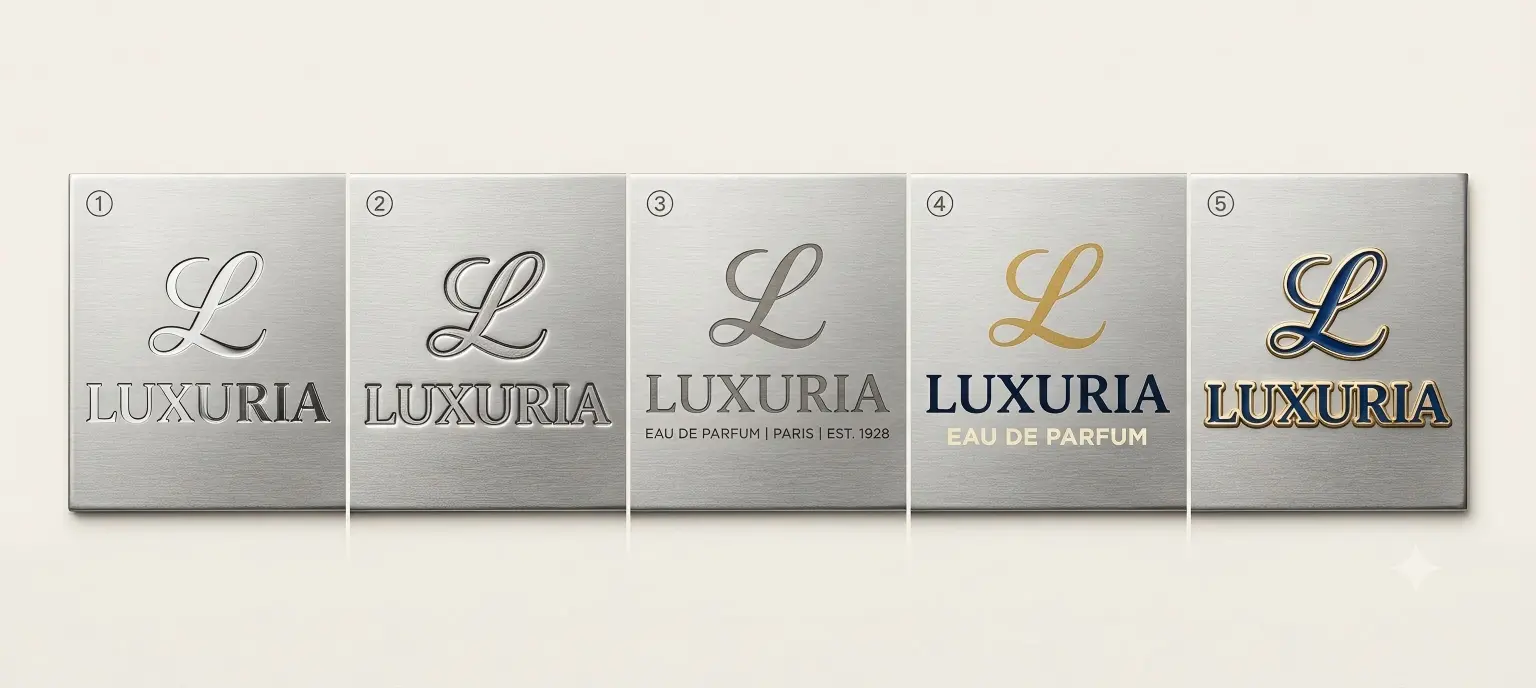
Selezione del processo per il LOGO: Incisione a incavo, Rilievo in rilievo, Incisione laser, Serigrafia/Tampografia e Riempimento colore placcato.
Non esiste un unico processo "migliore" per l'applicazione del logo. La scelta giusta dipende dalla planarità o curvatura della superficie, dalla necessità di dare dimensione o colore al design e dalla finitura superficiale successiva.
| Processo | Effetto Dimensionale | Effetto visivo | Durata | Flessibilità del MOQ | Applicazioni ideali | Punto di guasto comune |
|---|---|---|---|---|---|---|
| Incisione a incavo | Basso | Raffinato e sobrio | Alto | Alto | Marchi minimalisti di alta gamma | Gli effetti sfumati non possono essere realizzati. |
| Rilievo in Rilievo | Alto | Audace e dimensionale | Alto | Alto | Beni di lusso classici, bottiglie di liquore | I LOGO goffrati lateralmente richiedono l'uso di slitte, quindi il costo dello stampo è più elevato. |
| Incisione Laser | Medio | Microtesto fine | Medio | Medio | Microtesto, numeri di serie, codici QR | Risulta debole su superfici opache e forte su superfici lucide |
| Serigrafia (superfici piane) / Tampografia (superfici curve) | Piatto | Ricca gamma di colori | Medio | Alto / Medio | Grafica multicolore piatta, LOGO su superficie curva | La serigrafia su superfici curve fallirà |
| Riempimento colore placcato (Riempimento con vernice nelle scanalature / Smalto) | Medio | Contrasto metallo-colore | Alto | Medio | Stemmi vintage, stemmi di famiglia | Tre gradi di riempitivo spesso confusi |
Per un LOGO pressofuso, il rilievo a sbalzo è la prima opzione predefinita. Sia l'International Zinc Association che NADCA considerano le lettere in rilievo più economiche rispetto alle lettere incassate. Il testo incassato richiede una lavorazione inversa nella cavità e l'erosione dello zinco fuso può degradare più facilmente i dettagli. Le lettere in rilievo dovrebbero avere una larghezza minima della linea di 0,25 mm, una sformo laterale non inferiore a 25° e un'altezza non superiore alla larghezza della linea. I dettagli fini con grazie e i tratti molto sottili tendono a svanire.
L'incisione laser è adatta a caratteri molto piccoli. L'altezza standard dei caratteri parte da 0,15 mm, mentre le attrezzature di fascia alta possono arrivare fino a 0,05 mm. La nichelatura lucida o la placcatura in oro creano un forte contrasto. Le superfici opache o le finiture ossidate scure indeboliscono il risultato. Il giudizio finale dovrebbe basarsi su un'incisione di prova. Le targhette piane utilizzano la serigrafia, con una larghezza minima della linea di 0,2 mm e una dimensione del testo di 6 pt (2,84 l). Le maniche a spalla e l'area di transizione della spalla della bottiglia sono curve, quindi devono utilizzare la tampografia. Il limite pratico inferiore nella produzione è di 0,1 mm.
Il riempimento colore nelle incisioni non è lo stesso della galvanizzazione. La galvanizzazione applica nichel, cromo, oro o oro rosa sull'intera superficie. Il riempimento colore inserisce smalto morbido, smalto duro o vernice a forno nelle scanalature. Lo smalto morbido offre un effetto tattile a rilievo e incavo e un costo inferiore, adatto al mercato di fascia medio-alta. Lo smalto duro produce una superficie liscia e uniforme, la migliore resistenza ai graffi e il costo più elevato. È ideale per edizioni di punta o limitate. La vernice a forno garantisce una piena saturazione del colore e rappresenta un'alternativa a costo inferiore.
Per il rischio nell'ordine di processo tra incisione laser ed elettrodeposizione, consultare le FAQ-3.
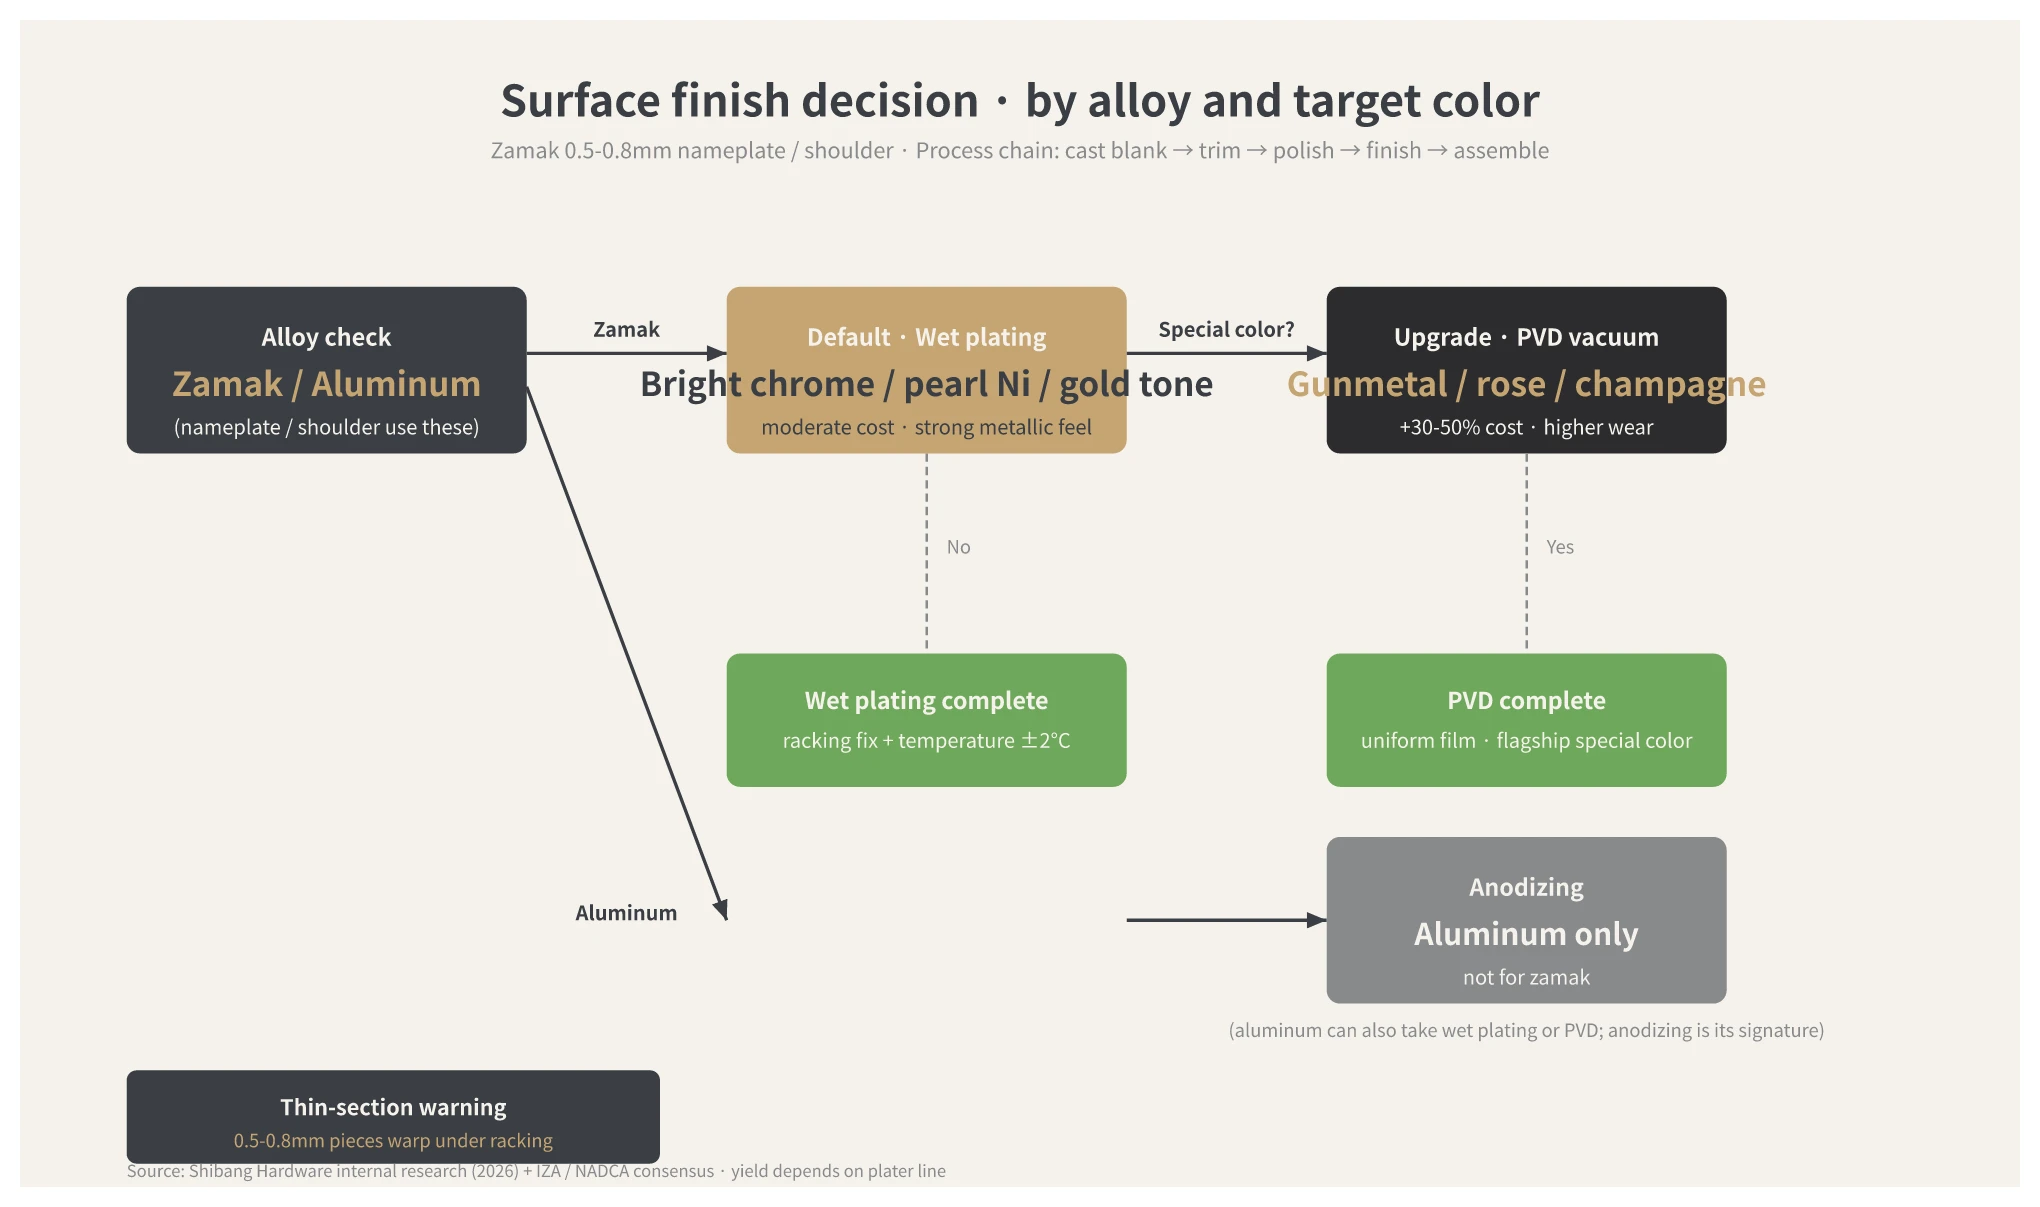
Come abbinare la finitura superficiale al LOGO: Galvanizzazione, PVD e Anodizzazione
La finitura superficiale determina lo sfondo su cui appare il LOGO finale. La galvanostegia acquosa offre elevata brillantezza, un forte effetto metallico e un costo moderato. Tuttavia, le parti sottili possono deformarsi a causa del serraggio sui telai, delle temperature del bagno galvanico di 50-60 °C, dell'impatto della corrente e delle tensioni interne del rivestimento. Telai a contatto puntiforme o lineare, manicotti elastici, controllo della temperatura entro ±2 °C, galvanostegia a impulsi o movimento del catodo sono tutti metodi pratici di miglioramento. La resa effettiva dipende comunque dai risultati attuali in produzione presso il fornitore di galvanica.
La PVD deposita un film metallico sottovuoto. Conferisce una maggiore durezza e può produrre colori speciali come canna di fucile, oro rosa e oro champagne. Il costo unitario è solitamente superiore del 30-50% rispetto alla galvanica acquosa, ovvero circa $4.44-$7.41 quando un costo di placcatura di riferimento comparabile è considerato $14.81. L'anodizzazione si applica solo ai pezzi in alluminio. I progetti di fascia media e alta di solito scelgono la galvanica acquosa. I prodotti di punta o i colori speciali possono considerare la PVD. L'anodizzazione è solo per le targhette in alluminio.
Cosa i titolari di brand devono decidere prima di inviare i disegni
Se manca una specifica nel pacchetto disegni, la campionatura potrebbe richiedere un'altra settimana. Prima di inviare i file alla fabbrica, assicurarsi che questi sette elementi siano chiari:
- File del LOGO e spessore linea.Per il rilievo in rilievo è necessaria una larghezza minima della linea di 0,25 mm. I caratteri incisi al laser partono da 0,15 mm. È preferibile l'artwork vettoriale. I file bitmap devono essere prima vettorializzati.
- Superficie piatta o curva.Le targhette piatte utilizzano la serigrafia. Le maniche a spalla curve utilizzano la tampografia. Dovrebbe essere indicata anche la curvatura dell'arco.
- Effetto superficiale.Specificare finitura lucida o opaca, oro, argento, canna di fucile o oro rosa, nonché effetti spazzolati, satinati o sabbiati.
- Tolleranza.La tolleranza lineare della pressofusione in lega di zinco è CT4-CT6 secondo GB/T 6414-2017 e ISO 8062-3. Wbmetal misura la capacità effettiva CT4. CT4 è già il miglior livello di precisione per la pressofusione. Non può essere giudicata in base alle aspettative della lavorazione CNC, come ±0,02 mm.
- Diametro del collo della bottiglia.Le dimensioni comuni sono 15 mm e 18 mm, con tolleranze di ±0,15-0,30 mm. Il diametro interno della ghiera spalla e della ghiera collo deve essere verificato rispetto alla bottiglia reale.
- MOQ e tempi di consegna.Il MOQ standard di Wbmetal è di 5.000 pezzi. La campionatura richiede 15 giorni e la realizzazione dello stampo 25 giorni lavorativi, per un totale di circa 6-8 settimane. Se il volume è basso e il design è unico, utilizzare prima la stampa 3D per convalidare l'aspetto. Se il LOGO è generico, verificare prima gli stampi pubblici esistenti.
- Metodo di assemblaggio.Le targhette utilizzano comunemente nastro adesivo biadesivo o montaggio a interferenza. I manicotti di spalla utilizzano comunemente montaggio a scatto o a interferenza. Le strutture a scatto richiedono griffe elastiche e slitte nello stampo, il che aumenta i costi di attrezzaggio.
Domande Frequenti
Perché la targhetta e la ghiera dovrebbero utilizzare stampi separati?
Il corpo principale del tappo della bottiglia è solitamente di 1,2 mm o più spesso, mentre la targhetta e il manicotto a spalla sono parti sottili di 0,5-0,8 mm. Il sistema di colata, il tempo di raffreddamento e l'angolo di sformo non possono essere ottimizzati contemporaneamente in un unico stampo. Questi componenti sono anche soggetti a frequenti revisioni. Separarli per la lavorazione del LOGO consente l'iterazione del design senza modificare il tappo. Questo si inserisce nella pianificazione generale perTappi per profumoaccessori.
Quanto possono essere fini i dettagli del LOGO?
La scritta in rilievo ottenuta per pressofusione richiede una larghezza minima della linea di 0,25 mm. I caratteri incisi al laser sono tipicamente di 0,15 mm e i sistemi di fascia alta possono raggiungere 0,05 mm, ma il risultato finale dipende dall'incisione di prova. La serigrafia richiede una larghezza minima della linea di 0,2 mm ed è limitata alle superfici piane. Le superfici curve devono utilizzare la tampografia, con un limite inferiore pratico di 0,1 mm.
L'incisione laser dovrebbe essere eseguita prima o dopo la galvanica?
L'incisione prima della placcatura è la sequenza più sicura.Durante la galvanoplastica, il rivestimento può livellare parzialmente gli incavi creati dall'incisione laser. Lo strato placcato agisce già di per sé come strato protettivo, rendendo superflua una passivazione separata.Se la placcatura viene eseguita per prima e l'incisione in seguito, il metallo base è esposto e deve essere aggiunta la passivazione.Altrimenti, le prestazioni alla nebbia salina sono difficili da qualificare.
Qual è la differenza tra smalto morbido, smalto duro e vernice cotta?
Lo smalto morbido presenta una sensazione tattile in rilievo e incassata e un costo inferiore, adatto a prodotti di fascia medio-alta. Lo smalto duro ha una superficie a filo, la migliore resistenza ai graffi e il costo più elevato, rendendolo idoneo per prodotti di punta o in edizione limitata. La vernice a forno offre colori ricchi e un costo inferiore, ma la sua resistenza ai graffi è inferiore rispetto allo smalto.
Come scegliere tra Zamak 3 e Lega 7?
Lo Zamak 3 è l'opzione più diffusa. Offre dimensioni stabili, adeguata fluidità e buone prestazioni di placcatura, quindi Wbmetal lo utilizza di default. La lega 7 ha un contenuto di magnesio inferiore e una migliore fluidità. È adatta per pareti sottili, dettagli complessi e parti che richiedono una definizione del logo più nitida. Il suo prezzo unitario è leggermente più alto e di solito richiede un ordine speciale.
È possibile ottenere una finitura a specchio direttamente tramite pressofusione?
No. Un pezzo grezzo pressofuso in lega di zinco presenta sempre una leggera rugosità superficiale. Una finitura a specchio deve essere ottenuta tramite lavorazione CNC secondaria e lucidatura. La catena di processo effettiva è: pezzo grezzo pressofuso → lavorazione CNC di finitura → lucidatura → cromatura opzionale per una maggiore brillantezza.
È possibile aprire lo stampo per un MOQ inferiore a 5.000 pezzi?
Sì, ma il costo degli stampi allocato a ciascun pezzo sarà elevato. Se il volume è basso e il design è unico, utilizzare prima la stampa 3D per convalidare l'aspetto. Se il volume è basso e il LOGO è generico, si possono considerare gli stampi pubblici esistenti. Per uno stampo privato, 5.000 pezzi è solitamente il punto di equilibrio più economico. Per lo sviluppo di imballaggi metallici correlati, gli acquirenti spesso esaminano più ampiamentePackaging per Fragranzeopzioni dawbmetal.
Scegliere un processo per il LOGO non significa optare per l'opzione più pregiata sulla carta. Si tratta di scegliere quello che si allinea al linguaggio del marchio: il rilievo goffrato crea presenza, l'incisione incassata crea sobrietà e il riempimento colore placcato crea un aspetto vintage. La pressofusione a parete sottile, la finitura superficiale e l'esecuzione del LOGO funzionano come un unico sistema. Se il marchio fornisce in anticipo larghezza della linea, curvatura della superficie, finitura, tolleranza, dimensione del collo della bottiglia, MOQ e metodo di assemblaggio, il percorso di campionamento sarà molto meno soggetto a revisioni a metà strada.





