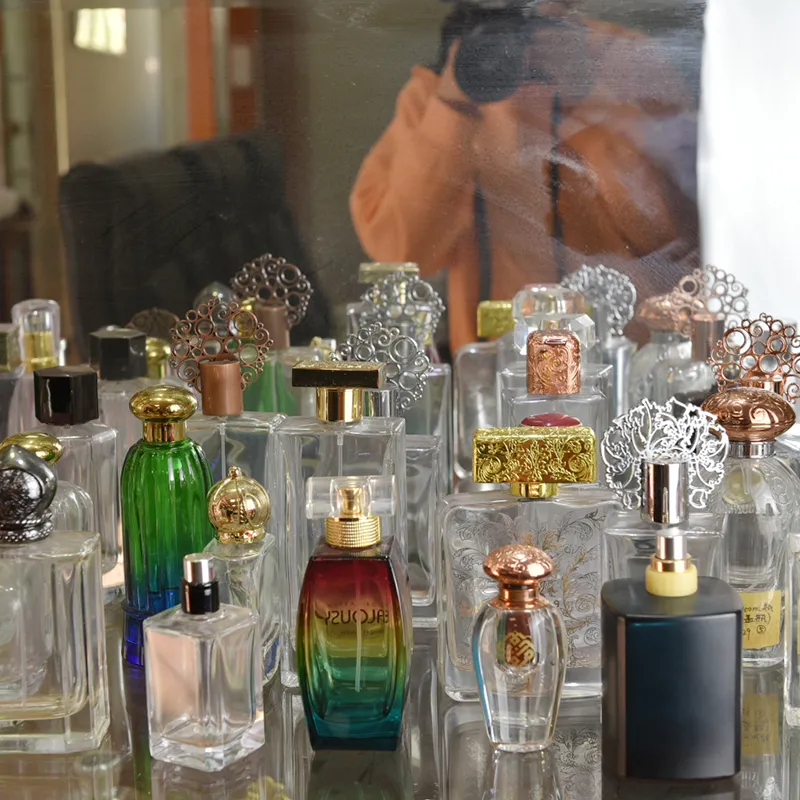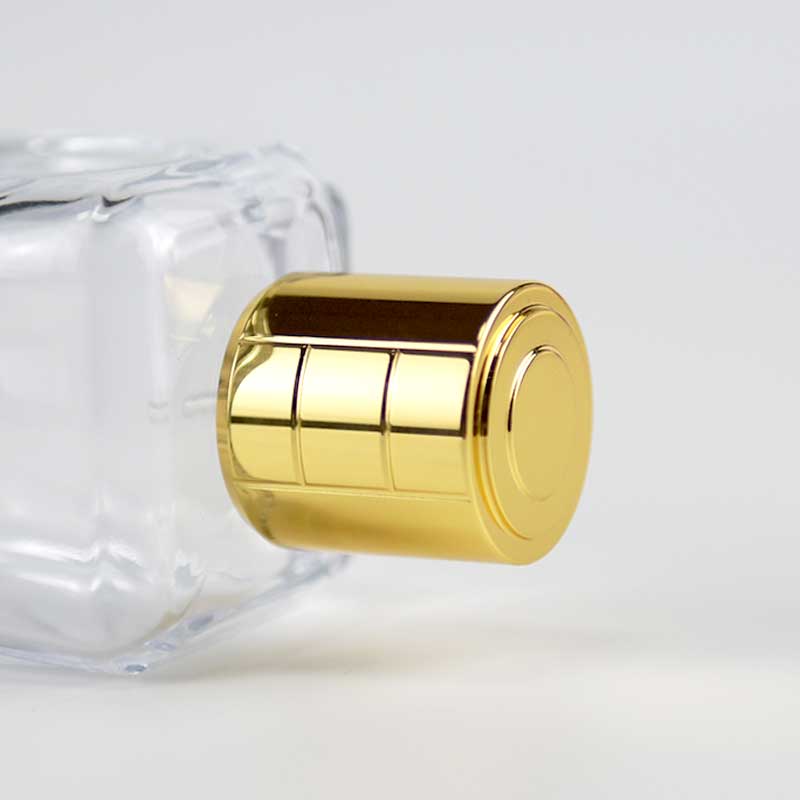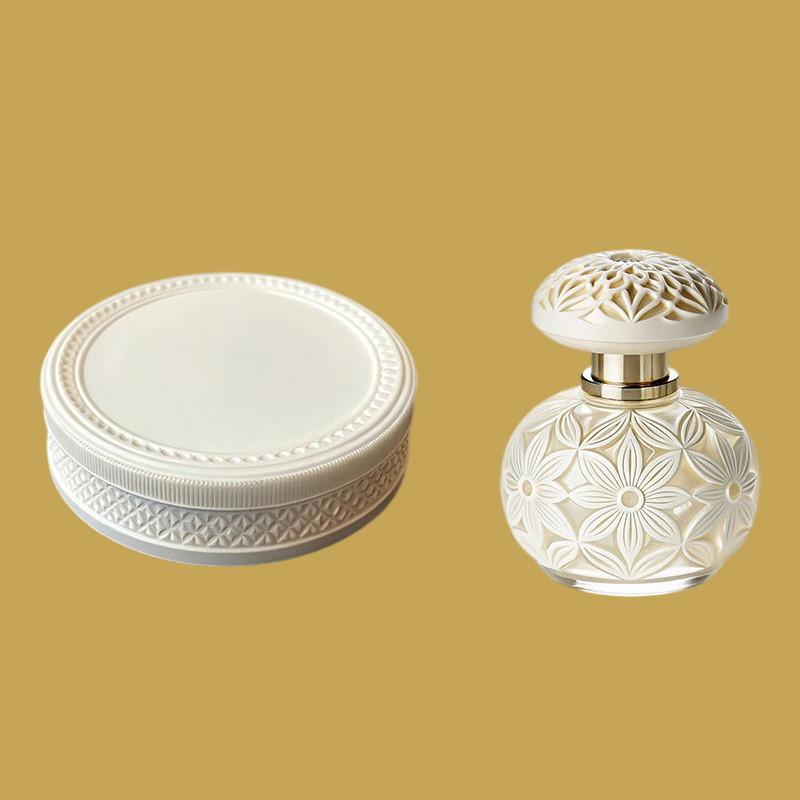
La placa de identificación metálica y el manguito de hombro anular de un frasco de perfume pesan menos de 5 gramos, pero aun así deben superar tres pruebas: el ensamblaje de la botella, la manipulación repetida y la exposición al alcohol. Una vez que llega el archivo de diseño, el primer paso es verificar si la pieza puede ser realmente fundida a presión. Luego se seleccionan el proceso del LOGO y el acabado superficial. La fundición a presión de pared delgada, el acabado superficial y la ejecución del LOGO deben evaluarse conjuntamente.
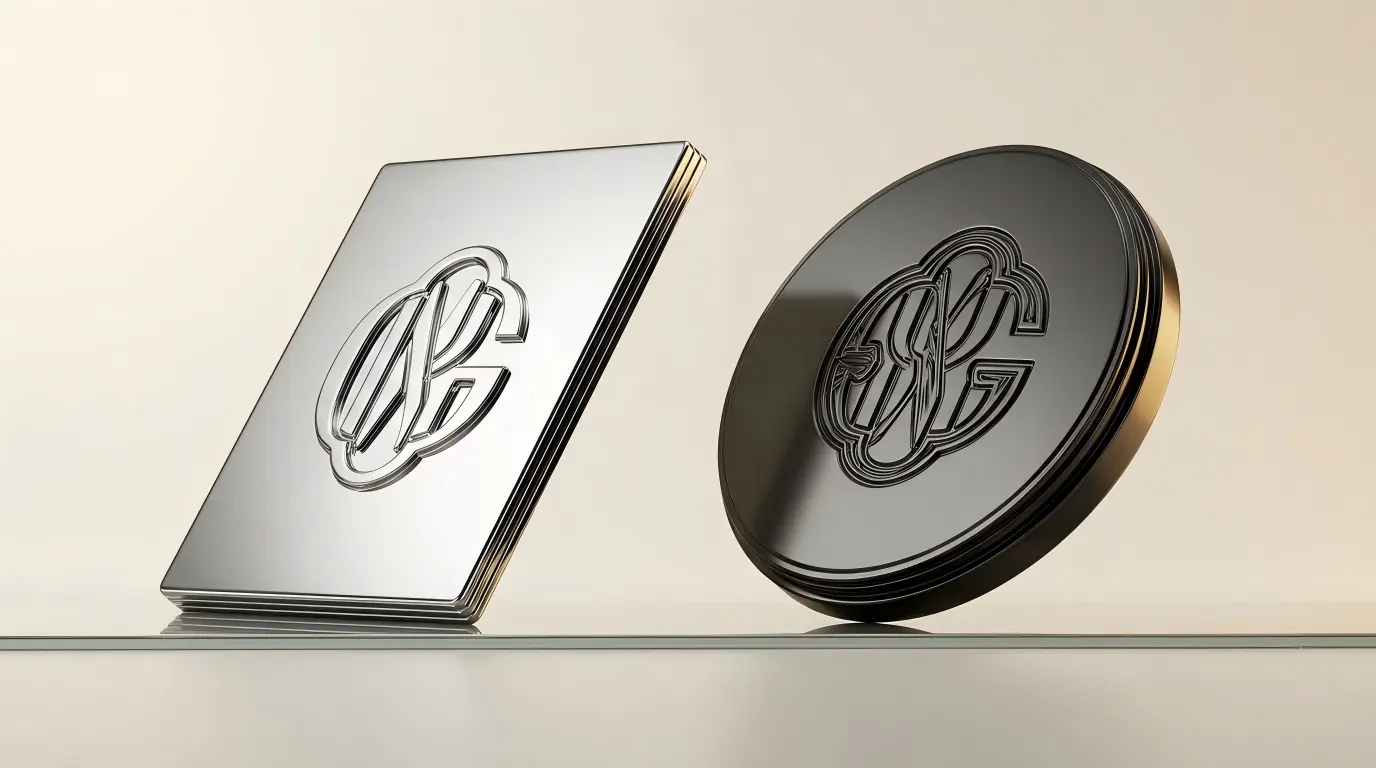
Qué son las placas de identificación y los manguitos de hombro para frascos de perfume, y por qué requieren moldes separados
Las placas de identificación y los manguitos de hombro son dos de las piezas metálicas más subestimadas en un frasco de perfume. Los componentes metálicos estándar en este segmento suelen incluir el tapón, el manguito del cuello, el manguito del hombro, la placa de identificación y la base del frasco. Todos pueden fabricarse mediante fundición a presión de aleación de zinc o aluminio. El manguito del cuello se ajusta alrededor del cuello del frasco y, al igual que el manguito del hombro, pertenece a la zona de transición del cuerpo del frasco.
Se justifica el uso de utillaje separado por razones prácticas. El espesor de pared principal de una tapa de botella suele ser de 1,2 mm o más, mientras que las placas de identificación y los manguitos de hombro a menudo se fabrican con 0,5-0,8 mm. Un solo molde no puede optimizar el sistema de alimentación, el tiempo de enfriamiento y el ángulo de desmoldeo para ambos. Estas dos piezas son también las que se revisan con mayor frecuencia en una actualización de diseño. Fabricarlas por separado significa que un cambio de logotipo no requiere modificar el molde de la tapa de la botella.
Matriz de selección: 5 procesos de LOGO según 6 factores de decisión· El proceso de LOGO adecuado no es el que tiene el aspecto más premium. Es el que se adapta al lenguaje de la marca y a la condición de la superficie plana o curva.
| Factor ↓ / Proceso → | Grabado en bajo relieve | Relieve en Relieve ★ Recomendación Predeterminada | Grabado Láser | Serigrafía (Plana) / Tampografía (Curva) | Relleno de color (Relleno de pintura en ranura / Esmalte) |
|---|---|---|---|---|---|
| Efecto Dimensional | Bajo | Alto | Medio | Plano | Medio |
| Efecto visual | Refinado y discreto | Audaz y con relieve | Microtexto fino | Amplia gama de colores | Contraste de metal y color |
| Durabilidad | Alto | Alto | Medio | Medio | Alto |
| Flexibilidad de MOQ | Alto | Alto | Medio | Alto / Medio | Medio |
| Aplicaciones ideales | Marcas minimalistas premium | Lujo clásico/botellas de licor | Microtexto / números de serie / códigos QR | Gráficos planos multicolores / LOGO en superficie curva | Insignias vintage / escudos familiares |
| Punto de fallo común | No se pueden lograr efectos degradados. | El grabado lateral en relieve requiere correderas, lo que aumenta el costo del molde | Se ve débil en superficies mate | La serigrafía en superficies curvas falla | El esmalte blando y el esmalte duro a menudo se confunden con la pintura horneada |
Fuente: Investigación interna de Wbmetal (2026)
Fundición a presión de pared delgada: Cómo se fabrican piezas tipo placa de 0,5-0,8 mm
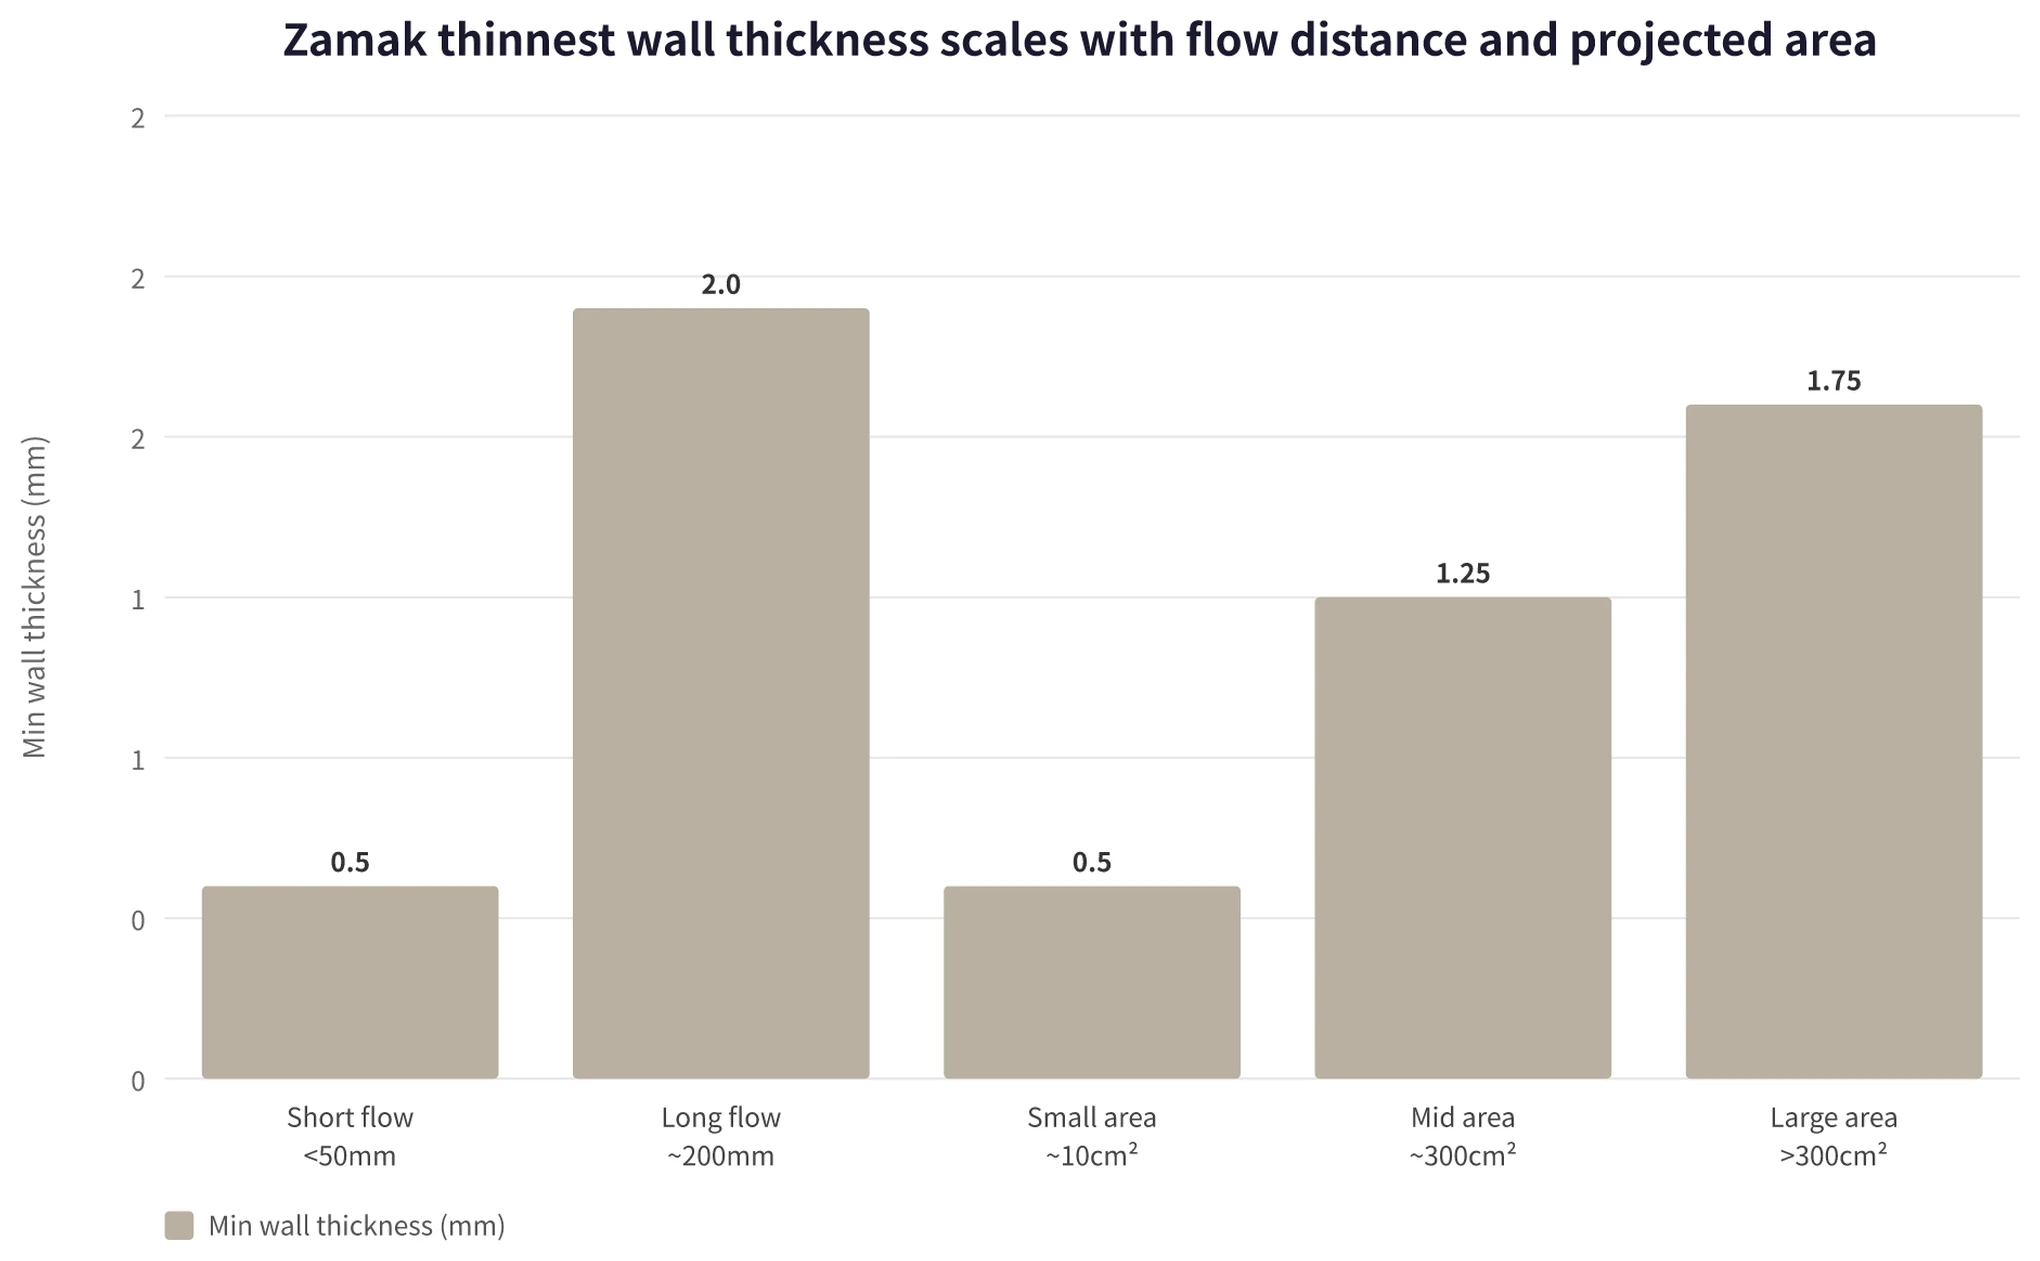
Para placas de identificación y manguitos de hombro, 0.5-0.8 mm es una ventana de proceso madura y probada, no un caso límite de riesgo. Las reglas de diseño de la International Zinc Association proporcionan un rango claro. Para piezas pequeñas con un área proyectada de aproximadamente 10 cm², el espesor mínimo de pared puede alcanzar 0.5 mm. Para piezas de tamaño mediano de alrededor de 300 cm², el rango típico es de 1.0-1.5 mm. Por encima de 300 cm², el espesor de pared debe aumentar a 1.5-2.0 mm. NADCA proporciona la misma referencia de 0.50 mm para piezas pequeñas de aleación de zinc.
La distancia de flujo determina si una pared delgada puede llenarse completamente. Dentro de una longitud de flujo de 50 mm, la pared puede ser inferior a 0,5 mm. Con una longitud de flujo de aproximadamente 200 mm, el espesor de la pared debe aumentar a unos 2 mm. La mayoría de las placas de identificación y fundas de hombro entran en la categoría de flujo corto, pero todavía hay una diferencia entre 'se puede hacer' y 'se puede hacer bien'.
Si dos corrientes de zinc fundido se encuentran a una temperatura insuficiente, se forma una soldadura fría (o 'cold shut'). Una costura permanece debajo de la superficie. El recubrimiento por pulverización puede ocultarla, pero el electrochapado posterior causará ampollas. La ubicación de la entrada y la dirección del flujo requieren primero una revisión de la capacidad de fabricación. Las secciones delgadas se enfrían rápidamente, mientras que las secciones gruesas se contraen más lentamente. Una gran diferencia de espesor provoca deformaciones. La Asociación Internacional del Zinc establece una regla general de planitud de la diagonal más larga × 0.33%. En una placa delgada con una diagonal de 50 mm, la deformación puede alcanzar 0.17 mm. A menudo se necesita corrección CNC. Una pieza perfectamente plana es, de hecho, la opción más cara. Una textura fina o una ligera curvatura (o 'corona') suele hacer que la superficie sea más estable.
El ángulo de desmoldeo estándar es de 1° en superficies internas, 0,5° en superficies externas y 0,1° para orificios redondos. Un ángulo de desmoldeo de 0° no es imposible, pero requiere correderas, la mitad móvil y una expulsión cuadrada. Esto aumenta claramente los costes del molde. En la selección de materiales, el Zamak 3 es la opción principal. Ofrece dimensiones estables, fluidez suficiente y un buen rendimiento de galvanizado. Cuando las paredes delgadas o los detalles complejos del LOGO no se rellenan completamente, la Aleación 7 puede especificarse como una opción especial. Su contenido de magnesio se reduce de 0,02-0,08% en Zamak 3 a 0,005-0,02%, lo que mejora la fluidez. El coste unitario es ligeramente superior.
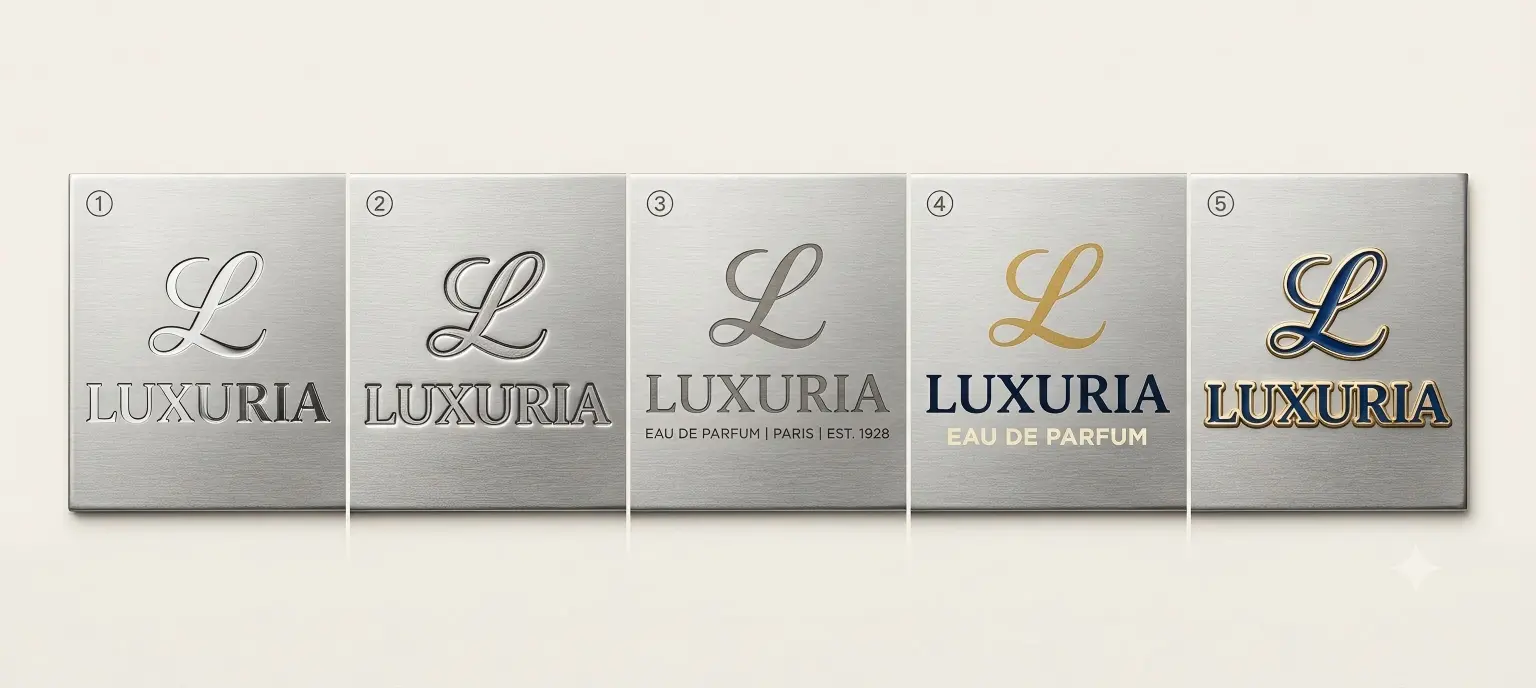
Selección de Proceso para LOGO: Grabado en Bajo Relieve, Relieve en Alto Relieve, Grabado Láser, Serigrafía/Tampografía y Relleno de Color Chapado
No existe un único proceso de aplicación de logotipo “óptimo”. La elección correcta depende de si la superficie es plana o curva, si el diseño requiere dimensión o color, y del acabado superficial posterior.
| Proceso | Efecto Dimensional | Efecto visual | Durabilidad | Flexibilidad de MOQ | Aplicaciones ideales | Punto de fallo común |
|---|---|---|---|---|---|---|
| Grabado en bajo relieve | Bajo | Refinado y discreto | Alto | Alto | Marcas minimalistas premium | No se pueden lograr efectos degradados. |
| Relieve en Relieve | Alto | Audaz y con relieve | Alto | Alto | Artículos de lujo clásicos, botellas de licor | Los LOGOs grabados lateralmente en relieve requieren correderas, por lo que el costo del molde es mayor |
| Grabado Láser | Medio | Microtexto fino | Medio | Medio | Microtexto, números de serie, códigos QR | Se ve débil en superficies mate y fuerte en superficies brillantes |
| Serigrafía (Plana) / Tampografía (Curva) | Plano | Amplia gama de colores | Medio | Alto / Medio | Gráficos planos multicolores, LOGO en superficie curva | La serigrafía en superficies curvas fallará |
| Relleno de color (Relleno de pintura en ranura / Esmalte) | Medio | Contraste de metal y color | Alto | Medio | Insignias vintage, escudos familiares | Tres grados de relleno que a menudo se confunden |
Para un logotipo fundido a presión, el relieve en alto es la primera opción por defecto. Tanto la International Zinc Association como NADCA consideran que las letras en relieve son más económicas que las letras grabadas (hundidas). El texto grabado requiere un mecanizado inverso en la cavidad, y la erosión del zinc fundido puede degradar el detalle con mayor facilidad. Las letras en relieve deben tener un ancho de línea mínimo de 0.25 mm, un ángulo de desmoldeo no inferior a 25° y una altura no mayor que el ancho de línea. Los detalles finos con serifa y los trazos muy delgados tienden a perder definición.
El grabado láser es adecuado para caracteres muy pequeños. La altura estándar de los caracteres comienza en 0,15 mm, mientras que los equipos de alta gama pueden llegar hasta 0,05 mm. El niquelado brillante o el chapado en oro crean un fuerte contraste. Las superficies mate o los acabados oxidados oscuros debilitan el resultado. El juicio final debe basarse en un grabado de prueba. Las placas de identificación planas utilizan serigrafía, con un ancho de línea mínimo de 0,2 mm y un tamaño de texto de 6 pt (2,84 l). Las fundas de hombro y el área de transición del hombro de la botella son curvas, por lo que deben usar tampografía. El límite inferior práctico en producción es de 0,1 mm.
El relleno de color en texto grabado no es lo mismo que la galvanoplastia. La galvanoplastia aplica níquel, cromo, oro u oro rosa a toda la superficie. El relleno de color introduce esmalte blando, esmalte duro o pintura horneada en las ranuras. El esmalte blando tiene un tacto texturizado con relieve y bajo relieve y un coste menor, lo que lo hace adecuado para el mercado de gama media-alta. El esmalte duro produce una superficie lisa, la mejor resistencia al rayado y el mayor coste. Es ideal para ediciones insignia o limitadas. La pintura horneada ofrece una saturación de color completa y funciona como una alternativa de menor coste.
Para el riesgo en el orden del proceso entre el grabado láser y la galvanoplastia, consulte las Preguntas Frecuentes-3.
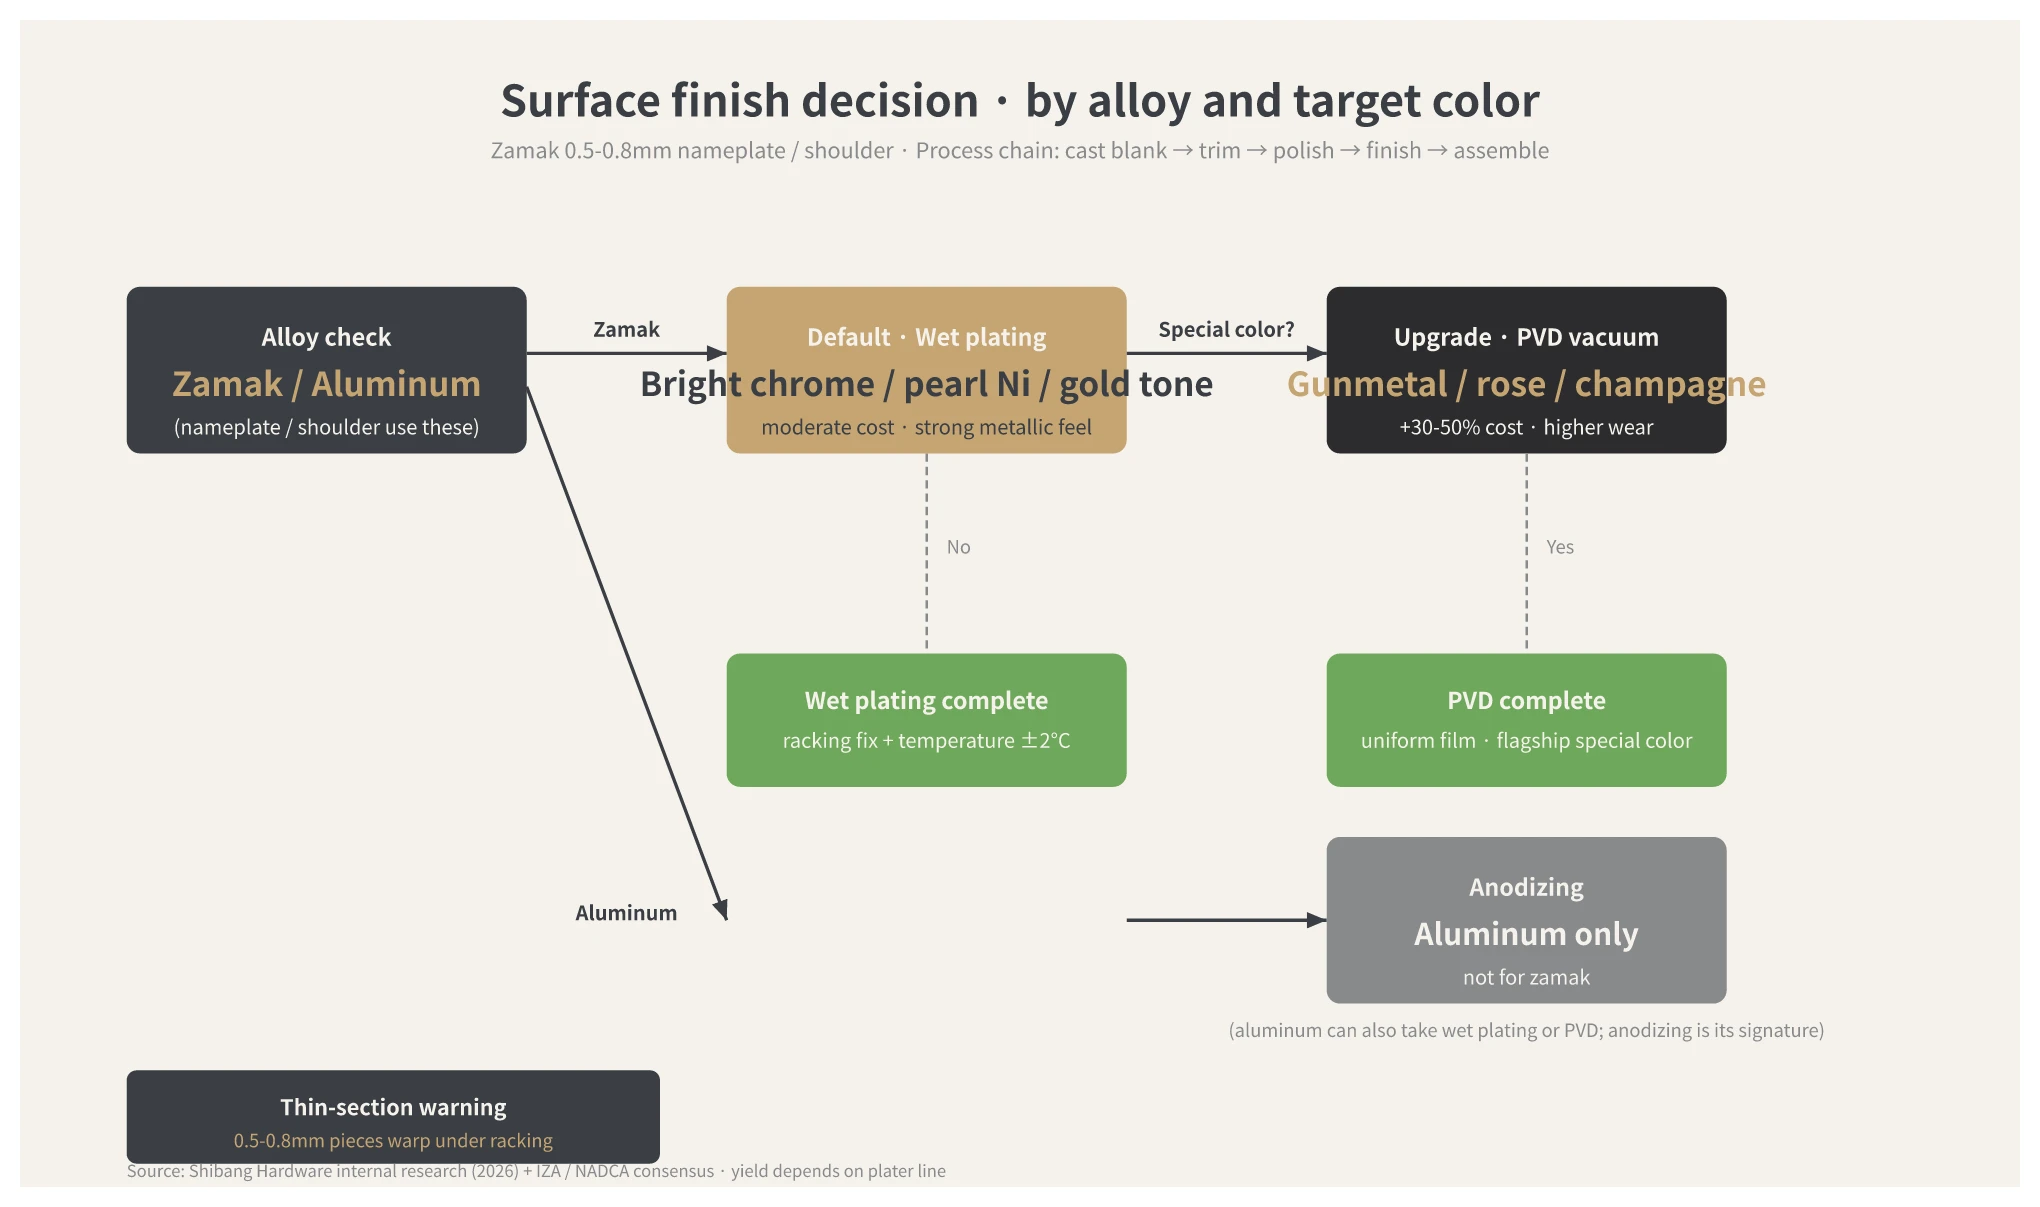
Cómo el acabado superficial debe armonizar con el logotipo: Galvanoplastia, PVD y Anodizado
El acabado superficial determina el fondo sobre el que finalmente aparece el LOGO. La galvanoplastia acuosa ofrece alto brillo, un fuerte efecto metálico y un costo moderado. Sin embargo, las piezas delgadas pueden deformarse debido a la sujeción en bastidores, temperaturas del baño de galvanoplastia de 50-60 °C, el impacto de la corriente y la tensión interna del recubrimiento. Los bastidores de contacto puntual o lineal, los manguitos elásticos, el control de temperatura dentro de ±2 °C, la galvanoplastia por pulsos o el movimiento del cátodo son todos métodos de mejora prácticos. El rendimiento real aún depende de los resultados actuales en planta del proveedor de galvanoplastia.
El PVD deposita una película metálica al vacío. Proporciona mayor dureza y puede producir colores especiales como gris plomo, oro rosa y oro champán. El costo unitario suele ser 30-50% más alto que la galvanoplastia acuosa, o aproximadamente $4.44-$7.41 si se toma un costo de chapado comparable como $14.81. El anodizado solo se aplica a piezas de aluminio. Los proyectos de gama media a alta suelen elegir la galvanoplastia acuosa. Los productos insignia o los colores especiales pueden considerar el PVD. El anodizado es solo para placas de identificación de aluminio.
Qué deben decidir los propietarios de marca antes de enviar los planos
Si falta una especificación en el paquete de planos, el muestreo podría demorar una semana adicional. Antes de enviar los archivos a la fábrica, asegúrese de que estos siete puntos estén claros:
- Archivo del LOGO y ancho de línea.El relieve en relieve necesita un ancho de línea mínimo de 0.25 mm. Los caracteres grabados con láser comienzan en 0.15 mm. Se prefiere el arte vectorial. Los archivos de mapa de bits deben trazarse primero.
- Superficie plana o curva.Las placas de identificación planas utilizan serigrafía. Las fundas de hombro curvas utilizan tampografía. También se debe indicar la curvatura del arco.
- Efecto de superficie.Especifique el acabado brillante o mate, oro, plata, bronce de cañón u oro rosa, así como los efectos cepillado, satinado o arenado.
- Tolerancia.La tolerancia lineal de la fundición a presión de aleación de zinc es CT4-CT6 según GB/T 6414-2017 e ISO 8062-3. Wbmetal mide una capacidad real de CT4. CT4 ya es el mejor nivel de precisión para la fundición a presión. No puede juzgarse con las expectativas del mecanizado CNC, como ±0,02 mm.
- Diámetro del cuello de la botella.Los tamaños comunes son 15 mm y 18 mm, con tolerancias de ±0.15-0.30 mm. El diámetro interior del casquillo de hombro y del casquillo de cuello debe verificarse con la botella real.
- MOQ y plazo de entrega.La Cantidad Mínima de Pedido (MOQ) estándar de Wbmetal es de 5.000 piezas. El muestreo tarda 15 días y la fabricación del molde, 25 días laborables, lo que suma un total de aproximadamente 6-8 semanas. Si el volumen es bajo y el diseño es único, utilice primero la impresión 3D para validar la apariencia. Si el LOGO es genérico, consulte primero los moldes públicos existentes.
- Método de montaje.Las placas de identificación suelen utilizar cinta adhesiva de doble cara o ensamblaje a presión. Los manguitos de hombro suelen utilizar ensamblaje de encaje a presión o ensamblaje a presión. Las estructuras de encaje a presión requieren garras elásticas y correderas en el molde, lo que aumenta el coste de las herramientas.
Preguntas Frecuentes
¿Por qué la placa de identificación y el manguito de hombro deben usar moldes separados?
El cuerpo principal de la tapa de botella suele tener 1.2 mm o más de grosor, mientras que la placa de identificación y el manguito de hombro son piezas delgadas de 0.5-0.8 mm. El sistema de colada, el tiempo de enfriamiento y el ángulo de desmoldeo no pueden optimizarse conjuntamente en un solo molde. Además, estas piezas se revisan con frecuencia. Separarlas para el trabajo de LOGO independiente permite la iteración del diseño sin modificar la tapa. Esto se ajusta a la planificación general paraTapones de perfumeaccesorios.
¿Qué tan finos pueden ser los detalles del logotipo?
Las letras en relieve fundidas a presión requieren un ancho de línea mínimo de 0.25 mm. Los caracteres grabados con láser suelen ser de 0.15 mm, y los sistemas de alta gama pueden alcanzar los 0.05 mm, pero el resultado final depende del grabado de prueba. La serigrafía necesita un ancho de línea de al menos 0.2 mm y está limitada a superficies planas. Las superficies curvas deben usar tampografía, con un límite inferior práctico de 0.1 mm.
¿Debe realizarse el grabado láser antes o después de la galvanoplastia?
Grabar antes del chapado es la secuencia más segura.Durante la galvanoplastia, el recubrimiento puede nivelar parcialmente los huecos grabados con láser. La propia capa chapada ya actúa como capa protectora, por lo que no se necesita una pasivación separada.Si el chapado se realiza primero y el grabado después, el metal base queda expuesto y debe añadirse pasivación.De lo contrario, el rendimiento a la niebla salina es difícil de certificar.
¿Cuál es la diferencia entre esmalte blando, esmalte duro y pintura al horno?
El esmalte blando tiene una sensación táctil en relieve y hundida y un coste más bajo, lo que lo hace adecuado para productos de gama media-alta. El esmalte duro tiene una superficie lisa, la mejor resistencia al rayado y el coste más alto, lo que lo hace adecuado para productos insignia o de edición limitada. La pintura horneada ofrece un color intenso y un coste más bajo, pero su resistencia al rayado es inferior a la del esmalte.
¿Cómo se deben seleccionar Zamak 3 y Aleación 7?
El Zamak 3 es la opción principal. Ofrece dimensiones estables, fluidez adecuada y un buen rendimiento de galvanizado, por lo que Wbmetal lo utiliza por defecto. La Aleación 7 tiene un menor contenido de magnesio y una mejor fluidez. Es adecuada para paredes delgadas, detalles complejos y piezas que requieren una definición de logotipo más nítida. Su precio unitario es ligeramente superior y, por lo general, requiere un pedido especial.
¿Se puede producir un acabado espejo directamente mediante fundición a presión?
No. Una pieza en bruto de fundición a presión de aleación de zinc siempre tiene una ligera textura superficial. Un acabado de espejo debe lograrse mediante mecanizado CNC secundario y pulido. La cadena de proceso real es: pieza en bruto de fundición a presión → mecanizado de acabado CNC → pulido → cromado opcional para mayor brillo.
¿Se puede abrir el utillaje para una cantidad mínima de pedido (MOQ) inferior a 5.000 piezas?
Sí, pero el costo de las herramientas asignado a cada pieza será alto. Si el volumen es bajo y el diseño es único, utilice primero la impresión 3D para validar el aspecto. Si el volumen es bajo y el LOGO es genérico, se pueden considerar los moldes públicos existentes. Para un molde privado, 5.000 piezas suele ser el punto de equilibrio más económico. Para el desarrollo de envases metálicos relacionados, los compradores a menudo revisan un espectro más amplio.Envases para Fraganciasopciones dewbmetal.
La elección de un proceso de LOGOTIPO no consiste en seleccionar la opción más premium sobre el papel, sino en elegir aquella que se alinee con el lenguaje de la marca: el relieve en alto relieve crea presencia, el grabado rehundido aporta sobriedad y el relleno de color galvanizado confiere un aspecto vintage. La fundición a presión de pared delgada, el acabado superficial y la ejecución del LOGOTIPO funcionan como un sistema integrado. Si la marca proporciona de antemano el ancho de línea, la curvatura de la superficie, el acabado, la tolerancia, el tamaño del cuello de la botella, la cantidad mínima de pedido (MOQ) y el método de montaje, es mucho menos probable que el proceso de muestreo deba revisarse a mitad de camino.