
En el segundo o tercer lote de producción de tapas de perfume, las piezas chapadas salen de la línea con buen aspecto, pero poco después la superficie empieza a ampollarse. Una llamada a la fábrica de fundición a presión recibe la respuesta: “El chapado se hizo mal”. Luego, el taller de chapado dice: “Las piezas de fundición a presión ya tenían porosidad. No tiene nada que ver con nosotros”. Ambas partes suenan plausibles y ninguna acepta la responsabilidad.
Cuando eso sucede, las personas que no conocen el proceso suelen quedarse en medio mientras ambas partes se echan la culpa. En el caso de las ampollas, tanto la fundición a presión como el recubrimiento pueden generar riesgos ocultos. Sin embargo, la forma, la ubicación y la distribución por lote de las ampollas no son las mismas. Una vez que se presentan las pruebas, la parte responsable queda clara, si se saben qué detalles verificar.
Cómo se ven las ampollas: la apariencia es el primer paso para asignar responsabilidades
Cuando lleguen piezas con ampollas, no discuta de inmediato. Primero, tome una lupa y examine las ampollas de cerca.
La ampolla en sí misma aporta información útil. Las ampollas causadas por la fundición a presión suelen ser más elevadas, con paredes más gruesas. A menudo aparecen donde cambia el espesor de la pared, como la esquina entre la superficie superior y la pared lateral de unTapa de Perfume, o en la base de las nervaduras internas. Después de que la ampolla se rompe, el área expuesta debajo muestra un sustrato de aleación de zinc de color blanco grisáceo con una estructura esponjosa o dendrítica. Esto es una señal de que el gas quedó atrapado debajo de la superficie durante la fundición a presión. Las ampollas relacionadas con el recubrimiento son lo opuesto. Suelen ser más planas, densas y de pared más delgada, con una distribución más uniforme. Después de la ruptura, las capas de recubrimiento se separan, mientras que el sustrato subyacente permanece liso.
El factor tiempo también ayuda. Las ampollas verdaderas causadas por una mala adhesión del chapado suelen aparecer entre 24 y 72 horas después del chapado. En algunos casos, surgen después de la prueba de niebla salina. Si la inspección de salida fue normal y las ampollas solo aparecieron después de que el envío le llegó, primero sospeche de la alta temperatura y humedad en el contenedor marítimo o de un fallo del adhesivo de montaje. Eso es una ampolla falsa y no es un defecto de chapado. El límite de 72 horas es una regla general de la industria, no un límite estándar estricto, pero es muy eficaz para la resolución de problemas real.
También existe un método de detección más directo. Realice un corte en cuadrícula en el borde de la ampolla con una cuchilla multiusos, aplique cinta adhesiva y retírela bruscamente. Si toda la capa de recubrimiento se desprende y expone una superficie de zinc gris-blanco, se trata de ampollamiento verdadero. Si solo se desprende la capa superior o la laca transparente y la capa de níquel-cromo subyacente sigue brillante, se trata de ampollamiento falso. Este criterio proviene de un uso industrial extendido de los métodos de adhesión por corte en cuadrícula de las normas ASTM B571 y GB/T 9286. Las normas en sí prueban la adhesión, pero el sector las utiliza ampliamente para distinguir el ampollamiento verdadero del falso.
Riesgos Ocultos de la Fundición a Presión: Porosidad Subsuperficial y Juntas Frías
El mayor problema en la fundición a presión es la porosidad subsuperficial.
En la fundición a presión de aleación de zinc de cámara caliente, el zinc fundido se controla generalmente entre 415 y 430 °C, y la temperatura del molde se mantiene entre 150 y 220 °C. La velocidad de llenado es extremadamente alta. El aire ocluido por el metal fundido en el molde, junto con el vapor de la humedad del agente desmoldeante, puede ser sellado por la piel solidificada rápidamente y quedar atrapado a una profundidad de 0,1-0,5 mm por debajo de la superficie. Esto es una sopladura subsuperficial, un vacío interno formado cuando el metal fundido atrapa gas durante la fundición a presión. Antes del recubrimiento, la superficie puede parecer intacta. Pero una vez que la pieza se calienta en el baño de niquelado o cromado, el gas en el poro se expande y empuja el recubrimiento formando una ampolla. En la industria, esto se conoce como desgasificación.
También existe un área gris en la cadena de procesos. Las piezas fundidas a presión forman naturalmente una capa superficial densa, una capa compacta y de grano fino creada por el enfriamiento rápido en la superficie del molde. Si el pulido es demasiado agresivo y atraviesa esa capa, la zona porosa subyacente queda expuesta. Una vez que la solución de recubrimiento la penetra, el calentamiento posterior provocará ampollamiento. ¿Es culpa de la fundición a presión o del recubrimiento? Pertenece al paso intermedio de pulido, pero la causa raíz sigue siendo el nivel de porosidad de la propia pieza fundida a presión.
El cierre en frío es otro riesgo de la fundición a presión, y es más oculto que la porosidad. Un cierre en frío es una costura que se forma cuando dos frentes de flujo de metal se encuentran a una temperatura demasiado baja y no logran fusionarse por completo. La superficie puede parecer cubierta, pero en realidad hay un hueco debajo. Estas piezas a veces pueden pasar con un recubrimiento por pulverización o pintura, pero se ampollan una vez chapadas. Existe un entendimiento común en el sector: una pieza de fundición a presión que es lo suficientemente buena para pintura no siempre es lo suficientemente buena para chapado.
La selección del material también es importante. El rendimiento promedio de galvanoplastia en la industria para piezas de fundición a presión de aleación de zinc es del 70-85%, lo que es 15-20 puntos porcentuales más bajo que para las piezas de cobre. Una de las razones es que la aleación de zinc es un sustrato más reactivo. Incluso dentro de las aleaciones de zinc, Zamak 3 mantiene el contenido de cobre por debajo del 0.1%, por lo que la reacción de desplazamiento durante la galvanoplastia es más estable y la adhesión del recubrimiento es mejor. Zamak 5 contiene aproximadamente un 1% de cobre. En esa aleación, el cobre se segrega en fases ricas en cobre dentro de la matriz de zinc. Durante la activación ácida, esas fases forman microceldas galvánicas que aceleran la corrosión localizada del sustrato, y la adhesión del recubrimiento disminuye significativamente. Según la norma ASTM B86-18, ambas aleaciones mantienen el plomo por debajo del 0.005%, por lo que la principal diferencia en la galvanizabilidad entre Zamak 3 y Zamak 5 es el cobre, no el plomo, a pesar de lo que dicen algunos operadores veteranos. El exceso de plomo solo se convierte en un riesgo separado cuando se utilizan materias primas recicladas de baja calidad o lingotes de zinc de origen desconocido.
Riesgos Ocultos de la Galvanoplastia: Pretratamiento y Adhesión del Recubrimiento
La primera regla en el proceso de galvanoplastia es simple: la aleación de zinc debe tener un flash de cobre. Si se omite ese paso, es muy probable que se produzcan ampollas.
El zinc es un metal activo, con un potencial de electrodo estándar de -0.76V. Si entra directamente en un baño de níquel ácido, se produce una fuerte reacción de desplazamiento. Primero se forma una capa suelta de cobre por inmersión o níquel por inmersión en la superficie del zinc. Un depósito por inmersión es un depósito suelto que se forma cuando el zinc desplaza iones metálicos en el baño de recubrimiento. Cualquier depósito posterior se asienta sobre esa capa inestable. La secuencia adecuada es aplicar primero un pre-cobreado cianurado o un pre-cobreado alcalino sin cianuro, formando una capa de transición densa, luego pasar al cobre ácido para engrosamiento, y finalmente al niquelado y cromado. Este paso de pre-cobreado no se puede omitir. Si se omite, la formación de ampollas no es una cuestión de probabilidad. Es un resultado 100%.
El espesor del flash de cobre también es importante. ASTM B832 y MIL-C-14550 especifican un espesor de flash de cobre cianurado de 0,5-2,0 μm. Para piezas de fundición a presión de zinc (zamak), se recomienda al menos 1,0 μm, y la cobertura debe ser completa sin superficie de zinc expuesta. Un problema común en la industria es que algunos talleres de galvanoplastia acortan el tiempo del flash de cobre de 3 minutos a 1 minuto para ahorrar costos, dejando el espesor por debajo de 1 μm. Entonces, la solución de cobre ácido penetra los poros hasta el sustrato de zinc. El zinc es atacado por el ácido y genera gas hidrógeno. La presión del hidrógeno empuja la capa de cobre hacia arriba formando una gran ampolla. Al cortarla, la capa de cobre aparece arqueada sobre una gran cavidad, y el zinc subyacente ya ha sido corroído.
A menudo se pasan por alto dos detalles más. El primero es la entrada en vivo, lo que significa que la corriente se activa antes de que el bastidor entre en contacto con la solución de recubrimiento. Si el bastidor toca la solución antes de aplicar la energía, el zinc permanecerá en el baño de sal de cobre y formará por sí mismo una capa de cobre por desplazamiento suelta. Esa capa es una adhesión falsa. No importa cuán grueso sea el recubrimiento posterior, este permanecerá sin soporte. El segundo es el ácido utilizado para la activación. Los procesos más antiguos utilizan ácido sulfúrico diluido, pero el ácido sulfúrico ataca rápidamente la aleación de zinc. Unos 30 segundos adicionales de inmersión pueden sobregrabar la superficie y crear una capa pulverulenta y suelta. Los talleres de recubrimiento adecuados han adoptado sistemas de fluoruro como el ácido fluorobórico o el bifluoruro de amonio. Estos son más suaves con la aleación y proporcionan una inhibición de la corrosión incorporada, con una ventana de proceso más amplia. Si pregunta a un taller de recubrimiento qué ácido utilizan para la activación y la respuesta es ácido sulfúrico, eso es una señal de advertencia.
El sistema de recubrimiento cobre-níquel-cromo es una estructura en capas y es altamente sensible a cualquier capa faltante o débil. El cromo decorativo es muy delgado, con 0,25-0,5 μm. La capa de níquel es el cuerpo principal, con 10-15 μm. La capa inicial de cobre (flash de cobre) es la base, con 1-3 μm. Si alguna capa falla, todo el sistema de recubrimiento se vuelve inestable. La resolución de problemas en el proceso de galvanoplastia implica verificar si cada capa está completa, si el espesor está dentro del objetivo y si se utilizó una entrada con corriente.
Resolución de problemas en tres pasos: verificar la ubicación, cortar la sección transversal, revisar los lotes
Cuando lleguen piezas con ampollas, no se apresure a asignar culpas. Siga estos tres pasos. En la mayoría de los casos, le indicarán si el problema corresponde a la fábrica de fundición a presión o al taller de recubrimiento.
Paso 1: Verificar la ubicación y la forma
Disponga todas las piezas ampolladas y tome fotos de alta resolución que muestren la ubicación de las ampollas. Si las ampollas se concentran en las transiciones de espesor de pared, como la esquina entre la superficie superior y la pared lateral de la tapa de perfume o la base de los nervios internos, y están muy elevadas con una superficie de zinc gris-blanca similar a una esponja expuesta tras la ruptura, la causa más probable es la porosidad subsuperficial de la fundición a presión. Si las ampollas están distribuidas uniformemente en áreas planas, son planas y densas, y el propio recubrimiento se separa tras la ruptura, la causa más probable es una mala adhesión del recubrimiento. Si las ampollas solo aparecen en unos pocos puntos de contacto del bastidor mientras que otras posiciones en el mismo baño están bien, el problema es casi con certeza un mal contacto del bastidor o un error en el tiempo de inmersión en el taller de galvanoplastia.
Paso 2: Cortar la sección transversal
Corte el centro de la ampolla con una sierra fina o corte por hilo, luego pula la sección con papel abrasivo de grano 400 a 2000. Un teléfono inteligente con lente macro es suficiente para la obtención de imágenes. La estructura de capas en la sección muestra exactamente dónde ocurrió la falla. Si la base de la ampolla muestra características dendríticas dentro del sustrato de zinc, se trata de porosidad de fundición a presión. Si la capa de cobre está intacta pero se arquea hacia arriba mientras la superficie de zinc muestra picaduras de corrosión, el problema es un pretratamiento deficiente o una capa de cobre por desplazamiento excesivamente gruesa. Si la superficie de cobre es lisa pero la capa de níquel se ha separado, la activación antes del niquelado fue insuficiente. Esto se basa en la experiencia de seccionamiento en taller, no en instrumentación de laboratorio avanzada, pero funciona muy bien en la práctica.
Paso 3: Revisar los lotes
Para piezas fundidas del mismo juego de moldes y del mismo lote base, ¿muestran diferentes lotes de galvanoplastia el mismo patrón de ampollas? Si solo un lote de galvanoplastia presenta el problema y otros lotes de galvanoplastia son normales, las piezas fundidas en sí no cambiaron, por lo que el problema reside en los parámetros de galvanoplastia para ese lote específico. Si las ampollas aparecen siempre en las mismas pocas cavidades del molde, independientemente del lote de galvanoplastia o del proveedor de galvanoplastia, el problema es el nivel de porosidad de las piezas de fundición a presión. La verificación cruzada entre lotes es el paso clave para delimitar responsabilidades.
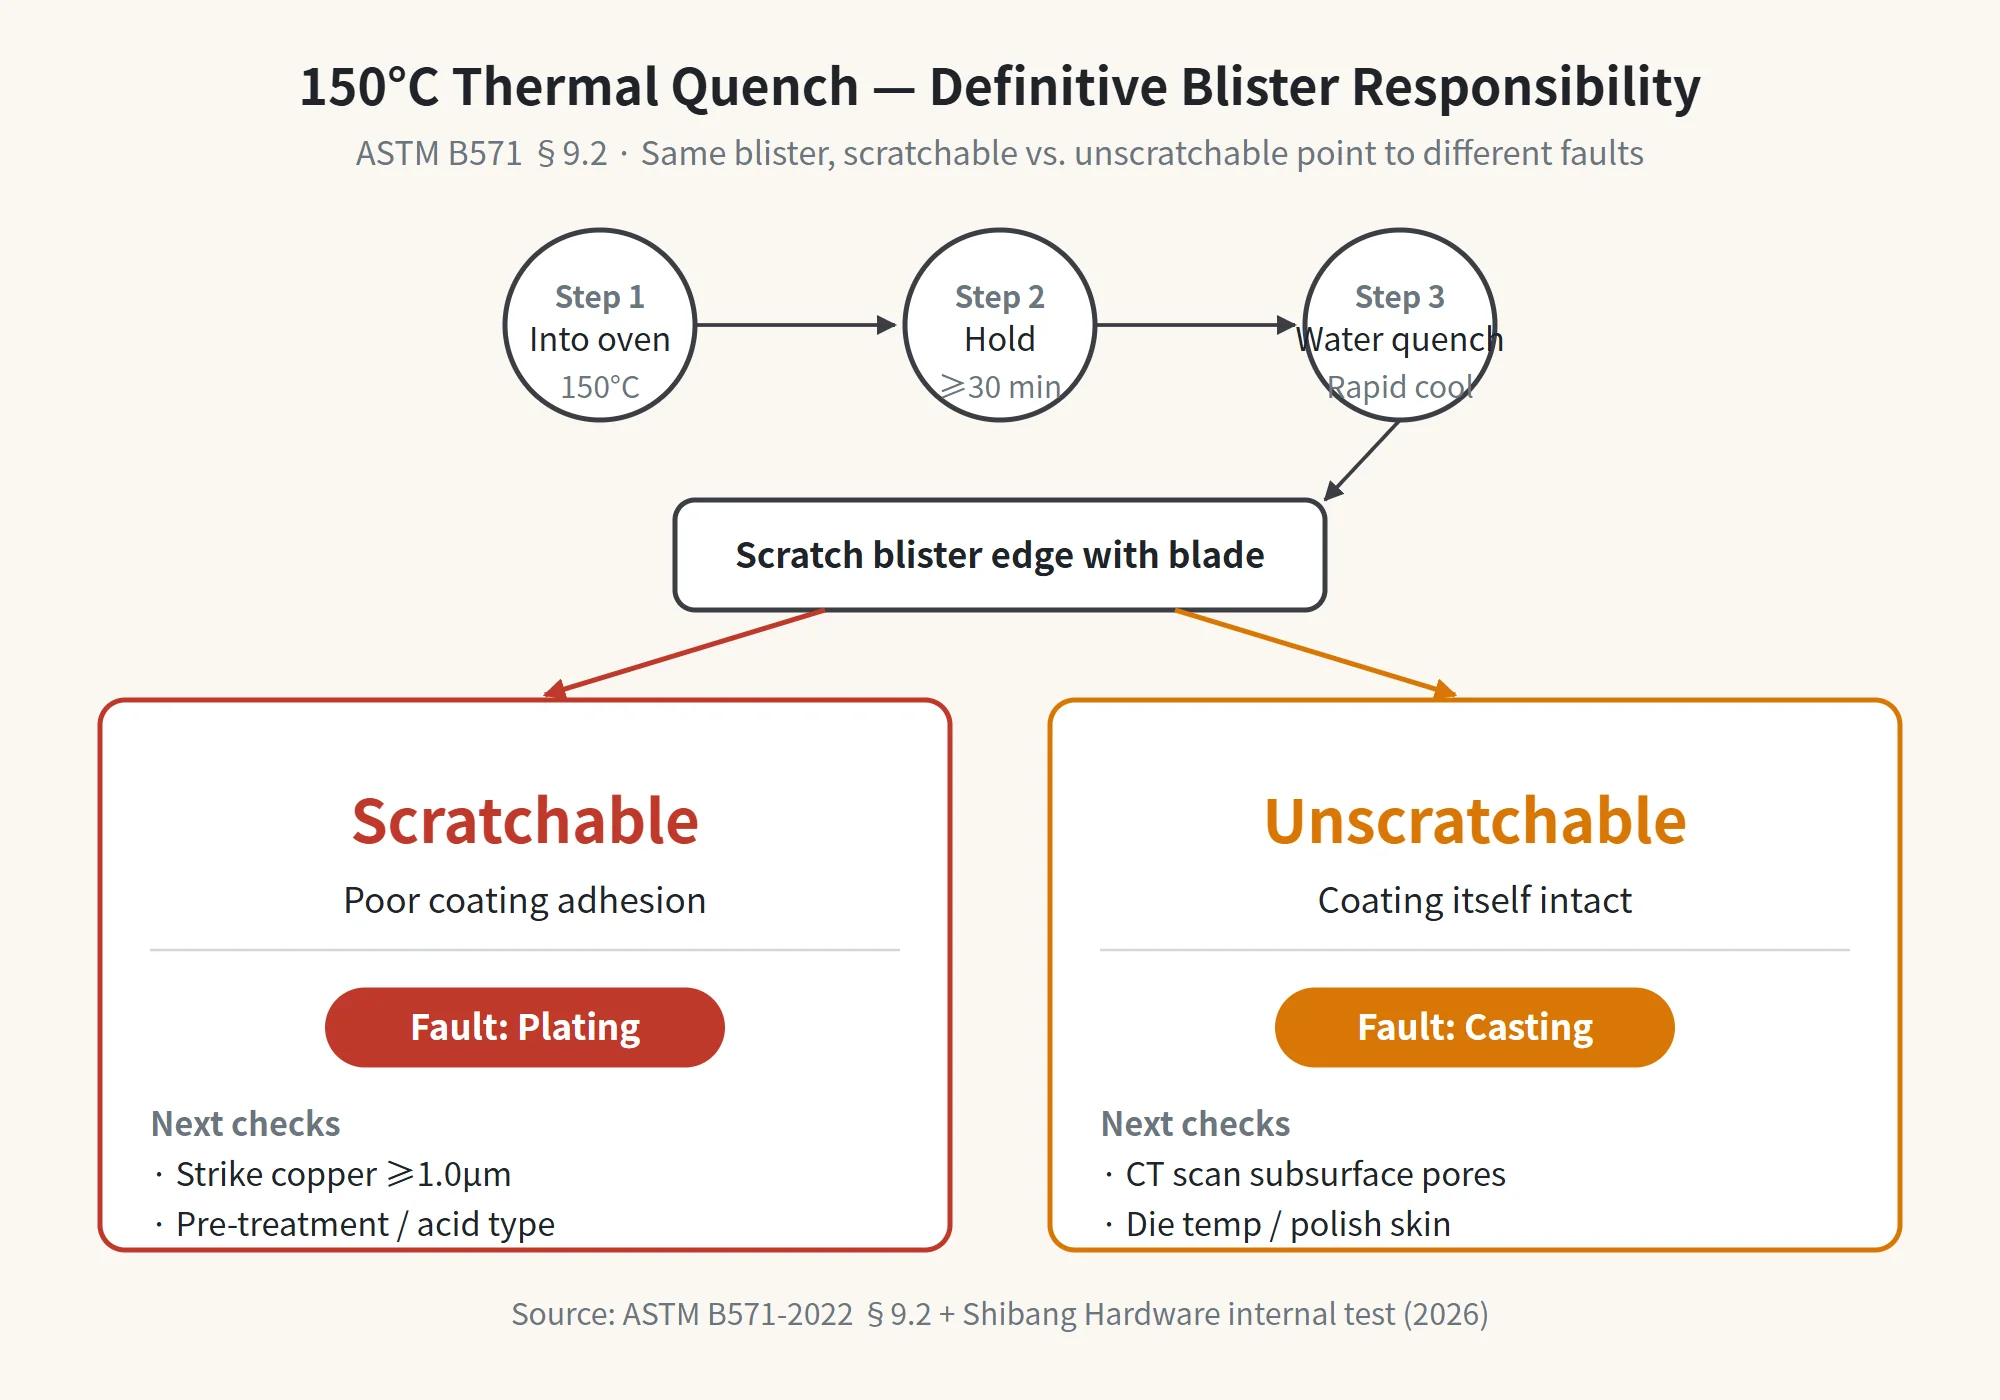
Prueba de choque térmico ASTM B571: el criterio decisivo de 150 °C
El criterio más decisivo se encuentra en la norma ASTM B571. Coloque las piezas chapadas en un horno, caliente a 150 °C (±10 °C), mantenga la temperatura, luego retire y enfríe con agua. Verifique si la ampolla se hincha, pero lo que es más importante, use una cuchilla para desprender el recubrimiento junto a la ampolla:
- Si el recubrimiento junto a la ampollase puede desprendery se desprende fácilmente, la culpa es de laLado de la Galvanoplastia. El recubrimiento en sí tiene poca adherencia, y la causa principal se encuentra en el pretratamiento, el baño de cobre inicial o la activación.
- Si el recubrimiento junto a la ampollano se puede desprendery aún se adhiere firmemente al sustrato, la culpa es de laLado de la Fundición a Presión. La solución de recubrimiento atrapada en los poros subsuperficiales se expande al calentarse y levanta el recubrimiento, mientras que el recubrimiento en sí permanece intacto.
Para la misma ampolla, el hecho de que el recubrimiento adyacente se pueda o no desprender conlleva una responsabilidad completamente diferente. La norma ASTM B571 §9.2 lo establece claramente: si el recubrimiento junto a una ampolla inducida por calor no se puede retirar, la ampolla no puede considerarse un fallo de adhesión.
Lista de verificación rápida de responsabilidades para el ampollamiento
| Dimensiones de Inspección | Lado de la Fundición a Presión | Lado de la Galvanoplastia | Ampollamiento Falso (Problema no relacionado con el Galvanizado) |
|---|---|---|---|
| Forma de la ampolla | Pared de ampolla muy elevada y gruesa, superficie de zinc expuesta con aspecto esponjoso tras la ruptura | Capas de recubrimiento planas y densas se separan tras la ruptura. | La capa superior o adhesiva se separa mientras que la capa de níquel-cromo permanece intacta |
| Ubicación | Transiciones de espesor de pared, raíces de nervios internos, posiciones fijas de la cavidad del molde | Distribuido uniformemente en superficies planas, o limitado a las posiciones del bastidor en el mismo baño | Interfaces adhesivas de ensamblaje o capas de acabado. |
| Tiempo | Dentro de las 24-72 horas posteriores al recubrimiento o después del ensayo de niebla salina | Dentro de las 24-72 horas posteriores al recubrimiento | La inspección de salida es aprobada, luego aparece ampollamiento después de 7-15 días en tránsito hacia el cliente |
| Criterio ASTM B571 | Recubrimiento junto a la ampollano se puede desprender; porosidad del sustrato | Recubrimiento junto a la ampollase puede desprender; poca adherencia | Sin ampollamiento después del calentamiento; la prueba de corte en cuadrícula muestra desprendimiento de la capa superior |
| Siguiente acción | Solicitar al proveedor de fundición a presión la inspección por TC y los registros de temperatura del molde. | Solicitar al taller de galvanoplastia los datos de espesor de la capa de cobre de impacto y los registros de pretratamiento. | Compruebe el transporte, el almacenamiento o el adhesivo de montaje |
Tres pruebas a obtener al tratar con el fabricante
Una vez que se delimita la responsabilidad, la discusión con la fábrica debe basarse en pruebas concretas. Decir solo “sus piezas tienen un problema” no es suficiente.
Primero: informe de tomografía computarizada (TC) para las piezas de fundición a presión e informe del espectrómetro de frente de horno.
Solicitar a la fábrica de fundición a presión un análisis espectrométrico completo a pie de horno para Zamak 3, incluyendo Al 4.0-4.3%, Cu ≤ 0.1%, e impurezas de Pb/Cd/Sn, junto con un informe de tomografía computarizada industrial sobre la porosidad interna. La clasificación de la porosidad puede compararse con las imágenes de referencia ASTM E505. Aunque esa norma fue escrita originalmente para aleaciones de aluminio y magnesio, la industria de fundición a presión de zinc comúnmente utiliza una clasificación equivalente por referencia. Hay un truco común a tener en cuenta: algunos proveedores solo realizan tomografías computarizadas a piezas buenas seleccionadas para fotos escenificadas. Exigir evidencia de video continua o la testificación de terceros por SGS para que el informe sea creíble.
Segundo: prueba de espesor de la capa de cobre de impacto y hoja de proceso de pretratamiento del taller de galvanoplastia
Solicitar al taller de galvanoplastia que proporcione el tipo de proceso de cobreado flash, ya sea cobre cianurado o cobre alcalino sin cianuro, junto con un informe de espesor basado en muestreo in situ con un medidor de espesor coulométrico, mostrando al menos 1.0 μm. También solicitar registros que muestren si se utilizó entrada en vivo. Si el taller utiliza cobre alcalino sin cianuro, preguntar también sobre el comportamiento de humectación. Los sistemas sin cianuro tienen una humectación más deficiente en aleaciones de zinc, y una cobertura incompleta es una fuente de alto riesgo de ampollas.
Tercero: informe de prueba de niebla salina y resultados de la prueba de choque térmico ASTM B571
El informe de niebla salina debe indicar claramente si la prueba fue de niebla salina neutra (NSS), niebla salina acética (AASS) o niebla salina acética acelerada con cobre (CASS). Algunas fábricas utilizan pruebas aceleradas y las presentan como niebla salina neutra. Wbmetal puede alcanzar el Grado 10 después de 96 horas en niebla salina neutra, mientras que la norma de la industria es solo Grado 9 después de 48-72 horas. La diferencia es clara. La prueba de choque térmico ASTM B571 debería ser realizada idealmente por un tercero a la temperatura estándar de 150 °C. El resultado señala directamente al responsable.
Antes de tener las tres pruebas en mano, no firme la hoja de reclamación y no se apresure a retener el pago al proveedor. Los argumentos sin pruebas completas son solo argumentos.
En los casos gestionados por Wbmetal, la mayoría de las disputas pueden resolverse una vez que se disponga de estos tres conjuntos de pruebas. En un número menor de casos, tanto la fundición a presión como el recubrimiento crearon riesgos ocultos al mismo tiempo. Esos casos de responsabilidad mixta son los más fáciles de debatir. Pero con un resultado objetivo de ASTM B571 como referencia, al menos el desenlace no lo decide quien argumenta con más vehemencia. Si la prueba de choque térmico a 150 °C, la prueba de niebla salina y el informe de inspección por TC se incorporan al proceso de aceptación para pedidos de gran volumen, el coste de la gestión de disputas disminuye drásticamente. Wbmetal produce preformas de tapas de perfume de aleación de zinc fundidas a presión, y los rendimientos de producción en volumen para marcas como Mao Geping se han mantenido relativamente estables. Ese rendimiento estable se logra controlando las variables una a una, incluyendo la porosidad subsuperficial, los cierres en frío y el espesor de la capa de cobre inicial.





