
Bereits bei der zweiten oder dritten Produktionscharge von Parfümkappen sehen die galvanisierten Teile nach der Fertigung einwandfrei aus, doch kurze Zeit später beginnt die Oberfläche Blasen zu bilden. Ein Anruf beim Druckgusswerk führt zur Antwort: „Die Galvanisierung wurde schlecht ausgeführt.“ Daraufhin entgegnet der Galvanikbetrieb: „Die Druckgussteile wiesen bereits Porosität auf. Das hat nichts mit uns zu tun.“ Beide Seiten klingen plausibel, und keine übernimmt die Verantwortung.
Wenn dies geschieht, geraten Personen, die den Prozess nicht kennen, oft in die Mitte, während beide Seiten die Schuld abwälzen. Bei Blasenbildung können sowohl der Druckguss als auch die Galvanisierung versteckte Risiken bergen. Doch Form, Lage und Chargenverteilung der Blasen sind nicht identisch. Sobald die Beweise vorliegen, wird die verantwortliche Seite klar – vorausgesetzt, man weiß, welche Details zu prüfen sind.
Das Erscheinungsbild von Blasen – Erster Schritt zur Verantwortungszuweisung
Wenn Teile mit Blasenbildung ankommen, beginnen Sie nicht sofort zu streiten. Nehmen Sie zuerst eine Lupe und betrachten Sie die Blasen genau.
Die Blase selbst enthält nützliche Informationen. Durch Druckguss verursachte Blasen sind in der Regel stärker erhaben und haben dickere Blasenwände. Sie treten oft an Stellen mit wechselnder Wandstärke auf – wie zum Beispiel an der Ecke zwischen der Oberseite und der Seitenwand einesParfümverschluss, oder an der Basis von inneren Rippen. Nachdem die Blase platzt, zeigt der darunterliegende freigelegte Bereich ein grau-weißes Zinklegierungssubstrat mit einer schwammartigen oder dendritischen Struktur. Dies ist ein Zeichen dafür, dass beim Druckguss Gas unter der Oberfläche eingeschlossen war. Galvanisch bedingte Blasen sind das Gegenteil. Sie sind oft flacher, dichter und dünnwandiger, mit einer gleichmäßigeren Verteilung. Nach dem Platzen trennen sich die Beschichtungsschichten, während das darunterliegende Substrat glatt bleibt.
Der Zeitfaktor ist ebenfalls hilfreich. Echte Blasenbildung, verursacht durch mangelnde Haftung der Galvanisierung, tritt normalerweise innerhalb von 24 bis 72 Stunden nach der Beschichtung auf. In einigen Fällen bricht sie nach dem Salzsprühnebeltest aus. Wenn die Ausgangskontrolle normal war und die Blasenbildung erst nach Erhalt der Lieferung auftrat, sollten Sie zunächst hohe Hitze und Feuchtigkeit im Seecontainer oder ein Versagen des Montageklebers vermuten. Das ist eine falsche Blasenbildung und kein Galvanisierungsfehler. Die 72-Stunden-Grenze ist eine Faustregel der Branche, kein strenger Standardwert, aber sie ist sehr effektiv bei der tatsächlichen Fehlerbehebung.
Es gibt auch eine direktere Prüfmethode. Schneiden Sie mit einem Cuttermesser einen Gitterschnitt am Blasenrand, bringen Sie Klebeband an und ziehen Sie es scharf ab. Wenn sich die gesamte galvanische Schicht ablöst und eine grau-weiße Zinkoberfläche freilegt, handelt es sich um echte Blasenbildung. Wenn sich nur die Deckschicht oder der Klarlack ablöst und die darunterliegende Nickel-Chrom-Schicht noch glänzend ist, handelt es sich um falsche Blasenbildung. Dieses Kriterium stammt aus einer erweiterten industriellen Anwendung der Gitterschnitt-Haftfestigkeitsprüfungen nach ASTM B571 und GB/T 9286. Die Normen selbst prüfen die Haftfestigkeit, aber die Branche verwendet sie weitläufig, um echte von falscher Blasenbildung zu unterscheiden.
Verborgene Risiken beim Druckguss: Unterflächenporosität und Kaltschweißstellen
Das größte Problem beim Druckguss ist die unterirdische Porosität.
Beim Warmkammer-Zinkdruckguss wird geschmolzenes Zink üblicherweise bei 415-430 °C gehalten, und die Formtemperatur liegt bei 150-220 °C. Die Füllgeschwindigkeit ist extrem hoch. Luft, die vom geschmolzenen Metall in der Form eingeschlossen wird, zusammen mit Dampf aus der Feuchtigkeit des Trennmittels, kann durch die schnell abgekühlte Randschicht versiegelt und in einer Tiefe von 0,1-0,5 mm unter der Oberfläche eingeschlossen werden. Dies ist ein unterirdischer Lunker – ein innerer Hohlraum, der entsteht, wenn geschmolzenes Metall während des Druckgusses Gas einschließt. Vor der Galvanisierung kann die Oberfläche intakt erscheinen. Sobald das Teil jedoch in einem Nickel- oder Verchromungsbad erhitzt wird, dehnt sich das Gas in der Pore aus und drückt die Beschichtung zu einer Blase auf. In der Industrie wird dies als Ausgasung bezeichnet.
Es gibt auch einen Graubereich in der Prozesskette. Druckgussteile bilden von Natur aus eine dichte Randschicht – eine kompakte, feinkörnige Schicht, die durch schnelle Abkühlung an der Oberfläche in der Form entsteht. Wenn das Polieren zu aggressiv ist und diese Schicht durchschleift, wird die darunterliegende poröse Zone freigelegt. Sobald die Galvaniklösung eindringt, führt eine spätere Erwärmung zu Blasenbildung. Ist das die Schuld des Druckgusses oder der Galvanisierung? Es gehört zum Zwischenschleifschritt, aber die Grundursache ist immer noch der Porositätsgrad des Druckgussteils selbst.
Kaltfluss ist ein weiteres Risiko beim Druckguss und ist verdeckter als Porosität. Ein Kaltfluss ist eine Naht, die entsteht, wenn zwei Metallfließfronten bei zu niedriger Temperatur aufeinandertreffen und nicht vollständig verschmelzen. Die Oberfläche mag bedeckt aussehen, aber darunter befindet sich tatsächlich ein Spalt. Solche Teile können manchmal eine Sprühbeschichtung oder Lackierung bestehen, bilden aber Blasen, sobald sie galvanisiert werden. Es gibt ein allgemeines Verständnis in der Branche: Ein Druckgussteil, das gut genug für eine Lackierung ist, ist nicht immer gut genug für eine Galvanisierung.
Auch die Materialauswahl ist entscheidend. Die durchschnittliche Galvanisierausbeute für Zinkdruckgussteile liegt in der Industrie bei 70-85%, was 15-20 Prozentpunkte niedriger ist als bei Kupferteilen. Ein Grund dafür ist, dass Zinklegierungen ein reaktiveres Substrat darstellen. Selbst innerhalb der Zinklegierungen hält Zamak 3 den Kupfergehalt unter 0,1%, wodurch die Verdrängungsreaktion während der Beschichtung stabiler ist und die Schichthaftung besser ausfällt. Zamak 5 enthält etwa 1% Kupfer. In dieser Legierung scheidet sich Kupfer in kupferreichen Phasen innerhalb der Zinkmatrix ab. Während der Säureaktivierung bilden diese Phasen mikrogalvanische Zellen, die die lokale Korrosion des Substrats beschleunigen, und die Haftung der Beschichtung nimmt erheblich ab. Gemäß ASTM B86-18 halten beide Legierungen den Bleigehalt unter 0,005%, sodass der Hauptunterschied in der Galvanisierbarkeit zwischen Zamak 3 und Zamak 5 im Kupfer liegt – nicht im Blei, entgegen der Meinung einiger erfahrener Fachkräfte. Überschüssiges Blei wird erst dann zu einem separaten Risiko, wenn minderwertiges Recyclingmaterial oder Zinkbarren unbekannter Herkunft verwendet werden.
Verborgene Risiken bei der Plattierung: Vorbehandlung und Schichthaftung
Die erste Regel auf der Galvanikseite ist einfach: Zinklegierungen müssen eine Kupfervorverkupferung erhalten. Wird dieser Schritt übersprungen, ist Blasenbildung sehr wahrscheinlich.
Zink ist ein aktives Metall mit einem Standardelektrodenpotential von -0,76 V. Gelangt es direkt in ein saures Nickelbad, kommt es zu einer starken Verdrängungsreaktion. Zuerst bildet sich eine lockere Tauchkupfer- oder Tauchnickelschicht auf der Zinkoberfläche. Eine Tauchabscheidung ist eine lockere Abscheidung, die entsteht, wenn Zink Metallionen im Galvanisierbad verdrängt. Jede spätere Abscheidung sitzt auf dieser instabilen Schicht. Die richtige Reihenfolge ist, zuerst eine Cyanid-Kupfervorverkupferung oder eine cyanidfreie alkalische Kupfervorverkupferung aufzubringen, um eine dichte Übergangsschicht zu bilden, dann zu saurem Kupfer für den Schichtaufbau überzugehen und schließlich eine Nickel- und Chrombeschichtung vorzunehmen. Dieser Kupfervorverkupferungsschritt darf nicht übersprungen werden. Wird er übersprungen, ist Blasenbildung keine Frage der Wahrscheinlichkeit. Es ist ein 100%-Ergebnis.
Auch die Schichtdicke der Kupfervorverkupferung ist entscheidend. ASTM B832 und MIL-C-14550 spezifizieren eine Schichtdicke der Cyanid-Kupfervorverkupferung von 0,5-2,0 μm. Für Zinkdruckgussteile werden mindestens 1,0 μm empfohlen, und die Abdeckung muss vollständig sein, ohne freiliegende Zinkoberfläche. Ein häufiges Problem in der Praxis ist, dass einige Galvanikbetriebe die Zeit für die Kupfervorverkupferung von 3 Minuten auf 1 Minute verkürzen, um Kosten zu sparen, wodurch die Schichtdicke unter 1 μm bleibt. Dann dringt die Säurekupferlösung durch die Poren zum Zinksubstrat. Das Zink wird von der Säure angegriffen und erzeugt Wasserstoffgas. Der Wasserstoffdruck drückt die Kupferschicht zu einer großen Blase hoch. Beim Aufschneiden wölbt sich die Kupferschicht über einen großen Hohlraum, und das darunterliegende Zink ist bereits weggeätzt.
Zwei weitere Details werden oft übersehen. Das erste ist der „Live Entry“ (Eintauchen unter Strom), was bedeutet, dass der Strom eingeschaltet wird, bevor das Gestell die Galvaniklösung berührt. Wenn das Gestell die Lösung berührt, bevor der Strom angelegt wird, verbleibt das Zink im Kupfersalzbad und bildet von selbst eine lose Verdrängungskupferschicht. Diese Schicht ist eine Fehlhaftung. Egal wie dick die spätere Beschichtung ist, sie bleibt ungestützt. Das zweite ist die zur Aktivierung verwendete Säure. Ältere Verfahren verwenden verdünnte Schwefelsäure, aber Schwefelsäure greift Zinklegierungen schnell an. Eine zusätzliche Eintauchzeit von 30 Sekunden kann die Oberfläche überätzen und eine pulverige, lose Schicht erzeugen. Fachgerechte Galvanikbetriebe sind auf Fluoridsysteme wie Fluoroborsäure oder Ammoniumbifluorid umgestiegen. Diese sind schonender für die Legierung und bieten einen integrierten Korrosionsschutz mit einem breiteren Prozessfenster. Wenn Sie einen Galvanikbetrieb fragen, welche Säure sie zur Aktivierung verwenden, und die Antwort Schwefelsäure lautet, ist das ein Warnsignal.
Das Kupfer-Nickel-Chrom-Beschichtungssystem ist ein Schichtaufbau und äußerst empfindlich gegenüber fehlenden oder schwachen Schichten. Dekoratives Chrom ist mit 0,25-0,5 μm sehr dünn. Die Nickelschicht bildet mit 10-15 μm den Hauptbestandteil. Die Kupfervorverkupferung ist mit 1-3 μm die Grundlage. Wenn eine Schicht versagt, wird das gesamte Beschichtungssystem instabil. Die Fehlerbehebung auf der Galvanikseite bedeutet zu prüfen, ob jede Schicht vollständig ist, ob die Schichtdicke den Vorgaben entspricht und ob ein stromführender Start (Live-Entry) verwendet wurde.
Dreistufige Fehlerbehebung: Ort prüfen, Querschnitt schneiden, Chargen überprüfen
Wenn Teile mit Blasen ankommen, überstürzen Sie nicht die Schuldzuweisung. Befolgen Sie diese drei Schritte. In den meisten Fällen werden sie Ihnen Aufschluss darüber geben, ob das Problem beim Druckgusswerk oder beim Galvanikbetrieb liegt.
Schritt 1: Lage und Form prüfen
Legen Sie alle Teile mit Blasenbildung aus und machen Sie hochauflösende Fotos, die die Blasenpositionen zeigen. Wenn die Blasen an Wanddickenübergängen konzentriert sind, wie z. B. an der Ecke zwischen der Oberseite und der Seitenwand der Parfümkappe oder am Ansatz von Innenrippen, und sie hoch erhaben sind, wobei nach dem Aufplatzen eine schwammartige grau-weiße Zinkoberfläche freiliegt, ist die wahrscheinlichste Ursache eine unterirdische Porosität aus dem Druckguss. Wenn die Blasen gleichmäßig auf flachen Bereichen verteilt sind, flach und dicht sind und sich die Beschichtung selbst nach dem Aufplatzen ablöst, ist die wahrscheinlichere Ursache eine schlechte Haftung der Beschichtung. Wenn Blasenbildung nur an wenigen Gestellkontaktstellen auftritt, während andere Positionen im selben Bad in Ordnung sind, liegt das Problem mit ziemlicher Sicherheit an einem schlechten Gestellkontakt oder einem Fehler bei der Eintauchzeit in der Galvanik.
Schritt 2: Den Querschnitt schneiden
Sägen Sie mit einer Feinsäge oder einem Drahtschneider durch die Mitte der Blase und polieren Sie den Querschnitt anschließend mit Schleifpapier der Körnung 400 bis 2000. Ein Smartphone mit Makroobjektiv reicht für die Bildgebung aus. Die Schichtstruktur im Querschnitt zeigt genau, wo der Fehler aufgetreten ist. Zeigt der Blasenboden dendritische Strukturen im Zinksubstrat, handelt es sich um Druckgussporosität. Ist die Kupferschicht intakt, wölbt sich aber nach oben, während die Zinkoberfläche Korrosionsnarben aufweist, liegt das Problem an einer schlechten Vorbehandlung oder einer zu dicken Tauchkupferschicht. Ist die Kupferoberfläche glatt, aber die Nickelschicht hat sich abgelöst, war die Aktivierung vor der Vernickelung unzureichend. Dies basiert auf praktischer Erfahrung mit Schliffbildern aus der Werkstatt, nicht auf fortschrittlicher Laborinstrumentierung, funktioniert aber in der Praxis sehr gut.
Schritt 3: Die Chargen überprüfen
Zeigen Gussstücke aus demselben Formensatz und derselben Grundcharge bei verschiedenen Plattierungschargen dasselbe Blasenmuster? Wenn nur eine Plattierungscharge das Problem aufweist und andere Plattierungschargen normal sind, haben sich die Gussstücke selbst nicht verändert, sodass das Problem in den Plattierungsparametern dieser spezifischen Charge liegt. Wenn Blasenbildung immer an denselben wenigen Formnestern auftritt, unabhängig von der Plattierungscharge oder dem Plattierungslieferanten, liegt das Problem im Porositätsgrad der Druckgussteile. Der Abgleich über Chargen hinweg ist der entscheidende Schritt zur Trennung der Verantwortlichkeiten.
ASTM B571 Thermischer Abschrecktest – das entscheidende 150 °C Kriterium
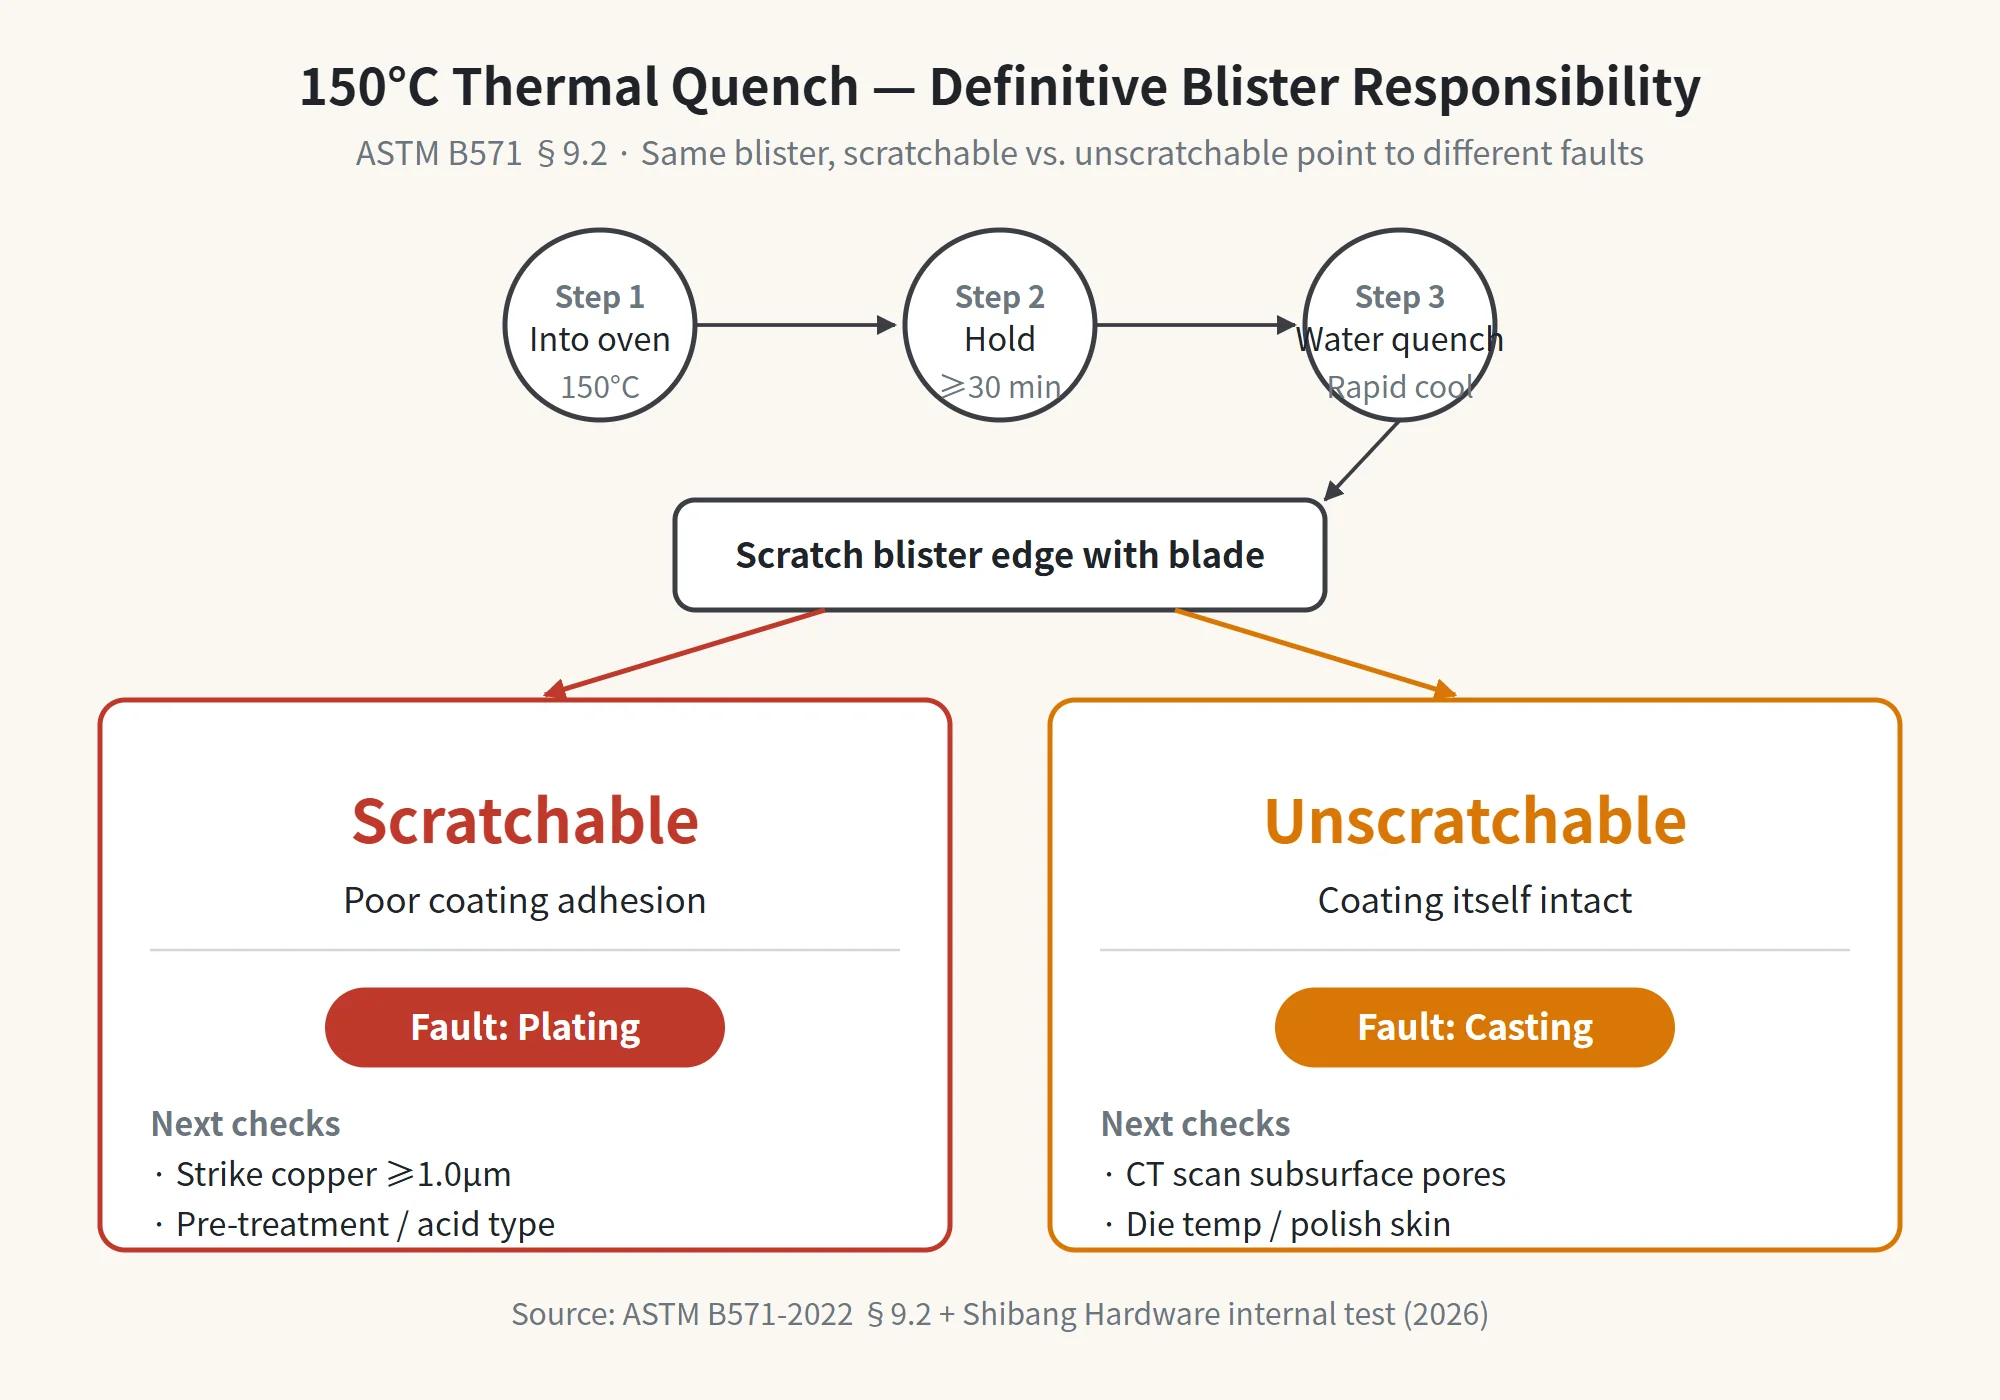
Das entscheidendste Kriterium ist in ASTM B571 festgelegt. Legen Sie die galvanisierten Teile in einen Ofen, erhitzen Sie sie auf 150 °C (±10 °C), halten Sie die Temperatur, entnehmen Sie die Teile und schrecken Sie sie in Wasser ab. Prüfen Sie, ob die Blase anschwillt – wichtiger ist jedoch, mit einer Klinge die Beschichtung neben der Blase abzuhebeln:
- Wenn die Beschichtung neben der Blaseabgehebelt werden kannund sich leicht ablöst, liegt der Fehler bei derGalvanikseite. Die Beschichtung selbst weist eine schlechte Haftung auf, und die Grundursache liegt in der Vorbehandlung, der Kupfervorbehandlung oder der Aktivierung.
- Wenn die Beschichtung neben der Blasenicht abgehebelt werden kannund noch fest am Substrat haftet, liegt der Fehler bei derDruckgussseite. Galvaniklösung, die in unterirdischen Poren eingeschlossen ist, dehnt sich beim Erhitzen aus und hebt die Beschichtung an, während die Beschichtung selbst intakt bleibt.
Bei derselben Blase führt die Frage, ob die angrenzende Beschichtung abgehebelt werden kann oder nicht, zu völlig unterschiedlichen Verantwortlichkeiten. ASTM B571 §9.2 besagt dies deutlich: Wenn die Beschichtung neben einer wärmebedingten Blase nicht entfernt werden kann, kann die Blase nicht als Haftungsfehler beurteilt werden.
Checkliste zur schnellen Klärung der Verantwortlichkeit bei Blasenbildung
| Maßprüfung | Druckgussseite | Galvanikseite | Scheinblasenbildung (Problem außerhalb der Galvanik) |
|---|---|---|---|
| Blisterform | Stark erhabene, dicke Blasenwand, schwammartige Zinkoberfläche nach dem Bruch freigelegt | Flache, dichte Plattierungsschichten trennen sich nach dem Bruch. | Deckschicht oder Haftschicht löst sich ab, während die Nickel-Chrom-Schicht intakt bleibt |
| Standort | Wanddickenübergänge, innere Rippenansätze, feste Formnestpositionen | Gleichmäßig auf ebenen Flächen verteilt oder auf Gestellpositionen im selben Bad beschränkt | Klebeflächen für die Montage oder Deckschichten |
| Zeitpunkt | Innerhalb von 24-72 Stunden nach der Galvanisierung oder nach der Salzsprühnebelprüfung | Innerhalb von 24-72 Stunden nach der Galvanisierung | Die Warenausgangskontrolle wird bestanden, doch nach 7-15 Tagen auf dem Transport zum Kunden tritt Blasenbildung auf. |
| Kriterium nach ASTM B571 | Beschichtung neben der Blasenicht abgehebelt werden kann; Substratporosität | Beschichtung neben der Blaseabgehebelt werden kann; schlechte Haftung | Keine Blasenbildung nach Erwärmung; Gitterschnittprüfung zeigt Abplatzen der Deckschicht. |
| Nächster Schritt | Bitten Sie den Druckgusslieferanten um CT-Prüfberichte und Formtemperaturaufzeichnungen. | Bitten Sie den Galvanikbetrieb um Daten zur Dicke der Kupfer-Flash-Schicht und Vorbehandlungsaufzeichnungen. | Transport, Lagerung oder Montageklebstoff prüfen |
Drei Beweismittel, die Sie beim Umgang mit dem Hersteller einholen sollten
Sobald die Verantwortlichkeit eingegrenzt ist, muss die Diskussion mit dem Werk auf spezifischen Beweisen basieren. Es reicht nicht aus, nur zu sagen: „Ihre Teile haben ein Problem.“
Erstens: CT-Scan-Bericht für die Druckgussteile und Spektrometerbericht vom Ofenausgang
Bitten Sie die Druckgussfabrik um eine vollständige Ofenfront-Spektralanalyse für Zamak 3, einschließlich Al 4.0-4.3%, Cu ≤ 0.1% und Pb/Cd/Sn-Verunreinigungen, zusammen mit einem industriellen CT-Bericht zur internen Porosität. Die Porositätsbewertung kann mit den Referenzbildern nach ASTM E505 verglichen werden. Obwohl dieser Standard ursprünglich für Aluminium- und Magnesiumlegierungen entwickelt wurde, wird in der Zinkdruckgussindustrie üblicherweise eine äquivalente Bewertung durch Referenzierung angewendet. Ein häufiger Trick, auf den man achten sollte: Einige Lieferanten scannen nur ausgewählte, gute Teile für gestellte Fotos mittels CT. Fordern Sie fortlaufende Videobeweise oder eine Beglaubigung durch Dritte (z.B. SGS) an, um den Bericht glaubwürdig zu machen.
Zweitens: Prüfung der Kupferschlag-Schichtdicke und Vorbehandlungsprozessblatt aus der Galvanik
Bitten Sie den Galvanikbetrieb, die Art des Kupfer-Flash-Verfahrens anzugeben, sei es Cyanidkupfer oder cyanidfreies alkalisches Kupfer, zusammen mit einem Dickenbericht, basierend auf einer Vor-Ort-Probenahme mit einem coulometrischen Schichtdickenmessgerät, der mindestens 1,0 μm aufweist. Fordern Sie auch Aufzeichnungen an, die zeigen, ob ein Eintauchen unter Spannung verwendet wurde. Falls der Betrieb cyanidfreies alkalisches Kupfer verwendet, fragen Sie auch nach dem Benetzungsverhalten. Cyanidfreie Systeme weisen ein schlechteres Benetzungsverhalten auf Zinklegierungen auf, und eine unvollständige Abdeckung ist eine Quelle hohen Risikos für Blasenbildung.
Drittens: Salzsprühnebeltestbericht und Ergebnisse des Thermoschocktests nach ASTM B571
Der Salzsprühnebeltestbericht muss klar angeben, ob es sich um einen neutralen Salzsprühnebeltest (NSS), einen Essigsäure-Salzsprühnebeltest (AASS) oder einen Kupfer-beschleunigten Essigsäure-Salzsprühnebeltest (CASS) handelte. Einige Fabriken verwenden beschleunigte Tests und geben sie als neutralen Salzsprühnebeltest aus. Wbmetal erreicht nach 96 Stunden im neutralen Salzsprühnebeltest die Stufe 10, während der Industriestandard nach 48-72 Stunden nur Stufe 9 beträgt. Der Unterschied ist deutlich. Der thermische Abschrecktest nach ASTM B571 sollte idealerweise von einem Drittanbieter bei der Standardtemperatur von 150 °C durchgeführt werden. Das Ergebnis weist direkt auf die verantwortliche Seite hin.
Bevor nicht alle drei Beweismittel vorliegen, unterzeichnen Sie das Reklamationsformular nicht und halten Sie die Lieferantenzahlung nicht voreilig zurück. Argumente ohne vollständige Beweise sind lediglich Argumente.
Bei von Wbmetal bearbeiteten Fällen können die meisten Streitigkeiten beigelegt werden, sobald diese drei Beweissätze vorliegen. In einer geringeren Anzahl von Fällen schufen sowohl der Druckguss als auch die Galvanisierung gleichzeitig versteckte Risiken. Diese Fälle mit gemischter Verantwortlichkeit führen am ehesten zu Streitigkeiten. Doch mit einem objektiven ASTM B571-Ergebnis als Grundlage wird das Ergebnis zumindest nicht von demjenigen bestimmt, der am lautesten argumentiert. Wenn der 150 °C Thermoschocktest, der Salzsprühtest und der CT-Prüfbericht in den Abnahmeprozess für Großaufträge aufgenommen werden, sinken die Kosten für die Streitbeilegung drastisch. Wbmetal produziert Rohlinge für Parfümkappen aus Zinkdruckguss, und die Produktionserträge für Marken wie Mao Geping sind relativ stabil geblieben. Dieser stabile Ertrag resultiert aus der schrittweisen Kontrolle von Variablen, einschließlich Unterflächenporosität, Kaltfließstellen und der Dicke der Kupfervorbeschichtung.





