
Dès le deuxième ou troisième lot de production de bouchons de parfum, les pièces plaquées sortent de la ligne d'assemblage en parfait état, puis la surface commence à cloquer peu de temps après. Un appel est passé à l'usine de moulage sous pression, et la réponse est : « Le placage a été mal fait. » Ensuite, l'atelier de placage déclare : « Les pièces moulées sous pression présentaient déjà de la porosité. Cela n'a rien à voir avec nous. » Les deux parties semblent plausibles, et aucune n'accepte la responsabilité.
Lorsque cela se produit, les personnes qui ne connaissent pas le processus se retrouvent généralement prises entre deux feux, tandis que les deux parties se rejettent la faute. Pour le cloquage, le moulage sous pression et le placage peuvent créer des risques cachés. Cependant, la forme, l'emplacement et la distribution par lot des cloques ne sont pas les mêmes. Une fois les preuves établies, la partie responsable devient évidente, à condition de savoir quels détails vérifier.
À quoi ressemblent les cloques – L'apparence est la première étape pour attribuer la responsabilité
Lorsque des pièces cloquées arrivent, ne vous précipitez pas pour discuter. Prenez d'abord une loupe et examinez attentivement les cloques.
La cloque elle-même contient des informations utiles. Les cloques causées par le moulage sous pression sont généralement plus saillantes, avec des parois plus épaisses. Elles apparaissent souvent là où l'épaisseur de la paroi change, comme le coin entre la surface supérieure et la paroi latérale d'unBouchon de parfum, ou à la base des nervures internes. Après la rupture de l'ampoule, la zone exposée en dessous révèle un substrat en alliage de zinc gris-blanc avec une structure spongieuse ou dendritique. C'est un signe que du gaz a été piégé sous la surface lors du moulage sous pression. Les ampoules liées au placage sont l'inverse. Elles sont souvent plus plates, plus denses et à parois plus minces, avec une distribution plus uniforme. Après rupture, les couches de placage se séparent, tandis que le substrat en dessous reste lisse.
Le facteur temps est également utile. Le véritable cloquage causé par une mauvaise adhérence du placage apparaît généralement dans les 24 à 72 heures suivant le placage. Dans certains cas, il se manifeste après l'essai au brouillard salin. Si l'inspection de départ était normale et que le cloquage n'est apparu qu'après que l'expédition vous soit parvenue, suspectez d'abord une chaleur et une humidité élevées dans le conteneur maritime ou une défaillance de l'adhésif d'assemblage. Il s'agit alors d'un faux cloquage, et non d'un défaut de placage. Le seuil de 72 heures est une règle empirique de l'industrie, et non une limite standard stricte, mais il est très efficace pour le dépannage réel.
Il existe également une méthode de criblage plus directe. Effectuez une coupe en croix (quadrillage) sur le bord de la cloque avec un couteau universel, appliquez du ruban adhésif et retirez-le brusquement. Si toute la couche plaquée se décolle et expose une surface de zinc gris-blanc, il s'agit d'une vraie cloque. Si seule la couche de finition ou le vernis transparent se décolle et que la couche de nickel-chrome en dessous est toujours brillante, il s'agit d'une fausse cloque. Ce critère provient d'une utilisation industrielle étendue des méthodes d'adhérence par quadrillage des normes ASTM B571 et GB/T 9286. Les normes elles-mêmes testent l'adhérence, mais l'industrie les utilise largement pour distinguer les vraies cloques des fausses cloques.
Risques cachés du moulage sous pression : Porosité sous-jacente et soudures froides
Le problème le plus important en moulage sous pression est la porosité sous-jacente.
Dans le moulage sous pression en chambre chaude d'alliage de zinc, le zinc en fusion est généralement maintenu entre 415 et 430 °C, et la température du moule est de 150 à 220 °C. La vitesse de remplissage est extrêmement élevée. L'air entraîné par le métal en fusion dans le moule, ainsi que la vapeur provenant de l'humidité de l'agent de démoulage, peuvent être scellés par la peau rapidement refroidie et figés à une profondeur de 0,1 à 0,5 mm sous la surface. Il s'agit d'une soufflure sous-cutanée – un vide interne formé lorsque le métal en fusion piège du gaz pendant le moulage sous pression. Avant le placage, la surface peut sembler intacte. Mais une fois la pièce chauffée dans le bain de nickelage ou de chromage, le gaz dans le pore se dilate et pousse le revêtement vers le haut pour former une cloque. Dans l'industrie, cela est appelé dégazage.
Il existe également une zone grise dans la chaîne de processus. Les pièces moulées sous pression constituent naturellement une couche de peau dense – une couche compacte à grain fin créée par un refroidissement rapide à la surface dans le moule. Si le polissage est trop agressif et traverse cette peau, la zone poreuse sous-jacente est exposée. Une fois que la solution de placage la pénètre, un chauffage ultérieur provoquera des cloques. Est-ce la faute de la fonderie sous pression ou du placage ? Cela relève de l'étape de polissage intermédiaire, mais la cause profonde reste le niveau de porosité de la pièce moulée sous pression elle-même.
La reprise de coulée froide est un autre risque du moulage sous pression, et elle est plus dissimulée que la porosité. Une reprise de coulée froide est une soudure formée lorsque deux fronts de coulée de métal se rencontrent à une température trop basse et ne parviennent pas à fusionner complètement. La surface peut sembler couverte, mais il y a en réalité un interstice en dessous. Ces pièces peuvent parfois passer avec un revêtement par pulvérisation ou de la peinture, mais elles cloquent une fois plaquées. Il existe un dicton courant dans le métier : une pièce moulée sous pression qui est suffisamment bonne pour la peinture n'est pas toujours suffisamment bonne pour le placage.
Le choix du matériau est également crucial. Le rendement moyen de placage pour les pièces moulées sous pression en alliage de zinc est de 70 à 85 %, soit 15 à 20 points de pourcentage de moins que pour les pièces en cuivre. L'une des raisons est que l'alliage de zinc est un substrat plus réactif. Même au sein des alliages de zinc, le Zamak 3 maintient la teneur en cuivre en dessous de 0,1 %, ce qui rend la réaction de déplacement pendant le placage plus stable et l'adhérence du revêtement meilleure. Le Zamak 5 contient environ 1 % de cuivre. Dans cet alliage, le cuivre se ségrège en phases riches en cuivre au sein de la matrice de zinc. Pendant l'activation acide, ces phases forment des micro-piles galvaniques qui accélèrent la corrosion localisée du substrat, et l'adhérence du placage diminue considérablement. Selon la norme ASTM B86-18, les deux alliages maintiennent le plomb en dessous de 0,005 %. Ainsi, la principale différence de plaquabilité entre le Zamak 3 et le Zamak 5 réside dans le cuivre – et non le plomb, contrairement à ce que disent certains opérateurs expérimentés. Un excès de plomb ne devient un risque distinct que lorsque des matières premières recyclées de faible qualité ou des lingots de zinc d'origine inconnue sont utilisés.
Risques cachés du placage : Prétraitement et adhérence du revêtement
La première règle en matière de placage est simple : l'alliage de zinc doit impérativement recevoir un cuivrage flash. Si cette étape est omise, la formation de cloques devient très probable.
Le zinc est un métal actif, avec un potentiel d'électrode standard de -0,76V. S'il est directement plongé dans un bain de nickel acide, une forte réaction de déplacement se produit. Une couche lâche de cuivre par immersion ou de nickel par immersion se forme d'abord sur la surface du zinc. Un dépôt par immersion est un dépôt lâche formé lorsque le zinc déplace les ions métalliques dans le bain de placage. Tout dépôt ultérieur se dépose sur cette couche instable. La séquence appropriée consiste à appliquer d'abord une sous-couche de cuivre cyanuré ou une sous-couche de cuivre alcalin sans cyanure, formant une couche de transition dense, puis à passer au cuivre acide pour l'épaississement, et enfin au placage de nickel et de chrome. Cette étape de sous-couche de cuivre ne peut pas être ignorée. Si elle est ignorée, le cloquage n'est pas une question de probabilité. C'est un résultat 100%.
L'épaisseur du cuivrage flash est également importante. Les normes ASTM B832 et MIL-C-14550 spécifient une épaisseur de cuivrage flash au cyanure de 0,5 à 2,0 μm. Pour les pièces moulées sous pression en zinc, une épaisseur d'au moins 1,0 μm est recommandée, et la couverture doit être complète, sans aucune surface de zinc exposée. Un problème courant dans l'industrie est que certains ateliers de placage réduisent le temps de cuivrage flash de 3 minutes à 1 minute pour économiser des coûts, laissant l'épaisseur en dessous de 1 μm. La solution de cuivre acide pénètre alors les pores jusqu'au substrat de zinc. Le zinc est attaqué par l'acide et génère du gaz d'hydrogène. La pression de l'hydrogène pousse la couche de cuivre vers le haut, formant une grande cloque. Lorsqu'elle est ouverte, la couche de cuivre est arquée au-dessus d'une grande cavité, et le zinc en dessous a déjà été corrodé.
Deux autres détails sont souvent négligés. Le premier est l'entrée sous tension, ce qui signifie que le courant est activé avant que le support n'entre en contact avec la solution de placage. Si le support touche la solution avant l'application du courant, le zinc restera dans le bain de sel de cuivre et formera de lui-même une couche de cuivre par déplacement non adhérente. Cette couche est une fausse adhérence. Quelle que soit l'épaisseur du placage ultérieur, il restera non supporté. Le second est l'acide utilisé pour l'activation. Les anciens procédés utilisent de l'acide sulfurique dilué, mais l'acide sulfurique attaque rapidement l'alliage de zinc. Une immersion supplémentaire de 30 secondes peut sur-attaquer la surface et créer une couche poudreuse et non adhérente. Les ateliers de placage professionnels sont passés à des systèmes à base de fluorure, tels que l'acide fluoroborique ou le bifluorure d'ammonium. Ceux-ci sont moins agressifs pour l'alliage et offrent une inhibition de corrosion intégrée, avec une plage de fonctionnement plus étendue. Si vous demandez à un atelier de placage quel acide il utilise pour l'activation et que la réponse est l'acide sulfurique, c'est un signal d'alarme.
Le système de placage cuivre-nickel-chrome est une structure multicouche, et il est très sensible à toute couche manquante ou faible. Le chrome décoratif est très fin, de 0,25 à 0,5 μm. La couche de nickel constitue le corps principal, de 10 à 15 μm. Le cuivrage flash est la fondation, de 1 à 3 μm. Si l'une de ces couches échoue, l'ensemble du système de placage devient instable. Le dépannage côté placage consiste à vérifier si chaque couche est complète, si l'épaisseur est conforme aux spécifications et si l'entrée sous tension a été utilisée.
Dépannage en trois étapes : Vérifier l'emplacement, Couper la section transversale, Examiner les lots
Lorsque des pièces cloquées arrivent, ne vous précipitez pas pour attribuer la faute. Suivez ces trois étapes. Dans la plupart des cas, elles vous indiqueront si le problème relève de la fonderie sous pression ou de l'atelier de placage.
Étape 1 : Vérifier l'emplacement et la forme
Disposez toutes les pièces cloquées et prenez des photos haute résolution montrant les emplacements des cloques. Si les cloques sont concentrées aux transitions d'épaisseur de paroi, comme le coin entre la surface supérieure et la paroi latérale du bouchon de parfum ou la base des nervures internes, et qu'elles sont fortement surélevées avec une surface de zinc gris-blanc spongieuse exposée après rupture, la cause la plus probable est une porosité sous-jacente due au moulage sous pression. Si les cloques sont uniformément réparties sur des zones planes, sont plates et denses, et que le revêtement lui-même se sépare après rupture, la cause la plus probable est une mauvaise adhérence du placage. Si le cloquage n'apparaît qu'à quelques points de contact du support alors que d'autres positions dans le même bain sont correctes, le problème est presque certainement un mauvais contact du support ou une erreur de synchronisation d'immersion à l'atelier de galvanoplastie.
Étape 2 : Réaliser la coupe transversale
Scier le centre de la cloque avec une scie fine ou une coupe au fil, puis polir la section avec du papier abrasif de grain 400 à 2000. Un smartphone avec un objectif macro est suffisant pour l'imagerie. La structure des couches dans la section montre exactement où la défaillance s'est produite. Si la base de la cloque présente des caractéristiques dendritiques à l'intérieur du substrat de zinc, il s'agit d'une porosité de moulage sous pression. Si la couche de cuivre est intacte mais s'arque vers le haut tandis que la surface du zinc présente des piqûres de corrosion, le problème est un mauvais prétraitement ou une couche de cuivre de déplacement trop épaisse. Si la surface du cuivre est lisse mais que la couche de nickel s'est séparée, l'activation avant le nickelage était insuffisante. Ceci est basé sur l'expérience de coupe en atelier, et non sur des instruments de laboratoire avancés, mais cela fonctionne très bien en pratique.
Étape 3 : Examiner les lots
Pour des pièces moulées provenant du même jeu de moules et du même lot de base, les différents lots de placage présentent-ils le même motif de cloques ? Si un seul lot de placage présente le problème et que les autres lots de placage sont normaux, les pièces moulées elles-mêmes n'ont pas changé, l'origine du problème réside donc dans les paramètres de placage de ce lot spécifique. Si les cloques apparaissent toujours aux mêmes quelques cavités du moule, quel que soit le lot de placage ou le fournisseur de placage, le problème est lié au niveau de porosité des pièces moulées sous pression. La vérification croisée entre les lots est l'étape clé pour déterminer les responsabilités.
Test de trempe thermique ASTM B571 — le critère décisif de 150 °C
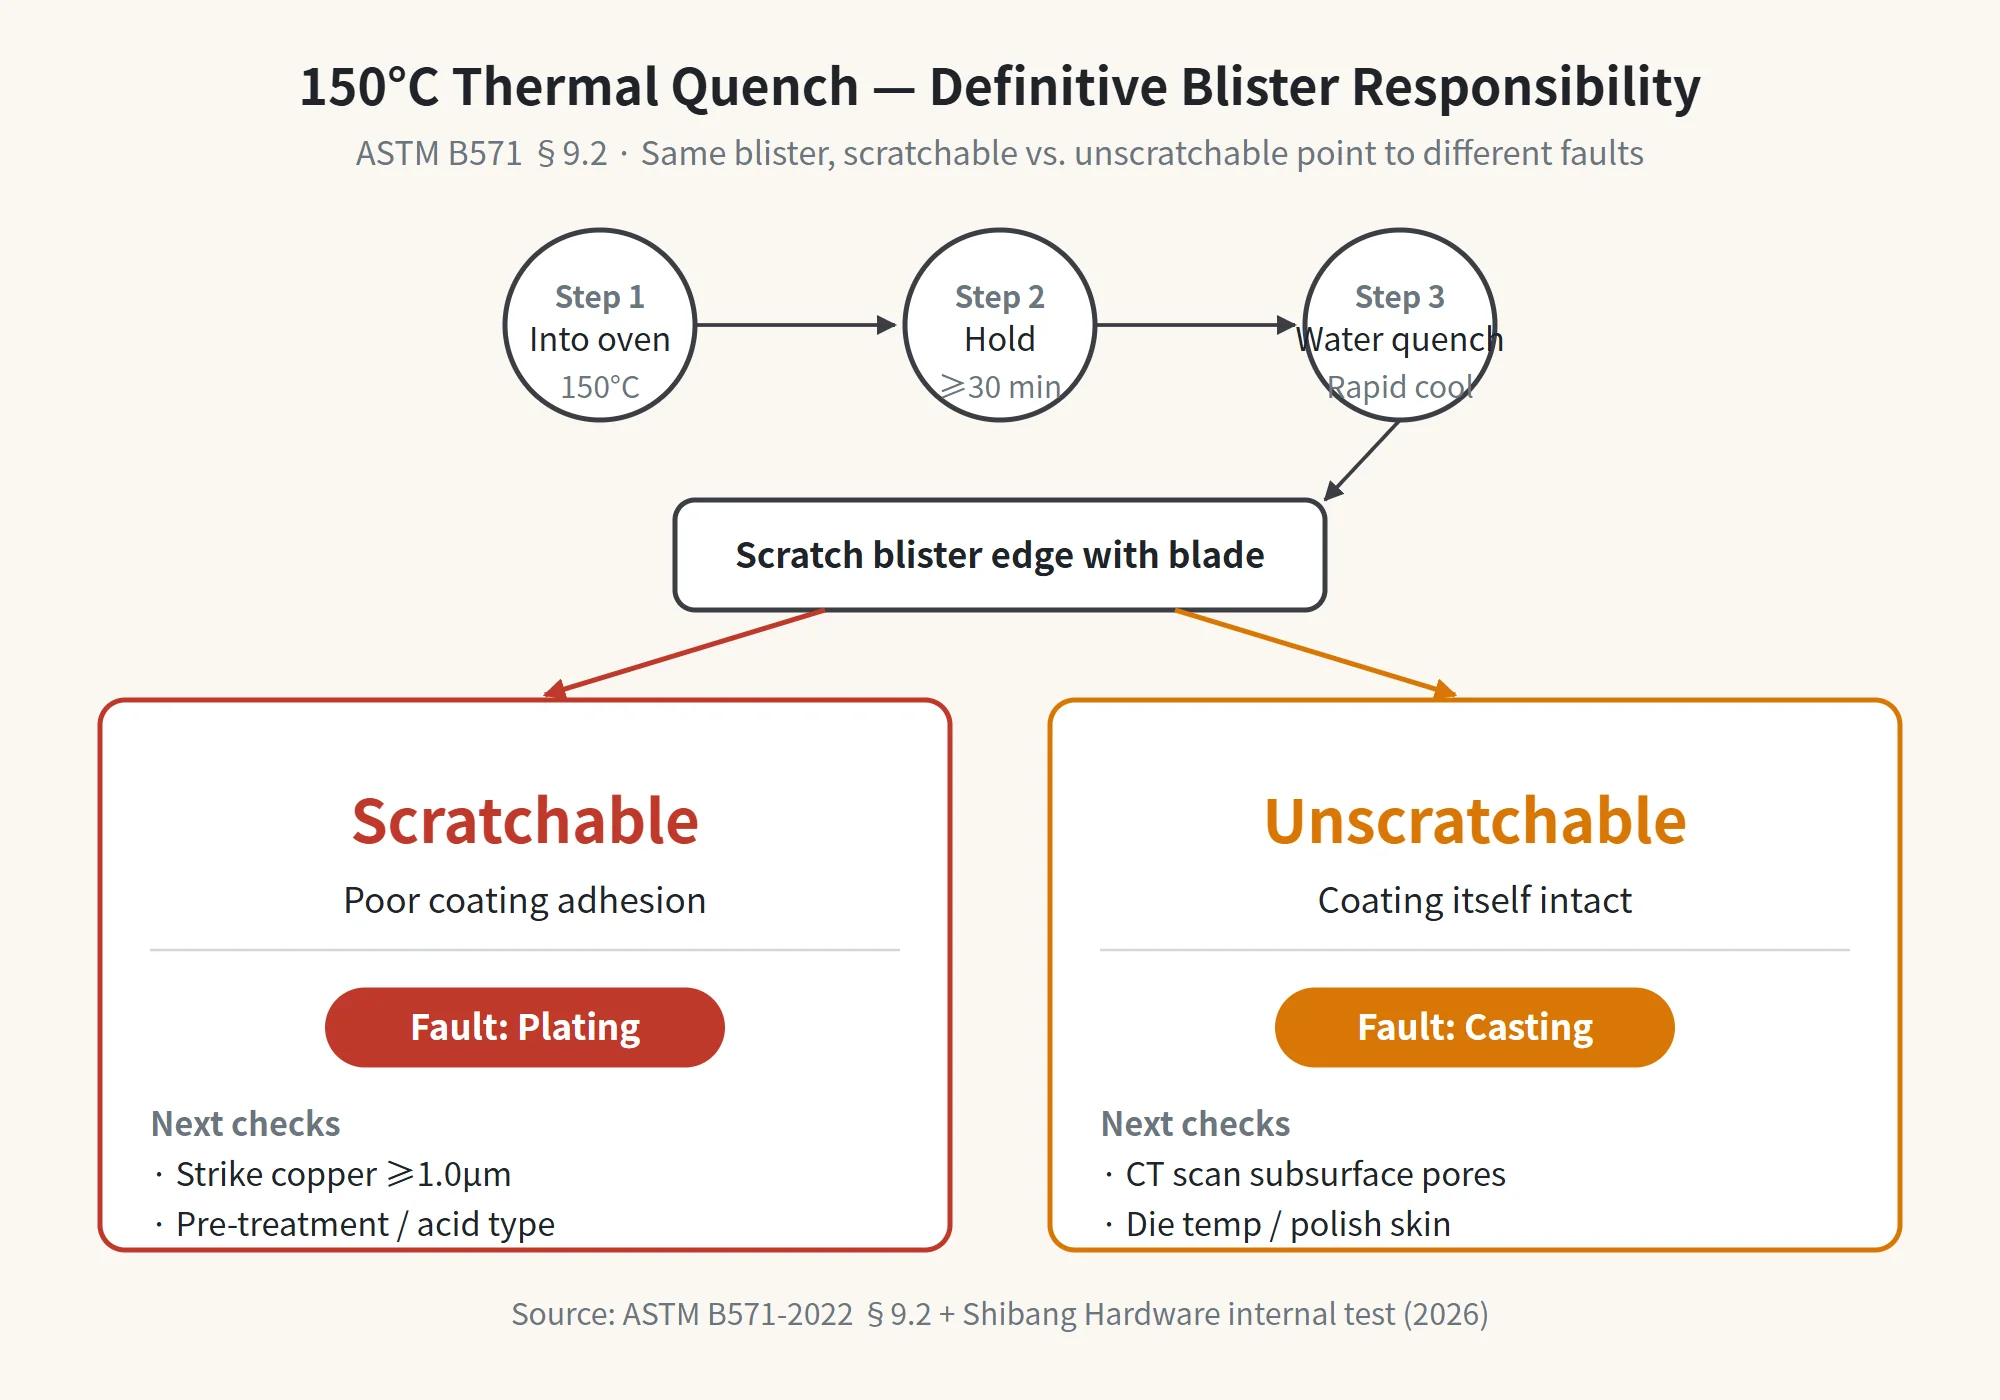
Le critère le plus décisif se trouve dans la norme ASTM B571. Placez les pièces plaquées dans un four, chauffez-les à 150 °C (±10 °C), maintenez cette température, puis retirez-les et trempez-les dans l'eau. Vérifiez si l'ampoule gonfle — mais plus important encore, utilisez une lame pour soulever le revêtement à côté de l'ampoule :
- Si le revêtement adjacent à la cloquepeut être décolléet se décolle facilement, la faute incombe auCôté placage. Le revêtement lui-même présente une mauvaise adhérence, et la cause profonde se trouve dans le prétraitement, le cuivrage flash ou l'activation.
- Si le revêtement adjacent à la cloquene peut pas être décolléet adhère toujours fermement au substrat, la faute incombe auCôté Moulage Sous Pression. La solution de placage piégée dans les pores subsurfaciques se dilate lorsqu'elle est chauffée et soulève le revêtement, tandis que le revêtement lui-même reste intact.
Pour une même cloque, la possibilité ou non de décoller le revêtement adjacent entraîne des responsabilités complètement différentes. La norme ASTM B571 §9.2 l'indique clairement : si le revêtement adjacent à une cloque induite par la chaleur ne peut pas être retiré, la cloque ne peut pas être considérée comme un défaut d'adhérence.
Liste de contrôle rapide des responsabilités en cas de cloquage
| Contrôle dimensionnel | Côté Moulage Sous Pression | Côté placage | Faux Cloquage (Problème non lié au placage) |
|---|---|---|---|
| Aspect des cloques | Cloque très saillante, paroi épaisse, surface de zinc spongieuse exposée après rupture | Délaminage des couches de placage plates et denses après rupture | La couche de finition ou la couche d'adhérence se sépare tandis que la couche de nickel-chrome reste intacte |
| Localisation | Transitions d'épaisseur de paroi, racines de nervures internes, positions fixes de la cavité du moule | Uniformément répartis sur les surfaces planes, ou limités aux positions du support dans le même bain | Interfaces adhésives d'assemblage ou couches de finition |
| Chronologie | Dans les 24 à 72 heures après le placage ou après un test au brouillard salin | Dans les 24 à 72 heures après le placage | L'inspection finale est réussie, puis des cloques apparaissent 7 à 15 jours après l'expédition chez le client |
| Critère ASTM B571 | Revêtement adjacent à la cloquene peut pas être décollé; porosité du substrat | Revêtement adjacent à la cloquepeut être décollé; mauvaise adhérence | Pas de cloquage après chauffage ; le test de quadrillage révèle un décollement de la couche de finition |
| Prochaine action | Demander au fournisseur de moulage sous pression les rapports d'inspection CT et les enregistrements de température du moule. | Demander à l'atelier de placage les données d'épaisseur de la sous-couche de cuivre et les enregistrements de prétraitement. | Vérifier le transport, le stockage ou l'adhésif d'assemblage |
Trois preuves à obtenir lors des échanges avec l'usine
Une fois la responsabilité circonscrite, la discussion avec l'usine doit être basée sur des preuves spécifiques. Dire simplement « vos pièces ont un problème » ne suffit pas.
Premièrement : rapport de tomographie des pièces moulées sous pression et rapport du spectromètre en sortie de four.
Demander à l'usine de moulage sous pression de fournir une analyse spectrométrique complète en pied de four pour le Zamak 3, incluant Al 4,0-4,3%, Cu ≤ 0,1%, et les impuretés Pb/Cd/Sn, ainsi qu'un rapport de tomographie industrielle (CT) sur la porosité interne. La classification de la porosité peut être comparée aux images de référence ASTM E505. Cette norme a été initialement rédigée pour les alliages d'aluminium et de magnésium, mais le secteur du moulage sous pression de zinc utilise couramment une classification équivalente par référence. Il y a une astuce courante à surveiller : certains fournisseurs ne scannent par CT que des pièces sélectionnées en bon état pour des photos mises en scène. Exiger des preuves vidéo continues ou une attestation par un tiers comme SGS pour rendre le rapport crédible.
Deuxièmement : test d'épaisseur de la sous-couche de cuivre et fiche de processus de prétraitement de l'atelier de placage
Demander à l'atelier de placage de spécifier le type de processus de sous-couche de cuivre, qu'il s'agisse de cuivrage cyanuré ou de cuivrage alcalin sans cyanure, ainsi qu'un rapport d'épaisseur basé sur un échantillonnage sur site avec une jauge d'épaisseur coulométrique, montrant au moins 1,0 μm. Demander également les enregistrements indiquant si une introduction en direct a été utilisée. Si l'atelier utilise du cuivrage alcalin sans cyanure, s'informer également sur le comportement de mouillage. Les systèmes sans cyanure ont un mouillage moins bon sur les alliages de zinc, et une couverture incomplète est une source à haut risque de cloques.
Troisièmement : rapport d'essai au brouillard salin et résultats de l'essai de choc thermique ASTM B571
Le rapport d'essai au brouillard salin doit clairement indiquer si l'essai était un brouillard salin neutre (NSS), un brouillard salin à l'acide acétique (AASS) ou un brouillard salin acétique accéléré au cuivre (CASS). Certaines usines utilisent des essais accélérés et les présentent comme des essais au brouillard salin neutre. Wbmetal peut atteindre le Grade 10 après 96 heures en brouillard salin neutre, alors que la norme de l'industrie n'est que le Grade 9 après 48-72 heures. L'écart est clair. L'essai de trempe thermique ASTM B571 devrait idéalement être réalisé par un tiers à la température standard de 150 °C. Le résultat indique directement la partie responsable.
Avant d'avoir en main les trois éléments de preuve, ne signez pas la feuille de réclamation et ne vous précipitez pas pour retenir le paiement du fournisseur. Les arguments sans preuves complètes ne sont que des arguments.
Dans les cas traités par Wbmetal, la plupart des litiges peuvent être résolus une fois ces trois ensembles de preuves établis. Dans un nombre plus restreint de cas, le moulage sous pression et le placage ont créé simultanément des risques cachés. Ces cas de responsabilité partagée sont les plus difficiles à trancher. Mais avec un résultat ASTM B571 objectif comme référence, au moins le résultat n'est pas déterminé par celui qui argumente le plus fort. Si le test de choc thermique à 150 °C, le test au brouillard salin et le rapport d'inspection par tomographie sont intégrés au processus d'acceptation pour les commandes en volume, le coût de gestion des litiges diminue considérablement. Wbmetal produit des ébauches de bouchons de parfum en alliage de zinc moulé sous pression, et les rendements de production en volume pour des marques telles que Mao Geping sont restés relativement stables. Ce rendement stable résulte du contrôle minutieux des variables, une par une, y compris la porosité sous-jacente, les reprises à froid et l'épaisseur de la couche d'accrochage de cuivre.





