
Già al secondo o terzo lotto di produzione di tappi per profumo, i pezzi placcati escono dalla linea di produzione in perfette condizioni, ma poco dopo la superficie inizia a presentare rigonfiamenti. Una telefonata alla fonderia di pressofusione riceve la risposta: “La placcatura è stata eseguita male”. Poi l'officina di galvanica afferma: “I pezzi pressofusi presentavano già porosità. Non è colpa nostra”. Entrambe le parti sembrano plausibili e nessuna delle due accetta la responsabilità.
Quando ciò accade, chi non conosce il processo si trova solitamente in mezzo, mentre entrambe le parti si rimpallano la colpa. Per la formazione di bolle, sia la pressofusione che la placcatura possono creare rischi latenti. Tuttavia, la forma, la posizione e la distribuzione nel lotto delle bolle non sono le stesse. Una volta presentate le prove, la parte responsabile diventa chiara, se si sanno quali dettagli verificare.
L'aspetto delle bolle: il primo passo per assegnare la responsabilità
Quando arrivano pezzi con bolle, non iniziate subito a discutere. Per prima cosa, prendete una lente d'ingrandimento ed esaminate attentamente le bolle.
La bolla stessa contiene informazioni utili. Le bolle causate dalla pressofusione sono solitamente più pronunciate, con pareti più spesse. Spesso appaiono dove lo spessore della parete cambia, come l'angolo tra la superficie superiore e la parete laterale di unTappo per Profumo, o alla base delle nervature interne. Dopo la rottura della bolla, l'area esposta sottostante mostra un substrato in lega di zinco grigio-bianco con una struttura spugnosa o dendritica. Questo è un segno che il gas è rimasto intrappolato sotto la superficie durante la pressofusione. Le bolle legate alla placcatura sono l'opposto. Sono spesso più piatte, più dense e con pareti più sottili, con una distribuzione più uniforme. Dopo la rottura, gli strati di placcatura si separano, mentre il substrato sottostante rimane liscio.
Anche il fattore tempo è d'aiuto. Le vere bolle causate da una scarsa adesione della placcatura di solito compaiono entro 24-72 ore dalla placcatura. In alcuni casi, si manifestano dopo il test in nebbia salina. Se l'ispezione in uscita era normale e le bolle sono apparse solo dopo che la spedizione vi ha raggiunto, sospettate innanzitutto il calore e l'umidità elevati nel container marittimo o il fallimento dell'adesivo di assemblaggio. Si tratta di false bolle, e non di un difetto di placcatura. Il limite di 72 ore è una regola empirica del settore, non un limite standard rigido, ma è molto efficace nella risoluzione pratica dei problemi.
Esiste anche un metodo di screening più diretto. Praticare un'incisione a reticolo sul bordo della bolla con un taglierino, applicare del nastro adesivo e strapparlo con decisione. Se l'intero strato galvanico si stacca ed espone una superficie di zinco grigio-bianca, si tratta di vero blistering. Se si stacca solo lo strato superiore o la lacca trasparente e lo strato di nichel-cromo sottostante è ancora lucido, si tratta di falso blistering. Questo criterio deriva da un uso esteso nell'industria dei metodi di adesione a reticolo delle norme ASTM B571 e GB/T 9286. Le norme stesse testano l'adesione, ma il settore le utilizza ampiamente per distinguere il vero blistering dal falso blistering.
Rischi Nascosti della Pressofusione: Porosità Sottosuperficiale e Giunzioni Fredde
Il problema maggiore nella pressofusione è la porosità sottosuperficiale.
Nella pressofusione a camera calda di leghe di zinco, lo zinco fuso è solitamente controllato a 415-430 °C e la temperatura dello stampo è mantenuta a 150-220 °C. La velocità di riempimento è estremamente elevata. L'aria intrappolata dal metallo fuso nello stampo, insieme al vapore derivante dall'umidità dell'agente distaccante, può essere sigillata dalla pelle rapidamente raffreddata e congelata a una profondità di 0,1-0,5 mm sotto la superficie. Si tratta di una soffiatura sottosuperficiale, un vuoto interno formato quando il metallo fuso intrappola gas durante la pressofusione. Prima della placcatura, la superficie può apparire intatta. Ma una volta che il pezzo viene riscaldato nel bagno di nichelatura o cromatura, il gas nel poro si espande e spinge la placcatura verso l'alto, formando una bolla. Nel settore, questo fenomeno è chiamato degassaggio.
Esiste anche una zona grigia nella catena di processo. I pezzi pressofusi costituiscono naturalmente uno strato superficiale denso, uno strato compatto a grana fine creato dal rapido raffreddamento sulla superficie nello stampo. Se la lucidatura è troppo aggressiva e intacca questo strato, la zona porosa sottostante viene esposta. Una volta che la soluzione galvanica la penetra, il riscaldamento successivo causerà la formazione di bolle (blistering). È colpa della pressofusione o della galvanizzazione? Appartiene alla fase intermedia di lucidatura, ma la causa principale è comunque il livello di porosità del pezzo pressofuso stesso.
La saldatura fredda (o chiusura a freddo) è un altro rischio della pressofusione, ed è più nascosta della porosità. Una saldatura fredda è una giunzione che si forma quando due fronti di flusso del metallo si incontrano a una temperatura troppo bassa e non riescono a fondersi completamente. La superficie può apparire coperta, ma in realtà c'è un'intercapedine sottostante. Questi pezzi a volte possono superare il controllo con un rivestimento a spruzzo o vernice, ma presentano rigonfiamenti una volta placcati. C'è una comune intesa nel settore: un pezzo pressofuso sufficientemente buono per la verniciatura non è sempre sufficientemente buono per la placcatura.
Anche la scelta del materiale è importante. La resa media di placcatura per i getti pressofusi in lega di zinco è del 70-85%, il che è inferiore di 15-20 punti percentuali rispetto ai componenti in rame. Una delle ragioni è che la lega di zinco è un substrato più reattivo. Anche all'interno delle leghe di zinco, lo Zamak 3 mantiene il contenuto di rame al di sotto dello 0,1%, quindi la reazione di spostamento durante la placcatura è più stabile e l'adesione del rivestimento è migliore. Lo Zamak 5 contiene circa l'1% di rame. In questa lega, il rame si segrega in fasi ricche di rame all'interno della matrice di zinco. Durante l'attivazione acida, queste fasi formano micro-celle galvaniche che accelerano la corrosione localizzata del substrato e l'adesione della placcatura diminuisce significativamente. Secondo la norma ASTM B86-18, entrambe le leghe mantengono il piombo al di sotto dello 0,005%, quindi la principale differenza nella placcabilità tra Zamak 3 e Zamak 5 è il rame, non il piombo, nonostante ciò che dicono alcuni operatori esperti. L'eccesso di piombo diventa un rischio separato solo quando vengono utilizzate materie prime riciclate di bassa qualità o lingotti di zinco di origine sconosciuta.
Rischi Nascosti della Placcatura: Pretrattamento e Adesione del Rivestimento
La prima regola sul lato della galvanica è semplice: la lega di zinco deve avere una pre-ramatura. Se questo passaggio viene saltato, la formazione di bolle diventa molto probabile.
Lo zinco è un metallo attivo, con un potenziale standard di elettrodo di -0,76V. Se viene immerso direttamente in un bagno di nichel acido, si verifica una forte reazione di spostamento. Sulla superficie dello zinco si forma prima uno strato di rame o nichel per immersione non aderente. Un deposito per immersione è un deposito non aderente che si forma quando lo zinco sposta gli ioni metallici nel bagno di placcatura. Qualsiasi deposito successivo si posa su quello strato instabile. La sequenza corretta prevede l'applicazione di una pre-ramatura al cianuro o di una pre-ramatura alcalina senza cianuro, formando uno strato di transizione denso, per poi passare alla ramatura acida per lo spessore e infine alla nichelatura e cromatura. Questo passaggio di pre-ramatura non può essere saltato. Se viene saltato, la formazione di bolle non è una questione di probabilità. È un risultato 100%.
Anche lo spessore della pre-ramatura è importante. Le norme ASTM B832 e MIL-C-14550 specificano uno spessore di pre-ramatura al cianuro di 0,5-2,0 μm. Per le pressofusioni di zinco, si raccomanda almeno 1,0 μm, e la copertura deve essere completa, senza alcuna superficie di zinco esposta. Un problema comune nel settore è che alcune officine di galvanica riducono il tempo di pre-ramatura da 3 minuti a 1 minuto per risparmiare sui costi, lasciando uno spessore inferiore a 1 μm. Successivamente, la soluzione di rame acido penetra nei pori fino al substrato di zinco. Lo zinco viene attaccato dall'acido e genera gas idrogeno. La pressione dell'idrogeno spinge lo strato di rame verso l'alto, formando una grande bolla. Quando viene aperta, lo strato di rame è inarcato su una grande cavità, e lo zinco sottostante è già stato corroso.
Altri due dettagli sono spesso trascurati. Il primo è l'ingresso a corrente attiva, il che significa che la corrente viene attivata prima che il telaio entri in contatto con la soluzione di placcatura. Se il telaio tocca la soluzione prima che venga applicata la corrente, lo zinco rimarrà nel bagno di sale di rame e formerà da solo uno strato di rame per spostamento, che sarà friabile. Questo strato è una falsa adesione. Indipendentemente dallo spessore della placcatura successiva, essa rimarrà priva di supporto. Il secondo è l'acido utilizzato per l'attivazione. I processi più datati utilizzano acido solforico diluito, ma l'acido solforico attacca rapidamente la lega di zinco. Ulteriori 30 secondi di immersione possono sovra-incidere la superficie e creare uno strato polveroso e friabile. Le officine di placcatura professionali sono passate a sistemi a base di fluoruri, come l'acido fluoroborico o il bifluoruro di ammonio. Questi sono più delicati sulla lega e forniscono un'inibizione della corrosione integrata, con una finestra di processo più ampia. Se chiedete a un'officina di placcatura quale acido usano per l'attivazione e la risposta è acido solforico, questo è un segnale di avvertimento.
Il sistema di placcatura rame-nichel-cromo è una struttura a strati ed è altamente sensibile a qualsiasi strato mancante o debole. Il cromo decorativo è molto sottile, con uno spessore di 0,25-0,5 μm. Lo strato di nichel costituisce il corpo principale, con uno spessore di 10-15 μm. La pre-ramatura è la base, con uno spessore di 1-3 μm. Se uno qualsiasi di questi strati fallisce, l'intero sistema di placcatura diventa instabile. La risoluzione dei problemi sul lato della galvanica implica la verifica che ogni strato sia completo, che lo spessore sia conforme agli obiettivi e che sia stata utilizzata l'alimentazione in tensione.
Risoluzione dei Problemi in Tre Fasi: Verifica della Posizione, Taglio della Sezione Trasversale, Revisione dei Lotti
Quando arrivano pezzi con bolle, non affrettatevi ad assegnare la colpa. Seguite questi tre passaggi. Nella maggior parte dei casi, vi diranno se il problema è della fonderia di pressofusione o dell'officina di placcatura.
Fase 1: Verificare la posizione e la forma
Disporre tutti i pezzi con bolle e scattare foto ad alta risoluzione che mostrino le posizioni delle bolle. Se le bolle sono concentrate in corrispondenza di transizioni di spessore della parete, come l'angolo tra la superficie superiore e la parete laterale del tappo di profumo o la base delle nervature interne, e sono molto sollevate con una superficie di zinco grigio-bianca spugnosa esposta dopo la rottura, la causa più probabile è la porosità sottosuperficiale dovuta alla pressofusione. Se le bolle sono distribuite uniformemente su aree piane, sono piatte e dense, e la placcatura stessa si separa dopo la rottura, la causa più probabile è una scarsa adesione della placcatura. Se le bolle appaiono solo in pochi punti di contatto del telaio mentre altre posizioni nello stesso bagno sono a posto, il problema è quasi certamente un contatto insufficiente del telaio o un errore nella tempistica di ingresso presso il reparto di galvanica.
Fase 2: Tagliare la sezione trasversale
Segare il centro della bolla con una sega fine o un taglio a filo, quindi lucidare la sezione con carta abrasiva da grana 400 a 2000. Uno smartphone con obiettivo macro è sufficiente per l'imaging. La struttura a strati nella sezione mostra esattamente dove si è verificato il difetto. Se la base della bolla presenta caratteristiche dendritiche all'interno del substrato di zinco, si tratta di porosità di pressofusione. Se lo strato di rame è intatto ma si inarca verso l'alto mentre la superficie di zinco mostra vaiolature da corrosione, il problema è un pretrattamento scadente o uno strato di rame per spostamento eccessivamente spesso. Se la superficie di rame è liscia ma lo strato di nichel si è separato, l'attivazione prima della nichelatura è stata insufficiente. Questo si basa sull'esperienza di sezionamento in officina, non su strumentazione di laboratorio avanzata, ma funziona molto bene nella pratica.
Fase 3: Esaminare i lotti
Per i pezzi pressofusi provenienti dallo stesso set di stampi e dallo stesso lotto di base, lotti di placcatura diversi mostrano lo stesso schema di bolle? Se solo un lotto di placcatura presenta il problema e gli altri lotti sono normali, i pezzi pressofusi stessi non sono cambiati, quindi il problema risiede nei parametri di placcatura per quel lotto specifico. Se le bolle appaiono sempre nelle stesse poche cavità dello stampo, indipendentemente dal lotto di placcatura o dal fornitore di placcatura, il problema è il livello di porosità dei pezzi pressofusi. Il confronto incrociato tra i lotti è il passo fondamentale per separare le responsabilità.
test di tempra termica ASTM B571—il criterio decisivo a 150 °C
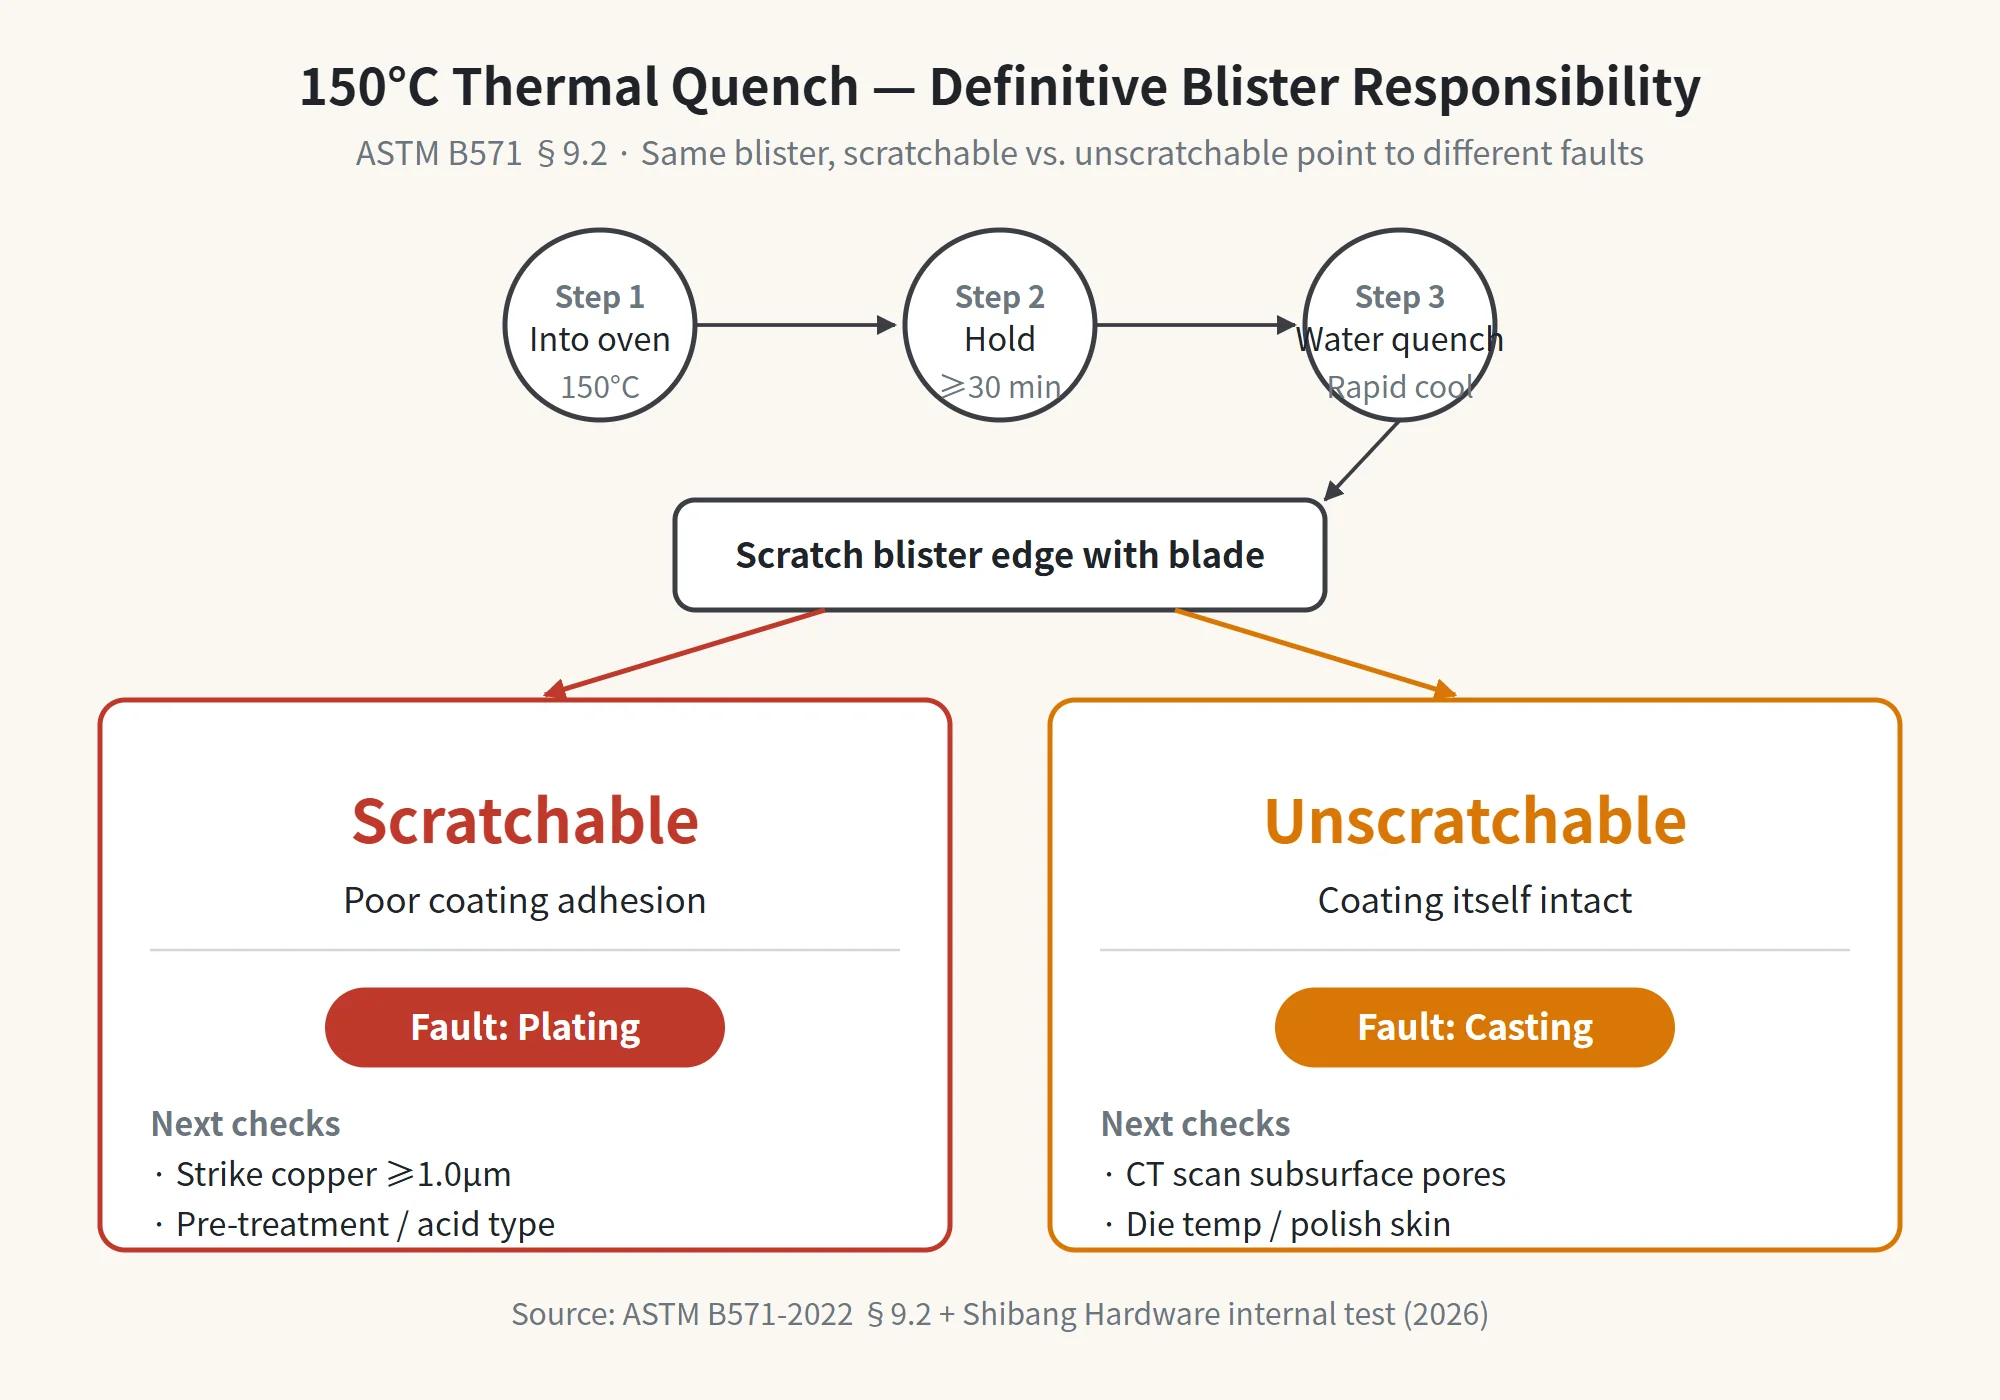
Il criterio più decisivo si trova nella norma ASTM B571. Inserire i pezzi placcati in un forno, riscaldare a 150 °C (±10 °C), mantenere a temperatura, quindi rimuovere e temprare in acqua. Verificare se la bolla si gonfia — ma, cosa più importante, utilizzare una lama per sollevare il rivestimento accanto alla bolla:
- Se il rivestimento accanto alla bollapuò essere sollevatoe si stacca facilmente, la colpa è dellaLato Placcatura. Il rivestimento stesso ha una scarsa adesione e la causa principale risiede nel pretrattamento, nel bagno di rame o nell'attivazione.
- Se il rivestimento accanto alla bollanon può essere sollevatoe aderisce ancora saldamente al substrato, la colpa è dellaLato Pressofusione. La soluzione di placcatura intrappolata nei pori sottosuperficiali si espande quando riscaldata e solleva il rivestimento, mentre il rivestimento stesso rimane intatto.
Per la stessa bolla, la possibilità o meno di staccare il rivestimento adiacente porta a responsabilità completamente diverse. La norma ASTM B571 §9.2 lo afferma chiaramente: se il rivestimento accanto a una bolla indotta dal calore non può essere rimosso, la bolla non può essere giudicata come un difetto di adesione.
Checklist rapida per la responsabilità della formazione di bolle
| Dimensioni di Ispezione | Lato Pressofusione | Lato Placcatura | Falsa Bolla (Problema non di Placcatura) |
|---|---|---|---|
| Forma del rigonfiamento | Parete della bolla molto rialzata e spessa, superficie di zinco spugnosa esposta dopo la rottura | Strati di placcatura piatti e densi si separano dopo la rottura | Lo strato superiore o adesivo si separa mentre lo strato di nichel-cromo rimane intatto |
| Posizione | Transizioni di spessore della parete, radici delle nervature interne, posizioni fisse della cavità dello stampo | Distribuito uniformemente su superfici piane, o limitato alle posizioni del telaio nello stesso bagno | Interfacce adesive di assemblaggio o strati di finitura. |
| Tempistica | Entro 24-72 ore dalla placcatura o dopo il test in nebbia salina | Entro 24-72 ore dalla placcatura | L'ispezione in uscita è superata, ma poi compaiono bolle dopo 7-15 giorni di transito verso il cliente |
| criterio ASTM B571 | Rivestimento accanto al rigonfiamentonon può essere sollevato; porosità del substrato | Rivestimento accanto al rigonfiamentopuò essere sollevato; scarsa adesione | Nessuna formazione di bolle dopo il riscaldamento; il test di adesione a griglia (cross-hatch) mostra il distacco del rivestimento superiore |
| Azione successiva | Richiedere al fornitore di pressofusione i registri dell'ispezione CT e della temperatura dello stampo. | Richiedere all'officina di galvanica i dati sullo spessore della pre-ramatura e i registri di pretrattamento. | Verificare trasporto, stoccaggio o adesivo di assemblaggio |
Tre Prove da Ottenere Quando si Tratta con il Produttore
Una volta individuata la responsabilità, la discussione con la fabbrica deve basarsi su prove specifiche. Affermare solo “i vostri pezzi hanno un problema” non è sufficiente.
Primo: rapporto di scansione CT per i pezzi pressofusi e rapporto dello spettrometro a bordo forno.
Richiedere alla fonderia di pressofusione un'analisi spettrometrica completa a bordo forno per Zamak 3, inclusi Al 4.0-4.3%, Cu ≤ 0.1% e impurità di Pb/Cd/Sn, insieme a un rapporto di tomografia computerizzata industriale (CT) sulla porosità interna. La classificazione della porosità può essere confrontata con le immagini di riferimento ASTM E505. Sebbene tale standard sia stato originariamente sviluppato per leghe di alluminio e magnesio, l'industria della pressofusione di zinco ne utilizza comunemente una classificazione equivalente per riferimento. C'è un trucco comune a cui prestare attenzione: alcuni fornitori eseguono la scansione CT solo su pezzi selezionati e di buona qualità per foto di scena. Richiedere prove video continue o la testimonianza di terze parti (SGS) per rendere il rapporto credibile.
Secondo: test dello spessore del flash di rame e scheda del processo di pretrattamento dal reparto di galvanica
Richiedere all'officina di galvanica di specificare il tipo di processo di pre-ramatura, se ramatura al cianuro o ramatura alcalina senza cianuro, insieme a un rapporto sullo spessore basato su campionamento in loco con un misuratore di spessore coulometrico, che mostri almeno 1.0 μm. Richiedere anche i registri che indichino se è stato utilizzato l'ingresso in linea. Se l'officina utilizza ramatura alcalina senza cianuro, chiedere anche informazioni sul comportamento di bagnatura. I sistemi senza cianuro hanno una bagnatura inferiore sulle leghe di zinco e una copertura incompleta è una fonte ad alto rischio di formazione di bolle.
Terzo: rapporto di prova in nebbia salina e risultati della prova di tempra termica ASTM B571
Il rapporto di prova in nebbia salina deve indicare chiaramente se il test è stato di nebbia salina neutra (NSS), nebbia salina con acido acetico (AASS) o nebbia salina con acido acetico accelerata al rame (CASS). Alcune fabbriche utilizzano test accelerati e li presentano come nebbia salina neutra. Wbmetal può raggiungere il Grado 10 dopo 96 ore in nebbia salina neutra, mentre la norma di settore è solo il Grado 9 dopo 48-72 ore. Il divario è evidente. Il test di tempra termica ASTM B571 dovrebbe idealmente essere eseguito da una terza parte alla temperatura standard di 150 °C. Il risultato indica direttamente la parte responsabile.
Prima di avere tutte e tre le prove a disposizione, non firmate il modulo di reclamo e non affrettatevi a sospendere il pagamento al fornitore. Le argomentazioni senza prove complete sono solo argomentazioni.
Nelle casistiche gestite da Wbmetal, la maggior parte delle controversie può essere risolta una volta che queste tre serie di prove sono disponibili. In un numero minore di casi, sia la pressofusione che la galvanica hanno creato rischi latenti contemporaneamente. Questi casi a responsabilità mista sono i più difficili da dirimere. Tuttavia, con un risultato oggettivo ASTM B571 come punto di riferimento, almeno l'esito non è deciso da chi discute più animatamente. Se il test di shock termico a 150 °C, il test in nebbia salina e il rapporto di ispezione CT vengono inclusi nel processo di accettazione per gli ordini di grandi volumi, il costo di gestione delle controversie si riduce drasticamente. Wbmetal produce semilavorati per tappi di profumo in lega di zinco pressofusa e le rese di produzione in serie per marchi come Mao Geping sono rimaste relativamente stabili. Questa resa stabile deriva dal controllo puntuale delle variabili, inclusa la porosità sottosuperficiale, le saldature fredde e lo spessore del pre-rivestimento in rame.





