
بحلول الدفعة الإنتاجية الثانية أو الثالثة من أغطية العطور، تخرج الأجزاء المطلية من خط الإنتاج تبدو جيدة، ثم يبدأ السطح في الانتفاخ بعد فترة وجيزة. يتصل أحدهم بمصنع الصب بالقالب، ويكون الرد: "الطلاء لم يتم بشكل جيد." ثم تقول ورشة الطلاء: "كانت المصبوبات بالقالب تعاني بالفعل من المسامية. لا علاقة لنا بذلك." يبدو كلا الجانبين معقولاً، ولا يقبل أي منهما المسؤولية.
عندما يحدث ذلك، غالبًا ما يجد الأشخاص الذين لا يعرفون العملية أنفسهم عالقين في المنتصف بينما يتبادل الطرفان اللوم. بالنسبة للتقرحات، يمكن أن يخلق كل من الصب بالضغط والطلاء الكهربائي مخاطر خفية. لكن شكل الفقاعة وموقعها وتوزيعها على الدفعة ليست متماثلة. بمجرد عرض الأدلة، يصبح الجانب المسؤول واضحًا – إذا كنت تعرف التفاصيل التي يجب فحصها.
كيف تبدو البثور - المظهر هو الخطوة الأولى في تحديد المسؤولية
عند وصول الأجزاء التي بها تقرحات، لا تبدأ بالجدال فورًا. أولاً، خذ عدسة مكبرة وانظر عن كثب إلى التقرحات.
تحمل النفطة نفسها معلومات مفيدة. النفطات الناتجة عن الصب بالقالب تكون عادةً أكثر بروزًا، وذات جدران سميكة. غالبًا ما تظهر حيث يتغير سمك الجدار — مثل الزاوية بين السطح العلوي والجدار الجانبي لـغطاء العطر، أو عند قاعدة الأضلاع الداخلية. بعد انفجار الفقاعة، تظهر المنطقة المكشوفة تحتها ركيزة من سبيكة الزنك ذات لون رمادي-أبيض بهيكل إسفنجي أو شجيري. هذه علامة على أن الغاز كان محتجزًا تحت السطح أثناء عملية الصب بالقالب. أما الفقاعات المتعلقة بالطلاء فهي عكس ذلك؛ غالبًا ما تكون أكثر تسطحًا وكثافة وأرق جدرانًا، مع توزيع أكثر انتظامًا. بعد التمزق، تنفصل طبقات الطلاء، بينما تظل الركيزة تحتها ناعمة.
يساعد عامل الوقت أيضًا. عادةً ما يظهر التقرح الحقيقي الناتج عن ضعف التصاق الطلاء في غضون 24 إلى 72 ساعة بعد الطلاء. في بعض الحالات، يظهر بعد اختبار رش الملح. إذا كان فحص الصادر طبيعيًا وظهر التقرح فقط بعد وصول الشحنة إليك، فاشتبه أولاً في ارتفاع درجة الحرارة والرطوبة داخل حاوية الشحن البحري أو فشل لاصق التجميع. هذا تقرح زائف، وهو ليس عيبًا في الطلاء. يعتبر حد الـ 72 ساعة قاعدة عامة صناعية، وليس حدًا قياسيًا صارمًا، ولكنه فعال للغاية في استكشاف الأخطاء وإصلاحها الفعلي.
توجد أيضًا طريقة فحص أكثر مباشرة. قم بعمل قطع متقاطع عند حافة التقرح باستخدام مشرط، ثم ضع شريطًا لاصقًا واسحبه بقوة. إذا تقشرت الطبقة المطلية بالكامل وكشفت عن سطح زنك أبيض رمادي، فهذا تقرح حقيقي. أما إذا تقشرت الطبقة العلوية أو الورنيش الشفاف فقط وظلت طبقة النيكل والكروم تحتها لامعة، فهذا تقرح كاذب. يأتي هذا المعيار من الاستخدام الصناعي الموسع لطرق اختبار الالتصاق بالقطع المتقاطع في معايير ASTM B571 و GB/T 9286. تختبر هذه المعايير الالتصاق بحد ذاته، ولكن الصناعة تستخدمها على نطاق واسع للتمييز بين التقرح الحقيقي والتقرح الكاذب.
مخاطر خفية من الصب بالقالب: المسامية تحت السطحية والوصلات الباردة
أكبر مشكلة في الصب بالقالب هي المسامية تحت السطحية.
في صب الزنك بالضغط في الغرفة الساخنة، يتم التحكم في الزنك المنصهر عادةً عند درجة حرارة 415-430 درجة مئوية، وتحافظ درجة حرارة القالب على 150-220 درجة مئوية. تكون سرعة الملء عالية للغاية. يمكن للهواء المحبوس بواسطة المعدن المنصهر في القالب، بالإضافة إلى البخار الناتج عن رطوبة عامل التحرير، أن يُحكم إغلاقه بواسطة الطبقة الخارجية سريعة التبريد ويتجمد على عمق 0.1-0.5 مم تحت السطح. هذه هي فجوة هوائية تحت السطح (subsurface blowhole)—وهي فراغ داخلي يتكون عندما يحبس المعدن المنصهر الغاز أثناء عملية الصب بالضغط. قبل الطلاء، قد يبدو السطح سليمًا. ولكن بمجرد تسخين الجزء في حوض طلاء النيكل أو الكروم، يتمدد الغاز الموجود في المسام ويدفع الطلاء إلى الأعلى مكونًا فقاعة (بثرة). في الصناعة، يُطلق على هذه الظاهرة اسم "انبعاث الغازات" (outgassing).
هناك أيضًا منطقة رمادية في سلسلة العمليات. تشكل الأجزاء المصبوبة بالقالب بشكل طبيعي طبقة سطحية كثيفة - وهي طبقة متماسكة وذات حبيبات دقيقة تتكون بفعل التبريد السريع على السطح داخل القالب. إذا كان التلميع مفرطًا وقام بإزالة هذه الطبقة، فإن المنطقة المسامية الموجودة تحتها ستصبح مكشوفة. وبمجرد أن يتغلغل محلول الطلاء فيها، سيؤدي التسخين اللاحق إلى حدوث تقرحات. فهل هذا خطأ الصب بالقالب أم الطلاء؟ إنه يقع ضمن خطوة التلميع الوسيطة، ولكن السبب الجذري لا يزال هو مستوى مسامية الجزء المصبوب بالقالب نفسه.
الوصلة الباردة هي خطر آخر من مخاطر الصب بالقالب، وهي أكثر خفاءً من المسامية. الوصلة الباردة هي درز يتكون عندما تلتقي جبهتان لتدفق المعدن عند درجة حرارة منخفضة جدًا وتفشلان في الاندماج بشكل كامل. قد يبدو السطح مغطىً، ولكن توجد في الواقع فجوة تحته. يمكن لهذه الأجزاء أحيانًا أن تمر بطلاء الرش أو الدهان، لكنها تنتفخ بمجرد طلائها كهربائياً. هناك فهم شائع في الصناعة – أن الصب بالقالب الذي يكون جيدًا بما يكفي للدهان ليس دائمًا جيدًا بما يكفي للطلاء الكهربائي.
اختيار المواد مهم أيضًا. متوسط إنتاجية الطلاء لسبائك الزنك المصبوبة بالقالب في الصناعة يتراوح بين 70-85%، وهو أقل بنسبة 15-20 نقطة مئوية من الأجزاء النحاسية. أحد الأسباب هو أن سبيكة الزنك هي ركيزة أكثر تفاعلية. حتى ضمن سبائك الزنك، يحافظ الزاماك 3 على محتوى النحاس أقل من 0.1%، مما يجعل تفاعل الإزاحة أثناء الطلاء أكثر استقرارًا والتصاق الطلاء أفضل. يحتوي الزاماك 5 على حوالي 1% من النحاس. في تلك السبيكة، ينفصل النحاس إلى أطوار غنية بالنحاس داخل مصفوفة الزنك. أثناء التنشيط الحمضي، تشكل تلك الأطوار خلايا جلفانية دقيقة تسرع التآكل الموضعي للركيزة، وينخفض التصاق الطلاء بشكل كبير. بموجب ASTM B86-18، تحافظ كلتا السبائكتين على الرصاص أقل من 0.005%، لذا فإن الاختلاف الرئيسي في قابلية الطلاء بين الزاماك 3 والزاماك 5 هو النحاس - وليس الرصاص، على الرغم مما يقوله بعض المشغلين المخضرمين. يصبح الرصاص الزائد خطرًا منفصلاً فقط عند استخدام مواد خام معاد تدويرها منخفضة الجودة أو سبائك زنك مجهولة المصدر.
مخاطر خفية من الطلاء: المعالجة المسبقة والتصاق الطلاء
القاعدة الأولى في جانب الطلاء بسيطة: يجب أن تحتوي سبيكة الزنك على طبقة نحاس أولية. إذا تم تخطي هذه الخطوة، يصبح التقرح محتملاً جدًا.
الزنك معدن نشط، بجهد قطب قياسي قدره -0.76 فولت. إذا دخل مباشرة إلى حمام نيكل حمضي، يحدث تفاعل إزاحة قوي. تتشكل طبقة نحاس غاطسة رخوة أو طبقة نيكل غاطسة أولاً على سطح الزنك. الترسيب الغاطس هو ترسيب رخو يتشكل عندما يزيح الزنك أيونات المعدن في حمام الطلاء. أي ترسيب لاحق يجلس فوق تلك الطبقة غير المستقرة. التسلسل الصحيح هو تطبيق طبقة نحاس أولية بالسيانيد أو طبقة نحاس أولية قلوية خالية من السيانيد أولاً، لتشكيل طبقة انتقالية كثيفة، ثم الانتقال إلى النحاس الحمضي للتراكم، وأخيرًا طلاء النيكل والكروم. لا يمكن تخطي خطوة الطبقة الأولية من النحاس هذه. إذا تم تخطيها، فإن التقرح ليس مسألة احتمالية. إنها نتيجة 100%.
تعتبر سماكة طبقة النحاس الأولية (copper strike) أمرًا بالغ الأهمية أيضًا. تحدد مواصفات ASTM B832 و MIL-C-14550 سماكة طبقة النحاس الأولية بالسيانيد بين 0.5-2.0 ميكرومتر (μm). بالنسبة لقطع الزنك المصبوبة بالقالب، يوصى بسماكة لا تقل عن 1.0 ميكرومتر، ويجب أن تكون التغطية كاملة دون أي سطح زنك مكشوف. من المشاكل الشائعة في هذا المجال أن بعض ورش الطلاء تختصر وقت طبقة النحاس الأولية من 3 دقائق إلى دقيقة واحدة لتوفير التكاليف، مما يترك السماكة أقل من 1 ميكرومتر. عندئذ، يتغلغل محلول النحاس الحمضي عبر المسام إلى الركيزة الزنكية. يتعرض الزنك للهجوم من الحمض ويولد غاز الهيدروجين. يدفع ضغط الهيدروجين طبقة النحاس إلى الأعلى مكونًا تقرحًا كبيرًا. عند قطعه، تكون طبقة النحاس مقوسة فوق تجويف كبير، ويكون الزنك الموجود تحتها قد تآكل بالفعل.
غالبًا ما يتم التغاضي عن تفصيلين آخرين. الأول هو الدخول المباشر، مما يعني تشغيل التيار الكهربائي قبل أن يلامس الحامل محلول الطلاء. إذا لامس الحامل المحلول قبل تطبيق الطاقة، سيستقر الزنك في حمام ملح النحاس ويشكل طبقة نحاسية إزاحية رخوة من تلقاء نفسه. هذه الطبقة تمثل التصاقًا زائفًا. بغض النظر عن سمك الطلاء اللاحق، فإنه يظل غير مدعوم. الثاني هو الحمض المستخدم للتنشيط. تستخدم العمليات القديمة حمض الكبريتيك المخفف، لكن حمض الكبريتيك يهاجم سبيكة الزنك بسرعة. يمكن أن يؤدي الغمر لمدة 30 ثانية إضافية إلى حفر زائد للسطح وإنشاء طبقة مسحوقية رخوة. لقد انتقلت ورش الطلاء المحترفة إلى أنظمة الفلوريد مثل حمض الفلوروبوريك أو بيفلوريد الأمونيوم. هذه المواد أكثر لطفًا على السبيكة وتوفر تثبيطًا مدمجًا للتآكل، مع نافذة عملية أوسع. إذا سألت ورشة طلاء عن الحمض الذي تستخدمه للتنشيط وكانت الإجابة حمض الكبريتيك، فهذه علامة تحذير.
نظام الطلاء بالنحاس والنيكل والكروم هو هيكل طبقي، وهو حساس للغاية لأي طبقة مفقودة أو ضعيفة. طبقة الكروم الزخرفي رقيقة جدًا، تتراوح بين 0.25-0.5 ميكرومتر. طبقة النيكل هي الجسم الرئيسي بسماكة 10-15 ميكرومتر. طبقة النحاس الأولية هي الأساس بسماكة 1-3 ميكرومتر. إذا فشلت أي طبقة واحدة، يصبح نظام الطلاء بأكمله غير مستقر. استكشاف الأخطاء وإصلاحها في جانب الطلاء يعني التحقق مما إذا كانت كل طبقة كاملة، وما إذا كانت السماكة مستهدفة، وما إذا تم تطبيق التيار الكهربائي فور الغمر (live entry).
استكشاف الأخطاء وإصلاحها في ثلاث خطوات: فحص الموقع، قطع المقطع العرضي، مراجعة الدفعات
عند وصول الأجزاء التي بها بثور، لا تتسرع في إلقاء اللوم. اتبع هذه الخطوات الثلاث. في معظم الحالات، ستوضح لك ما إذا كانت المشكلة تعود إلى مصنع الصب بالقوالب أو ورشة الطلاء.
الخطوة 1: التحقق من الموقع والشكل.
قم بترتيب جميع الأجزاء التي تظهر عليها فقاعات (بثور) والتقط صورًا عالية الدقة توضح مواقع هذه الفقاعات. إذا كانت الفقاعات متركزة عند مناطق تغير سمك الجدار، مثل الزاوية بين السطح العلوي والجدار الجانبي لغطاء العطر أو قاعدة الأضلاع الداخلية، وكانت مرتفعة بشكل كبير مع ظهور سطح زنك رمادي-أبيض إسفنجي بعد التمزق، فإن السبب الأكثر احتمالاً هو المسامية تحت السطحية الناتجة عن الصب بالضغط. أما إذا كانت الفقاعات موزعة بالتساوي على المناطق المسطحة، وكانت مسطحة وكثيفة، وانفصل الطلاء نفسه بعد التمزق، فإن السبب الأكثر احتمالاً هو ضعف التصاق الطلاء. وإذا ظهرت الفقاعات فقط في عدد قليل من نقاط التلامس مع الحامل بينما كانت المواقع الأخرى في نفس الحوض سليمة، فإن المشكلة تكاد تكون بالتأكيد ضعف التلامس مع الحامل أو خطأ في توقيت الدخول في ورشة الطلاء.
الخطوة 2: قطع المقطع العرضي.
قم بالقطع عبر مركز النفطة بمنشار دقيق أو قطع سلكي، ثم قم بتلميع المقطع باستخدام ورق صنفرة من حبيبات 400 إلى 2000. يكفي هاتف ذكي مزود بعدسة ماكرو للتصوير. يُظهر هيكل الطبقات في المقطع بدقة مكان حدوث الفشل. إذا أظهرت قاعدة النفطة ميزات شجرية داخل ركيزة الزنك، فهذه مسامية صب بالقالب. إذا كانت طبقة النحاس سليمة ولكنها مقوسة للأعلى بينما يظهر سطح الزنك حفر تآكل، فالمشكلة هي سوء المعالجة المسبقة أو طبقة نحاس إزاحية سميكة بشكل مفرط. إذا كان سطح النحاس أملسًا ولكن طبقة النيكل قد انفصلت، فإن التنشيط قبل طلاء النيكل كان غير كافٍ. يستند هذا إلى خبرة القطع المقطعي في ورشة العمل، وليس إلى أجهزة مختبرية متقدمة، ولكنه يعمل بشكل جيد جدًا في الممارسة العملية.
الخطوة 3: مراجعة الدفعات.
بالنسبة للمسبوكات من نفس مجموعة القوالب ونفس الدفعة الأساسية، هل تظهر دفعات الطلاء المختلفة نفس نمط البثور؟ إذا كانت دفعة طلاء واحدة فقط تعاني من المشكلة وكانت دفعات الطلاء الأخرى طبيعية، فإن المسبوكات نفسها لم تتغير، وبالتالي تكمن المشكلة في معايير الطلاء لتلك الدفعة المحددة. إذا كانت البثور تظهر دائمًا في نفس تجاويف القالب القليلة بغض النظر عن دفعة الطلاء أو مورد الطلاء، فإن المشكلة تكمن في مستوى مسامية المسبوكات المصبوبة بالقالب. يعد التحقق المتقاطع عبر الدفعات خطوة أساسية في تحديد المسؤولية.
اختبار التبريد الحراري ASTM B571 — معيار 150 درجة مئوية الحاسم
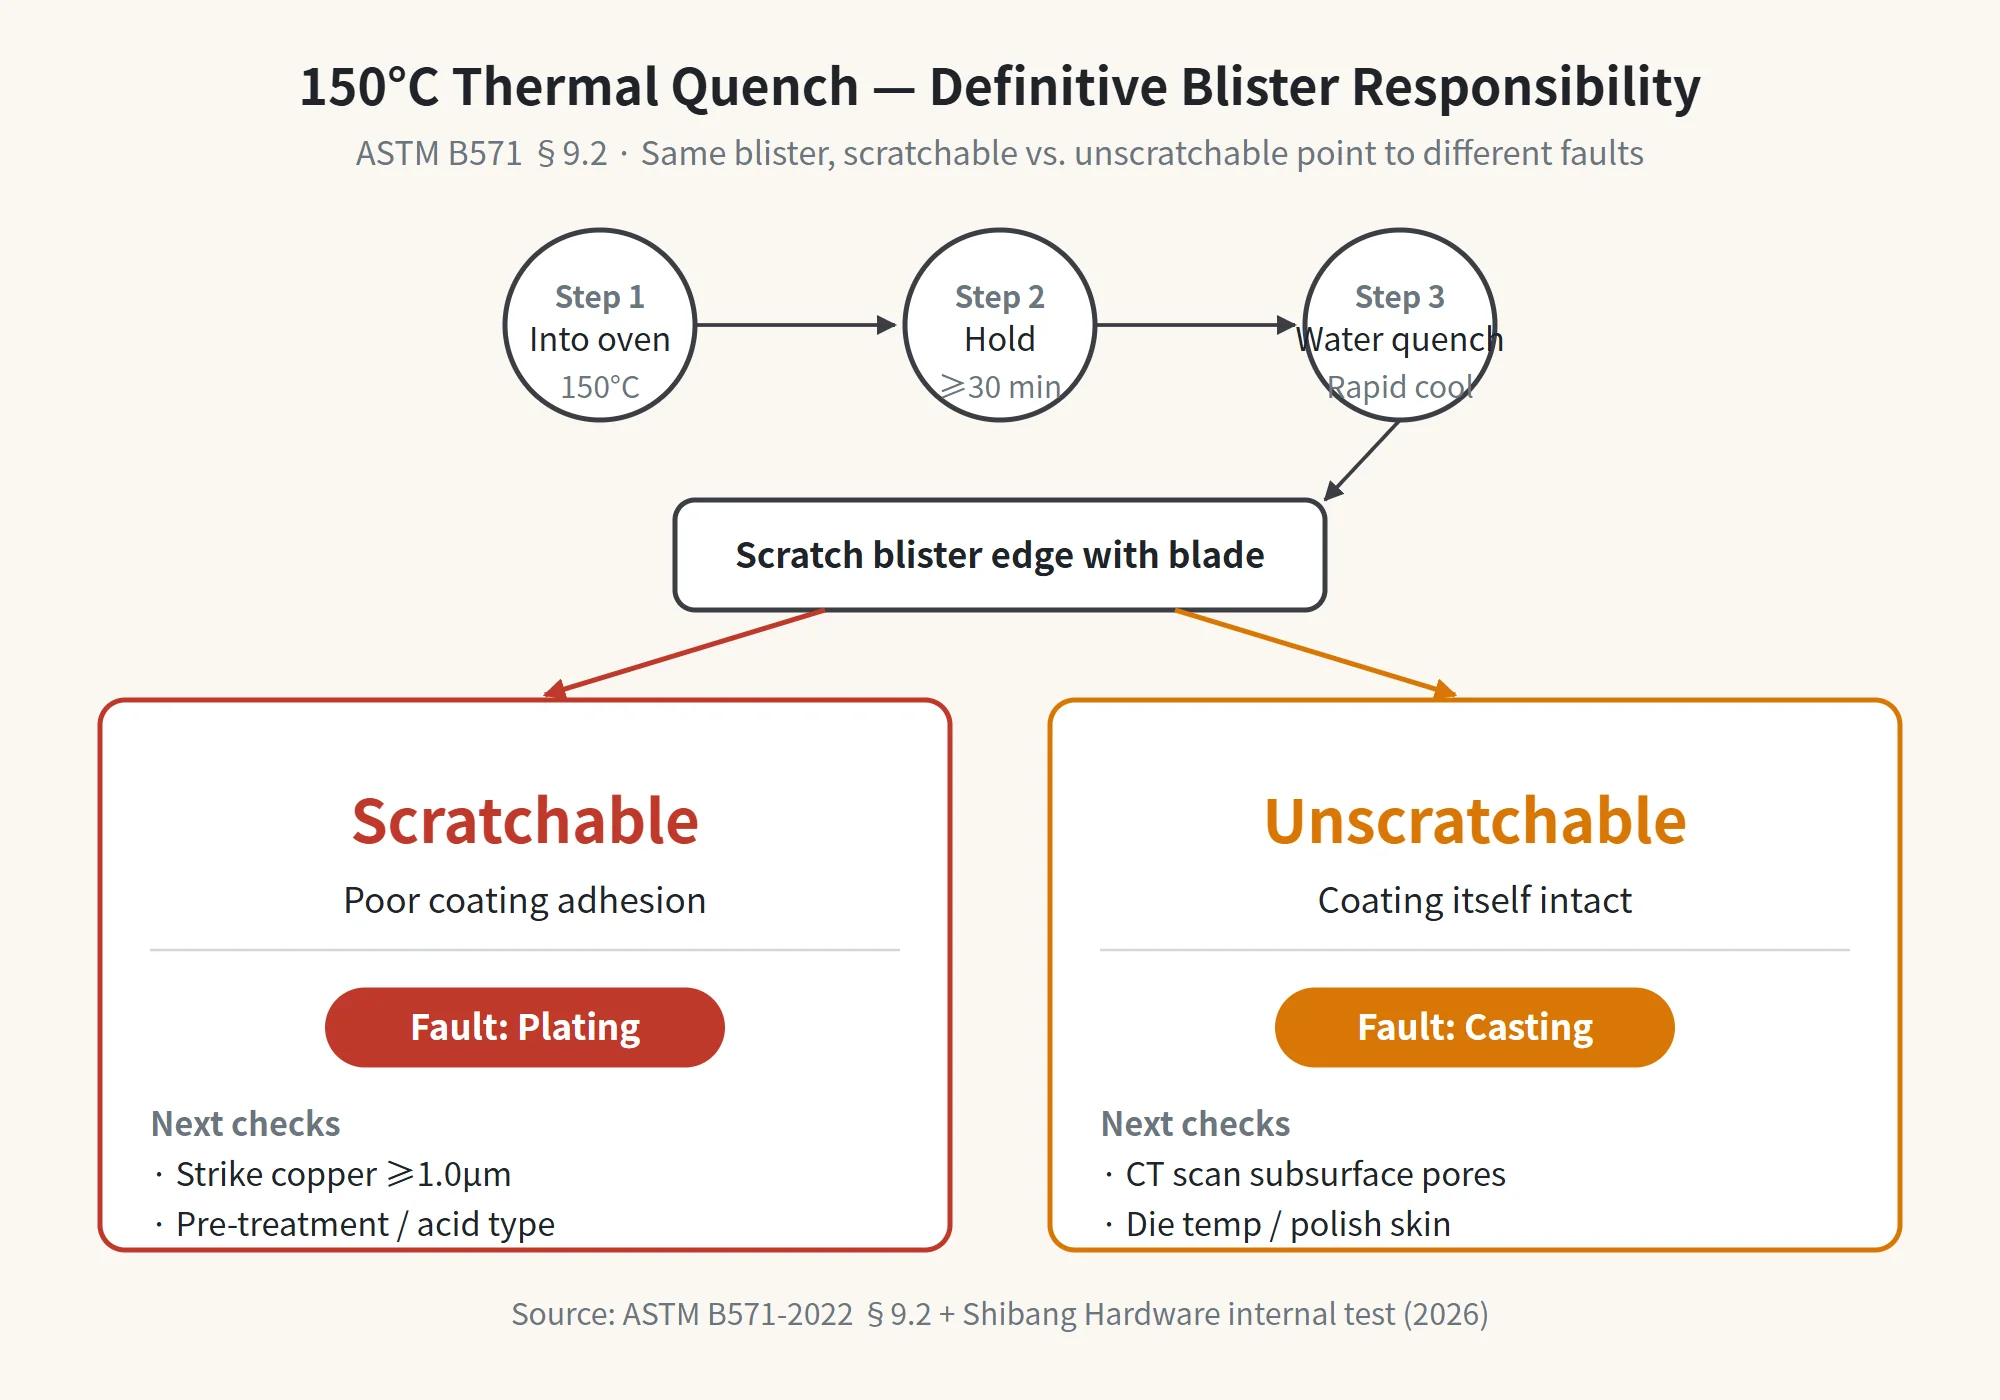
المعيار الأكثر حسمًا موجود في مواصفة ASTM B571. ضع الأجزاء المطلية في فرن، سخّنها إلى 150 درجة مئوية (±10 درجات مئوية)، حافظ على درجة الحرارة، ثم أخرجها واغمرها بالماء البارد. تحقق مما إذا كانت الفقاعة تنتفخ - ولكن الأهم من ذلك، استخدم شفرة لرفع الطلاء بجانب الفقاعة:
- إذا كان الطلاء المجاور للبثرةيمكن نزعهاوإذا كانت تتقشر بسهولة، فالخطأ يقع على عاتق الـجانب الطلاء. الطلاء نفسه لديه التصاق ضعيف، والسبب الجذري يكمن في المعالجة المسبقة، أو طبقة النحاس الأولية، أو التنشيط.
- إذا كان الطلاء المجاور للبثرةلا يمكن نزعهاوإذا كانت لا تزال تلتصق بالركيزة بإحكام، فالخطأ يقع على عاتق الـجانب الصب بالقالب. يتمدد محلول الطلاء المحتجز في المسام تحت السطحية عند تسخينه ويرفع الطلاء، بينما يظل الطلاء نفسه سليمًا.
بالنسبة لنفس البثرة، يؤدي ما إذا كان الطلاء المجاور يمكن أو لا يمكن إزالته إلى مسؤولية مختلفة تمامًا. تنص المواصفة ASTM B571 §9.2 بوضوح على ما يلي: إذا تعذر إزالة الطلاء المجاور لبثرة ناتجة عن الحرارة، فلا يمكن اعتبار البثرة فشلًا في الالتصاق.
قائمة مراجعة سريعة للمسؤولية عن التقرح
| أبعاد الفحص | جانب الصب بالقالب | جانب الطلاء | تقرح كاذب (مشكلة غير متعلقة بالطلاء) |
|---|---|---|---|
| شكل الانتفاخ | جدار بثرة مرتفع وسميك للغاية، سطح زنك إسفنجي مكشوف بعد التمزق | طبقات الطلاء المسطحة والكثيفة تنفصل بعد التمزق | تنفصل الطبقة العلوية أو الطبقة اللاصقة بينما تبقى طبقة النيكل والكروم سليمة |
| الموقع | انتقالات سمك الجدار، جذور الأضلاع الداخلية، مواضع تجويف القالب الثابتة | موزعة بالتساوي على الأسطح المستوية، أو تقتصر على مواضع الحامل في نفس الحمام | واجهات المواد اللاصقة للتجميع أو طبقات الطلاء العلوي. |
| التوقيت | خلال 24-72 ساعة بعد الطلاء الكهربائي أو بعد اختبار الرش الملحي. | خلال 24-72 ساعة بعد الطلاء الكهربائي. | اجتياز فحص الشحن الصادر، ثم يظهر التقرح بعد 7-15 يومًا أثناء النقل إلى العميل |
| معيار ASTM B571 | الطلاء بجانب الانتفاخلا يمكن نزعها؛ مسامية الركيزة | الطلاء بجانب الانتفاخيمكن نزعها؛ ضعف الالتصاق | لا يوجد تقرح بعد التسخين؛ اختبار الشبكة المتقاطعة يظهر تقشر الطبقة العلوية |
| الإجراء التالي | اطلب من مورد الصب بالقالب سجلات فحص الأشعة المقطعية (CT) وسجلات درجة حرارة القالب. | اطلب من ورشة الطلاء الكهربائي بيانات سمك طبقة النحاس الأولية وسجلات المعالجة المسبقة. | تحقق من النقل أو التخزين أو لاصق التجميع |
ثلاثة أدلة يجب الحصول عليها عند التعامل مع المصنع
بمجرد تحديد المسؤولية، يجب أن تستند المناقشة مع المصنع إلى أدلة محددة. مجرد القول “أجزائكم بها مشكلة” لا يكفي.
أولاً: تقرير فحص الأشعة المقطعية للأجزاء المصبوبة بالقالب وتقرير مطياف واجهة الفرن.
اطلب من مصنع الصب بالقالب تقديم تحليل طيفي كامل من واجهة الفرن لسبائك الزاماك 3، بما في ذلك الألومنيوم (Al) بنسبة 4.0-4.3%، والنحاس (Cu) بنسبة ≤ 0.1%، وشوائب الرصاص/الكادميوم/القصدير (Pb/Cd/Sn)، بالإضافة إلى تقرير فحص بالأشعة المقطعية الصناعية (CT) حول المسامية الداخلية. يمكن مقارنة تصنيف المسامية بالصور المرجعية لمعيار ASTM E505. على الرغم من أن هذا المعيار كُتب في الأصل لسبائك الألومنيوم والمغنيسيوم، إلا أن صناعة صب الزنك بالقالب تستخدم عادةً تصنيفًا مكافئًا بالرجوع إليه. هناك خدعة شائعة يجب الانتباه إليها: بعض الموردين يقومون فقط بفحص CT لأجزاء جيدة مختارة لصور معدة مسبقًا. اطلب دليل فيديو مستمر أو شهادة طرف ثالث من SGS لجعل التقرير موثوقًا به.
ثانياً: اختبار سمك طبقة النحاس الأولية وورقة عملية المعالجة المسبقة من ورشة الطلاء.
اطلب من ورشة الطلاء الكهربائي توضيح نوع عملية طبقة النحاس الأولية، سواء كانت نحاس السيانيد أو نحاس قلوي خالٍ من السيانيد، بالإضافة إلى تقرير سمك يعتمد على أخذ عينات في الموقع باستخدام مقياس سمك كولومتري، يوضح سمكًا لا يقل عن 1.0 ميكرومتر. اطلب أيضًا سجلات توضح ما إذا كان قد تم استخدام الدخول المباشر (live entry). إذا كانت الورشة تستخدم نحاسًا قلويًا خاليًا من السيانيد، فاسأل أيضًا عن سلوك التبلل. تتميز الأنظمة الخالية من السيانيد بتبلل أضعف على سبيكة الزنك، وتعتبر التغطية غير الكاملة مصدرًا عالي الخطورة لظهور الفقاعات.
ثالثًا: تقرير اختبار رش الملح ونتائج اختبار الصدمة الحرارية ASTM B571
يجب أن يوضح تقرير رش الملح بوضوح ما إذا كان الاختبار هو رش ملح متعادل (NSS)، أو رش ملح حمض الخليك (AASS)، أو رش ملح حمض الخليك المعجل بالنحاس (CASS). تستخدم بعض المصانع اختبارات معجلة وتقدمها على أنها رش ملح متعادل. يمكن لـ Wbmetal تحقيق الدرجة 10 بعد 96 ساعة في اختبار رش الملح المتعادل، بينما المعيار الصناعي هو الدرجة 9 فقط بعد 48-72 ساعة. الفارق واضح. يجب أن يتم إجراء اختبار التبريد الحراري ASTM B571 بشكل مثالي من قبل طرف ثالث عند درجة الحرارة القياسية 150 درجة مئوية. تشير النتيجة مباشرة إلى الجانب المسؤول.
قبل الحصول على جميع الأدلة الثلاثة، لا توقع على ورقة المطالبة، ولا تتسرع في حجب دفعات المورد. فالحجج بدون أدلة كاملة ليست سوى مجرد حجج.
في الحالات التي تتعامل معها Wbmetal، يمكن حل معظم النزاعات بمجرد توفر هذه المجموعات الثلاث من الأدلة. في عدد أقل من الحالات، أدت كل من السباكة بالضغط والطلاء إلى مخاطر خفية في نفس الوقت. تلك الحالات ذات المسؤولية المختلطة هي الأسهل للجدل حولها. ولكن مع نتيجة ASTM B571 موضوعية كنقطة مرجعية، على الأقل لا يتم تحديد النتيجة بمن يجادل بصوت أعلى. إذا تم تضمين اختبار التبريد الحراري عند 150 درجة مئوية، واختبار رش الملح، وتقرير فحص التصوير المقطعي في عملية القبول للطلبات الكبيرة، تنخفض تكلفة معالجة النزاعات بشكل حاد. تنتج Wbmetal أجزاء أغطية عطور مصبوبة من سبائك الزنك، وظلت عوائد الإناج بالجملة لعلامات تجارية مثل Mao Geping مستقرة نسبيًا. يأتي هذا العائد المستقر من التحكم في المتغيرات واحدًا تلو الآخر، بما في ذلك المسامية تحت السطحية، واللحامات الباردة، وسمك طبقة النحاس الأولية.





