
تزن لوحة الاسم المعدنية وكم الكتف الحلقي على زجاجة العطر أقل من 5 جرامات، ومع ذلك لا تزال بحاجة إلى تحمل ثلاثة اختبارات: تجميع الزجاجة، والتعامل المتكرر، والتعرض للكحول. بمجرد وصول ملف التصميم، تكون الخطوة الأولى هي التحقق مما إذا كان الجزء يمكن صبه بالقالب بالفعل. ثم يتم اختيار عملية الشعار وتشطيب السطح. يجب تقييم الصب بالقالب ذو الجدران الرقيقة، وتشطيب السطح، وتنفيذ الشعار معًا.
ما هي لوحات أسماء زجاجات العطور وأكمام الكتف - ولماذا تستحق قوالب منفصلة
تُعد لوحات الاسم وأكمام الكتف من أكثر الأجزاء المعدنية التي لا تحظى بالتقدير الكافي في زجاجة العطر. تشتمل المكونات المعدنية القياسية في هذا القطاع عادةً على الغطاء، وكم العنق، وكم الكتف، ولوحة الاسم، وقاعدة الزجاجة. يمكن تصنيع جميع هذه الأجزاء عن طريق الصب بالقالب من سبائك الزنك أو الألومنيوم. يلتف كم العنق حول عنق الزجاجة، ومثله مثل كم الكتف، ينتمي إلى منطقة الانتقال بين جسم الزجاجة.
تُبرر الأدوات المنفصلة لأسباب عملية. يبلغ سمك الجدار الرئيسي لغطاء الزجاجة عادةً 1.2 مم أو أكثر، بينما تُصنع اللوحات الاسمية وأكمام الكتف غالبًا بسماكة 0.5-0.8 مم. لا يمكن لقالب واحد تحسين نظام البوابة ووقت التبريد وزاوية السحب لكليهما. كما أن هذين الجزأين هما الأكثر عرضة للتعديل في تحديثات التصميم. إن تصنيعهما بشكل منفصل يعني أن تغيير الشعار لا يتطلب تغيير قالب غطاء الزجاجة.
مصفوفة الاختيار: 5 عمليات للشعار عبر 6 عوامل قرار· عملية الشعار (LOGO) الصحيحة ليست بالضرورة الأكثر فخامة في المظهر. بل هي تلك التي تتناسب مع لغة العلامة التجارية وحالة السطح المسطح أو المنحني.
| العامل ↓ / العملية → | نقش غائر | نقش بارز ★ توصية افتراضية | النقش بالليزر | الطباعة بالشاشة الحريرية (للأسطح المسطحة) / الطباعة بالوسادة (للأسطح المنحنية) | تعبئة اللون بالطلاء (ملء الأخدود بالطلاء / المينا) |
|---|---|---|---|---|---|
| تأثير الأبعاد | منخفض | مرتفع | متوسط | مسطح | متوسط |
| تأثير بصري | راقي ومتحفظ | جريء ومجسم | نص دقيق ناعم | مجموعة ألوان غنية | تباين المعدن واللون |
| المتانة | مرتفع | مرتفع | متوسط | متوسط | مرتفع |
| مرونة في الحد الأدنى لكمية الطلب | مرتفع | مرتفع | متوسط | مرتفع / متوسط | متوسط |
| التطبيقات الأنسب | العلامات التجارية الفاخرة ذات الطابع البسيط | السلع الفاخرة الكلاسيكية / زجاجات المشروبات الكحولية | النصوص الدقيقة / الأرقام التسلسلية / رموز QR | رسومات مسطحة متعددة الألوان / شعار على سطح منحني | شارات عتيقة / شعارات عائلية |
| نقطة ضعف شائعة | لا يمكن تحقيق تأثيرات التدرج اللوني | يتطلب النقش الجانبي البارز قوالب جانبية منزلقة، مما يرفع تكلفة القالب. | يبدو ضعيفًا على الأسطح غير اللامعة | فشل استخدام الطباعة بالشاشة الحريرية على الأسطح المنحنية | غالبًا ما يتم الخلط بين المينا الناعمة والصلبة والطلاء المخبوز. |
المصدر: بحث داخلي لشركة Wbmetal (2026)
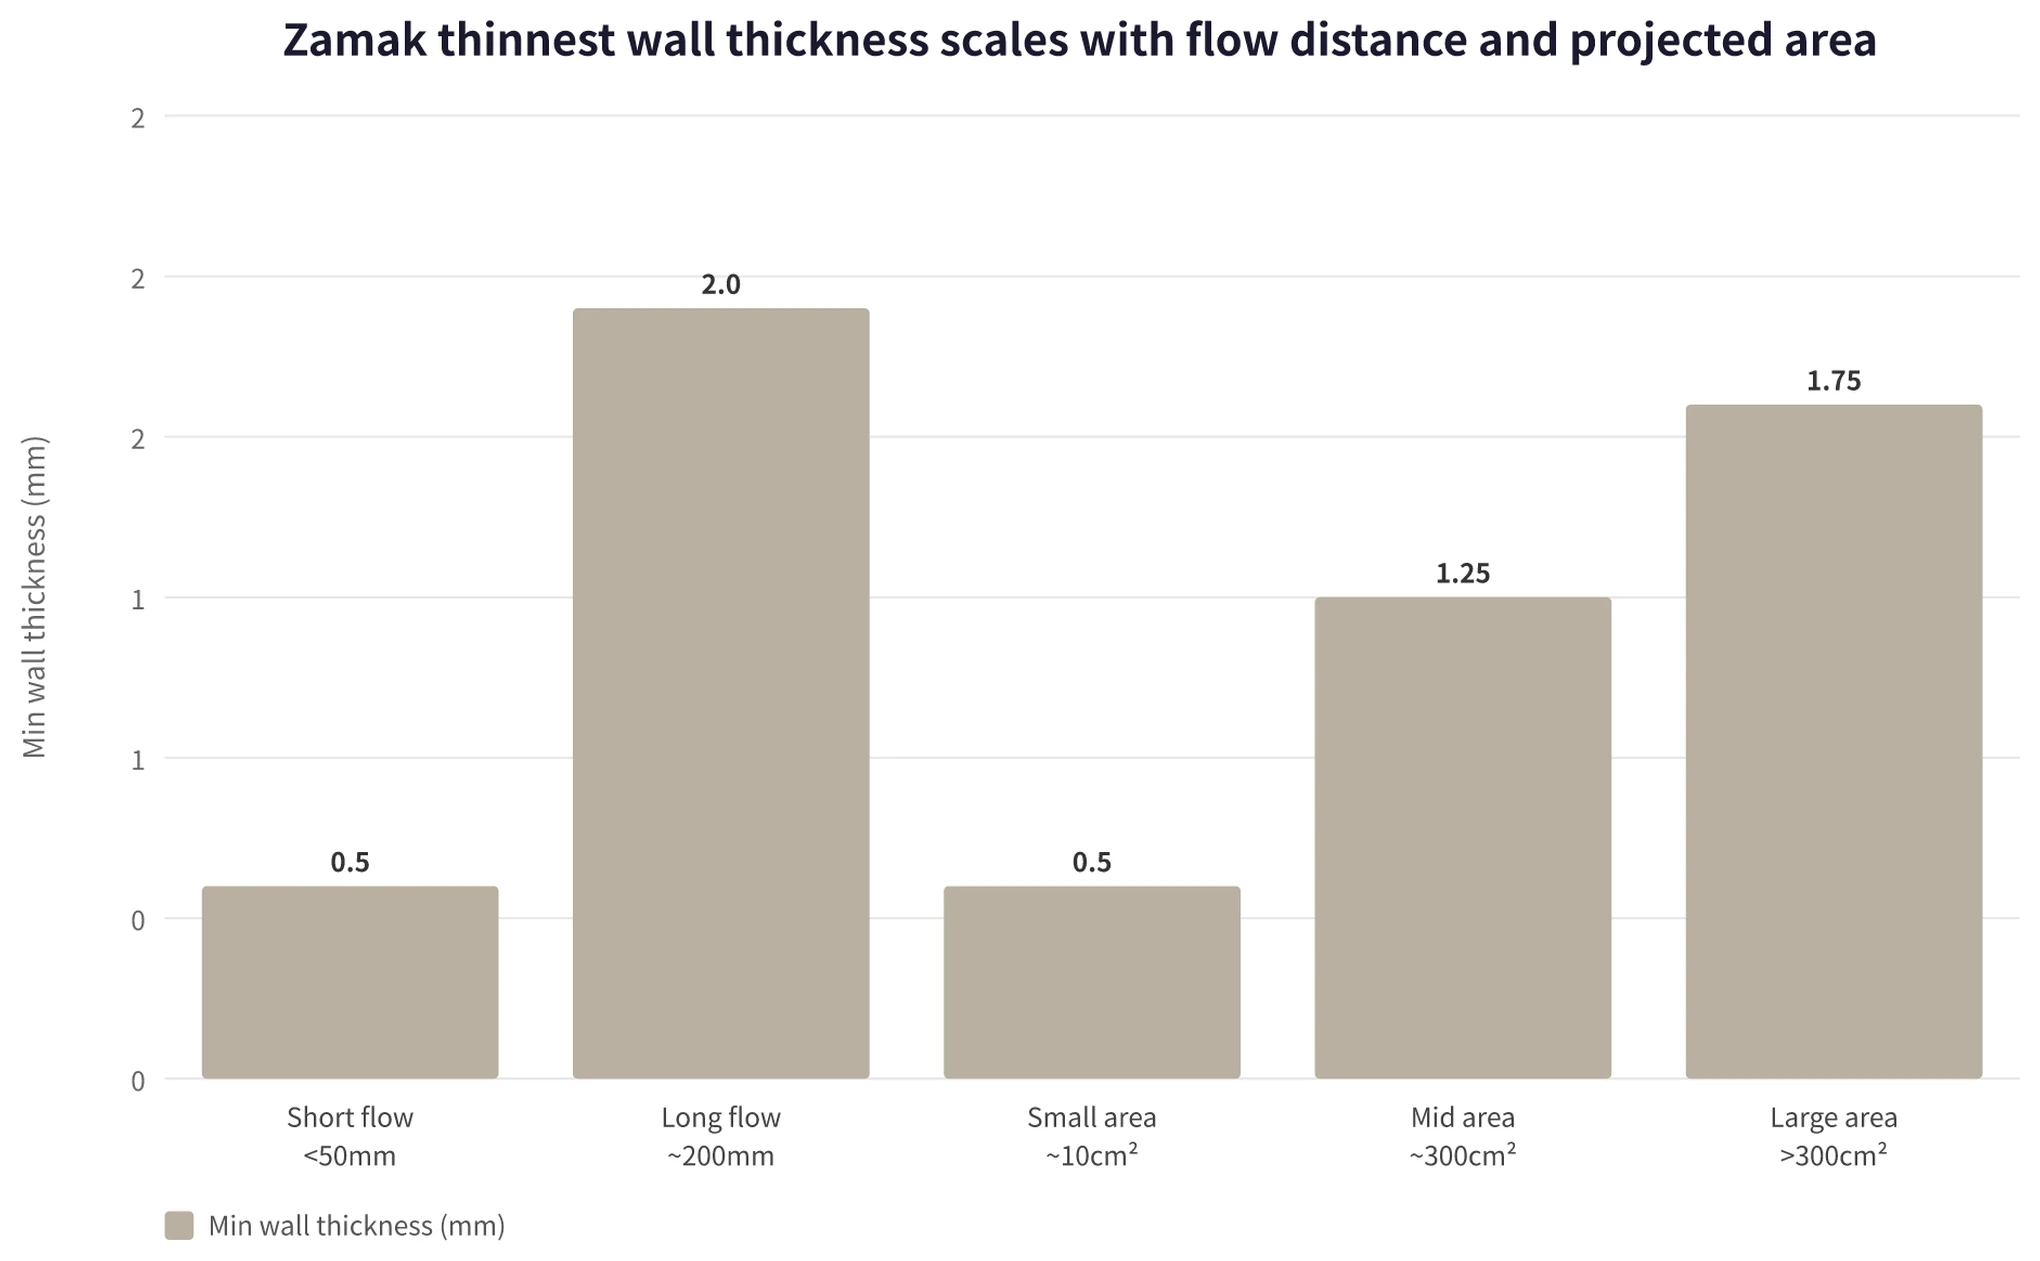
صب القوالب بجدران رقيقة: كيف تُصنع الأجزاء الشبيهة باللوحات بسماكة 0.5-0.8 مم.
بالنسبة للوحات الأسماء وأكمام الكتف، يعتبر نطاق 0.5-0.8 مم نافذة عملية ناضجة ومثبتة، وليست حالة حدية محفوفة بالمخاطر. توفر قواعد تصميم الجمعية الدولية للزنك نطاقاً واضحاً. بالنسبة للأجزاء الصغيرة ذات المساحة المسقطة حوالي 10 سم²، يمكن أن يصل الحد الأدنى لسمك الجدار إلى 0.5 مم. أما بالنسبة للأجزاء متوسطة الحجم التي تبلغ حوالي 300 سم²، فإن النطاق النموذجي هو 1.0-1.5 مم. وفوق 300 سم²، يجب زيادة سمك الجدار إلى 1.5-2.0 مم. تقدم NADCA نفس المرجع البالغ 0.50 مم للأجزاء الصغيرة المصنوعة من سبائك الزنك.
تحدد مسافة التدفق ما إذا كان الجدار الرقيق يمكن أن يمتلئ بالكامل. ضمن طول تدفق 50 مم، يمكن أن يكون سمك الجدار أقل من 0.5 مم. وعند طول تدفق حوالي 200 مم، يحتاج سمك الجدار إلى الارتفاع إلى حوالي 2 مم. تندرج معظم لوحات الأسماء وأكمام الكتف ضمن فئة التدفق القصير، ولكن لا يزال هناك فرق بين "يمكن تصنيعه" و "يمكن تصنيعه بجودة عالية".
إذا التقى تياران من الزنك المصهور عند درجة حرارة غير كافية، يتشكل عيب "الوصلة الباردة" (cold shut). يبقى خط لحام تحت السطح. قد يخفيه الطلاء بالرش، لكن الطلاء الكهربائي لاحقًا سيسبب تقرحات. يتطلب موقع البوابة واتجاه التدفق مراجعة قابلية التصنيع أولاً. تبرد الأقسام الرقيقة بسرعة، بينما تنكمش الأقسام السميكة ببطء أكبر. يؤدي اختلاف كبير في السماكة إلى التواء (warpage). تقدم الرابطة الدولية للزنك قاعدة عامة للتسطيح وهي أطول قطر × 0.33%. على لوح رقيق بقطر 50 مم، يمكن أن يصل الالتواء إلى 0.17 مم. غالبًا ما تكون هناك حاجة إلى تصحيح باستخدام آلات التحكم الرقمي (CNC). الجزء المسطح تمامًا هو في الواقع الخيار الأكثر تكلفة. عادةً ما يجعل الملمس الناعم أو التحدب الطفيف السطح أكثر استقرارًا.
زاوية السحب القياسية هي 1 درجة للأسطح الداخلية، و0.5 درجة للأسطح الخارجية، و0.1 درجة للثقوب الدائرية. زاوية السحب 0 درجة ليست مستحيلة، لكنها تتطلب شرائح، ونصف القالب المتحرك، وطردًا مربعًا. وهذا يرفع تكاليف القالب بشكل واضح. في اختيار المواد، سبيكة الزاماك 3 هي الخيار السائد. إنها توفر أبعادًا مستقرة، وانسيابية كافية، وأداء طلاء جيدًا. عندما لا تمتلئ الجدران الرقيقة أو تفاصيل الشعار المعقدة بالكامل، يمكن تحديد سبيكة 7 كخيار خاص. يتم تقليل محتوى المغنيسيوم فيها من 0.02-0.08% في سبيكة الزاماك 3 إلى 0.005-0.02%، مما يحسن قابلية الانسياب. تكلفة الوحدة أعلى قليلاً.
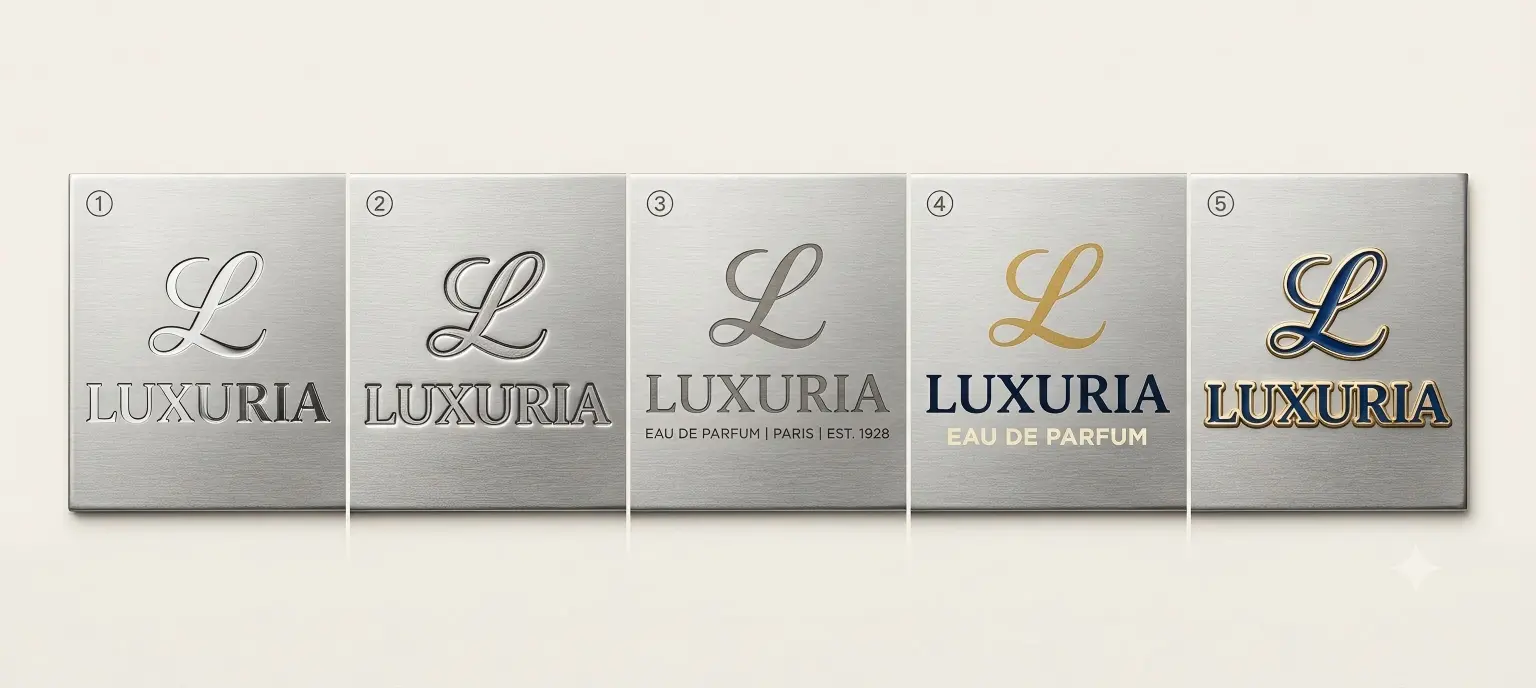
اختيار عملية الشعار: نقش غائر، نقش بارز، نقش بالليزر، طباعة بالشاشة/الوسادة، وملء الألوان بالطلاء.
لا توجد عملية واحدة "مثلى" لتطبيق الشعار. يعتمد الاختيار الصحيح على ما إذا كان السطح مستويًا أم منحنيًا، وما إذا كان التصميم يتطلب بُعدًا أو لونًا، وكذلك على نوع التشطيب السطحي الذي سيتم تطبيقه لاحقًا.
| العملية | تأثير الأبعاد | تأثير بصري | المتانة | مرونة في الحد الأدنى لكمية الطلب | التطبيقات الأنسب | نقطة ضعف شائعة |
|---|---|---|---|---|---|---|
| نقش غائر | منخفض | راقي ومتحفظ | مرتفع | مرتفع | العلامات التجارية الفاخرة ذات الطابع البسيط | لا يمكن تحقيق تأثيرات التدرج اللوني |
| نقش بارز | مرتفع | جريء ومجسم | مرتفع | مرتفع | السلع الفاخرة الكلاسيكية، زجاجات المشروبات الكحولية | تتطلب الشعارات البارزة على الجانب قوالب جانبية منزلقة، لذا تكون تكلفة القالب أعلى. |
| النقش بالليزر | متوسط | نص دقيق ناعم | متوسط | متوسط | النصوص الدقيقة، الأرقام التسلسلية، رموز QR | يبدو ضعيفًا على الأسطح غير اللامعة وقويًا على الأسطح اللامعة |
| الطباعة بالشاشة الحريرية (للأسطح المسطحة) / الطباعة بالوسادة (للأسطح المنحنية) | مسطح | مجموعة ألوان غنية | متوسط | مرتفع / متوسط | رسومات مسطحة متعددة الألوان، شعار على سطح منحني | سيفشل استخدام الطباعة بالشاشة الحريرية على الأسطح المنحنية |
| تعبئة اللون بالطلاء (ملء الأخدود بالطلاء / المينا) | متوسط | تباين المعدن واللون | مرتفع | متوسط | شارات عتيقة، شعارات عائلية | غالبًا ما يتم الخلط بين ثلاث درجات من المواد المالئة. |
بالنسبة للشعار المصبوب بالقالب، يعتبر النقش البارز هو الخيار الأول الافتراضي. تعتبر كل من الجمعية الدولية للزنك وNADCA أن الحروف البارزة أكثر اقتصادية من الحروف الغائرة. تتطلب النصوص الغائرة تشغيلاً عكسياً في التجويف، ويمكن أن يؤدي تآكل الزنك المنصهر إلى تدهور التفاصيل بسهولة أكبر. يجب أن يكون للحروف البارزة عرض خط لا يقل عن 0.25 مم، وزاوية سحب جانبية لا تقل عن 25 درجة، وارتفاع لا يزيد عن عرض الخط. تميل تفاصيل الخطوط الرفيعة جداً والضربات الرقيقة جداً إلى التلاشي.
النقش بالليزر مناسب للحروف الصغيرة جدًا. يبدأ ارتفاع الحرف القياسي من 0.15 مم، بينما يمكن للمعدات المتطورة أن تصل إلى 0.05 مم. يخلق طلاء النيكل اللامع أو الذهب تباينًا قويًا. تضعف الأسطح غير اللامعة أو التشطيبات المؤكسدة الداكنة النتيجة. يجب أن يستند الحكم النهائي إلى النقش التجريبي. تستخدم لوحات الأسماء المسطحة الطباعة بالشاشة الحريرية، بحد أدنى لعرض الخط يبلغ 0.2 مم وحجم نص 6 نقاط (2.84 ل). الأكمام الكتفية ومنطقة انتقال كتف الزجاجة منحنية، لذا يجب استخدام الطباعة بالوسادة. الحد الأدنى العملي في الإنتاج هو 0.1 مم.
تعبئة الألوان في النقوش الغائرة ليست هي نفسها الطلاء الكهربائي. فالطلاء الكهربائي يطبق النيكل أو الكروم أو الذهب أو الذهب الوردي على السطح بأكمله. بينما تضع تعبئة الألوان المينا الناعمة أو المينا الصلبة أو الطلاء الحراري في الأخاديد. تتميز المينا الناعمة بملمس بارز وغائر وتكلفة أقل، مما يناسب سوق الفئات المتوسطة إلى الراقية. أما المينا الصلبة فتنتج سطحًا مستويًا تمامًا، وتوفر أفضل مقاومة للخدوش، وتأتي بأعلى تكلفة، وهي مناسبة للإصدارات الرائدة أو المحدودة. ويعطي الطلاء الحراري تشبعًا لونيًا كاملاً ويعمل كبديل أقل تكلفة.
لمخاطر ترتيب العملية بين النقش بالليزر والطلاء الكهربائي، راجع الأسئلة الشائعة-3.
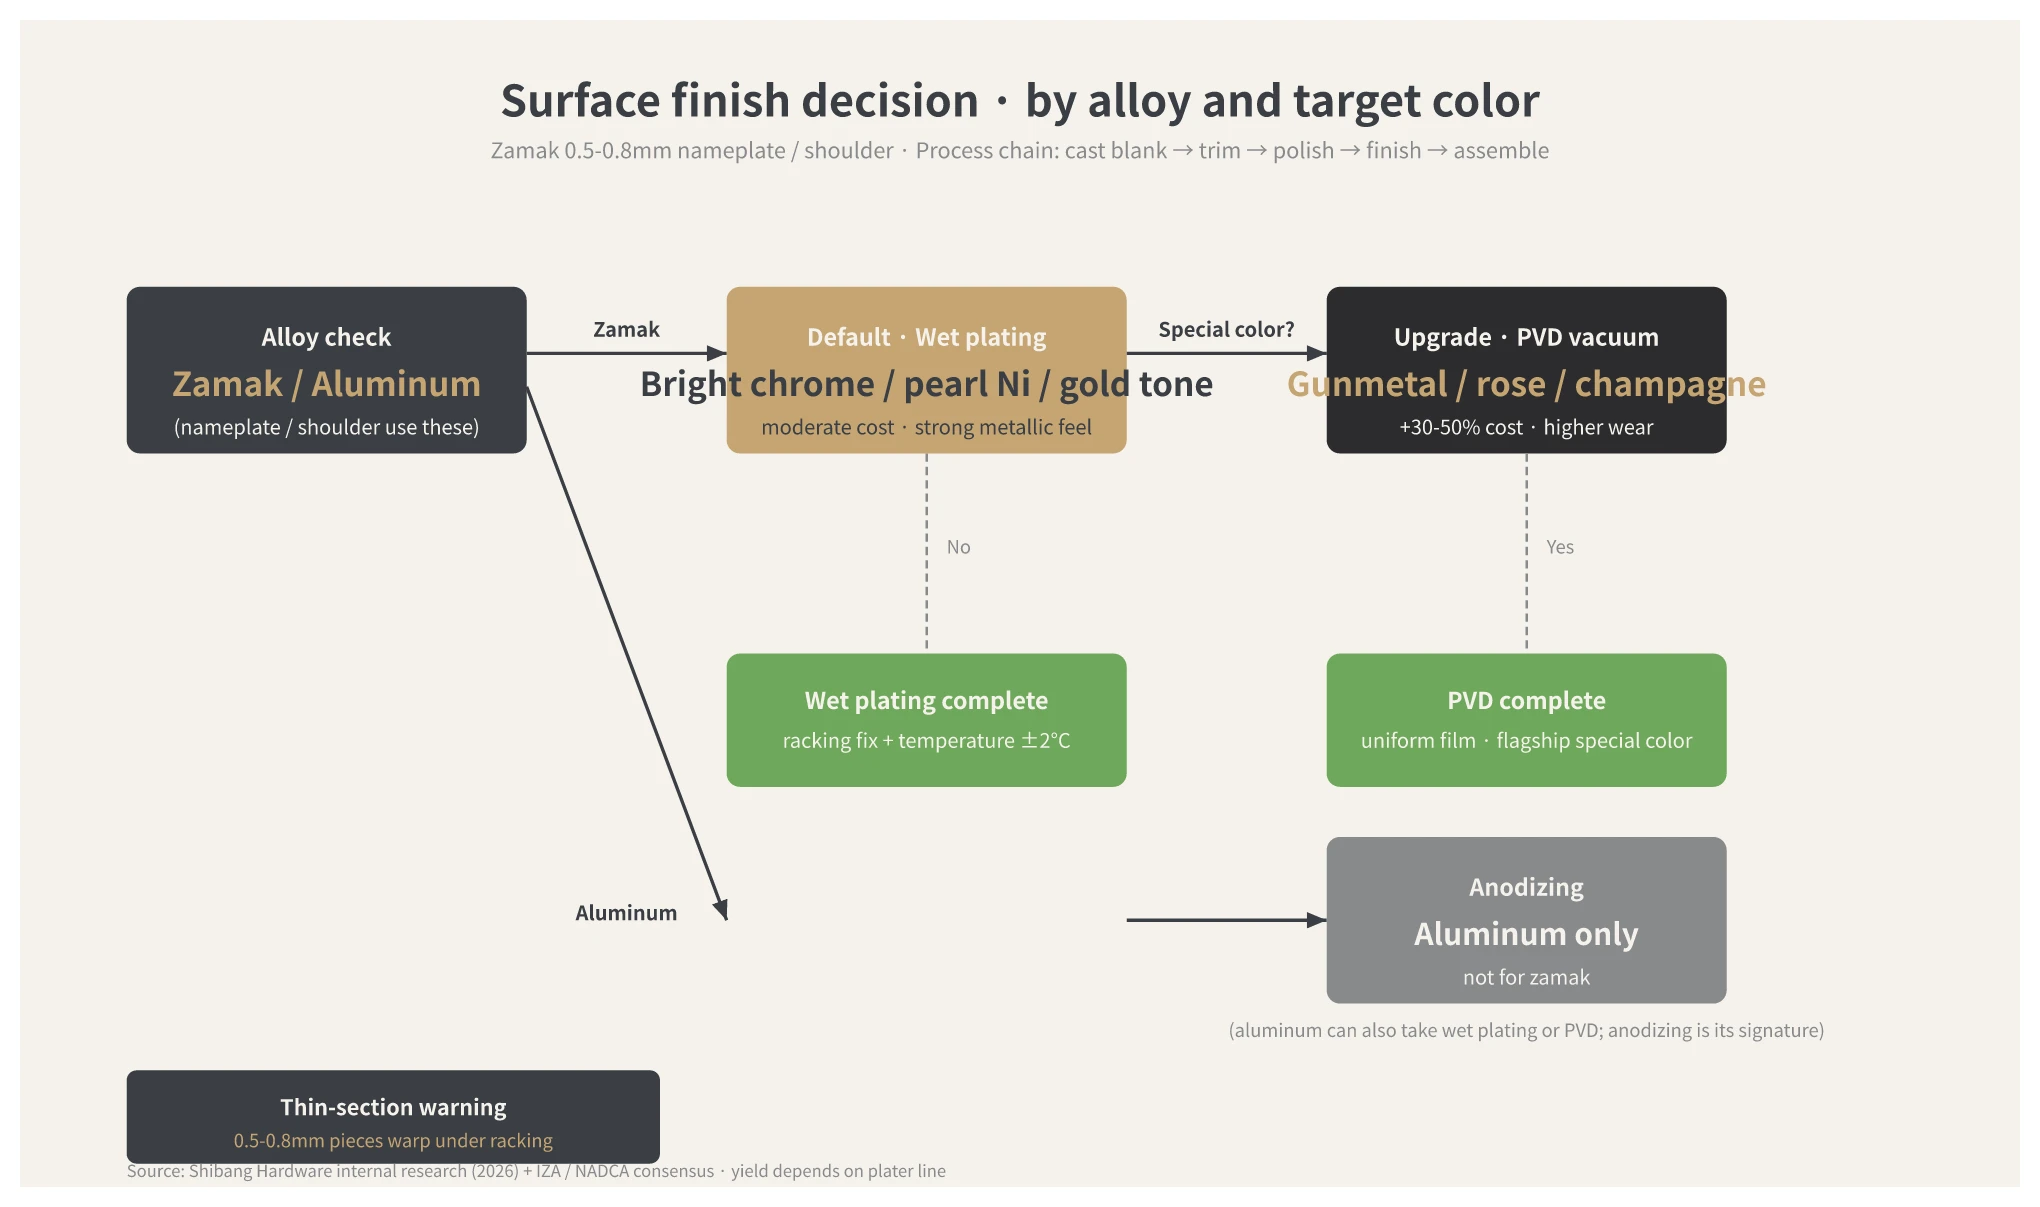
كيف يجب أن تتوافق التشطيبات السطحية مع الشعار: الطلاء الكهربائي، الترسيب الفيزيائي للبخار (PVD)، والأنودة
يحدد تشطيب السطح الخلفية التي يظهر عليها الشعار في النهاية. يوفر الطلاء الكهربائي المائي سطوعًا عاليًا وتأثيرًا معدنيًا قويًا وتكلفة معتدلة. لكن الأجزاء الرقيقة يمكن أن تتشوه بسبب تثبيت الرفوف، ودرجات حرارة حوض الطلاء التي تتراوح بين 50-60 درجة مئوية، وتأثير التيار، وإجهاد الطلاء الداخلي. تعتبر رفوف التلامس النقطي أو الخطي، والأكمام المرنة، والتحكم في درجة الحرارة ضمن ±2 درجة مئوية، والطلاء النبضي، أو حركة الكاثود، كلها طرق تحسين عملية. لا يزال الإنتاج الفعلي يعتمد على نتائج أرضية المصنع الحالية لدى مورد الطلاء.
تقنية الترسيب الفيزيائي للبخار (PVD) ترسب طبقة معدنية رقيقة في بيئة مفرغة. تمنح صلابة أعلى ويمكنها إنتاج ألوان خاصة مثل الرمادي الداكن (Gunmetal)، والذهبي الوردي (Rose Gold)، والذهبي الشمباني (Champagne Gold). عادةً ما تكون تكلفة الوحدة أعلى بنسبة 30-50% من الطلاء الكهربائي المائي، أو حوالي $4.44-$7.41 عندما تُعتبر التكلفة الأساسية للطلاء المماثل $14.81. الأنودة (Anodizing) تنطبق فقط على أجزاء الألومنيوم. عادةً ما تختار المشاريع متوسطة إلى عالية الجودة الطلاء الكهربائي المائي. يمكن للمنتجات الرائدة أو الألوان الخاصة أن تفكر في PVD. الأنودة مخصصة فقط للوحات الأسماء المصنوعة من الألومنيوم.
ما الذي يحتاج أصحاب العلامات التجارية إلى تحديده قبل إرسال الرسومات
إذا كانت إحدى المواصفات مفقودة من حزمة الرسومات، فقد يستغرق أخذ العينات أسبوعًا آخر. قبل إرسال الملفات إلى المصنع، وضح هذه البنود السبعة:
- ملف الشعار وعرض الخط.يتطلب النقش البارز حدًا أدنى لعرض الخط يبلغ 0.25 مم. تبدأ الأحرف المحفورة بالليزر من 0.15 مم. يفضل استخدام الرسومات المتجهة. يجب تتبع ملفات الصور النقطية أولاً.
- سطح مسطح أو منحني.تستخدم لوحات الأسماء المسطحة الطباعة بالشاشة. وتستخدم أكمام الكتف المنحنية الطباعة بالوسادة. ويجب أيضًا تحديد انحناء القوس.
- تأثير السطح.حدد التشطيب اللامع أو المطفأ، واللون الذهبي، الفضي، الرمادي المعدني، أو الذهبي الوردي، بالإضافة إلى تأثيرات المصقول (بالفرشاة)، الحريري (الساتان)، أو الرملي.
- التفاوت.التفاوت الخطي لصب الزنك بالقالب هو CT4-CT6 وفقًا للمعيارين GB/T 6414-2017 و ISO 8062-3. تقيس Wbmetal القدرة الفعلية لـ CT4. يعتبر CT4 بالفعل أفضل مستوى دقة لصب القوالب. لا يمكن الحكم عليه بتوقعات التشغيل الآلي باستخدام الحاسب الآلي (CNC) مثل ±0.02 مم.
- قطر عنق الزجاجة.الأحجام الشائعة هي 15 مم و 18 مم، مع تفاوتات تتراوح بين ±0.15-0.30 مم. يجب التحقق من القطر الداخلي لجلبة الكتف وجلبة العنق بمقارنتهما بالزجاجة الفعلية.
- الحد الأدنى لكمية الطلب والمهلة الزمنية.الحد الأدنى لكمية الطلب (MOQ) القياسي لدى Wbmetal هو 5,000 قطعة. تستغرق عملية أخذ العينات 15 يومًا، وتستغرق صناعة القوالب 25 يوم عمل، ليصبح الإجمالي حوالي 6-8 أسابيع. إذا كانت الكمية منخفضة والتصميم فريدًا، استخدم الطباعة ثلاثية الأبعاد أولاً للتحقق من المظهر. إذا كان الشعار (LOGO) عامًا، تحقق من القوالب العامة الموجودة أولاً.
- طريقة التجميع.تستخدم لوحات الاسم عادةً شريطًا لاصقًا مزدوج الوجه أو التجميع بالضغط. بينما تستخدم أكمام الكتف عادةً التجميع بالكبس أو التجميع بالضغط. تتطلب هياكل التجميع بالكبس مخالب مرنة ومنزلقات في القالب، مما يزيد من تكلفة الأدوات.
الأسئلة الشائعة
لماذا يجب استخدام قوالب منفصلة للوحة الاسم وكم الكتف؟
عادة ما يكون الجسم الرئيسي لغطاء الزجاجة بسمك 1.2 مم أو أكثر، بينما تعتبر لوحة الاسم وكم الكتف أجزاء رقيقة بسمك 0.5-0.8 مم. لا يمكن تحسين نظام البوابة ووقت التبريد وزاوية السحب معًا في قالب واحد. كما يتم تعديل هذه الأجزاء بشكل متكرر. يتيح فصلها لعمل الشعار بشكل منفصل تكرار التصميم دون تغيير الغطاء. وهذا يتناسب مع التخطيط العام لـأغطية العطورملحقات.
ما مدى دقة تفاصيل الشعار؟
تتطلب الحروف البارزة المصبوبة بالقالب حدًا أدنى لعرض الخط يبلغ 0.25 مم. عادةً ما تكون الأحرف المحفورة بالليزر 0.15 مم، ويمكن للأنظمة المتطورة أن تصل إلى 0.05 مم، ولكن النتيجة النهائية تعتمد على الحفر التجريبي. تتطلب الطباعة بالشاشة الحريرية عرض خط لا يقل عن 0.2 مم وتقتصر على الأسطح المسطحة. يجب استخدام الطباعة بالوسادة للأسطح المنحنية، بحد أدنى عملي يبلغ 0.1 مم.
هل يجب إجراء النقش بالليزر قبل أم بعد الطلاء الكهربائي؟
الحفر قبل الطلاء هو التسلسل الأكثر أمانًا.أثناء الطلاء الكهربائي، يمكن للطلاء أن يسوي جزئيًا التجاويف المحفورة بالليزر. تعمل طبقة الطلاء نفسها بالفعل كطبقة واقية، لذلك لا يلزم تخميل منفصل.إذا تم الطلاء أولاً ثم النقش لاحقًا، فسينكشف المعدن الأساسي، ويجب إضافة التخميل.وإلا، يصعب استيفاء معايير أداء اختبار رش الملح.
ما الفرق بين المينا الناعمة والمينا الصلبة والطلاء المخبوز؟
تتميز المينا الناعمة بملمس بارز وغائر وتكلفة أقل، مما يجعلها مناسبة للمنتجات متوسطة إلى عالية الجودة. أما المينا الصلبة، فلها سطح مستوٍ، وأفضل مقاومة للخدش، وأعلى تكلفة، مما يجعلها مثالية للمنتجات الرائدة أو ذات الإصدار المحدود. يوفر الطلاء المخبوز ألوانًا غنية وتكلفة أقل، لكن مقاومته للخدش أقل من المينا.
كيف يتم اختيار سبائك الزاماك 3 وسبائك 7؟
سبائك الزاماك 3 (Zamak 3) هي الخيار السائد. توفر أبعادًا مستقرة، وسيولة كافية، وأداء طلاء جيدًا، لذلك تستخدمها Wbmetal بشكل افتراضي. تتميز سبيكة 7 (Alloy 7) بمحتوى مغنيسيوم أقل وسيولة أفضل. تناسب الجدران الرقيقة، والتفاصيل المعقدة، والأجزاء التي تحتاج إلى تحديد شعار أكثر وضوحًا. سعر وحدتها أعلى قليلاً، وعادة ما تتطلب طلبًا خاصًا.
هل يمكن إنتاج تشطيب مرآة مباشرة عن طريق الصب بالقالب؟
لا. تتميز القطعة الخام المصبوبة من سبائك الزنك بالقالب دائمًا بملمس سطحي خفيف. يجب تحقيق التشطيب المرآوي من خلال تشغيل CNC ثانوي وتلميع. سلسلة العمليات الفعلية هي: قطعة خام مصبوبة بالقالب ← تشغيل CNC نهائي ← تلميع ← طلاء كروم اختياري لزيادة اللمعان.
هل يمكن فتح القوالب لكمية طلب دنيا أقل من 5,000 قطعة؟
نعم، لكن تكلفة القوالب المخصصة لكل قطعة ستكون مرتفعة. إذا كانت الكمية منخفضة والتصميم فريدًا، استخدم الطباعة ثلاثية الأبعاد أولاً للتحقق من المظهر. إذا كانت الكمية منخفضة والشعار (LOGO) عامًا، يمكن النظر في القوالب العامة الموجودة. بالنسبة للقالب الخاص، عادة ما تكون 5,000 قطعة هي نقطة التوازن الأكثر اقتصادية. لتطوير التعبئة والتغليف المعدنية ذات الصلة، غالبًا ما يراجع المشترون نطاقًا أوسعتغليف المنتجات العطريةخيارات منwbmetal.
اختيار عملية الشعار لا يتعلق باختيار الخيار الأكثر فخامة نظريًا. بل يتعلق باختيار ما يتناسب مع لغة العلامة التجارية: النقش البارز يخلق حضورًا، والنقش الغائر يخلق رصانة، وتعبئة الألوان بالطلاء تخلق مظهرًا عتيقًا. يعمل الصب بالقالب ذو الجدران الرقيقة، والتشطيب السطحي، وتنفيذ الشعار كنظام واحد. إذا أرسلت العلامة التجارية عرض الخط، وانحناء السطح، والتشطيب، والتفاوت، وحجم عنق الزجاجة، والحد الأدنى للطلب (MOQ)، وطريقة التجميع مقدمًا، فمن غير المرجح أن يتم تعديل مسار العينات في منتصف الطريق.





