
La plaque signalétique métallique et la bague d'épaule annulaire d'un flacon de parfum pèsent moins de 5 grammes, mais elles doivent néanmoins résister à trois tests : l'assemblage sur la bouteille, les manipulations répétées et l'exposition à l'alcool. Une fois le fichier de conception reçu, la première étape consiste à vérifier si la pièce peut effectivement être moulée sous pression. Ensuite, le processus de LOGO et la finition de surface sont sélectionnés. La fonderie sous pression à paroi mince, la finition de surface et l'exécution du LOGO doivent être évaluées conjointement.
Que sont les plaques nominatives et les collerettes d'épaule pour flacons de parfum – et pourquoi elles nécessitent des outillages séparés
Les plaques nominatives et les collerettes d'épaule sont deux des pièces métalliques les plus sous-estimées sur un flacon de parfum. Les composants métalliques standards dans ce segment incluent généralement le capot, la collerette de col, la collerette d'épaule, la plaque nominative et le socle de la bouteille. Tous peuvent être fabriqués par moulage sous pression en alliage de zinc ou en aluminium. La collerette de col s'adapte autour du col de la bouteille et, comme la collerette d'épaule, appartient à la zone de transition corps-bouteille.
Ils justifient un outillage séparé pour des raisons pratiques. L'épaisseur de paroi principale d'un capuchon de bouteille est généralement de 1,2 mm ou plus, tandis que les plaques signalétiques et les manchons d'épaule sont souvent fabriqués avec une épaisseur de 0,5 à 0,8 mm. Un seul moule ne peut pas optimiser le système d'alimentation, le temps de refroidissement et l'angle de dépouille pour les deux. Ces deux pièces sont également celles qui sont le plus souvent révisées lors d'une mise à jour de conception. Les fabriquer séparément signifie qu'un changement de LOGO ne nécessite pas de modifier le moule du capuchon de bouteille.
Matrice de sélection : 5 procédés de LOGO selon 6 facteurs de décision· Le bon processus de LOGO n'est pas celui qui a l'apparence la plus haut de gamme. C'est celui qui correspond au langage de la marque et à l'état de la surface, qu'elle soit plane ou courbée.
| Facteur ↓ \/ Procédé → | Gravure en creux | Relief Estampé ★ Recommandation par défaut | Gravure Laser | Sérigraphie (sur surfaces planes) / Tampographie (sur surfaces courbes) | Remplissage de couleur (peinture ou émail dans les rainures) |
|---|---|---|---|---|---|
| Effet Dimensionnel | Faible | Élevé | Moyen | Plat | Moyen |
| Effet visuel | Raffiné et sobre | En relief et avec du volume | Micro-texte fin | Large gamme de couleurs | Contraste métal-couleur |
| Durabilité | Élevé | Élevé | Moyen | Moyen | Élevé |
| Flexibilité de la CMQ | Élevé | Élevé | Moyen | Élevé / Moyen | Moyen |
| Applications idéales | Marques minimalistes haut de gamme | Articles de luxe classiques/bouteilles de spiritueux | Micro-texte / numéros de série / codes QR | Graphiques multicolores plats / LOGO sur surface courbe | Badges vintage / blasons familiaux |
| Point de défaillance courant | Les effets de dégradé ne peuvent pas être réalisés. | Le gaufrage latéral nécessite des tiroirs, ce qui augmente le coût du moule. | Rendu faible sur les surfaces mates | La sérigraphie sur surfaces courbes échoue | L'émail mou et l'émail dur sont souvent confondus avec la peinture cuite. |
Source : Recherche interne de Wbmetal (2026)
Moulage sous pression à paroi mince : Comment sont fabriquées les pièces de type plaque de 0,5 à 0,8 mm
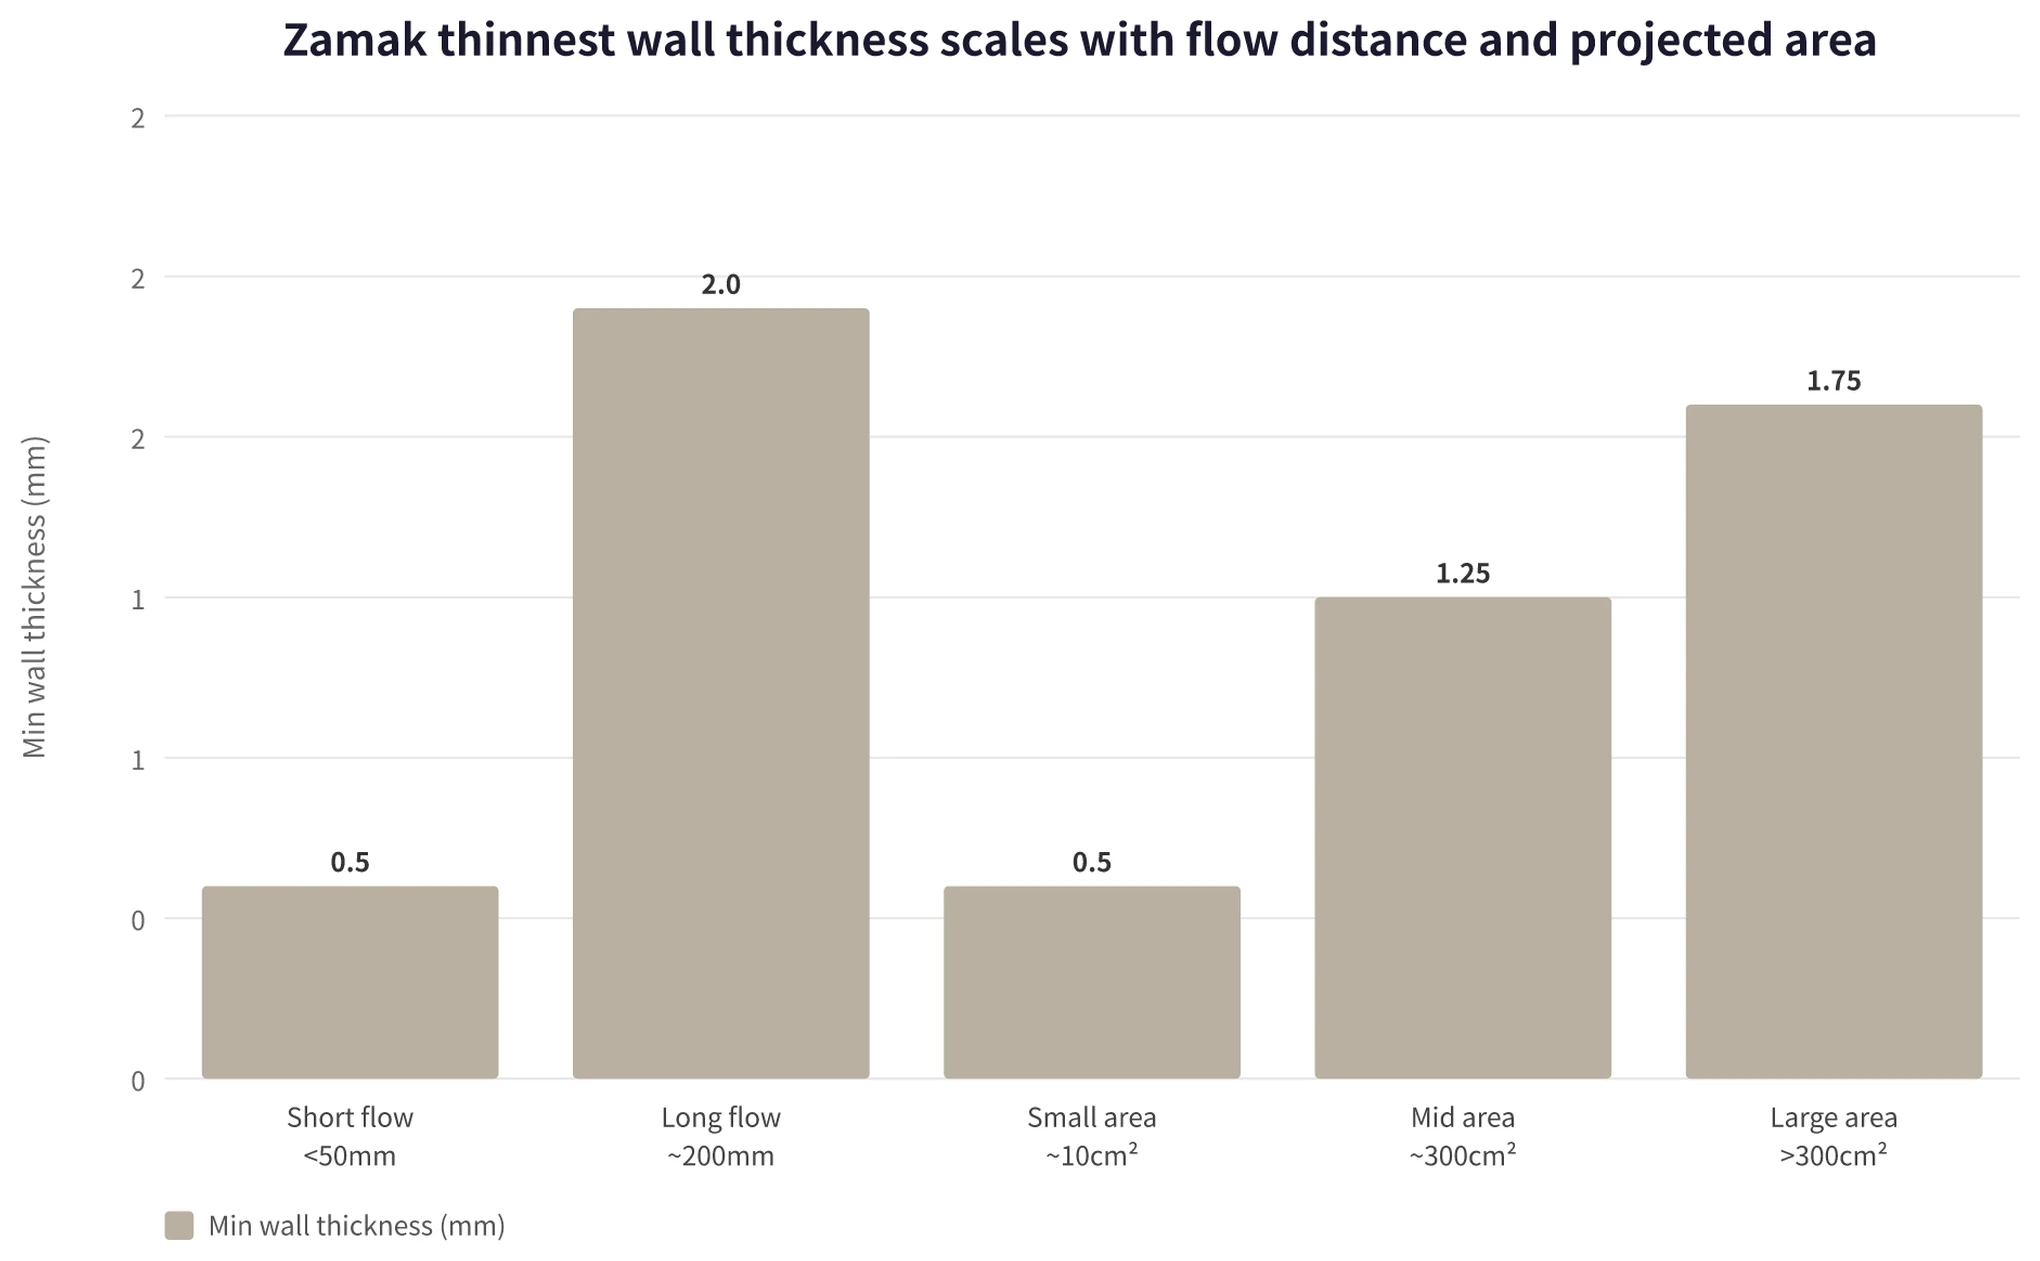
Pour les plaques signalétiques et les manchons d'épaule, une épaisseur de 0,5 à 0,8 mm représente une fenêtre de processus mature et éprouvée, et non un cas limite risqué. Les règles de conception de l'Association Internationale du Zinc fournissent une plage claire. Pour les petites pièces avec une surface projetée d'environ 10 cm², l'épaisseur de paroi minimale peut atteindre 0,5 mm. Pour les pièces de taille moyenne d'environ 300 cm², la plage typique est de 1,0 à 1,5 mm. Au-delà de 300 cm², l'épaisseur de paroi doit être augmentée à 1,5-2,0 mm. La NADCA indique la même référence de 0,50 mm pour les petites pièces en alliage de zinc.
La distance d'écoulement détermine si une paroi mince peut se remplir complètement. Pour une longueur d'écoulement de 50 mm, la paroi peut être inférieure à 0,5 mm. Pour une longueur d'écoulement d'environ 200 mm, l'épaisseur de paroi doit atteindre environ 2 mm. La plupart des plaques signalétiques et des manchons d'épaule entrent dans la catégorie des écoulements courts, mais il y a toujours une différence entre « peut être fabriqué » et « peut être bien fabriqué ».
Si deux flux de zinc en fusion se rencontrent à une température insuffisante, une reprise de coulée (ou soudure froide) se forme. Une ligne de jonction reste sous la surface. Un revêtement par pulvérisation peut la masquer, mais une galvanoplastie ultérieure entraînera des cloques. L'emplacement de l'attaque de coulée et la direction du flux nécessitent d'abord une étude de faisabilité. Les sections minces refroidissent rapidement, tandis que les sections épaisses se rétractent plus lentement. Une grande différence d'épaisseur entraîne un gauchissement. L'International Zinc Association propose une règle empirique de planéité : la diagonale la plus longue × 0,33%. Sur une plaque mince avec une diagonale de 50 mm, le gauchissement peut atteindre 0,17 mm. Une correction CNC est souvent nécessaire. Une pièce parfaitement plane est en fait l'option la plus coûteuse. Une texture fine ou une légère courbure (bombement) rend généralement la surface plus stable.
La dépouille standard est de 1° sur les surfaces internes, 0,5° sur les surfaces externes et 0,1° pour les trous ronds. Une dépouille de 0° n'est pas impossible, mais elle nécessite des coulisseaux, la partie mobile du moule et une éjection carrée, ce qui augmente clairement les coûts de moule. Pour la sélection des matériaux, le Zamak 3 est le choix courant. Il offre une stabilité dimensionnelle, une fluidité suffisante et de bonnes performances de placage. Lorsque les parois minces ou les détails complexes du LOGO ne se remplissent pas complètement, l'Alliage 7 peut être spécifié comme option spéciale. Sa teneur en magnésium est réduite de 0,02-0,08% dans le Zamak 3 à 0,005-0,02%, ce qui améliore la fluidité. Le coût unitaire est légèrement plus élevé.
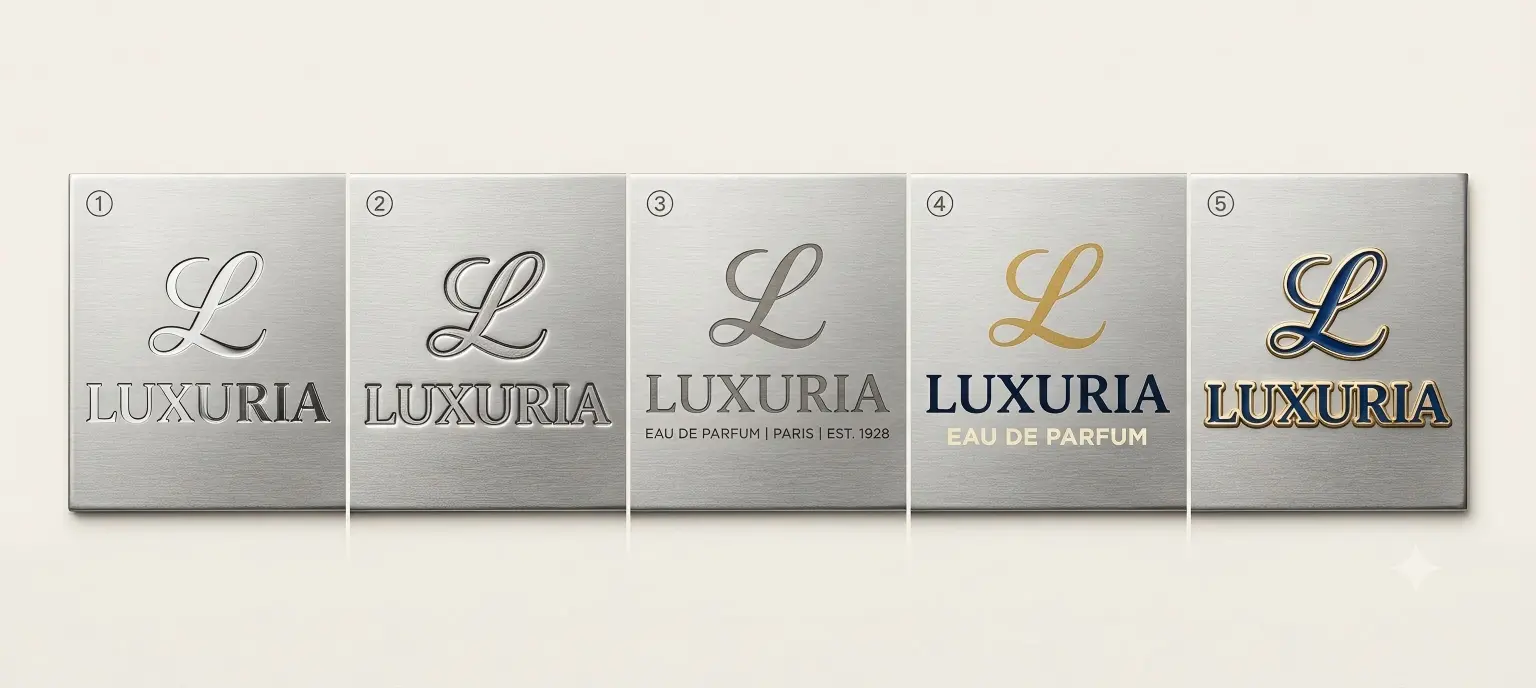
Procédés de marquage du LOGO : Gravure en creux, Relief, Gravure laser, Sérigraphie/Tampographie et Remplissage de couleur par placage
Il n'existe pas de procédé de marquage de logo unique et « idéal ». Le bon choix dépend de la planéité ou de la courbure de la surface, de la nécessité d'un effet de relief ou de couleur pour le design, et de la finition de surface ultérieure.
| Procédé | Effet Dimensionnel | Effet visuel | Durabilité | Flexibilité de la CMQ | Applications idéales | Point de défaillance courant |
|---|---|---|---|---|---|---|
| Gravure en creux | Faible | Raffiné et sobre | Élevé | Élevé | Marques minimalistes haut de gamme | Les effets de dégradé ne peuvent pas être réalisés. |
| Relief Estampé | Élevé | En relief et avec du volume | Élevé | Élevé | Articles de luxe classiques, bouteilles de spiritueux | Les logos gaufrés sur le côté nécessitent des tiroirs, ce qui rend le coût du moule plus élevé. |
| Gravure Laser | Moyen | Micro-texte fin | Moyen | Moyen | Micro-texte, numéros de série, codes QR | Rendu faible sur les surfaces mates et fort sur les surfaces brillantes |
| Sérigraphie (sur surfaces planes) / Tampographie (sur surfaces courbes) | Plat | Large gamme de couleurs | Moyen | Élevé / Moyen | Graphiques multicolores plats, LOGO sur surface courbe | La sérigraphie sur surfaces courbes échouera |
| Remplissage de couleur (peinture ou émail dans les rainures) | Moyen | Contraste métal-couleur | Élevé | Moyen | Badges vintage, blasons familiaux | Trois grades de charges sont souvent confondus |
Pour un LOGO moulé sous pression, le relief en saillie est l'option par défaut. L'Association Internationale du Zinc et la NADCA considèrent toutes deux que le lettrage en relief est plus économique que le lettrage en creux. Le texte en creux nécessite un usinage inversé dans la cavité, et l'érosion du zinc fondu peut dégrader plus facilement les détails. Le lettrage en relief doit avoir une largeur de trait minimale de 0,25 mm, un angle de dépouille latéral d'au moins 25° et une hauteur ne dépassant pas la largeur du trait. Les détails fins avec empattements et les traits très minces ont tendance à s'estomper.
La gravure laser convient aux caractères très petits. La hauteur de caractère standard commence à 0,15 mm, tandis que les équipements haut de gamme peuvent descendre jusqu'à 0,05 mm. Le placage nickel brillant ou or crée un contraste fort. Les surfaces mates ou les finitions oxydées foncées affaiblissent le résultat. Le jugement final doit être basé sur un essai de gravure. Les plaques signalétiques plates utilisent la sérigraphie, avec une largeur de ligne minimale de 0,2 mm et une taille de texte de 6 pt (2,84 l). Les manchons d'épaule et la zone de transition de l'épaule de la bouteille sont courbés, ils doivent donc utiliser la tampographie. La limite inférieure pratique en production est de 0,1 mm.
La coloration des gravures diffère de la galvanoplastie. La galvanoplastie applique du nickel, du chrome, de l'or ou de l'or rose sur toute la surface. La coloration dépose de l'émail souple, de l'émail dur ou de la peinture cuite dans les creux. L'émail souple offre un toucher texturé en relief et en creux et un coût inférieur, convenant au marché du milieu de gamme supérieur. L'émail dur produit une surface affleurante, la meilleure résistance aux rayures et le coût le plus élevé. Il est idéal pour les éditions phares ou limitées. La peinture cuite assure une pleine saturation des couleurs et constitue une alternative plus économique.
Pour le risque lié à l'ordre des processus entre la gravure laser et la galvanoplastie, veuillez consulter la FAQ-3.
Comment harmoniser la finition de surface avec le LOGO : Galvanoplastie, PVD et Anodisation
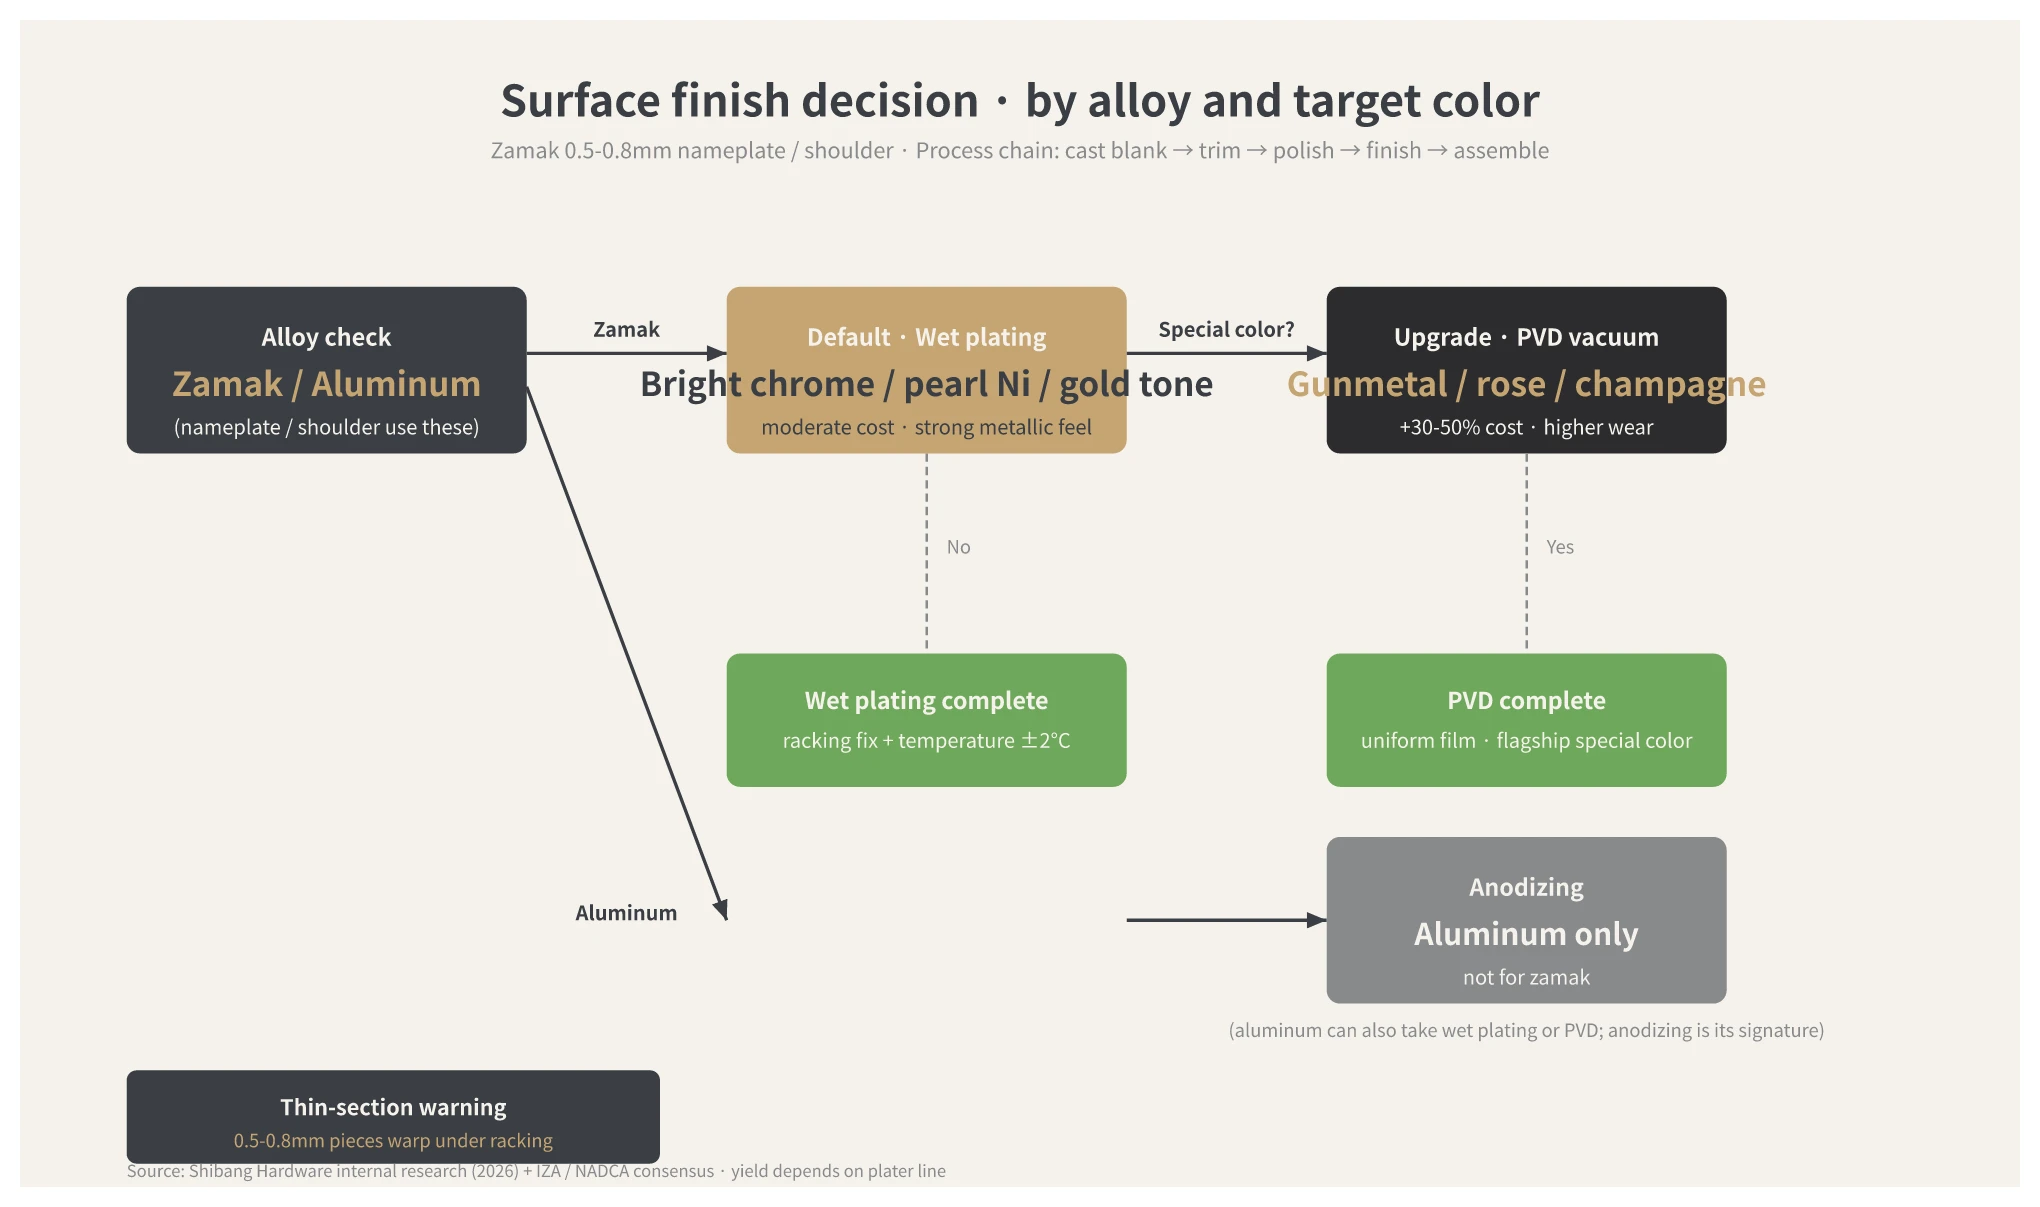
La finition de surface détermine le fond sur lequel le LOGO apparaît finalement. La galvanoplastie aqueuse offre une grande brillance, un effet métallique prononcé et un coût modéré. Cependant, les pièces minces peuvent se déformer en raison du serrage sur les montages, des températures de bain de placage de 50-60 °C, de l'impact du courant et des contraintes internes du revêtement. Les montages à contact ponctuel ou linéaire, les manchons élastiques, le contrôle de la température à ±2 °C près, la galvanoplastie pulsée ou le mouvement de la cathode sont autant de méthodes d'amélioration pratiques. Le rendement réel dépend toujours des résultats actuels obtenus en atelier chez le fournisseur de placage.
Le PVD dépose un film métallique sous vide. Il confère une dureté supérieure et peut produire des couleurs spéciales telles que le bronze canon, l'or rose et l'or champagne. Le coût unitaire est généralement 30-50% plus élevé que la galvanoplastie aqueuse, soit environ $4.44-$7.41 lorsque le coût de placage comparable de base est de $14.81. L'anodisation s'applique uniquement aux pièces en aluminium. Les projets de moyenne à haute gamme optent généralement pour la galvanoplastie aqueuse. Les produits phares ou les couleurs spéciales peuvent envisager le PVD. L'anodisation est uniquement destinée aux plaques signalétiques en aluminium.
Ce que les propriétaires de marques doivent décider avant de soumettre les plans
Si une spécification est manquante dans le dossier de plans, l'échantillonnage peut prendre une semaine supplémentaire. Avant d'envoyer les fichiers à l'usine, veuillez clarifier ces sept points :
- Fichier LOGO et épaisseur de ligne.Le relief estampé nécessite une largeur de ligne minimale de 0,25 mm. Les caractères gravés au laser commencent à 0,15 mm. Les illustrations vectorielles sont préférables. Les fichiers bitmap doivent être tracés au préalable.
- Surface plane ou courbe.Les plaques signalétiques plates utilisent la sérigraphie. Les manchons d'épaule incurvés utilisent la tampographie. La courbure de l'arc doit également être indiquée.
- Effet de surface.Spécifiez une finition brillante ou mate, or, argent, canon de fusil ou or rose, ainsi que des effets brossé, satiné ou sablé.
- Tolérance.La tolérance linéaire des pièces moulées sous pression en alliage de zinc est CT4-CT6 selon GB/T 6414-2017 et ISO 8062-3. Wbmetal mesure une capacité CT4 réelle. CT4 est déjà le meilleur niveau de précision pour le moulage sous pression. Il ne peut pas être jugé selon les attentes de l'usinage CNC, telles que ±0,02 mm.
- Diamètre du col de la bouteille.Les tailles courantes sont 15 mm et 18 mm, avec des tolérances de ±0,15-0,30 mm. Le diamètre intérieur de la douille d'épaulement et de la douille de col doit être vérifié par rapport à la bouteille réelle.
- CMQ et délai de livraison.Le MOQ standard de Wbmetal est de 5 000 pièces. L'échantillonnage prend 15 jours et la fabrication du moule 25 jours ouvrables, pour un total d'environ 6 à 8 semaines. Si le volume est faible et que le design est unique, utilisez d'abord l'impression 3D pour valider l'apparence. Si le LOGO est générique, vérifiez d'abord les moules publics existants.
- Méthode d'assemblage.Les plaques nominatives utilisent couramment du ruban adhésif double face ou un montage par ajustement serré. Les collerettes d'épaule utilisent couramment un montage par clipsage ou un montage par ajustement serré. Les structures à clipsage nécessitent des griffes élastiques et des tiroirs dans le moule, ce qui augmente le coût de l'outillage.
Foire aux questions
Pourquoi la plaque nominative et la collerette d'épaule devraient-elles utiliser des moules séparés ?
Le corps principal du capuchon de bouteille a généralement une épaisseur de 1,2 mm ou plus, tandis que la plaque signalétique et la bague d'épaule sont des pièces minces de 0,5 à 0,8 mm. Le système de coulée, le temps de refroidissement et l'angle de dépouille ne peuvent pas être optimisés simultanément dans un seul moule. Ces pièces sont également fréquemment révisées. Les séparer pour un travail de LOGO distinct permet des itérations de conception sans modifier le capuchon. Cela s'inscrit dans la planification globale pourBouchons de parfumaccessoires.
Quelle est la finesse maximale des détails du LOGO ?
Les lettres en relief moulées sous pression nécessitent une largeur de ligne minimale de 0,25 mm. Les caractères gravés au laser sont généralement de 0,15 mm, et les systèmes haut de gamme peuvent atteindre 0,05 mm, mais le résultat final dépend de la gravure d'essai. La sérigraphie nécessite une largeur de ligne d'au moins 0,2 mm et est limitée aux surfaces planes. Les surfaces courbes doivent utiliser la tampographie, avec une limite inférieure pratique de 0,1 mm.
La gravure laser doit-elle être effectuée avant ou après la galvanoplastie ?
La gravure avant le placage est la séquence la plus sûre.Lors de la galvanoplastie, le revêtement peut partiellement niveler les creux gravés au laser. La couche plaquée elle-même agit déjà comme une couche protectrice, de sorte qu'une passivation séparée n'est pas nécessaire.Si le placage est effectué en premier et la gravure ensuite, le métal de base est exposé, et une passivation doit être ajoutée.Sinon, la résistance au brouillard salin est difficile à garantir.
Quelle est la différence entre l'émail souple, l'émail dur et la peinture cuite au four ?
L'émail souple offre un toucher en relief et en creux et un coût inférieur, ce qui convient aux produits de moyenne à haute gamme. L'émail dur présente une surface affleurante, la meilleure résistance aux rayures et le coût le plus élevé, le rendant idéal pour les produits phares ou les éditions limitées. La peinture cuite au four offre des couleurs riches et un coût plus bas, mais sa résistance aux rayures est inférieure à celle de l'émail.
Comment choisir entre le Zamak 3 et l'Alliage 7 ?
Le Zamak 3 est l'option la plus courante. Il offre des dimensions stables, une fluidité adéquate et de bonnes performances de placage, c'est pourquoi Wbmetal l'utilise par défaut. L'alliage 7 a une teneur en magnésium plus faible et une meilleure fluidité. Il convient aux parois minces, aux détails complexes et aux pièces nécessitant une définition de logo plus nette. Son prix unitaire est légèrement plus élevé et il nécessite généralement une commande spéciale.
Une finition miroir peut-elle être obtenue directement par moulage sous pression ?
Non. Une ébauche moulée sous pression en alliage de zinc présente toujours une légère texture de surface. Une finition miroir doit être obtenue par usinage CNC secondaire et polissage. La chaîne de processus réelle est : ébauche moulée sous pression → usinage de finition CNC → polissage → chromage optionnel pour une brillance accrue.
L'outillage peut-il être mis en production pour une QMC inférieure à 5 000 pièces ?
Oui, mais le coût d'outillage alloué à chaque pièce sera élevé. Si le volume est faible et que le design est unique, utilisez d'abord l'impression 3D pour valider l'apparence. Si le volume est faible et que le LOGO est générique, les moules publics existants peuvent être envisagés. Pour un moule privé, 5 000 pièces représentent généralement le point d'équilibre le plus économique. Pour le développement d'emballages métalliques connexes, les acheteurs examinent souvent des aspects plus larges.Emballages pour parfumsoptions dewbmetal.
Le choix d'un procédé de marquage de logo ne consiste pas à opter pour l'option la plus haut de gamme sur le papier. Il s'agit de choisir celle qui correspond au langage de la marque : le relief estampé crée de la présence, la gravure en creux apporte de la sobriété, et le remplissage de couleur plaqué confère un aspect vintage. Le moulage sous pression à paroi mince, la finition de surface et la réalisation du logo fonctionnent comme un système intégré. Si la marque communique dès le départ l'épaisseur de trait, la courbure de surface, la finition, la tolérance, la taille du col de la bouteille, la QMC et la méthode d'assemblage, le processus d'échantillonnage a beaucoup moins de chances d'être révisé en cours de route.





