
Choisir la bonne technique de logo pour votre marque peut être frustrant. Les fournisseurs proposent différentes options — gaufrage, gravure laser, sérigraphie ou tampographie — et les devis varient considérablement. Le gaufrage nécessite un outillage initial, risquant un gaspillage de budget si votre design change. La gravure laser pourrait compromettre la couche électrolytique et provoquer un décollement. La sérigraphie et la tampographie coûtent moins cher au départ, mais une mauvaise adhérence de l'encre pourrait entraîner des rayures et un écaillage. Le meilleur choix ne dépend pas de ce qu'un fournisseur promeut. Il repose sur trois facteurs : la géométrie du bouchon, les couleurs du logo et votre volume de production.
Sur les bouchons en alliage de zinc, le lettrage en relief est directement issu de la cavité du moule de moulage sous pression. La gravure laser brûle les revêtements de surface pour révéler le substrat. La sérigraphie et la tampographie transfèrent l'encre sur la surface. Ces quatre méthodes reposent sur des principes de fabrication fondamentalement différents. La finition de surface choisie — galvanoplastie, PVD ou revêtement par pulvérisation — dicte également la méthode de marquage de logo que vous pouvez utiliser. Voici comment elles se comparent.
Comparaison rapide des quatre méthodes de logo
| Paramètre | En relief / En creux | Gravure Laser | Sérigraphie | Tampographie |
|---|---|---|---|---|
| Principe du processus | Formé directement dans la cavité du moule ; aucun traitement secondaire | Le laser à fibre brûle le revêtement de surface pour créer un contraste | Encre poussée à travers un écran maillé, suivie d'un séchage thermique | Le tampon en silicone prélève l'encre de la plaque d'acier gravée et la transfère sur le bouchon. |
| Durabilité | ★★★★★ Intégré au substrat métallique ; permanent | ★★★★☆ Marquage permanent, mais entaille le revêtement électrolytique | ★★★☆☆ La résistance à l'usure dépend de la qualité de l'encre et du durcissement | ★★★☆☆ Similaire à la sérigraphie |
| Flexibilité du design | ★☆☆☆☆ La modification du logo nécessite une modification du moule | ★★★★★ Mise à jour instantanée du fichier vectoriel numérique | ★★★★☆ Remplace uniquement l'écran de sérigraphie | ★★★★☆ Remplace uniquement la plaque d'acier photogravée |
| Capacité de couleur | ★☆☆☆☆ Couleur du métal brut ; remplissage de peinture en option | ★☆☆☆☆ Monochromatique ou contraste oxydé | ★★★★★ Correspondance complète des couleurs Pantone | ★★★★☆ Plusieurs couleurs nécessitent plusieurs postes d'impression |
| Adaptation aux surfaces courbes | ★★★☆☆ Limité par le plan de joint et l'angle de dépouille | ★★★★☆ Gère les courbes légèrement convexes/concaves | ★★☆☆☆ Idéal uniquement pour les surfaces planes | ★★★★★ Le tampon en silicone déformable s'adapte aux courbes |
| MOQ typique | 5 000+ pièces (amortissement des coûts d'outillage) | 100+ pièces (flexibilité maximale) | 500+ pièces | 1 000+ pièces |
Parmi les quatre méthodes, seuls les logos en relief et en creux font partie intégrante du capot métallique. Les trois autres nécessitent un traitement secondaire. Le gaufrage offre une durabilité inégalée, mais modifier votre design ultérieurement signifie modifier l'acier de moule trempé.
Logos en relief et en creux
Les logos en relief (embossés) sont directement gravés dans l'empreinte du moule de l'outillage. Lorsque l'alliage de zinc en fusion est injecté dans le moule, le logo se forme comme partie intégrante de la pièce brute de fonderie. Ce n'est pas un ajout secondaire, il ne s'écaille donc jamais et ne se détache pas. Les logos en creux (débossés) fonctionnent de la même manière, en utilisant des éléments en relief à l'intérieur du moule pour créer des rainures en creux dans le capuchon.
Quand le choisir :Si l'identité de votre marque est finalisée et que votre commande initiale dépasse 5 000 unités, le gaufrage est votre meilleure option. Une fois le moule payé, chaque bouchon est produit avec le logo automatiquement, n'ajoutant aucun coût de main-d'œuvre par unité.
Gardez trois détails techniques à l'esprit :
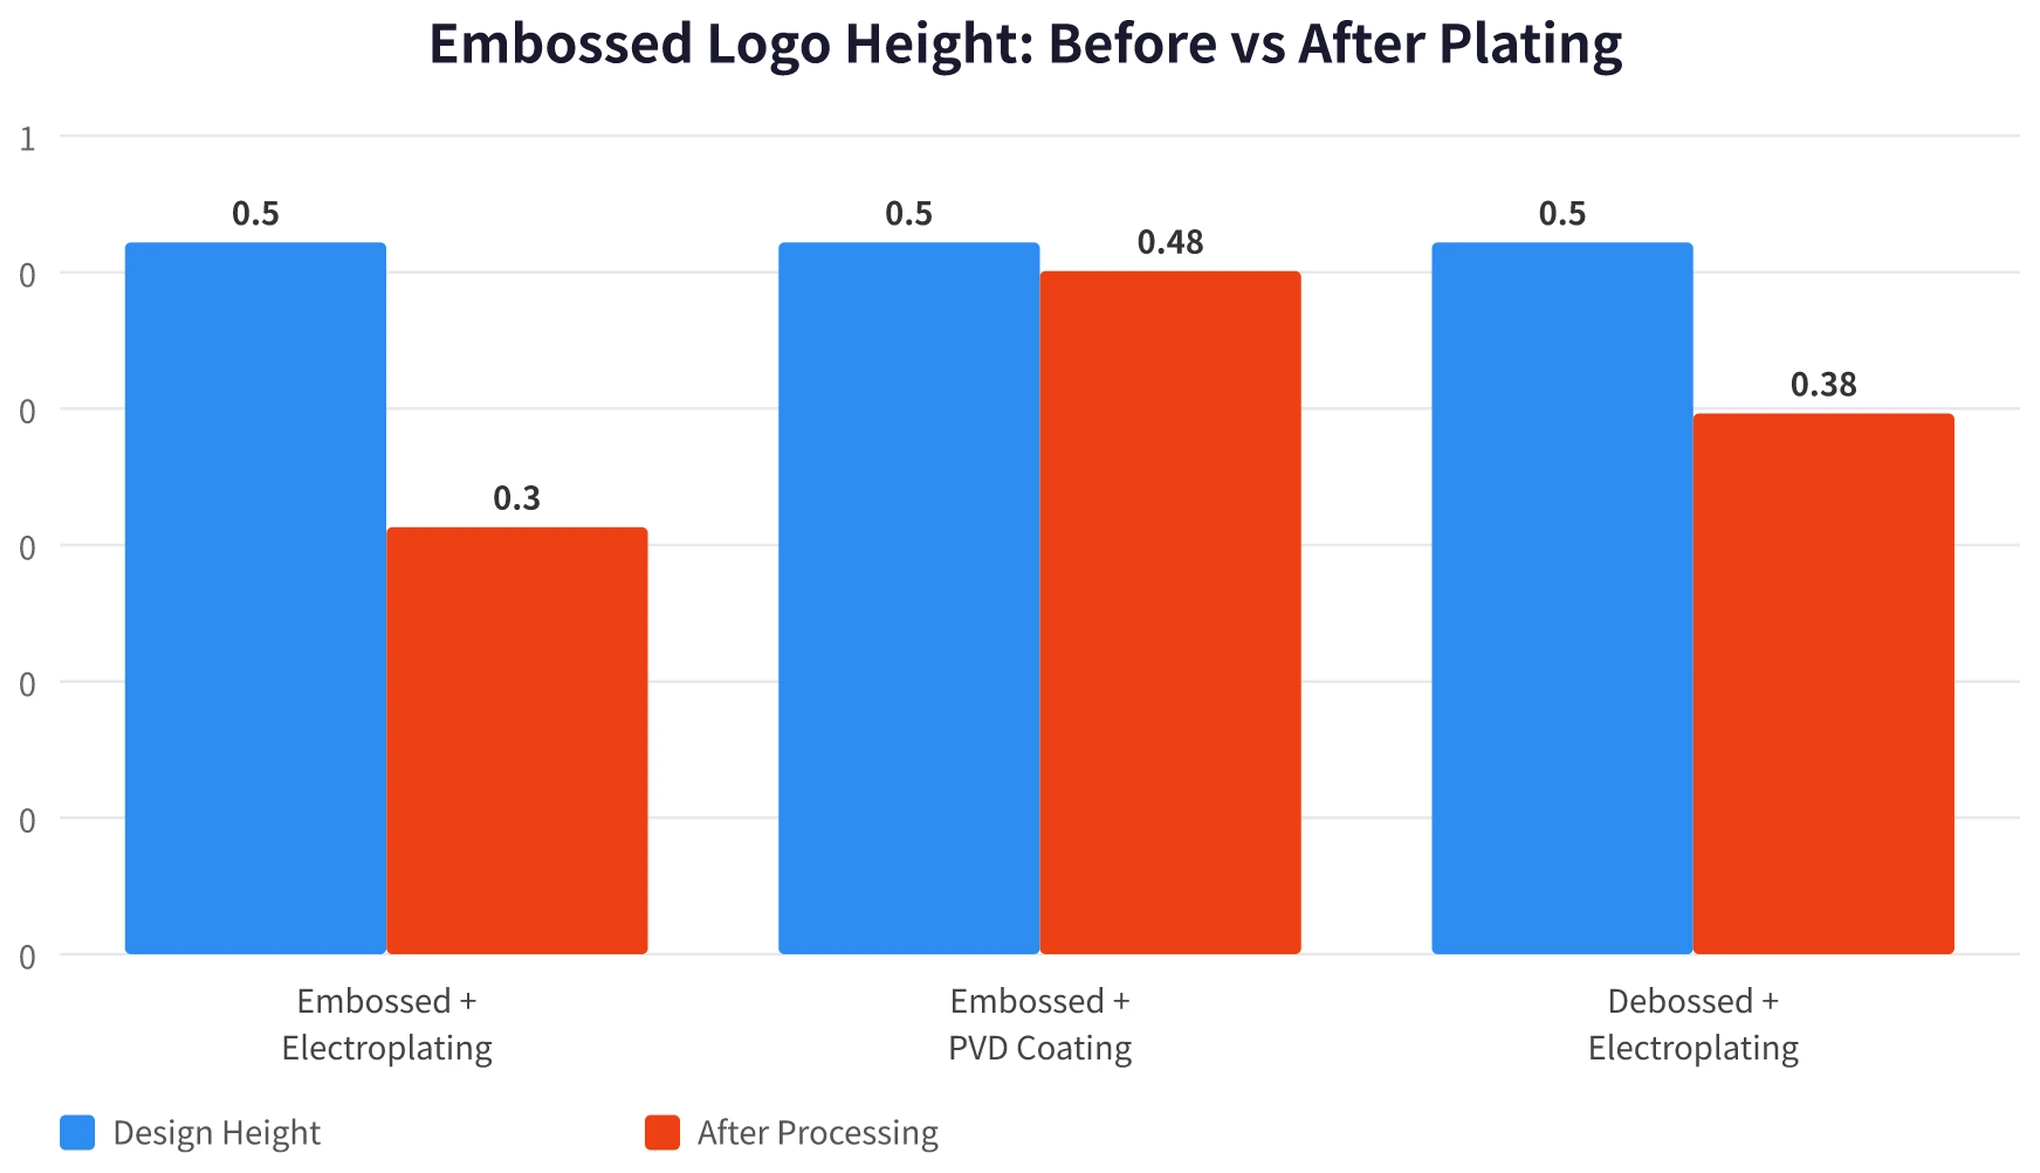
Premièrement, la galvanoplastie réduit la hauteur du relief des textes en saillie plus que la plupart des acheteurs ne l'imaginent. Le placage standard sur cadre (cuivre + nickel + chrome) ne mesure que quelques dizaines de microns d'épaisseur, mais l'accumulation de dépôt autour des bords émousse les contours fins. En pratique, une lettre en relief de 0,5 mm peut ne mesurer que 0,3 mm après chromage. Les ingénieurs d'outillage utilisent une règle de conception simple : régler la hauteur du relief du moule à 1,5 fois la hauteur finie souhaitée — ou 2,0 fois pour les polices nettes et à empattement. Les logos en creux perdent moins de profondeur pendant le placage car les solutions de galvanoplastie se déposent moins fortement à l'intérieur des cavités en retrait. Le revêtement PVD sous vide ne crée pratiquement aucune perte dimensionnelle, bien qu'il exige une surface polie impeccable en dessous.
Hauteur du relief avant et après placage : Un motif de 0,5 mm passe à environ 0,3 mm après galvanoplastie – une différence visible. Le revêtement PVD n'entraîne presque aucune perte, et les logos en creux conservent plus de profondeur.
Deuxièmement, des angles de dépouille insuffisants peuvent entraîner l'adhérence des pièces dans le moule et l'arrachement du lettrage. L'angle de dépouille est la conicité le long des parois verticales de la lettre. Imaginez que vous retirez une botte d'une boue épaisse : incliner le pied l'aide à se libérer proprement, tandis que tirer tout droit crée une aspiration. Une lettre en relief correspond à une cavité dans le moule. Lorsque la pièce en zinc moulée refroidit et est éjectée, un angle de dépouille inadéquat cisaillera le métal. Les pratiques industrielles sûres exigent un angle de dépouille minimum de 3 degrés pour le texte en relief et d'au moins 5 degrés pour le texte en creux. Les caractéristiques plus profondes nécessitent des angles plus importants.
Troisièmement, les meules de polissage arrondissent facilement les arêtes vives du lettrage en relief. Les pièces brutes en alliage de zinc moulé sous pression ont des surfaces rugueuses qui nécessitent un polissage mécanique avant le placage. Les meules de polissage à grande vitesse usent les arêtes nettes des lettres en relief. Un lettrage plus haut et un polissage miroir intense augmentent cet arrondissement des arêtes. Pour les finitions très brillantes, le texte en creux résiste bien mieux que le texte en relief.
Coûts d'outillage :Si vous choisissez un bouchon à moule ouvert existant auprès de votre fournisseur, l'ajout d'un logo en relief ne nécessite pas la fabrication d'un tout nouveau moule. L'usine utilise des inserts de logo interchangeables (petits blocs d'acier trempé). Le remplacement d'un insert dans le pôle de fabrication de Dongguan coûte généralement entre $74 et $297 (500 à 2 000 CNY). Si vous développez un bouchon sur mesure personnalisé, la gravure du logo est déjà incluse dans le coût total de l'outillage du moule. Moule ouvert standardBouchons de parfumde Wbmetal (séries WJ7001 à WJ7097) supportent tous les inserts de logo supérieurs.
Logos gravés au laser
Le marquage laser utilise un faisceau laser à fibre focalisé pour ablater ou oxyder la couche de surface supérieure. Voici une règle technique essentielle :ne jamais graver au laser de l'alliage de zinc brut non plaqué. Le zinc brut a une finition gris argenté ; les brûlures laser laissent une légère marque grisâtre avec un contraste quasi nul. Vous devez d'abord appliquer une finition de surface foncée, telle qu'une galvanoplastie couleur canon de fusil, un chrome noir ou un revêtement par pulvérisation foncé. Le laser enlève ensuite le revêtement foncé pour exposer le zinc plus clair en dessous, créant un contraste visuel net.
Quand le choisir :Si votre logo n'est pas encore finalisé, si votre gamme de produits comprend plusieurs sous-marques, ou si votre série ne compte que quelques centaines d'unités, la gravure laser offre la plus grande flexibilité. Il vous suffit de mettre à jour le fichier vectoriel sur un ordinateur sans toucher à l'outillage. Des séries de production aussi petites que 100 pièces sont réalisables. La gravure laser offre une profondeur visuelle exceptionnelle sur les finitions électrolytiques foncées comme le canon de fusil ou le chrome noir.
Le principal inconvénient : la gravure laser compromet la barrière électrolytique.Le marquage laser a lieu après la galvanoplastie. Le laser brûle la finition de surface pour créer la marque. Les couches de chrome décoratif ne mesurent que des fractions de micron, permettant au laser de les traverser facilement. Cela expose la couche de nickel sous-jacente et le substrat brut en alliage de zinc. La contrainte thermique du faisceau laser introduit également des microfissures dans le placage adjacent, créant des voies pour l'humidité et la corrosion. La résistance au brouillard salin chute brusquement — les données techniques montrent que les pièces en aluminium passent de dizaines d'heures à des heures à un seul chiffre après un marquage laser non scellé, et les pièces moulées sous pression en zinc suivent le même schéma.
Progression des dommages du marquage laser : Le laser pénètre le chrome décoratif, expose le substrat de nickel et de zinc, et initie la corrosion. L'application d'un scellant post-laser restaure la performance au brouillard salin à des niveaux proches de ceux d'origine.
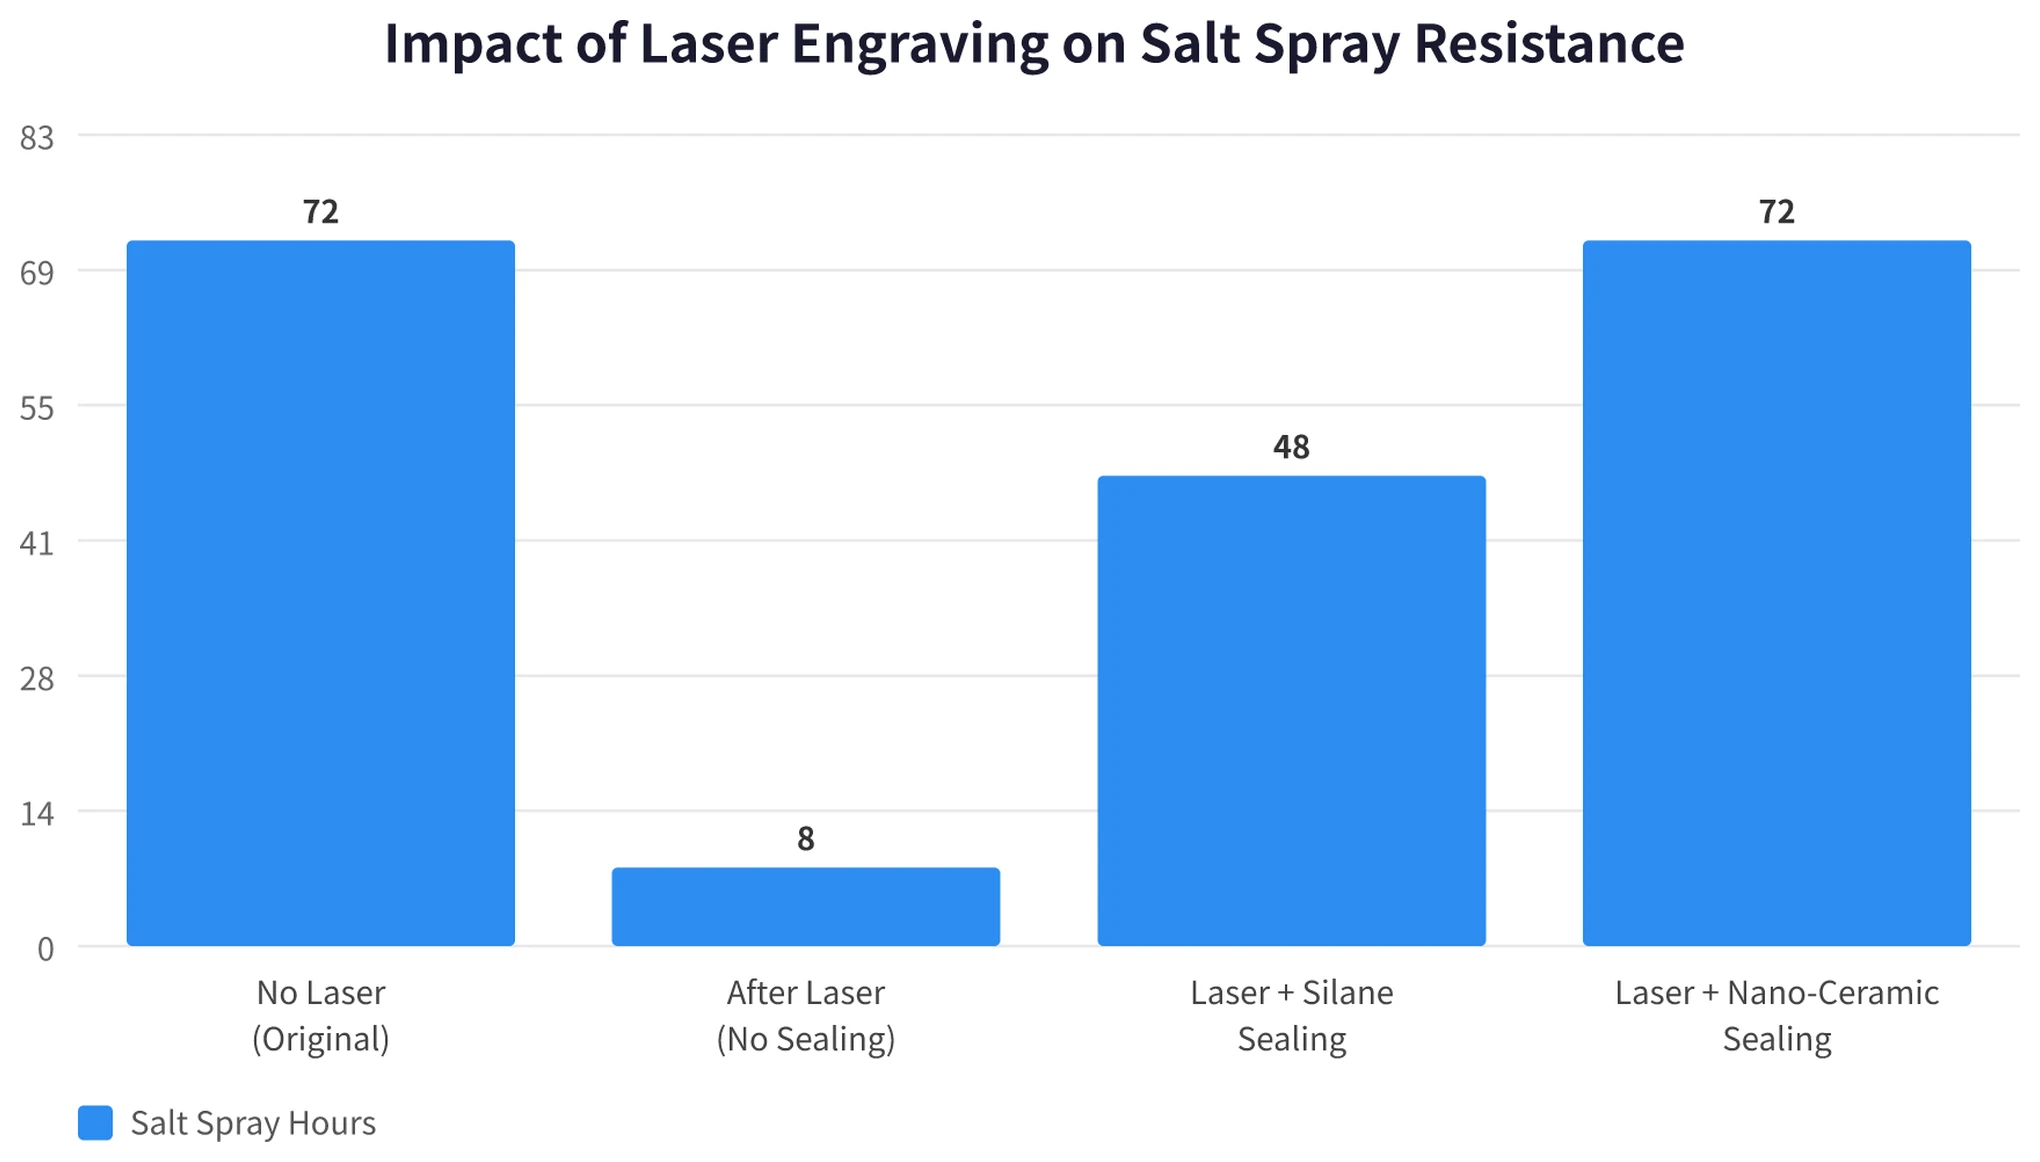
Pour éviter la corrosion, les usines doivent appliquer un traitement de scellement post-laser – un revêtement protecteur transparent sur la zone gravée. Le scellement au silane ou nano-céramique ramène la résistance à la corrosion à des dizaines d'heures. L'expédition de pièces non scellées entraîne fréquemment un délaminage du placage et un écaillage des bords dans les jours suivant la livraison.
La gravure laser offre la meilleure résolution parmi les quatre méthodes, produisant des largeurs de trait aussi fines que 0,05 mm pour la typographie minuscule, les numéros de série et les micro codes QR. Les coûts unitaires varient en moyenne de $0.04 à $0.22 (0,3 à 1,5 CNY). Le choix de l'équipement est crucial : les lasers à fibre Q-switched standard génèrent des zones affectées thermiquement plus grandes qui laissent des bords brûlés et rugueux. Les lasers à fibre MOPA offrent des largeurs d'impulsion réglables, dénudant les revêtements proprement avec des contours nets et définis. Demandez à votrefabricant de capots de parfumle type de source laser qu'ils utilisent est un moyen simple d'évaluer leur capacité technique.
Logos Sérigraphiés
La sérigraphie fonctionne comme l'impression textile : l'encre est forcée à travers les mailles du tamis définies par un pochoir sur le capuchon, suivie d'une polymérisation au four à haute température. Son plus grand avantage est la correspondance des couleurs illimitée sur l'ensemble du nuancier Pantone.
Quand le choisir :Si l'identité de votre marque exige des couleurs d'entreprise spécifiques — telles que le Bleu Tiffany ou l'Orange Hermès — la sérigraphie est le choix standard. Elle nécessite un sommet de bouchon relativement plat ou très légèrement profilé.
Le principal défi : le manque d'adhérence de l'encre.Les surfaces en alliage de zinc présentent trois obstacles à l'adhérence. Premièrement, les agents de démoulage laissent des résidus huileux invisibles qui provoquent des piqûres. Deuxièmement, les finitions électrolytiques lisses n'offrent aucune accroche mécanique pour l'ancrage de l'encre. Troisièmement, le métal non poreux résiste au mouillage chimique. Sans préparation de surface, l'encre imprimée s'efface comme un marqueur effaçable à sec sur du verre.
La production professionnelle repose sur un protocole en trois étapes : Premièrement, nettoyez le substrat avec un traitement plasma atmosphérique ou appliquez un primaire chimique favorisant l'adhérence. Deuxièmement, utilisez des encres métalliques époxy ou polyuréthane à deux composants. Troisièmement, cuisez à des températures de polymérisation et des durées de cycle spécifiées. Correctement réalisée, l'impression passe le test d'adhérence par quadrillage ASTM D3359 à la classe 4B ou supérieure. Ignorer la préparation de surface signifie que le logo s'enlèvera avec un ongle. Demandez toujours aux fournisseurs potentiels s'ils incluent le prétraitement plasma ou primaire dans leur devis.
La sérigraphie ne fonctionne de manière fiable que sur des surfaces planes. Si le capuchon présente un dôme ou une courbe prononcée, le cadre de sérigraphie rigide ne peut pas s'adapter, ce qui entraîne des bords flous. Les surfaces courbes nécessitent plutôt une tampographie ou une gravure laser.
En termes de coût, la sérigraphie est économique : les pochoirs en maille coûtent environ $15 (100 CNY) par couleur, et les coûts d'impression à l'unité varient de quelques centimes ($0.03 à $0.07 / 0,2 à 0,5 CNY). Cependant, la résolution est limitée ; les lignes inférieures à 0,3 mm deviennent difficiles à reproduire proprement. Pour les grandes séries de graphiques plats et monochromes, la sérigraphie offre une solution efficace.
Logos tampographiés
La tampographie (impression au tampon) utilise un procédé d'impression indirecte offset : le logo est gravé chimiquement sur une plaque cliché en acier plane, l'encre remplit les creux gravés, et un tampon en silicone flexible capte le film d'encre et l'appose sur le bouchon. Parce que le tampon en silicone se déforme sous la pression, il s'adapte aux surfaces incurvées que les écrans rigides ne peuvent pas atteindre.
Quand le choisir :Si le sommet de votre bouchon présente un dôme, une courbe composée ou un contour étagé et nécessite un logo coloré, la tampographie est la méthode idéale. La plupart des articles de luxeEmballages pour parfumsles composants présentent des profils incurvés, faisant de la tampographie un processus essentiel.
La tampographie permet d'obtenir des détails plus fins que la sérigraphie, maintenant des largeurs de trait jusqu'à 0,15 mm avec une précision de repérage multicolore de ±0,05 mm. Cependant, le film d'encre transféré est mince (4 à 10 microns, soit environ un tiers de l'épaisseur de la sérigraphie). Cette opacité plus faible signifie que l'impression d'encre blanche sur un capot couleur canon de fusil foncé peut nécessiter deux passes pour éviter le transpercement. Comme pour la sérigraphie, les surfaces électroplaquées nécessitent un prétraitement au plasma ou un apprêt pour une adhérence durable.
Les pièces moulées sous pression en alliage de zinc présentent un risque spécifique en tampographie : le plan de joint.Le plan de joint où les demi-moules se rencontrent laisse une légère ligne de témoin sur la pièce moulée. Même après polissage, de légères variations microscopiques peuvent subsister. Lorsque le tampon en silicone imprime sur cette arête, le transfert d'encre peut sauter, créant des lignes brisées. La solution est un polissage minutieux du plan de joint ou l'utilisation de tampons en silicone plus souples pour améliorer le contact de surface.
La dureté du tampon (duromètre) doit correspondre à la géométrie : les bouchons incurvés nécessitent des tampons souples (8 à 12 Shore A) qui se déforment facilement sans déformer le motif graphique, bien que les tampons souples s'usent après plusieurs milliers d'impressions. Les surfaces planes utilisent des tampons plus fermes (15 à 20 Shore A) pour une durée de vie plus longue et des contours plus nets.
Les plaques d'impression coûtent environ $22 à $59 (150 à 400 CNY) par couleur, avec des coûts d'impression par unité d'environ $0.02 à $0.09 (0,15 à 0,60 CNY). Les illustrations multicolores nécessitent des postes d'impression dédiés ou des changements de plaque séquentiels, ce qui augmente la main-d'œuvre et les délais de production.
Comment choisir : 3 questions clés pour la décision
Question 1 : Le dessus de votre bouchon est-il plat ou incurvé ?
- Plat → Les quatre méthodes fonctionnent ; passez à la question 2.
- Incurvé → Éliminer la sérigraphie ; choisir la tampographie ou la gravure laser.
Question 2 : Votre logo nécessite-t-il des couleurs Pantone spécifiques à la marque ?
- Contraste métal nu ou monochrome → Embossage/débossage ou gravure laser.
- Couleurs de marque Pantone spécifiques → Sérigraphie ou tampographie.
Question 3 : Quel est votre volume de production et l'étape de votre projet ?
- Marque établie, logo fixe, plus de 5 000 pièces → Gaufrage (intégré à l'outillage, coût de logo par unité nul).
- Nouveau lancement, image de marque évolutive, quelques centaines de pièces → Gravure laser (sans modification de moule).
- Marque établie, logo fixe nécessitant de la couleur, grand volume → Sérigraphie (la plus économique pour les surfaces planes).
- À n'importe quelle étape du projet, capot incurvé avec logo couleur → Tampographie.
| Scénario de projet | Méthode Préconisée | Raison principale |
|---|---|---|
| Marque établie + bouchon plat + logo à finition métallique | En relief / En creux | Permanent ; coût de logo unitaire nul et non récurrent |
| Nouvelle marque / logo non finalisé + bouchon avec placage foncé | Gravure Laser | Les modifications de design ne nécessitent aucun outillage ; MOQ de 100 pièces |
| Bouchon plat + couleurs Pantone personnalisées de la marque | Sérigraphie | Gamme complète de couleurs ; coût unitaire le plus bas pour les grands volumes |
| Bouchon incurvé + logo multicolore | Tampographie | Le tampon en silicone épouse les courbes ; résolution plus élevée que la sérigraphie. |
| Budget premium + esthétique luxueuse et tactile | Gaufrage + Laser | Base en relief 3D avec des contours découpés au laser pour le contraste |
Les techniques hybrides donnent également des résultats exceptionnels. La combinaison du relief en creux avec la gravure au laser des contours ou le remplissage de couleur émaillée est courante sur les produits de luxeEmballages cosmétiqueset des capots haut de gamme. Cette approche ajoute de la profondeur dimensionnelle et un contraste visuel, bien que le traitement secondaire augmente les coûts unitaires.
Foire aux questions
L'électrodéposition masquera-t-elle un logo en relief ?
Le placage arrondit les bords vifs et réduit la hauteur du relief, mais le logo reste clairement lisible. L'électrodéposition standard sur cadre réduit une lettre en relief de 0,5 mm à environ 0,3 mm. Pour compenser, concevez votre cavité de moule avec une hauteur de relief d'au moins 0,6 mm afin que la pièce finie conserve 0,4 mm ou plus. Les lettres en creux subissent moins de réduction, tandis que le PVD sous vide n'entraîne presque aucune perte mesurable.
La gravure laser endommage-t-elle la galvanoplastie ?
Oui. Le laser fonctionne en vaporisant la couche plaquée pour exposer le métal sous-jacent. Pour prévenir la corrosion et le décollement des bords, les fabricants réputés appliquent un scellant chimique transparent à base de silane ou de nano-céramique sur la zone gravée immédiatement après le marquage. Vérifiez toujours si votre fournisseur inclut le scellement post-laser dans son processus qualité.
Les encres sérigraphiées et tampographiées adhèrent-elles de manière fiable aux bouchons métalliques ?
Elles n'adhèrent de manière fiable que si une préparation de surface adéquate est effectuée. L'impression directe sur un alliage de zinc lisse et plaqué entraîne une mauvaise adhérence. Le respect d'un processus complet en trois étapes – prétraitement plasma ou apprêt, encres industrielles bi-composant pour métaux et polymérisation complète au four – garantit que l'impression réussit les tests d'adhérence par quadrillage ASTM D3359 à la classe 4B ou mieux.
Un logo en relief (gaufré) nécessite-t-il des frais d'outillage de moule supplémentaires ?
Cela dépend de l'approche d'outillage. Lorsque vous utilisez des conceptions de capuchons à moule ouvert dotées d'une cavité d'insertion de logo interchangeable, vous ne payez que pour un nouvel insert en acier, qui coûte environ $74 à $297 (500 à 2 000 CNY) à Dongguan. Pour les moules sur mesure entièrement personnalisés, la gravure CNC du logo est incluse dans le forfait de moule total. La série de moules ouverts standard de Wbmetal (WJ7001 à WJ7097) comprend des poches d'insertion dédiées, permettant une personnalisation de marque sans le coût d'un moule privé complet.
Peut-on combiner deux procédés de logo sur le même capuchon ?
Oui. Vous pouvez combiner un relief 3D en creux ou en bosse avec un contouring laser périmétrique ou un remplissage de couleur émaillée. Étant donné que cela implique deux configurations de fabrication distinctes, assurez-vous que votre devis détaille les tolérances de polissage, le prétraitement plasma et les normes de durcissement pour les deux étapes afin de prévenir les litiges de qualité.
Si vous développez des bouchons personnalisés et avez besoin d'aide pour choisir le bon procédé de marquage de logo, envoyez vos dessins techniques ou échantillons de référence à Wbmetal. Fournissez la géométrie de votre bouchon, les dimensions du logo et la finition de surface souhaitée, et notre équipe d'ingénieurs vous fournira un retour sur faisabilité et un devis compétitif.





