
Die Wahl der richtigen Logotechnik für Ihre Marke kann frustrierend sein. Lieferanten empfehlen verschiedene Optionen – geprägt, lasergraviert, siebgedruckt oder tampondruckt – und die Angebote variieren erheblich. Prägungen erfordern anfängliche Werkzeugkosten, was bei Änderungen Ihres Designs zu einem verschwendeten Budget führen kann. Eine Lasergravur könnte die galvanische Schicht beeinträchtigen und Abblättern verursachen. Sieb- und Tampondruck sind anfänglich kostengünstiger, aber eine schlechte Farbhaftung kann zu Kratzern und Abblättern führen. Die beste Wahl hängt nicht davon ab, was ein Lieferant forciert. Sie hängt von drei Faktoren ab: der Kappenform, den Logofarben und Ihrem Produktionsvolumen.
Bei Zinklegierungskappen entsteht erhabene Schrift direkt aus der Druckgussform. Lasergravur brennt Oberflächenbeschichtungen ab, um das Substrat freizulegen. Sieb- und Tampondruck übertragen Tinte auf die Oberfläche. Diese vier Methoden basieren auf grundlegend unterschiedlichen Fertigungsprinzipien. Ihre gewählte Oberflächenveredelung – Galvanisierung, PVD oder Sprühbeschichtung – bestimmt auch, welche Logomethode Sie verwenden können. Hier ist ein Vergleich.
Kurzer Vergleich der vier Logoverfahren
| Parameter | Geprägt / Tiefgeprägt | Lasergravur | Siebdruck | Tampondruck |
|---|---|---|---|---|
| Prozessprinzip | Direkt in der Formkavität geformt; keine Nachbearbeitung | Faserlaser brennt Oberflächenbeschichtung ab, um Kontrast zu erzeugen | Farbe, die durch ein Sieb gedrückt und anschließend wärmegehärtet wird | Der Silikontampon nimmt Farbe vom geätzten Klischee auf und überträgt sie auf den Verschluss. |
| Haltbarkeit | ★★★★★ Integriert in Metallsubstrat; dauerhaft | ★★★★☆ Dauerhafte Kennzeichnung, durchdringt jedoch die Galvanisierung | ★★★☆☆ Verschleißfestigkeit hängt von der Farbqualität und Aushärtung ab | ★★★☆☆ Ähnlich dem Siebdruck |
| Designflexibilität | ★☆☆☆☆ Logoänderung erfordert Formanpassung | ★★★★★ Digitale Vektordatei sofort aktualisieren | ★★★★☆ Nur Siebdruckschablone ersetzen | ★★★★☆ Nur geätzte Stahlplatte ersetzen |
| Farbgestaltungsmöglichkeiten | ★☆☆☆☆ Grundmetallfarbe; optionale Farbfüllung | ★☆☆☆☆ Einfarbig oder oxidierter Kontrast | ★★★★★ Volle Pantone-Farbabstimmung | ★★★★☆ Mehrfarbigkeit erfordert mehrere Druckstationen |
| Anpassung an gekrümmte Oberflächen | ★★★☆☆ Begrenzt durch Trennlinie und Entformungsschräge | ★★★★☆ Bewältigt leichte konvexe/konkave Kurven | ★★☆☆☆ Am besten nur für flache Oberflächen geeignet | ★★★★★ Verformbares Silikonkissen passt sich Kurven an |
| Typische Mindestbestellmenge | Ab 5.000 Stück (Amortisation der Werkzeugkosten) | Ab 100 Stück (höchste Flexibilität) | Ab 500 Stück | Ab 1.000 Stück |
Von allen vier Methoden sind nur geprägte und vertiefte Logos ein integraler Bestandteil der Metallkappe. Die anderen drei erfordern eine Nachbearbeitung. Prägung bietet unübertroffene Haltbarkeit, aber eine spätere Änderung Ihres Designs bedeutet eine Modifikation des gehärteten Formstahls.
Geprägte und tiefgeprägte Logos
Erhabene (geprägte) Logos werden direkt in die Gesenkhöhlung des Werkzeugs geschnitten. Wenn geschmolzene Zinklegierung in die Form injiziert wird, bildet sich das Logo als Teil des Rohgusses. Es ist kein nachträglich angebrachtes Element und blättert daher niemals ab oder splittert nicht. Vertiefte (entprägte) Logos funktionieren auf die gleiche Weise, indem erhabene Merkmale innerhalb der Form verwendet werden, um vertiefte Rillen in die Verschlusskappe zu gießen.
Wann es die richtige Wahl ist:Wenn Ihre Markenidentität finalisiert ist und Ihre Erstbestellung 5.000 Einheiten übersteigt, ist die Prägung Ihre beste Option. Sobald Sie die Form bezahlt haben, wird jede Kappe automatisch mit dem Logo versehen, wodurch keine zusätzlichen Arbeitskosten pro Einheit anfallen.
Beachten Sie drei technische Details:
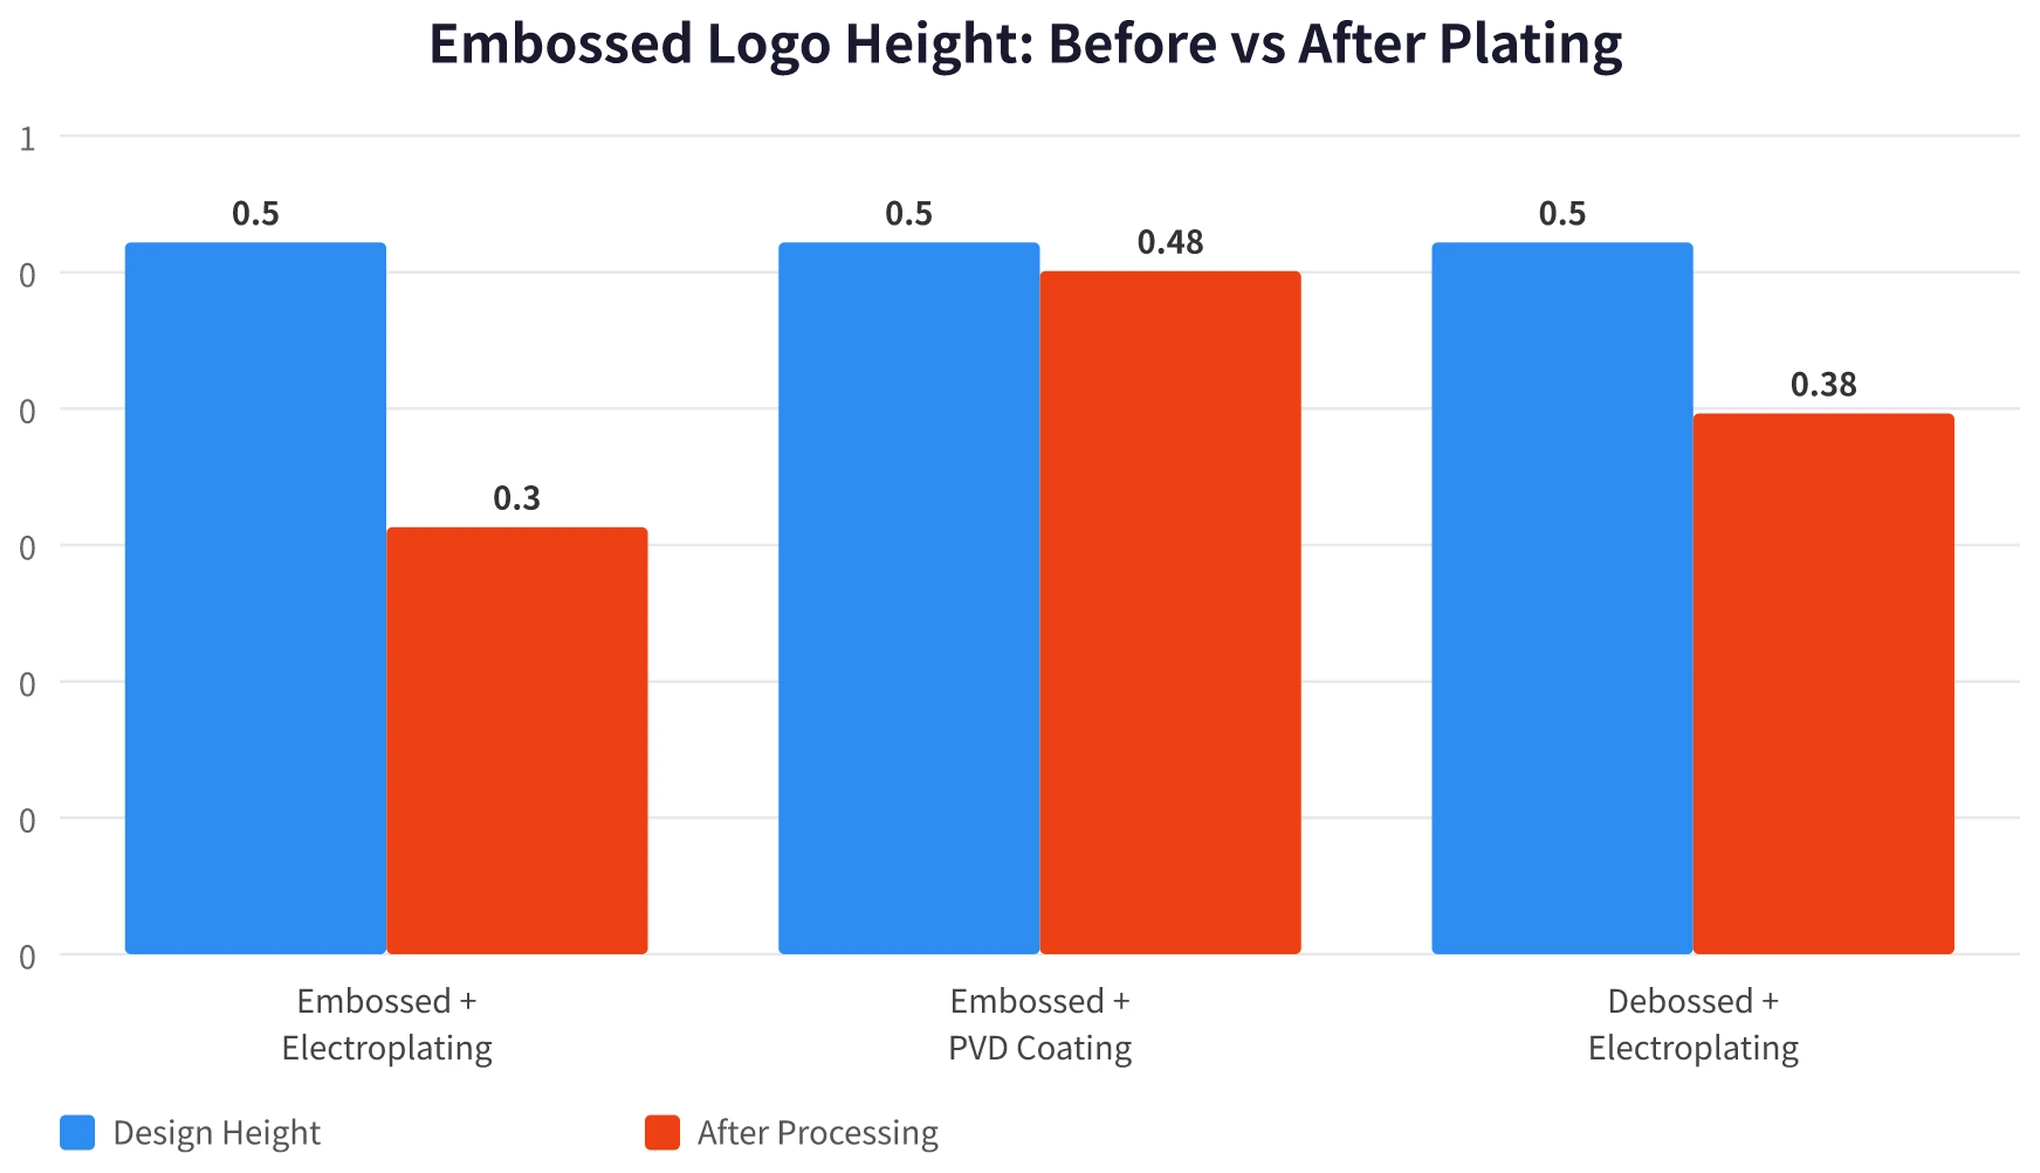
Zunächst reduziert die Galvanisierung die Reliefhöhe von erhabenem Text stärker, als die meisten Käufer erwarten. Eine Standard-Gestellgalvanisierung (Kupfer + Nickel + Chrom) ist nur wenige Zehntel Mikrometer dick, aber Ablagerungen an den Kanten stumpfen feine Konturen ab. In der Praxis kann ein 0,5 mm hoher erhabener Buchstabe nach der Verchromung nur noch 0,3 mm messen. Werkzeugkonstrukteure verwenden eine einfache Konstruktionsregel: Die Reliefhöhe der Form sollte auf das 1,5-fache der angestrebten Endhöhe eingestellt werden – oder auf das 2,0-fache bei scharfen Serifen-Schriften. Vertiefte Logos verlieren während der Galvanisierung weniger Tiefe, da sich Galvanisierungslösungen in vertieften Bereichen weniger stark ablagern. Die Vakuum-PVD-Beschichtung führt praktisch zu keinem Dimensionsverlust, erfordert jedoch eine makellos polierte Oberfläche darunter.
Reliefhöhe vor und nach der Beschichtung: Ein 0,5 mm Design reduziert sich nach der Galvanisierung auf ca. 0,3 mm – ein sichtbarer Unterschied. Eine PVD-Beschichtung führt zu fast keinem Verlust, und vertiefte Logos behalten mehr Tiefe.
Zweitens führen unzureichende Entformungsschrägen dazu, dass Teile in der Form stecken bleiben und Schriftzüge abreißen. Die Entformungsschräge ist die Verjüngung entlang der vertikalen Wände des Buchstabens. Stellen Sie sich vor, Sie ziehen einen Stiefel aus dickem Schlamm – das Schrägen des Fußes hilft, ihn sauber zu lösen, während das gerade Hochziehen einen Sog erzeugt. Ein erhabener Buchstabe entspricht einer Vertiefung in der Gussform. Wenn der Zinkguss abkühlt und ausgeworfen wird, führt eine unzureichende Schräge zum Abscheren des Metalls. Eine sichere Industriepraxis erfordert eine minimale Entformungsschräge von 3 Grad für erhabene Schrift und mindestens 5 Grad für vertiefte Schrift. Tiefere Merkmale erfordern größere Winkel.
Drittens runden Polierscheiben scharfe Kanten von erhabenen Schriftzügen leicht ab. Rohe Zinkdruckgussteile haben raue Oberflächen, die vor der Galvanisierung mechanisch poliert werden müssen. Hochgeschwindigkeits-Polierscheiben schleifen die scharfen Kanten erhabener Buchstaben ab. Höhere Schriftzüge und intensive Hochglanzpolitur verstärken diese Kantenabrundung. Für Hochglanzoberflächen hält sich vertiefter Text wesentlich besser als erhabener Text.
Werkzeugkosten:Wenn Sie eine vorhandene Standardkappe von Ihrem Lieferanten wählen, erfordert das Hinzufügen eines geprägten Logos nicht die Herstellung einer komplett neuen Form. Die Fabrik verwendet austauschbare Logo-Einsätze (kleine gehärtete Stahlblöcke). Der Austausch eines Einsatzes im Produktionszentrum Dongguan kostet typischerweise zwischen $74 und $297 (CNY 500 bis 2.000). Wenn Sie eine maßgeschneiderte Kappe entwickeln, ist die Logo-Gravur bereits in den vollständigen Werkzeugkosten für die Form enthalten. Standard-OffenformParfümkappenvon Wbmetal (Serie WJ7001 bis WJ7097) unterstützen alle obere Logo-Einlagen.
Lasergravierte Logos
Die Laserbeschriftung verwendet einen fokussierten Faserlaserstrahl, um die oberste Oberflächenschicht abzutragen oder zu oxidieren. Hier ist eine entscheidende technische Regel:niemals rohe, unbeschichtete Zinklegierung lasergravieren. Rohes Zink hat eine silbergraue Oberfläche; Laserbrandspuren hinterlassen eine schwache gräuliche Markierung mit nahezu keinem Kontrast. Sie müssen zuerst eine dunkle Oberflächenveredelung auftragen – wie Gunmetal-Galvanisierung, Schwarzchrom oder eine dunkle Sprühbeschichtung. Der Laser entfernt dann die dunkle Beschichtung, um das hellere Zink darunter freizulegen und einen scharfen visuellen Kontrast zu erzeugen.
Wann es die richtige Wahl ist:Wenn Ihr Logo-Artwork noch nicht finalisiert ist, Ihre Produktlinie mehrere Untermarken umfasst oder Ihre Auflage nur wenige hundert Einheiten beträgt, bietet die Lasergravur höchste Flexibilität. Sie aktualisieren einfach die Vektordatei am Computer, ohne die Werkzeuge anpassen zu müssen. Produktionsläufe von nur 100 Stück sind praktikabel. Die Lasergravur erzeugt eine herausragende visuelle Tiefe auf dunklen galvanischen Oberflächen wie Gunmetal oder Schwarzchrom.
Der Hauptnachteil: Lasergravur beeinträchtigt die galvanische Schicht.Die Laserbeschriftung erfolgt nach der Galvanisierung. Der Laser brennt durch die Oberflächenveredelung, um die Markierung zu erzeugen. Dekorative Chromschichten messen nur Bruchteile eines Mikrometers, wodurch der Laser leicht hindurchschneiden kann. Dies legt die darunterliegende Nickelschicht und das rohe Zinklegierungs-Substrat frei. Thermische Spannungen durch den Laserstrahl führen auch zu mikroskopischen Rissen in der angrenzenden Beschichtung, wodurch Wege für Feuchtigkeit und Korrosion entstehen. Die Salzsprühbeständigkeit sinkt drastisch – technische Daten zeigen, dass Aluminiumteile nach unversiegelter Laserbeschriftung von Dutzenden von Stunden auf einstellige Stundenzahlen fallen, und Zinkdruckgussteile folgen dem gleichen Muster.
Schadensentwicklung bei der Laserbeschriftung: Der Laser durchdringt dekoratives Chrom, legt Nickel- und Zinksubstrat frei und leitet Korrosion ein. Die Anwendung einer Nachversiegelung nach der Laserbearbeitung stellt die Salzsprühbeständigkeit nahezu auf das ursprüngliche Niveau wieder her.
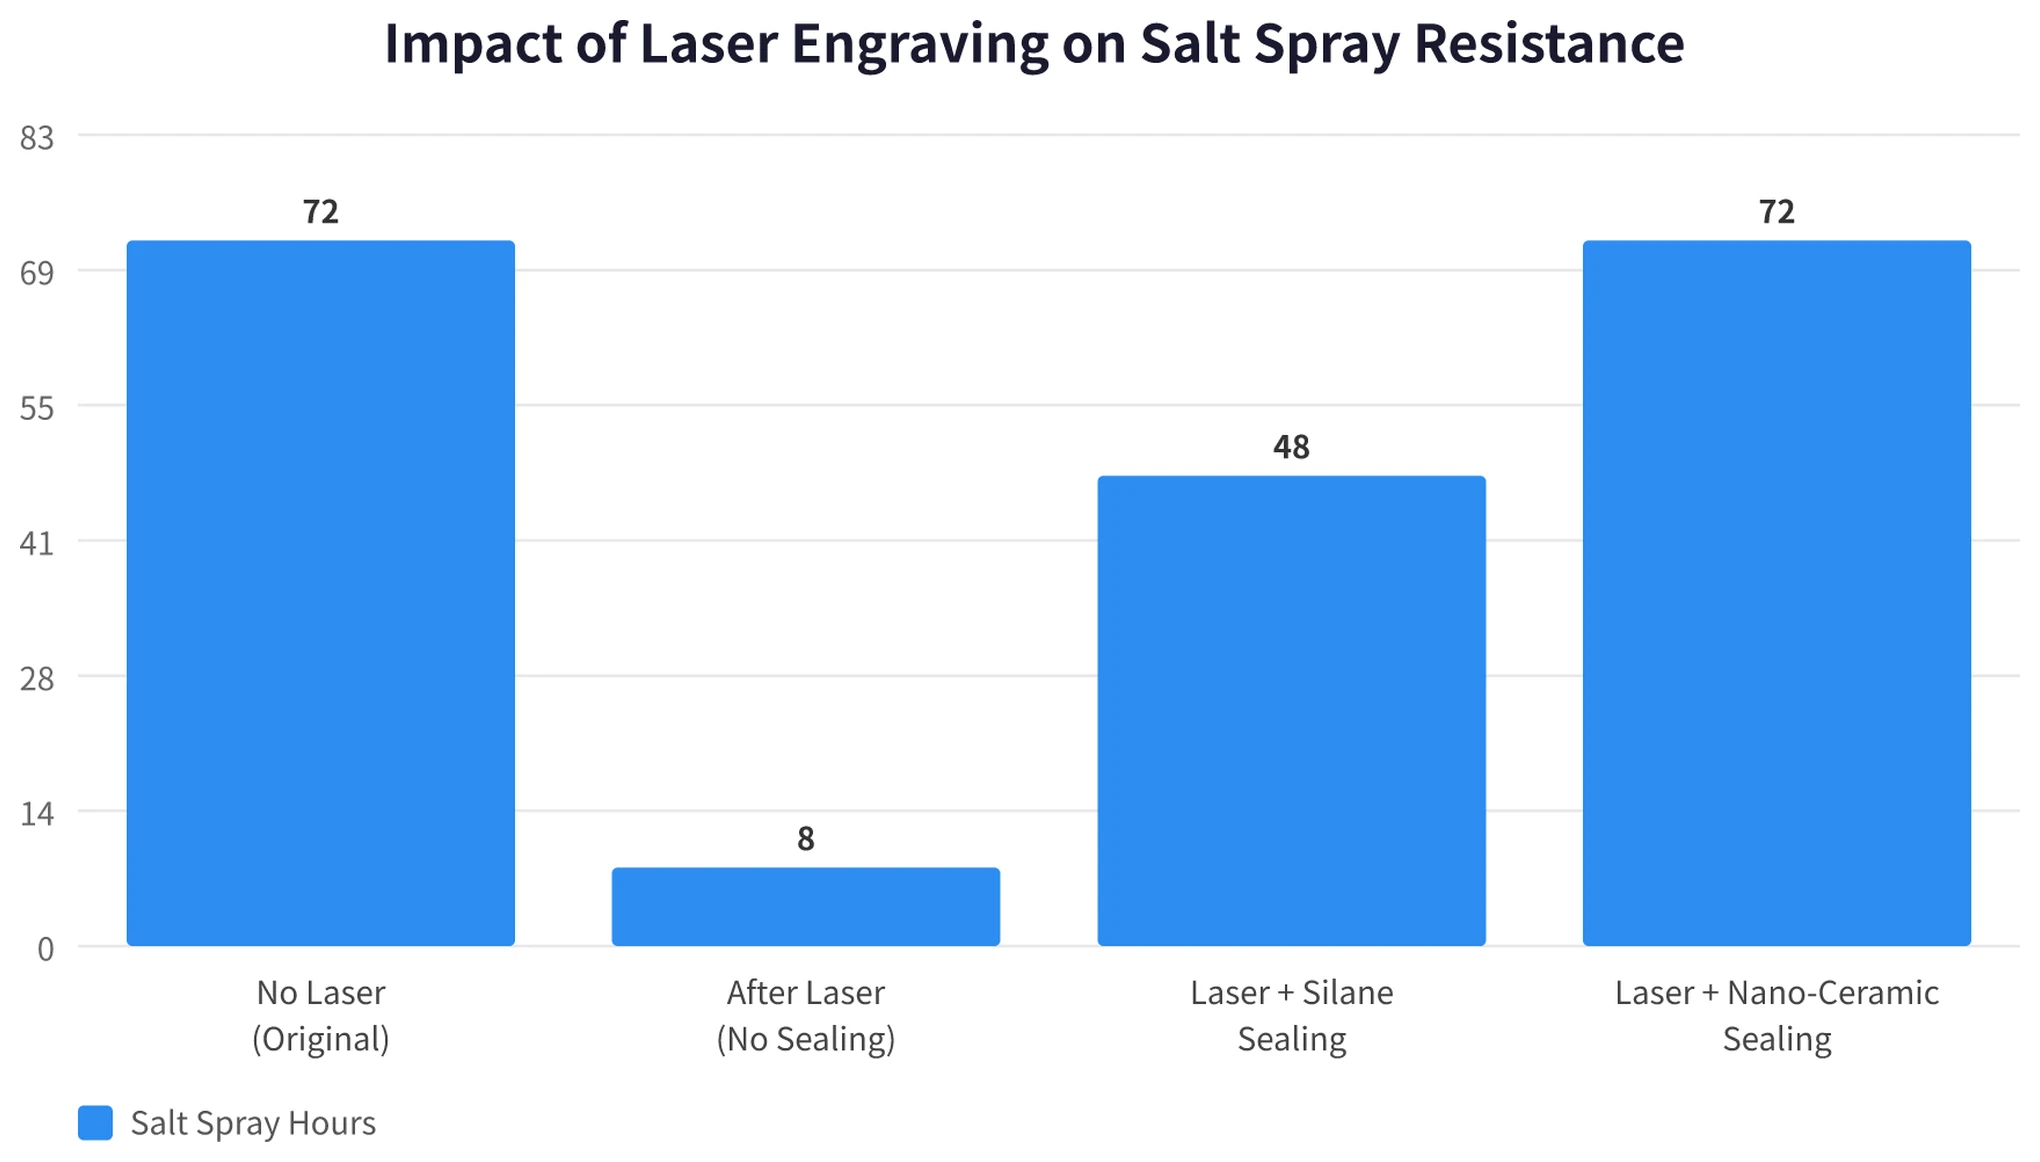
Um Korrosion zu vermeiden, müssen Fabriken eine Nach-Laser-Versiegelungsbehandlung anwenden – eine klare Schutzschicht über dem gravierten Bereich. Silan- oder nano-keramische Versiegelung erhöht die Korrosionsbeständigkeit wieder auf Dutzende von Stunden. Der Versand unversiegelter Teile führt häufig innerhalb weniger Tage nach Lieferung zu Galvanikablösungen und Kantenabplatzungen.
Die Lasergravur bietet die feinste Auflösung unter allen vier Methoden und erzeugt Linienbreiten von nur 0,05 mm für winzige Typografie, Seriennummern und Mikro-QR-Codes. Die Stückkosten liegen im Durchschnitt zwischen $0.04 und $0.22 (CNY 0.3 bis 1.5). Die Auswahl der Ausrüstung ist von großer Bedeutung: Standard-Q-geschaltete Faserlaser erzeugen größere wärmebeeinflusste Zonen, die verbrannte, raue Kanten hinterlassen. MOPA-Faserlaser bieten einstellbare Pulsbreiten, die Beschichtungen sauber mit scharfen, definierten Grenzen abtragen. Fragen Sie IhrenHersteller von ParfümkappenWelche Laserquelle sie verwenden, ist eine einfache Möglichkeit, ihre technische Leistungsfähigkeit zu beurteilen.
Siebgedruckte Logos
Der Siebdruck funktioniert ähnlich wie der Textildruck: Farbe wird durch die von einer Schablone definierten Sieböffnungen auf die Kappe gepresst, gefolgt von einer Hochtemperatur-Ofenhärtung. Sein größter Vorteil ist die uneingeschränkte Farbabstimmung über den gesamten Pantone-Farbfächer hinweg.
Wann es die richtige Wahl ist:Wenn Ihre Markenidentität spezifische Unternehmensfarben erfordert – wie Tiffany Blue oder Hermès Orange – ist der Siebdruck die Standardwahl. Dies erfordert eine relativ flache oder sehr sanft konturierte Kappenoberseite.
Die größte Herausforderung: mangelnde Farbhaftung.Zinklegierungsoberflächen weisen drei Haftbarrieren auf. Erstens hinterlassen Druckguss-Trennmittel unsichtbare ölige Rückstände, die Nadellöcher verursachen. Zweitens bieten glatte galvanisierte Oberflächen keine mechanische Verankerung für die Tinte. Drittens widersteht nicht-poröses Metall der chemischen Benetzung. Ohne Oberflächenvorbereitung lässt sich gedruckte Tinte wie ein Whiteboard-Marker von Glas abwischen.
Eine professionelle Produktion basiert auf einem dreistufigen Protokoll: Erstens, reinigen Sie das Substrat mit atmosphärischer Plasmabehandlung oder tragen Sie einen haftvermittelnden chemischen Primer auf. Zweitens, verwenden Sie Zweikomponenten-Epoxid- oder Polyurethan-Metallfarben. Drittens, backen Sie bei den angegebenen Aushärtungstemperaturen und Zykluszeiten. Bei korrekter Ausführung besteht der Druck den ASTM D3359 Gitterschnitt-Haftungstest mit Klasse 4B oder höher. Das Überspringen der Oberflächenvorbereitung bedeutet, dass das Logo mit einem Fingernagel abgekratzt werden kann. Fragen Sie potenzielle Lieferanten immer, ob sie eine Plasma- oder Primer-Vorbehandlung in ihrem Angebot berücksichtigen.
Siebdruck funktioniert zuverlässig nur auf ebenen Oberflächen. Wenn die Kappe eine ausgeprägte Wölbung oder Krümmung aufweist, kann sich der starre Siebrahmen nicht anpassen, was zu unscharfen Kanten führt. Gewölbte Oberflächen erfordern stattdessen Tampondruck oder Lasergravur.
Kostenmäßig ist der Siebdruck wirtschaftlich: Siebschablonen kosten etwa $15 (CNY 100) pro Farbe, und die Druckkosten pro Stück belaufen sich auf wenige Cents ($0.03 bis $0.07 \/ CNY 0.2 bis 0.5). Die Auflösung ist jedoch begrenzt; Linien unter 0,3 mm sind schwer sauber zu reproduzieren. Für Großserien mit flachen, einfarbigen Grafiken bietet der Siebdruck eine effiziente Lösung.
Tamponbedruckte Logos
Der Tampondruck (Tampon-Druckverfahren) verwendet ein indirektes Offset-Verfahren: Das Logo wird chemisch in eine flache Stahlklischeeplatte geätzt, Tinte füllt die geätzten Vertiefungen, und ein flexibler Silikontampon nimmt den Farbfilm auf und stempelt ihn auf die Kappe. Da sich der Silikontampon unter Druck verformt, passt er sich gekrümmten Oberflächen an, die starre Siebe nicht erreichen können.
Wann es die richtige Wahl ist:Wenn Ihre Kappenoberseite eine Wölbung, eine komplexe Krümmung oder eine gestufte Kontur aufweist und ein farbiges Logo benötigt, ist der Tampondruck die ideale Methode. Die meisten Luxus-DuftstoffverpackungenKomponenten weisen gekrümmte Profile auf, was den Tampondruck zu einem Standardverfahren macht.
Der Tampondruck erzielt eine höhere Detailgenauigkeit als der Siebdruck., mit Linienbreiten von bis zu 0,15 mm und einer Mehrfarben-Passgenauigkeit von ±0,05 mm. Allerdings ist der übertragene Farbfilm dünn (4 bis 10 Mikrometer, etwa ein Drittel der Dicke des Siebdrucks). Diese geringere Opazität bedeutet, dass der Druck von weißer Tinte auf eine dunkle Gunmetal-Kappe möglicherweise zwei Durchgänge erfordert, um ein Durchscheinen zu verhindern. Wie beim Siebdruck erfordern galvanisierte Oberflächen eine Plasma-Vorbehandlung oder Grundierung für eine dauerhafte Haftung.
Zinkdruckgussteile bergen beim Tampondruck ein spezifisches Risiko: die Trennlinie.Die Nahtstelle, an der die Formhälften aufeinandertreffen, hinterlässt eine feine Trennlinie auf dem Gussteil. Selbst nach dem Polieren können leichte mikroskopische Unebenheiten zurückbleiben. Wenn der Silikontampon über diesen Grat stempelt, kann die Farbübertragung aussetzen, was zu unterbrochenen Linien führt. Die Lösung ist ein gründliches Polieren der Trennnaht oder die Verwendung weicherer Silikontampons, um den Oberflächenkontakt zu verbessern.
Die Tamponhärte (Durometer) muss zur Geometrie passen: Gekrümmte Kappen erfordern weiche Tampons (8 bis 12 Shore A), die sich leicht verformen, ohne die Grafik zu verzerren, obwohl weiche Tampons nach mehreren tausend Abdrücken verschleißen. Flache Oberflächen verwenden festere Tampons (15 bis 20 Shore A) für eine längere Lebensdauer und schärfere Linienkanten.
Werkzeugplatten kosten ungefähr $22 bis $59 (CNY 150 bis 400) pro Farbe, wobei die Druckkosten pro Einheit etwa $0.02 bis $0.09 (CNY 0.15 bis 0.60) betragen. Mehrfarbige Grafiken erfordern spezielle Druckstationen oder sequentielle Plattenwechsel, was den Arbeitsaufwand und die Lieferzeiten erhöht.
So wählen Sie aus: 3 Entscheidungsfragen
Frage 1: Ist Ihre Kappenoberseite flach oder gewölbt?
- Flach → Alle vier Methoden sind anwendbar; weiter zu Frage 2.
- Gekrümmt → Siebdruck ausschließen; Tampondruck oder Lasergravur wählen.
Frage 2: Benötigt Ihr Logo markenspezifische Pantone-Farben?
- Rohmetall- oder Monochrom-Kontrast → Prägung/Tiefprägung oder Lasergravur.
- Spezifische Pantone-Farben → Siebdruck oder Tampondruck.
Frage 3: Wie hoch ist Ihr Produktionsvolumen und in welcher Projektphase befinden Sie sich?
- Etablierte Marke, festes Logo, ab 5.000 Stück → Prägung (werkzeugintegriert, keine Stückkosten für das Logo).
- Neueinführung, sich entwickelndes Branding, einige hundert Stück → Lasergravur (keine Formänderungen).
- Etablierte Marke, festes Logo mit Farbanforderung, hohe Stückzahl → Siebdruck (am wirtschaftlichsten für flache Oberflächen).
- Jede Projektphase, gewölbte Kappe mit Farblogos → Tampondruck.
| Projektszenario | Empfohlenes Verfahren | Hauptgrund |
|---|---|---|
| Etablierte Marke + flacher Verschluss + Logo mit Metall-Finish | Geprägt / Tiefgeprägt | Dauerhaft; keine wiederkehrenden Stückkosten für das Logo |
| Neue Marke / noch nicht finalisiertes Logo + dunkel galvanisierte Kappe | Lasergravur | Designänderungen erfordern keine Werkzeuge; 100 Stk. Mindestbestellmenge (MOQ) |
| Flacher Verschluss + individuelle Pantone-Markenfarben | Siebdruck | Voller Farbraum; geringste Stückkosten bei Großserien |
| Gekrümmte Kappe + mehrfarbiges Logo | Tampondruck | Der Silikontampon passt sich Rundungen an; höhere Auflösung als Siebdruck. |
| Premium-Budget + luxuriöse Haptik und Ästhetik | Prägung + Laser | 3D-Reliefbasis mit laserkonturierten Umrissen für Kontrast |
Hybridtechniken liefern ebenfalls hervorragende Ergebnisse. Die Kombination von vertieftem Relief mit Laser-Konturätzung oder Emaille-Farbfüllung ist bei Luxusprodukten üblich.Kosmetikverpackungenund hochwertige Verschlusskappen. Dieser Ansatz verleiht dimensionale Tiefe und visuellen Kontrast, obwohl die Nachbearbeitung die Stückkosten erhöht.
Häufig gestellte Fragen
Verdeckt die Galvanisierung ein geprägtes Logo?
Die Beschichtung rundet scharfe Kanten ab und reduziert die Reliefhöhe, das Logo bleibt jedoch deutlich lesbar. Die Standard-Gestellgalvanisierung reduziert einen 0,5 mm erhabenen Buchstaben auf etwa 0,3 mm. Um dies auszugleichen, sollte die Formkavität mit einer Reliefhöhe von mindestens 0,6 mm gestaltet werden, damit das fertige Teil 0,4 mm oder mehr behält. Vertiefte Schriftzüge erfahren eine geringere Reduzierung, während Vakuum-PVD-Beschichtung nahezu keinen messbaren Verlust verursacht.
Beschädigt Lasergravur die galvanische Schicht?
Ja. Der Laser funktioniert, indem er die plattierte Schicht verdampft, um das darunterliegende Metall freizulegen. Um Korrosion und Kantenablösung zu verhindern, tragen seriöse Hersteller unmittelbar nach der Markierung eine klare Silan- oder Nano-Keramik-Chemikalienversiegelung auf den gravierten Bereich auf. Überprüfen Sie immer, ob Ihr Lieferant die Nach-Laser-Versiegelung in seinen Qualitätsprozess integriert.
Haften Sieb- und Tampondruckfarben zuverlässig auf Metallkappen?
Sie haften zuverlässig nur bei ordnungsgemäßer Oberflächenvorbereitung. Direktdruck auf glatte, galvanisierte Zinklegierungen führt zu schlechter Haftung. Ein vollständiger dreistufiger Prozess – Plasma-Vorbehandlung oder Primer, zweikomponentige industrielle Metallfarben und gründliche Ofenhärtung – gewährleistet, dass der Druck die ASTM D3359 Gitterschnitt-Klebebandtests mit Klasse 4B oder besser besteht.
Erfordert ein geprägtes Logo zusätzliche Formwerkzeugkosten?
Dies hängt vom Werkzeugkonzept ab. Bei der Verwendung von Kappendesigns mit offener Form, die eine austauschbare Logo-Einsatzkavität aufweisen, zahlen Sie nur für einen neuen Stahleinsatz, dessen Kosten in Dongguan etwa $74 bis $297 (CNY 500 bis 2.000) betragen. Bei vollständig maßgeschneiderten Formen ist die CNC-Gravur des Logos im gesamten Formenpaket enthalten. Die Standard-Offenform-Serie von Wbmetal (WJ7001 bis WJ7097) umfasst spezielle Einsatztaschen, die ein individuelles Branding ohne die Kosten einer vollständigen eigenen Form ermöglichen.
Können zwei Logoverfahren auf derselben Kappe kombiniert werden?
Ja. Sie können ein geprägtes 3D-Relief mit Laser-Umfangskonturierung oder Emaille-Farbfüllung kombinieren. Da dies zwei unterschiedliche Fertigungsabläufe erfordert, stellen Sie sicher, dass Ihr Angebot Polierzulagen, Plasma-Vorbehandlung und Aushärtungsstandards für beide Schritte detailliert aufführt, um Qualitätsstreitigkeiten vorzubeugen.
Wenn Sie individuelle Kappen entwickeln und Unterstützung bei der Auswahl des richtigen Logoverfahrens benötigen, senden Sie Ihre technischen Zeichnungen oder Referenzmuster an Wbmetal. Geben Sie die Geometrie Ihrer Kappe, die Logomaße und die gewünschte Oberflächenbeschaffenheit an, und unser Ingenieurteam wird Ihnen eine Machbarkeitsanalyse und ein wettbewerbsfähiges Angebot unterbreiten.





