
Elegir la técnica de logo adecuada para su marca puede ser frustrante. Los proveedores recomiendan diferentes opciones —en relieve, grabado láser, serigrafía o tampografía— y los presupuestos varían significativamente. El grabado en relieve requiere matricería inicial, lo que arriesga un presupuesto desperdiciado si su diseño cambia. El grabado láser podría comprometer la capa de recubrimiento electrolítico y causar descascarillado. La serigrafía y la tampografía cuestan menos inicialmente, pero una mala adherencia de la tinta podría provocar arañazos y descamación. La mejor elección no depende de lo que un proveedor impulse. Se reduce a tres factores: la geometría de la tapa, los colores del logo y su volumen de producción.
En las tapas de aleación de zinc, las letras en relieve provienen directamente de la cavidad del molde de fundición a presión. El grabado láser quema los recubrimientos superficiales para revelar el sustrato. La serigrafía y la tampografía transfieren tinta a la superficie. Estos cuatro métodos se basan en principios de fabricación fundamentalmente diferentes. El acabado superficial elegido —galvanoplastia, PVD o recubrimiento por pulverización— también determina qué método de logotipo puede utilizar. A continuación, le mostramos cómo se comparan.
Comparación rápida de los cuatro métodos de logotipo
| Parámetro | En relieve / Bajo relieve | Grabado Láser | Serigrafía | Tampografía |
|---|---|---|---|---|
| Principio del proceso | Formado directamente en la cavidad del molde; sin procesamiento secundario. | El láser de fibra quema el recubrimiento superficial para crear contraste | Tinta empujada a través de una malla, seguida de curado por calor | El tampón de silicona recoge la tinta de la placa de acero grabada y la transfiere a la tapa. |
| Durabilidad | ★★★★★ Integrado con el sustrato metálico; permanente | ★★★★☆ Marcado permanente, pero atraviesa el galvanizado | ★★★☆☆ La resistencia al desgaste depende de la calidad de la tinta y el curado | ★★★☆☆ Similar a la serigrafía |
| Flexibilidad de diseño | ★☆☆☆☆ Cambiar el logotipo requiere modificación del molde | ★★★★★ Actualizar archivo vectorial digital al instante | ★★★★☆ Reemplazar solo la plantilla de serigrafía | ★★★★☆ Reemplazar solo la placa de acero grabada |
| Capacidad de color | ★☆☆☆☆ Color del metal base; relleno de pintura opcional | ★☆☆☆☆ Tono único o contraste oxidado | ★★★★★ Coincidencia de color Pantone completa | ★★★★☆ Varios colores requieren múltiples estaciones de impresión |
| Adaptación a superficies curvas | ★★★☆☆ Limitado por la línea de partición y el ángulo de desmoldeo | ★★★★☆ Maneja curvas convexas/cóncavas suaves | ★★☆☆☆ Ideal solo para superficies planas | ★★★★★ Almohadilla de silicona deformable se adapta a las curvas |
| MOQ típico | Más de 5.000 unidades (amortización del costo de moldes) | Más de 100 unidades (máxima flexibilidad) | Más de 500 unidades | Más de 1.000 unidades |
De los cuatro métodos, solo los logotipos en relieve y bajo relieve forman parte integral de la tapa metálica. Los otros tres requieren un procesamiento secundario. El relieve ofrece una durabilidad inigualable, pero cambiar el diseño más tarde implica modificar el acero endurecido del molde.
Logos en relieve y bajo relieve
Los logotipos en relieve (grabados en alto relieve) se cortan directamente en la cavidad del troquel de la herramienta. Cuando la aleación de zinc fundida se inyecta en el molde, el logotipo se forma como parte de la pieza fundida en bruto. No es un añadido secundario, por lo que nunca se despega ni se desconcha. Los logotipos hundidos (grabados en bajo relieve) funcionan de la misma manera, utilizando características elevadas dentro del molde para fundir ranuras deprimidas en la tapa.
¿Cuándo elegirlo?Si la identidad de su marca está definida y su pedido inicial supera las 5.000 unidades, el grabado en relieve es su mejor opción. Una vez que pague el molde, cada tapa saldrá con el logotipo automáticamente, sin añadir ningún costo de mano de obra por unidad.
Tenga en cuenta tres detalles técnicos:
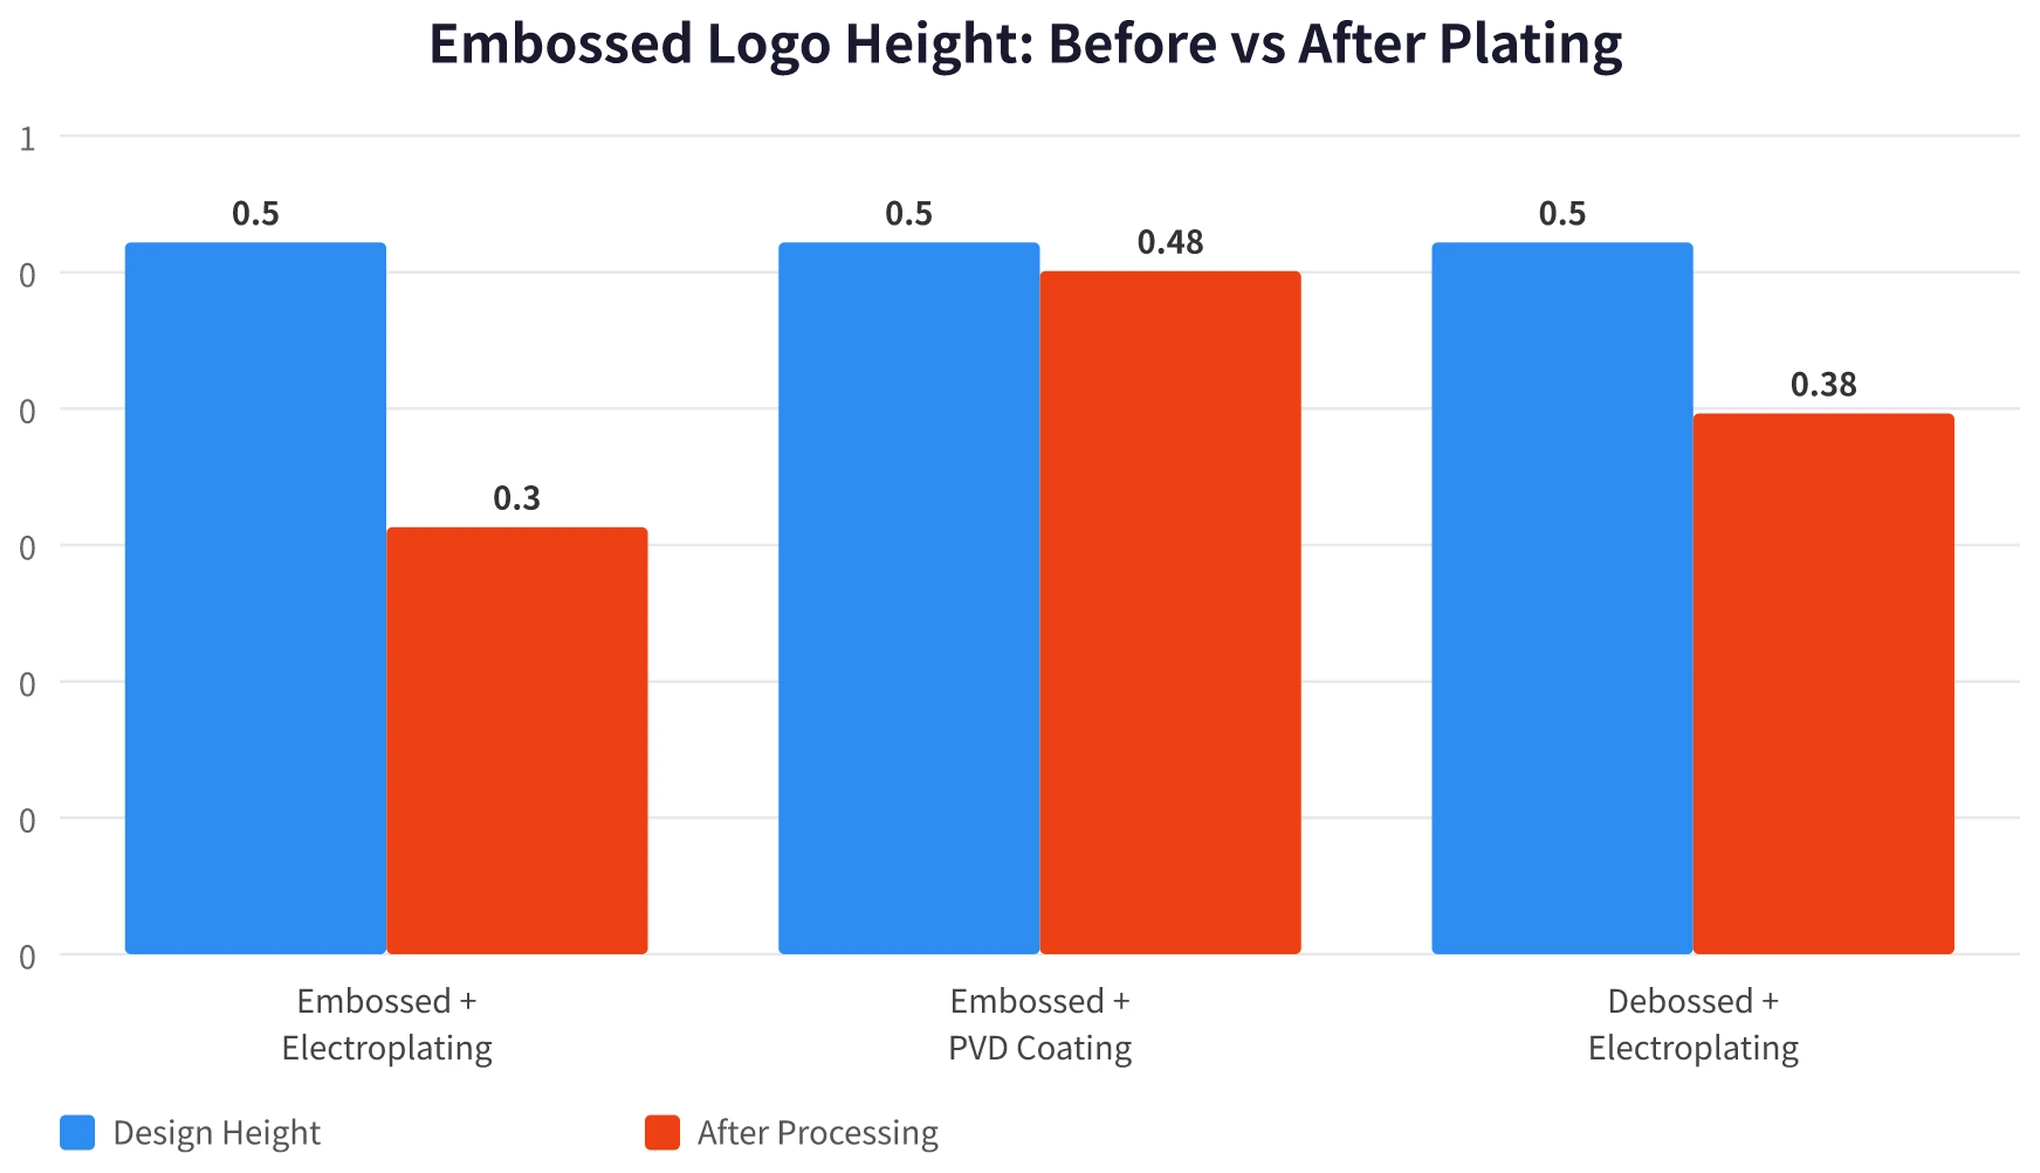
En primer lugar, el galvanizado reduce la altura del relieve del texto más de lo que la mayoría de los compradores esperan. El galvanizado estándar en bastidor (cobre + níquel + cromo) mide solo decenas de micras de grosor, pero la acumulación de material alrededor de los bordes desdibuja los contornos finos. En la práctica, una letra en relieve de 0,5 mm puede medir solo 0,3 mm después del cromado. Los ingenieros de moldes utilizan una regla de diseño simple: establecer la altura del relieve del molde en 1,5 veces la altura final deseada, o 2,0 veces para fuentes nítidas con serifa. Los logos en bajo relieve pierden menos profundidad durante el galvanizado porque las soluciones de electrochapado se depositan con menor intensidad dentro de las cavidades. El recubrimiento PVD al vacío crea una pérdida dimensional prácticamente nula, aunque requiere una superficie pulida impecable debajo.
Altura del relieve antes vs. después del recubrimiento: Un diseño de 0.5 mm se reduce a ~0.3 mm después de la galvanoplastia, una diferencia visible. El recubrimiento PVD casi no causa pérdida, y los logotipos en bajo relieve retienen mayor profundidad.
En segundo lugar, los ángulos de desmoldeo insuficientes hacen que las piezas se peguen en el molde y arranquen las letras. El ángulo de desmoldeo es la conicidad a lo largo de las paredes verticales de la letra. Piense en sacar una bota de barro espeso: inclinar el pie ayuda a liberarla limpiamente, mientras que tirar hacia arriba crea succión. Una letra en relieve corresponde a una cavidad en el molde. A medida que la pieza de zinc fundido se enfría y se expulsa, un ángulo de desmoldeo inadecuado cizallará el metal. La práctica segura de la industria requiere un ángulo de desmoldeo mínimo de 3 grados para texto en relieve y al menos 5 grados para texto grabado en bajo relieve. Las características más profundas exigen ángulos mayores.
En tercer lugar, las ruedas de pulido redondean fácilmente los bordes afilados de las letras en relieve. Las piezas de fundición a presión de aleación de zinc en bruto tienen superficies rugosas que requieren pulido mecánico antes del chapado. Las ruedas de pulido de alta velocidad desgastan los bordes nítidos de las letras en relieve. Las letras más altas y el pulido a espejo intenso aumentan este redondeo de bordes. Para acabados de alto brillo, el texto grabado en bajo relieve resiste mucho mejor que el texto en relieve.
Costos de utillaje:Si selecciona una tapa de molde abierto existente de su proveedor, añadir un logotipo en relieve no requiere la fabricación de un molde completamente nuevo. La fábrica utiliza insertos de logotipo intercambiables (pequeños bloques de acero templado). El cambio de un inserto en el centro de fabricación de Dongguan suele costar entre $74 y $297 (500 a 2.000 CNY). Si desarrolla una tapa personalizada a medida, el grabado del logotipo ya está incluido en la tarifa total del utillaje del molde. Molde abierto estándarTapones de perfumede Wbmetal (series WJ7001 a WJ7097) todos admiten inserciones de logotipo superior.
Logotipos Grabados con Láser
El marcado láser utiliza un haz láser de fibra enfocado para ablacionar u oxidar la capa superficial superior. Aquí hay una regla técnica crítica:nunca grabe con láser aleación de zinc en bruto y sin chapar. El zinc en bruto tiene un acabado gris plateado; las quemaduras láser dejan una tenue marca grisácea con casi nulo contraste. Debe aplicarse primero un acabado superficial oscuro, como galvanoplastia de color grafito, cromo negro o recubrimiento en aerosol oscuro. El láser luego retira el recubrimiento oscuro para exponer el zinc más claro debajo, creando un contraste visual nítido.
¿Cuándo elegirlo?Si el diseño de su logotipo no está finalizado, si su línea de productos incluye múltiples submarcas, o si su tirada es de solo unos pocos cientos de unidades, el grabado láser ofrece la máxima flexibilidad. Simplemente actualiza el archivo vectorial en un ordenador sin necesidad de modificar el utillaje. Las tiradas de producción de tan solo 100 piezas son prácticas. El grabado láser proporciona una profundidad visual excepcional en acabados galvanizados oscuros como el bronce de cañón o el cromo negro.
El principal inconveniente: el grabado láser compromete la barrera electrochapada.El marcado láser se realiza después del galvanizado. El láser quema el acabado superficial para crear la marca. Las capas de cromo decorativo miden solo fracciones de micra, permitiendo que el láser las atraviese fácilmente. Esto expone la capa subyacente de níquel y el sustrato de aleación de zinc en bruto. El estrés térmico del haz láser también introduce microfisuras en el recubrimiento adyacente, creando vías para la humedad y la corrosión. La resistencia a la niebla salina disminuye drásticamente: los datos técnicos muestran que las piezas de aluminio caen de decenas de horas a horas de un solo dígito después del marcado láser sin sellar, y las piezas de fundición a presión de zinc siguen el mismo patrón.
Progresión del daño por marcado láser: El láser penetra el cromo decorativo, expone el sustrato de níquel y zinc, e inicia la corrosión. La aplicación de un sellador post-láser restaura el rendimiento en cámara de niebla salina a niveles cercanos a los originales.
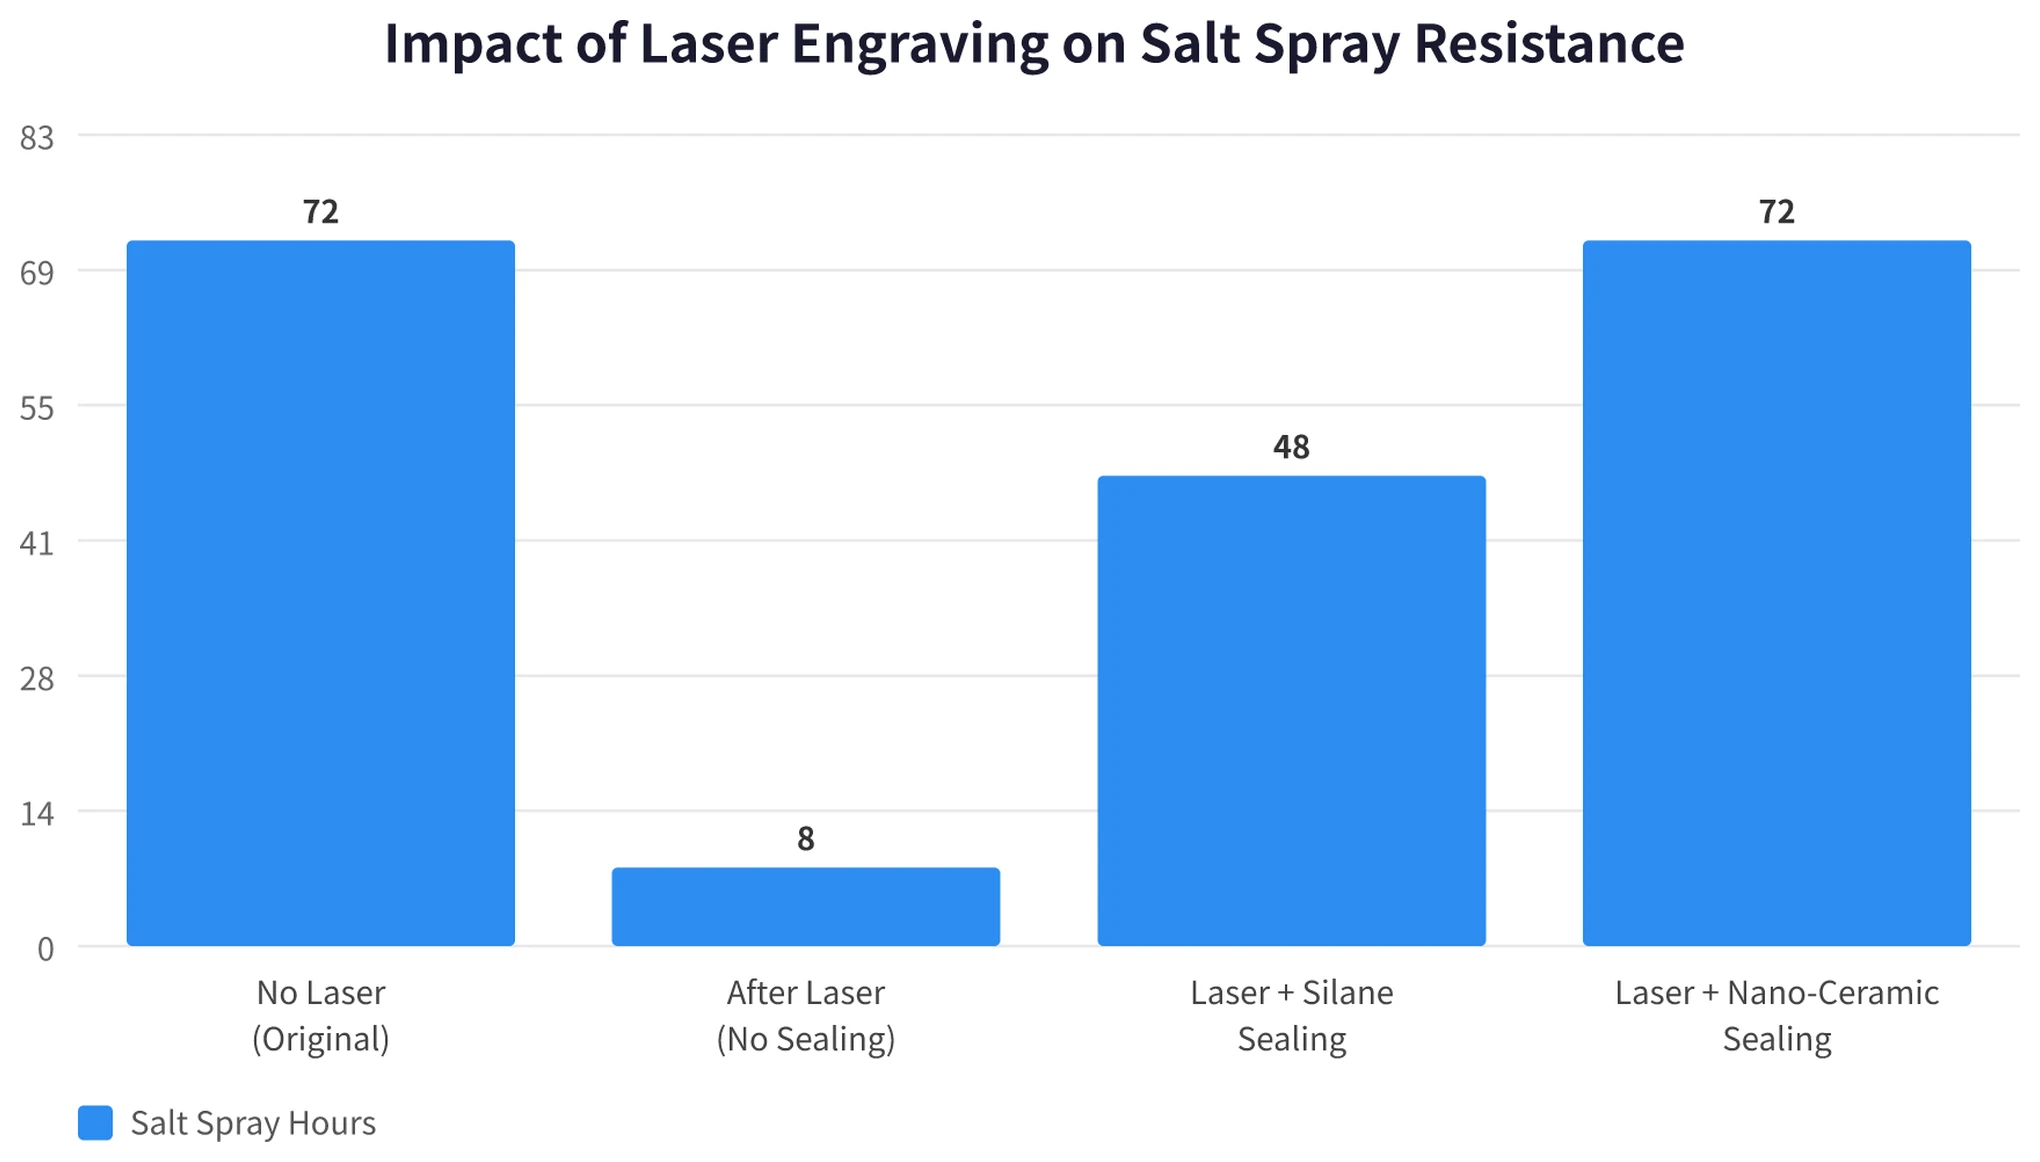
Para evitar la corrosión, las fábricas deben aplicar un tratamiento de sellado post-láser —un recubrimiento protector transparente sobre el área grabada. El sellado con silano o nanocerámica eleva la resistencia a la corrosión a decenas de horas. El envío de piezas sin sellar con frecuencia provoca la delaminación del chapado y el desprendimiento de los bordes a los pocos días de la entrega.
El grabado láser ofrece la resolución más fina entre los cuatro métodos, produciendo anchos de línea tan estrechos como 0,05 mm para tipografía diminuta, números de serie y códigos QR micro. Los costos unitarios promedian $0.04 a $0.22 (CNY 0.3 a 1.5). La selección del equipo es de gran importancia: los láseres de fibra Q-switched estándar generan zonas afectadas por el calor más grandes que dejan bordes quemados y ásperos. Los láseres de fibra MOPA ofrecen anchos de pulso ajustables, eliminando recubrimientos limpiamente con límites nítidos y definidos. Preguntando a sufabricante de tapones de perfumequé fuente láser utilizan es una forma sencilla de evaluar su capacidad técnica.
Logotipos Serigrafiados
La serigrafía funciona de manera similar a la impresión textil: la tinta se fuerza a través de las aberturas de una malla definidas por una plantilla sobre la tapa, seguida de un curado en horno a alta temperatura. Su mayor ventaja es la igualación de colores sin restricciones en toda la guía de fórmulas Pantone.
¿Cuándo elegirlo?Si la identidad de su marca requiere colores corporativos específicos, como el Azul Tiffany o el Naranja Hermès, la serigrafía es la opción estándar. Requiere una parte superior de la tapa relativamente plana o con un contorno muy suave.
El principal desafío: la falta de adherencia de la tinta.Las superficies de aleación de zinc presentan tres barreras de adhesión. Primero, los agentes desmoldantes de fundición a presión dejan residuos aceitosos invisibles que causan porosidad. Segundo, los acabados galvanizados lisos no ofrecen un anclaje mecánico para la tinta. Tercero, el metal no poroso resiste la humectación química. Sin preparación de la superficie, la tinta impresa se borra como un rotulador de pizarra blanca en cristal.
La producción profesional se basa en un protocolo de tres pasos: Primero, limpie el sustrato con tratamiento de plasma atmosférico o aplique una imprimación química promotora de adherencia. Segundo, utilice tintas metálicas epoxi o de poliuretano de dos componentes. Tercero, hornee a las temperaturas de curado y tiempos de ciclo especificados. Si se realiza correctamente, la impresión supera la prueba de adherencia por corte en cuadrícula ASTM D3359 en Clase 4B o superior. Omitir la preparación de la superficie significa que el logotipo se rayará con una uña. Pregunte siempre a los posibles proveedores si incluyen el pretratamiento con plasma o imprimación en su presupuesto.
La serigrafía funciona de forma fiable solo en superficies planas. Si la tapa tiene una cúpula o curva pronunciada, el marco rígido de la malla no puede adaptarse, lo que resulta en bordes borrosos. Las tapas curvas requieren tampografía o grabado láser en su lugar.
En términos de coste, la serigrafía es económica: las plantillas de malla cuestan alrededor de $15 (CNY 100) por color, y los costes de impresión por pieza oscilan entre unos pocos céntimos ($0.03 a $0.07 \/ CNY 0.2 a 0.5). Sin embargo, la resolución es limitada; las líneas por debajo de 0,3 mm son difíciles de reproducir limpiamente. Para tiradas de gran volumen de gráficos planos de color sólido, la serigrafía ofrece una solución eficiente.
Logotipos Tampografiados
La tampografía (impresión con tampón) utiliza un proceso de offset indirecto: el logotipo se graba químicamente en una placa cliché de acero plana, la tinta llena los huecos grabados, y una almohadilla de silicona flexible recoge la película de tinta y la estampa sobre la tapa. Debido a que la almohadilla de silicona se deforma bajo presión, se adapta a superficies curvas que las pantallas rígidas no pueden alcanzar.
¿Cuándo elegirlo?Si la parte superior de su tapa tiene una cúpula, una curva compuesta o un contorno escalonado y requiere un logotipo a color, la tampografía es el método ideal. La mayoría de los productos de lujoEnvases para Fraganciaslos componentes presentan perfiles curvos, lo que convierte la tampografía en un proceso fundamental.
La tampografía logra mayor detalle que la serigrafía, manteniendo anchos de línea de hasta 0,15 mm con una precisión de registro multicolor de ±0,05 mm. Sin embargo, la película de tinta transferida es delgada (de 4 a 10 micras, aproximadamente un tercio del grosor de la serigrafía). Esta menor opacidad significa que la impresión de tinta blanca en una tapa de color grafito oscuro puede requerir dos pasadas para evitar el sangrado. Al igual que la serigrafía, las superficies galvanizadas requieren un pretratamiento con plasma o una imprimación para una unión duradera.
Las piezas de fundición a presión de aleación de zinc presentan un riesgo específico en la tampografía: la línea de partición.La línea de unión donde se encuentran las mitades del molde deja una tenue línea de testigo en la pieza fundida. Incluso después del pulido, pueden quedar ligeras variaciones microscópicas. Cuando el tampón de silicona estampa sobre esta cresta, la transferencia de tinta puede saltar, creando líneas discontinuas. La solución es un pulido exhaustivo de la línea de partición o el uso de tampones de silicona más blandos para mejorar el contacto superficial.
La dureza de la almohadilla (durómetro) debe coincidir con la geometría: las tapas curvas requieren almohadillas blandas (de 8 a 12 Shore A) que se deforman fácilmente sin distorsionar el gráfico, aunque las almohadillas blandas se desgastan después de varios miles de impresiones. Las superficies planas utilizan almohadillas más firmes (de 15 a 20 Shore A) para una mayor vida útil y bordes de línea más nítidos.
Las placas de utillaje cuestan aproximadamente $22 a $59 (150 a 400 CNY) por color, con costos de impresión por unidad de alrededor de $0.02 a $0.09 (0.15 a 0.60 CNY). Los diseños multicolor requieren estaciones de impresión dedicadas o cambios secuenciales de placa, lo que aumenta la mano de obra y los plazos de entrega.
Cómo elegir: 3 preguntas clave para decidir.
Pregunta 1: ¿La parte superior de su tapa es plana o curva?
- Plano → Los cuatro métodos funcionan; continúe con la Pregunta 2.
- Curva → Eliminar serigrafía; elegir tampografía o grabado láser.
Pregunta 2: ¿Su logotipo requiere colores Pantone específicos de la marca?
- Contraste de metal desnudo o monocromático → Grabado en relieve/bajo relieve o grabado láser.
- Colores específicos de la marca Pantone → Serigrafía o tampografía.
Pregunta 3: ¿Cuál es su volumen de producción y la etapa del proyecto?
- Marca consolidada, logo fijo, más de 5.000 unidades → Relieve (integrado en el molde, coste unitario del logo nulo).
- Nuevo lanzamiento, marca en evolución, unos pocos cientos de unidades → Grabado láser (sin cambios de molde).
- Marca consolidada, logo fijo que requiere color, alto volumen → Serigrafía (la más económica para superficies planas).
- Cualquier etapa del proyecto, tapa curva con logotipo a color → Tampografía.
| Escenario del proyecto | Método Recomendado | Motivo principal |
|---|---|---|
| Marca consolidada + tapa plana + logo con acabado metálico | En relieve / Bajo relieve | Permanente; sin costos recurrentes por logotipo por pieza |
| Nueva marca / logotipo provisional + tapa con acabado oscuro | Grabado Láser | Los cambios de diseño no requieren matricería; MOQ de 100 unidades |
| Tapa plana + colores Pantone personalizados de la marca | Serigrafía | Gama completa de colores; el menor coste unitario en grandes volúmenes. |
| Tapa curva + logo multicolor | Tampografía | El tampón de silicona se adapta a las curvas; mayor resolución que la serigrafía. |
| Presupuesto premium + estética de lujo táctil | Relieve + Láser | Base con relieve 3D y contornos perfilados con láser para contraste |
Las técnicas híbridas también ofrecen resultados excepcionales. La combinación de bajo relieve con grabado láser de contorno o relleno de esmalte de color es común en productos de lujo.Envases Cosméticosy tapones premium. Este enfoque añade profundidad dimensional y contraste visual, aunque el procesamiento secundario aumenta los costos unitarios.
Preguntas Frecuentes
¿El galvanizado ocultará un logotipo en relieve?
El chapado redondea los bordes afilados y reduce la altura del relieve, pero el logotipo sigue siendo claramente legible. El galvanizado estándar en bastidor reduce una letra en relieve de 0,5 mm a aproximadamente 0,3 mm. Para compensar, diseñe la cavidad de su molde con una altura de relieve de al menos 0,6 mm para que la pieza terminada conserve 0,4 mm o más. Las letras grabadas en bajo relieve experimentan menos reducción, mientras que el PVD al vacío casi no causa pérdida medible.
¿El grabado láser daña el recubrimiento electrolítico?
Sí. El láser funciona vaporizando la capa de recubrimiento para exponer el metal subyacente. Para evitar la corrosión y el desprendimiento de los bordes, los fabricantes de renombre aplican un sellador químico transparente de silano o nanocerámico sobre el área grabada inmediatamente después del marcado. Verifique siempre si su proveedor incluye el sellado post-láser en su proceso de calidad.
Las tintas serigrafiadas y tampografiadas, ¿se adhieren de forma fiable a las tapas metálicas?
Solo se adhieren de forma fiable cuando se realiza una preparación adecuada de la superficie. La impresión directa sobre aleación de zinc lisa y chapada resulta en una adhesión deficiente. Seguir un proceso completo de tres pasos —pretratamiento con plasma o imprimación, tintas industriales metálicas de dos componentes y un curado exhaustivo en horno— garantiza que la impresión supere las pruebas de cinta de corte en cuadrícula ASTM D3359 con una clasificación de Clase 4B o superior.
¿Un logo en relieve requiere cargos adicionales por matricería de molde?
Depende del enfoque de utillaje. Al utilizar diseños de tapas de molde abierto que cuentan con una cavidad para inserto de logotipo intercambiable, solo se paga por un nuevo inserto de acero, que cuesta aproximadamente $74 a $297 (CNY 500 a 2.000) en Dongguan. Para moldes a medida totalmente personalizados, el grabado CNC del logotipo está incluido en el paquete total del molde. La serie estándar de molde abierto de Wbmetal (WJ7001 a WJ7097) incluye cavidades para insertos dedicadas, lo que permite una marca personalizada sin el coste de un molde privado completo.
¿Se pueden combinar dos procesos de logotipo en la misma tapa?
Sí. Puede combinar un relieve 3D en relieve con contorneado perimetral láser o relleno de color esmaltado. Dado que esto implica dos configuraciones de fabricación distintas, asegúrese de que su presupuesto detalle las tolerancias de pulido, el pretratamiento con plasma y los estándares de curado para ambos pasos a fin de evitar disputas de calidad.
Si está desarrollando tapas personalizadas y necesita ayuda para seleccionar el proceso de logotipo adecuado, envíe sus dibujos técnicos o muestras de referencia a Wbmetal. Proporcione la geometría de su tapa, las dimensiones del logotipo y el acabado superficial deseado, y nuestro equipo de ingeniería le ofrecerá una evaluación de viabilidad y un presupuesto competitivo.





