
Scegliere la tecnica di personalizzazione del logo più adatta per il vostro brand può essere frustrante. I fornitori propongono diverse opzioni—goffratura, incisione laser, serigrafia o tampografia—e i preventivi variano notevolmente. La goffratura richiede un investimento iniziale in attrezzature, con il rischio di sprecare il budget se la grafica dovesse cambiare. L'incisione laser potrebbe compromettere lo strato galvanico e causare distacco. Serigrafia e tampografia hanno un costo iniziale inferiore, ma una scarsa adesione dell'inchiostro potrebbe portare a graffi e sfaldature. La scelta migliore non dipende da ciò che un fornitore suggerisce, ma da tre fattori chiave: la geometria del tappo, i colori del logo e il volume di produzione.
Sui tappi in lega di zinco, le lettere in rilievo provengono direttamente dalla cavità dello stampo di pressofusione. L'incisione laser brucia i rivestimenti superficiali per rivelare il substrato. La serigrafia e la tampografia trasferiscono l'inchiostro sulla superficie. Questi quattro metodi si basano su principi di produzione fondamentalmente diversi. La finitura superficiale scelta — galvanica, PVD o verniciatura a spruzzo — determina anche il metodo di applicazione del logo che è possibile utilizzare. Ecco un confronto.
Confronto Rapido dei Quattro Metodi per il Logo
| Parametro | Goffrato / Inciso in bassorilievo | Incisione Laser | Serigrafia | Tampografia |
|---|---|---|---|---|
| Principio del Processo | Formato direttamente nella cavità dello stampo; nessuna lavorazione secondaria. | Il laser a fibra brucia il rivestimento superficiale per creare contrasto | Inchiostro spinto attraverso una rete, seguito da polimerizzazione a caldo | Il tampone in silicone preleva l'inchiostro dalla lastra d'acciaio incisa e lo trasferisce sul tappo. |
| Durata | ★★★★★ Integrato con il substrato metallico; permanente | ★★★★☆ Marcatura permanente, ma intacca la galvanica | ★★★☆☆ La resistenza all'usura dipende dalla qualità dell'inchiostro e dalla polimerizzazione | ★★★☆☆ Simile alla serigrafia |
| Flessibilità di design | ★☆☆☆☆ La modifica del logo richiede la modifica dello stampo | ★★★★★ Aggiorna istantaneamente il file vettoriale digitale | ★★★★☆ Sostituire solo la maschera serigrafica | ★★★★☆ Sostituire solo la piastra d'acciaio incisa |
| Capacità cromatiche | ★☆☆☆☆ Colore del metallo base; riempimento con vernice opzionale | ★☆☆☆☆ Monocromatico o contrasto ossidato | ★★★★★ Corrispondenza colori Pantone completa | ★★★★☆ Multicolore richiede più stazioni di stampa |
| Adattabilità a superfici curve | ★★★☆☆ Limitato dalla linea di giunzione e dall'angolo di sformo | ★★★★☆ Gestisce curve convesse/concave lievi | ★★☆☆☆ Ideale solo per superfici piane | ★★★★★ Tampone in silicone deformabile si adatta alle curve |
| MOQ tipico | Oltre 5.000 pezzi (ammortamento costi stampi) | Oltre 100 pezzi (massima flessibilità) | Oltre 500 pezzi | Oltre 1.000 pezzi |
Tra tutti e quattro i metodi, solo i loghi in rilievo (embossed) e incisi (debossed) fanno parte integrante del tappo metallico. Gli altri tre richiedono una lavorazione secondaria. La goffratura offre una durabilità ineguagliabile, ma modificare il design in seguito significa modificare l'acciaio dello stampo temprato.
Loghi Goffrati e Incisi in Bassorilievo
I loghi in rilievo (goffrati) vengono incisi direttamente nella cavità dello stampo dell'attrezzatura. Quando la lega di zinco fusa viene iniettata nello stampo, il logo si forma come parte della fusione grezza. Non è un'aggiunta secondaria, quindi non si stacca né si scheggia mai. I loghi incisi (debossed) funzionano allo stesso modo, utilizzando elementi in rilievo all'interno dello stampo per creare scanalature incavate nel tappo.
Quando sceglierlo:Se l'identità del vostro marchio è definita e il vostro ordine iniziale supera le 5.000 unità, la goffratura è la vostra opzione migliore. Una volta pagato lo stampo, ogni tappo viene prodotto automaticamente con il logo, azzerando i costi di manodopera per unità.
Tenete a mente tre dettagli tecnici:
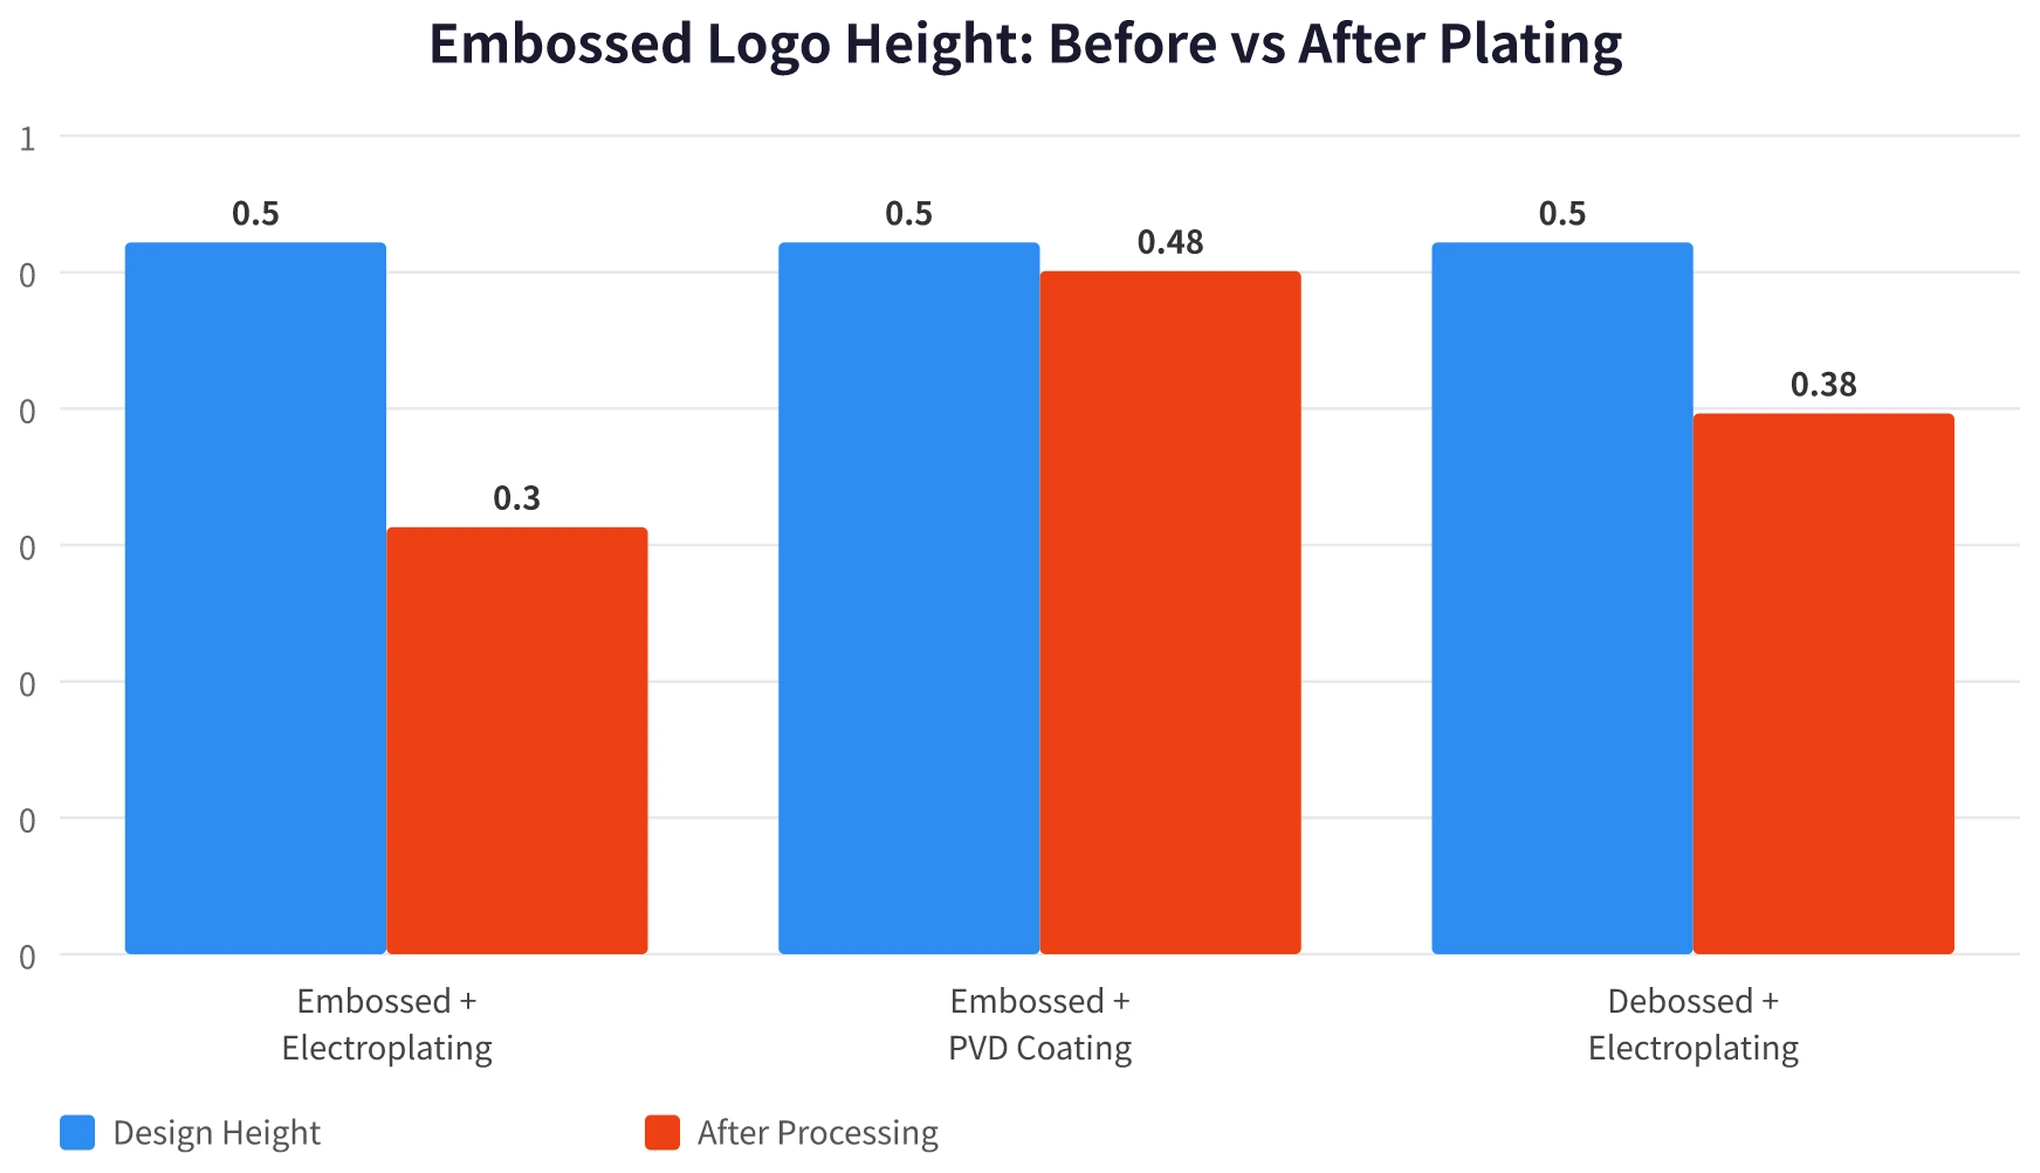
Innanzitutto, la galvanizzazione riduce l'altezza del rilievo del testo in rilievo più di quanto la maggior parte degli acquirenti si aspetti. La placcatura standard a telaio (rame + nichel + cromo) misura solo decine di micron di spessore, ma l'accumulo di deposito attorno ai bordi smussa i contorni fini. In pratica, una lettera in rilievo di 0,5 mm può misurare solo 0,3 mm dopo la cromatura. Gli ingegneri degli stampi utilizzano una semplice regola di progettazione: impostare l'altezza del rilievo dello stampo a 1,5 volte l'altezza finale desiderata, o 2,0 volte per caratteri serif nitidi. I loghi incisi perdono meno profondità durante la placcatura perché le soluzioni galvaniche depositano meno materiale all'interno delle cavità incassate. Il rivestimento PVD sottovuoto crea una perdita dimensionale praticamente nulla, sebbene richieda una superficie lucida impeccabile sottostante.
Altezza del rilievo prima e dopo la placcatura: un design di 0,5 mm si riduce a circa 0,3 mm dopo l'elettroplaccatura, una differenza visibile. Il rivestimento PVD non causa quasi alcuna perdita e i loghi incisi mantengono una maggiore profondità.
In secondo luogo, angoli di sformo insufficienti causano l'adesione dei pezzi nello stampo e lo strappo del lettering. L'angolo di sformo è la conicità lungo le pareti verticali della lettera. Immaginate di estrarre uno stivale da fango denso: inclinare il piede aiuta a rilasciarlo in modo pulito, mentre tirare dritto crea un effetto ventosa. Una lettera in rilievo corrisponde a una cavità nello stampo. Quando la pressofusione di zinco si raffredda e viene espulsa, uno sformo inadeguato trancerà il metallo. La pratica industriale sicura richiede un angolo di sformo minimo di 3 gradi per il testo in rilievo e di almeno 5 gradi per il testo in incavo. Le caratteristiche più profonde richiedono angoli maggiori.
In terzo luogo, le mole lucidatrici tendono facilmente ad arrotondare i bordi affilati delle lettere in rilievo. I pezzi grezzi in lega di zinco pressofusa presentano superfici ruvide che richiedono una lucidatura meccanica prima della placcatura. Le mole lucidatrici ad alta velocità consumano i bordi netti delle lettere in rilievo. Lettere più alte e una lucidatura a specchio intensa aumentano questo arrotondamento dei bordi. Per finiture a specchio elevate, il testo inciso (debossed) resiste molto meglio del testo in rilievo.
Costi di attrezzaggio:Se selezionate un tappo a stampo aperto esistente dal vostro fornitore, l'aggiunta di un logo in rilievo non richiede la costruzione di un nuovo stampo completo. La fabbrica utilizza inserti logo intercambiabili (piccoli blocchi di acciaio temprato). La sostituzione di un inserto nel polo produttivo di Dongguan costa tipicamente tra $74 e $297 (CNY 500 e 2.000). Se sviluppate un tappo personalizzato su misura, l'incisione del logo è già inclusa nel costo completo di attrezzaggio dello stampo. Stampo aperto standardTappi per profumoda Wbmetal (serie da WJ7001 a WJ7097) supportano tutti gli inserti per logo superiori.
Loghi Incisi al Laser
La marcatura laser utilizza un raggio laser a fibra focalizzato per ablare o ossidare lo strato superficiale superiore. Ecco una regola tecnica fondamentale:non incidere mai al laser lega di zinco grezza e non placcata. Lo zinco grezzo ha una finitura grigio-argentea; le bruciature laser lasciano un leggero segno grigiastro con contrasto quasi nullo. È necessario applicare prima una finitura superficiale scura, come la galvanizzazione canna di fucile, il cromo nero o una verniciatura a spruzzo scura. Il laser quindi rimuove il rivestimento scuro per esporre lo zinco più chiaro sottostante, creando un contrasto visivo nitido.
Quando sceglierlo:Se la grafica del vostro logo non è ancora definitiva, se la vostra linea di prodotti include più sottomarchi o se la vostra tiratura è di poche centinaia di unità, l'incisione laser offre la massima flessibilità. È sufficiente aggiornare il file vettoriale su un computer senza intervenire sugli stampi. Sono pratiche tirature di produzione anche di soli 100 pezzi. L'incisione laser offre una profondità visiva eccezionale su finiture galvaniche scure come canna di fucile o cromo nero.
Lo svantaggio principale: l'incisione laser compromette la barriera galvanica.La marcatura laser avviene dopo la galvanizzazione. Il laser brucia lo strato superficiale per creare il segno. Gli strati di cromo decorativo misurano solo frazioni di micron, consentendo al laser di tagliare facilmente. Questo espone lo strato sottostante di nichel e il substrato grezzo in lega di zinco. Lo stress termico del raggio laser introduce anche microfratture nella placcatura adiacente, creando percorsi per umidità e corrosione. La resistenza alla nebbia salina diminuisce drasticamente: i dati tecnici mostrano che i pezzi in alluminio passano da decine di ore a poche ore dopo la marcatura laser non sigillata, e le pressofusioni di zinco seguono lo stesso schema.
Progressione del danno da marcatura laser: il laser penetra il cromo decorativo, espone il substrato di nichel e zinco e innesca la corrosione. L'applicazione di un sigillante post-laser ripristina le prestazioni alla nebbia salina a livelli prossimi a quelli originali.
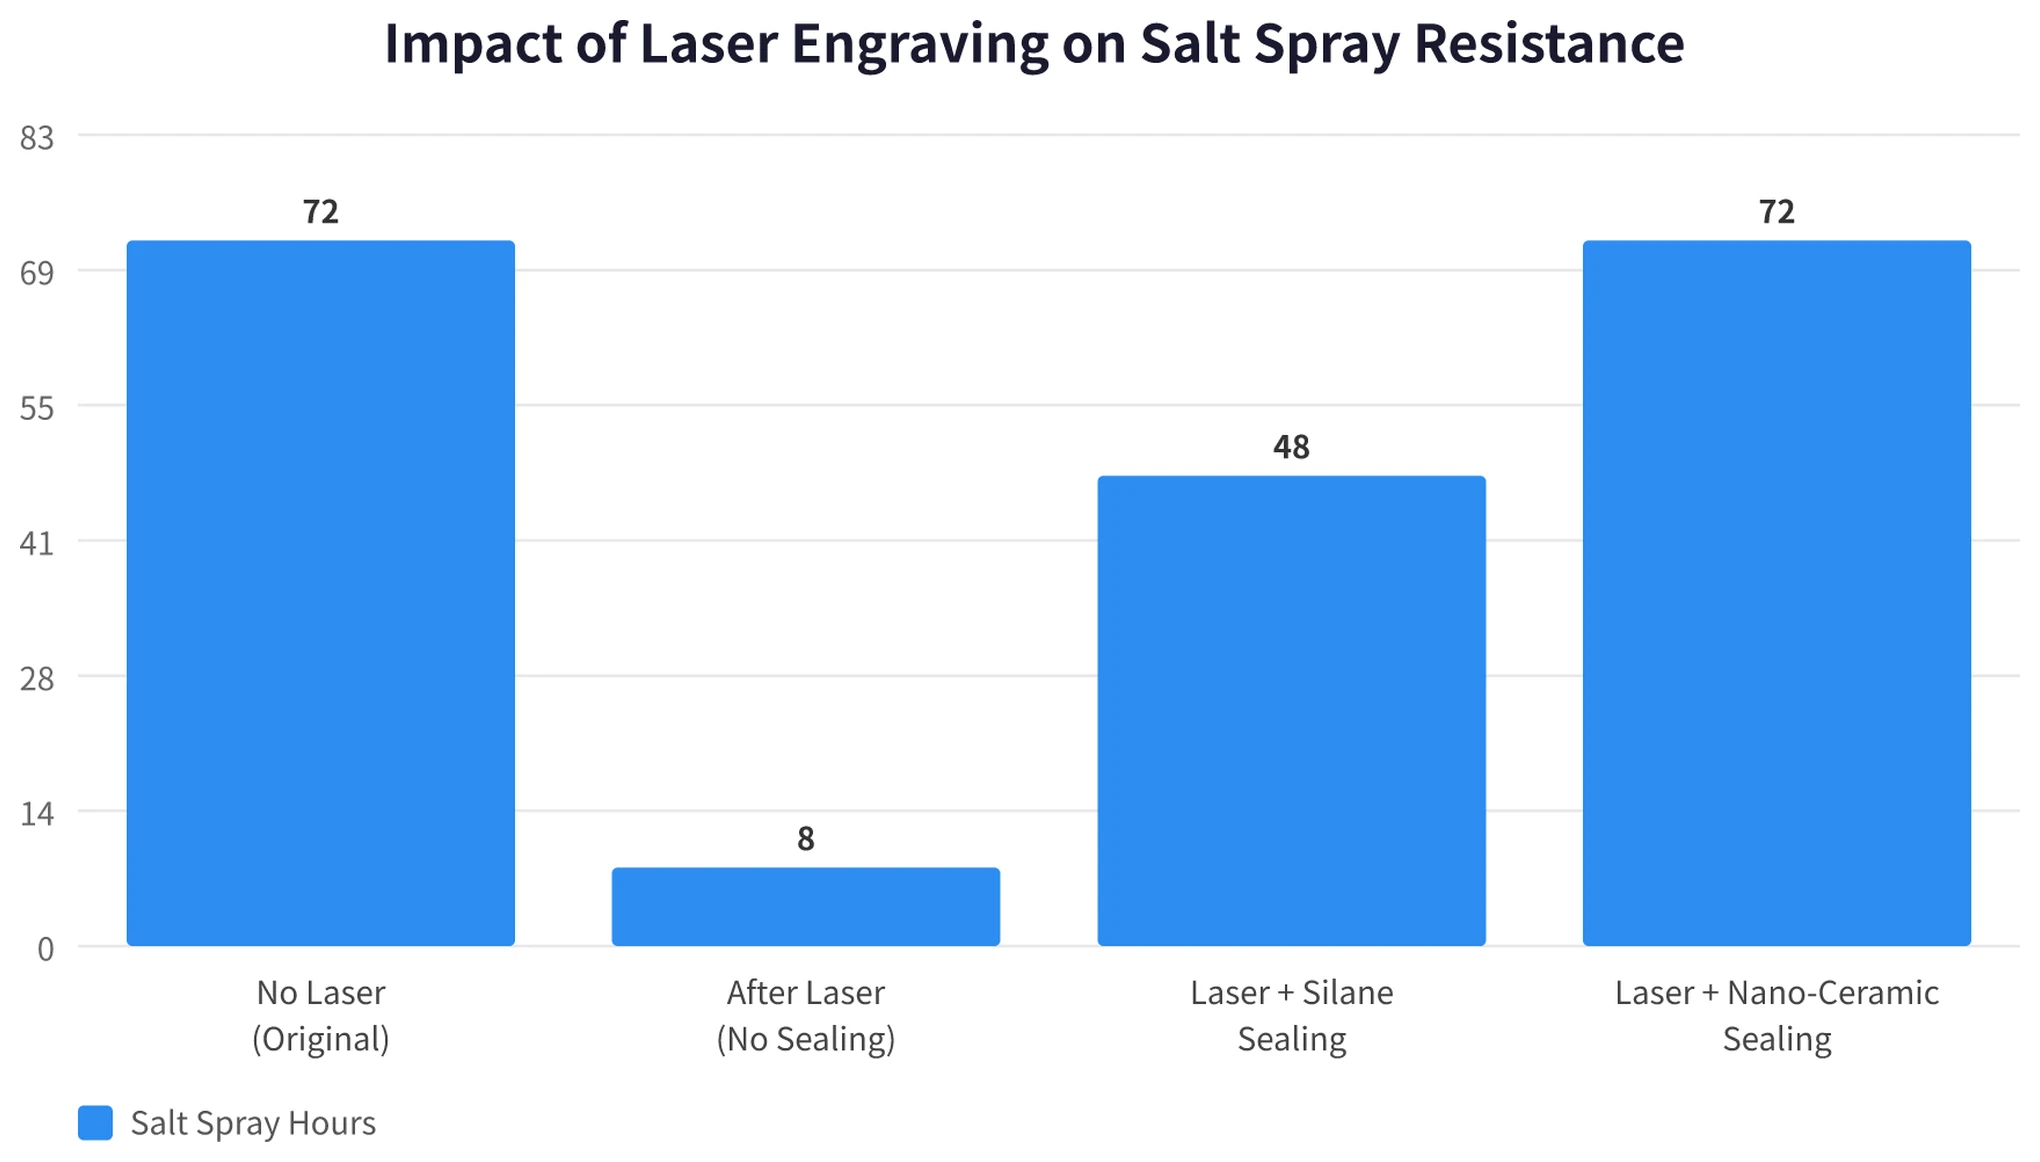
Per evitare la corrosione, le fabbriche devono applicare un trattamento di sigillatura post-laser, ovvero un rivestimento protettivo trasparente sull'area incisa. La sigillatura con silano o nano-ceramica riporta la resistenza alla corrosione a decine di ore. La spedizione di parti non sigillate porta frequentemente alla delaminazione della placcatura e allo sfaldamento dei bordi entro pochi giorni dalla consegna.
L'incisione laser offre la risoluzione più fine tra tutti e quattro i metodi, producendo larghezze di linea fino a 0,05 mm per tipografie minuscole, numeri di serie e codici QR micro. I costi unitari variano in media da $0.04 a $0.22 (CNY 0.3 a 1.5). La scelta dell'attrezzatura è di fondamentale importanza: i laser a fibra Q-switched standard generano zone termicamente alterate più ampie che lasciano bordi bruciati e ruvidi. I laser a fibra MOPA offrono larghezze di impulso regolabili, rimuovendo i rivestimenti in modo pulito con contorni netti e definiti. Chiedendo al tuoproduttore di tappi per profumoquale sorgente laser utilizzano è un modo semplice per valutarne la capacità tecnica.
Loghi Serigrafati
La serigrafia funziona come la stampa su abbigliamento: l'inchiostro viene forzato attraverso le aperture della rete definite da uno stencil sul tappo, seguito da una polimerizzazione in forno ad alta temperatura. Il suo più grande vantaggio è la corrispondenza illimitata dei colori su tutta la guida Pantone.
Quando sceglierlo:Se l'identità del vostro marchio richiede colori aziendali specifici, come il Blu Tiffany o l'Arancione Hermès, la serigrafia è la scelta standard. Richiede una superficie superiore del tappo relativamente piatta o molto leggermente sagomata.
La sfida principale: il fallimento dell'adesione dell'inchiostro.Le superfici in lega di zinco presentano tre barriere all'adesione. Primo, gli agenti distaccanti per stampi lasciano residui oleosi invisibili che causano la formazione di microfori. Secondo, le finiture galvaniche lisce non offrono alcuna presa meccanica per l'ancoraggio dell'inchiostro. Terzo, il metallo non poroso resiste alla bagnabilità chimica. Senza preparazione della superficie, l'inchiostro stampato si cancella come un pennarello per lavagna bianca sul vetro.
La produzione professionale si basa su un protocollo in tre fasi: Primo, pulire il substrato con trattamento al plasma atmosferico o applicare un primer chimico promotore di adesione. Secondo, utilizzare inchiostri metallici epossidici o poliuretanici bicomponenti. Terzo, cuocere a temperature di polimerizzazione e tempi di ciclo specificati. Se eseguita correttamente, la stampa supera il test di adesione a reticolo ASTM D3359 con Classe 4B o superiore. Saltare la preparazione della superficie significa che il logo si graffierà via con un'unghia. Chiedere sempre ai potenziali fornitori se includono il pre-trattamento al plasma o con primer nel loro preventivo.
La serigrafia funziona in modo affidabile solo su superfici piane. Se il tappo presenta una cupola o una curva pronunciata, il telaio a rete rigido non può adattarsi, causando bordi sfocati. Le superfici curve richiedono invece la tampografia o l'incisione laser.
In termini di costi, la serigrafia è economica: i telai serigrafici costano circa $15 (CNY 100) per colore, e i costi di stampa per pezzo si aggirano intorno a pochi centesimi ($0.03 a $0.07 / CNY 0.2 a 0.5). Tuttavia, la risoluzione è limitata; linee inferiori a 0.3 mm diventano difficili da riprodurre in modo pulito. Per grandi volumi di grafiche piatte a tinta unita, la serigrafia offre una soluzione efficiente.
Loghi Tampografati
La tampografia (stampa a tampone) utilizza un processo offset indiretto: il logo viene inciso chimicamente su una lastra cliché piana in acciaio, l'inchiostro riempie gli incavi incisi e un tampone flessibile in silicone raccoglie il film di inchiostro e lo stampa sul tappo. Poiché il tampone in silicone si deforma sotto pressione, si adatta a superfici curve che gli schermi rigidi non possono raggiungere.
Quando sceglierlo:Se la parte superiore del vostro tappo presenta una cupola, una curva composta o un contorno a gradini e richiede un logo colorato, la tampografia è il metodo ideale. La maggior parte dei prodotti di lussoPackaging per Fragranzei componenti presentano profili curvi, rendendo la tampografia un processo fondamentale.
La tampografia raggiunge un livello di dettaglio superiore rispetto alla serigrafia, mantenendo larghezze di linea fino a 0,15 mm con una precisione di registro multicolore entro ±0,05 mm. Tuttavia, il film d'inchiostro trasferito è sottile (da 4 a 10 micron, circa un terzo dello spessore della serigrafia). Questa minore opacità significa che la stampa di inchiostro bianco su un tappo canna di fucile scuro potrebbe richiedere due passaggi per evitare il trapasso. Come per la serigrafia, le superfici galvanizzate richiedono un pre-trattamento al plasma o un primer per un'adesione duratura.
Le fusioni in lega di zinco presentano un rischio specifico nella tampografia: la linea di giunzione.La linea di giunzione dove si incontrano i mezzi stampi lascia una debole linea di bava sulla pressofusione. Anche dopo la lucidatura, possono rimanere leggere variazioni microscopiche. Quando il tampone in silicone stampa su questa cresta, il trasferimento dell'inchiostro può saltare, creando linee interrotte. La soluzione è una lucidatura accurata della linea di giunzione o l'uso di tamponi in silicone più morbidi per migliorare il contatto superficiale.
La durezza del tampone (durometro) deve corrispondere alla geometria: i tappi curvi richiedono tamponi morbidi (da 8 a 12 Shore A) che si deformano facilmente senza distorcere la grafica, sebbene i tamponi morbidi si usurino dopo diverse migliaia di impressioni. Le superfici piane utilizzano tamponi più rigidi (da 15 a 20 Shore A) per una maggiore durata e bordi delle linee più nitidi.
Le lastre di attrezzaggio costano all'incirca da $22 a $59 (CNY 150 a 400) per colore, con costi di stampa per unità di circa $0.02 a $0.09 (CNY 0.15 a 0.60). Le grafiche multicolore richiedono stazioni di stampa dedicate o cambi sequenziali delle lastre, aumentando la manodopera e i tempi di consegna.
Come scegliere: 3 domande chiave per la decisione
Domanda 1: La parte superiore del vostro tappo è piatta o curva?
- Piatto → Tutti e quattro i metodi funzionano; procedere alla Domanda 2.
- Superficie curva → Escludere la serigrafia; optare per la tampografia o l'incisione laser.
Domanda 2: Il vostro logo richiede colori Pantone specifici del marchio?
- Contrasto metallo nudo o monocromatico → Goffratura/bassorilievo o incisione laser.
- Colori specifici del marchio Pantone → Serigrafia o tampografia.
Domanda 3: Qual è il vostro volume di produzione e la fase del progetto?
- Marchio affermato, logo fisso, oltre 5.000 pezzi → Goffratura (integrata nello stampo, costo del logo per unità pari a zero).
- Nuovo lancio, branding in evoluzione, poche centinaia di pezzi → Incisione laser (zero modifiche allo stampo).
- Marchio affermato, logo fisso che richiede colore, grandi volumi → Serigrafia (la più economica per superfici piane).
- Qualsiasi fase del progetto, tappo curvo con logo a colori → Tampografia.
| Scenario del Progetto | Metodo Consigliato | Motivo Principale |
|---|---|---|
| Marchio affermato + tappo piatto + logo con finitura metallica | Goffrato / Inciso in bassorilievo | Permanente; nessun costo ricorrente per il logo per pezzo |
| Nuovo marchio / logo non definitivo + tappo placcato scuro | Incisione Laser | Le modifiche al design non richiedono nuovi stampi; MOQ 100 pz. |
| Tappo piatto + colori Pantone personalizzati del marchio | Serigrafia | Gamma completa di colori; costo unitario più basso per grandi volumi |
| Tappo curvo + logo multicolore | Tampografia | Il tampone in silicone si adatta alle curve; risoluzione superiore rispetto alla serigrafia. |
| Budget premium + estetica di lusso tattile | Goffratura + Laser | Base a rilievo 3D con contorni sagomati al laser per contrasto |
Le tecniche ibride offrono anche risultati eccezionali. La combinazione di rilievo inciso con incisione laser del contorno o riempimento con smalto colorato è comune nel settore del lusso.Packaging Cosmeticoe tappi premium. Questo approccio aggiunge profondità dimensionale e contrasto visivo, sebbene la lavorazione secondaria aumenti i costi unitari.
Domande Frequenti
La galvanica oscurerà un logo in rilievo?
La placcatura arrotonda i bordi vivi e riduce l'altezza del rilievo, ma il logo rimane chiaramente leggibile. La galvanica standard a telaio riduce una lettera in rilievo di 0,5 mm a circa 0,3 mm. Per compensare, progettare la cavità dello stampo con un'altezza del rilievo di almeno 0,6 mm in modo che il pezzo finito mantenga 0,4 mm o più. Le lettere incise in bassorilievo subiscono una riduzione minore, mentre il PVD sottovuoto non causa quasi nessuna perdita misurabile.
L'incisione laser compromette lo strato galvanico?
Sì. Il laser funziona vaporizzando lo strato placcato per esporre il metallo sottostante. Per prevenire la corrosione e lo sfaldamento dei bordi, i produttori affidabili applicano un sigillante chimico trasparente a base di silano o nano-ceramico sull'area incisa immediatamente dopo la marcatura. Verificate sempre se il vostro fornitore include la sigillatura post-laser nel proprio processo di qualità.
Gli inchiostri serigrafici e tampografici aderiscono in modo affidabile ai tappi in metallo?
Aderiscono in modo affidabile solo se viene eseguita una preparazione adeguata della superficie. La stampa diretta su leghe di zinco lisce e placcate comporta una scarsa adesione. L'applicazione di un processo completo in tre fasi – pre-trattamento al plasma o primer, inchiostri industriali bicomponenti per metalli e una polimerizzazione accurata in forno – garantisce che la stampa superi i test di adesione a reticolo ASTM D3359 con una classificazione 4B o superiore.
Un logo goffrato comporta costi aggiuntivi per gli stampi?
Dipende dall'approccio alla stampistica. Quando si utilizzano design di tappi a stampo aperto che presentano una cavità per inserto logo intercambiabile, si paga solo un nuovo inserto in acciaio, che costa circa $74 a $297 (CNY 500 a 2.000) a Dongguan. Per stampi completamente personalizzati su misura, l'incisione CNC del logo è inclusa nel pacchetto stampo totale. La serie di stampi aperti standard di Wbmetal (WJ7001 a WJ7097) include alloggiamenti per inserti dedicati, consentendo un branding personalizzato senza il costo di uno stampo privato completo.
È possibile combinare due processi di lavorazione del logo sullo stesso tappo?
Sì. È possibile combinare un rilievo 3D con la contornatura laser perimetrale o il riempimento colore smaltato. Poiché ciò comporta due distinte configurazioni di produzione, assicurati che il tuo preventivo specifichi le tolleranze di lucidatura, il pre-trattamento al plasma e gli standard di polimerizzazione per entrambi i passaggi al fine di prevenire controversie sulla qualità.
Se state sviluppando tappi personalizzati e necessitate di assistenza nella scelta del processo di applicazione del logo più adatto, inviate i vostri disegni tecnici o campioni di riferimento a Wbmetal. Fornite la geometria del tappo, le dimensioni del logo e la finitura superficiale desiderata, e il nostro team di ingegneri vi fornirà un feedback di fattibilità e un preventivo competitivo.





