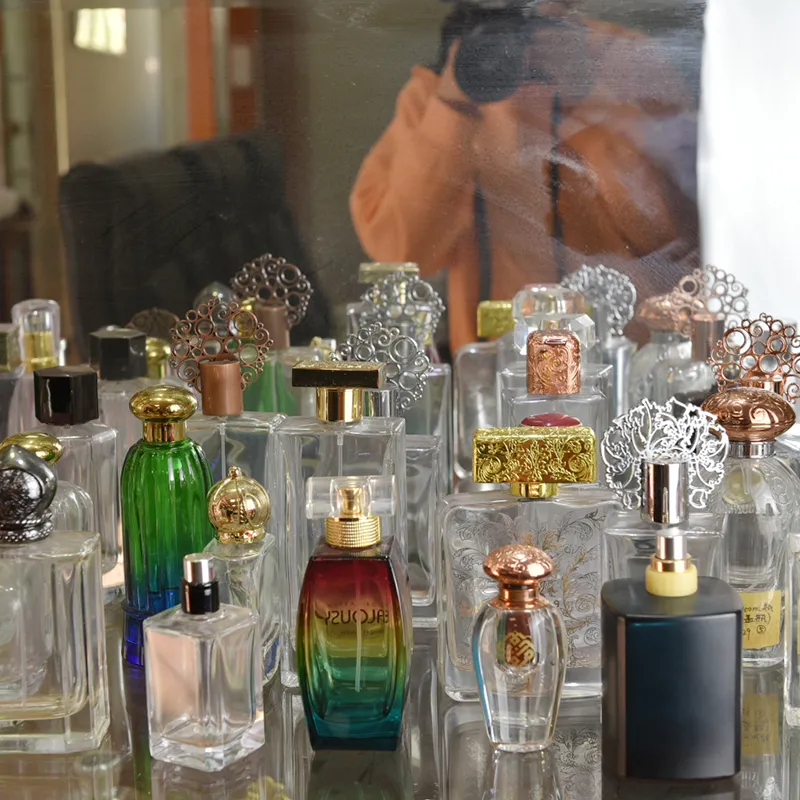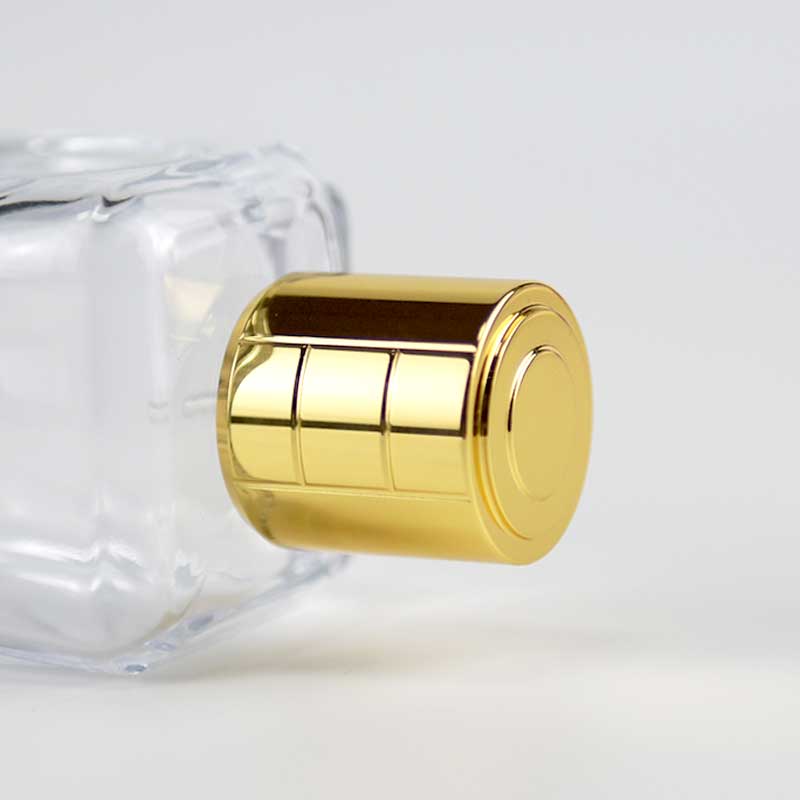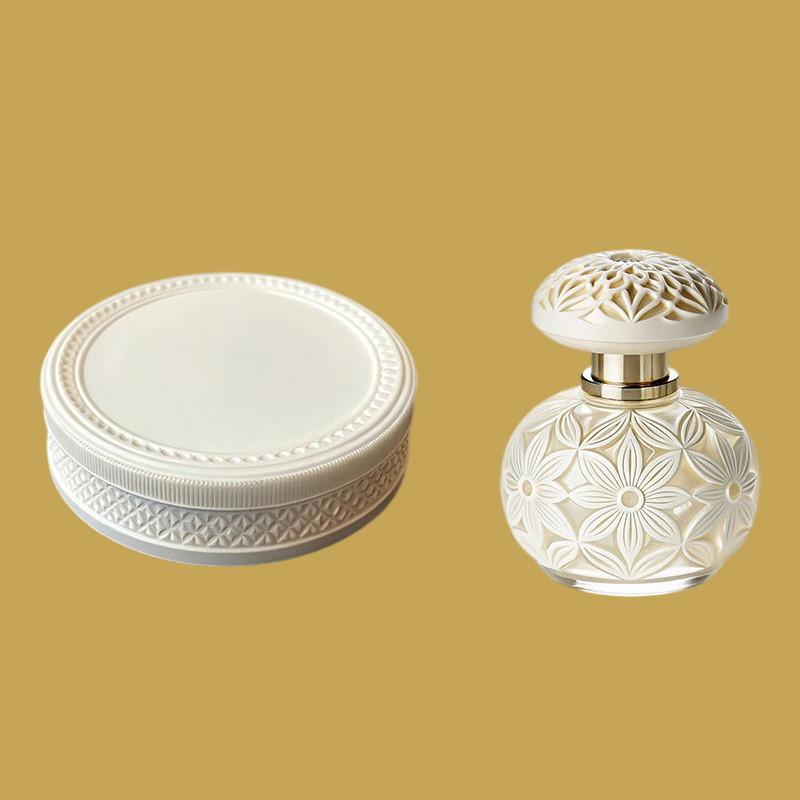
Das Metall-Namensschild und die ringförmige Schulterhülse an einer Parfümflasche wiegen weniger als 5 Gramm, müssen aber dennoch drei Tests standhalten: Flaschenmontage, wiederholte Handhabung und Alkoholexposition. Sobald die Konstruktionsdatei vorliegt, wird zunächst geprüft, ob das Teil überhaupt druckgegossen werden kann. Anschließend werden das LOGO-Verfahren und die Oberflächenveredelung ausgewählt. Dünnwand-Druckguss, Oberflächenveredelung und LOGO-Ausführung müssen gemeinsam bewertet werden.
Was Parfümflaschen-Namensschilder und Schulterhülsen sind – und warum sie separate Werkzeuge verdienen
Zierplatten und Schulterringe gehören zu den am meisten unterschätzten Metallteilen einer Parfümflasche. Standard-Metallkomponenten in diesem Segment umfassen üblicherweise die Verschlusskappe, Halsmanschette, den Schulterring, die Zierplatte und den Flaschenboden. Alle können aus Zink- oder Aluminiumdruckguss gefertigt werden. Die Halsmanschette umschließt den Flaschenhals und gehört, wie der Schulterring, zum Übergangsbereich zwischen Flasche und Korpus.
Separate Werkzeuge sind aus praktischen Gründen gerechtfertigt. Die Hauptwandstärke eines Flaschenverschlusses beträgt typischerweise 1,2 mm oder mehr, während Namensschilder und Schultermanschetten oft mit 0,5-0,8 mm gefertigt werden. Eine einzige Form kann das Anguss-System, die Kühlzeit und die Entformungsschräge nicht für beide optimal auslegen. Diese beiden Teile werden auch am häufigsten bei Design-Updates überarbeitet. Ihre separate Fertigung bedeutet, dass eine Logo-Änderung keine Änderung der Flaschenverschlussform erfordert.
Auswahlmatrix: 5 LOGO-Verfahren über 6 Entscheidungsfaktoren· Das richtige LOGO-Verfahren ist nicht unbedingt das hochwertigste. Es ist dasjenige, das zur Markensprache und zur Beschaffenheit der Oberfläche (flach oder gekrümmt) passt.
| Faktor ↓ \/ Verfahren → | Vertiefte Gravur | Erhabenes Relief ★ Standardempfehlung | Lasergravur | Siebdruck (flach) / Tampondruck (gewölbt) | Galvanisch beschichtete Farbfüllung (Rillenlackfüllung / Emaille) |
|---|---|---|---|---|---|
| Dimensionale Wirkung | Niedrig | Hoch | Mittel | Flach | Mittel |
| Optischer Effekt | Edel und dezent | Markant und plastisch | Feiner Mikrotext | Umfangreiche Farbpalette | Metall- und Farbkontrast |
| Haltbarkeit | Hoch | Hoch | Mittel | Mittel | Hoch |
| MOQ-Flexibilität | Hoch | Hoch | Mittel | Hoch / Mittel | Mittel |
| Optimale Anwendungen | Minimalistische Premiummarken | Klassische Luxus-/Spirituosenflaschen | Mikrotext / Seriennummern / QR-Codes | Flache Mehrfarbengrafiken / LOGO auf gekrümmter Oberfläche | Vintage-Abzeichen / Familienwappen |
| Häufige Fehlerquelle | Farbverläufe sind nicht realisierbar | Seitenprägung erfordert Schieber, was die Werkzeugkosten erhöht. | Wirkt schwach auf matten Oberflächen | Siebdruck auf gekrümmten Oberflächen schlägt fehl | Weiche und harte Emaille werden oft mit Einbrennlack verwechselt. |
Quelle: Interne Forschung von Wbmetal (2026)
Dünnwandiger Druckguss: Wie plattenförmige Teile von 0,5-0,8 mm gefertigt werden
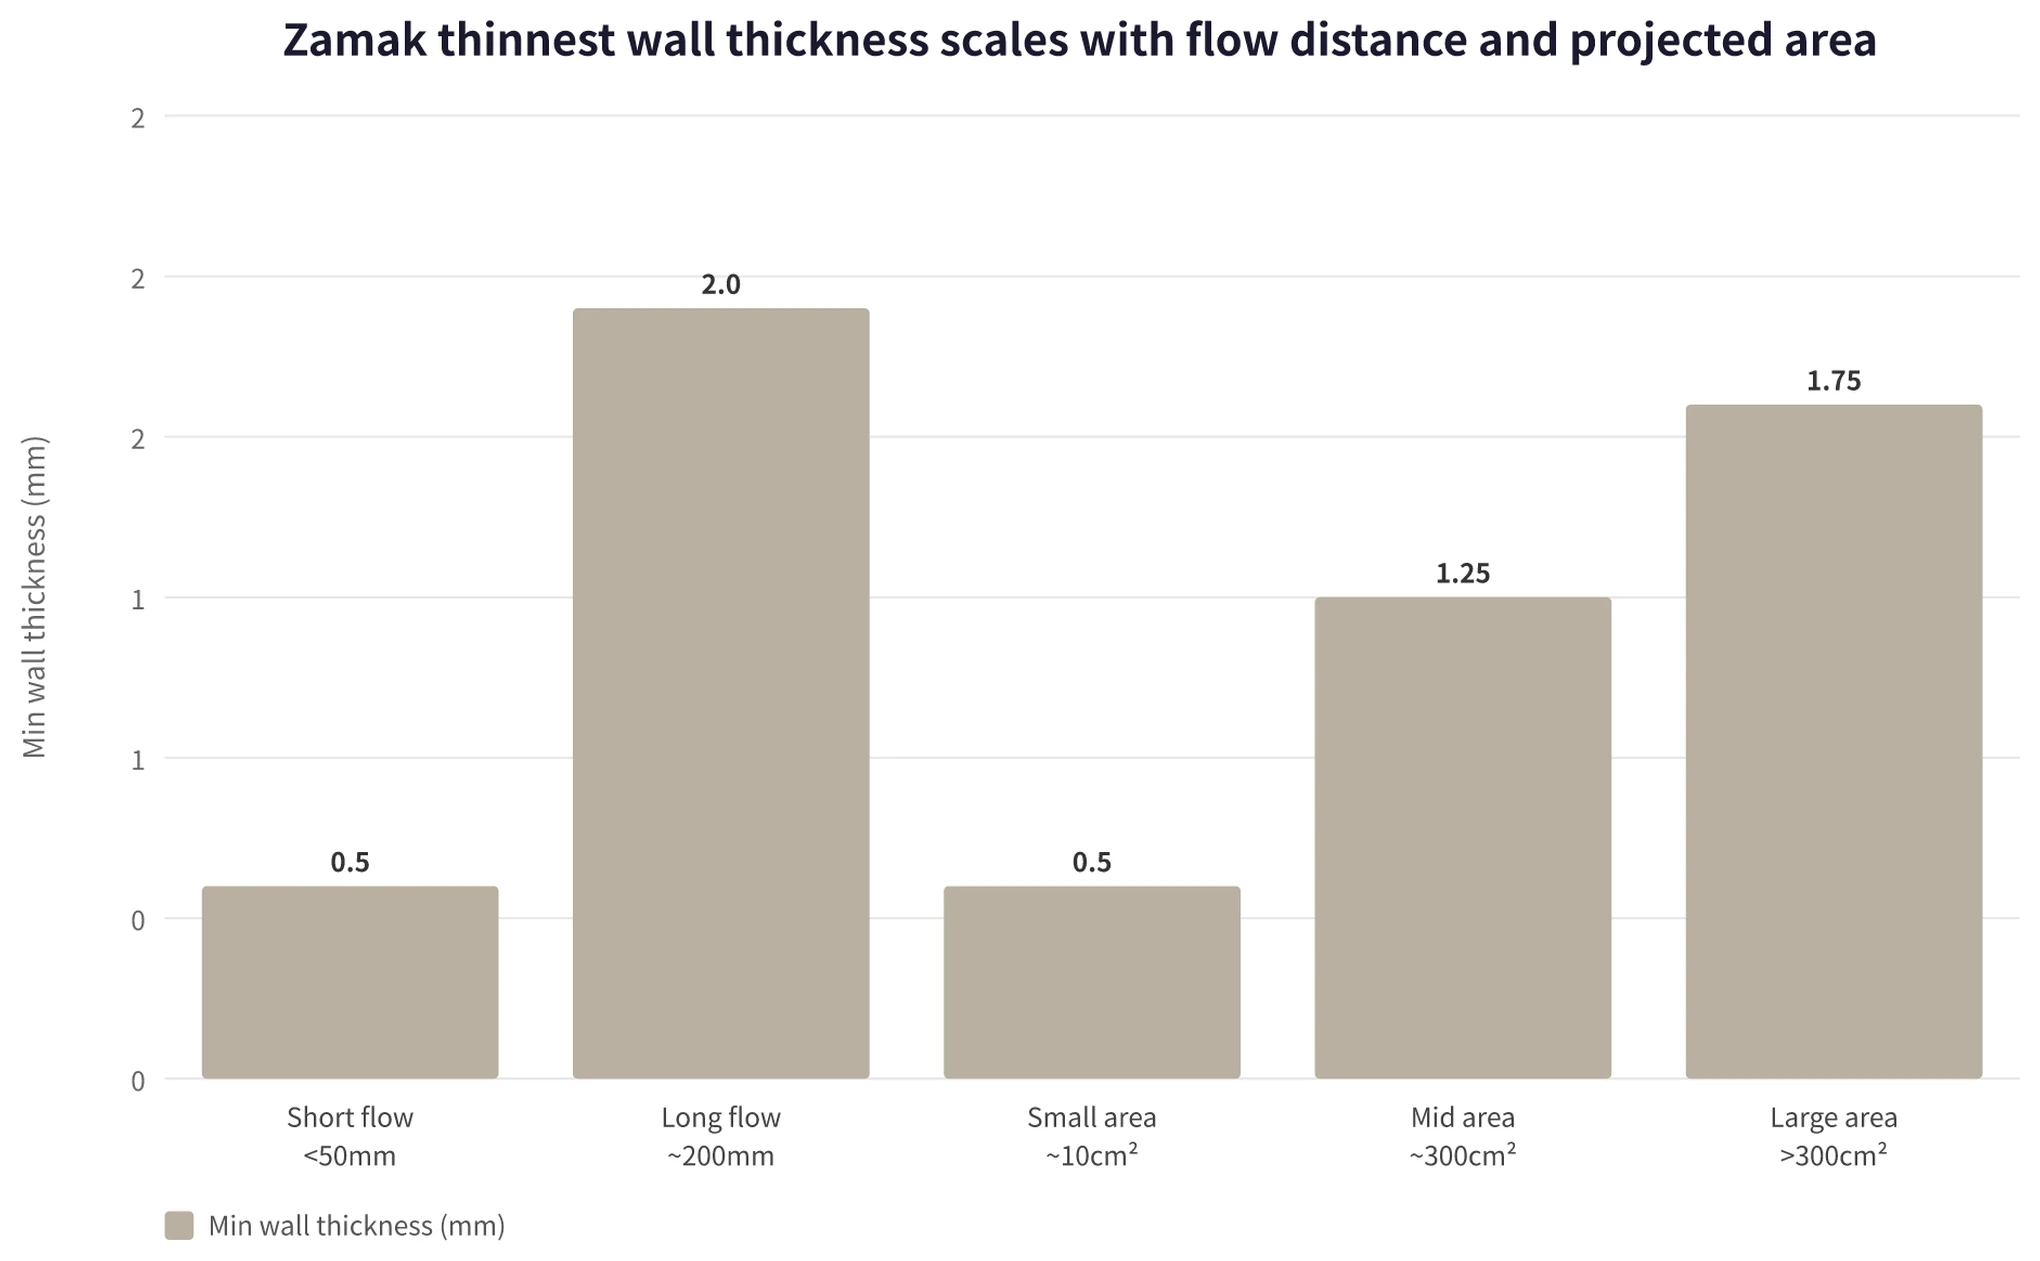
Für Typenschilder und Schulterhülsen ist ein Bereich von 0,5-0,8 mm ein ausgereiftes und bewährtes Prozessfenster, kein riskanter Grenzfall. Die Konstruktionsrichtlinien der Internationalen Zink-Vereinigung geben einen klaren Bereich vor. Bei kleinen Teilen mit einer projizierten Fläche von etwa 10 cm² kann die minimale Wandstärke 0,5 mm erreichen. Bei mittelgroßen Teilen um 300 cm² liegt der typische Bereich bei 1,0-1,5 mm. Über 300 cm² muss die Wandstärke auf 1,5-2,0 mm erhöht werden. NADCA gibt dieselbe Referenz von 0,50 mm für kleine Zinklegierungsteile an.
Der Fließweg bestimmt, ob eine dünne Wand vollständig gefüllt werden kann. Bei einer Fließlänge von 50 mm kann die Wandstärke unter 0,5 mm liegen. Bei einer Fließlänge von etwa 200 mm muss die Wandstärke auf etwa 2 mm ansteigen. Die meisten Namensschilder und Schulterhülsen fallen in die Kategorie des kurzen Fließwegs, aber es gibt immer noch einen Unterschied zwischen „machbar“ und „gut machbar“.
Wenn zwei Ströme geschmolzenen Zinks bei unzureichender Temperatur aufeinandertreffen, entsteht eine Kaltschweißstelle. Eine Naht bleibt unter der Oberfläche. Eine Spritzlackierung kann dies verdecken, aber eine spätere Galvanisierung führt zu Blasenbildung. Anschnittposition und Fließrichtung erfordern zunächst eine Machbarkeitsprüfung. Dünne Bereiche kühlen schnell ab, während dicke Bereiche langsamer schrumpfen. Ein großer Dickenunterschied führt zu Verzug. Die International Zinc Association gibt als Faustregel für die Ebenheit die längste Diagonale × 0,33% an. Bei einer dünnen Platte mit einer 50 mm Diagonale kann der Verzug 0,17 mm erreichen. Eine CNC-Korrektur ist oft erforderlich. Ein perfekt ebenes Teil ist tatsächlich die teuerste Option. Eine feine Textur oder eine leichte Wölbung macht die Oberfläche in der Regel stabiler.
Die Standard-Entformungsschräge beträgt 1° an Innenflächen, 0,5° an Außenflächen und 0,1° für Rundlöcher. Eine 0°-Schräge ist nicht unmöglich, erfordert jedoch Schieber, die bewegliche Formhälfte und einen quadratischen Auswurf. Dies erhöht die Werkzeugkosten erheblich. Bei der Materialauswahl ist Zamak 3 die gängige Wahl. Es bietet stabile Abmessungen, ausreichende Fließfähigkeit und eine gute Beschichtungsleistung. Wenn dünne Wände oder komplexe LOGO-Details nicht vollständig gefüllt werden, kann Legierung 7 als Sonderoption spezifiziert werden. Ihr Magnesiumgehalt wird von 0,02-0,08% in Zamak 3 auf 0,005-0,02% reduziert, was die Fließfähigkeit verbessert. Die Stückkosten sind geringfügig höher.
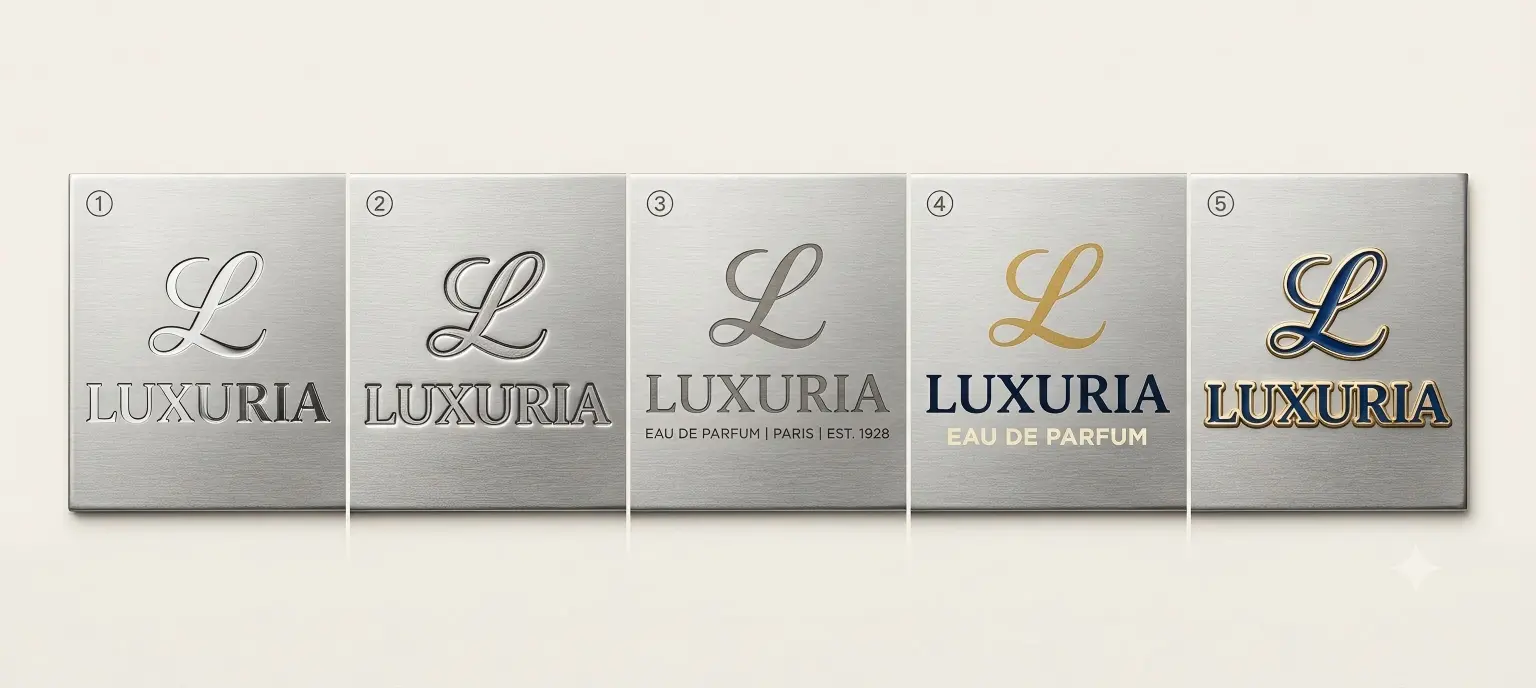
LOGO-Verfahrensauswahl: Vertiefte Gravur, Erhabenes Relief, Lasergravur, Sieb-/Tampondruck und Galvanische Farbfüllung
Es gibt kein einziges „bestes“ Logoverfahren. Die richtige Wahl hängt davon ab, ob die Oberfläche flach oder gekrümmt ist, ob das Design Dimension oder Farbe erfordert und welche Oberflächenveredelung anschließend erfolgt.
| Verfahren | Dimensionale Wirkung | Optischer Effekt | Haltbarkeit | MOQ-Flexibilität | Optimale Anwendungen | Häufige Fehlerquelle |
|---|---|---|---|---|---|---|
| Vertiefte Gravur | Niedrig | Edel und dezent | Hoch | Hoch | Minimalistische Premiummarken | Farbverläufe sind nicht realisierbar |
| Erhabenes Relief | Hoch | Markant und plastisch | Hoch | Hoch | Klassische Luxusgüter, Spirituosenflaschen | Seiten-geprägte LOGOs erfordern Schieber, daher sind die Werkzeugkosten höher. |
| Lasergravur | Mittel | Feiner Mikrotext | Mittel | Mittel | Mikrotext, Seriennummern, QR-Codes | Wirkt schwach auf matten Oberflächen und stark auf hellen Oberflächen |
| Siebdruck (flach) / Tampondruck (gewölbt) | Flach | Umfangreiche Farbpalette | Mittel | Hoch / Mittel | Flache Mehrfarbengrafiken, LOGO auf gekrümmter Oberfläche | Siebdruck auf gekrümmten Oberflächen wird fehlschlagen |
| Galvanisch beschichtete Farbfüllung (Rillenlackfüllung / Emaille) | Mittel | Metall- und Farbkontrast | Hoch | Mittel | Vintage-Abzeichen, Familienwappen | Drei Füllstoffqualitäten werden oft verwechselt |
Bei einem Druckguss-LOGO ist ein erhabenes Relief die standardmäßige erste Option. Sowohl die Internationale Zink-Vereinigung als auch NADCA betrachten erhabene Schrift als wirtschaftlicher als vertiefte Schrift. Vertiefte Texte erfordern eine umgekehrte Bearbeitung in der Form, und die Erosion durch geschmolzenes Zink kann die Details leichter beeinträchtigen. Erhabene Schrift sollte eine minimale Linienbreite von 0,25 mm, eine Entformungsschräge von mindestens 25° und eine Höhe nicht größer als die Linienbreite aufweisen. Feine Serifen und sehr dünne Striche neigen dazu, zu verlaufen.
Lasergravur eignet sich für sehr kleine Zeichen. Die Standardzeichenhöhe beginnt bei 0,15 mm, während High-End-Geräte bis zu 0,05 mm erreichen können. Helle Nickel- oder Goldbeschichtungen erzeugen einen starken Kontrast. Matte Oberflächen oder dunkle oxidierte Veredelungen schwächen das Ergebnis ab. Die endgültige Beurteilung sollte auf einer Testgravur basieren. Für flache Namensschilder wird Siebdruck verwendet, mit einer Mindestlinienbreite von 0,2 mm und einer Textgröße von 6 pt (2,84 l). Schulterhülsen und der Übergangsbereich der Flaschenschulter sind gekrümmt und müssen daher im Tampondruckverfahren bedruckt werden. Die praktische Untergrenze in der Produktion liegt bei 0,1 mm.
Die farbliche Ausfüllung von vertieften Texten ist nicht dasselbe wie die Galvanisierung. Bei der Galvanisierung werden Nickel, Chrom, Gold oder Roségold auf die gesamte Oberfläche aufgetragen. Bei der farblichen Ausfüllung wird Weich-Emaille, Hart-Emaille oder Einbrennlack in die Vertiefungen eingebracht. Weich-Emaille bietet eine strukturierte Haptik mit erhabenen und vertieften Bereichen und ist kostengünstiger, was sie für das mittlere bis gehobene Marktsegment geeignet macht. Hart-Emaille erzeugt eine bündige Oberfläche, die beste Kratzfestigkeit und die höchsten Kosten. Sie passt zu Flaggschiff-Produkten oder limitierten Editionen. Einbrennlack sorgt für volle Farbsättigung und dient als kostengünstigere Alternative.
Zum Reihenfolgerisiko im Prozess zwischen Lasergravur und Galvanisierung siehe FAQ-3.
Abstimmung der Oberflächenveredelung auf das LOGO: Galvanisierung, PVD und Eloxierung
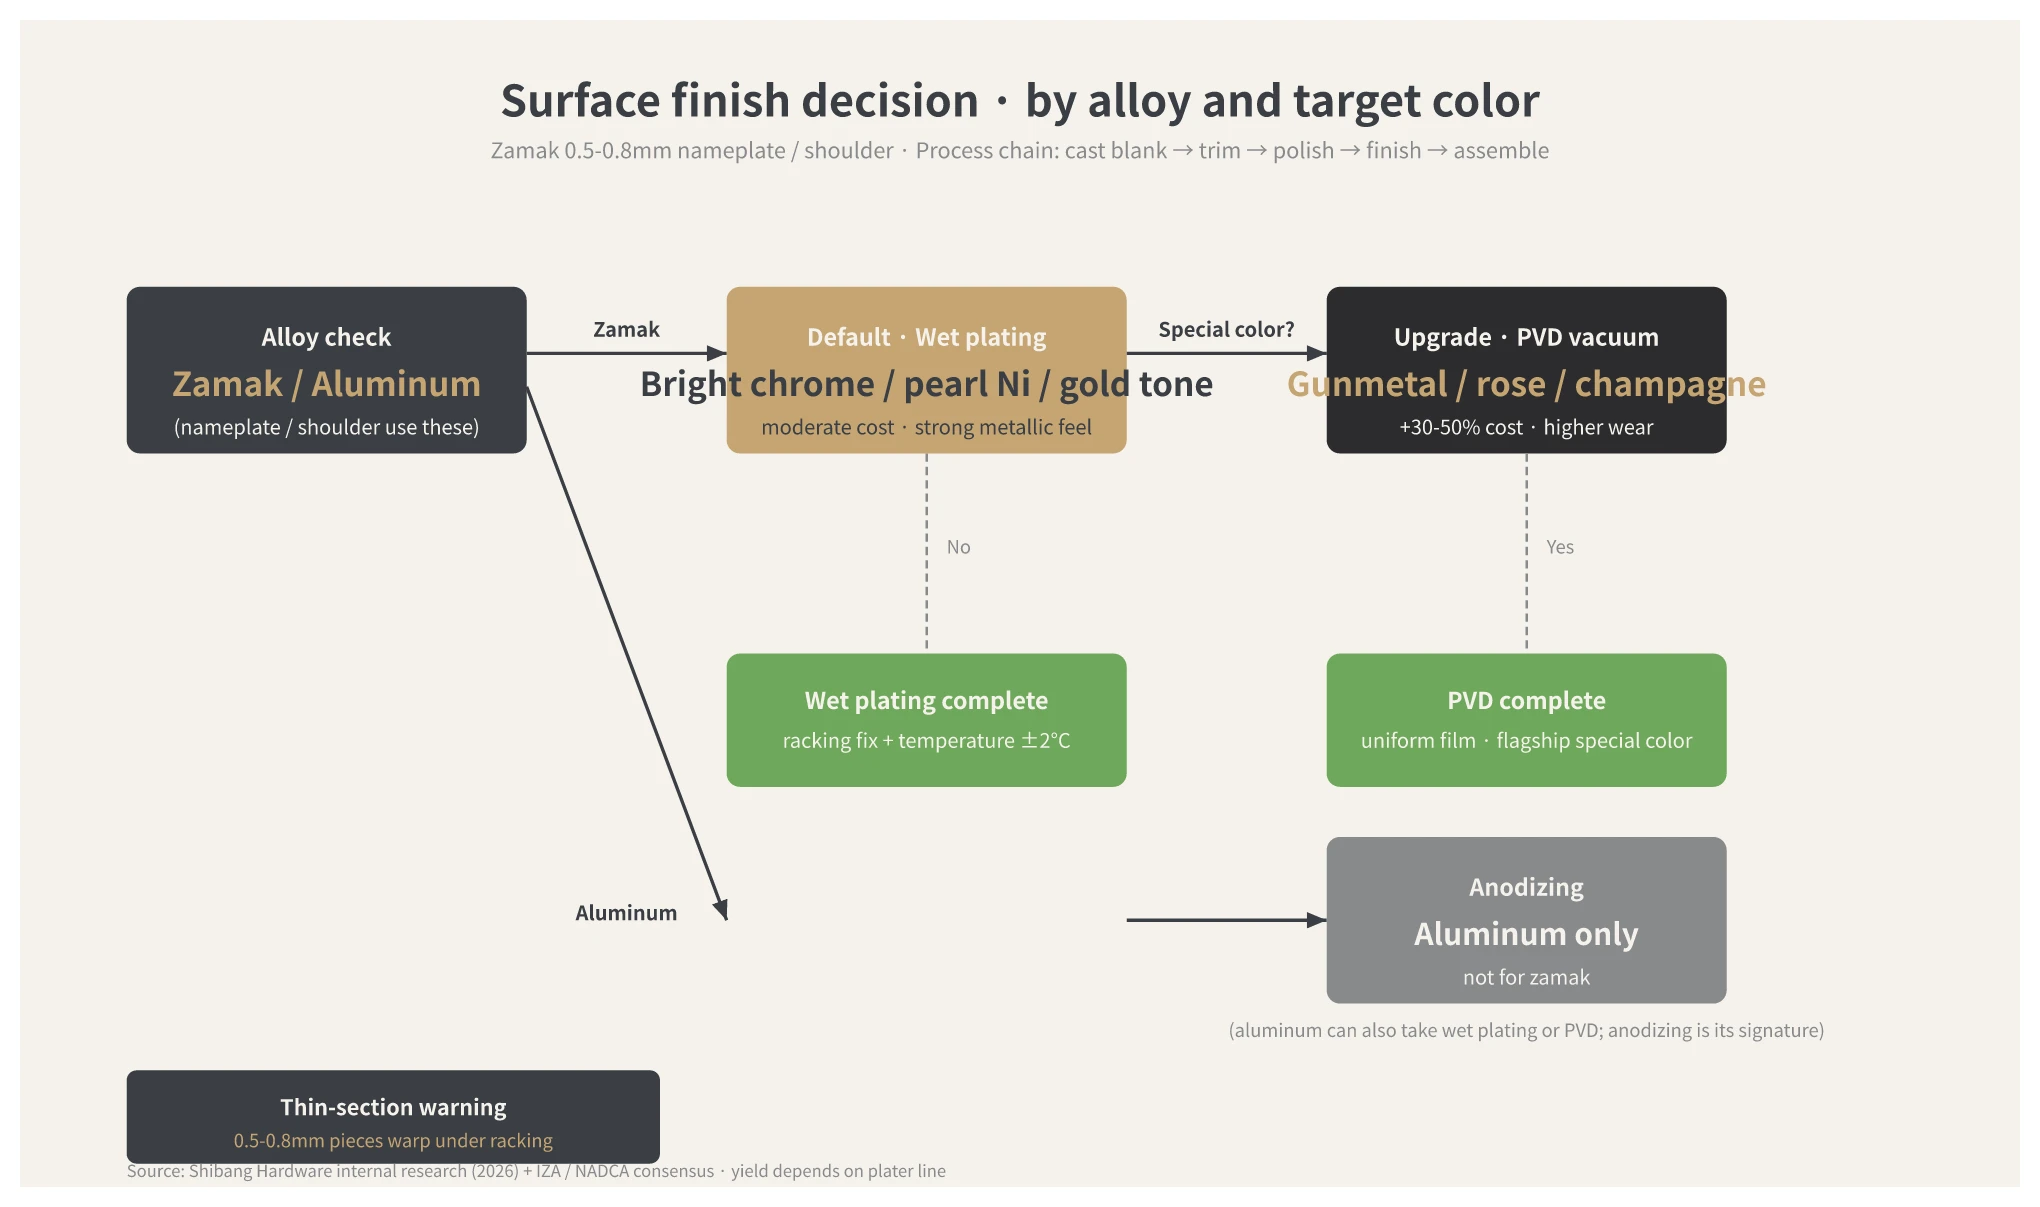
Die Oberflächenveredelung bestimmt den Hintergrund, auf dem das LOGO letztendlich erscheint. Die wässrige Galvanisierung bietet hohe Helligkeit, einen starken Metalleffekt und moderate Kosten. Dünne Teile können jedoch aufgrund von Gestellklemmung, Badtemperaturen von 50-60 °C, Stromeinwirkung und inneren Schichtspannungen Verzug aufweisen. Punkt- oder Linienkontaktgestelle, elastische Hülsen, Temperaturregelung innerhalb von ±2 °C, Pulsgalvanisierung oder Kathodenbewegung sind allesamt praktische Verbesserungsmethoden. Der tatsächliche Ertrag hängt jedoch immer noch von den aktuellen Fertigungsergebnissen beim Galvaniklieferanten ab.
PVD (Physical Vapor Deposition) scheidet einen metallischen Film im Vakuum ab. Es bietet eine höhere Härte und kann spezielle Farben wie Gunmetal, Roségold und Champagnergold erzeugen. Die Stückkosten sind in der Regel 30-50% höher als bei der wässrigen Galvanisierung, oder etwa $4.44-$7.41, wenn eine vergleichbare Beschichtungskostenbasis von $14.81 angenommen wird. Eloxieren ist nur für Aluminiumteile anwendbar. Mittel- bis hochwertige Projekte wählen üblicherweise die wässrige Galvanisierung. Für Flaggschiffprodukte oder spezielle Farben kann PVD in Betracht gezogen werden. Eloxieren ist ausschließlich für Aluminium-Namensschilder vorgesehen.
Was Markenbesitzer vor dem Einreichen von Zeichnungen entscheiden müssen
Fehlt eine Spezifikation im Zeichnungssatz, kann die Bemusterung eine weitere Woche in Anspruch nehmen. Bevor Sie die Dateien an die Fabrik senden, klären Sie bitte diese sieben Punkte:
- LOGO-Datei und Linienbreite.Erhabenes Relief erfordert eine Mindestlinienstärke von 0,25 mm. Lasergravierte Zeichen beginnen bei 0,15 mm. Vektorgrafiken werden bevorzugt. Bitmap-Dateien sollten zuerst vektorisiert werden.
- Flache oder gekrümmte Oberfläche.Für flache Namensschilder wird Siebdruck verwendet. Gekrümmte Schulterhülsen werden im Tampondruckverfahren hergestellt. Die Krümmung des Bogens sollte ebenfalls angegeben werden.
- Oberflächeneffekt.Geben Sie eine glänzende oder matte Oberfläche, Gold, Silber, Gunmetal oder Roségold sowie gebürstete, satinierte oder sandgestrahlte Effekte an.
- Toleranz.Die lineare Toleranz beim Zinkdruckguss liegt gemäß GB/T 6414-2017 und ISO 8062-3 bei CT4-CT6. Wbmetal erreicht tatsächlich CT4-Fähigkeit. CT4 ist bereits der höchste Präzisionsgrad für den Druckguss. Er kann nicht nach den Erwartungen der CNC-Bearbeitung, wie z. B. ±0,02 mm, beurteilt werden.
- Flaschenhalsdurchmesser.Gängige Größen sind 15 mm und 18 mm, mit Toleranzen von ±0,15-0,30 mm. Der Innendurchmesser der Schulterhülse und der Halshülse muss mit der tatsächlichen Flasche abgeglichen werden.
- Mindestbestellmenge und Lieferzeit.Die Standard-Mindestbestellmenge (MOQ) von Wbmetal beträgt 5.000 Stück. Die Bemusterung dauert 15 Tage und der Formenbau 25 Arbeitstage, was einer Gesamtzeit von etwa 6-8 Wochen entspricht. Bei geringem Volumen und einzigartigem Design sollte zunächst der 3D-Druck zur Validierung des Aussehens eingesetzt werden. Wenn das LOGO generisch ist, sollten zuerst bestehende öffentliche Formen geprüft werden.
- Montagemethode.Zierplatten werden üblicherweise mit doppelseitigem Klebeband oder durch Presspassung befestigt. Schulterringe werden üblicherweise mit Rastverbindung oder Presspassung befestigt. Rastverbindungen erfordern elastische Klauen und Schieber im Werkzeug, was die Werkzeugkosten erhöht.
Häufig gestellte Fragen
Warum sollten Namensschild und Schulterhülse separate Formen verwenden?
Der Hauptkörper des Flaschenverschlusses ist in der Regel 1,2 mm oder dicker, während Namensschild und Schulterhülse mit 0,5-0,8 mm dünnwandige Teile sind. Anguss-System, Kühlzeit und Entformungsschräge können nicht in einem einzigen Werkzeug gemeinsam optimiert werden. Diese Teile werden zudem häufig überarbeitet. Eine separate Fertigung für die LOGO-Anbringung ermöglicht Design-Iterationen, ohne den Verschluss selbst ändern zu müssen. Dies passt zur Gesamtplanung fürParfümkappenZubehör.
Welche Detailgenauigkeit ist bei LOGOs möglich?
Erhabene Schriftzüge im Druckguss erfordern eine Mindestlinienstärke von 0,25 mm. Lasergravierte Zeichen sind typischerweise 0,15 mm, und High-End-Systeme können 0,05 mm erreichen, das Endergebnis hängt jedoch von der Testgravur ab. Siebdruck benötigt eine Linienstärke von mindestens 0,2 mm und ist auf ebene Flächen beschränkt. Gekrümmte Oberflächen müssen im Tampondruckverfahren bearbeitet werden, mit einer praktischen Untergrenze von 0,1 mm.
Soll die Lasergravur vor oder nach der Galvanisierung erfolgen?
Gravieren vor dem Galvanisieren ist die sicherere Reihenfolge.Beim Galvanisieren kann die Beschichtung die lasergravierten Vertiefungen teilweise ausgleichen. Die galvanisierte Schicht selbst wirkt bereits als Schutzschicht, sodass keine separate Passivierung erforderlich ist.Wenn die Beschichtung zuerst erfolgt und die Gravur später, wird das Grundmetall freigelegt, und eine Passivierung muss hinzugefügt werden.Andernfalls ist die Salzsprühnebelbeständigkeit schwer zu qualifizieren.
Was ist der Unterschied zwischen Weichemaille, Harte-Emaille und Einbrennlack?
Weiche Emaille bietet eine erhabene und vertiefte haptische Oberfläche und ist kostengünstiger, was sie für Produkte im mittleren bis oberen Preissegment geeignet macht. Harte Emaille hat eine bündige Oberfläche, die beste Kratzfestigkeit und die höchsten Kosten, wodurch sie sich für Flaggschiff- oder limitierte Editionen eignet. Einbrennlack liefert satte Farben und ist kostengünstiger, seine Kratzfestigkeit ist jedoch geringer als die von Emaille.
Auswahl von Zamak 3 und Legierung 7
Zamak 3 ist die gängigste Option. Es bietet stabile Abmessungen, ausreichende Fließfähigkeit und eine gute Beschichtungsleistung, weshalb Wbmetal es standardmäßig verwendet. Die Legierung 7 hat einen geringeren Magnesiumgehalt und eine bessere Fließfähigkeit. Sie eignet sich für dünne Wände, komplexe Details und Teile, die eine schärfere Logodefinition erfordern. Ihr Stückpreis ist etwas höher und erfordert in der Regel eine Sonderbestellung.
Kann eine Hochglanzoberfläche direkt im Druckgussverfahren hergestellt werden?
Nein. Ein Zinkdruckguss-Rohling weist immer eine leichte Oberflächentextur auf. Eine Spiegelglanzoberfläche muss durch sekundäre CNC-Bearbeitung und Polieren erzielt werden. Die tatsächliche Prozesskette ist: Druckguss-Rohling → CNC-Feinbearbeitung → Polieren → optional Verchromung für zusätzlichen Glanz.
Ist die Werkzeugfertigung für eine Mindestbestellmenge (MOQ) unter 5.000 Stück möglich?
Ja, aber die Werkzeugkosten, die jedem Teil zugewiesen werden, wären hoch. Bei geringem Volumen und einzigartigem Design sollte zunächst der 3D-Druck zur Validierung des Aussehens eingesetzt werden. Wenn das Volumen gering und das LOGO generisch ist, können bestehende öffentliche Formen in Betracht gezogen werden. Für eine private Form sind 5.000 Stück in der Regel der wirtschaftlichere Gleichgewichtspunkt. Bei der Entwicklung verwandter Metallverpackungen prüfen Käufer oft umfassendere Aspekte.DuftstoffverpackungenOptionen vonwbmetal.
Die Wahl eines LOGO-Verfahrens bedeutet nicht, die auf dem Papier hochwertigste Option zu wählen. Es geht darum, diejenige zu wählen, die zur Markensprache passt: Ein erhabenes Relief schafft Präsenz, eine vertiefte Gravur erzeugt Zurückhaltung, und eine galvanische Farbfüllung erzeugt einen Vintage-Look. Dünnwandiger Druckguss, Oberflächenveredelung und LOGO-Ausführung funktionieren als ein System. Wenn die Marke Linienbreite, Oberflächenkrümmung, Finish, Toleranz, Flaschenhalsgröße, MOQ und Montagemethode im Voraus übermittelt, ist der Bemusterungsprozess weitaus weniger wahrscheinlich, dass er mittendrin überarbeitet werden muss.