
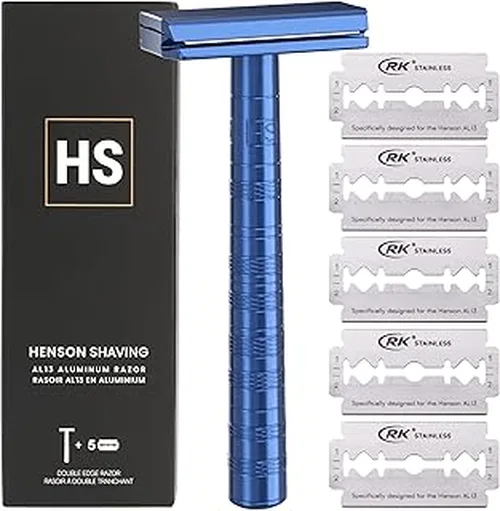
Los mangos de maquinillas de afeitar metálicos utilizan actualmente principalmente dos aleaciones. La aleación de aluminio es ligera y se inclina hacia un diseño preciso y minimalista. La aleación de zinc es más pesada, típicamente combinada con un cromado brillante, texturas más complejas y un estilo vintage. El aluminio se divide en dos vías principales. Una es la 6061, que se mecaniza por CNC y puede ser anodizada en color. La otra es la ADC12, que se fabrica por fundición a presión y es rentable para la producción de alto volumen, pero su alto contenido de silicio significa que el anodizado generalmente solo produce negro o plata, por lo que no se recomienda el anodizado en color. Entre estos 12 modelos de aluminio, la mayoría utiliza fundición a presión de ADC12. Solo dos modelos utilizan CNC 6061: Henson, identificado por su acabado anodizado en azul brillante, y KAMPFE GEM, que especifica 6061 en el título. Los modelos de zinc son básicamente todos de fundición a presión.
Según TrendX Insights, se proyecta que el mercado global de maquinillas de afeitar de seguridad crecerá de $2.48 mil millones en 2025 a $6.25 mil millones para 2034, con una TCAC del 10.8%. Otra firma de investigación, Fortune Business Insights, sitúa el mercado general de maquinillas de afeitar en $18.71 mil millones para 2034, con una TCAC del 3.97%. Las maquinillas de afeitar de seguridad están creciendo a más del doble de la tasa del mercado general. Este segmento es precisamente donde dominan los mangos de metal, impulsado por el regreso del afeitado húmedo y la creciente aversión a los mangos de plástico desechables.
En Wbmetal, analizamos mangos metálicos en Amazon etiquetados como aleación de aluminio o zinc. Recopilamos 20 modelos y los desglosamos uno por uno para comparar las diferencias de diseño y fabricación. Este artículo tiene como objetivo ayudar a los lectores a comprender rápidamente cómo el mercado está seleccionando materiales y procesos hoy en día.
Empecemos por la diferencia entre aluminio y zinc
Densidad: La aleación de zinc Zamak 3 tiene una densidad de 6.70 g/cm³, mientras que la aleación de aluminio 6061 es de 2.70 g/cm³ (ASTM B86/B209). A igual volumen, el zinc pesa aproximadamente 2.5 veces más que el aluminio. Un mango de maquinilla de afeitar es algo que se sostiene en la mano, por lo que el peso influye directamente en la sensación de uso.
| Categoría | Aluminio 6061 CNC | Fundición a presión de aluminio ADC12 | Fundición a Presión de Zinc Zamak |
|---|---|---|---|
| Método de conformado | Mecanizado completamente a partir de barra maciza por CNC | Pieza en bruto fundida a presión de alta presión | Pieza en bruto fundida a presión de cámara caliente |
| Mayor volumen de producción | Bajo volumen, no se requiere utillaje | Alto volumen, el coste de las herramientas puede amortizarse | Alto volumen, el coste de las herramientas puede amortizarse |
| Tolerancia | IT6-IT8 en superficies mecanizadas | CT4-CT7 en estado de fundición, más ajustado después del mecanizado | CT4-CT6 en estado de fundición, más ajustado después del mecanizado |
| Peso a igual volumen | ~40 g (densidad 2.70) | ~40 g (densidad 2.70) | ~100 g (densidad 6.7) |
| Sensación al tacto | Ligero, fresco al primer contacto | Ligero | Sustancial, más suave y cálido al tacto |
| Acabado superficial | Anodizado multicolor: color, plata mate, cepillado | Anodizado negro o plateado/pintura o recubrimiento en polvo/chapado; el alto contenido de silicio impide el anodizado de color | Cromado espejo, oro o recubrimiento PVD; requiere una capa de impacto de cobre |
| Desafíos de rendimiento | Distorsión de pared delgada, marcas de vibración | Porosidad, adherencia al molde | Omitir el pre-chapado de cobre provoca ampollas; el rendimiento es típicamente del 70-85% |
La fundición a presión solo forma la pieza en bruto. La pieza en bruto aún presenta rebabas y bebederos. La superficie sigue siendo rugosa, y los orificios roscados y las superficies de acoplamiento aún no están acabados. Debe pasar por un mecanizado posterior para desbarbado, roscado y acabado de superficies críticas para el ajuste, para luego proceder al chapado o anodizado. Por lo tanto, una vez que el aluminio o el zinc utilizan la ruta de fundición a presión, el mecanizado sigue siendo inevitable. Dentro del aluminio, el 6061 no es adecuado para la fundición a presión convencional porque su comportamiento de flujo no es ideal para el proceso y es propenso a la fisuración en caliente y a la adherencia al molde. Para la fundición a presión de aluminio, se requiere una aleación de fundición a presión con alto contenido de silicio, como el ADC12.
Los tres materiales siguen su propia ruta de acabado superficial. El aluminio 6061 se anodiza según la norma MIL-A-8625. La capa de óxido se puede teñir en azul brillante, dorado, rojo y otros colores. Los acabados plata mate y cepillado también son viables. En este grupo, solo el acabado azul brillante de Henson y KAMPFE GEM utilizan el anodizado de color 6061. El aluminio ADC12 de fundición a presión contiene 9.6-12% de silicio. Las partículas de silicio no se disuelven en la película anódica, por lo que el anodizado generalmente solo produce tonos base negros o plateados y no puede adquirir colores teñidos. Si un mango de aluminio ADC12 requiere color, debe recurrir a la pintura o al recubrimiento en polvo. Si requiere un acabado brillante, debe ser chapado. En este grupo, Reggie, Goodfellas y Keropy utilizan cromo espejo, mientras que FREED emplea chapado de latón dorado, todo ello basado en la fundición a presión de ADC12 seguida de un proceso de chapado. La aleación de zinc es químicamente activa, por lo que primero debe recibir un pre-chapado de cobre antes del chapado de níquel-cromo. Si se omite ese paso, pueden aparecer ampollas fácilmente en un plazo de 48 horas de prueba de niebla salina.
En términos sencillos, el aluminio 6061 mecanizado por CNC destaca por su anodizado de color, bajo peso y precisión. La fundición a presión de aluminio ADC12 se distingue por su bajo coste en grandes volúmenes, con el inconveniente de que el anodizado solo produce acabados en negro o plata, por lo que el color requiere pintura o chapado. La fundición a presión de zinc destaca por su peso, sensación sólida al tacto, estilo vintage brillante, texturas intrincadas y producción rentable a gran volumen.
¿Qué estilos de diseño aparecen en los 20 modelos?
Estos 20 modelos se clasifican en estilos clásico, minimalista, vintage, industrial y de lujo asequible. En Amazon, el aspecto predominante de los mangos metálicos se agrupa en tres direcciones: industrial minimalista, principalmente de aluminio con acabados en plata mate, cepillados y finas líneas de agarre circulares; clásico vintage, mayormente de zinc con cromado brillante y moleteado de diamante; y lujo asequible, con chapado en oro, oro rosa o combinaciones con extremos de madera. Los tratamientos de superficie también se dividen claramente por ruta de proceso. El anodizado multicolor es el distintivo del aluminio 6061 CNC. La pintura y el recubrimiento en polvo son las opciones prácticas para el aluminio ADC12 fundido a presión. El chapado pulido a espejo es el acabado característico del zinc.
Los 12 modelos de aleación de aluminio
Entre estos 12 modelos, los títulos de Amazon suelen describirlos como aluminio CNC o aluminio aeroespacial. Solo uno, KAMPFE GEM, especifica explícitamente la aleación 6061. Henson también puede identificarse como 6061 por su acabado anodizado de color azul brillante. En términos de proceso, los mangos de aluminio aquí se dividen principalmente en dos rutas de material: barra maciza de 6061, totalmente mecanizada por CNC, que admite el anodizado de color, y fundición a presión de ADC12, que es más económica pero solo puede anodizarse en negro o plata, por lo que el color requiere pintura o chapado. La mayoría de los modelos de aluminio de mercado masivo en este conjunto son de ADC12, típicamente con acabados anodizados plateados o cromados. Solo Henson y KAMPFE GEM son de aluminio 6061 mecanizado por CNC.
Estilo industrial minimalista (8 modelos)
- Henson AL Steel Blue (B0BPJDW1B8)Mango cilíndrico recto con acabado anodizado duro en azul brillante, finas líneas de agarre antideslizantes circulares a lo largo de toda la longitud, aluminio aeroespacial canadiense mecanizado por CNC, ángulo de afeitado fijo de 30°.

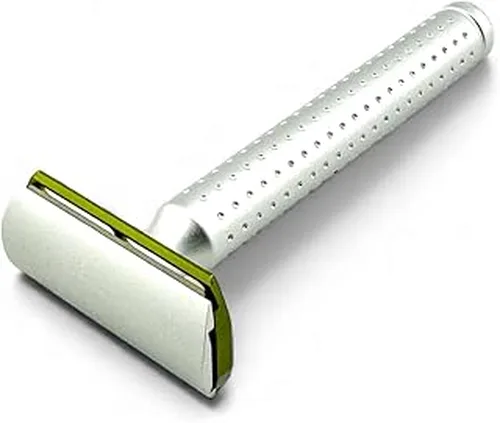
- Parker AeroShave (B0GF435Z5T)Mango recto con patrón antideslizante de matriz de puntos cóncavos, anodizado en plata mate, con un fino acento verde a lo largo del borde del cabezal.

- Parker AeroShave XL (B0GF3GMHWM)Versión de mango largo del modelo anterior, relación longitud-diámetro de aproximadamente 7.2:1.
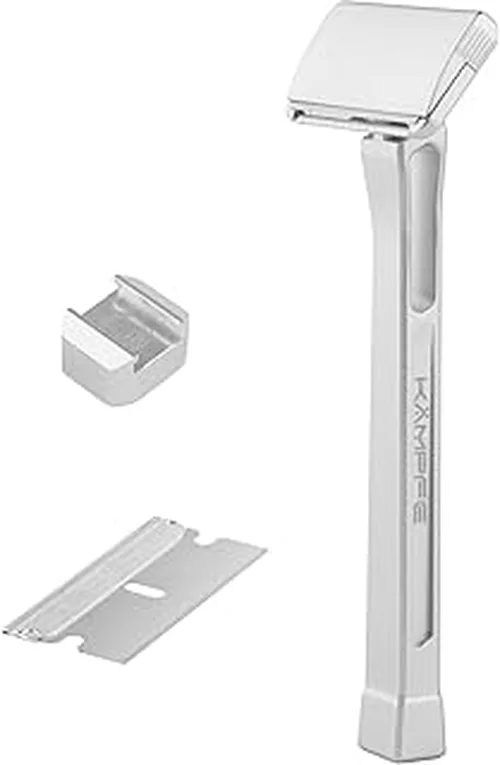
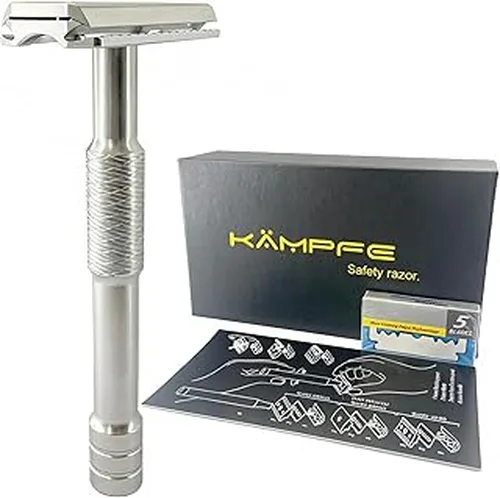
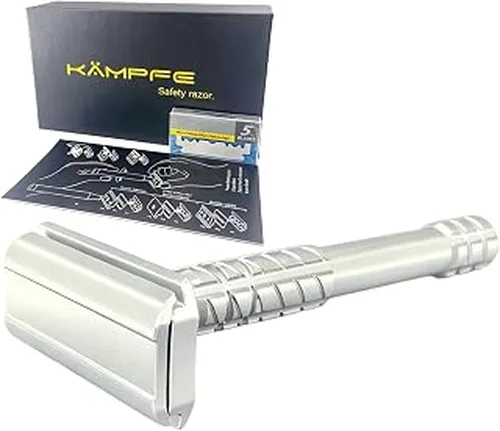
- KAMPFE 6061 GEM de una sola hoja (B0FW5LBBQ9): Cuerpo multiprisma de aluminio 6061, acabado anodizado cepillado vertical con reflejos a lo largo de los bordes del prisma, combinado con una cuchilla GEM de un solo filo.

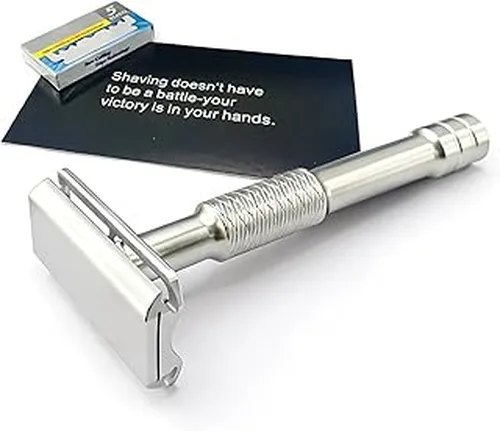
- KAMPFE CNC DE suave (B0G7WWQ7F9)Moleteado helicoidal cruzado en la sección central, acabado cepillado mate, cabezal de afeitado suave.

- KAMPFE CNC DE estándar (B0H4GJKZZL)Patrón antideslizante de ranuras anulares segmentadas, acabado anodizado cepillado en plata mate completo.

- KAMPFE CNC DE agresiva (B0GKGM74H4)Diseño de tres secciones con moleteado helicoidal en el centro, acabado cepillado con reflejos localizados, cabezal de tipo agresivo.
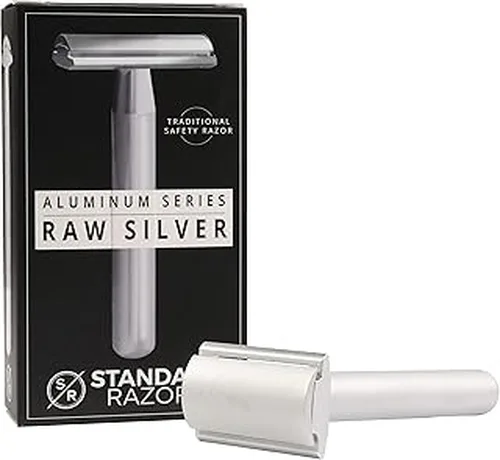
- Maquinillas de afeitar estándar Plata natural (B07C39RCPY)Mango recto liso sin textura antideslizante, acabado anodizado cepillado en plata mate.

Estilo clásico vintage (2 modelos)
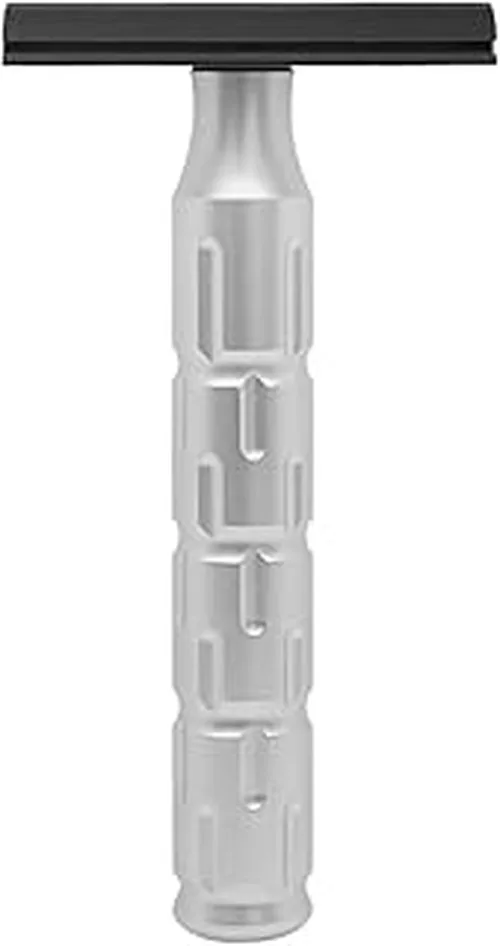
- The Goodfellas’ Smile Syntesi (B0CGVKRVZB)Hecho a mano en Italia, patrón antideslizante segmentado de 4 zonas (ranuras verticales más nervaduras en forma de J), plata brillante pulida a espejo, ángulo de afeitado de 45°.

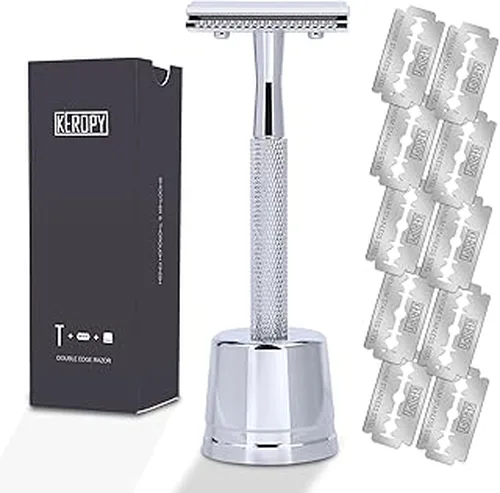
- Keropy (B0F63NTSK5)Moleteado de diamante en la sección de agarre, combinado con un soporte vertical cromado a juego, se vende como un conjunto.

Estilo de lujo asequible (2 modelos)
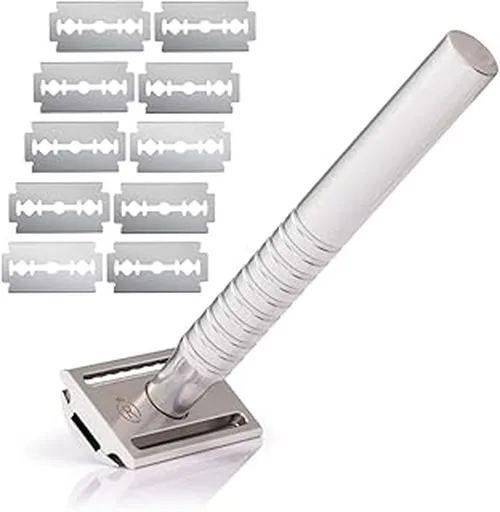
- Reggie’s Razors Jupiter (B0FXGT1QB9)Mango largo recto con moleteado circular, plata brillante pulida a espejo, el título indica aluminio aeroespacial.

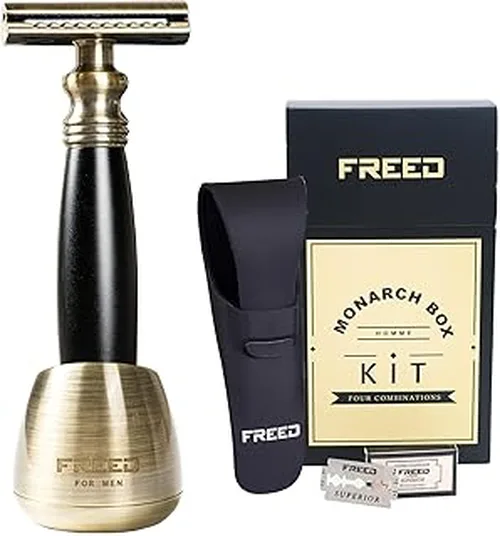
- FREED (B0CRV1W36B)Cintura ligeramente curvada y segmentada, sección metálica electrochapada en latón cepillado con contraste de color de mango en negro brillante, combinado con una base ponderada independiente.

En este grupo, Reggie Jupiter, Goodfellas y Keropy utilizan un aspecto cromado brillante como un espejo, mientras que FREED emplea un chapado en latón dorado. Todos estos se forman mediante fundición a presión de ADC12 y luego se chapado para obtener un acabado brillante. Ninguno de estos mangos de maquinilla de afeitar utiliza acero inoxidable. Bambaw especifica el acero inoxidable para la hoja, no para el mango. Para un aspecto vintage brillante, la opción es la fundición a presión de aluminio ADC12 con chapado ofundición a presión de aleación de zinccon galvanoplastia. El efecto visual puede ser muy similar, pero el aluminio es ligero mientras que el zinc se siente más sustancial en la mano.
Los 8 modelos de aleación de zinc
Estos se basan principalmente en fundición a presión más galvanoplastia, con un peso sólido, acabados en cromo brillante u oro, y detalles moleteados vintage.
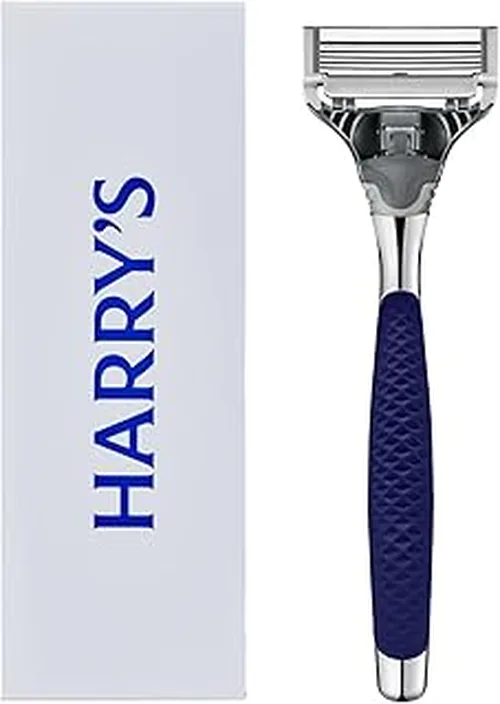
- Harry’s Winston (B0B194HMX4)La página de detalles especifica claramente zinc fundido a presión. Mango largo segmentado, malla de diamante más goma blanda TPR en la sección de agarre, cromo brillante tipo espejo en la sección metálica, esquema de color azul profundo.

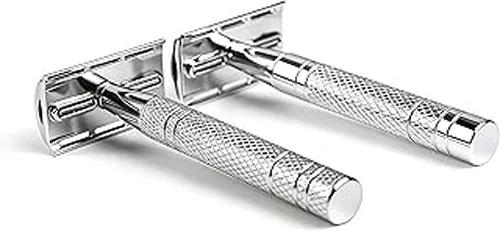
- Marca de Aleación de Zinc DE (B0GKG5PCVW): El nombre de la marca es el material. Moleteado de diamante recto segmentado en todo el mango, cromo espejo.

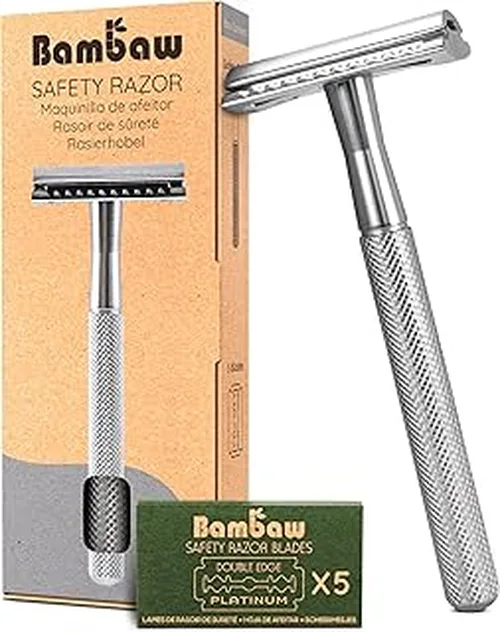
- Bambaw Plata (B07XJQZKL2)Mango de aleación de zinc con hoja de acero inoxidable. Moleteado de diamante largo, recto y de mango completo, acabado brillante.

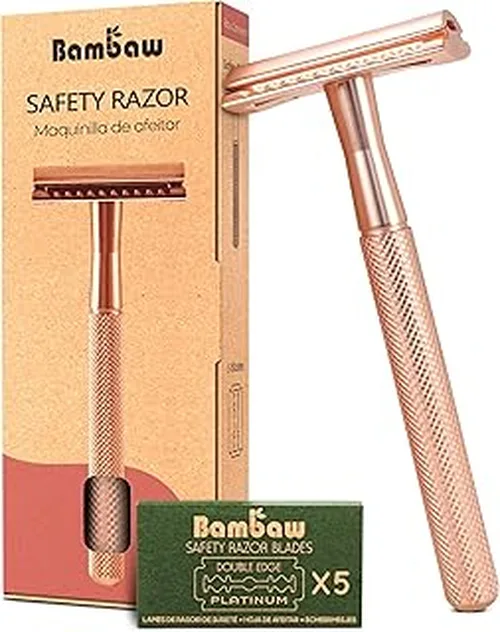
- Bambaw Oro Rosa (B07XP6NC9V)Mismo mango de aleación de zinc que el anterior, chapado al vacío en oro rosa, moleteado segmentado largo y recto.
- TOCCOOL Gris (B0FHCVBLFF)Compatible con Gillette Fusion 5. Mango recto y esbelto con acabado cepillado en marrón plomo y conector superior espejado.
- TOCCOOL Plata (B0FDB4JVX8): Compatible con Fusion. Superficie lisa multifacética segmentada más empalme de extremo de madera, cromo espejo completo, cabezal de bola flotante multidireccional.

- TOCCOOL Oro (B0FHDGP51L)Compatible con Fusion. Mango recto con moleteado circular, chapado al vacío en oro brillante.
- TOCCOOL Negro (B0FBGJ4NQ9): Compatible con cabezal flotante Fusion 5. Cintura cónica aerodinámica con superficies curvas y antideslizante de silicona con patrón de diamante, con acento de bisagra naranja.

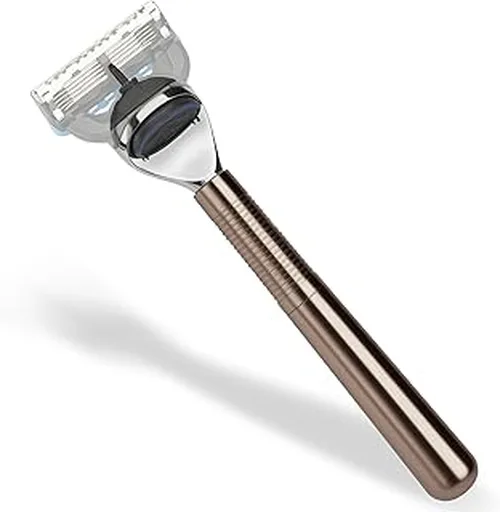
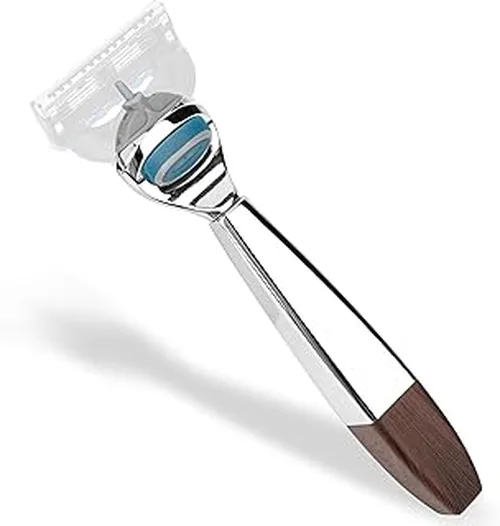
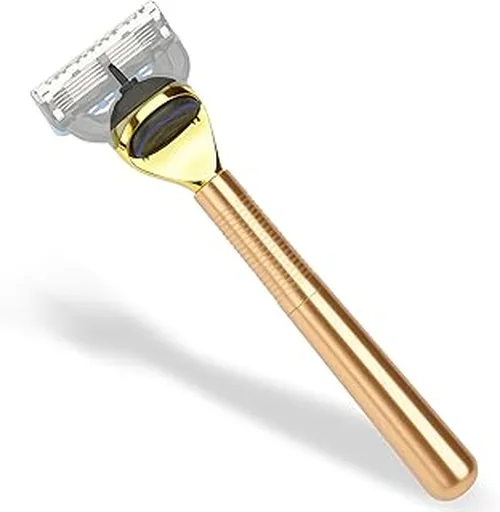
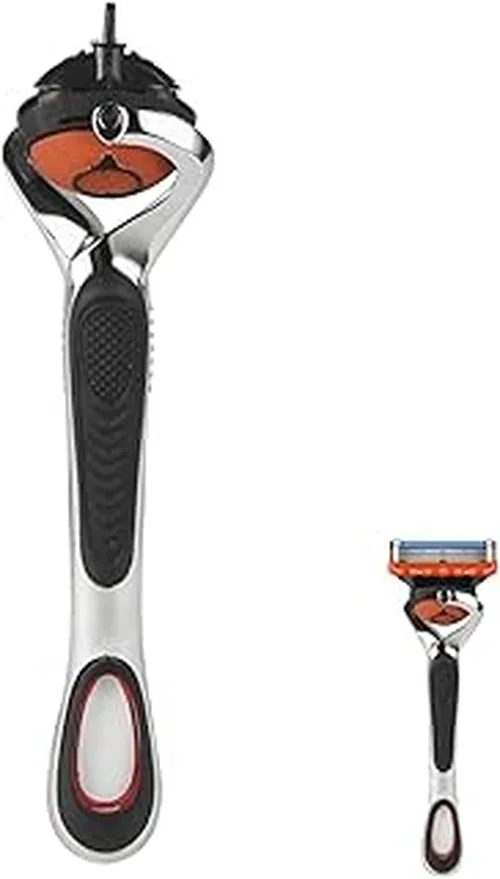
Los cuatro modelos TOCCOOL son compatibles con los cartuchos Gillette Fusion. Se dirigen al mercado de mangos de repuesto, mejorando la sensación del mango de plástico original por uno de metal. Una familia de moldes admite cuatro variaciones de superficie: cepillado color bronce de cañón, acabado espejo con efecto madera, chapado en oro e inserto de silicona. Esta es una forma típica de utilizar la fundición a presión de aleación de zinc: una plataforma de utillaje con múltiples opciones de acabado para cubrir diversas direcciones de estilo.
¿Cómo elegir el material y el proceso para un mango de maquinilla de afeitar?
Si el objetivo es ligereza, color y un aspecto moderno, elija aluminio 6061 mecanizado por CNC. Ofrece opciones flexibles de color anodizado, sin coste de utillaje para producciones de bajo volumen y una rápida iteración de diseño. Es ideal para marcas de aseo personal emergentes que buscan una línea de maquinillas de afeitar de doble filo minimalistas. Si el objetivo es bajo peso más un menor coste unitario en alto volumen, seleccione la fundición a presión de aluminio ADC12. Su anodizado se limita a negro y plata, por lo que el color requiere pintura o galvanoplastia. Si el objetivo es un peso sustancial, una apariencia vintage brillante y una producción de alto volumen, seleccione la fundición a presión de aleación de zinc. Ofrece una sensación de mayor peso en la mano, una textura cromada tipo espejo y un coste unitario competitivo una vez amortizado el utillaje. Es adecuada para productos en caja de regalo, modelos vintage y programas de mangos de repuesto como los de TOCCOOL para líneas de productos Fusion o DE existentes.
Si el objetivo es combinar una apariencia exterior ligera con una sensación de peso en la mano, una estructura como la de Harry's —mango de zinc fundido a presión con agarre de goma suave— o una construcción híbrida con una carcasa de aluminio y un peso interno de zinc pueden lograr ambos. Wbmetal cuenta con una amplia experiencia en este tipo de piezas compuestas.
Wbmetal se inició enfundición a presión de aleación de zinc. Su negocio principal incluyeTapones de perfume, Tapas de Botella, y componentes metálicos paraEnvases Cosméticos. La misma línea de proceso se aplica directamente a los mangos de maquinillas de afeitar. Ambos implican piezas pequeñas de fundición a presión de zinc, acabados chapados brillantes, texturas antideslizantes como moleteado o malla de diamante, y los mismos requisitos de cumplimiento ambiental bajo REACH y la Proposición 65 de California. Para un mango de maquinilla de afeitar de seguridad vintage con peso, o un mango de metal mejorado para una línea de productos Fusion o DE existente, Wbmetal puede cubrir todo el proceso desde el utillaje, la fundición a presión, el CNC, el pulido y el chapado hasta el montaje final. Los acabados disponibles incluyen galvanoplastia, chapado acuoso, recubrimiento en polvo, pintura y PVD. Los colores y logotipos se pueden personalizar según los requisitos del cliente. Se pueden realizar pruebas de niebla salina según el estándar requerido. El MOQ es de 5.000 piezas, y el muestreo tarda 15 días.
Si ya se dispone de un concepto de diseño, incluso si es solo un boceto, puede enviarse para su revisión. La elección del material, el espesor de pared, el ángulo de desmoldeo y la ruta de recubrimiento pueden definirse y convertirse en planos listos para utillaje. Desde el boceto hasta la primera muestra, el plazo de entrega de las muestras es de 15 días.





