
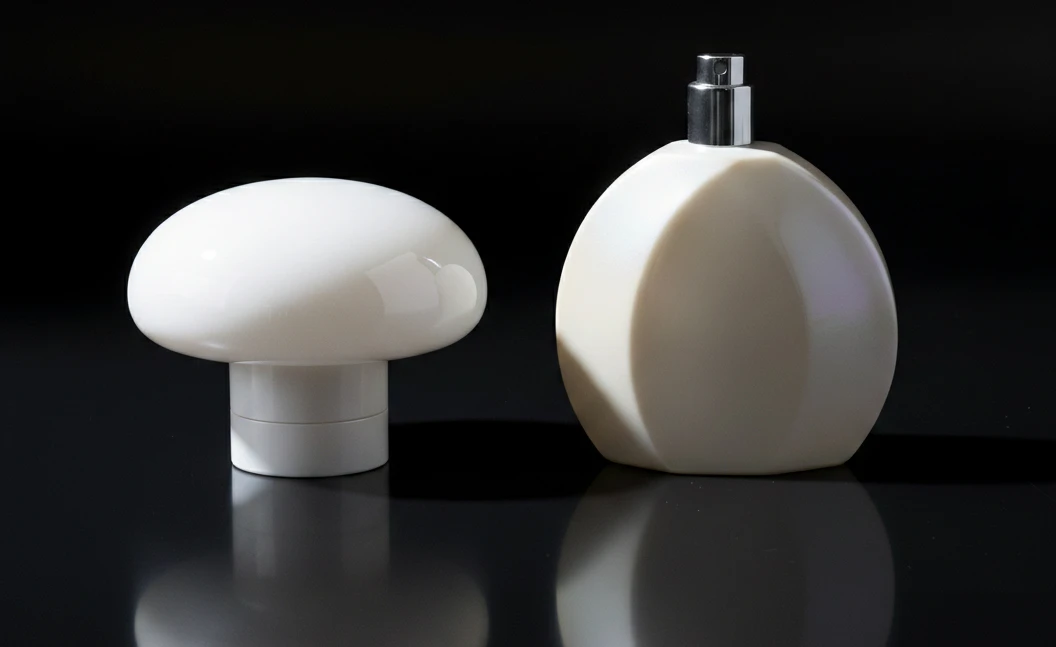
Toute personne impliquée danscomposants d'emballage de parfumsait que le blanc est la couleur la plus difficile à produire, et le blanc métallique l'est encore plus. Dans ce cas, le client a exigé que la couleur électroplaquée d'un alliage de zincBouchon de parfumcorresponde à un flacon blanc nacré. Cependant, après trois cycles d'échantillonnage, le projet n'a cessé d'échouer, oscillant entre des tons « trop froids » et « trop chauds ». Même après l'approbation réticente d'un échantillon, le lot de production de masse a complètement échoué sous lumière naturelle et a été directement rejeté. En surface, cela ressemblait à un problème de différence de couleur, mais en réalité, cela a révélé une chaîne de problèmes de longue date. Ceux-ci incluent des différences de réflectivité du substrat, des fluctuations dans les processus de galvanoplastie et de revêtement, un manque de normes claires de correspondance des couleurs, et la déconnexion entre l'échantillonnage et la production de masse. Ci-dessous, WB Metal Products décortiquera cette leçon concrète couche par couche.
Quelles sont les causes des différences de couleur froid-chaud entre les bouchons de parfum en alliage de zinc et les flacons blanc nacré ?
Les principales raisons pour lesquelles un bouchon de parfum en alliage de zinc et un flacon blanc nacré peuvent apparaître « l'un plus froid et l'autre plus chaud » sont fondamentalement les suivantes :
- Différents substrats :Le bouchon en alliage de zinc est soumis à la galvanoplastie/au revêtement par pulvérisation, tandis que le corps du flacon est principalement en plastique ou en verre. Leurs substrats réfléchissent la lumière différemment, il est donc naturellement difficile de leur donner la même apparence.
- La nature particulière du blanc nacré :Les substrats métalliques et en plastique/verre ont des indices de réfraction de la lumière différents (plastique 2,0 contre verre 1,5). Sous la même source lumineuse, le capuchon métallique a tendance à refléter une teinte bleutée plus froide, tandis que le flacon en plastique tend vers une teinte jaunâtre plus chaude. Combiné à l'effet de diffusion des pigments nacrés, la différence de couleur est encore amplifiée.
- Différences de processus :Une épaisseur de revêtement et un niveau de brillance incohérents peuvent donner une perception erronée de la tonalité froid-chaud à l'œil nu, même si les valeurs de laboratoire sont proches.
- Variation de la galvanoplastie :Un prétraitement inadéquat, la composition du bain de placage, la température, le courant, le temps et la position sur le support peuvent tous entraîner un décalage de la profondeur de couleur du capot de parfum en alliage de zinc (entraînant facilement un △E hors tolérance > 1,5).
- Absence de contrôle unifié de la chaîne d'approvisionnement :Si la bouteille et le capot ne sont pas contrôlés selon les mêmes normes, échantillons approuvés et méthodes d'inspection, la différence de couleur peut facilement être amplifiée.
Pourquoi y avait-il encore une différence de couleur après trois cycles d'échantillonnage pour le capot de parfum en alliage de zinc ?
| Raison | Pourquoi l'échec a persisté après trois cycles d'échantillonnage |
|---|---|
| Les normes n'étaient pas clairement établies | Ils ont seulement dit « proche de l'échantillon client » sans définir clairement la norme Pantone/physique, les valeurs Lab, la limite ΔE, la source de lumière d'observation et l'angle de vision. Les échanges répétés d'échantillons dans de telles conditions sont le moyen le plus simple pour que la couleur dérive. |
| Incohérence du substrat | Les différences dans la composition du matériau en alliage de zinc, l'état de surface, les conditions de moulage sous pression et la rugosité du polissage peuvent toutes modifier la réflectivité et l'aspect chaud/froid après placage. |
| Variation du processus de galvanoplastie | Les différences dans les lots de produits chimiques, la concentration en ions nickel/chrome, la concentration de la solution de placage, la densité de courant, le pH, la température, la filtration et l'épaisseur du revêtement créent naturellement des variations de couleur entre les séries d'échantillons. |
| Le contrôle du prétraitement a été manqué | Si le dégraissage, le polissage et le nettoyage de surface ne sont pas effectués correctement, la couleur peut devenir marbrée ou assombrie et ne pas correspondre à l'échantillon de capot de parfum en alliage de zinc approuvé. |
| Le processus lui-même n'était pas harmonisé | Si le standard de couleur du client a été réalisé par un autre procédé, mais que vous tentez de le reproduire par galvanoplastie, l'approche est déjà erronée dès le départ. |
Pourquoi la différence de couleur des capots de parfum en alliage de zinc peut-elle être bien pire en production de masse qu'en échantillonnage ?
Si l'échantillon de capot de parfum en alliage de zinc a été validé, mais que le lot de production de masse présente une différence de couleur bien plus importante, c'est généralement parce que la production de masse est devenue incontrôlable :
- La concentration de la solution de placage a fluctué (provoquant un dépôt inégal d'ions métalliques), les produits chimiques ont vieilli, ou les réglages de courant/temps ont été ajustés
- Les échantillons ont été polis uniformément à la main, tandis que la production de masse utilisait le polissage à la machine et un prétraitement insuffisant
- Des différences de lot de pigment sont survenues (valeur ΔE supérieure à 1,5)
- L'inspection a été effectuée uniquement sous lumière naturelle au lieu d'utiliser une cabine de lumière D65 et la norme ΔE
- Même un faible ΔE peut entraîner des différences visibles en raison du métamérisme, ce qui signifie que l'apparence change sous différentes conditions d'éclairage
Comment éviter le risque d'incohérence de couleur entre l'échantillonnage et la production de masse des capots de parfum en alliage de zinc ?
| Étape | Méthode de prévention des différences de couleur pour les capuchons de parfum en alliage de zinc |
|---|---|
| Définissez les standards en premier | Le contrat devrait clairement spécifier ΔE≤1,0, concernant ASTM B456 et ASTM D2244 ; le panneau standard du client plus les échantillons scellés de limite supérieure et inférieure ; les enregistrements Pantone conservés ; et le modèle de colorimètre et les conditions de mesure désignés (tels que X-Rite Ci7800, source lumineuse D65). |
| Ne vous fiez pas uniquement à l'apparence lors de l'échantillonnage | La production en série ne devrait commencer qu'après l'approbation du premier article (y compris la mesure du ΔE). L'échantillonnage et la production doivent utiliser le même lot de peinture, les mêmes paramètres et le même équipement. |
| Processus de production | Le prétraitement doit être effectué en premier : dégraissage, déparaffinage et séchage ; l'épaisseur du film de primaire/couche de finition, la température du four, l'humidité et l'étalonnage du pistolet de pulvérisation doivent tous être contrôlés régulièrement ; ajouter une surveillance colorimétrique en ligne pour une supervision en temps réel, avec une alarme déclenchée lorsque la fluctuation dépasse 0,5. |
| Acceptation de l'expédition | Utiliser le colorimètre désigné sous une cabine de lumière standard pour effectuer un contrôle aléatoire par rapport à l'échantillon scellé selon ΔE≤1.0 ; si nécessaire, utiliser l'échantillonnage AQL ou l'inspection 100% pour la différence de couleur. |
Comment identifier les principaux points de risque
| Point de risque pour les capots de parfum en alliage de zinc | L'écueil le plus courant | Signal de jugement |
|---|---|---|
| Ne vous fiez pas uniquement à l'apparence | La surface peut sembler belle, mais la précision du filetage interne, la performance d'étanchéité et la porosité/le retrait n'ont pas été vérifiés, de sorte que les problèmes n'apparaissent qu'après l'assemblage. | Examiner les rapports de matériaux et les certificats de tiers, et effectuer des tests fonctionnels si nécessaire ; une apparence conforme ne signifie pas qu'il est sûr d'accepter les marchandises. |
| Décollement du revêtement/corrosion | Un mauvais prétraitement et des paramètres de galvanoplastie fluctuants entraînent une adhérence instable, conduisant ultérieurement au décollement du placage, à des marbrures et à une mauvaise résistance à la corrosion. | Demandez au fournisseur de fournir les rapports d'essai au brouillard salin selon ASTM B117, les rapports d'adhérence par quadrillage selon ISO 2409/ISO 2819, et les rapports d'essai d'immersion dans l'alcool. |
| Conformité et homogénéité des lots | Les marchandises sont exportées vers l'Europe sans conformité RoHS ou REACH ; des écarts dimensionnels surviennent en production de masse, entraînant un assemblage par lot instable. | Vérifier les certifications RoHS 2011/65/UE, REACH 1907/2006 et les certifications de transport de marchandises dangereuses (telles que UN38.3/IMDG) ; pendant l'étape de production de masse, prêter attention au contrôle dimensionnel et aux procédures de contrôle qualité. |





