
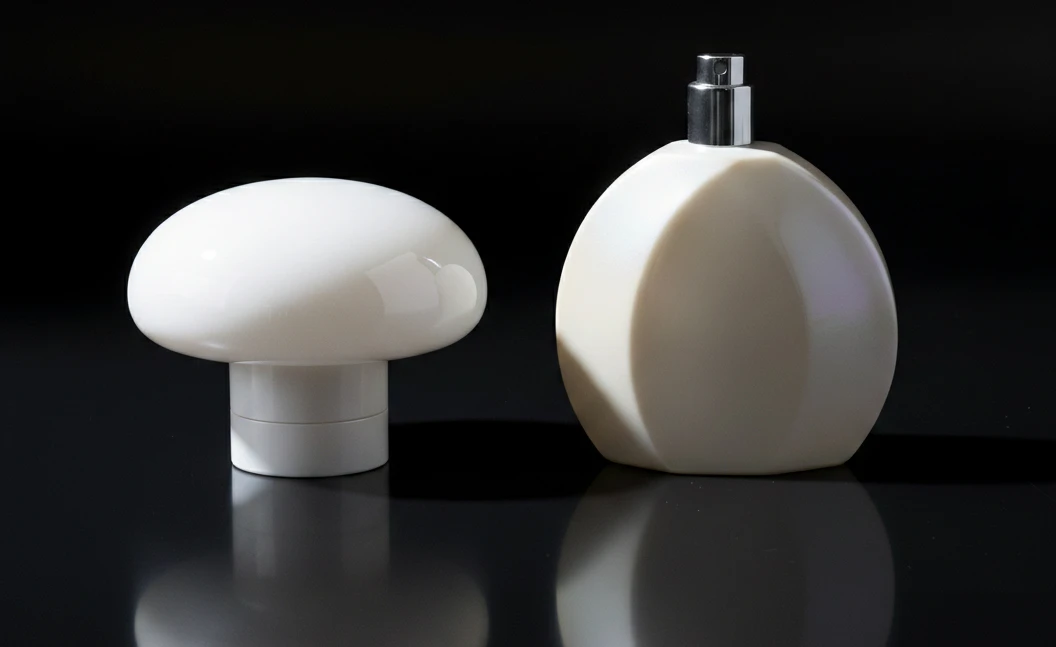
Chiunque sia coinvolto incomponenti per il packaging di fragranzesa che il bianco è il colore più difficile da produrre, e il bianco metallizzato lo è ancora di più. In questo caso, il cliente ha richiesto che il colore galvanico di una lega di zincoTappo per Profumocorrispondesse a un flacone bianco perla. Tuttavia, dopo tre cicli di campionatura, il progetto continuava a fallire a causa di tonalità “troppo fredde” o “troppo calde”. Anche dopo che un campione fu approvato con riluttanza, il lotto di produzione di massa fallì completamente sotto la luce naturale e fu direttamente rifiutato. In superficie, sembrava un problema di differenza di colore, ma in realtà ha rivelato una serie di problemi di lunga data. Questi includono differenze nella riflettività del substrato, fluttuazioni nei processi di galvanizzazione e rivestimento, mancanza di chiari standard di corrispondenza colore e la disconnessione tra campionatura e produzione di massa. Di seguito, WB Metal Products analizzerà questa lezione reale strato per strato.
Quali sono le cause delle differenze cromatiche “freddo-caldo” tra tappi per profumo in lega di zinco e flaconi bianco perla?
Le ragioni principali per cui un tappo per profumo in lega di zinco e un flacone bianco perla possono apparire “uno più freddo e uno più caldo” sono sostanzialmente le seguenti:
- Substrati diversi:Il tappo in lega di zinco si basa su galvanizzazione/verniciatura a spruzzo, mentre il corpo del flacone è principalmente in plastica o vetro. I loro substrati riflettono la luce in modo diverso, rendendo naturalmente difficile farli apparire uguali.
- La natura particolare del bianco perla:I substrati in metallo e plastica/vetro hanno indici di rifrazione della luce diversi (plastica 2.0 vs. vetro 1.5). Sotto la stessa fonte di luce, il tappo metallico tende a riflettere una tonalità bluastra più fredda, mentre il flacone in plastica tende a una tonalità giallastra più calda. In combinazione con l'effetto di dispersione dei pigmenti perlati, la differenza di colore viene ulteriormente amplificata.
- Differenze di processo:Uno spessore del rivestimento e un livello di lucentezza incoerenti possono far apparire sbagliata la tonalità freddo-caldo all'occhio nudo, anche se i valori di laboratorio sono vicini.
- Variazione della galvanizzazione:Un pretrattamento inadeguato, la composizione del bagno di placcatura, la temperatura, la corrente, il tempo e la posizione del telaio possono tutti causare uno spostamento della profondità del colore del tappo per profumo in lega di zinco (portando facilmente a un △E fuori tolleranza > 1.5).
- Mancanza di controllo unificato della catena di fornitura:Se la bottiglia e il tappo non sono controllati utilizzando gli stessi standard, campioni approvati e metodi di ispezione, la differenza di colore può facilmente ingrandirsi.
Perché persisteva la differenza di colore dopo tre cicli di campionatura per il tappo per profumo in lega di zinco?
| Motivo | Perché il progetto è fallito dopo tre cicli di campionatura |
|---|---|
| Gli standard non erano chiaramente definiti. | Hanno solo detto “vicino al campione del cliente” senza definire chiaramente lo standard Pantone/fisico, i valori Lab, il limite ΔE, la sorgente luminosa e l'angolo di osservazione. Scambi ripetuti di campioni in tali condizioni sono il modo più semplice per la deriva del colore. |
| Substrato incoerente | Differenze nella composizione del materiale in lega di zinco, nelle condizioni della superficie, nelle condizioni di pressofusione e nella rugosità della lucidatura possono tutte alterare la riflettività e l'aspetto caldo\/freddo dopo la placcatura. |
| Variazione del processo di galvanizzazione | Differenze nel lotto chimico, nella concentrazione di ioni nichel\/cromo, nella concentrazione della soluzione di placcatura, nella densità di corrente, nel pH, nella temperatura, nella filtrazione e nello spessore del rivestimento creano naturalmente variazioni di colore tra i diversi campioni. |
| Il controllo del pre-trattamento è stato omesso. | Se la sgrassatura, la lucidatura e la pulizia della superficie non vengono eseguite correttamente, il colore potrebbe diventare maculato o scurirsi e non corrispondere al campione approvato di tappo per profumo in lega di zinco. |
| Il processo stesso non era allineato | Se lo standard di colore del cliente è stato realizzato con un altro processo, ma si tenta di riprodurlo tramite galvanizzazione, la direzione è già sbagliata fin dall'inizio. |
Perché la differenza di colore nella produzione di massa dei tappi per profumo in lega di zinco può essere molto peggiore rispetto alla campionatura?
Se il campione di tappo per profumo in lega di zinco è stato approvato, ma il lotto di produzione di massa mostra una differenza di colore molto maggiore, di solito è perché la produzione di massa è andata fuori controllo:
- La concentrazione della soluzione di placcatura ha fluttuato (causando una deposizione irregolare di ioni metallici), i prodotti chimici sono invecchiati o le impostazioni di corrente/tempo sono state regolate.
- I campioni sono stati lucidati uniformemente a mano, mentre la produzione di massa ha utilizzato la lucidatura a macchina e un pre-trattamento insufficiente.
- Si sono verificate differenze di lotto di pigmento (il valore ΔE ha superato 1,5)
- L'ispezione è stata condotta solo sotto luce naturale anziché utilizzando una cabina luce D65 e lo standard ΔE
- Anche un piccolo ΔE può comunque portare a differenze visibili a causa del metamerismo, il che significa che l'aspetto cambia in diverse condizioni di illuminazione
Come si può evitare il rischio di incoerenza cromatica tra campionamento e produzione di massa dei tappi per profumo in lega di zinco?
| Fase | Metodo di Prevenzione delle Differenze di Colore per i Tappi per Profumo in Lega di Zinco |
|---|---|
| Definire prima gli standard | Il contratto dovrebbe specificare chiaramente ΔE≤1,0, in riferimento a ASTM B456 e ASTM D2244; pannello standard del cliente più campioni sigillati con limite superiore e inferiore; registri Pantone conservati; e il modello del colorimetro e le condizioni di misurazione designate (come X-Rite Ci7800, sorgente luminosa D65). |
| Non valutare il campionamento solo dall'aspetto | La produzione di massa dovrebbe iniziare solo dopo l'approvazione del primo articolo (inclusa la misurazione ΔE). Il campionamento e la produzione dovrebbero utilizzare lo stesso lotto di vernice, gli stessi parametri e le stesse attrezzature. |
| Processo di produzione | Il pre-trattamento deve essere eseguito per primo: sgrassaggio, deceratura ed essiccazione; lo spessore del film di primer/finitura, la temperatura del forno, l'umidità e la calibrazione della pistola a spruzzo devono essere tutti controllati regolarmente; aggiungere il monitoraggio online con colorimetro per la supervisione in tempo reale, con un allarme attivato quando la fluttuazione supera 0,5. |
| Accettazione della spedizione | Utilizzare il colorimetro designato sotto una cabina luce standard per condurre un'ispezione a campione rispetto al campione sigillato secondo ΔE≤1.0; se necessario, utilizzare il campionamento AQL o l'ispezione 100% per la differenza di colore. |
Come identificare i punti chiave di rischio
| Punto di Rischio per i Tappi di Profumo in Lega di Zinco | Errore più Comune | Segnale di Giudizio |
|---|---|---|
| Non giudicare solo dall'aspetto | La superficie può apparire bella, ma la precisione della filettatura interna, le prestazioni di tenuta e la porosità/ritiro non sono state verificate, quindi i problemi emergono solo dopo l'assemblaggio. | Esaminare i rapporti sui materiali e i certificati di terze parti e, se necessario, condurre test funzionali; un aspetto qualificato non significa che sia sicuro accettare la merce. |
| Sfogliatura del rivestimento\/corrosione | Una scarsa pre-trattamento e parametri di galvanica instabili comportano un'adesione precaria, causando distacco della placcatura, macchie e scarsa resistenza alla corrosione in seguito. | Chiedere al fornitore di fornire i rapporti dei test in nebbia salina secondo ASTM B117, i rapporti di adesione a reticolo secondo ISO 2409\/ISO 2819 e i rapporti dei test di immersione in alcol. |
| Conformità e coerenza del lotto | Le merci vengono esportate in Europa senza conformità RoHS o REACH; si verificano deviazioni dimensionali nella produzione di massa, con conseguente assemblaggio instabile dei lotti. | Verificare le certificazioni RoHS 2011/65/UE, REACH 1907/2006 e quelle per il trasporto di merci pericolose (come UN38.3/IMDG); durante la fase di produzione di massa, prestare attenzione all'ispezione dimensionale e alle procedure di controllo qualità (QC). |





