
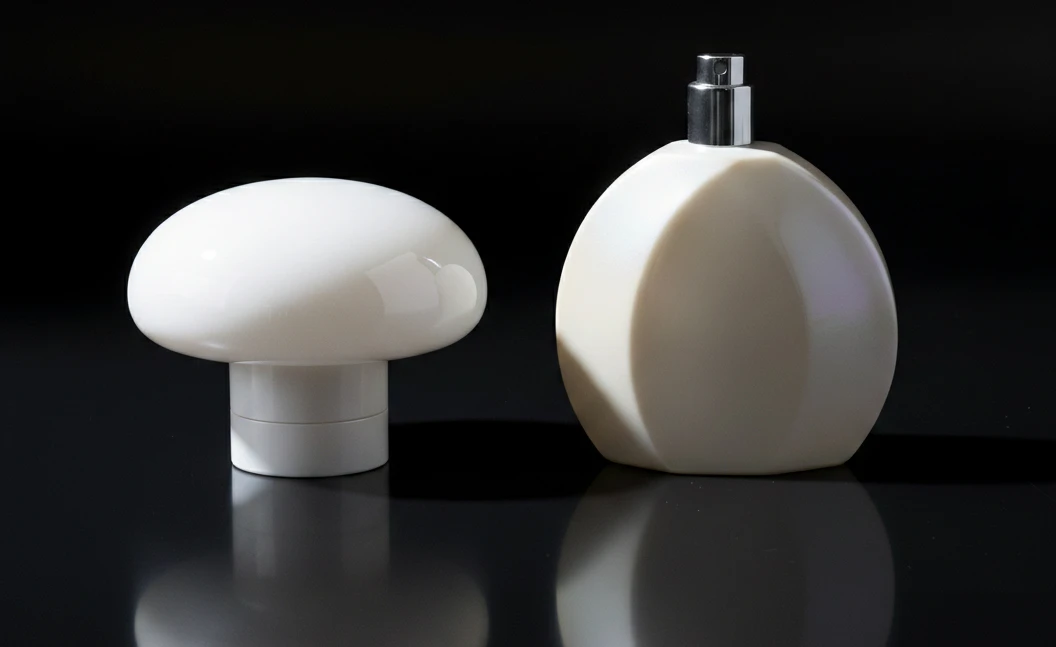
كل من يعمل فيمكونات تغليف العطورمن المعروف أن اللون الأبيض هو الأصعب في الإنتاج، والأبيض المعدني أصعب. في هذه الحالة، طلب العميل اللون المطلي بالكهرباء لسبائك الزنكغطاء العطرلمطابقة زجاجة بيضاء لؤلؤية. ومع ذلك، بعد ثلاث جولات من أخذ العينات، استمر المشروع في الفشل بسبب تباين الدرجات اللونية بين “الباردة جدًا” و“الدافئة جدًا”. حتى بعد الموافقة على عينة على مضض، فشلت دفعة الإنتاج الضخم تمامًا تحت الضوء الطبيعي وتم رفضها مباشرة. ظاهريًا، بدا الأمر وكأنه مشكلة اختلاف في الألوان، لكنه في الواقع كشف عن سلسلة من المشاكل طويلة الأمد. وتشمل هذه الاختلافات في انعكاسية الركيزة، وتقلبات في عمليات الطلاء الكهربائي والطلاء، ونقص معايير واضحة لمطابقة الألوان، والانفصال بين أخذ العينات والإنتاج الضخم. أدناه، ستقوم WB Metal Products بتحليل هذا الدرس الحقيقي طبقة تلو الأخرى.
ما الذي يسبب اختلافات الألوان الباردة والدافئة بين أغطية عطور سبائك الزنك والزجاجات البيضاء اللؤلؤية؟
الأسباب الرئيسية لظهور غطاء عطر من سبائك الزنك وزجاجة بيضاء لؤلؤية بلون “أكثر برودة وآخر أكثر دفئًا” هي أساسًا كالتالي:
- ركائز مختلفة:يعتمد غطاء سبائك الزنك على الطلاء الكهربائي/الرش، بينما يكون جسم الزجاجة غالبًا من البلاستيك أو الزجاج. تعكس ركائزها الضوء بشكل مختلف، لذلك من الصعب بطبيعة الحال جعلها تبدو متطابقة.
- الطبيعة الخاصة للون الأبيض اللؤلؤي:تتميز الركائز المعدنية والبلاستيكية/الزجاجية بمعاملات انكسار ضوء مختلفة (البلاستيك 2.0 مقابل الزجاج 1.5). تحت نفس مصدر الضوء، يميل الغطاء المعدني إلى عكس درجة لون زرقاء أكثر برودة، بينما تميل الزجاجة البلاستيكية نحو درجة لون صفراء أكثر دفئًا. وبالاقتران مع تأثير تشتت الأصباغ اللؤلؤية، يتضخم اختلاف اللون بشكل أكبر.
- اختلافات العملية:يمكن أن يؤدي عدم اتساق سمك الطلاء ومستوى اللمعان إلى ظهور الدرجة اللونية الباردة-الدافئة بشكل خاطئ للعين المجردة، حتى لو كانت قيم المختبر متقاربة.
- تباين الطلاء الكهربائي:يمكن أن يؤدي عدم كفاية المعالجة المسبقة، وتركيب حوض الطلاء، ودرجة الحرارة، والتيار، والوقت، وموضع الرف، إلى تغير عمق لون غطاء العطر المصنوع من سبائك الزنك (مما يؤدي بسهولة إلى تجاوز التفاوت المسموح به △E > 1.5).
- عدم وجود تحكم موحد في سلسلة التوريد:إذا لم يتم التحكم في الزجاجة والغطاء باستخدام نفس المعايير والعينات المعتمدة وطرق الفحص، يمكن أن يتضخم فرق اللون بسهولة.
لماذا ظل هناك اختلاف في الألوان بعد ثلاث جولات من أخذ العينات لغطاء عطر سبائك الزنك؟
| السبب | لماذا استمر الفشل بعد ثلاث جولات من أخذ العينات؟ |
|---|---|
| لم يتم تحديد المعايير بوضوح | اكتفوا بالقول “قريب من عينة العميل” دون تحديد واضح لمعيار بانتون/المعيار المادي، وقيم Lab، وحد ΔE، ومصدر ضوء الرؤية، والزاوية. إن تبادل العينات المتكرر في ظل هذه الظروف هو أسهل طريقة لانحراف اللون. |
| ركيزة غير متناسقة | يمكن أن تؤدي الاختلافات في تركيب مادة سبائك الزنك، وحالة السطح، وظروف الصب بالقالب، وخشونة التلميع، إلى تغيير الانعكاسية والمظهر الدافئ/البارد بعد الطلاء. |
| تباين عملية الطلاء الكهربائي | تؤدي الاختلافات في دفعة المواد الكيميائية، وتركيز أيونات النيكل/الكروم، وتركيز محلول الطلاء، وكثافة التيار، ودرجة الحموضة (pH)، ودرجة الحرارة، والترشيح، وسمك الطلاء، بشكل طبيعي إلى تباين الألوان بين جولات العينات. |
| تم إغفال التحكم في المعالجة الأولية. | إذا لم تتم عمليات إزالة الشحوم والتلميع وتنظيف السطح بشكل صحيح، فقد يصبح اللون مبقعًا أو داكنًا ويفشل في مطابقة عينة غطاء العطر المصنوع من سبائك الزنك المعتمدة. |
| العملية نفسها لم تتم مطابقتها | إذا كان معيار لون العميل قد تم إنتاجه بعملية أخرى، وحاولت أنت إعادة إنتاجه عن طريق الطلاء الكهربائي، فإن الاتجاه يكون خاطئًا من البداية. |
لماذا يكون اختلاف الألوان في الإنتاج الضخم لأغطية عطور سبائك الزنك أسوأ بكثير مما هو عليه في مرحلة أخذ العينات؟
إذا اجتازت عينة غطاء العطر المصنوع من سبائك الزنك الاختبار، ولكن دفعة الإنتاج الضخم أظهرت فرقًا أكبر بكثير في اللون، فعادةً ما يكون ذلك بسبب خروج الإنتاج الضخم عن السيطرة:
- تذبذب تركيز محلول الطلاء (مما تسبب في ترسب غير متساوٍ لأيونات المعدن)، أو تقادمت المواد الكيميائية، أو تم تعديل إعدادات التيار/الوقت.
- تم صقل العينات يدويًا بالتساوي، بينما استخدم الإنتاج الضخم الصقل الآلي ومعالجة أولية غير كافية.
- حدثت اختلافات في دفعات الصبغة (تجاوزت قيمة ΔE 1.5).
- تم إجراء الفحص تحت الضوء الطبيعي فقط بدلاً من استخدام صندوق إضاءة D65 ومعيار ΔE.
- حتى فرق ΔE صغير قد يؤدي إلى اختلافات مرئية بسبب ظاهرة التلون (metamerism)، مما يعني أن المظهر يتغير تحت ظروف إضاءة مختلفة
كيف يمكن تجنب مخاطر عدم اتساق الألوان بين العينات والإنتاج الضخم لأغطية العطور المصنوعة من سبائك الزنك؟
| المرحلة | طرق منع اختلاف اللون في أغطية العطور المصنوعة من سبائك الزنك |
|---|---|
| حدد المعايير أولاً | يجب أن يحدد العقد بوضوح ΔE≤1.0، فيما يتعلق بمعايير ASTM B456 و ASTM D2244؛ لوحة المعايير الخاصة بالعميل بالإضافة إلى عينات مختومة للحدود العليا والدنيا؛ الاحتفاظ بسجلات بانتون؛ وتحديد نموذج مقياس الألوان وظروف القياس (مثل X-Rite Ci7800، مصدر ضوء D65). |
| لا تحكم على العينات بالمظهر فقط | يجب أن يبدأ الإنتاج الضخم فقط بعد الموافقة على العينة الأولية (بما في ذلك قياس ΔE). ويجب أن يستخدم أخذ العينات والإنتاج نفس دفعة الطلاء، ونفس المعايير، ونفس المعدات. |
| عملية الإنتاج | يجب إجراء المعالجة الأولية أولاً: إزالة الشحوم، إزالة الشمع، والتجفيف؛ ويجب التحكم بانتظام في سمك طبقة الطلاء التمهيدي/العلوي، ودرجة حرارة الفرن، والرطوبة، ومعايرة مسدس الرش؛ إضافة مراقبة مقياس الألوان عبر الإنترنت للإشراف في الوقت الفعلي، مع تشغيل إنذار عند تجاوز التقلب 0.5. |
| قبول الشحنة | استخدم مقياس الألوان المخصص تحت صندوق إضاءة قياسي لإجراء فحص عشوائي مقابل العينة المختومة وفقًا لـ ΔE≤1.0؛ وإذا لزم الأمر، استخدم أخذ عينات AQL أو فحص 100% لاختلاف اللون. |
كيفية تحديد نقاط الخطر الرئيسية
| نقطة المخاطرة لأغطية العطور المصنوعة من سبائك الزنك | الخطأ الأكثر شيوعًا | إشارة الحكم |
|---|---|---|
| لا تحكم بالمظهر فقط | قد يبدو السطح جميلًا، ولكن لم يتم التحقق من دقة الخيط الداخلي، وأداء الإغلاق، والمسامية/الانكماش، لذلك تظهر المشاكل فقط بعد التجميع. | مراجعة تقارير المواد وشهادات الطرف الثالث، وإجراء اختبار وظيفي إذا لزم الأمر؛ فالمظهر المؤهل لا يعني أنه من الآمن قبول البضاعة. |
| تقشر الطلاء/التآكل | تؤدي المعالجة الأولية السيئة وانحراف معايير الطلاء الكهربائي إلى التصاق غير مستقر، مما يؤدي لاحقًا إلى تقشر الطلاء وتلطخه وضعف مقاومته للتآكل. | اطلب من المورد تقديم تقارير اختبار رش الملح وفقًا للمواصفة ASTM B117، وتقارير اختبار الالتصاق بالقطع المتقاطع وفقًا للمواصفة ISO 2409/ISO 2819، وتقارير اختبار الغمر في الكحول. |
| الامتثال وتناسق الدفعات | تُصدّر البضائع إلى أوروبا دون الامتثال لمعايير RoHS أو REACH؛ ويحدث انحراف في الأبعاد في الإنتاج الضخم، مما يؤدي إلى عدم استقرار التجميع الدفعي. | تحقق من شهادات RoHS 2011/65/EU و REACH 1907/2006 وشهادات نقل البضائع الخطرة (مثل UN38.3/IMDG)؛ وخلال مرحلة الإنتاج الضخم، انتبه إلى فحص الأبعاد وإجراءات مراقبة الجودة. |





