
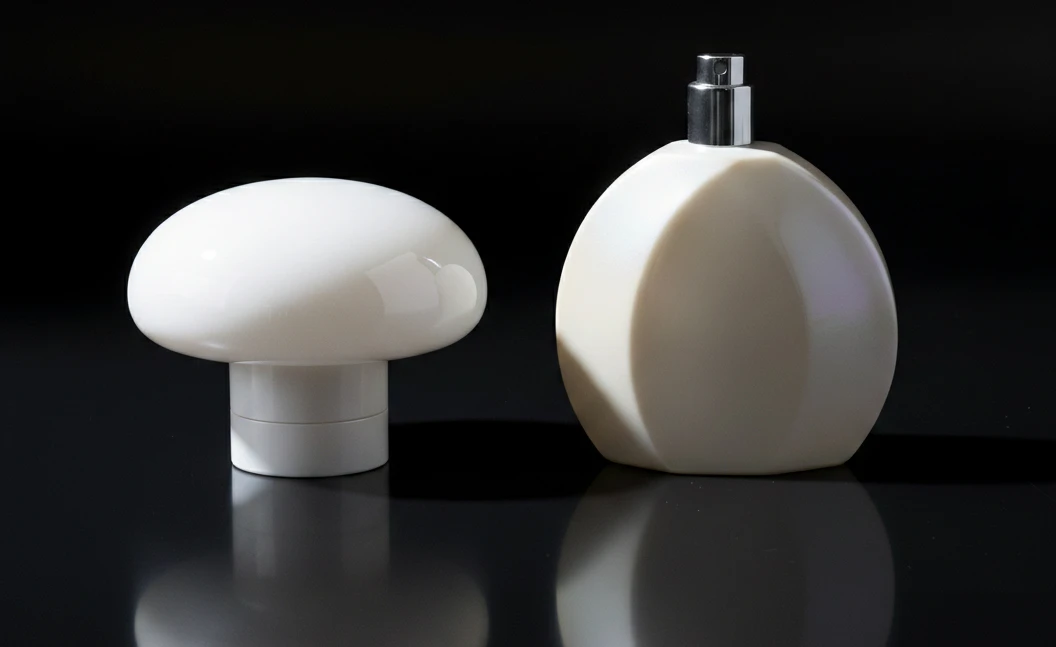
Cualquier persona involucrada encomponentes de envases para fraganciassabe que el blanco es el color más difícil de producir, y el blanco metálico lo es aún más. En este caso, el cliente requería que el color galvanizado de una aleación de zincTapa de Perfumepara que coincidiera con una botella blanco perla. Sin embargo, después de tres rondas de muestreo, el proyecto seguía fallando entre tonalidades que eran “demasiado frías” y “demasiado cálidas”. Incluso después de que una muestra fuera aprobada a regañadientes, el lote de producción en masa falló completamente bajo luz natural y fue directamente rechazado. En la superficie, parecía un problema de diferencia de color, pero en realidad expuso una cadena de problemas de larga data. Estos incluyen diferencias en la reflectividad del sustrato, fluctuaciones en los procesos de galvanoplastia y recubrimiento, falta de estándares claros de igualación de color y la desconexión entre el muestreo y la producción en masa. A continuación, WB Metal Products desglosará esta lección real capa por capa.
¿Qué provoca las diferencias de color 'frío-cálido' entre los tapones de perfume de aleación de zinc y las botellas blanco perla?
Las principales razones por las que un tapón de perfume de aleación de zinc y una botella blanco perla pueden presentar una apariencia 'más fría' en uno y 'más cálida' en el otro son básicamente las siguientes:
- Diferentes sustratos:El tapón de aleación de zinc se somete a galvanoplastia/recubrimiento por pulverización, mientras que el cuerpo de la botella es mayoritariamente de plástico o vidrio. Sus sustratos reflejan la luz de forma diferente, lo que dificulta naturalmente que presenten la misma apariencia.
- La particularidad del blanco perla:Los sustratos de metal y plástico/vidrio tienen diferentes índices de refracción de la luz (plástico 2.0 frente a vidrio 1.5). Bajo la misma fuente de luz, la tapa metálica tiende a reflejar un tono azulado más frío, mientras que el frasco de plástico tiende a un tono amarillento más cálido. Combinado con el efecto de dispersión de los pigmentos nacarados, la diferencia de color se amplifica aún más.
- Diferencias de proceso:Un espesor de recubrimiento y un nivel de brillo inconsistentes pueden hacer que el tono frío-cálido parezca incorrecto a simple vista, incluso si los valores de laboratorio son cercanos.
- Variación de galvanoplastia:Un pretratamiento inadecuado, la composición del baño de galvanoplastia, la temperatura, la corriente, el tiempo y la posición en el bastidor pueden causar un cambio en la profundidad del color de la tapa de perfume de aleación de zinc (lo que fácilmente resulta en un △E fuera de tolerancia > 1.5).
- Falta de control unificado de la cadena de suministro:Si la botella y la tapa no se controlan utilizando los mismos estándares, muestras aprobadas y métodos de inspección, la diferencia de color puede magnificarse fácilmente.
¿Por qué persistía la diferencia de color en la tapa de perfume de aleación de zinc después de tres rondas de muestreo?
| Razón | ¿Por qué siguió fallando después de tres rondas de muestreo? |
|---|---|
| Los estándares no estaban claramente establecidos | Solo se mencionó 'cercano a la muestra del cliente' sin definir claramente el Pantone/estándar físico, los valores Lab, el límite de ΔE, la fuente de luz de observación y el ángulo. Los intercambios repetidos de muestras bajo estas condiciones son la forma más sencilla de que el color se desvíe. |
| Sustrato inconsistente | Las diferencias en la composición del material de aleación de zinc, la condición de la superficie, la condición de fundición a presión y la rugosidad del pulido pueden cambiar la reflectividad y la apariencia cálida/fría después del recubrimiento. |
| Variación del proceso de galvanoplastia | Las diferencias en el lote de productos químicos, la concentración de iones de níquel/cromo, la concentración de la solución de recubrimiento, la densidad de corriente, el pH, la temperatura, la filtración y el espesor del recubrimiento crean naturalmente variaciones de color entre las rondas de muestras. |
| Se omitió el control del pretratamiento | Si el desengrase, pulido y limpieza de la superficie no se realizan correctamente, el color puede volverse moteado u oscurecerse y no coincidir con la muestra aprobada de tapa de perfume de aleación de zinc. |
| El proceso en sí no estaba coordinado. | Si el estándar de color del cliente se fabricó mediante otro proceso, pero se intenta reproducirlo mediante galvanoplastia, la dirección ya es incorrecta desde el principio. |
¿Por qué la diferencia de color en la producción en masa de tapas de perfume de aleación de zinc puede ser mucho peor que en el muestreo?
Si la muestra de tapa de perfume de aleación de zinc fue aprobada, pero el lote de producción en masa muestra una diferencia de color mucho mayor, generalmente se debe a que la producción en masa se descontroló:
- La concentración de la solución de galvanoplastia fluctuó (causando una deposición desigual de iones metálicos), los productos químicos envejecieron o se ajustaron los parámetros de corriente/tiempo
- Las muestras fueron pulidas a mano de manera uniforme, mientras que la producción en masa utilizó pulido a máquina y un pretratamiento insuficiente
- Se produjeron diferencias en los lotes de pigmento (el valor ΔE superó 1.5)
- La inspección se realizó únicamente bajo luz natural en lugar de utilizar una cabina de luz D65 y el estándar ΔE.
- Incluso un pequeño ΔE puede dar lugar a diferencias visibles debido al metamerismo, lo que significa que la apariencia cambia bajo diferentes condiciones de iluminación
¿Cómo se puede evitar el riesgo de inconsistencia de color entre el muestreo y la producción en masa de tapas de perfume de aleación de zinc?
| Etapa | Método de prevención de diferencias de color en tapas de perfume de aleación de zinc |
|---|---|
| Establecer los estándares primero | El contrato debe especificar claramente ΔE≤1.0, sobre ASTM B456 y ASTM D2244; panel estándar del cliente más muestras selladas de límite superior e inferior; registros Pantone conservados; y el modelo de colorímetro y las condiciones de medición designadas (como X-Rite Ci7800, fuente de luz D65). |
| No juzgar el muestreo únicamente por la apariencia | La producción en masa debe comenzar solo después de la aprobación de la primera muestra (incluida la medición ΔE). El muestreo y la producción deben utilizar el mismo lote de pintura, los mismos parámetros y el mismo equipo. |
| Proceso de producción | El pretratamiento debe realizarse primero: desengrasado, desparafinado y secado; el espesor de la película de imprimación/capa superior, la temperatura del horno, la humedad y la calibración de la pistola pulverizadora deben controlarse regularmente; añadir monitoreo con colorímetro en línea para supervisión en tiempo real, con una alarma que se active cuando la fluctuación exceda 0.5. |
| Aceptación del envío | Utilice el colorímetro designado bajo una cabina de luz estándar para realizar una inspección aleatoria comparando con la muestra sellada, según un ΔE≤1.0; si es necesario, aplique un muestreo AQL o una inspección 100% para la diferencia de color. |
Cómo identificar los puntos clave de riesgo
| Punto de riesgo para tapas de perfume de aleación de zinc | Error más común | Indicador de decisión |
|---|---|---|
| No juzgar únicamente por la apariencia | La superficie puede parecer impecable, pero la precisión de la rosca interna, el rendimiento de sellado y la porosidad/contracción no se verificaron, por lo que los problemas solo se manifiestan después del ensamblaje. | Revisar los informes de materiales y los certificados de terceros, y realizar pruebas funcionales si es necesario; una apariencia calificada no significa que sea seguro aceptar la mercancía. |
| Desprendimiento del recubrimiento/corrosión | Un pretratamiento deficiente y parámetros de galvanoplastia inestables resultan en una adhesión inestable, lo que lleva posteriormente al desprendimiento del recubrimiento, moteado y mala resistencia a la corrosión. | Solicite al proveedor informes de prueba de niebla salina según ASTM B117, informes de adhesión por corte en cuadrícula según ISO 2409/ISO 2819, e informes de prueba de inmersión en alcohol. |
| Cumplimiento y consistencia de lote | Los productos se exportan a Europa sin cumplir con la normativa RoHS o REACH; se producen desviaciones dimensionales en la producción en masa, lo que provoca una inestabilidad en el ensamblaje por lotes. | Verifique las certificaciones RoHS 2011/65/EU, REACH 1907/2006 y las de transporte de mercancías peligrosas (como UN38.3/IMDG); durante la fase de producción en masa, preste especial atención a la inspección dimensional y a los procedimientos de control de calidad. |





