
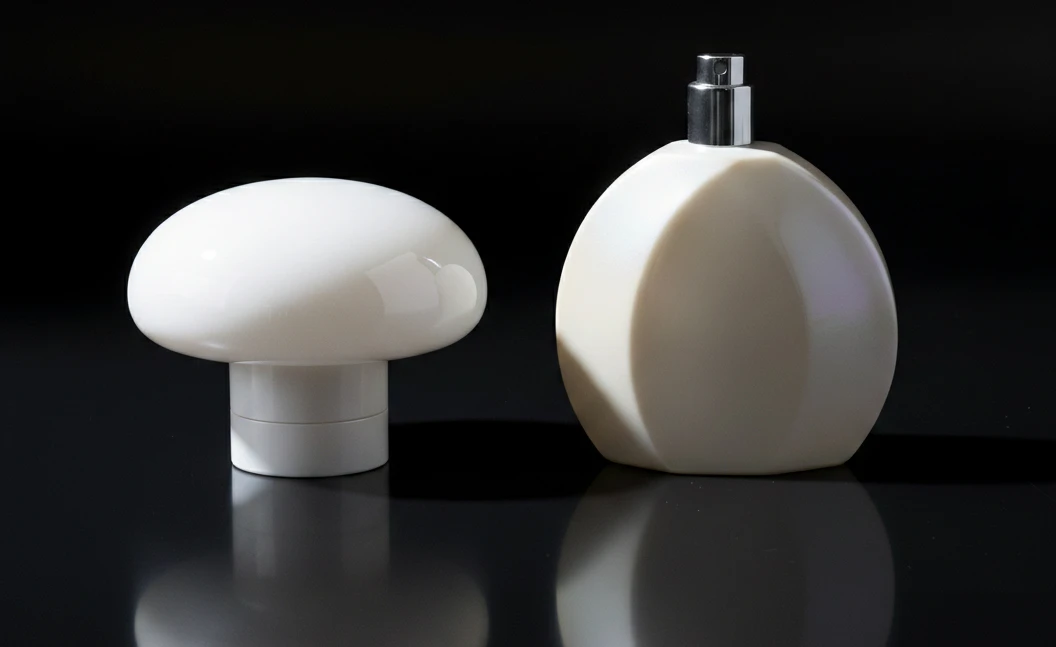
Jeder, der beteiligt ist anKomponenten für Duftstoffverpackungenweiß, dass Weiß die am schwierigsten zu produzierende Farbe ist, und Metallic-Weiß noch schwieriger. In diesem Fall verlangte der Kunde die galvanisierte Farbe einer Zinklegierung.Parfümverschlussum eine perlweiße Flasche zu ergänzen. Nach drei Musterungsrunden scheiterte das Projekt jedoch immer wieder an Tönen, die „zu kühl“ oder „zu warm“ waren. Selbst nachdem ein Muster widerwillig genehmigt wurde, versagte die Massenproduktionscharge unter natürlichem Licht vollständig und wurde direkt abgelehnt. Oberflächlich betrachtet schien es sich um ein Problem der Farbdifferenz zu handeln, doch tatsächlich deckte es eine Kette langjähriger Probleme auf. Dazu gehören Unterschiede in der Substratreflektivität, Schwankungen in den Galvanik- und Beschichtungsprozessen, das Fehlen klarer Farbabgleichstandards und die Diskrepanz zwischen Musterung und Massenproduktion. Im Folgenden wird WB Metal Products diese reale Lektion Schicht für Schicht aufschlüsseln.
Was verursacht Kühl-Warm-Farbdifferenzen zwischen Parfümkappen aus Zinklegierung und perlweißen Flaschen?
Die Hauptgründe, warum eine Parfümkappe aus Zinklegierung und ein perlweißes Fläschchen „kühler und wärmer“ erscheinen können, sind im Wesentlichen folgende:
- Verschiedene Substrate:Die Zinklegierungskappe wird galvanisiert/spritzlackiert, während der Flaschenkörper meist aus Kunststoff oder Glas besteht. Ihre Substrate reflektieren Licht unterschiedlich, daher ist es naturgemäß schwierig, sie identisch aussehen zu lassen.
- Die besondere Beschaffenheit von Perlweiß:Metall- und Kunststoff-/Glassubstrate weisen unterschiedliche Lichtbrechungsindizes auf (Kunststoff 2,0 vs. Glas 1,5). Unter derselben Lichtquelle neigt die Metallkappe dazu, einen kühleren, bläulichen Farbton zu reflektieren, während die Kunststoffflasche zu einem wärmeren, gelblichen Farbton neigt. In Kombination mit dem Streueffekt von Perlglanzpigmenten wird der Farbunterschied noch weiter verstärkt.
- Prozessunterschiede:Inkonsistente Schichtdicke und Glanzgrad können dazu führen, dass der Kalt-Warm-Ton für das bloße Auge falsch erscheint, selbst wenn die Laborwerte nahe beieinander liegen.
- Galvanik-Schwankungen:Unzureichende Vorbehandlung, Zusammensetzung des Galvanikbades, Temperatur, Stromstärke, Zeit und Gestellposition können alle dazu führen, dass sich die Farbtiefe der Parfümkappe aus Zinklegierung verschiebt (was leicht zu einem außerhalb der Toleranz liegenden △E > 1,5 führt).
- Fehlende einheitliche Lieferkettensteuerung:Werden Flasche und Kappe nicht nach denselben Standards, freigegebenen Mustern und Prüfmethoden kontrolliert, können sich Farbunterschiede leicht verstärken.
Warum gab es nach drei Bemusterungsrunden immer noch Farbunterschiede bei der Parfümkappe aus Zinklegierung?
| Grund | Warum es nach drei Bemusterungsrunden immer noch scheiterte |
|---|---|
| Standards waren nicht klar festgelegt | Es wurde lediglich „nahe am Kundenmuster“ gesagt, ohne Pantone/physischen Standard, Lab-Werte, ΔE-Grenzwert, Betrachtungslichtquelle und -winkel klar zu definieren. Wiederholter Musteraustausch unter solchen Bedingungen ist der einfachste Weg für Farbabweichungen. |
| Uneinheitliches Substrat | Unterschiede in der Materialzusammensetzung der Zinklegierung, dem Oberflächenzustand, den Druckgussbedingungen und der Polierrauheit können alle die Reflektivität und das warm-/kalt-Erscheinungsbild nach der Beschichtung verändern. |
| Schwankungen im Galvanisierungsprozess | Unterschiede in der chemischen Charge, der Nickel-/Chromionenkonzentration, der Konzentration der Galvanisierlösung, der Stromdichte, dem pH-Wert, der Temperatur, der Filtration und der Beschichtungsdicke führen naturgemäß zu Farbabweichungen zwischen den Musterrunden. |
| Kontrolle der Vorbehandlung wurde versäumt | Wenn Entfettung, Polieren und Oberflächenreinigung nicht ordnungsgemäß durchgeführt werden, kann die Farbe fleckig oder dunkler werden und nicht mit dem freigegebenen Muster der Parfümkappe aus Zinklegierung übereinstimmen. |
| Der Prozess selbst war nicht abgestimmt. | Wenn der Farbstandard des Kunden durch ein anderes Verfahren hergestellt wurde, Sie ihn aber durch Galvanisierung reproduzieren wollen, ist der Ansatz von Anfang an falsch. |
Warum kann der Farbunterschied bei der Serienfertigung von Parfümkappen aus Zinklegierung viel gravierender sein als bei der Bemusterung?
Wenn das Muster der Parfümkappe aus Zinklegierung bestanden hat, die Serienproduktion jedoch wesentlich größere Farbunterschiede aufweist, liegt dies in der Regel daran, dass die Serienproduktion außer Kontrolle geraten ist:
- Schwankungen der Galvaniklösungskonzentration (was zu ungleichmäßiger Metallionenabscheidung führte), Alterung der Chemikalien oder Anpassung der Strom-/Zeiteinstellungen
- Muster wurden gleichmäßig handpoliert, während in der Massenproduktion maschinelles Polieren und unzureichende Vorbehandlung zum Einsatz kamen
- Chargenunterschiede bei Pigmenten aufgetreten (ΔE-Wert überschritt 1,5)
- Die Prüfung erfolgte nur bei Tageslicht und nicht unter Verwendung einer D65-Lichtkabine und des ΔE-Standards.
- Selbst ein kleines ΔE kann aufgrund von Metamerie noch zu sichtbaren Unterschieden führen, was bedeutet, dass sich das Erscheinungsbild unter verschiedenen Lichtverhältnissen ändert
Wie lässt sich das Risiko von Farbunterschieden zwischen Bemusterung und Serienproduktion von Parfümkappen aus Zinklegierung vermeiden?
| Phase | Methode zur Vermeidung von Farbunterschieden bei Parfümkappen aus Zinklegierung |
|---|---|
| Legen Sie zuerst die Standards fest | Der Vertrag sollte klar ΔE≤1.0 gemäß ASTM B456 und ASTM D2244 festlegen; Kunden-Standardmuster plus versiegelte Ober- und Untergrenzmuster; aufbewahrte Pantone-Aufzeichnungen; sowie das Farbmessgerätemodell und die Messbedingungen (z. B. X-Rite Ci7800, D65 Lichtquelle) benennen. |
| Beurteilen Sie die Bemusterung nicht nur nach dem äußeren Erscheinungsbild | Die Serienproduktion sollte erst nach Freigabe des Erstmusters (einschließlich ΔE-Messung) beginnen. Für die Bemusterung und Produktion sollten dieselbe Lackcharge, dieselben Parameter und dieselben Anlagen verwendet werden. |
| Produktionsprozess | Die Vorbehandlung muss zuerst erfolgen: Entfetten, Entwachsen und Trocknen; Grundierungs-/Decklackschichtdicke, Ofentemperatur, Luftfeuchtigkeit und Spritzpistolenkalibrierung sollten regelmäßig kontrolliert werden; fügen Sie eine Online-Kolorimeterüberwachung zur Echtzeitüberwachung hinzu, wobei ein Alarm ausgelöst wird, wenn die Schwankung 0,5 überschreitet. |
| Warenannahme | Verwenden Sie das benannte Farbmessgerät unter einer Standard-Lichtkabine, um eine Stichprobenprüfung gegen das versiegelte Muster gemäß ΔE≤1.0 durchzuführen; falls erforderlich, verwenden Sie eine AQL-Stichprobenprüfung oder eine 100%-Prüfung für Farbunterschiede. |
Identifizierung der Hauptrisikopunkte
| Risikopunkt für Parfümkappen aus Zinklegierung | Häufigste Fehlerquelle | Beurteilungssignal |
|---|---|---|
| Beurteilen Sie nicht nur nach dem äußeren Erscheinungsbild | Die Oberfläche mag schön aussehen, aber die Präzision des Innengewindes, die Dichtleistung und die Porosität/Schwindung wurden nicht überprüft, sodass Probleme erst nach der Montage auftreten. | Materialberichte und Drittanbieterzertifikate überprüfen und bei Bedarf Funktionstests durchführen; ein qualifiziertes Aussehen bedeutet nicht, dass die Ware bedenkenlos angenommen werden kann. |
| Abblättern der Beschichtung/Korrosion | Schlechte Vorbehandlung und abweichende Galvanikparameter führen zu instabiler Haftung, was später zu Abblättern der Beschichtung, Fleckenbildung und schlechter Korrosionsbeständigkeit führt. | Fordern Sie vom Lieferanten Salzsprühtestberichte gemäß ASTM B117, Gitterschnitt-Haftungsberichte gemäß ISO 2409/ISO 2819 und Alkoholtauchtestberichte an. |
| Konformität und Chargenkonsistenz | Die Waren werden ohne RoHS- oder REACH-Konformität nach Europa exportiert; in der Massenproduktion treten Maßabweichungen auf, was zu einer instabilen Chargenmontage führt. | Überprüfung der RoHS 2011/65/EU, REACH 1907/2006 und der Zertifizierungen für den Transport gefährlicher Güter (wie UN38.3/IMDG); während der Massenproduktionsphase ist auf Maßprüfung und QS-Verfahren zu achten. |





