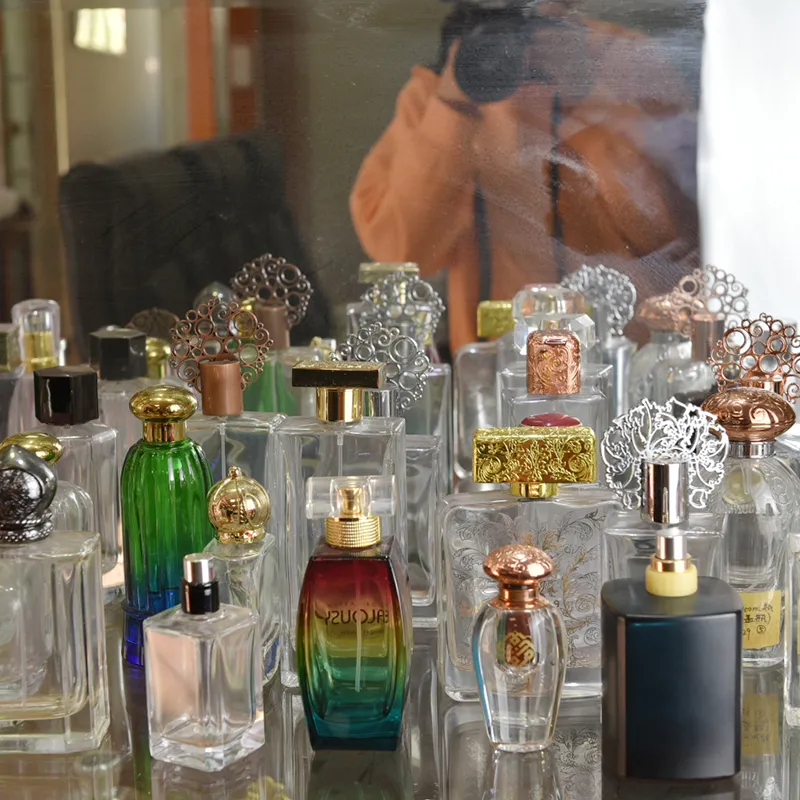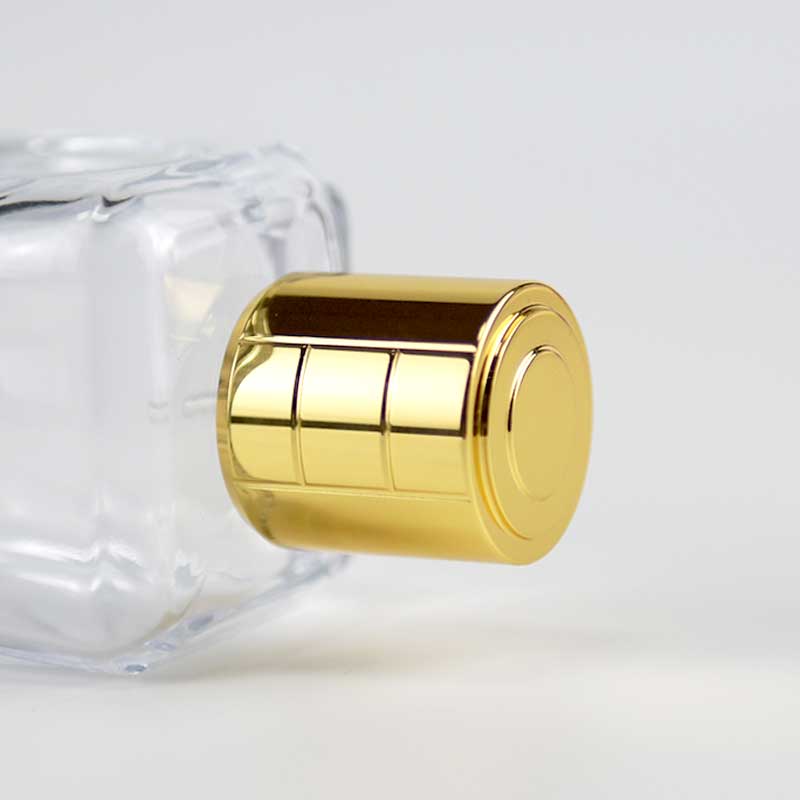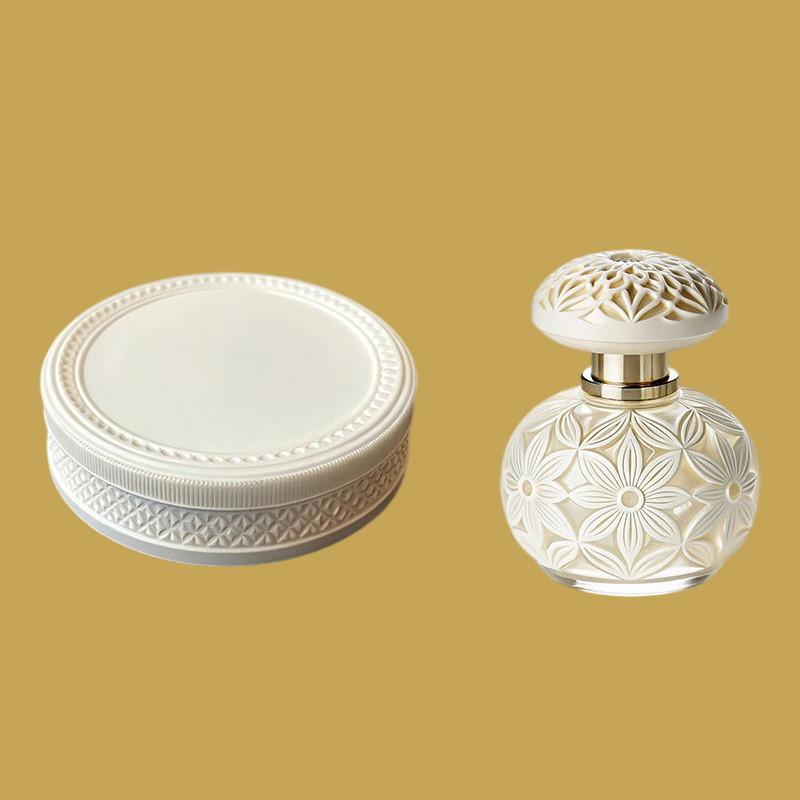
Wbmetal a constaté que les différences de processus entre les échantillons de capots de parfum en alliage de zinc et la production en série entraînent souvent des litiges avec les clients. Dans des cas concrets, la galvanoplastie de l'échantillon est lisse et l'ajustement structurel est serré, tandis que les produits fabriqués en série présentent une galvanoplastie rugueuse avec un toucher granuleux, une sensation de pression lâche et des capots qui ne s'ajustent pas fermement. L'usine se décharge alors de sa responsabilité en invoquant un « réglage spécial pour les échantillons », alors que le contrat ne fait pas de distinction claire entre les deux, ce qui entraîne des marchandises non conformes à l'échantillon, un rejet par le client et la perte de l'acompte. Derrière cela se cache un problème typique de défaillance du contrôle qualité et de déviation de processus. Cet article analysera directement la plage admissible des paramètres de qualité clés pour les capots de parfum en alliage de zinc, les causes process de la galvanoplastie rugueuse et les causes mécaniques de l'ajustement lâche. Il partagera également objectivement des méthodes d'identification des risques pour aider les clients à éviter les pièges dans les transactions. Il garantira également que la qualité de la production en série est conforme à celle de l'échantillon.
Quelle est la plage admissible des différences de processus entre les échantillons de capots de parfum en alliage de zinc et la production en série ?
Voici les valeurs admissibles pour les paramètres clés de qualité de fabrication couramment utilisés pour les pièces de quincaillerie de précision et les pièces moulées par injection, formulées sur la base des pratiques industrielles. Les paramètres spécifiques doivent être ajustés en fonction du scénario d'application du produit (tel que médical, automobile ou électronique grand public) et des normes nationales correspondantes (telles que les séries GB/T et ISO).
| Paramètre clé | Valeur admissible (selon les pratiques industrielles) |
|---|---|
| Tolérance dimensionnelle (diamètre/hauteur) | ±0.1 mm |
| Tolérance dimensionnelle d'ajustement critique | ±0,05 mm à ±0,08 mm |
| Précision d'ajustement du filetage | Le calibre passe-ne passe pas correspond à l'échantillon, écart de pas ±0,02 mm |
| Jeu d'ajustement | ≤0,1 mm (scénario d'ajustement général) ou 0,02-0,05 mm (scénario d'ajustement de précision) |
| Écart d'épaisseur de la galvanoplastie | ±0,5 μm à ±1 μm |
| Différence de couleur de la galvanoplastie (ΔE) | ≤1,5 à ≤2,0 |
| Adhérence de la galvanoplastie | Aucun décollement au test d'adhérence au ruban |
| Piqûres/défauts de bulles | ≤1 par centimètre carré, diamètre <0,2 mm |
| Hauteur du plan de joint | ≤0,05 mm, sans sensation tactile |
| Rugosité de surface (Ra) | ≤1,6 μm |
| Écart de couleur du revêtement par pulvérisation | Pantone ±1 nuance ou ΔE≤2.0 |
| Adhérence du revêtement par pulvérisation | Test de quadrillage ≥4B ou absence de décollement au test du ruban adhésif 3M |
| Écart d'épaisseur du film de revêtement par pulvérisation | ±2 μm |
| Écart de poids | ±2% |
| Écart de brillance | ±5 GU |
| Test au brouillard salin | ≥24 heures sans corrosion (conforme à l'échantillon) |
| Coaxialité | ≤0,05 mm |
| Planéité de la surface | ≤0,03 mm |
Quels problèmes de processus sont à l'origine d'une galvanoplastie rugueuse et granuleuse sur les capots de parfum en alliage de zinc ?
Un aspect granuleux en galvanoplastie affecte sérieusement le taux de rendement. Les causes profondes résident principalement dans les aspects du processus et des matériaux.
I. Problèmes de processus (la majorité)
1. Prétraitement inadéquat : le dégraissage, l'activation par décapage acide sont incomplets, ou le rinçage n'est pas propre. Les étapes de nettoyage doivent être optimisées, avec une température appropriée et l'utilisation d'eau purifiée.
2. Solution de placage contaminée : trop d'impuretés, trop de matières en suspension, ou paramètres non contrôlés. Une filtration régulière, un traitement des impuretés et une surveillance stricte du pH et de la température sont nécessaires.
3. Problèmes d'opération et de paramètres : densité de courant inappropriée ou pièces n'entrant pas dans le bain sous courant. La fenêtre de processus doit être strictement respectée, avec une attention particulière au mouvement de la cathode et à la gestion de l'agitation.
4. Environnement et équipement : poussière d'atelier et contamination des montages. La prévention de la poussière doit être bien effectuée, et les montages doivent être maintenus propres et électriquement conducteurs.
II. Problèmes de matériaux.
1. Matières premières non conformes : impuretés excessives. Il est impératif de sélectionner des matières vierges qualifiées et de demander un certificat matière.
2. Défauts de moulage sous pression : porosité et bavures. Le processus de moulage sous pression doit être optimisé, et un polissage plus fin doit être ajouté.
III. Solutions :
Premièrement, inspecter et optimiser rigoureusement le prétraitement et l'entretien de la solution de placage. Si le problème persiste, vérifier ensuite en profondeur les matières premières et la qualité du moulage sous pression.
Quelles sont les causes d'un capot de parfum en alliage de zinc qui présente un jeu excessif à la pression et ne s'ajuste pas fermement ?
Identification des problèmes de jeu excessif : Les problèmes de tolérance se manifestent généralement par un taux de défauts de lot élevé (>5%) et des dimensions hors tolérance ; les problèmes d'assemblage présentent généralement un faible taux de défauts (
Effet de la tolérance sur le toucher : un jeu d'ajustement excessif (>0,05 mm) entraîne un jeu, tandis qu'un jeu trop faible (
Norme d'inspection du ressenti tactile : force d'appui de 120 à 280 gf (généralement 150 à 250 gf), course de 0,8 à 1,2 mm. Un ressenti tactile uniforme sans adhérence est requis, avec un retour rapide et une performance au test de durabilité telle qu'un écart de force ≤10% après 50 à 100 cycles.
Comment identifier les principaux points de risque
Dans les transactions impliquant des pièces moulées sous pression en alliage de zincfabricant de capots de parfumproduits, l'échantillon mutuellement confirmé est généralement utilisé comme norme d'acceptation contractuelle pour la production de masse. Si l'usine abaisse unilatéralement la norme, cela peut constituer une rupture de contrat, il est donc nécessaire que l'acheteur gère le processus de manière proactive pour prévenir les risques.
I. Est-il approprié d'avoir un « réglage spécial pour les échantillons, et une norme pour la production de masse » ?
Cette déclaration est inappropriée. L'échantillon est la référence du consensus entre les deux parties concernant la qualité finale du produit. Si l'usine dit plus tard directement au client que « l'échantillon a été spécialement mis au point, tandis que la production de masse est la norme », le client considérera cela comme une fraude ou une rupture de contrat.
II. Est-il conforme d'abaisser la norme pour la production de masse après avoir reçu la commande ?
Ce comportement est gravement non conforme et constitue une rupture de contrat manifeste. Ne faites pas confiance aux promesses de l'usine sans vérifier le contrat, et les actions suivantes doivent être entreprises.
1. Le contrat doit stipuler clairement que « la production sera réalisée conformément à la norme de qualité de l'échantillon scellé d'un commun accord (ou de l'échantillon approuvé) ».
2. Conserver une preuve fixe de l'échantillon scellé et le comparer à la production de masse.
3. Confier une inspection à un tiers pour obtenir un rapport.
4. Tenir l'usine responsable conformément aux termes du contrat, y compris des poursuites judiciaires.
III. Est-il raisonnable que la qualité de la production de masse diffère de celle de l'échantillon ?
C'est déraisonnable, sauf accord contraire clairement stipulé dans le contrat. L'approbation de l'échantillon signifie que la norme de qualité a été établie. Une baisse de la qualité de la production de masse n'est généralement pas une « déviation de processus raisonnable », mais le résultat d'une défaillance du contrôle qualité de la chaîne d'approvisionnement. Les actions suivantes doivent être entreprises.
1. Le contrat doit spécifier en détail la qualité des matières premières, les paramètres clés du processus et les autres exigences.
2. Les deux parties doivent signer et sceller rigoureusement l'échantillon approuvé.
3. Exiger l'approbation du premier article, l'inspection en cours de production et l'inspection par échantillonnage avant expédition.
4. Réserver un montant de retenue de garantie qualité dans les conditions de paiement.
5. Auditer la capacité de production du fournisseur pour qu'elle corresponde de manière continue et stable à l'échantillon approuvé.