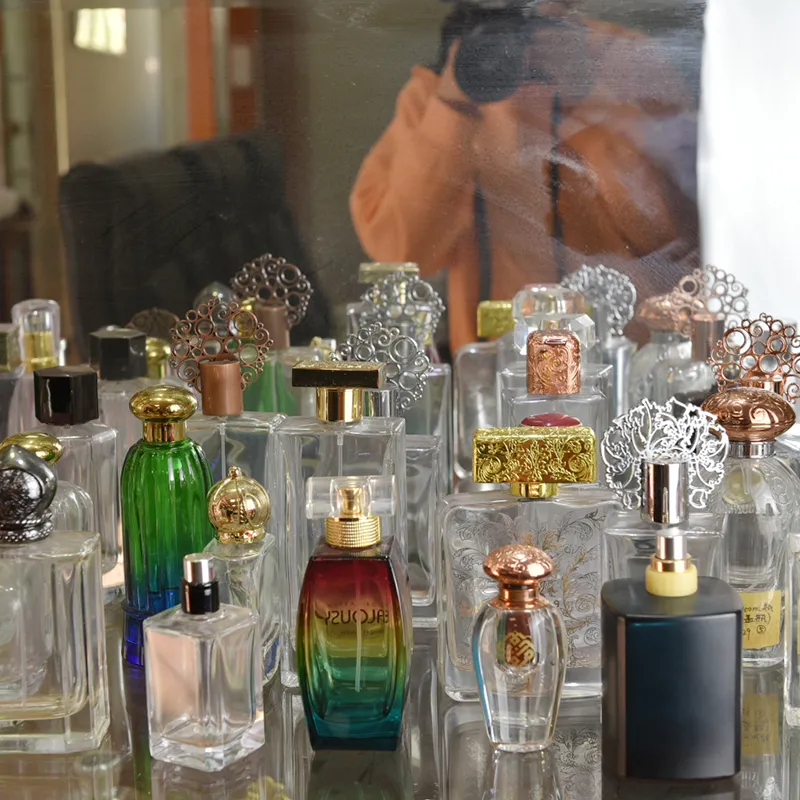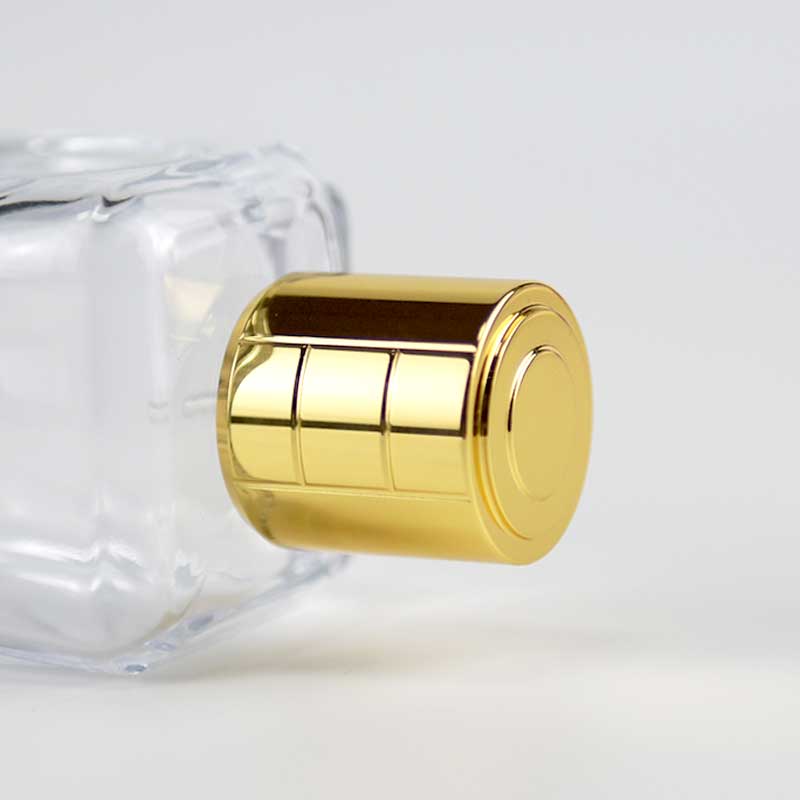
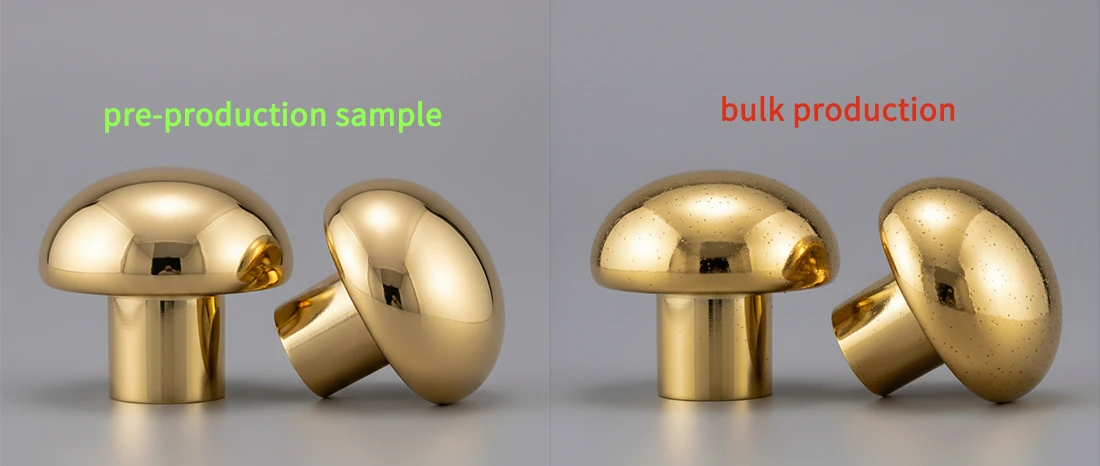
Nous avons récemment été informés d'un litige qualité typique de la chaîne d'approvisionnement transfrontalière : avant expédition, une inspection aléatoire de 50 pièces en alliage de zinc.Bouchons de parfuma été jugé entièrement conforme, mais après l'envoi des marchandises à un client américain et une inspection 100%, un taux de défauts de 8% a été constaté. Les problèmes se concentraient sur deux catégories : le grippage de filetage et les taches de placage. Le client a demandé un retour complet, tandis que l'usine et l'intermédiaire étaient en désaccord sur l'attribution de la responsabilité. En conséquence, l'intermédiaire, le client et l'usine ont tous subi de multiples pertes en termes de logistique, de retouches et de réputation. Pour aider les acheteurs et les commerçants B2B à éviter de tels risques, Wbmetal a systématiquement résumé les causes profondes, les réponses d'urgence et les solutions pour ces deux problèmes.
Pourquoi les filetages des capsules en alliage de zinc se grippent-ils ?
La liste suivante présente les causes courantes de grippage du filetage des bouchons en alliage de zinc :
| Étape | Cause spécifique. | Impact |
|---|---|---|
| Post-traitement | Couche de placage trop épaisse | Le jeu est comblé, provoquant un ajustement serré et un grippage. |
| Post-traitement | Traitement antirouille insuffisant | L'oxydation et la corrosion créent des zones en relief qui provoquent le grippage. |
| Assemblage | Couple excessif ou désalignement | Arrachement de filetage ou endommagement du profil de filetage. |
| Assemblage | Matières étrangères non nettoyées | Des résidus obstruent l'engagement du filetage. |
| Conception | Jeu d'ajustement trop faible ou tolérance déraisonnable. | L'interférence dimensionnelle provoque un grippage. |
| Conception | Déviation de l'angle de filetage | L'inadéquation du profil de filetage rend l'engagement difficile. |
| Stockage et utilisation. | Différence de coefficient de dilatation thermique | La haute température provoque un serrage excessif et un grippage. |
| Stockage et utilisation. | Corrosion intergranulaire ou corrosion galvanique | Des produits de corrosion adhèrent et provoquent un grippage. |
| Stockage et utilisation. | Lubrification insuffisante ou humidité élevée | Friction accrue ou couche d'oxyde épaissie. |
Étapes pour résoudre le grippage du filetage après placage des bouchons de parfum en alliage de zinc.
1. Phase du problème : Le grippage du filetage se produit après la fin du placage, principalement en raison d'une épaisseur de revêtement accrue, de résidus ou d'une légère dilatation thermique du matériau pendant le processus de placage, entraînant un ajustement excessivement serré.
2. Analyse des causes : Mesurer les filets pour confirmer si le revêtement est trop épais ; vérifier si des résidus de solution de placage ou d'huile subsistent à l'intérieur des filets ; vérifier si une tolérance de placage a été prévue dans le trou pilote usiné.
3. Traitement d'urgence : Utiliser de l'air comprimé ou un nettoyant dédié pour éliminer les résidus de filet ; lorsque le grippage est mineur, utiliser un outil à faible couple avec un lubrifiant pour desserrer le filet de manière répétée.
4. Optimisation préventive : Pendant l'usinage, agrandir le trou pilote de 0,08-0,15 mm en fonction de l'épaisseur du placage (la valeur spécifique peut être ajustée en fonction du type et de l'épaisseur réels du placage) ; renforcer le dégraissage et le nettoyage après l'usinage et avant le placage ; coordonner avec le fournisseur de placage pour contrôler l'uniformité du revêtement.
5. Remarque : En cas de grippage sévère, le filetage doit être retravaillé et refabriqué, et les mesures préventives susmentionnées doivent être mises en œuvre simultanément.
Pourquoi les capsules en alliage de zinc présentent-elles des taches de placage ?
1. Analyse des causes des taches de placage
Matière première : impuretés excessives, défauts de moulage sous pression, résidus d'agent de démoulage
Prétraitement : dégraissage incomplet, activation inappropriée, rinçage insuffisant.
Processus de placage : déséquilibre des paramètres, courant anormal, problèmes de fixation
Post-traitement : passivation incorrecte, mauvais scellement, résidus de nettoyage
Environnement et équipement : contrôle de l'humidité inapproprié, contamination par la poussière, fonctionnement instable de l'équipement.
Solutions pour éviter les taches de placage.
Stockage des matières premières : utiliser un alliage de zinc à faible teneur en impuretés (plomb ≤ 0,005%), avec contrôle à la réception ; humidité de stockage < 60%, durée de stockage ≤ 7 jours, et emballage antirouille.
Après moulage sous pression : lavage alcalin à chaud (50-60 g/L NaOH, 60-70°C, 5-8 min), rinçage à l'eau sous haute pression et utilisation contrôlée d'agent de démoulage.
Prétraitement : lavage alcalin + dégraissage ultrasonique, activation à l'acide sulfurique dilué + bifluorure d'ammonium, puis rinçage à l'eau claire et séchage par soufflage.
Bain de placage : filtration au charbon actif chaque semaine ; ion cuivre 20-40 g/L, pH 10,0-12,0 ; éliminer régulièrement les métaux lourds et ne pas utiliser d'outils en fer.
Galvanoplastie : ajuster la densité de courant selon le processus ; polir les points de contact des fixations pour assurer un contact ferme.
Post-traitement : pH de la solution de passivation (iridescent 2,0-3,0 / clair 1,5-2,5), vérifié quotidiennement ; rinçage à l'eau déminéralisée ; scellement ; défragilisation par l'hydrogène (120-150°C, 2-4 h).
Pourquoi 50 échantillons n'ont-ils pas permis de détecter le problème ?
Taille d'échantillon insuffisante : 50 échantillons sont trop peu nombreux, la précision statistique est faible et l'intervalle de confiance est large, de sorte que le taux de défectuosité ne peut pas être mesuré avec précision.
Problème de représentativité de l'échantillon : l'échantillonnage n'a pas couvert l'ensemble du processus, de sorte que les échantillons n'étaient pas représentatifs de l'ensemble du lot.
Forte fluctuation du taux de défauts : les défauts sont sporadiques, et lorsque le taux de défauts est à un niveau relativement bas, la fluctuation peut être importante, rendant l'erreur d'échantillon de petite taille significative.
Échantillonnage non conforme aux normes : une taille d'échantillon fixe de 50 peut ne pas être conforme aux principes des normes d'échantillonnage telles que GB/T 2828.1 ; la taille de l'échantillon doit être déterminée dynamiquement en fonction de la taille du lot et du NQA.
Distribution inégale des défauts : les défauts peuvent apparaître en grappes, et des échantillons fixes peuvent manquer des grappes défectueuses, conduisant à une erreur de jugement.
Détection insuffisante des défauts latents : les défauts latents nécessitent des essais destructifs, et de petits échantillons sont plus susceptibles de les manquer.
Critères d'acceptation incohérents : des définitions de défauts vagues et des différences subjectives entre les inspecteurs entraînent des fluctuations des résultats.
Volume de données insuffisant : un nombre trop faible d'échantillons rend l'analyse SPC impossible et rend difficile l'évaluation de la stabilité du processus.
Pourquoi le client a-t-il constaté un taux de défauts de 8% ?
Avant expédition, les 50 pièces échantillonnées ont toutes passé l'inspection, mais les produits défectueux étaient uniformément dispersés, chaque carton de 100 produits contenant des défauts. La probabilité de les détecter par échantillonnage aléatoire était extrêmement faible, encore plus faible que de gagner à la loterie, ils ont donc échappé directement au contrôle qualité. Cependant, le client a adopté une inspection à 100% et a ainsi identifié un taux de défauts de 8%, principalement des grippages de filetage et des taches de placage.
Comment résoudre ce problème ?
Le grippage de filetage et les taches de placage sur les capsules en alliage de zinc ont causé des pertes aux trois parties :
| Partie subissant la perte | Contenu perdu |
|---|---|
| Intermédiaire | Logistique / reprise / pénalités de non-conformité / immobilisation de capital / entreposage / réinspection ; pertes indirectes : baisse de la confiance des clients, atteinte à la réputation, perte de commandes. |
| Client | Main-d'œuvre pour l'inspection 100% / reprise / pénalités de retard / indemnisation des plaintes clients / logistique urgente ; pertes indirectes : perturbation du calendrier de production, perte de réputation de la marque, baisse du moral des employés |
| Usine | Logistique de retour / reprise / indemnisation pour arrêt de ligne / réapprovisionnement accéléré / retenues sur paiement ; pertes indirectes : baisse des commandes, dégradation de la note fournisseur, augmentation des coûts de développement de nouveaux clients. |
1. Solution pour le problème de retour : Les produits défectueux déjà identifiés peuvent être triés, et les bons devraient être utilisés en premier. Négocier la refabrication de la quantité restante, identifier la cause et déterminer qui doit supporter le coût ou si celui-ci doit être partagé équitablement. Laisser le client expédier les marchandises acceptables en premier, et fixer un calendrier pour compléter la quantité restante dès que possible, minimisant ainsi les pertes de ventes du client.
2. Contrôle des filets : 100% contrôle avec des calibres passe/ne passe pas (le calibre passe doit se visser entièrement sur toute la longueur du filet, le calibre ne passe ne doit pas se visser sur plus de 2 filets) ; essai de couple (selon les exigences de couple du client) ; 100% assemblage d'essai avec les pièces d'accouplement du client.
3. Contrôle des défauts de placage : Inspecter sous une lampe fluorescente de 40W à 30-50 cm à l'aide d'une loupe 5x-10x ; essai au brouillard salin neutre (selon les exigences du client ou les normes pertinentes, telles que 48 h), avec des défauts de placage ≤ 1% (le ratio spécifique doit être appliqué conformément à la norme) ; contrôle de dégraissage (essuyer avec un chiffon blanc, aucune contamination par l'huile n'est autorisée).
4. Optimisation du processus : contrôle qualité en trois étapes (vérification de l'intégrité du filetage après usinage CNC → inspection initiale après placage avec des calibres passe-non-passe + contrôle par échantillonnage → inspection finale du produit fini avec assemblage simulé + échantillonnage au brouillard salin).
Synthèse des recommandations.
Ce litige concernant les capsules en alliage de zinc a mis en évidence les limites de l'échantillonnage aléatoire : un échantillon de 50 pièces est comme jeter un filet pour de petits poissons, rendant difficile la détection d'un taux de défauts de 8% impliquant le grippage de filetage et les taches de placage. Ce n'est qu'après que le client a effectué une inspection à 100% que le problème a été découvert, entraînant des pertes pour les trois parties. Les causes profondes résident dans le processus de galvanoplastie et les tolérances de conception. La solution exige des mesures robustes telles qu'une inspection à 100% avec des calibres passe-ne passe pas, des tests de couple et des tests au brouillard salin. Ce n'est qu'en optimisant le processus de contrôle qualité en trois étapes et en maîtrisant les problèmes à la source que les risques de la chaîne d'approvisionnement pourront être évités.