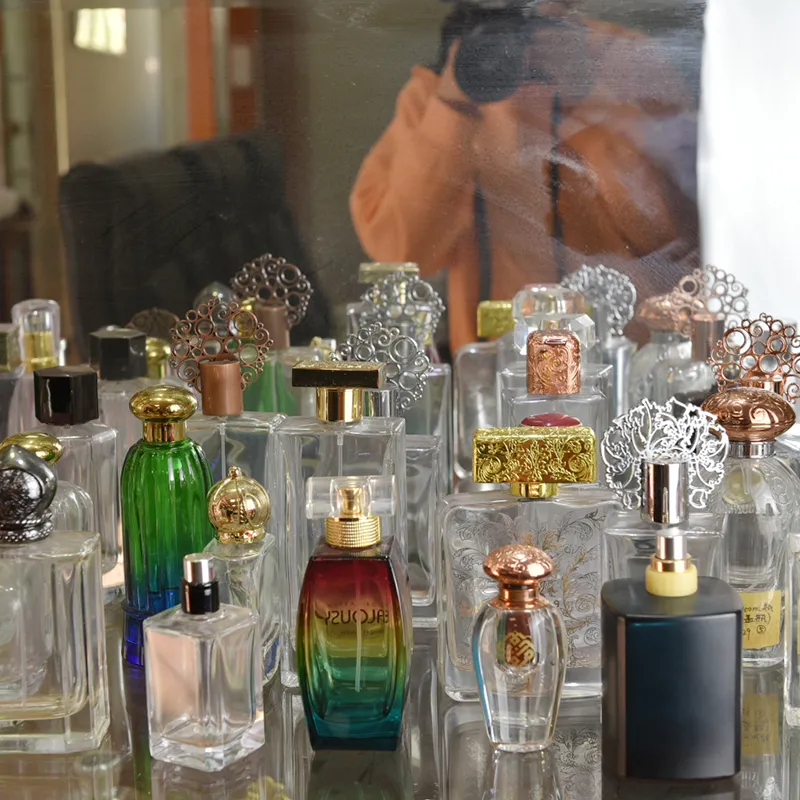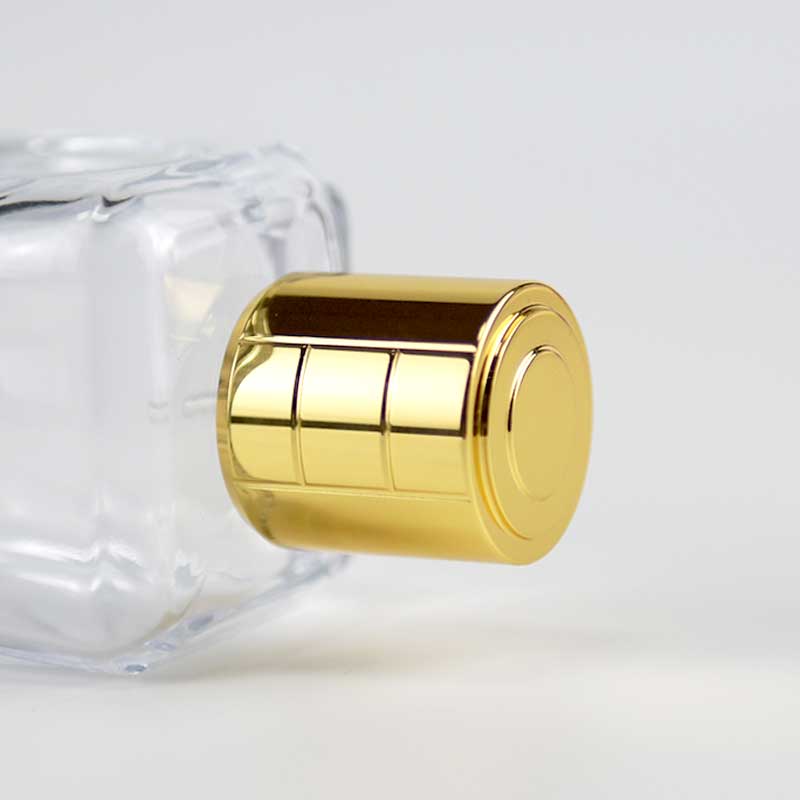
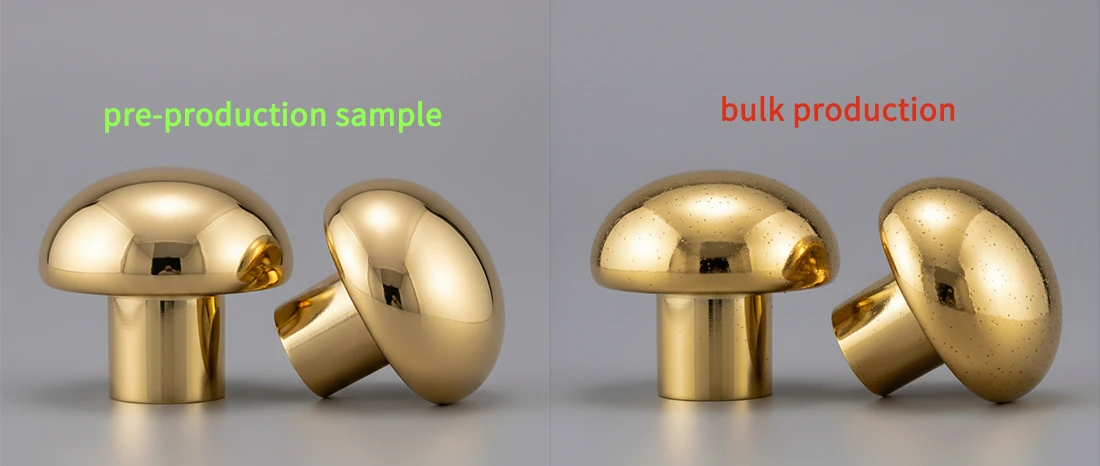
Kürzlich wurde uns ein typischer Qualitätsstreit in der grenzüberschreitenden Lieferkette bekannt: Vor dem Versand ergab eine Stichprobenprüfung von 50 Zinklegierungs-Parfümkappenwurde als vollständig qualifiziert beurteilt, doch nachdem die Waren an einen US-Kunden versandt und einer 100%-Inspektion unterzogen wurden, wurde eine 8%-Fehlerquote festgestellt. Die Probleme konzentrierten sich auf zwei Kategorien: Gewindefresser und Beschichtungsflecken. Der Kunde forderte eine vollständige Rücksendung, während die Fabrik und der Zwischenhändler über die Haftungszuschreibung uneinig waren. Infolgedessen erlitten der Zwischenhändler, der Kunde und die Fabrik alle mehrfache Verluste in Bezug auf Logistik, Nacharbeit und Reputation. Um B2B-Einkäufern und Händlern zu helfen, solche Risiken zu vermeiden, hat Wbmetal die Kernursachen, Notfallmaßnahmen und Lösungen für diese beiden Probleme systematisch zusammengefasst.
Warum kommt es bei Zinklegierungskappen zu Gewindefressern?
Die folgende Liste zeigt häufige Ursachen für Gewindefressen bei Kappen aus Zinklegierung:
| Phase | Spezifische Ursache | Auswirkung |
|---|---|---|
| Nachbehandlung | Plattierungsschicht zu dick | Der Spalt ist gefüllt, was zu einer Presspassung und Fressen führt. |
| Nachbehandlung | Unzureichende Rostschutzbehandlung | Oxidation und Korrosion erzeugen erhabene Stellen, die zum Festfressen führen. |
| Montage | Übermäßiges Drehmoment oder Fehlausrichtung | Gewindeausriss oder Beschädigung des Gewindeprofils. |
| Montage | Fremdkörper nicht entfernt | Rückstände behindern das Gewindeeingreifen. |
| Konstruktion | Geringes Passungsspiel oder unzureichende Toleranz | Maßliche Interferenz verursacht Fressen. |
| Konstruktion | Gewindewinkelabweichung | Eine unzureichende Gewindeprofilübereinstimmung erschwert das Einschrauben. |
| Lagerung und Anwendung | Unterschied im Wärmeausdehnungskoeffizienten | Hohe Temperaturen führen zu Überdrehen und Festfressen. |
| Lagerung und Anwendung | Interkristalline Korrosion oder galvanische Korrosion | Korrosionsprodukte haften an und verursachen Fressen. |
| Lagerung und Anwendung | Unzureichende Schmierung oder hohe Luftfeuchtigkeit | Erhöhte Reibung oder verdickte Oxidschicht. |
Schritte zur Lösung von Gewindefressen nach der Beschichtung von Parfümkappen aus Zinklegierung
1. Problemphase: Gewindefressen tritt nach Abschluss der Beschichtung auf, meist aufgrund erhöhter Schichtdicke, Rückständen oder leichter Wärmeausdehnung des Materials während des Beschichtungsprozesses, was zu einer übermäßig engen Passung führt.
2. Ursachenanalyse: Gewinde messen, um zu bestätigen, ob die Beschichtung zu dick ist; prüfen, ob Galvaniklösung oder Ölrückstände im Gewinde verblieben sind; überprüfen, ob bei der bearbeiteten Kernbohrung eine Beschichtungszugabe berücksichtigt wurde.
3. Notfallbehandlung: Druckluft oder einen speziellen Reiniger verwenden, um Gewinderückstände zu entfernen; bei geringfügiger Klemmung ein Werkzeug mit geringem Drehmoment zusammen mit Schmiermittel verwenden, um das Gewinde wiederholt zu lösen.
4. Präventive Optimierung: Während der Bearbeitung die Kernbohrung um 0,08-0,15 mm entsprechend der Beschichtungsdicke vergrößern (der spezifische Wert kann je nach tatsächlicher Beschichtungsart und -dicke feinabgestimmt werden); Entfettung und Reinigung nach der Bearbeitung und vor der Beschichtung verstärken; mit dem Beschichtungslieferanten die Gleichmäßigkeit der Beschichtung abstimmen.
5. Hinweis: Bei schwerwiegendem Festfressen muss das Gewinde nachbearbeitet und neu gefertigt werden, während die oben genannten Präventivmaßnahmen gleichzeitig umgesetzt werden sollten.
Warum weisen Zinklegierungskappen Beschichtungsfehler auf?
1. Analyse der Ursachen von Beschichtungsflecken
Rohmaterial: übermäßige Verunreinigungen, Druckgussfehler, Trennmittelrückstände
Vorbehandlung: unvollständige Entfettung, unsachgemäße Aktivierung, unzureichende Spülung
Galvanikprozess: Parameterungleichgewicht, abnormaler Strom, Probleme mit den Vorrichtungen
Nachbehandlung: unzureichende Passivierung, mangelhafte Versiegelung, Reinigungsrückstände
Umgebung und Anlagen: unsachgemäße Feuchtigkeitsregelung, Staubverunreinigung, instabiler Anlagenbetrieb
Lösungen zur Vermeidung von Beschichtungsflecken
Rohmateriallagerung: Verwendung einer Zinklegierung mit geringem Verunreinigungsgrad (Blei ≤ 0.005%), mit Wareneingangskontrolle; Lagerfeuchtigkeit < 60%, Lagerzeit ≤ 7 Tage und Rostschutzverpackung.
Nach dem Druckguss: Heißalkalische Reinigung (50-60 g/L NaOH, 60-70℃, 5-8 Min.), Hochdruckwasserspülung und kontrollierter Einsatz von Trennmittel.
Vorbehandlung: alkalische Reinigung + Ultraschallentfettung, Aktivierung mit verdünnter Schwefelsäure + Ammoniumbifluorid, anschließend mit sauberem Wasser spülen und trockenblasen.
Galvanikbad: Aktivkohlefiltration jede Woche; Kupferionen 20-40 g/L, pH-Wert 10,0-12,0; Schwermetalle regelmäßig entfernen und keine Eisenwerkzeuge verwenden.
Galvanisierung: Stromdichte gemäß dem Prozess anpassen; Kontaktpunkte der Vorrichtung polieren, um einen festen Kontakt zu gewährleisten.
Nachbehandlung: pH-Wert der Passivierungslösung (irisierend 2,0-3,0 / klar 1,5-2,5), täglich geprüft; Spülung mit deionisiertem Wasser; Versiegelung; Wasserstoffentsprödung (120-150℃, 2-4 Std.).
Warum konnten 50 Stichproben das Problem nicht erkennen?
Unzureichende Stichprobengröße: 50 Stichproben sind zu wenige, die statistische Präzision ist gering und das Konfidenzintervall ist breit, sodass die Fehlerquote nicht genau gemessen werden kann.
Problem der Probenrepräsentativität: Die Probenahme umfasste nicht den gesamten Prozess, sodass die Proben nicht repräsentativ für die gesamte Charge waren.
Große Schwankung der Fehlerquote: Fehler treten sporadisch auf, und wenn die Fehlerquote auf einem relativ niedrigen Niveau liegt, können die Schwankungen groß sein, wodurch der Fehler bei kleinen Stichproben signifikant wird.
Probenahme nicht normgerecht durchgeführt: Eine feste Stichprobengröße von 50 entspricht möglicherweise nicht den Prinzipien von Probenahmenormen wie GB/T 2828.1; die Stichprobengröße sollte dynamisch entsprechend der Chargengröße und dem AQL bestimmt werden.
Ungleichmäßige Fehlerverteilung: Fehler können in Clustern auftreten, und feste Stichproben können fehlerhafte Cluster übersehen, was zu Fehlbeurteilungen führt.
Unzureichende Erkennung latenter Fehler: Latente Fehler erfordern zerstörende Prüfungen, und bei kleinen Stichproben ist die Wahrscheinlichkeit höher, sie zu übersehen.
Inkonsistente Abnahmekriterien: Vage Fehlerdefinitionen und subjektive Unterschiede zwischen den Prüfern führen zu Ergebnisschwankungen.
Unzureichendes Datenvolumen: Zu wenige Stichproben machen eine SPC-Analyse unmöglich und erschweren die Beurteilung der Prozessstabilität.
Warum stellte der Kunde eine Fehlerrate von 8 % fest?
Vor dem Versand bestanden alle 50 Stichproben die Prüfung, jedoch waren die fehlerhaften Produkte gleichmäßig verteilt, wobei jede 100 Produkte pro Karton Mängel aufwiesen. Die Wahrscheinlichkeit, diese bei einer Stichprobenprüfung zu entdecken, war extrem gering, sogar geringer als ein Lottogewinn, sodass sie die Qualitätskontrolle direkt umgingen. Der Kunde führte jedoch eine 100%-Prüfung durch und stellte dabei eine Fehlerrate von 8% fest, hauptsächlich Gewindefresser und Beschichtungsflecken.
Wie sollte dieses Problem gehandhabt werden?
Gewindefresser und Beschichtungsfehler bei Zinklegierungskappen verursachten Verluste für alle drei Parteien:
| Geschädigte Partei | Verlorener Inhalt |
|---|---|
| Vermittler | Logistik / Nacharbeit / Vertragsstrafen bei Vertragsbruch / Kapitalbindung / Lagerhaltung / Nachprüfung; indirekte Verluste: Rückgang des Kundenvertrauens, Rufschädigung, Auftragsverlust |
| Kunde | Arbeitsaufwand für 100%-Prüfung / Nacharbeit / Verzugsstrafe / Kundenreklamationsentschädigung / Expresslogistik; indirekte Verluste: gestörter Produktionsplan, Verlust des Markenrufs, sinkende Mitarbeitermoral |
| Werk | Rücksendelogistik / Nacharbeit / Entschädigung für Produktionsstillstand / beschleunigte Nachlieferung / Zahlungsabzüge; indirekte Verluste: Auftragsrückgang, schlechtere Lieferantenbewertung, erhöhte Kosten für die Neukundenakquise |
1. Lösung für das Rücksendeproblem: Bereits identifizierte fehlerhafte Produkte können aussortiert und die guten zuerst verwendet werden. Verhandeln Sie über die Nachproduktion der restlichen Menge, ermitteln Sie die Ursache und legen Sie fest, wer die Kosten tragen oder ob sie gleichmäßig aufgeteilt werden sollen. Lassen Sie den Kunden die akzeptablen Waren zuerst versenden und legen Sie einen Zeitplan fest, um die restliche Menge so schnell wie möglich fertigzustellen und so die Verkaufsverluste des Kunden zu minimieren.
2. Gewindeprüfung: 100%-Prüfung mit Gut-/Ausschusslehren (Gutlehre lässt sich vollständig durch das gesamte Gewinde schrauben, Ausschusslehre ≤ 2 Gewindegänge); Drehmomentprüfung (gemäß den Drehmomentanforderungen des Kunden); 100%-Probmontage mit den Gegenstücken des Kunden.
3. Prüfung auf Beschichtungsfehler: Unter einer 40-W-Leuchtstofflampe in 30-50 cm Entfernung mit einer 5-10-fachen Lupe prüfen; neutraler Salzsprühtest (gemäß Kundenanforderungen oder relevanten Normen, z. B. 48 h), mit Beschichtungsfehlern ≤ 1% (das spezifische Verhältnis ist gemäß der Norm umzusetzen); Entfettungsprüfung (mit weißem Tuch abwischen, keine Ölverschmutzung zulässig).
4. Prozessoptimierung: dreistufige Qualitätsprüfung (Gewindeintegritätsprüfung nach CNC-Bearbeitung → Erstprüfung nach der Beschichtung mit Gut-/Ausschusslehren (GO/NO-GO-Lehren) + Stichprobenprüfung → Endprüfung des Fertigprodukts mit simulierter Montage + Salzsprühnebelprüfung).
Zusammenfassende Empfehlungen
Dieser Streitfall bezüglich Zinklegierungskappen zeigte die Grenzen der Stichprobenprüfung auf: Eine Stichprobe von 50 Stück ist wie das Auswerfen eines Netzes für kleine Fische, wodurch es schwierig ist, eine Fehlerrate von 8 % zu erfassen, die Gewindefresser und Beschichtungsfehler umfasst. Erst nachdem der Kunde eine 100 %-Prüfung durchgeführt hatte, wurde das Problem entdeckt, was zu Verlusten für alle drei Parteien führte. Die Hauptursachen liegen im Galvanisierungsprozess und den Designtoleranzen. Die Lösung erfordert robuste Maßnahmen wie eine 100 %-Prüfung mit Gut-Ausschuss-Lehren, Drehmomentprüfung und Salzsprühtests. Nur durch die Optimierung des dreistufigen Qualitätsprüfungsprozesses und die Kontrolle von Problemen an der Quelle können Lieferkettenrisiken vermieden werden.