
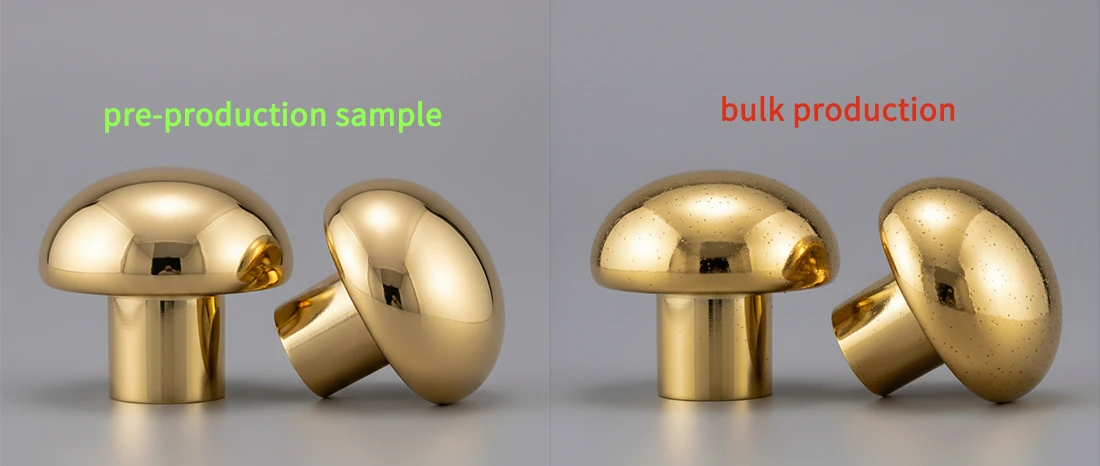
Recentemente, siamo venuti a conoscenza di una tipica controversia sulla qualità nella catena di fornitura transfrontaliera: prima della spedizione, un'ispezione casuale di 50 pezzi in lega di zincoTappi per profumoè stato giudicato pienamente qualificato, ma dopo che la merce è stata inviata a un cliente statunitense e sottoposta a ispezione 100%, è stato riscontrato un tasso di difettosità dell'8%. I problemi si sono concentrati in due categorie: blocco della filettatura e macchie di placcatura. Il cliente ha richiesto un reso completo, mentre la fabbrica e l'intermediario non erano d'accordo sull'attribuzione della responsabilità. Di conseguenza, l'intermediario, il cliente e la fabbrica hanno subito molteplici perdite in termini di logistica, rilavorazione e reputazione. Per aiutare gli acquirenti e i commercianti B2B a evitare tali rischi, Wbmetal ha sistematicamente riassunto le cause principali, le risposte di emergenza e le soluzioni per questi due problemi.
Perché le filettature dei tappi in lega di zinco si bloccano?
L'elenco seguente mostra le cause comuni del grippaggio della filettatura nei tappi in lega di zinco:
| Fase | Causa specifica | Impatto |
|---|---|---|
| Post-trattamento | Strato galvanico troppo spesso | Il gioco si riduce, causando un accoppiamento forzato e il bloccaggio. |
| Post-trattamento | Trattamento antiruggine insufficiente. | Ossidazione e corrosione creano aree in rilievo che causano il grippaggio. |
| Assemblaggio | Coppia eccessiva o disallineamento | Sfilettatura o danneggiamento del profilo della filettatura. |
| Assemblaggio | Corpi estranei non rimossi | I residui ostacolano l'innesto della filettatura. |
| Progettazione | Gioco di accoppiamento ridotto o tolleranza irragionevole | L'interferenza dimensionale causa il bloccaggio. |
| Progettazione | Deviazione dell'angolo della filettatura | La non corrispondenza del profilo della filettatura rende difficile l'accoppiamento. |
| Conservazione e utilizzo | Differenza nel coefficiente di dilatazione termica | L'alta temperatura causa un serraggio eccessivo e il bloccaggio. |
| Conservazione e utilizzo | Corrosione intergranulare o corrosione galvanica. | I prodotti di corrosione aderiscono e causano il bloccaggio. |
| Conservazione e utilizzo | Lubrificazione insufficiente o elevata umidità. | Attrito aumentato o strato di ossido ispessito. |
Passi per risolvere il grippaggio della filettatura dopo la placcatura dei tappi per profumo in lega di zinco
1. Fase del problema: Il grippaggio della filettatura si verifica dopo il completamento della placcatura, principalmente a causa dell'aumento dello spessore del rivestimento, di residui o di una leggera dilatazione termica del materiale durante il processo di placcatura, con conseguente accoppiamento eccessivamente stretto.
2. Indagine sulle cause: Misurare le filettature per confermare se il rivestimento è troppo spesso; verificare se residui di soluzione galvanica o olio rimangono all'interno delle filettature; accertare se è stato riservato un margine per la placcatura nel foro pilota lavorato.
3. Gestione delle emergenze: Utilizzare aria compressa o un detergente specifico per rimuovere i residui dalla filettatura; quando il bloccaggio è lieve, utilizzare un utensile a bassa coppia insieme a un lubrificante per allentare ripetutamente la filettatura.
4. Ottimizzazione preventiva: Durante la lavorazione, allargare il foro pilota di 0,08-0,15 mm in base allo spessore della placcatura (il valore specifico può essere regolato finemente in base al tipo e allo spessore effettivo della placcatura); rafforzare lo sgrassaggio e la pulizia dopo la lavorazione e prima della placcatura; coordinarsi con il fornitore di placcatura per controllare l'uniformità del rivestimento.
5. Nota: Se il grippaggio è grave, la filettatura deve essere rilavorata e rifatta, mentre le suddette misure preventive devono essere attuate contemporaneamente.
Perché i tappi in lega di zinco presentano macchie di placcatura?
1. Analisi delle cause delle macchie di placcatura
Materiale di base: impurità eccessive, difetti di pressofusione, residui di distaccante
Pre-trattamento: sgrassaggio incompleto, attivazione non corretta, risciacquo insufficiente
Processo galvanico: squilibrio dei parametri, corrente anomala, problemi con le attrezzature
Post-trattamento: passivazione imprecisa, scarsa sigillatura, residui di pulizia
Ambiente e attrezzature: controllo inadeguato dell'umidità, contaminazione da polvere, funzionamento instabile delle attrezzature
Soluzioni per evitare macchie di placcatura
Stoccaggio del materiale di base: utilizzare lega di zinco a bassa impurità (piombo ≤ 0.005%), con controllo in accettazione; umidità di stoccaggio < 60%, tempo di stoccaggio ≤ 7 giorni e imballaggio antiruggine.
Dopo la pressofusione: lavaggio alcalino a caldo (50-60 g/L NaOH, 60-70℃, 5-8 min), risciacquo con acqua ad alta pressione e uso controllato di agente distaccante.
Pre-trattamento: lavaggio alcalino + sgrassaggio a ultrasuoni, attivazione con acido solforico diluito + bifluoruro di ammonio, quindi risciacquare con acqua pulita e asciugare con aria compressa.
Bagno galvanico: filtrazione a carboni attivi ogni settimana; ioni di rame 20-40 g/L, pH 10.0-12.0; rimuovere regolarmente i metalli pesanti e non utilizzare utensili in ferro.
Galvanica: regolare la densità di corrente in base al processo; lucidare i punti di contatto delle attrezzature per garantire un contatto saldo.
Post-trattamento: pH della soluzione di passivazione (iridescente 2.0-3.0 / trasparente 1.5-2.5), controllato quotidianamente; risciacquo con acqua deionizzata; sigillatura; de-fragilizzazione da idrogeno (120-150℃, 2-4 h).
Perché 50 campioni non sono stati sufficienti a rilevare il problema?
Dimensione del campione insufficiente: 50 campioni sono troppo pochi, la precisione statistica è bassa e l'intervallo di confidenza è ampio, quindi il tasso di difettosità non può essere misurato con precisione.
Problema di rappresentatività del campione: il campionamento non ha coperto l'intero processo, quindi i campioni non erano rappresentativi dell'intero lotto.
Ampia fluttuazione del tasso di difettosità: i difetti sono sporadici e, quando il tasso di difettosità è a un livello relativamente basso, la fluttuazione può essere ampia, rendendo significativo l'errore del campione di piccole dimensioni.
Campionamento non eseguito secondo gli standard: una dimensione fissa del campione di 50 potrebbe non essere conforme ai principi degli standard di campionamento come GB/T 2828.1; la dimensione del campione dovrebbe essere determinata dinamicamente in base alla dimensione del lotto e all'AQL.
Distribuzione non uniforme dei difetti: i difetti possono presentarsi a grappoli e campioni fissi potrebbero non rilevare i grappoli difettosi, portando a errori di valutazione.
Rilevamento insufficiente dei difetti latenti: i difetti latenti richiedono test distruttivi e campioni di piccole dimensioni hanno maggiori probabilità di non rilevarli.
Criteri di accettazione incoerenti: definizioni vaghe dei difetti e differenze soggettive tra gli ispettori causano fluttuazioni nei risultati.
Volume di dati insufficiente: un numero troppo esiguo di campioni rende impossibile l'analisi SPC e difficile valutare la stabilità del processo.
Perché il cliente ha riscontrato un tasso di difettosità dell'8%?
Prima della spedizione, tutti i 50 pezzi campionati hanno superato l'ispezione, ma i prodotti difettosi erano distribuiti uniformemente, con difetti presenti in ogni 100 prodotti per cartone. La probabilità di rilevarli con un campionamento casuale era estremamente bassa, persino inferiore a quella di vincere alla lotteria, quindi sono sfuggiti direttamente al controllo qualità. Tuttavia, il cliente ha adottato un'ispezione al 100% e ha quindi identificato un tasso di difettosità dell'8%, principalmente dovuto a bloccaggio della filettatura e macchie di placcatura.
Come affrontare questo problema?
Il bloccaggio della filettatura e le macchie di placcatura sui tappi in lega di zinco hanno causato perdite a tutte e tre le parti coinvolte:
| Parte lesa. | Contenuto perso. |
|---|---|
| Intermediario. | Logistica / rilavorazione / penali per inadempienza / immobilizzazione di capitale / stoccaggio / nuova ispezione; perdite indirette: calo della fiducia del cliente, reputazione danneggiata, perdita di ordini. |
| Cliente | Costo del lavoro per ispezione 100% / rilavorazione / penali per ritardo / risarcimento reclami clienti / logistica urgente; perdite indirette: interruzione del programma di produzione, perdita di reputazione del marchio, calo del morale dei dipendenti. |
| Stabilimento | Logistica di reso / rilavorazione / risarcimento per fermo linea / rifornimento accelerato / detrazioni di pagamento; perdite indirette: ordini ridotti, rating del fornitore inferiore, aumento dei costi di sviluppo di nuovi clienti |
1. Soluzione per il problema dei resi: I prodotti difettosi già identificati possono essere selezionati e quelli buoni dovrebbero essere utilizzati per primi. Negoziare la rifabbricazione della quantità rimanente, identificare la causa e determinare chi debba sostenere il costo o se debba essere condiviso equamente. Consentire al cliente di spedire prima la merce accettabile e stabilire una tempistica per completare la quantità rimanente il prima possibile, minimizzando le perdite di vendita del cliente.
2. Ispezione delle filettature: 100% ispezione con calibri PASSA/NON PASSA (il calibro PASSA si avvita completamente attraverso l'intera filettatura, il calibro NON PASSA ≤ 2 filettature); prova di coppia (secondo i requisiti di coppia del cliente); 100% assemblaggio di prova con le parti di accoppiamento del cliente.
3. Ispezione dei difetti di placcatura: Ispezionare sotto una lampada fluorescente da 40W a 30-50 cm utilizzando una lente d'ingrandimento 5x-10x; test in nebbia salina neutra (secondo i requisiti del cliente o gli standard pertinenti, come 48 h), con difetti di placcatura ≤ 1% (il rapporto specifico deve essere implementato secondo lo standard); ispezione di sgrassaggio (pulire con un panno bianco, nessuna contaminazione da olio consentita).
4. Ottimizzazione del processo: controllo qualità a tre fasi (verifica dell'integrità della filettatura dopo la lavorazione CNC → ispezione iniziale dopo la placcatura con calibri P/NP + controllo a campione → ispezione finale del prodotto finito con assemblaggio simulato + campionamento in nebbia salina).
Raccomandazioni riassuntive
Questa controversia che ha coinvolto i tappi in lega di zinco ha messo in luce i limiti del campionamento casuale: un campione di 50 pezzi è come pescare con una rete a maglie larghe, rendendo difficile rilevare un tasso di difettosità dell'8% che include il bloccaggio della filettatura e le macchie di placcatura. Solo dopo che il cliente ha condotto un'ispezione al 100% il problema è stato scoperto, causando perdite a tutte e tre le parti coinvolte. Le cause profonde risiedono nel processo di galvanica e nelle tolleranze di progettazione. La soluzione richiede misure robuste come l'ispezione al 100% con calibri passa/non passa, test di coppia e test in nebbia salina. Solo ottimizzando il processo di ispezione qualità a tre fasi e controllando i problemi alla fonte si possono evitare i rischi della catena di approvvigionamento.





