
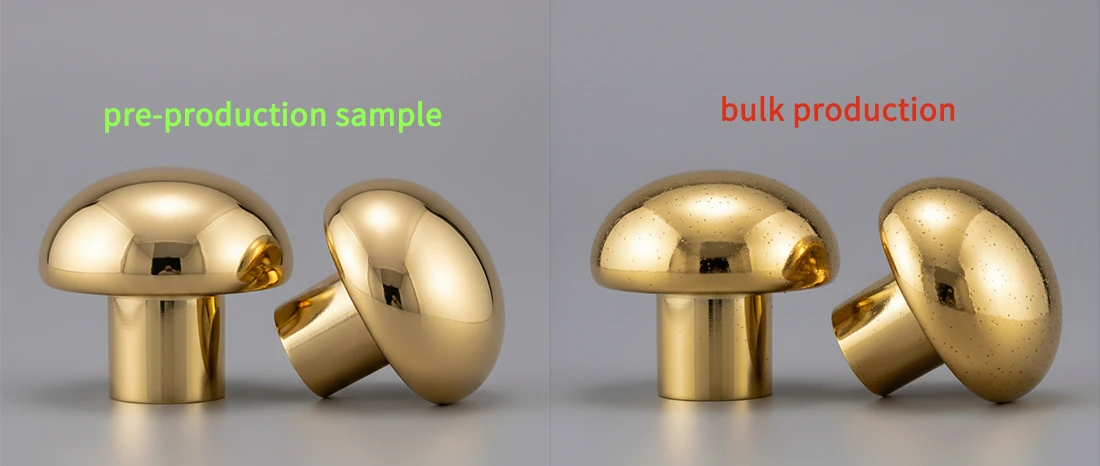
مؤخرًا، علمنا بنزاع جودة نموذجي في سلسلة التوريد عبر الحدود: قبل الشحن، فحص عشوائي لـ 50 قطعة من سبائك الزنكأغطية العطورتم الحكم عليها بأنها مؤهلة بالكامل، ولكن بعد إرسال البضائع إلى عميل أمريكي وإخضاعها لفحص 100%، تم اكتشاف معدل عيوب بلغ 8%. تركزت المشاكل في فئتين: تآكل الخيوط وبقع الطلاء. طلب العميل إرجاعًا كاملاً، بينما اختلف المصنع والوسيط حول تحديد المسؤولية. ونتيجة لذلك، تكبد كل من الوسيط والعميل والمصنع خسائر متعددة في اللوجستيات، وإعادة العمل، والسمعة. لمساعدة المشترين والتجار في قطاع B2B على تجنب مثل هذه المخاطر، قامت Wbmetal بتلخيص منهجي للأسباب الجذرية، والاستجابات الطارئة، والحلول لهاتين المشكلتين.
لماذا تنحشر السنون اللولبية لأغطية سبائك الزنك؟
تعرض القائمة التالية الأسباب الشائعة لانحشار السن اللولبي في أغطية سبائك الزنك:
| المرحلة | سبب محدد | التأثير |
|---|---|---|
| المعالجة اللاحقة | طبقة الطلاء سميكة جداً | امتلاء الخلوص، مما يسبب تداخلًا في التناسب وانحشارًا. |
| المعالجة اللاحقة | معالجة غير كافية لمقاومة الصدأ | تخلق الأكسدة والتآكل مناطق مرتفعة تسبب الالتصاق. |
| التجميع | عزم دوران مفرط أو عدم محاذاة | تلف السن اللولبي أو تضرر شكله. |
| التجميع | عدم تنظيف المواد الغريبة | البقايا تعيق تعشيق السن اللولبي. |
| التصميم | خلوص تركيب صغير أو تفاوت غير معقول | التداخل الأبعادي يسبب الانحشار. |
| التصميم | انحراف زاوية السن اللولبي | عدم تطابق شكل السن اللولبي يجعل التعشيق صعبًا. |
| التخزين والاستخدام | اختلاف في معامل التمدد الحراري | درجة الحرارة العالية تسبب شدًا مفرطًا وانحشارًا. |
| التخزين والاستخدام | تآكل بين الحبيبات أو تآكل جلفاني | تلتصق نواتج التآكل وتسبب الانحشار. |
| التخزين والاستخدام | تزييت غير كافٍ أو رطوبة عالية | احتكاك متزايد أو طبقة أكسيد سميكة. |
خطوات لحل انحشار السن اللولبي بعد طلاء أغطية عطور سبائك الزنك
1. مرحلة المشكلة: يحدث انحشار الخيط بعد اكتمال الطلاء، ويرجع ذلك غالبًا إلى زيادة سمك الطلاء، أو المواد المتبقية، أو التمدد الحراري الطفيف للمادة أثناء عملية الطلاء، مما يؤدي إلى ملاءمة محكمة بشكل مفرط.
2. التحقيق في الأسباب: قياس السن اللولبي للتأكد مما إذا كانت الطبقة (الطلاء) سميكة جدًا؛ التحقق مما إذا كانت بقايا محلول الطلاء أو الزيت عالقة داخل السن اللولبي؛ التحقق مما إذا كانت سماحية الطلاء قد تم تخصيصها في الثقب التجريبي المشغل آليًا.
3. المعالجة الطارئة: استخدام الهواء المضغوط أو منظف مخصص لإزالة بقايا السن اللولبي؛ عندما يكون التصلب طفيفًا، استخدم أداة ذات عزم دوران منخفض مع مادة تشحيم لفك السن اللولبي بشكل متكرر.
4. التحسين الوقائي: أثناء التشغيل الآلي، تكبير الثقب التجريبي بمقدار 0.08-0.15 ملم وفقًا لسمك الطلاء (يمكن تعديل القيمة المحددة بدقة بناءً على نوع وسمك الطلاء الفعلي)؛ تعزيز إزالة الشحوم والتنظيف بعد التشغيل الآلي وقبل الطلاء؛ التنسيق مع مورد الطلاء للتحكم في تجانس الطبقة.
5. ملاحظة: إذا كان التصاق السن اللولبي شديدًا، فيجب إعادة تشغيله وإعادة تصنيعه، مع تطبيق الإجراءات الوقائية المذكورة أعلاه بالتزامن.
لماذا تظهر بقع الطلاء على أغطية سبائك الزنك؟
1. تحليل أسباب بقع الطلاء
المادة الأساسية: شوائب زائدة، عيوب الصب بالقالب، بقايا عامل الفصل.
المعالجة المسبقة: إزالة شحوم غير كاملة، تنشيط غير صحيح، شطف غير كافٍ
عملية الطلاء: اختلال في المعلمات، تيار غير طبيعي، مشاكل في أدوات التثبيت
المعالجة اللاحقة: تخميل غير دقيق، سوء الإغلاق، بقايا التنظيف
البيئة والمعدات: تحكم غير سليم في الرطوبة، تلوث الغبار، تشغيل غير مستقر للمعدات.
حلول لتجنب بقع الطلاء
تخزين المادة الأساسية: استخدام سبائك الزنك منخفضة الشوائب (الرصاص ≤ 0.005%)، مع فحص المواد الواردة؛ رطوبة التخزين < 60%، مدة التخزين ≤ 7 أيام، وتغليف مقاوم للصدأ.
بعد الصب بالقالب: الغسيل القلوي الساخن (50-60 جرام/لتر هيدروكسيد الصوديوم، 60-70 درجة مئوية، 5-8 دقائق)، الشطف بالماء عالي الضغط، والاستخدام المتحكم فيه لعامل الفصل.
المعالجة المسبقة: الغسيل القلوي + إزالة الشحوم بالموجات فوق الصوتية، التنشيط بحمض الكبريتيك المخفف + بيفلوريد الأمونيوم، ثم الشطف بالماء النظيف والتجفيف بالهواء.
حوض الطلاء: ترشيح بالكربون المنشط أسبوعياً؛ أيون النحاس 20-40 جم/لتر، درجة الحموضة (pH) 10.0-12.0؛ إزالة المعادن الثقيلة بانتظام، وتجنب استخدام الأدوات الحديدية.
الطلاء الكهربائي: ضبط كثافة التيار وفقًا للعملية؛ تلميع نقاط تلامس التثبيت لضمان اتصال محكم.
المعالجة اللاحقة: درجة حموضة محلول التخميل (متقزح الألوان 2.0-3.0 / شفاف 1.5-2.5)، يتم فحصها يومياً؛ الشطف بالماء منزوع الأيونات؛ الختم؛ إزالة الهشاشة الهيدروجينية (120-150 درجة مئوية، 2-4 ساعات).
لماذا لم تتمكن 50 عينة من اكتشاف المشكلة؟
حجم عينة غير كافٍ: 50 عينة قليلة جدًا، والدقة الإحصائية منخفضة، وفاصل الثقة واسع، لذلك لا يمكن قياس معدل العيوب بدقة.
مشكلة تمثيلية العينة: أخذ العينات لم يغطِ العملية بالكامل، لذلك لم تكن العينات ممثلة للدفعة بأكملها.
تقلب كبير في معدل العيوب: العيوب متفرقة، وعندما يكون معدل العيوب عند مستوى منخفض نسبيًا، قد يكون التقلب كبيرًا، مما يجعل خطأ العينات الصغيرة ذا أهمية.
أخذ العينات لم يتم وفقًا للمعايير: قد لا يتوافق حجم العينة الثابت البالغ 50 مع مبادئ معايير أخذ العينات مثل GB/T 2828.1؛ يجب تحديد حجم العينة ديناميكيًا وفقًا لحجم الدفعة ومستوى الجودة المقبول (AQL).
توزيع غير متساوٍ للعيوب: قد تظهر العيوب في تجمعات، وقد تفوت العينات الثابتة التجمعات المعيبة، مما يؤدي إلى سوء التقدير.
كشف غير كافٍ للعيوب الكامنة: تتطلب العيوب الكامنة اختبارًا إتلافيًا، والعينات الصغيرة أكثر عرضة لتفويتها.
معايير قبول غير متسقة: تعريفات العيوب الغامضة والاختلافات الذاتية بين المفتشين تسبب تقلبات في النتائج.
حجم بيانات غير كافٍ: عدد قليل جدًا من العينات يجعل تحليل SPC مستحيلاً ويصعب تقييم استقرار العملية.
لماذا اكتشف العميل معدل عيب بنسبة 8%؟
قبل الشحن، اجتازت جميع القطع الخمسين التي تم أخذ عينات منها الفحص، لكن المنتجات المعيبة كانت موزعة بالتساوي، حيث تحتوي كل 100 منتج في الكرتون على عيوب. كانت احتمالية اكتشافها في أخذ العينات العشوائي منخفضة للغاية، حتى أقل من الفوز باليانصيب، لذلك تجاوزت فحص الجودة مباشرة. ومع ذلك، اعتمد العميل فحص 100%، وبالتالي حدد معدل عيب بنسبة 8%، والذي كان بشكل أساسي بسبب انحشار الخيوط وبقع الطلاء.
كيف يجب التعامل مع هذه المشكلة؟
تسبب انحشار السن اللولبي وبقع الطلاء في أغطية سبائك الزنك في خسائر للأطراف الثلاثة:
| الطرف المتضرر | محتوى مفقود |
|---|---|
| وسيط | اللوجستيات / إعادة العمل / غرامات الإخلال / احتجاز رأس المال / التخزين / إعادة الفحص؛ خسائر غير مباشرة: تراجع ثقة العملاء، سمعة متضررة، خسارة الطلبات. |
| العميل | تكلفة العمالة لفحص 100% / إعادة العمل / غرامات التأخير / تعويض شكاوى العملاء / لوجستيات عاجلة؛ خسائر غير مباشرة: جدول إنتاج معطل، فقدان سمعة العلامة التجارية، تدهور معنويات الموظفين. |
| المصنع | لوجستيات الإرجاع / إعادة التصنيع / تعويض توقف خط الإنتاج / تجديد سريع للمخزون / خصومات الدفع؛ خسائر غير مباشرة: انخفاض الطلبات، انخفاض تقييم المورد، زيادة تكلفة تطوير عملاء جدد |
1. حل مشكلة الإرجاع: يمكن فرز المنتجات المعيبة التي تم تحديدها بالفعل، ويجب استخدام المنتجات الجيدة أولاً. التفاوض لإعادة تصنيع الكمية المتبقية، وتحديد السبب، وتحديد من يجب أن يتحمل التكلفة أو ما إذا كان يجب تقاسمها بالتساوي. دع العميل يشحن البضائع المقبولة أولاً، وحدد جدولًا زمنيًا لإكمال الكمية المتبقية في أقرب وقت ممكن، لتقليل خسائر مبيعات العميل.
2. فحص السن اللولبي: فحص 100% باستخدام مقاييس GO/NO-GO (مقياس GO يمر بالكامل عبر السن اللولبي بأكمله، مقياس NO-GO لا يتجاوز لفتين)؛ اختبار عزم الدوران (وفقًا لمتطلبات عزم الدوران للعميل)؛ تجميع تجريبي 100% مع الأجزاء المقابلة للعميل.
3. فحص بقع الطلاء: الفحص تحت مصباح فلورسنت بقوة 40 واط على بعد 30-50 سم باستخدام مكبر 5x-10x؛ اختبار رش الملح المحايد (وفقًا لمتطلبات العميل أو المعايير ذات الصلة، مثل 48 ساعة)، مع بقع طلاء لا تتجاوز 1% (يجب تطبيق النسبة المحددة وفقًا للمعيار)؛ فحص إزالة الشحوم (المسح بقطعة قماش بيضاء، ولا يسمح بأي تلوث زيتي).
4. تحسين العملية: فحص جودة ثلاثي المراحل (فحص سلامة السن اللولبي بعد التصنيع باستخدام الحاسب الآلي ← الفحص الأولي بعد الطلاء باستخدام مقاييس GO/NO-GO + الفحص العشوائي ← الفحص النهائي للمنتج التام مع التجميع المحاكي + أخذ عينات اختبار رش الملح).
توصيات موجزة
كشف هذا النزاع المتعلق بأغطية سبائك الزنك عن قيود أخذ العينات العشوائية: فعينة مكونة من 50 قطعة تشبه رمي شبكة لصيد الأسماك الصغيرة، مما يجعل من الصعب اكتشاف معدل عيب بنسبة 8% يشمل انحشار السن اللولبي وبقع الطلاء. ولم يتم اكتشاف المشكلة إلا بعد أن أجرى العميل فحصًا بنسبة 100%، مما أدى إلى خسائر للأطراف الثلاثة. تكمن الأسباب الجذرية في عملية الطلاء الكهربائي وتفاوتات التصميم. يتطلب الحل إجراءات قوية مثل الفحص بنسبة 100% باستخدام مقاييس القبول/الرفض (GO/NO-GO gauges)، واختبار عزم الدوران، واختبار رش الملح. ولا يمكن تجنب مخاطر سلسلة التوريد إلا من خلال تحسين عملية فحص الجودة ثلاثية المراحل والتحكم في المشكلات من المصدر.





