
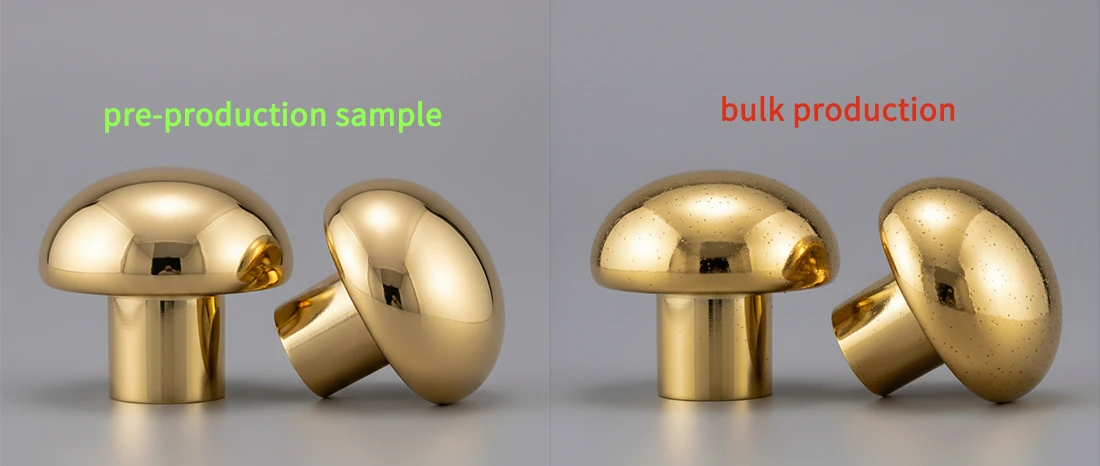
Recientemente, nos enteramos de una disputa de calidad típica en la cadena de suministro transfronteriza: antes del envío, una inspección aleatoria de 50 piezas de aleación de zinc...Tapones de perfumefue juzgado como totalmente apto, pero después de que la mercancía fuera enviada a un cliente en EE. UU. y sometida a una inspección 100%, se encontró una tasa de defectos del 8%. Los problemas se concentraron en dos categorías: agarrotamiento de rosca y manchas de galvanoplastia. El cliente solicitó una devolución completa, mientras que la fábrica y el intermediario no se pusieron de acuerdo sobre la atribución de responsabilidad. Como resultado, el intermediario, el cliente y la fábrica sufrieron múltiples pérdidas en logística, reprocesamiento y reputación. Para ayudar a los compradores y comerciantes B2B a evitar tales riesgos, Wbmetal ha resumido sistemáticamente las causas principales, las respuestas de emergencia y las soluciones para estos dos problemas.
¿Por qué se agarrotan las roscas de los tapones de aleación de zinc?
La siguiente lista muestra las causas comunes de atascamiento de roscas en tapas de aleación de zinc:
| Etapa | Causa Específica | Impacto |
|---|---|---|
| Post-tratamiento | Capa de recubrimiento demasiado gruesa | La holgura se llena, causando un ajuste de interferencia y agarrotamiento. |
| Post-tratamiento | Tratamiento antioxidante insuficiente | La oxidación y la corrosión crean áreas elevadas que provocan el agarrotamiento. |
| Ensamblaje | Par excesivo o desalineación | Desgaste de rosca o daño en el perfil de la rosca. |
| Ensamblaje | Materia extraña no limpiada | El residuo obstruye el enroscado. |
| Diseño | Holgura de ajuste pequeña o tolerancia irrazonable. | La interferencia dimensional causa agarrotamiento. |
| Diseño | Desviación del ángulo de rosca | El desajuste del perfil de rosca dificulta el acoplamiento. |
| Almacenamiento y uso | Diferencia en el coeficiente de dilatación térmica | La alta temperatura causa apriete excesivo y agarrotamiento. |
| Almacenamiento y uso | Corrosión intergranular o corrosión galvánica. | Los productos de corrosión se adhieren y causan agarrotamiento. |
| Almacenamiento y uso | Lubricación insuficiente o alta humedad. | Aumento de la fricción o capa de óxido engrosada. |
Pasos para Resolver el Atascamiento de Roscas Después del Galvanizado de Tapas de Perfume de Aleación de Zinc
1. Etapa del problema: El agarrotamiento de la rosca ocurre después de completar el recubrimiento, principalmente debido al aumento del espesor del recubrimiento, residuos, o una ligera expansión térmica del material durante el proceso de galvanoplastia, lo que resulta en un ajuste excesivamente apretado.
2. Investigación de la causa: Medir las roscas para confirmar si el recubrimiento es demasiado grueso; verificar si quedan residuos de solución de recubrimiento o aceite dentro de las roscas; comprobar si se reservó un margen para el recubrimiento en el orificio piloto mecanizado.
3. Manejo de emergencias: Usar aire comprimido o un limpiador específico para eliminar residuos de rosca; cuando el agarrotamiento es menor, usar una herramienta de bajo par junto con lubricante para aflojar la rosca repetidamente.
4. Optimización preventiva: Durante el mecanizado, agrandar el orificio piloto en 0.08-0.15 mm según el espesor del recubrimiento (el valor específico puede ajustarse según el tipo y espesor real del recubrimiento); reforzar el desengrase y la limpieza después del mecanizado y antes del recubrimiento; coordinar con el proveedor de recubrimiento para controlar la uniformidad del recubrimiento.
5. Nota: Si el agarrotamiento es severo, la rosca debe ser retrabajada y rehecha, mientras que las medidas preventivas mencionadas anteriormente deben implementarse simultáneamente.
¿Por qué los tapones de aleación de zinc presentan manchas de galvanizado?
1. Análisis de las causas de las manchas de galvanoplastia
Materia prima: impurezas excesivas, defectos de fundición a presión, residuos de agente desmoldante
Pretratamiento: desengrase incompleto, activación inadecuada, enjuague insuficiente
Proceso de galvanoplastia: desequilibrio de parámetros, corriente anómala, problemas con los utillajes
Post-tratamiento: pasivación imprecisa, sellado deficiente, residuos de limpieza
Entorno y equipo: control de humedad inadecuado, contaminación por polvo, funcionamiento inestable del equipo.
Soluciones para Evitar Manchas de Galvanoplastia
Almacenamiento de la materia prima: utilizar aleación de zinc de baja impureza (plomo ≤ 0.005%), con inspección de recepción; humedad de almacenamiento < 60%, tiempo de almacenamiento ≤ 7 días y embalaje antioxidante.
Después de la fundición a presión: lavado alcalino en caliente (50-60 g/L NaOH, 60-70℃, 5-8 min), enjuague con agua a alta presión y uso controlado de agente desmoldante.
Pretratamiento: lavado alcalino + desengrase ultrasónico, activación con ácido sulfúrico diluido + bifluoruro de amonio, luego enjuague con agua limpia y secado por soplado.
Baño de galvanoplastia: filtración con carbón activado cada semana; ion de cobre 20-40 g/L, pH 10.0-12.0; eliminar regularmente metales pesados y no utilizar herramientas de hierro.
Galvanoplastia: ajustar la densidad de corriente según el proceso; pulir los puntos de contacto de la fijación para asegurar un contacto firme.
Post-tratamiento: pH de la solución de pasivación (irisado 2.0-3.0 / transparente 1.5-2.5), verificado diariamente; enjuague con agua desionizada; sellado; deshidrogenación (120-150℃, 2-4 h).
¿Por qué 50 muestras no pudieron detectar el problema?
Tamaño de muestra insuficiente: 50 muestras son muy pocas, la precisión estadística es baja y el intervalo de confianza es amplio, por lo que la tasa de defectos no se puede medir con precisión.
Problema de representatividad de la muestra: el muestreo no cubrió todo el proceso, por lo que las muestras no eran representativas de todo el lote.
Gran fluctuación en la tasa de defectos: los defectos son esporádicos, y cuando la tasa de defectos se encuentra en un nivel relativamente bajo, la fluctuación puede ser grande, haciendo que el error de muestra pequeña sea significativo.
Muestreo no realizado según los estándares: un tamaño de muestra fijo de 50 puede no cumplir con los principios de las normas de muestreo como GB/T 2828.1; el tamaño de la muestra debe determinarse dinámicamente según el tamaño del lote y el AQL.
Distribución irregular de defectos: los defectos pueden aparecer en grupos, y las muestras fijas pueden pasar por alto estos grupos defectuosos, lo que lleva a un juicio erróneo.
Detección insuficiente de defectos latentes: los defectos latentes requieren pruebas destructivas, y las muestras pequeñas tienen más probabilidades de pasarlos por alto.
Criterios de aceptación inconsistentes: definiciones de defectos vagas y diferencias subjetivas entre inspectores provocan fluctuaciones en los resultados.
Volumen de datos insuficiente: muy pocas muestras imposibilitan el análisis SPC y dificultan la evaluación de la estabilidad del proceso.
¿Por qué el cliente encontró una tasa de defectos del 8%?
Antes del envío, las 50 piezas muestreadas pasaron la inspección, pero los productos defectuosos estaban uniformemente dispersos, con defectos en cada 100 productos por caja. La probabilidad de detectarlos en un muestreo aleatorio era extremadamente baja, incluso menor que la de ganar la lotería, por lo que escaparon directamente a la inspección de calidad. Sin embargo, el cliente adoptó una inspección del 100% y, por lo tanto, identificó una tasa de defectos del 8%, principalmente agarrotamiento de roscas y manchas de galvanoplastia.
¿Cómo abordar este problema?
El agarrotamiento de rosca y las manchas de galvanizado en los tapones de aleación de zinc causaron pérdidas a las tres partes:
| Parte perjudicada | Contenido perdido |
|---|---|
| Intermediario | Logística / retrabajo / penalizaciones por incumplimiento / inmovilización de capital / almacenamiento / reinspección; pérdidas indirectas: disminución de la confianza del cliente, reputación dañada, pérdida de pedidos. |
| Cliente | Mano de obra para inspección 100% / retrabajo / penalizaciones por retraso / compensación por quejas de clientes / logística urgente; pérdidas indirectas: interrupción del programa de producción, pérdida de reputación de marca, disminución de la moral de los empleados. |
| Fábrica | Logística inversa / retrabajo / compensación por parada de línea / reposición urgente / deducciones de pago; pérdidas indirectas: reducción de pedidos, menor calificación de proveedor, aumento del costo de desarrollo de nuevos clientes. |
1. Solución para el problema de devolución: Los productos defectuosos ya identificados pueden ser clasificados, y los buenos deben usarse primero. Negociar la refabricación de la cantidad restante, identificar la causa y determinar quién debe asumir el costo o si debe compartirse a partes iguales. Permitir que el cliente envíe primero los productos aceptables y establecer un plazo para completar la cantidad restante lo antes posible, minimizando las pérdidas de ventas del cliente.
2. Inspección de roscas: Inspección 100% con calibres pasa/no pasa (el calibre pasa enrosca completamente a través de toda la rosca, el calibre no pasa ≤ 2 roscas); prueba de torsión (según los requisitos de torsión del cliente); ensamblaje de prueba 100% con las piezas de acoplamiento del cliente.
3. Inspección de puntos de recubrimiento: Inspeccionar bajo una lámpara fluorescente de 40W a 30-50 cm usando una lupa de 5x-10x; prueba de niebla salina neutra (según los requisitos del cliente o estándares relevantes, como 48 h), con puntos de recubrimiento ≤ 1% (la proporción específica se implementará según el estándar); inspección de desengrase (limpiar con un paño blanco, no se permite contaminación por aceite).
4. Optimización del proceso: inspección de calidad en tres etapas (verificación de la integridad de la rosca después del mecanizado CNC → inspección inicial después del chapado con calibres pasa/no pasa + inspección por muestreo → inspección final del producto terminado con montaje simulado + muestreo de niebla salina).
Resumen de Recomendaciones
Este conflicto relacionado con los tapones de aleación de zinc expuso las limitaciones del muestreo aleatorio: una muestra de 50 piezas es como echar una red para peces pequeños, lo que dificulta la detección de una tasa de defectos del 8% que involucra agarrotamiento de rosca y manchas de galvanizado. Solo después de que el cliente realizó una inspección del 100% se descubrió el problema, lo que resultó en pérdidas para las tres partes. Las causas fundamentales residen en el proceso de galvanoplastia y las tolerancias de diseño. La solución requiere medidas robustas como una inspección del 100% con calibres pasa/no pasa, pruebas de torsión y ensayos de niebla salina. Solo optimizando el proceso de inspección de calidad de tres etapas y controlando los problemas en la fuente se pueden evitar los riesgos de la cadena de suministro.





