Sacacorchos de aleación de zinc: cómo el diseño y el recubrimiento afectan a la durabilidad
Al desarrollar un sacacorchos cromado, la muestra puede parecer sólida y brillante sin que eso revele su duración. La evaluación debe determinar si los brazos se doblan al bajarlos, si el mecanismo adquiere holgura tras extracciones repetidas o si aparecen ampollas en el recubrimiento.
Comofabricante de tapones de perfume, Wbmetal trabaja en fundición a presión de zinc, pulido e inspección de calidad de tapones de perfume y otros componentes metálicos. Desde la fabricación de piezas fundidas y la inspección superficial, evaluamos la durabilidad de los sacacorchos en dos aspectos: si los brazos soportan la extracción del corcho y si el recubrimiento se adhiere firmemente y resiste las condiciones de uso. Cada aspecto requiere una comprobación independiente.
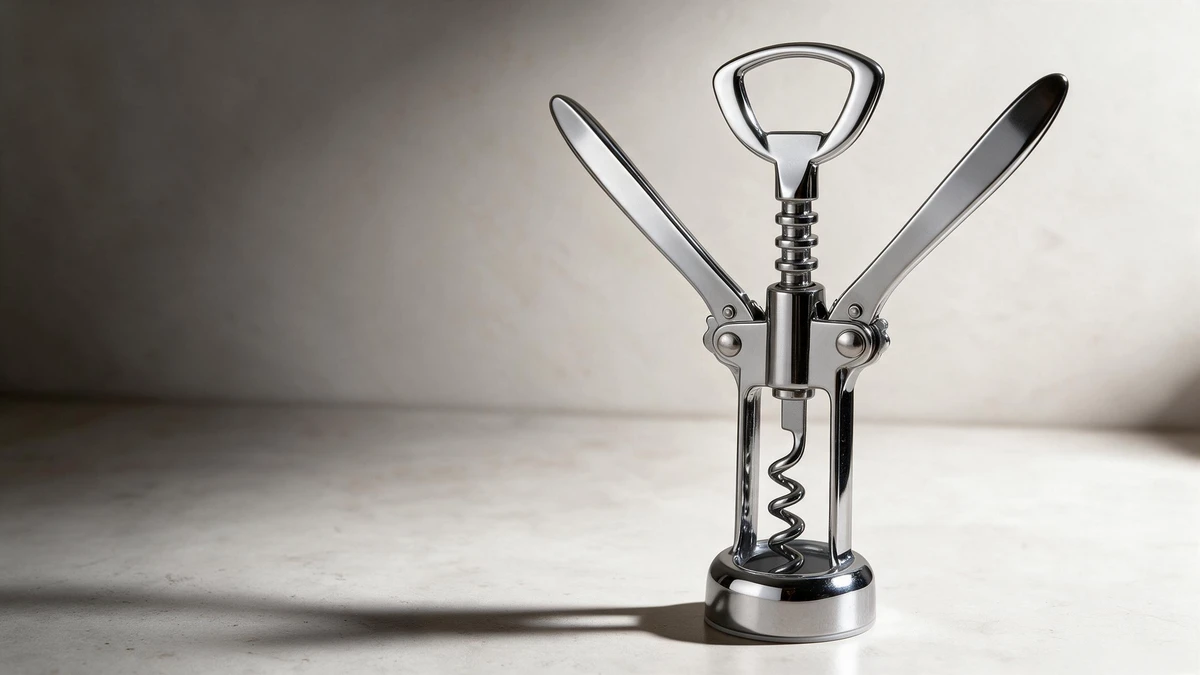
Este artículo trata de sacacorchos de alas, con un brazo lateral a cada lado que sube y baja. «Aleación de zinc fundida a presión con cromado» describe la ruta de fabricación. La resistencia de los brazos también depende de la geometría, la calidad interna y el ajuste pasador-taladro; la durabilidad del recubrimiento depende de la superficie fundida, el pretratamiento y las capas de cobre, níquel y cromo.
¿Por qué pueden doblarse, romperse o tener holgura los sacacorchos de aleación de zinc?
Los datos de resistencia del material tampoco establecen directamente la durabilidad de un sacacorchos ensamblado. La International Zinc Association indica para Zamak 3 una resistencia a tracción aproximada de 315 MPa y un límite elástico de 276 MPa. Los valores proceden de probetas planas de 1,5 mm de espesor ensayadas ocho semanas después de fundirse. El límite elástico es la tensión a la que comienza la deformación permanente; la resistencia a tracción es la tensión máxima alcanzada en el ensayo. MPa es una unidad de tensión: 1 MPa equivale a una fuerza de 1 newton por milímetro cuadrado.
Estas cifras sirven para los cálculos de ingeniería, pero no indican la fuerza de extracción que resiste un brazo. Bajarlo flexiona su raíz, mientras las tensiones son irregulares alrededor del taladro y los cambios de sección. Multiplicar la resistencia del material por el área de la sección da una estimación simplificada de la carga axial, pero no indica si un sacacorchos real se doblará.
Para valorar la robustez de una muestra, sigue los componentes durante la extracción. Al enroscar la espiral en el corcho, ambos brazos suben. Al bajarlos, el mecanismo eleva la espiral y extrae el corcho. La fuerza de la mano pasa por brazos, pivotes y superficies de contacto de la transmisión. El ajuste pasador-taladro, la geometría de las raíces y la calidad interna de las zonas cargadas influyen en el proceso.
La resistencia de las palancas depende de los taladros, las raíces de los brazos y los huecos internos
Empieza por el ajuste pasador-taladro y distingue la holgura de la flexión.Cada brazo gira alrededor de un pasador de articulación; por ello, el taladro necesita holgura para permitir la rotación. Una holgura excesiva permite movimientos laterales y una insuficiente puede provocar agarrotamiento. La oscilación lateral y la flexión permanente de un brazo son fenómenos distintos que deben investigarse por separado.
Al evaluar una muestra, comprueba primero que ambos brazos giren suavemente y tengan un movimiento lateral similar. Compara después su estado antes y después de extracciones repetidas. Si aumenta la holgura, revisa los diámetros del taladro y del pasador, el desgaste y la fijación del pasador. La necesidad de mecanizar de nuevo el taladro depende de su tolerancia de ajuste. Decir que un componente se ha mecanizado por CNC no sustituye la inspección dimensional.
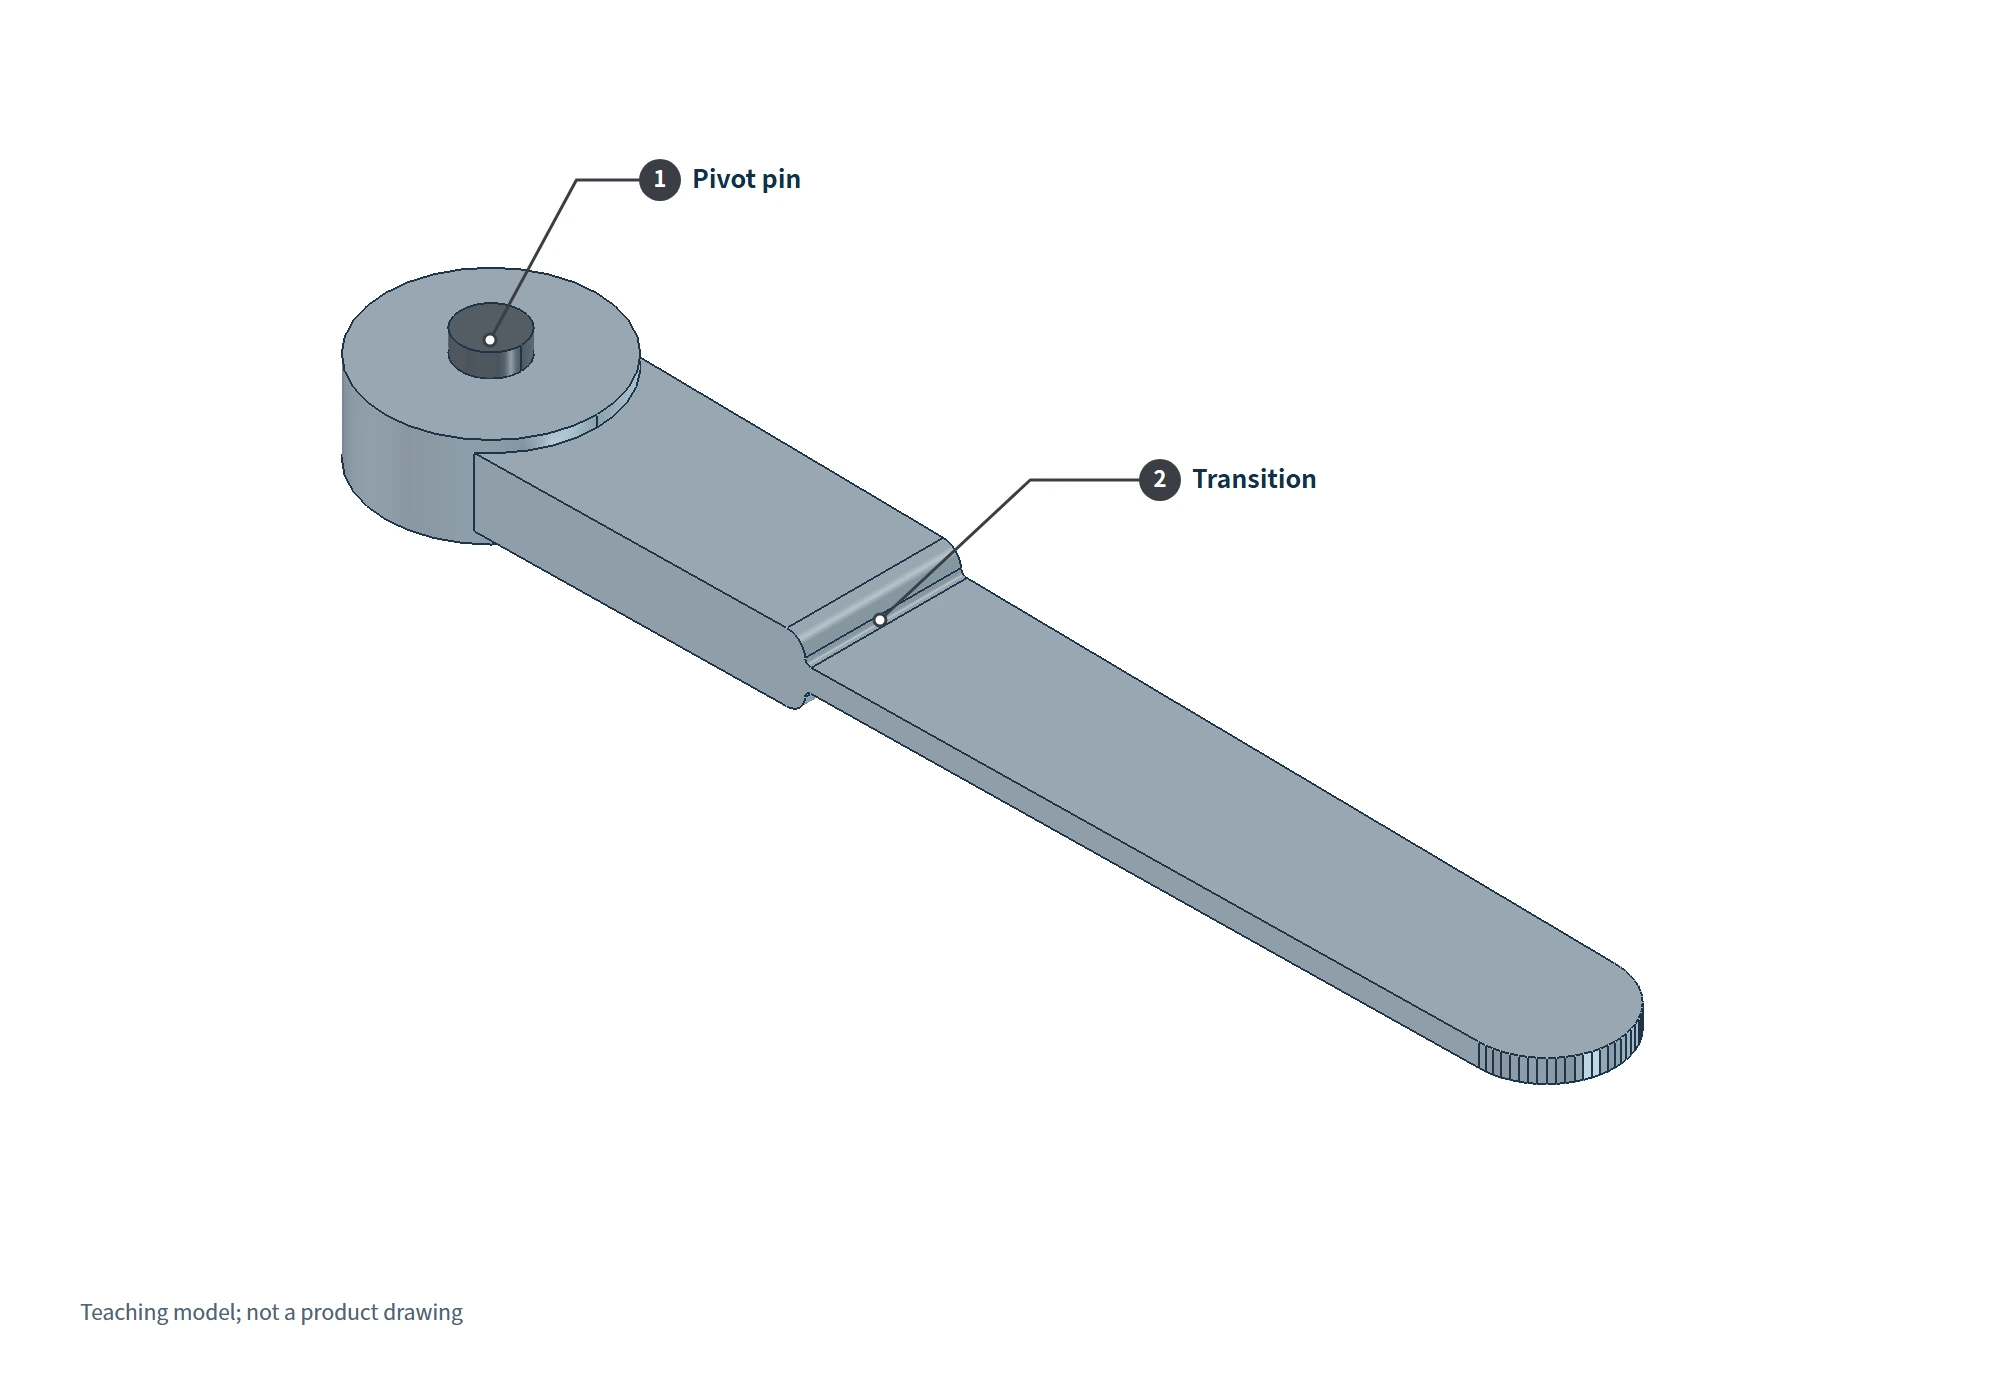
Examina después la raíz del brazo y evita cambios bruscos al aumentar su espesor.La raíz une el brazo a la estructura próxima al pivote y merece especial atención. Una reducción repentina de sección o una esquina viva puede concentrar tensiones locales. Los radios de acuerdo y las nervaduras enlazadas suavemente mejoran la transición, pero sus dimensiones deben calcularse según la longitud real de la palanca, la dirección de la carga y la sección.
Una raíz del brazo mucho más gruesa no es necesariamente mejor. Las zonas gruesas solidifican más tarde. Si no llega metal adicional para compensar la contracción, pueden quedar cavidades o porosidad de contracción. La International Zinc Association compara las secciones locales mediante esferas inscritas: se coloca en la sección gruesa la mayor esfera totalmente contenida en el contorno metálico y se repite en la sección fina contigua. Si el diámetro de la primera supera tres veces el de la segunda, con una relación superior a 3:1, puede aparecer porosidad de contracción en la zona gruesa. Este método evalúa engrosamientos locales. La relación de espesores entre dos puntos cualesquiera no debe tratarse como límite universal de aceptación para todas las piezas.
Por último, examina dónde están los huecos en lugar de confiar en una media.El gas atrapado durante la fundición a presión forma poros gaseosos. La contracción de solidificación sin alimentación suficiente forma porosidad de contracción. Ambas dejan huecos internos, pero tienen causas distintas; no deben describirse todas como burbujas atrapadas.
La International Zinc Association destaca que la distribución de la porosidad importa al menos tanto como su cantidad total. El tamaño, la forma y la concentración de poros en zonas cargadas, como la raíz del brazo o los bordes del taladro, afectan a la capacidad resistente local. Dos componentes con igual porosidad global pueden tener riesgos de rotura distintos.
La medición de densidad del componente completo ayuda a evaluar su calidad interna global, pero no localiza por sí sola los huecos. Si hay dudas sobre la raíz del brazo o la zona cercana al taladro del pivote, añade inspecciones de defectos allí y compara los resultados con los puntos de rotura, las deformaciones y los resultados de extracción. Esto vincula el problema al diseño o al proceso de fundición y evita aceptar un sacacorchos ensamblado basándose en una sola media.
Las ampollas del cromado pueden empezar bajo la capa de cromo
El brillo es fácil de ver; la adherencia no se determina solo mirando una muestra nueva. El cromado decorativo sobre aleación de zinc suele constar de varias capas de cobre, níquel y cromo. El cobre forma la base, el níquel aporta la principal protección anticorrosiva y el cromo proporciona el acabado decorativo. Dos acabados igualmente brillantes pueden tener capas inferiores diferentes.
Las ampollas indican una separación local del recubrimiento respecto al sustrato o a una capa contigua. La investigación debe comenzar por la superficie de la pieza antes de recubrirla y continuar con el pretratamiento y la estructura de capas.
Una pieza fundida a presión tiene una piel superficial relativamente densa. La información técnica de Promet Testing Laboratory sobre galvanoplastia de aleaciones de zinc indica un espesor aproximado de 0,05–0,1 mm, variable según la pieza. Retirar demasiado material al pulir puede dejar expuestos los poros inferiores. Incluso una superficie pulida y brillante puede así causar problemas al recubrimiento posterior.
Una superficie adecuada también exige eliminar la cera de pulido y el aceite, realizar una activación compatible con el sustrato de zinc y aplicar una capa inicial. La contaminación residual o un tratamiento inicial inadecuado pueden afectar a la adherencia. Si aparecen ampollas, identifica la interfaz donde se produjo la separación y rastrea el proceso correspondiente. Aumentar solo el espesor de cromo no resuelve adecuadamente todas las ampollas.
También hay que medir por separado los espesores de cobre, níquel y cromo. El espesor total no demuestra por sí solo que la base de cobre y la capa de níquel cumplan los requisitos acordados. ASTM B456 abarca recubrimientos electrodepositados de níquel-cromo y cobre-níquel-cromo, incluidos los aplicados sobre aleaciones de zinc. Deben especificarse edición, sustrato, clasificación del recubrimiento y condiciones de servicio. Un número de norma aislado en el informe no basta.
¿Cómo verificar la resistencia de las muestras y la durabilidad del recubrimiento?
La comprobación de resistencia debe incluir extracciones reales de corchos. Durante el desarrollo, registra la configuración de la boca de la botella y el corcho empleados, la inserción de la espiral, la forma de bajar los brazos y el número de ciclos. Comprueba antes y después la deformación de las raíces, la holgura de los taladros de articulación y la suavidad de la transmisión. La resistencia a la extracción varía entre corchos. Abrir y cerrar sin corcho no sustituye extracciones repetidas bajo carga.
Si se añade un ensayo destructivo de par, especifica si actúa sobre el asa superior, la espiral u otro componente. El par de giro difiere de la carga de flexión aplicada al bajar ambos brazos. Un informe de par solo responde por el componente realmente ensayado. ISO 9727-5 establece un método para medir la fuerza de extracción de tapones cilíndricos de corcho; tampoco certifica la vida útil de un sacacorchos completo.
Para el recubrimiento, examina por separado adherencia, espesores de cada capa y resistencia a la corrosión. El informe de niebla salina debe indicar método, duración y criterios de evaluación. La niebla salina neutra (NSS), la acética (ASS) y la acética acelerada con cobre (CASS) emplean condiciones distintas, por lo que sus horas no se convierten directamente. La duración del ensayo tampoco determina directamente años de uso cotidiano ni demuestra aptitud para lavavajillas.
Los registros de evaluación pueden organizarse según estas tres preguntas, para que cada resultado responda a una cuestión concreta:
| Pregunta que debe aclararse | Resultados que deben comprobarse |
|---|---|
| ¿Los brazos se doblan o rompen al bajarlos, o adquieren holgura después de extraer corchos repetidamente? | Condiciones y número de ciclos de la prueba con corcho; estado de las raíces de los brazos, los taladros y la transmisión antes y después de la prueba |
| ¿Hay huecos en las zonas cargadas que afecten a su capacidad de soportar esfuerzos? | Inspección de defectos en zonas definidas, como las raíces de los brazos y los bordes de los taladros, comparada con los puntos de deformación o rotura |
| ¿El recubrimiento se adhiere firmemente y cumple la resistencia a la corrosión acordada? | Adherencia, espesores individuales de cobre, níquel y cromo, y resultados de corrosión con método, duración y criterios de evaluación especificados |
Nuestro laboratorio dispone de medios para ensayos de densidad, espesor de recubrimiento, niebla salina, par y vida útil. Pueden apoyar la verificación de calidad de las piezas de zinc fundidas a presión. En un sacacorchos, sin embargo, los útiles de fijación, las cargas y los criterios deben adaptarse a su estructura y confirmarse con los resultados de las muestras. Una vez definidos la aleación y el cromado, este paso establece lo que el producto concreto logra realmente.