Cavatappi in lega di zinco: come design e rivestimento influiscono sulla durata
Nello sviluppo di un cavatappi cromato, il campione può sembrare massiccio e brillante senza che ciò ne indichi la durata. La valutazione deve stabilire se i bracci si piegano quando vengono abbassati, se il meccanismo si allenta dopo estrazioni ripetute o se il rivestimento presenta bolle.
In qualità diproduttore di tappi per profumo, Wbmetal si occupa di pressofusione dello zinco, lucidatura e controllo qualità per tappi di profumo e altri componenti metallici. Dal punto di vista della produzione dei getti e dell’ispezione superficiale, valutiamo la durata dei cavatappi sotto due aspetti: la resistenza dei bracci all’estrazione del tappo e l’adesione del rivestimento e la sua tenuta nelle condizioni d’uso. I due aspetti richiedono verifiche separate.
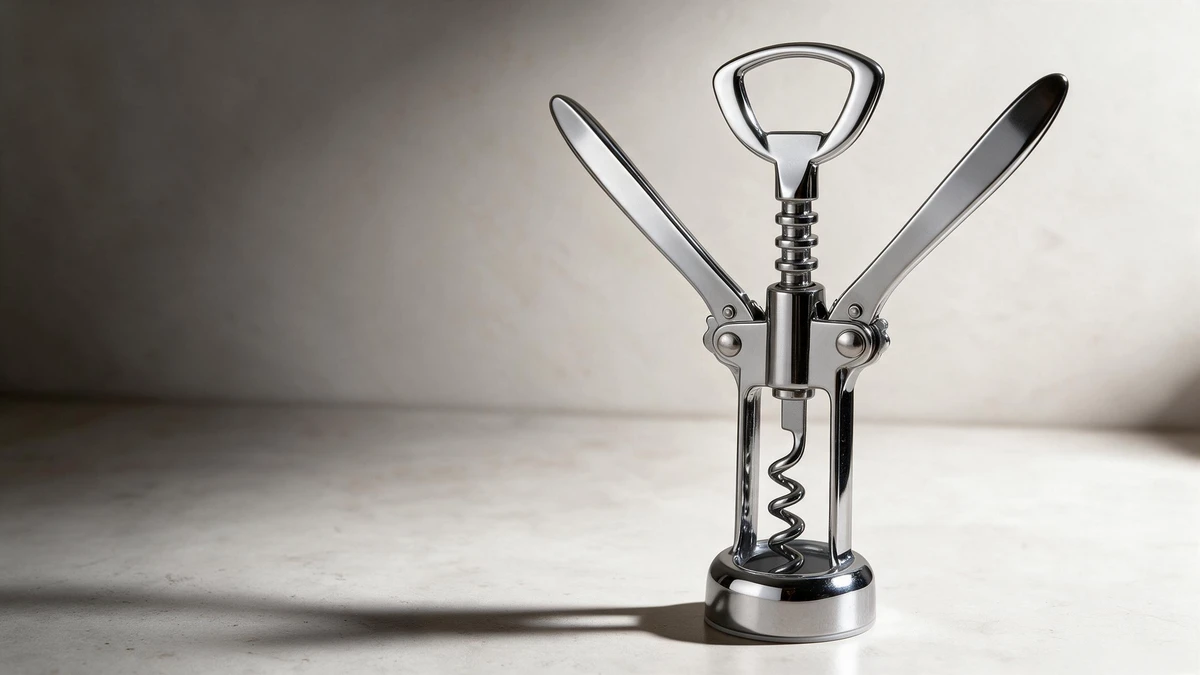
Questo articolo riguarda i cavatappi ad ali, con un braccio su ciascun lato che sale e scende. «Lega di zinco pressofusa con cromatura» descrive il processo produttivo. La resistenza delle leve dipende anche da geometria, qualità interna e accoppiamento perno-foro; la durata del rivestimento dipende da superficie del getto, pretrattamento e strati di rame, nichel e cromo.
Perché i cavatappi in lega di zinco possono piegarsi, rompersi o avere gioco?
Nemmeno i dati di resistenza del materiale stabiliscono direttamente la durata di un cavatappi assemblato. L’International Zinc Association riporta per Zamak 3 circa 315 MPa di resistenza a trazione e 276 MPa di limite di snervamento. I valori derivano da provini piatti spessi 1,5 mm, testati otto settimane dopo la fusione. Lo snervamento è la tensione alla quale inizia la deformazione permanente; la resistenza a trazione è la tensione massima raggiunta nella prova. MPa è un’unità di tensione: 1 MPa equivale alla forza di 1 newton per millimetro quadrato.
Questi dati supportano i calcoli ingegneristici, ma non indicano la forza di estrazione che un braccio può sopportare. Abbassarlo sollecita la radice a flessione, mentre le tensioni attorno al foro e ai cambi di sezione sono disuniformi. Moltiplicare la resistenza del materiale per l’area della sezione dà una stima semplificata del carico assiale, ma non dice se un cavatappi reale si piegherà.
Per valutare la robustezza di un campione, seguire i componenti durante l’estrazione. Mentre il verme si avvita nel tappo, i bracci si alzano. Abbassandoli, il meccanismo solleva il verme ed estrae il tappo. La forza della mano attraversa bracci, perni e superfici di contatto della trasmissione. Accoppiamento perno-foro, geometria della radice e qualità interna delle zone caricate influenzano tutto il processo.
La resistenza delle leve dipende da fori, radici dei bracci e vuoti interni
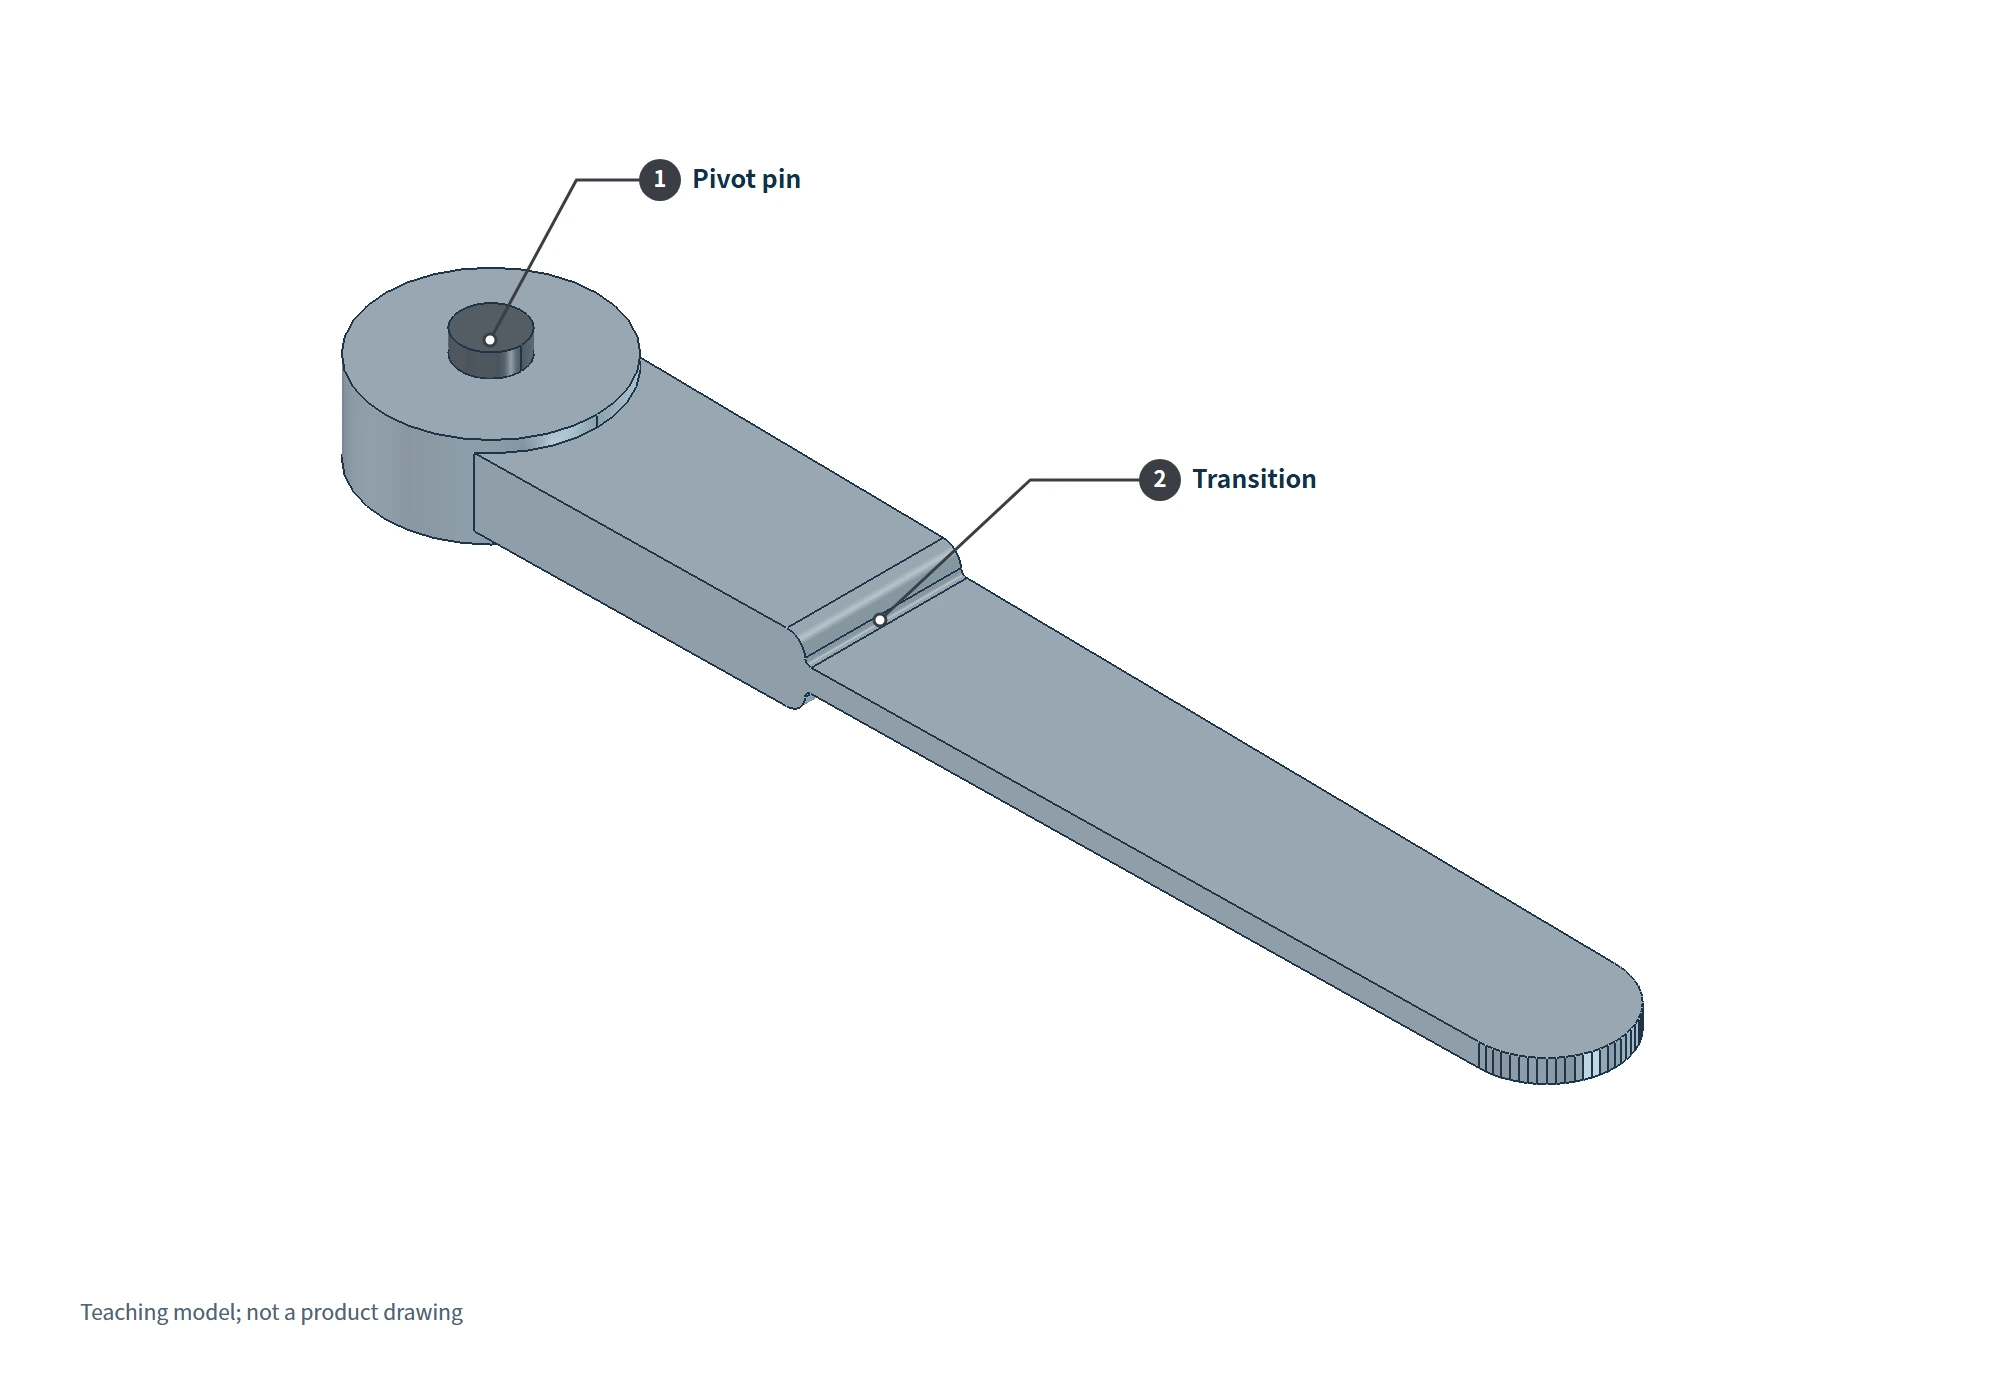
Iniziare dall’accoppiamento perno-foro e distinguere il gioco dalla flessione.Ogni braccio ruota attorno a un perno, quindi il foro deve avere un gioco che consenta la rotazione. Un gioco eccessivo permette movimenti laterali; uno insufficiente può causare impuntamenti. Il gioco laterale e la flessione permanente del braccio sono fenomeni diversi da indagare separatamente.
Nella valutazione dei campioni, verificare prima che entrambi i bracci ruotino fluidamente e abbiano un movimento laterale simile. Confrontarne poi lo stato prima e dopo estrazioni ripetute. Se il gioco aumenta, controllare diametro del foro, diametro del perno, usura e fissaggio del perno. La necessità di riprendere il foro dipende dalla tolleranza di accoppiamento. Dichiarare che un componente è stato lavorato a CNC non sostituisce il controllo dimensionale.
Esaminare poi la radice del braccio ed evitare transizioni brusche quando se ne aumenta lo spessore.La radice collega il braccio alla struttura vicino al perno e merita particolare attenzione. Una riduzione improvvisa della sezione o uno spigolo vivo può concentrare localmente le tensioni. Raccordi e nervature con transizioni dolci migliorano il passaggio, ma le dimensioni richiedono calcoli basati su lunghezza effettiva della leva, direzione del carico e sezione.
Una radice del braccio molto più spessa non è necessariamente migliore. Le zone spesse solidificano più tardi. Se altro metallo non alimenta il ritiro, possono restare cavità o porosità da ritiro. L’International Zinc Association confronta le sezioni locali con sfere inscritte: inserire nella sezione spessa la sfera più grande interamente contenuta nel contorno metallico e ripetere nella sezione sottile adiacente. Se il diametro della prima supera tre volte quello della seconda, con rapporto oltre 3:1, nella zona spessa può formarsi porosità da ritiro. Il metodo valuta gli ispessimenti locali. Il rapporto di spessore fra due punti qualsiasi non va usato come limite universale di accettazione per tutti i pezzi.
Infine, verificare dove si trovano i vuoti, anziché affidarsi a una media.Il gas intrappolato durante la pressofusione genera pori gassosi. Il ritiro di solidificazione senza alimentazione sufficiente genera porosità da ritiro. Entrambi lasciano vuoti interni, ma hanno cause diverse e non vanno descritti tutti come bolle intrappolate.
L’International Zinc Association sottolinea che la distribuzione della porosità conta almeno quanto la quantità totale. Dimensioni, forma e concentrazione dei pori nelle zone caricate, come radice del braccio e bordi dei fori, influenzano la capacità locale di carico. Due componenti con uguale porosità complessiva possono quindi avere rischi di frattura diversi.
La misura della densità del componente intero può aiutare a valutarne la qualità interna complessiva, ma non localizza da sola i vuoti. Se vi sono dubbi sulla radice del braccio o vicino al foro del perno, aggiungere controlli dei difetti in quelle posizioni e confrontarli con punti di rottura, deformazioni e risultati di estrazione. Così si collega il problema al progetto o al processo di fusione, evitando di accettare un cavatappi assemblato sulla base di un unico valore medio.
Le bolle della cromatura possono iniziare sotto lo strato di cromo
La brillantezza è facile da vedere; l’adesione del rivestimento non si determina semplicemente osservando un campione nuovo. La cromatura decorativa delle leghe di zinco comprende di solito più strati di rame, nichel e cromo. Il rame forma la base, il nichel assicura la principale protezione anticorrosiva e il cromo dà la superficie decorativa. Due finiture ugualmente brillanti possono nascondere strati differenti.
La formazione di bolle indica un distacco locale del rivestimento dal substrato o da uno strato adiacente. L’indagine deve partire dalla superficie del getto prima del rivestimento, per poi esaminare pretrattamento e struttura degli strati.
Un getto pressofuso presenta una pelle superficiale relativamente compatta. Le informazioni tecniche di Promet Testing Laboratory sulla galvanica delle leghe di zinco indicano uno spessore approssimativo di 0,05–0,1 mm, variabile secondo il getto. Asportare troppo materiale durante la lucidatura può esporre i pori sottostanti. Anche una superficie lucida e brillante può quindi creare problemi al successivo rivestimento.
Una superficie idonea richiede anche la rimozione di cera di lucidatura e olio, seguita da un’attivazione adatta al substrato in zinco e da un primo deposito. Contaminanti residui o un trattamento iniziale inadatto possono compromettere l’adesione. In presenza di bolle, individuare lo strato in cui è avvenuto il distacco e risalire al processo corrispondente. Aumentare solo lo spessore del cromo non risolve adeguatamente ogni caso.
Anche gli spessori di rame, nichel e cromo devono essere misurati separatamente. Lo spessore totale non dimostra da solo che la base di rame e lo strato di nichel rispettino i requisiti concordati. ASTM B456 riguarda i rivestimenti elettrodepositati nichel-cromo e rame-nichel-cromo, anche su substrati in lega di zinco. Nell’applicarla occorre specificare edizione, substrato, classificazione del rivestimento e condizioni di servizio. Il solo numero della norma nel rapporto non basta.
Come verificare resistenza dei campioni e durata del rivestimento?
La verifica della resistenza deve far eseguire al campione estrazioni reali. Durante lo sviluppo, registrare la conformazione della bocca della bottiglia e il tappo impiegati, la condizione d’inserimento del verme, il modo di abbassare i bracci e il numero di cicli. Controllare deformazione delle radici, allentamento dei fori dei perni e fluidità della trasmissione prima e dopo le prove. La resistenza all’estrazione varia fra tappi. Aprire e chiudere il meccanismo senza tappo non sostituisce estrazioni ripetute sotto carico.
Se si aggiunge una prova distruttiva di coppia, indicare se interessa l’impugnatura superiore, il verme o un altro componente. La coppia durante la rotazione è diversa dal carico di flessione applicato abbassando i bracci. Il rapporto risponde solo alla domanda relativa al componente effettivamente testato. ISO 9727-5 specifica un metodo per misurare la forza di estrazione dei tappi cilindrici in sughero, ma non certifica la durata dell’intero cavatappi.
Per il rivestimento, esaminare separatamente adesione, spessore dei singoli strati e resistenza alla corrosione. Il rapporto di nebbia salina deve indicare metodo, durata e criteri di valutazione. Nebbia salina neutra (NSS), acetica (ASS) e acetica accelerata con rame (CASS) usano condizioni diverse: le ore non si possono convertire direttamente. La durata della prova non stabilisce direttamente gli anni di uso quotidiano e non dimostra l’idoneità alla lavastoviglie.
I verbali di valutazione dei campioni possono essere organizzati intorno alle tre domande seguenti, affinché ogni risultato risponda a un problema specifico:
| Questione da verificare | Risultati da controllare |
|---|---|
| I bracci si piegano o si rompono quando vengono abbassati, oppure acquistano gioco dopo estrazioni ripetute? | Condizioni e numero di cicli delle prove con tappo; stato delle radici dei bracci, dei fori e della trasmissione prima e dopo la prova |
| Sono presenti vuoti nelle zone caricate che ne compromettono la capacità di sopportare il carico? | Ricerca dei difetti in posizioni definite, come radice del braccio e bordi dei fori, confrontata con le zone di deformazione o rottura |
| Il rivestimento aderisce saldamente e soddisfa i requisiti concordati di resistenza alla corrosione? | Adesione, spessori distinti di rame, nichel e cromo e risultati di corrosione con metodo, durata e criteri di valutazione specificati |
Il nostro laboratorio dispone di strumenti per prove di densità, spessore dei rivestimenti, nebbia salina, coppia e durata. Possono supportare la verifica qualitativa dei getti di zinco. Per un cavatappi, però, attrezzature di fissaggio, carichi e criteri vanno adattati alla sua struttura e confermati dai risultati dei campioni. Una volta definiti lega e processo di cromatura, è questo passaggio a dimostrare le prestazioni effettive del prodotto.