فتّاحات الفلين من سبائك الزنك: كيف يؤثر التصميم والطلاء في المتانة
عند تطوير فتّاحة فلين مطلية بالكروم، قد تبدو العينة ثقيلة ومتماسكة ولامعة، لكن أيًا من ذلك لا يخبرك بعمرها الفعلي. يجب أن يحدد تقييم العينة ما إذا كانت أذرع الرافعة تنثني عند الضغط عليها، أو تتخلخل الآلية بعد تكرار سحب الفلين، أو تظهر فقاعات في الطلاء.
بصفتهامصنع أغطية العطور، تعمل Wbmetal في سباكة الزنك بالضغط والتلميع وفحص الجودة لأغطية العطور وغيرها من المكونات المعدنية. ومن منظور تصنيع المسبوكات وفحص الأسطح، نقيم متانة فتّاحات الفلين من جانبين: قدرة أذرع الرافعة على تحمل سحب الفلين، ومدى التصاق الطلاء وثباته في ظروف الاستخدام. ويتطلب كل جانب تحققًا مستقلًا.
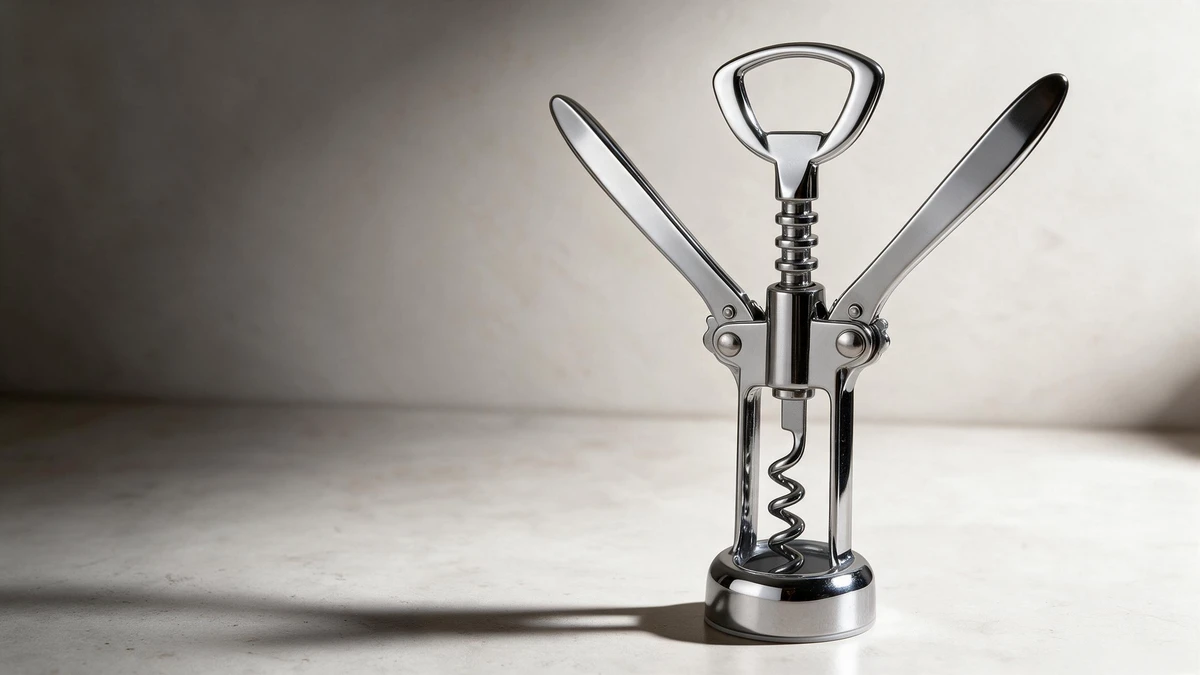
يتناول هذا المقال فتّاحات الفلين ذات الجناحين، التي تحتوي على ذراع رافعة يرتفع وينخفض على كل جانب. وتصف عبارة «سبائك زنك مسبوكة بالضغط ومطلية بالكروم» مسار التصنيع. وتعتمد متانة الرافعة أيضًا على هندسة المكونات وجودتها الداخلية وملاءمة المسمار للثقب؛ أما دوام الطلاء فيعتمد على سطح المسبوكة والمعالجة المسبقة وطبقات النحاس والنيكل والكروم.
لماذا قد تنثني فتّاحات الفلين من سبائك الزنك أو تنكسر أو تتخلخل؟
كما لا تكفي بيانات مقاومة المادة لتحديد متانة فتّاحة فلين مجمّعة مباشرة. تورد الرابطة الدولية للزنك القيم التالية لسبيكة Zamak 3: مقاومة شد تقارب 315 MPa وإجهاد خضوع يبلغ 276 MPa. وتأتي هذه القيم من عينات مسطحة بسُمك 1.5 mm اختُبرت بعد ثمانية أسابيع من السباكة. وإجهاد الخضوع هو الإجهاد الذي تبدأ عنده المادة بالتشوه الدائم؛ أما مقاومة الشد فهي أعلى إجهاد يصل إليه اختبار الشد. وMPa وحدة للإجهاد: تعادل 1 MPa قوة مقدارها 1 نيوتن لكل مليمتر مربع.
تدعم هذه القيم الحسابات الهندسية، لكنها لا تحدد قوة سحب الفلين التي يتحملها ذراع الرافعة. فالضغط على الذراع يسبب انحناء جذره، بينما يتوزع الإجهاد حول الثقب وعند تغير المقطع بشكل غير منتظم. ويعطي ضرب مقاومة المادة في مساحة المقطع تقديرًا مبسطًا للحمل المحوري، لكنه لا يحدد ما إذا كانت فتّاحة فلين فعلية ستنثني.
لتقييم متانة العينة، تتبع المكونات أثناء حركة السحب. عندما تدخل اللولبة الحلزونية في الفلين يرتفع الذراعان. ويؤدي الضغط عليهما إلى رفع الآلية للولبة وسحب الفلين. وتنتقل قوة اليد عبر الأذرع والمحاور وأسطح التلامس في آلية نقل الحركة. وتؤثر ملاءمة المسمار للثقب وهندسة جذر الذراع والجودة الداخلية للمناطق المحمّلة في هذه العملية.
متانة أذرع الرافعة تعتمد على الثقوب وجذور الأذرع والفراغات الداخلية
ابدأ بملاءمة المسمار للثقب، وميّز التخلخل عن الانحناء.يدور كل ذراع حول مسمار محور، ولذلك يحتاج الثقب إلى خلوص يسمح بالدوران. وقد يسمح الخلوص الزائد بحركة الأذرع جانبيًا، بينما قد يسبب الخلوص غير الكافي انحشارًا. والتخلخل الجانبي والانحناء الدائم للذراع حالتان مختلفتان ينبغي بحثهما كل على حدة.
عند تقييم العينة، تحقق أولًا من سلاسة دوران الذراعين وتقارب حركتهما الجانبية. ثم قارن حالتهما قبل تكرار سحب الفلين وبعده. وإذا زاد التخلخل، فافحص قطر الثقب وقطر المسمار والتآكل وطريقة تثبيت المسمار. وتعتمد الحاجة إلى تشغيل إضافي للثقب على سماحية الملاءمة المطلوبة. ولا يغني القول إن المكون شُغّل بتقنية CNC عن الفحص البُعدي.
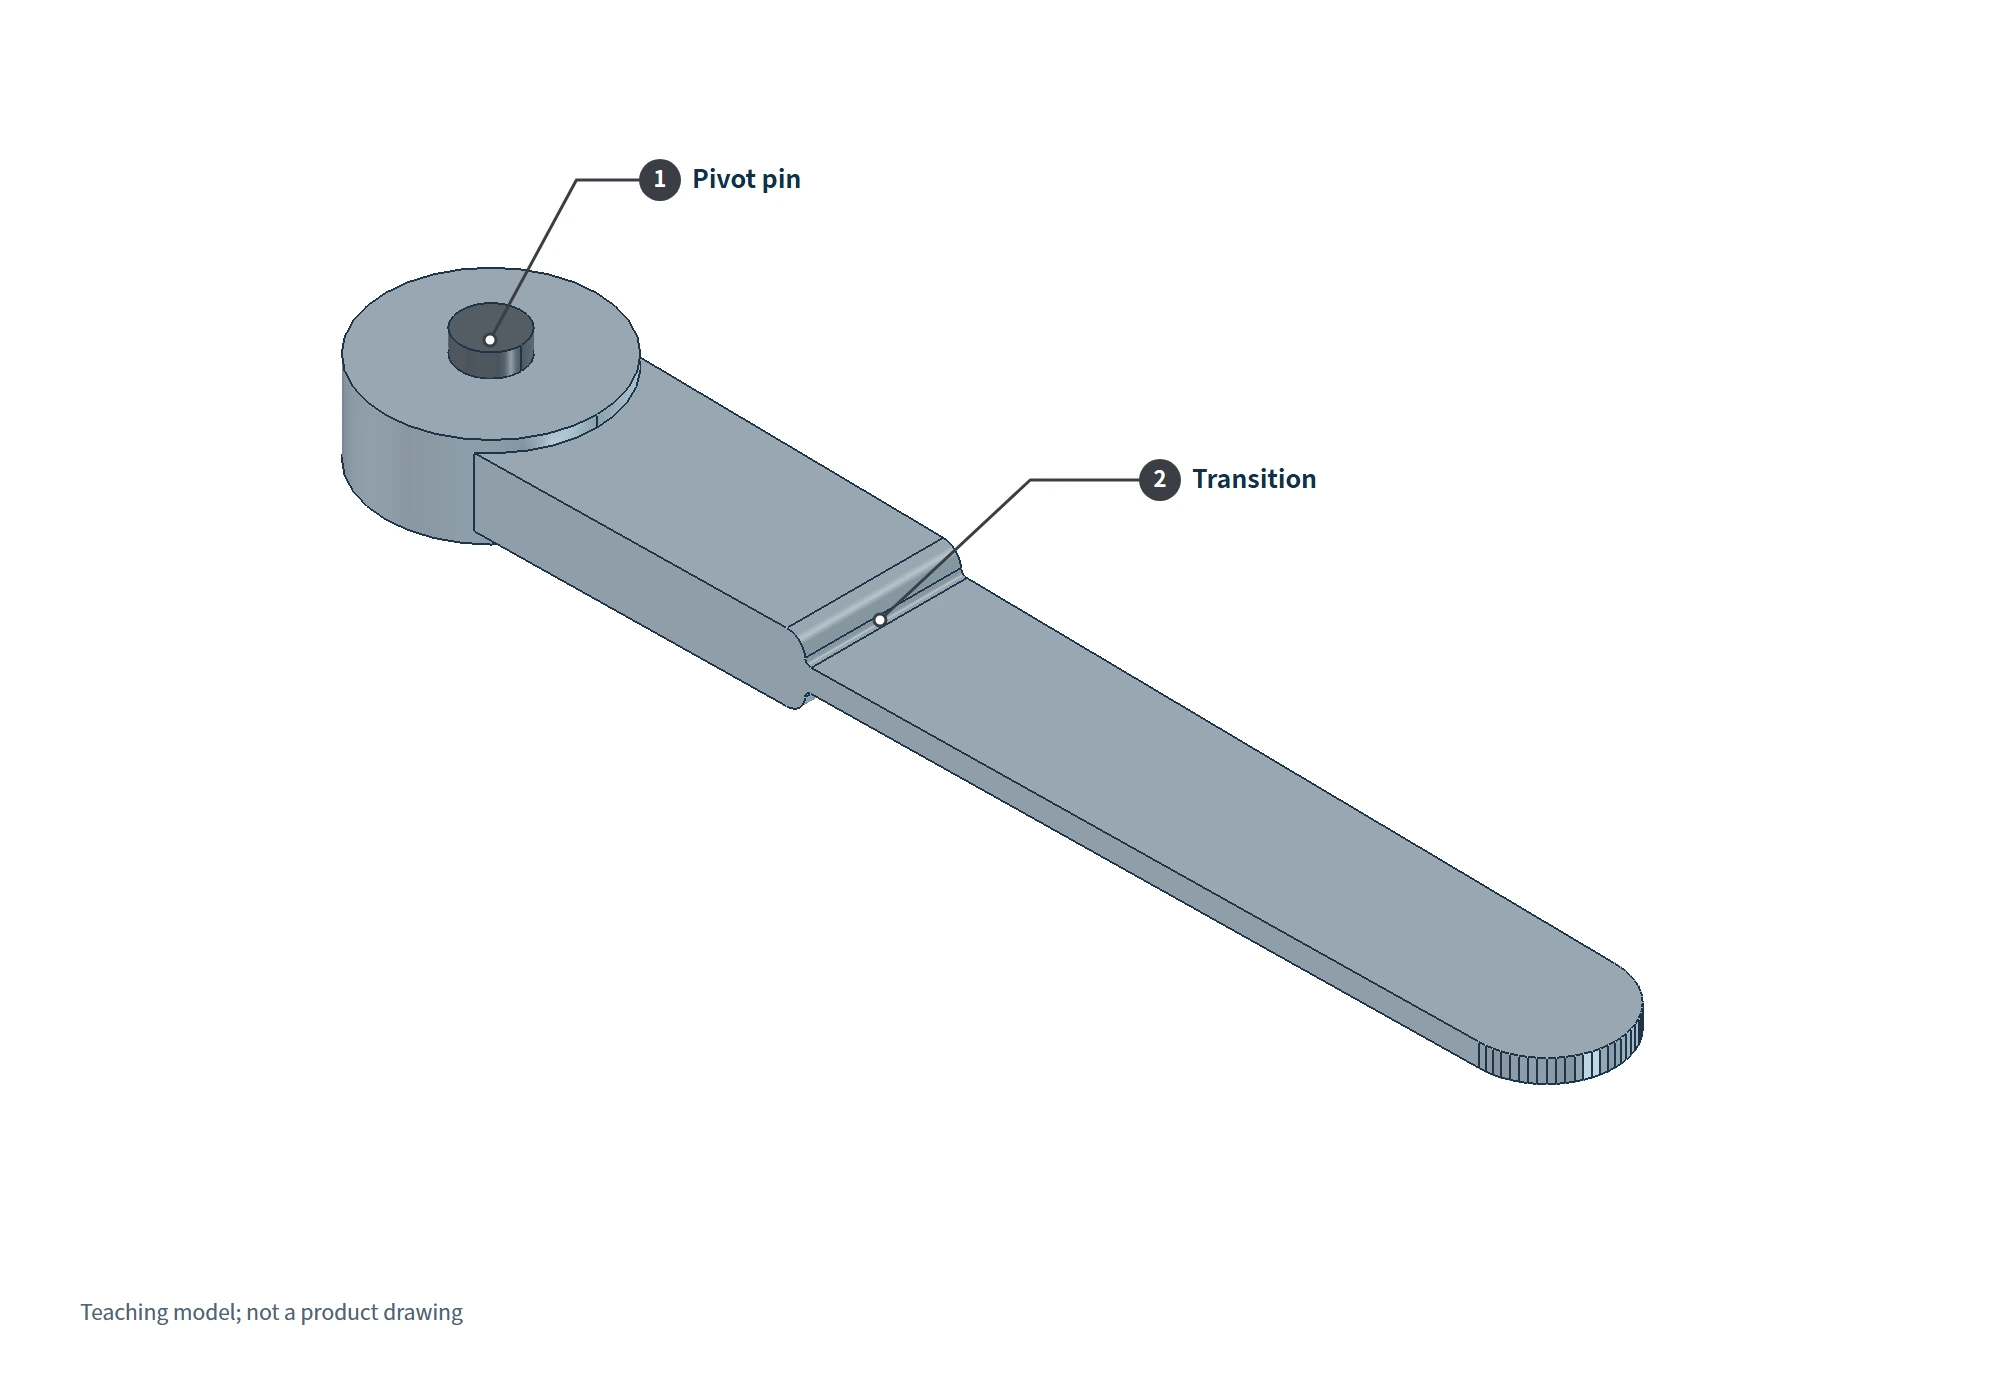
بعد ذلك افحص جذر الذراع وتجنب التغيرات المفاجئة عند زيادة السُمك.يربط الجذر ذراع الرافعة بالهيكل قرب المحور ويستحق اهتمامًا خاصًا. وقد يؤدي الانخفاض المفاجئ في المقطع أو وجود زاوية حادة إلى تركيز الإجهاد موضعيًا. ويمكن لأنصاف أقطار الوصل وأضلاع التقوية المتصلة بسلاسة تحسين الانتقال، لكن تحديد أبعادها يظل بحاجة إلى حسابات تستند إلى طول الرافعة الفعلي واتجاه الحمل والمقطع.
ليس جذر الذراع الأكثر سُمكًا أفضل بالضرورة. فالمناطق السميكة تتجمد لاحقًا. وإذا تعذر تغذية الانكماش بمعدن إضافي، فقد تبقى فجوات أو مسامية انكماشية. وتقارن الرابطة الدولية للزنك أحجام المقاطع المحلية باستخدام كرات محاطة بالمعدن: ضع في المقطع السميك أكبر كرة تبقى بالكامل داخل حدود المعدن، ثم افعل الشيء نفسه في المقطع الرقيق المجاور. وعندما يزيد قطر كرة المقطع السميك على ثلاثة أمثال قطر كرة المقطع الرقيق، أي بنسبة تتجاوز 3:1، قد تحدث مسامية انكماشية في المنطقة السميكة. وتقيّم هذه الطريقة المقاطع السميكة الموضعية. ولا ينبغي اعتبار نسبة سُمك الجدار بين أي موضعين حد قبول عامًا لجميع الأجزاء.
وأخيرًا افحص مواضع الفراغات، بدلًا من الاعتماد على المتوسط.يشكل الغاز المحتبس أثناء السباكة بالضغط مسامًا غازية. ويشكل انكماش التجمد دون تغذية كافية مسامية انكماشية. وتترك الحالتان فراغات داخلية، لكن أسبابهما تختلف؛ لذا لا يصح وصف جميعها بأنها فقاعات محتجزة.
تؤكد الرابطة الدولية للزنك أن توزيع المسامية لا يقل أهمية عن مقدارها الإجمالي. فحجم المسام وشكلها وتركيزها في المناطق المحمّلة، مثل جذر الذراع وحواف الثقوب، يؤثر في قدرة التحمل الموضعية. ولذلك قد تختلف مخاطر الكسر بين مكونين لهما المسامية الإجمالية نفسها.
يمكن لقياس كثافة المكون كاملًا أن يساعد في تقييم جودته الداخلية الإجمالية، لكنه لا يحدد مواضع الفراغات بمفرده. وإذا وُجدت مخاوف بشأن جذر الذراع أو المنطقة القريبة من ثقب المحور، فأضف فحصًا للعيوب في تلك المواضع وقارن النتائج بمواضع الكسر والتشوه ونتائج سحب الفلين. وبذلك يُربط الخلل بالتصميم أو بعملية السباكة، ويُتجنب قبول فتّاحة فلين مجمّعة بناءً على قيمة متوسطة واحدة.
قد يبدأ تنفّط طلاء الكروم تحت طبقة الكروم
يسهل ملاحظة لمعان السطح، لكن لا يمكن تحديد التصاق الطلاء بمجرد النظر إلى عينة جديدة. ويتكون طلاء الكروم الزخرفي على سبائك الزنك عادة من طبقات متعددة من النحاس والنيكل والكروم. يوفر النحاس الطبقة الأساسية، ويوفر النيكل الحماية الرئيسية من التآكل، ويمنح الكروم السطح الزخرفي. وقد يختلف تركيب الطبقات تحت سطحين متساويين في اللمعان.
يدل التنفّط على انفصال موضعي للطلاء عن المعدن الأساسي أو عن طبقة طلاء مجاورة. ويجب أن يبدأ التحقيق بسطح المسبوكة قبل الطلاء، ثم ينتقل إلى المعالجة المسبقة وبنية طبقات الطلاء.
تتميز المسبوكة بالضغط بقشرة سطحية كثيفة نسبيًا. وتذكر المعلومات الفنية لمختبر Promet Testing Laboratory عن الطلاء الكهربائي لسبائك الزنك سُمكًا تقريبيًا يبلغ 0.05-0.1 mm، يختلف باختلاف المسبوكة. وقد تكشف إزالة كمية مفرطة من المادة أثناء التلميع المسام الموجودة تحتها. وعندئذ يمكن حتى للسطح المصقول اللامع أن يسبب مشكلات في الطلاء اللاحق.
يتطلب السطح الملائم أيضًا إزالة شمع التلميع والزيوت، ثم إجراء تنشيط مناسب للزنك الأساسي وتطبيق طبقة طلاء أولية. وقد تؤثر الملوثات المتبقية أو المعالجة الأولية غير المناسبة في الالتصاق. وعند حدوث تنفّط، حدد الطبقة التي وقع عندها الانفصال وتتبعها إلى العملية المرتبطة بها. فزيادة سُمك الكروم وحدها ليست معالجة كافية لكل حالة تنفّط.
يجب أيضًا قياس سُمك النحاس والنيكل والكروم كل على حدة. ولا يكفي سُمك الطلاء الإجمالي لتحديد ما إذا كانت قاعدة النحاس وطبقة النيكل تستوفيان المتطلبات المتفق عليها. يشمل ASTM B456 الطلاءات المترسبة كهربائيًا من النيكل والكروم ومن النحاس والنيكل والكروم، بما فيها الطلاءات على سبائك الزنك. وعند استخدامه، حدد الإصدار والمعدن الأساسي وتصنيف الطلاء وظروف الخدمة. ولا يكفي ذكر رقم المعيار وحده في التقرير.
كيف نتحقق من متانة العينات ودوام الطلاء؟
ينبغي أن يتضمن التحقق من المتانة قيام العينة بسحب الفلين فعليًا. وأثناء تطوير العينة، سجل مواصفات فوهة الزجاجة والفلين المستخدم وحالة إدخال اللولبة وطريقة الضغط على الذراعين وعدد الدورات. افحص تشوه جذور الأذرع وتخلخل ثقوب المحاور وسلاسة نقل الحركة قبل الاختبار وبعده. تختلف مقاومة السحب بين أنواع الفلين. ولا يغني فتح الآلية وإغلاقها دون فلين عن تكرار السحب تحت الحمل.
إذا أُضيف اختبار عزم إتلافي، فحدد ما إذا كان يطبق على المقبض العلوي أو اللولبة أو مكون آخر. يختلف عزم الدوران عن حمل الانحناء الناتج عن الضغط على الذراعين. ولا يجيب تقرير العزم إلا عن المكون الذي اختُبر بالفعل. يحدد ISO 9727-5 طريقة لقياس قوة سحب سدادات الفلين الأسطوانية، لكنه لا يصادق أيضًا على العمر التشغيلي لفتّاحة كاملة.
بالنسبة إلى الطلاء، افحص الالتصاق وسُمك كل طبقة ومقاومة التآكل بشكل مستقل. ويجب أن يبين تقرير رش الملح طريقة الاختبار ومدته ومعايير التقييم. وتختلف ظروف رش الملح المتعادل NSS ورش الملح بحمض الأسيتيك ASS ورش الملح بحمض الأسيتيك المعجّل بالنحاس CASS، فلا يمكن تحويل مددها مباشرة بعضها إلى بعض. كما لا تحدد مدة رش الملح مباشرة عدد سنوات الاستخدام اليومي ولا تثبت الملاءمة لغسالة الصحون.
يمكن تنظيم سجلات تقييم العينات حول الأسئلة الثلاثة التالية، بحيث تجيب كل نتيجة اختبار عن نقطة محددة:
| السؤال المطلوب التحقق منه | النتائج المطلوب فحصها |
|---|---|
| هل تنثني الأذرع أو تنكسر عند الضغط عليها، أو تتخلخل بعد تكرار سحب الفلين؟ | ظروف الاختبار بوجود الفلين وعدد الدورات؛ وحالة جذور الأذرع والثقوب وآلية نقل الحركة قبل الاختبار وبعده |
| هل توجد فراغات في المناطق المحمّلة تؤثر في قدرة التحمل؟ | فحص العيوب في مواضع محددة، مثل جذر الذراع وحواف الثقوب، ومقارنة النتائج بمواضع التشوه أو الكسر |
| هل يلتصق الطلاء بثبات ويستوفي متطلبات مقاومة التآكل المتفق عليها؟ | الالتصاق وسُمك النحاس والنيكل والكروم كل على حدة، ونتائج التآكل مع تحديد الطريقة والمدة ومعايير التقييم |
يمتلك مختبرنا إمكانات لاختبارات الكثافة وسُمك الطلاء ورش الملح والعزم والعمر التشغيلي. ويمكن لهذه الاختبارات دعم التحقق من جودة مسبوكات الزنك بالضغط. لكن بالنسبة إلى فتّاحة الفلين، يظل من الضروري إعداد تجهيزات التثبيت والأحمال ومعايير التقييم بما يلائم بنيتها، ثم تأكيدها بنتائج العينات. وبعد تحديد السبيكة وعملية الطلاء بالكروم، تكون هذه الخطوة هي ما يثبت الأداء الفعلي للمنتج المحدد.