Korkenzieher aus Zinklegierung: Wie Konstruktion und Beschichtung die Haltbarkeit beeinflussen
Bei der Entwicklung eines verchromten Korkenziehers kann ein Muster massiv wirken und hell glänzen. Beides zeigt jedoch nicht seine Lebensdauer. Die Musterprüfung muss klären, ob sich die Hebelarme beim Herunterdrücken verbiegen, die Mechanik nach wiederholter Korkenentnahme lockert oder die Beschichtung Blasen bildet.
AlsHersteller von Parfümkappen, beschäftigt sich Wbmetal mit Zinkdruckguss, Polieren und Qualitätsprüfung für Parfümverschlüsse und andere Metallkomponenten. Aus Sicht der Gussfertigung und Oberflächenprüfung beurteilen wir die Haltbarkeit von Korkenziehern in zwei Bereichen: Halten die Hebelarme dem Herausziehen des Korkens stand, und haftet die Beschichtung sicher und hält den Einsatzbedingungen stand? Beides muss getrennt geprüft werden.
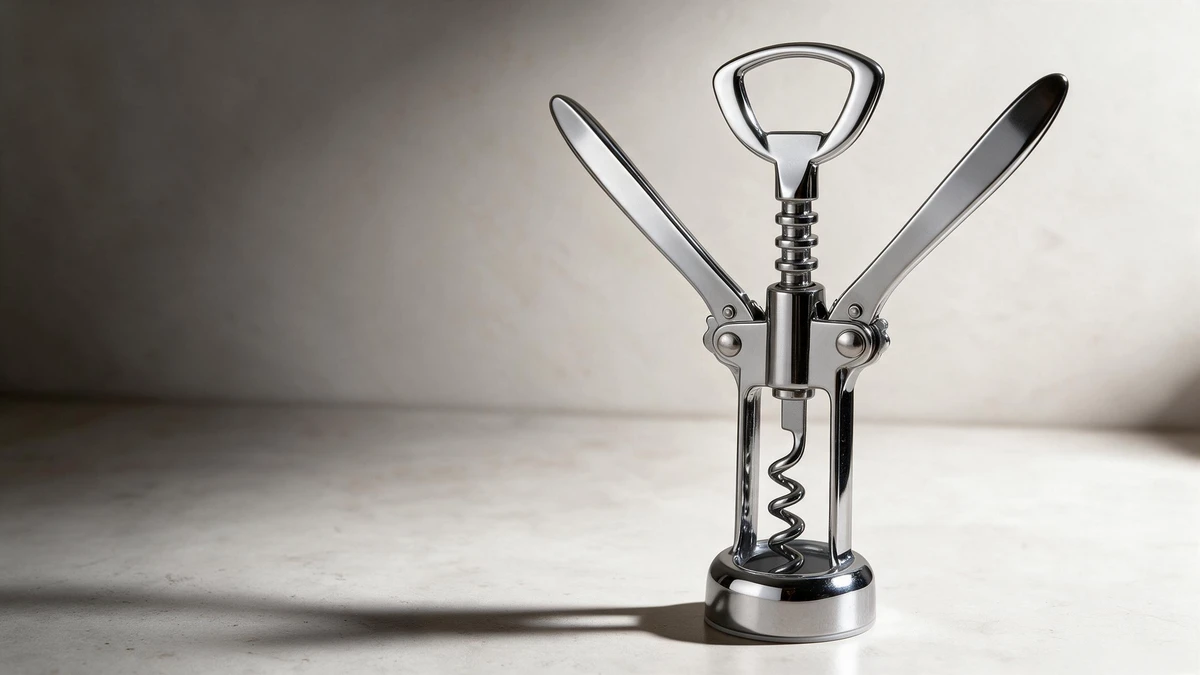
Dieser Artikel behandelt Flügelkorkenzieher mit je einem beweglichen Hebelarm auf beiden Seiten. „Zinkdruckguss mit Verchromung“ beschreibt den Herstellungsweg. Die Hebelfestigkeit hängt außerdem von Bauteilgeometrie, innerer Qualität und Stift-Bohrungs-Passung ab; die Haltbarkeit der Beschichtung von Gussoberfläche, Vorbehandlung sowie Kupfer-, Nickel- und Chromschichten.
Warum können Korkenzieher aus Zinklegierung verbiegen, brechen oder wackeln?
Auch Festigkeitsdaten des Werkstoffs können die Haltbarkeit eines montierten Korkenziehers nicht unmittelbar belegen. Die International Zinc Association nennt für Zamak 3 etwa 315 MPa Zugfestigkeit und 276 MPa Streckgrenze. Diese Werte stammen von 1,5 mm dicken Flachproben, die acht Wochen nach dem Gießen geprüft wurden. Die Streckgrenze ist die Spannung, ab der ein Werkstoff bleibend verformt wird; die Zugfestigkeit ist die maximale Spannung im Zugversuch. MPa ist eine Spannungseinheit: 1 MPa entspricht einer Kraft von 1 Newton pro Quadratmillimeter.
Diese Werte dienen technischen Berechnungen, geben aber nicht an, welche Korkenausziehkraft ein Hebelarm aushält. Beim Herunterdrücken wird sein Ansatz auf Biegung belastet; um die Bohrung und an Querschnittsänderungen verteilt sich die Spannung ungleichmäßig. Werkstofffestigkeit mal Querschnittsfläche liefert lediglich eine vereinfachte Abschätzung der Axiallast. Ob ein realer Korkenzieher sich verbiegt, lässt sich daraus nicht ableiten.
Um die Robustheit eines Musters zu beurteilen, verfolgen Sie die Bauteile während der Ausziehbewegung. Beim Eindrehen der Spindel in den Korken steigen beide Hebelarme. Werden sie heruntergedrückt, hebt die Mechanik die Spindel und zieht den Korken heraus. Die Handkraft läuft über Arme, Gelenke und Kontaktflächen der Kraftübertragung. Stift-Bohrungs-Passung, Ansatzgeometrie und innere Qualität der belasteten Bereiche beeinflussen diesen Ablauf.
Die Hebelfestigkeit hängt von Bohrungen, Hebelansätzen und inneren Hohlräumen ab
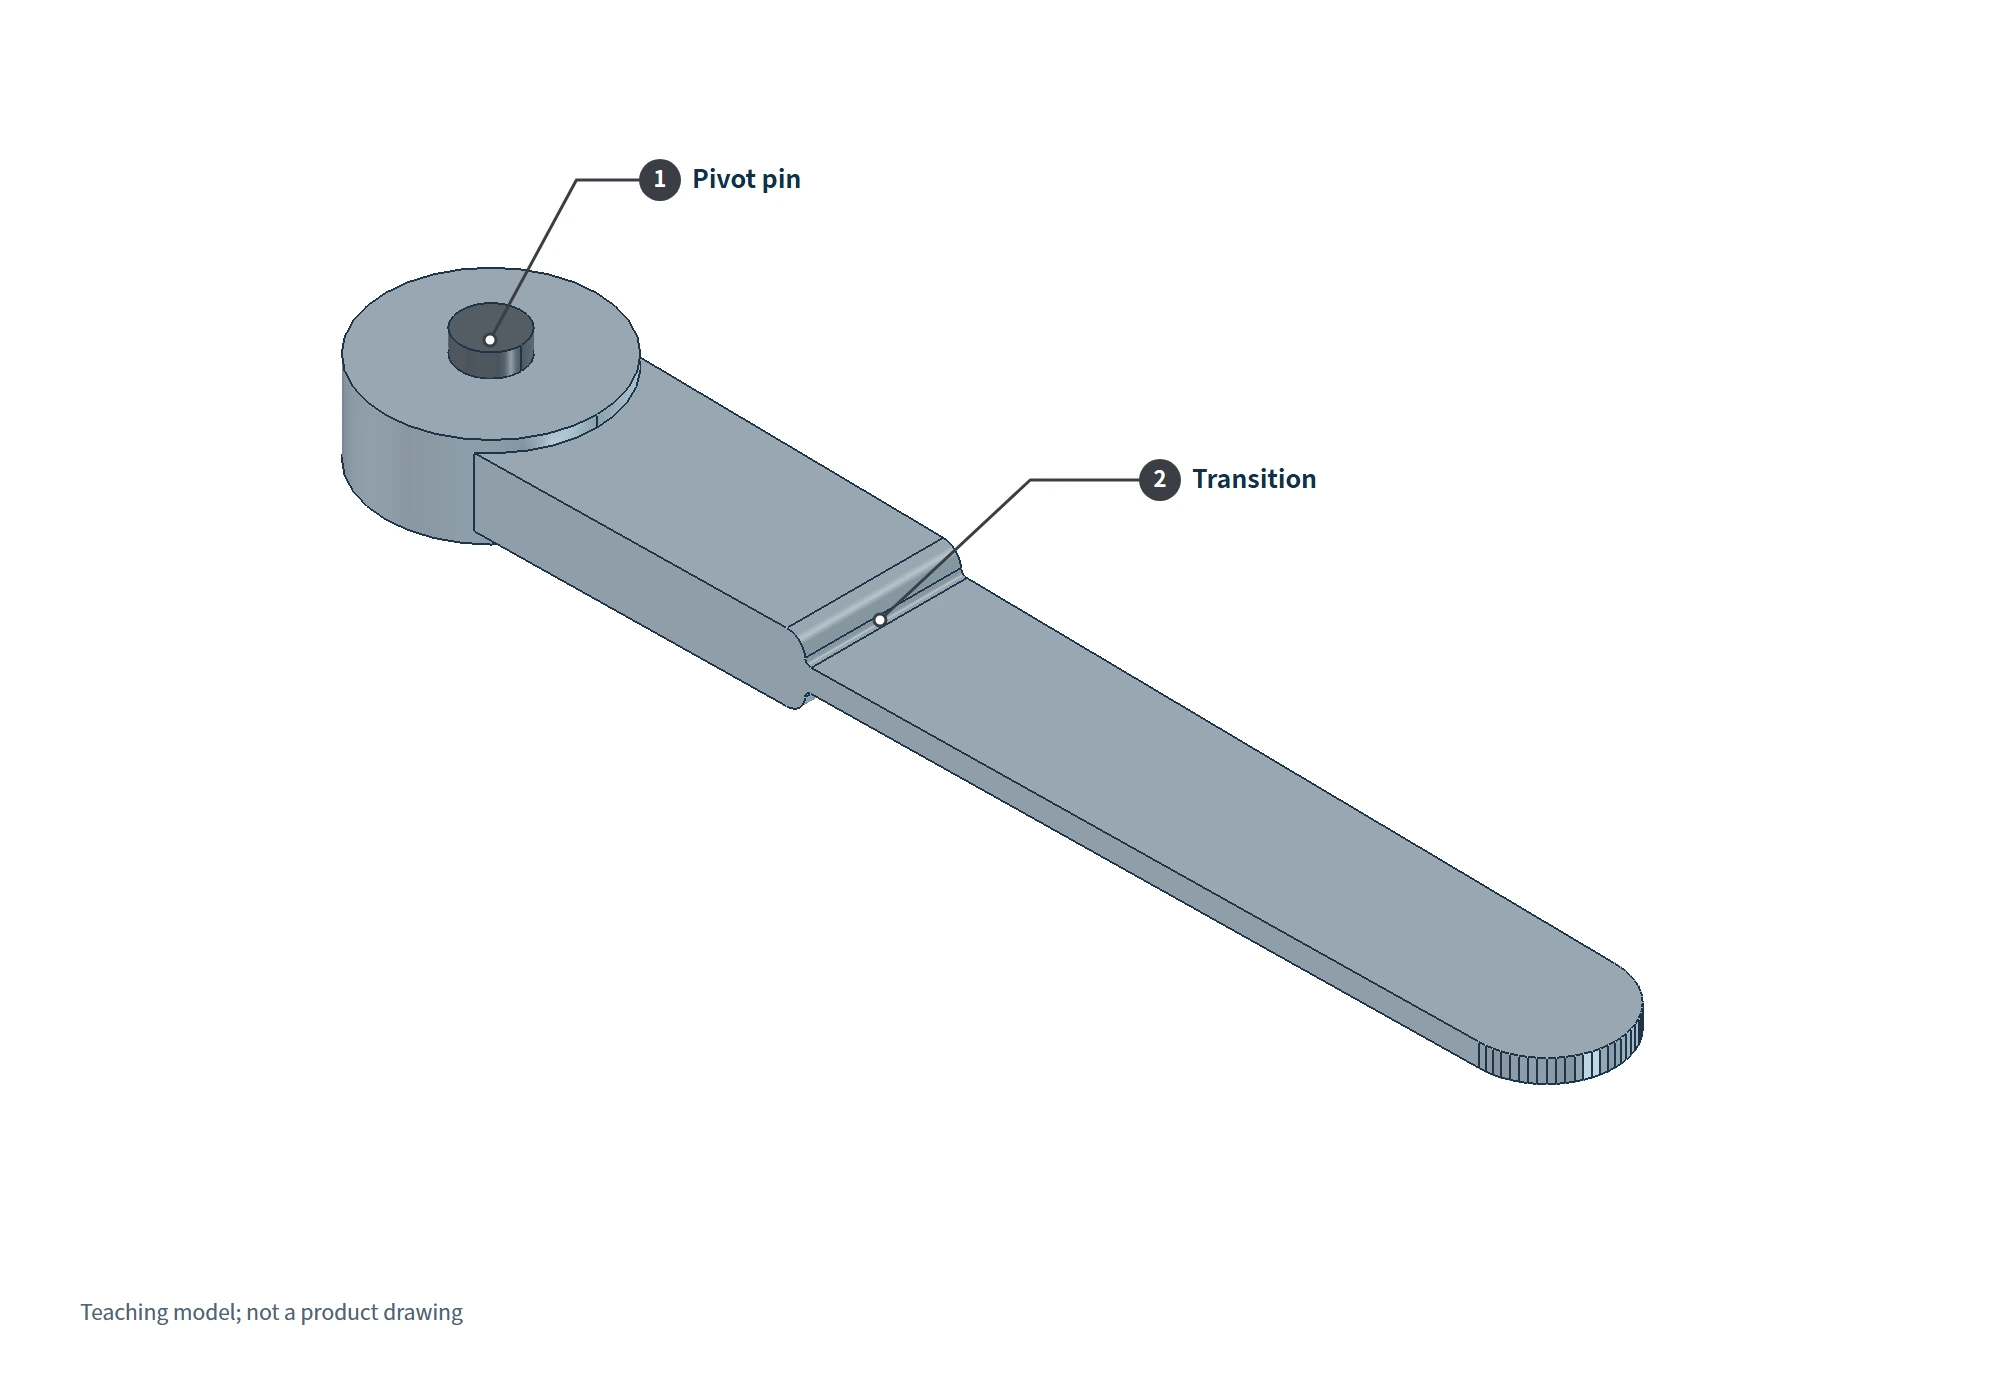
Beginnen Sie mit der Stift-Bohrungs-Passung und unterscheiden Sie Wackeln von Verbiegen.Jeder Arm dreht sich um einen Gelenkstift; die Bohrung braucht daher ausreichend Spiel für die Drehbewegung. Zu großes Spiel kann seitliche Armbewegungen ermöglichen, zu kleines kann zum Klemmen führen. Seitliches Wackeln und bleibende Verformung eines Arms sind unterschiedliche Zustände und sollten getrennt untersucht werden.
Bei der Musterprüfung ist zuerst zu prüfen, ob beide Arme leichtgängig drehen und eine ähnliche seitliche Bewegung zeigen. Anschließend wird ihr Zustand vor und nach wiederholter Korkenentnahme verglichen. Nimmt das Spiel zu, sind Bohrungsdurchmesser, Stiftdurchmesser, Verschleiß und Stiftbefestigung zu prüfen. Ob eine Bohrung nachbearbeitet werden muss, hängt von ihrer Passungstoleranz ab. Die Aussage, ein Bauteil sei CNC-bearbeitet, ersetzt keine Maßprüfung.
Prüfen Sie als Nächstes den Hebelansatz und vermeiden Sie abrupte Übergänge beim Vergrößern der Dicke.Der Ansatz verbindet den Hebelarm mit der Struktur nahe dem Gelenk und verdient besondere Aufmerksamkeit. Eine plötzliche Querschnittsverringerung oder scharfe Ecke kann Spannungen lokal konzentrieren. Verrundungen und weich angebundene Rippen können den Übergang verbessern; ihre Abmessungen erfordern jedoch weiterhin Berechnungen anhand von tatsächlicher Hebellänge, Lastrichtung und Querschnitt.
Ein deutlich dickerer Hebelansatz ist nicht zwangsläufig besser. Dicke Bereiche erstarren später. Kann die Schwindung nicht durch nachfließendes Metall ausgeglichen werden, bleiben möglicherweise Lunker oder Schwindungsporosität zurück. Die International Zinc Association vergleicht lokale Querschnittsgrößen mithilfe einbeschriebener Kugeln: In den dicken Querschnitt wird die größtmögliche Kugel gelegt, die vollständig innerhalb der Metallkontur bleibt; anschließend geschieht dasselbe im benachbarten dünnen Querschnitt. Ist der Kugeldurchmesser im dicken Bereich mehr als dreimal so groß wie im dünnen, liegt das Verhältnis also über 3:1, kann dort Schwindungsporosität entstehen. Diese Methode bewertet lokale Materialanhäufungen. Das Wanddickenverhältnis zwischen beliebigen zwei Stellen darf nicht als allgemeine Abnahmegrenze für alle Bauteile betrachtet werden.
Prüfen Sie abschließend, wo die Hohlräume liegen, statt sich auf einen Durchschnittswert zu verlassen.Beim Druckguss eingeschlossenes Gas bildet Gasporen. Erstarrungsschwindung ohne ausreichende Nachspeisung erzeugt Schwindungsporosität. Beides hinterlässt innere Hohlräume, hat aber unterschiedliche Ursachen; nicht alle Hohlräume sollten als eingeschlossene Gasblasen bezeichnet werden.
Die International Zinc Association betont, dass die Verteilung der Porosität mindestens genauso wichtig ist wie ihr Gesamtumfang. Größe, Form und Konzentration der Poren in belasteten Bereichen wie Hebelansatz oder Bohrungsrändern beeinflussen die lokale Tragfähigkeit. Zwei Bauteile mit gleicher Gesamtporosität können deshalb unterschiedliche Bruchrisiken haben.
Dichtemessungen am gesamten Bauteil können dessen innere Gesamtqualität beurteilen helfen, lokalisieren jedoch allein keine Hohlräume. Bei Bedenken zum Hebelansatz oder zum Bereich einer Gelenkbohrung sind diese Stellen zusätzlich auf Fehler zu prüfen. Die Befunde sind mit Bruchstellen, Verformungen und den Ergebnissen der Korkenentnahme zu vergleichen. So wird das Problem mit Konstruktion oder Gießprozess verknüpft und vermieden, einen montierten Korkenzieher anhand eines einzigen Durchschnittswerts abzunehmen.
Blasen in der Verchromung können unterhalb der Chromschicht entstehen
Der Oberflächenglanz ist leicht sichtbar; die Haftung einer Beschichtung lässt sich durch bloßes Betrachten eines neuen Musters nicht feststellen. Dekorative Verchromungen von Zinklegierungen bestehen gewöhnlich aus mehreren Kupfer-, Nickel- und Chromschichten. Kupfer bildet die Grundlage, Nickel übernimmt den wesentlichen Korrosionsschutz und Chrom die dekorative Oberfläche. Unter zwei gleich glänzenden Oberflächen können dennoch unterschiedliche Schichten liegen.
Blasenbildung zeigt eine lokale Ablösung der Beschichtung vom Grundmaterial oder einer angrenzenden Beschichtungsschicht an. Die Untersuchung sollte an der Gussoberfläche vor der Beschichtung beginnen und anschließend Vorbehandlung und Schichtaufbau betrachten.
Ein Druckgussteil besitzt eine relativ dichte Oberflächenhaut. Die technischen Informationen von Promet Testing Laboratory zur galvanischen Beschichtung von Zinklegierungen nennen eine ungefähre Dicke von 0,05–0,1 mm, abhängig vom Gussteil. Wird beim Polieren zu viel Material abgetragen, können darunterliegende Poren freigelegt werden. Selbst eine glänzende, polierte Oberfläche kann dann Probleme bei der anschließenden Beschichtung verursachen.
Eine geeignete Oberfläche muss außerdem von Polierwachs und Öl gereinigt werden. Danach folgen eine für das Zinksubstrat geeignete Aktivierung und eine erste Beschichtungsschicht. Verbliebene Verunreinigungen oder eine ungeeignete Erstbeschichtung können die Haftung beeinträchtigen. Bei Blasenbildung ist festzustellen, an welcher Schicht die Trennung auftrat, und der entsprechende Prozess zurückzuverfolgen. Allein die Chromdicke zu erhöhen ist nicht für jede Blase eine ausreichende Lösung.
Die Dicken von Kupfer, Nickel und Chrom müssen ebenfalls getrennt gemessen werden. Die Gesamtschichtdicke allein zeigt nicht, ob Kupfergrundlage und Nickelschicht die vereinbarten Anforderungen erfüllen. ASTM B456 behandelt galvanisch abgeschiedene Nickel-Chrom- und Kupfer-Nickel-Chrom-Beschichtungen, einschließlich solcher auf Zinklegierungen. Bei der Anwendung sind Ausgabe, Grundmaterial, Beschichtungsklassifizierung und Einsatzbedingungen anzugeben. Eine Normnummer allein im Bericht reicht nicht aus.
Wie werden Musterfestigkeit und Beschichtungshaltbarkeit geprüft?
Zur Festigkeitsprüfung sollte das Muster tatsächlich Korken herausziehen. Dokumentieren Sie bei der Musterentwicklung die Flaschenmündung und den verwendeten Korken, den Einsteckzustand der Spindel, die Art des Herunterdrückens beider Arme und die Zyklenzahl. Prüfen Sie vor und nach dem Versuch die Verformung der Hebelansätze, die Lockerung der Gelenkbohrungen und die Leichtgängigkeit der Kraftübertragung. Der Ausziehwiderstand variiert je nach Korken. Öffnen und Schließen ohne Korken ersetzt keine wiederholte Entnahme unter Last.
Wird zusätzlich eine zerstörende Drehmomentprüfung durchgeführt, ist anzugeben, ob sie auf den oberen Griff, die Spindel oder ein anderes Bauteil wirkt. Das Drehmoment beim Drehen unterscheidet sich von der Biegebelastung beim Herunterdrücken beider Arme. Ein Drehmomentbericht beantwortet nur die Frage für das tatsächlich geprüfte Bauteil. ISO 9727-5 legt ein Verfahren zur Messung der Ausziehkraft zylindrischer Korkstopfen fest; auch diese Norm bescheinigt nicht die Lebensdauer eines kompletten Korkenziehers.
Bei der Beschichtung sind Haftung, einzelne Schichtdicken und Korrosionsbeständigkeit getrennt zu prüfen. Ein Salzsprühbericht muss Prüfmethode, Dauer und Bewertungskriterien nennen. Neutraler Salzsprühnebel (NSS), Essigsäure-Salzsprühnebel (ASS) und kupferbeschleunigter Essigsäure-Salzsprühnebel (CASS) arbeiten unter unterschiedlichen Bedingungen; ihre Stundenwerte lassen sich daher nicht direkt umrechnen. Eine Salzsprühdauer belegt auch weder die Zahl der Jahre im Alltagsgebrauch noch die Eignung für die Spülmaschine.
Die Musterprüfungen lassen sich anhand der folgenden drei Fragen dokumentieren, damit jedes Prüfergebnis ein konkretes Anliegen beantwortet:
| Zu klärende Frage | Zu prüfende Ergebnisse |
|---|---|
| Verbiegen oder brechen die Arme beim Herunterdrücken oder werden sie nach wiederholter Korkenentnahme locker? | Bedingungen und Zyklenzahl der Prüfung mit Korken; Zustand von Hebelansatz, Bohrung und Kraftübertragung vor und nach der Prüfung |
| Gibt es in belasteten Bereichen Hohlräume, die die Tragfähigkeit beeinflussen? | Fehlerprüfung an festgelegten Stellen wie Hebelansatz und Bohrungsrändern, verglichen mit Verformungs- oder Bruchstellen |
| Haftet die Beschichtung sicher und erfüllt sie die vereinbarten Anforderungen an die Korrosionsbeständigkeit? | Haftung, getrennte Dicken von Kupfer, Nickel und Chrom sowie Korrosionsergebnisse mit Angabe von Methode, Dauer und Bewertungskriterien |
Unser Labor verfügt über Möglichkeiten zur Prüfung von Dichte, Schichtdicke, Salzsprühbeständigkeit, Drehmoment und Lebensdauer. Sie unterstützen die Qualitätsprüfung von Zinkdruckgussteilen. Bei einem Korkenzieher müssen Vorrichtungen, Lasten und Bewertungskriterien jedoch auf dessen Konstruktion abgestimmt und anschließend durch Musterergebnisse bestätigt werden. Nachdem Legierung und Verchromungsverfahren festgelegt sind, zeigt erst dieser Schritt, was das konkrete Produkt tatsächlich leistet.