Tire-bouchons en alliage de zinc : influence du design et du revêtement sur la durabilité
Lors du développement d’un tire-bouchon chromé, un échantillon peut sembler massif et brillant sans que cela indique sa durée de vie. L’évaluation doit établir si les bras se plient lorsqu’on les abaisse, si le mécanisme prend du jeu après des extractions répétées ou si le revêtement cloque.
En tant quefabricant de capots de parfum, Wbmetal intervient dans la fonderie sous pression du zinc, le polissage et le contrôle qualité des bouchons de parfum et d’autres composants métalliques. Du point de vue de la fabrication des pièces moulées et de l’inspection des surfaces, nous évaluons la durabilité des tire-bouchons sous deux aspects : la résistance des bras de levier à l’extraction du bouchon et l’adhérence du revêtement ainsi que sa tenue aux conditions d’utilisation. Chacun exige une vérification distincte.
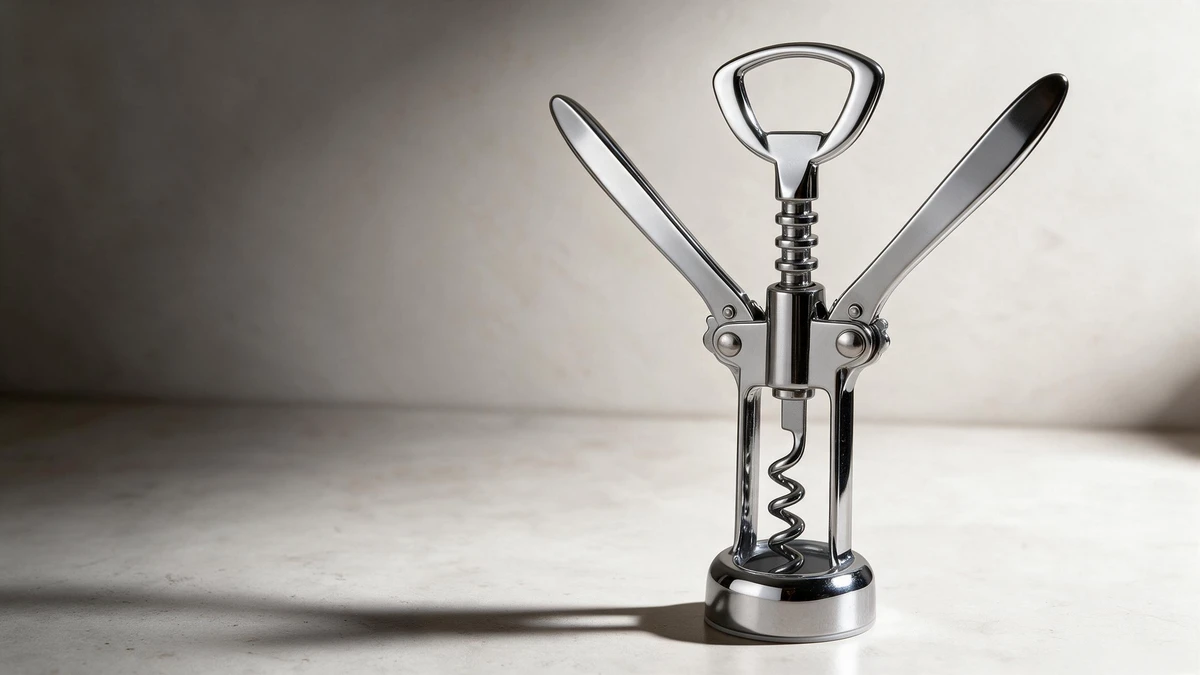
Cet article concerne les tire-bouchons à ailes, munis de deux bras latéraux qui montent et descendent. « Alliage de zinc moulé sous pression avec chromage » décrit le procédé de fabrication. La résistance des leviers dépend aussi de la géométrie, de la qualité interne et de l’ajustement axe-alésage ; la tenue du revêtement dépend de la surface moulée, du prétraitement et des couches de cuivre, de nickel et de chrome.
Pourquoi les tire-bouchons en alliage de zinc peuvent-ils se plier, se casser ou prendre du jeu ?
Les données de résistance du matériau ne suffisent pas davantage à établir directement la durabilité d’un tire-bouchon assemblé. L’International Zinc Association donne pour le Zamak 3 une résistance à la traction d’environ 315 MPa et une limite d’élasticité de 276 MPa. Ces valeurs proviennent d’éprouvettes plates de 1,5 mm d’épaisseur, testées huit semaines après moulage. La limite d’élasticité est la contrainte à partir de laquelle le matériau se déforme définitivement ; la résistance à la traction est la contrainte maximale atteinte à l’essai de traction. Le MPa est une unité de contrainte : 1 MPa correspond à une force de 1 newton par millimètre carré.
Ces valeurs servent aux calculs d’ingénierie, mais n’indiquent pas la force d’extraction qu’un bras peut supporter. L’abaissement du bras sollicite son embase en flexion, tandis que les contraintes sont irrégulières autour de l’alésage et des changements de section. Multiplier la résistance du matériau par l’aire de section donne une estimation simplifiée d’une charge axiale, sans déterminer si un tire-bouchon réel se pliera.
Pour juger la robustesse d’un échantillon, suivre les pièces pendant le mouvement d’extraction. Lorsque la mèche se visse dans le bouchon, les deux bras montent. En les abaissant, le mécanisme soulève la mèche et extrait le bouchon. L’effort de la main traverse les bras, les pivots et les surfaces de contact de la transmission. L’ajustement axe-alésage, la géométrie des embases et la qualité interne des zones chargées influencent tous ce mouvement.
La résistance des leviers dépend des alésages, des embases et des vides internes
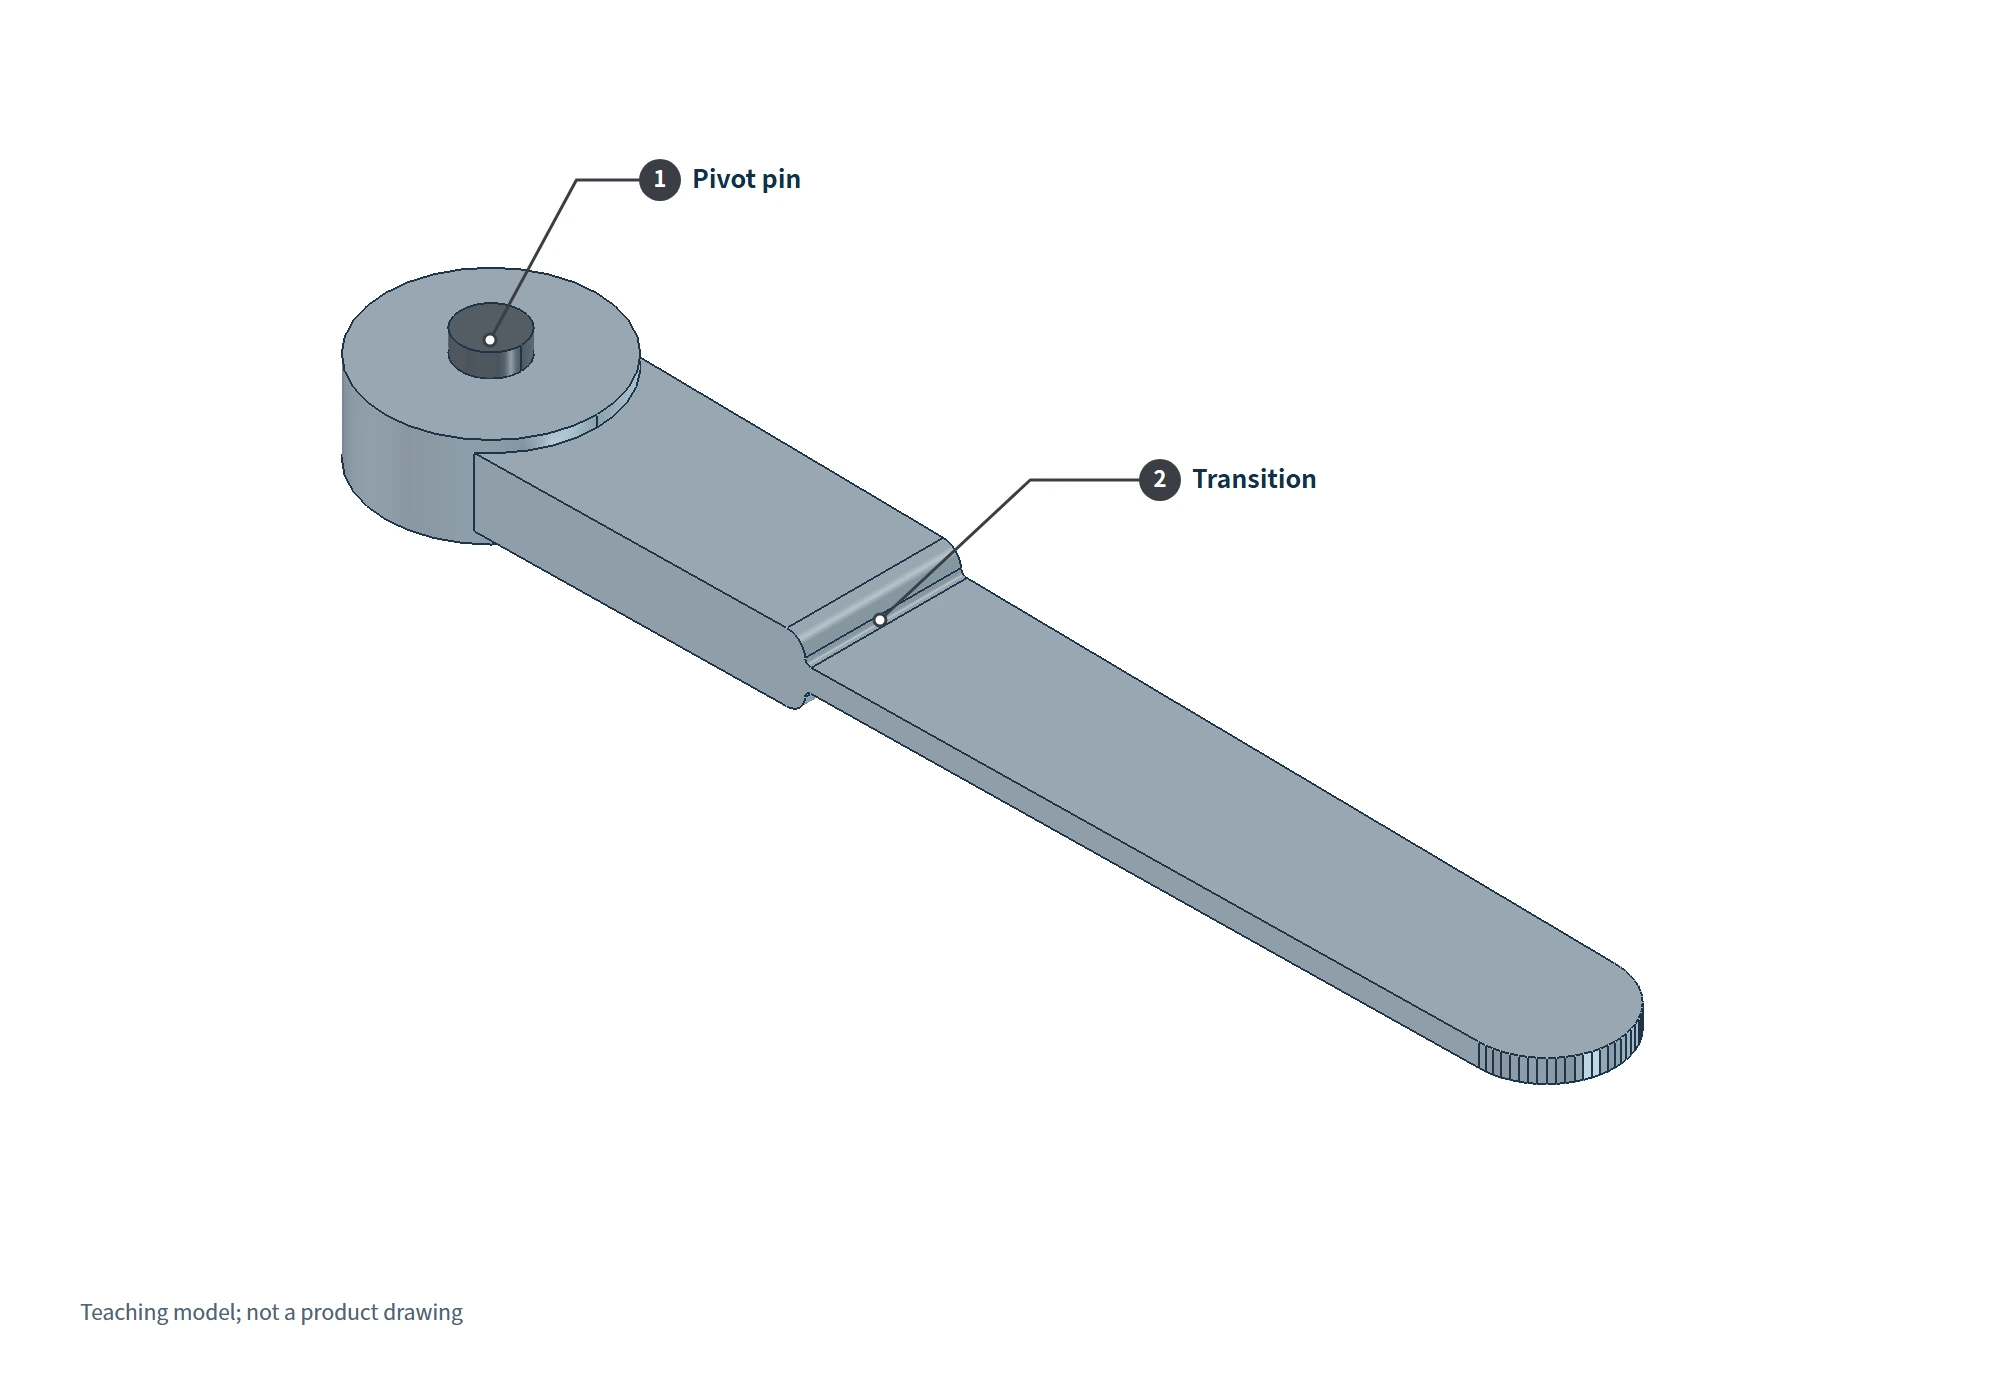
Commencer par l’ajustement axe-alésage et distinguer le jeu de la déformation.Chaque bras tourne autour d’un axe de pivot ; l’alésage doit donc offrir un jeu permettant cette rotation. Un jeu excessif autorise un déplacement latéral ; un jeu insuffisant peut provoquer un coincement. Le jeu latéral et la déformation permanente d’un bras sont deux phénomènes différents à examiner séparément.
Lors de l’évaluation d’un échantillon, vérifier d’abord que les deux bras tournent librement et présentent un jeu latéral comparable. Comparer ensuite leur état avant et après des extractions répétées. Si le jeu augmente, contrôler le diamètre des alésages et des axes, l’usure et la fixation des axes. La nécessité d’une reprise d’usinage dépend de la tolérance d’ajustement de l’alésage. Affirmer qu’une pièce a été usinée en CNC ne remplace pas le contrôle dimensionnel.
Ensuite, examiner l’embase du bras et éviter les transitions brusques lors de l’augmentation de l’épaisseur.L’embase relie le bras à la structure proche du pivot et mérite une attention particulière. Une réduction soudaine de section ou un angle vif peut concentrer localement les contraintes. Les congés et les nervures raccordées progressivement améliorent la transition, mais leurs dimensions doivent être calculées selon la longueur réelle du levier, la direction de la charge et la section.
Une embase de bras beaucoup plus épaisse n’est pas forcément préférable. Les zones épaisses se solidifient plus tard. Si un apport de métal ne compense pas le retrait, des retassures ou une porosité de retrait peuvent subsister. L’International Zinc Association compare les sections locales au moyen de sphères inscrites : placer dans la section épaisse la plus grande sphère entièrement contenue dans le contour métallique, puis faire de même dans la section mince adjacente. Lorsque le diamètre de la sphère de la section épaisse dépasse trois fois celui de la section mince, soit un rapport supérieur à 3:1, une porosité de retrait peut apparaître dans la zone épaisse. Cette méthode évalue les surépaisseurs locales. Le rapport d’épaisseur entre deux points quelconques ne doit pas devenir une limite d’acceptation universelle pour toutes les pièces.
Enfin, examiner l’emplacement des vides au lieu de se fier à une moyenne.Le gaz emprisonné lors du moulage sous pression forme des pores gazeux. Le retrait de solidification sans alimentation suffisante forme une porosité de retrait. Tous deux produisent des vides internes, mais leurs causes diffèrent ; on ne doit pas les désigner indistinctement comme des bulles emprisonnées.
L’International Zinc Association souligne que la répartition de la porosité importe au moins autant que son volume total. La taille, la forme et la concentration des pores dans les zones chargées, notamment l’embase ou les bords d’alésage, influencent la capacité portante locale. Deux pièces présentant la même porosité globale peuvent donc présenter des risques de rupture différents.
La mesure de densité de la pièce entière aide à évaluer sa qualité interne globale, mais ne localise pas les vides à elle seule. En cas de doute sur une embase de bras ou une zone proche de l’alésage de pivot, ajouter une recherche de défauts à ces endroits et comparer les observations aux zones de rupture, aux déformations et aux résultats d’extraction. Cette démarche rattache le problème à la conception ou au procédé de moulage et évite d’accepter un tire-bouchon assemblé sur la base d’une seule moyenne.
Le cloquage du chromage peut commencer sous la couche de chrome
La brillance se voit facilement ; l’adhérence du revêtement ne peut être établie par la seule observation d’un échantillon neuf. Le chromage décoratif d’un alliage de zinc comprend généralement plusieurs couches de cuivre, de nickel et de chrome. Le cuivre constitue la base, le nickel assure l’essentiel de la protection contre la corrosion, et le chrome donne l’aspect décoratif. Deux finitions aussi brillantes peuvent cacher des couches différentes.
Le cloquage révèle un décollement local du revêtement par rapport au substrat ou à une couche adjacente. L’analyse doit commencer par la surface de la pièce avant dépôt, puis examiner le prétraitement et la structure du revêtement.
Une pièce moulée sous pression possède une peau superficielle relativement dense. Les informations techniques de Promet Testing Laboratory sur le dépôt électrolytique appliqué aux alliages de zinc indiquent une épaisseur approximative de 0,05 à 0,1 mm, variable selon la pièce. Un enlèvement excessif de matière au polissage peut exposer les pores sous-jacents. Même une surface brillante et polie peut alors compromettre le revêtement ultérieur.
Une surface adaptée exige aussi l’élimination de la cire de polissage et de l’huile, puis une activation compatible avec le substrat en zinc et une couche initiale de dépôt. Une contamination résiduelle ou un traitement initial inadapté peut nuire à l’adhérence. En cas de cloquage, identifier l’interface où s’est produit le décollement et remonter au procédé correspondant. Augmenter uniquement l’épaisseur de chrome ne constitue pas une réponse suffisante à toutes les cloques.
Les épaisseurs de cuivre, de nickel et de chrome doivent également être mesurées séparément. L’épaisseur totale ne permet pas, à elle seule, de vérifier que la sous-couche de cuivre et la couche de nickel respectent les exigences convenues. ASTM B456 couvre les dépôts électrolytiques nickel-chrome et cuivre-nickel-chrome, y compris sur substrats en alliage de zinc. Il faut préciser l’édition, le substrat, la classification du revêtement et les conditions de service. Un simple numéro de norme dans le rapport ne suffit pas.
Comment vérifier la résistance des échantillons et la durabilité du revêtement ?
La vérification de résistance doit faire réaliser à l’échantillon de véritables extractions de bouchons. Pendant le développement, noter la configuration du col de bouteille et le bouchon utilisés, les conditions d’insertion de la mèche, la façon d’abaisser les deux bras et le nombre de cycles. Contrôler avant et après l’essai la déformation des embases, le jeu des alésages de pivot et la fluidité de la transmission. La résistance à l’extraction varie selon le bouchon. Ouvrir et fermer le mécanisme sans bouchon ne remplace pas des extractions répétées sous charge.
Si un essai destructif de couple est ajouté, préciser s’il sollicite la poignée supérieure, la mèche ou une autre pièce. Le couple de rotation diffère de la charge de flexion exercée en abaissant les deux bras. Un rapport de couple ne répond qu’à la question concernant la pièce effectivement testée. ISO 9727-5 définit une méthode de mesure de la force d’extraction des bouchons cylindriques en liège ; elle ne certifie pas non plus la durée de vie d’un tire-bouchon complet.
Pour le revêtement, examiner séparément l’adhérence, l’épaisseur de chaque couche et la résistance à la corrosion. Le rapport de brouillard salin doit préciser la méthode, la durée et les critères d’évaluation. Le brouillard salin neutre (NSS), le brouillard salin acétique (ASS) et le brouillard salin acétique accéléré au cuivre (CASS) utilisent des conditions différentes : leurs durées ne sont pas directement convertibles. Une durée d’essai ne permet pas non plus d’établir directement des années d’usage quotidien ni l’aptitude au lave-vaisselle.
Les comptes rendus d’évaluation peuvent être organisés autour des trois questions suivantes, pour que chaque résultat réponde à une préoccupation précise :
| Question à vérifier | Résultats à contrôler |
|---|---|
| Les bras se plient-ils ou se cassent-ils lorsqu’on les abaisse, ou prennent-ils du jeu après des extractions répétées ? | Conditions et nombre de cycles de l’essai avec bouchon ; état des embases de bras, des alésages et de la transmission avant et après l’essai |
| Existe-t-il des vides dans les zones chargées qui affectent leur capacité à supporter l’effort ? | Recherche de défauts à des endroits définis, comme les embases de bras et les bords d’alésage, puis comparaison avec les zones de déformation ou de rupture |
| Le revêtement adhère-t-il solidement et respecte-t-il les exigences convenues de résistance à la corrosion ? | Adhérence, épaisseurs distinctes du cuivre, du nickel et du chrome, et résultats de corrosion avec méthode, durée et critères d’évaluation précisés |
Notre laboratoire dispose de moyens de mesure de densité, d’épaisseur de revêtement, de brouillard salin, de couple et de durée de vie. Ils peuvent contribuer au contrôle qualité des pièces en zinc moulées sous pression. Pour un tire-bouchon, les montages, les charges et les critères d’évaluation doivent toutefois être adaptés à sa structure, puis confirmés par les résultats des échantillons. Une fois l’alliage et le procédé de chromage définis, c’est cette étape qui établit les performances réelles du produit concerné.