Al diseñar un tapón de perfume fundido a presión, puede especificar anillos concéntricos finos en la parte superior, una banda de rombos alrededor del lateral o una delicada textura mate en todo el tapón. Estas texturas cambian su aspecto, pero se crean de distintas maneras.
Los métodos de texturizado para piezas fundidas a presiónTapones de perfumese dividen en seis grupos:texturizado en el molde, grabado láser, torneado y fresado, moleteado, cepillado y chorreado abrasivo o con microesferas. Algunas texturas se forman durante la fundición, otras se mecanizan en la pieza en bruto y otras aparecen mediante cambios localizados en un recubrimiento superficial. Wbmetal fabrica tapones de perfume de aleación de zinc fundidos a presión. Examinar el proceso desde la pieza fundida en bruto, pasando por el mecanizado posterior, hasta el tapón recubierto o galvanizado ayuda a identificar cuándo se forma la textura y si esa operación modifica el metal o su recubrimiento.
Distinguir el dibujo de la textura del proceso
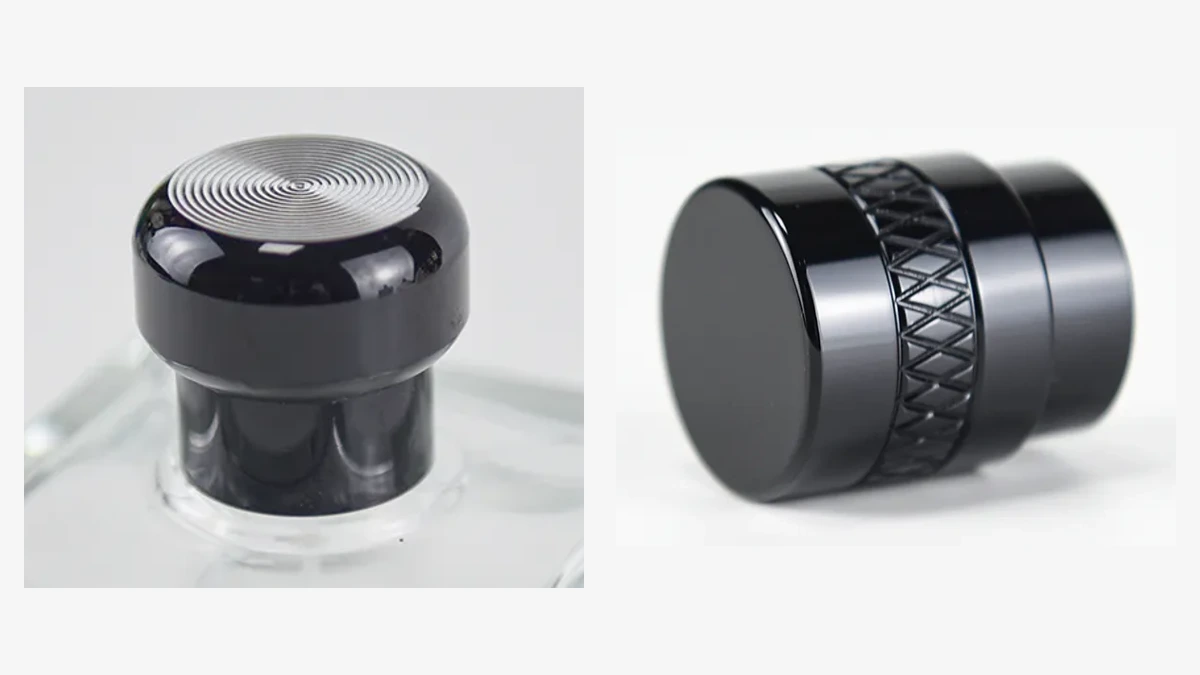
El tapón de perfume de Wbmetal con cabeza en forma de seta y motivo de CD presenta anillos muy próximos en la parte superior y un lateral liso. Su tapón con textura triangular concentra el relieve geométrico en una banda alrededor del lateral. Ambos diseños muestran cómo una textura puede ser el centro visual de toda una superficie o decorar una sola zona.
Expresiones como «motivo de CD», «motivo de rombos» y «acabado cepillado» describen lo que se ve. No identifican un único proceso de fabricación: los rombos pueden formarse en el molde o después de la fundición, y una textura que imita el cepillado también puede reproducirse durante la fundición. Reconocer el aspecto es solo el primer paso; aún hay que identificar la operación que crea realmente la textura.
| Método | Cómo se forma la textura | Texturas posibles |
|---|---|---|
| Texturizado en el molde | La pieza fundida reproduce la forma inversa de la cavidad del molde | Motivos elevados y hundidos, relieves, letras en relieve o hundidas y texturas que imitan el cepillado |
| Grabado Láser | Se elimina localmente metal o un recubrimiento superficial | Líneas finas, motivos, letras, grabados hundidos o contraste de color |
| Torneado y fresado | Una herramienta de corte elimina material | Motivos de CD, ranuras anulares, rectas y curvas |
| Moleteado | Una rueda perfilada conforma o corta la superficie | Motivos rectos, diagonales y de rombos cruzados |
| Cepillado | Los abrasivos producen rayas en una dirección definida | Líneas finas orientadas y acabados satinados |
| Chorreado abrasivo y con microesferas | Las partículas golpean la superficie | Texturas mates y granulares uniformes |
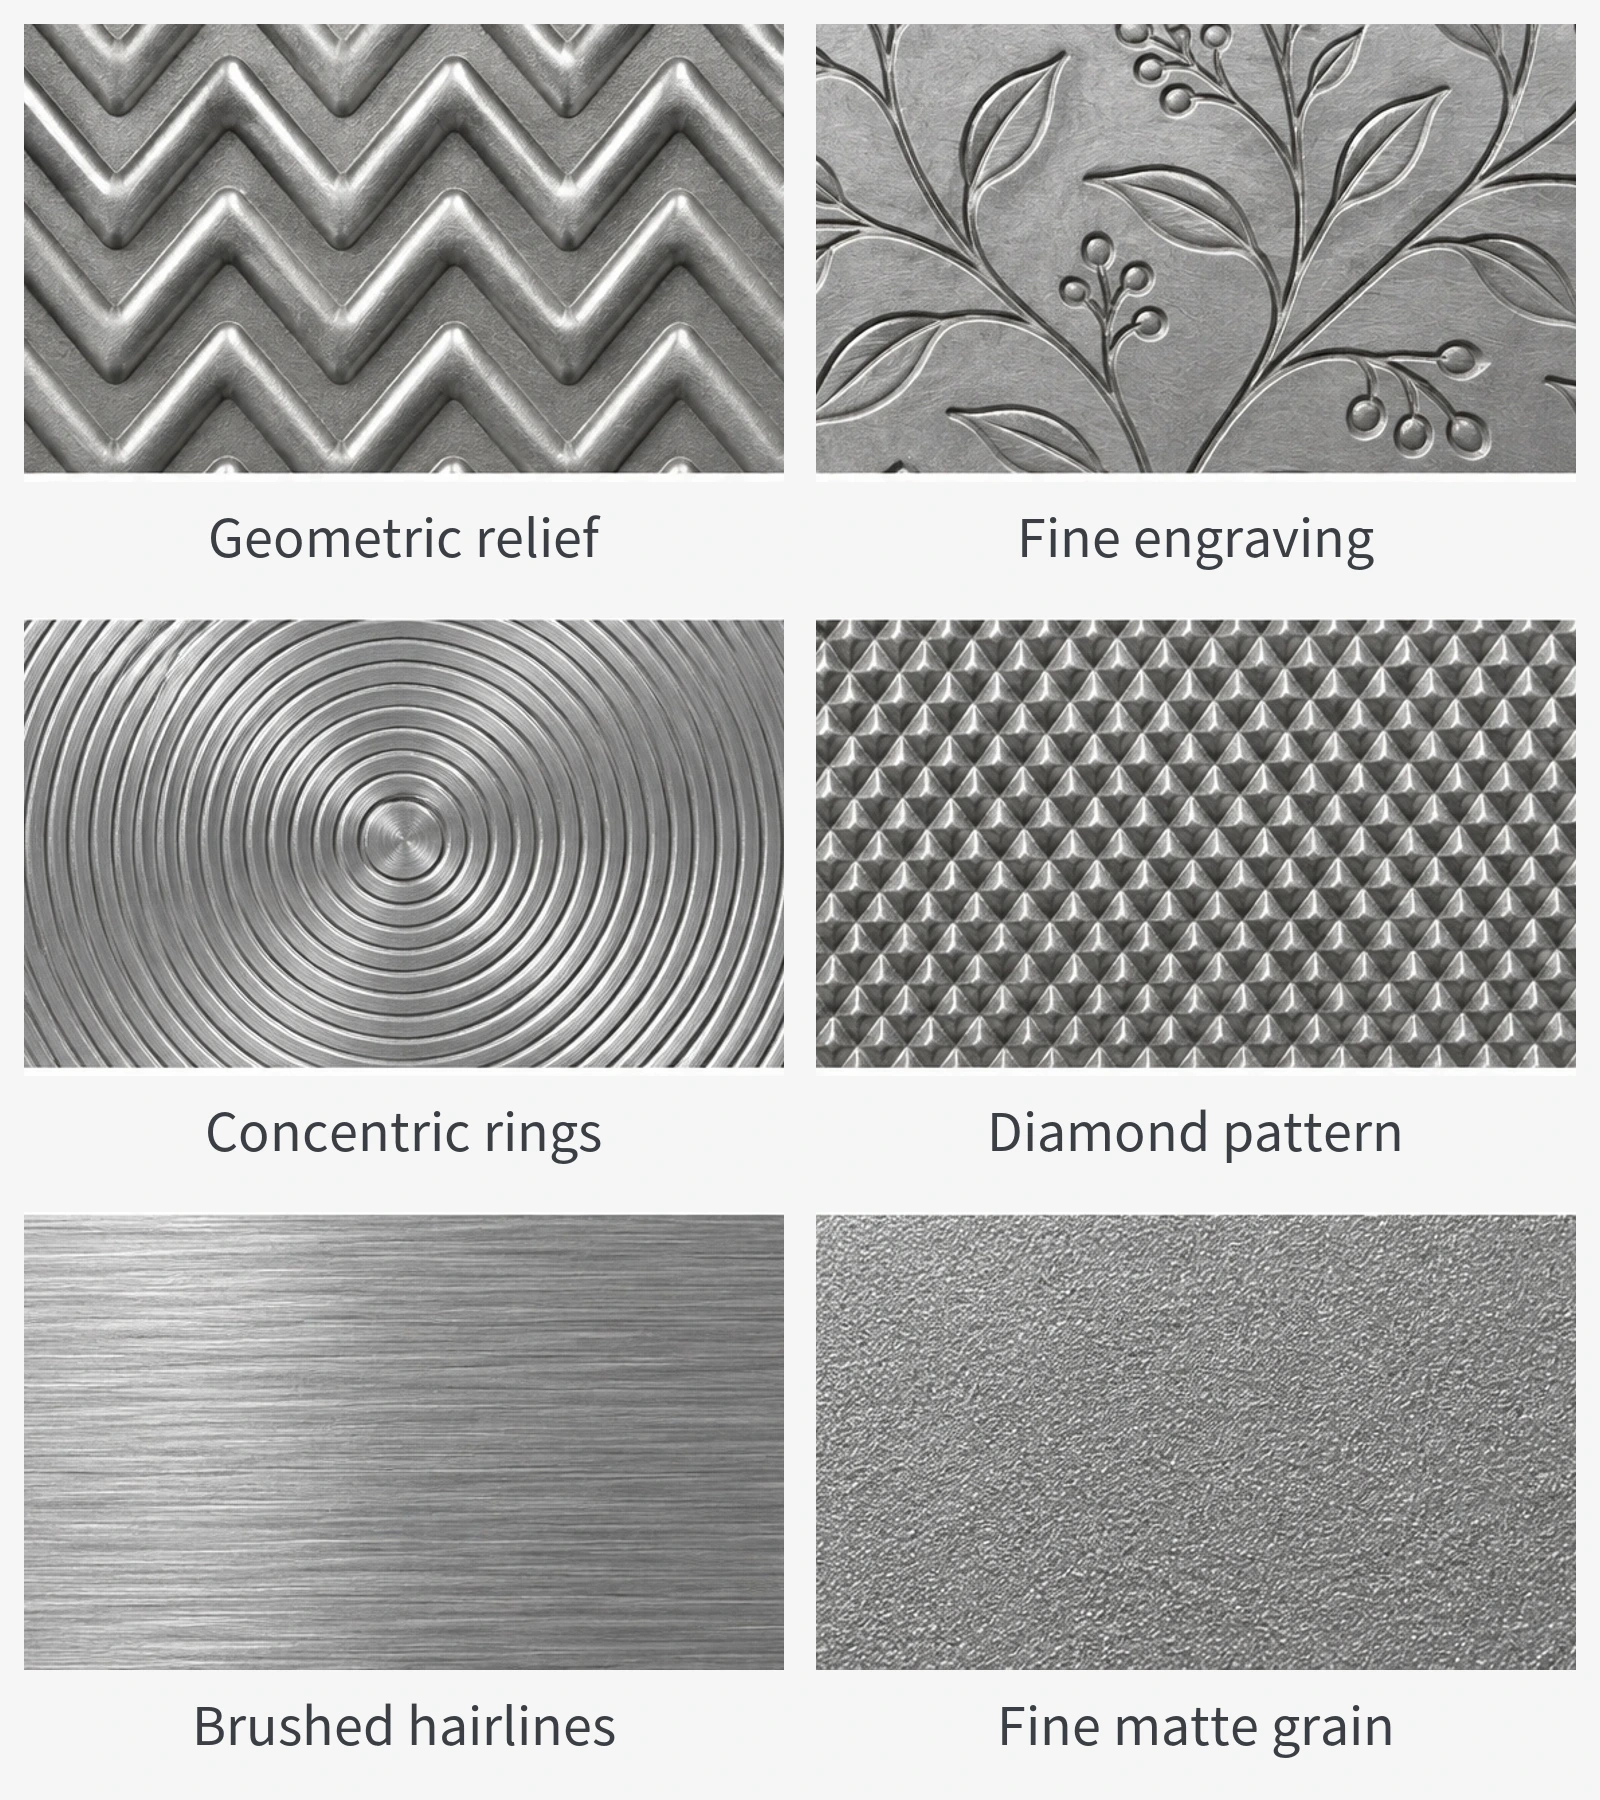
Texturizado en el molde: formar el motivo durante la fundición
Incorporar la textura al molde permite que la pieza fundida en bruto salga con el motivo ya formado. Las depresiones de la cavidad pueden producir elementos elevados en la pieza, mientras que los salientes de la cavidad dejan zonas hundidas. Una vez que la aleación de zinc llena la cavidad y se solidifica, el tapón reproduce esta forma inversa.
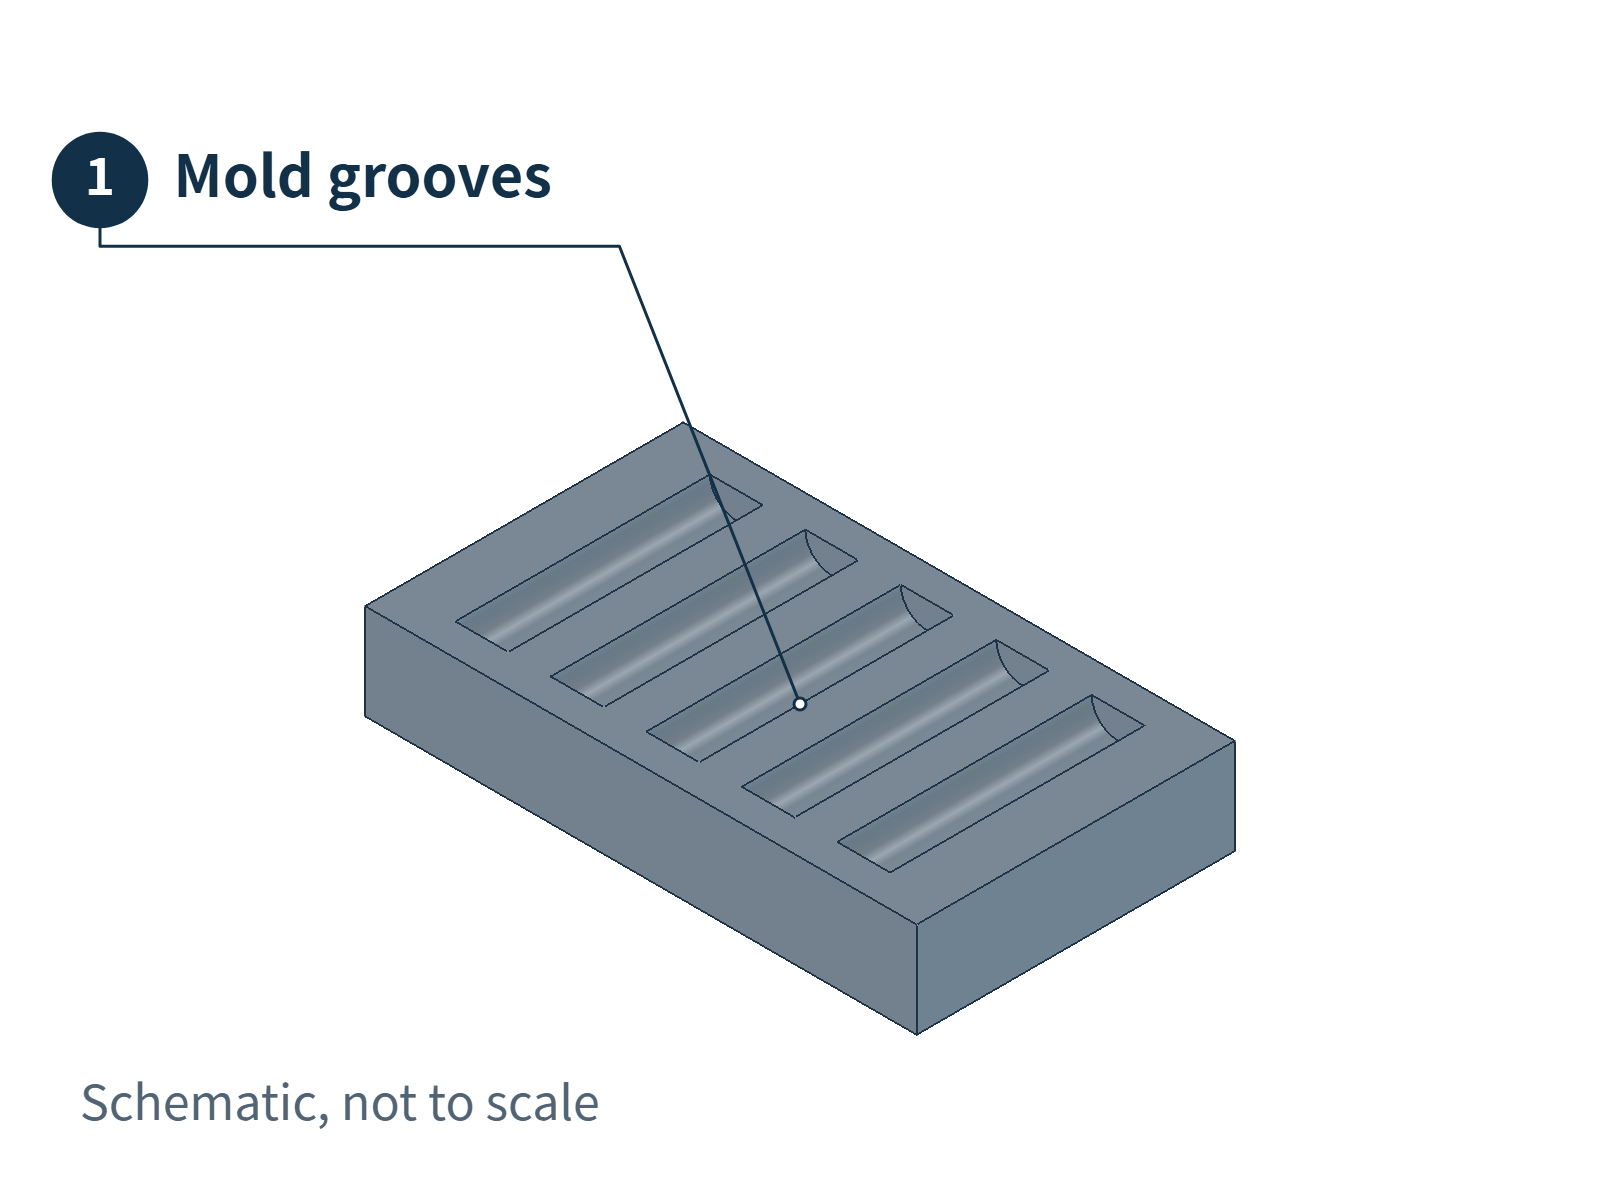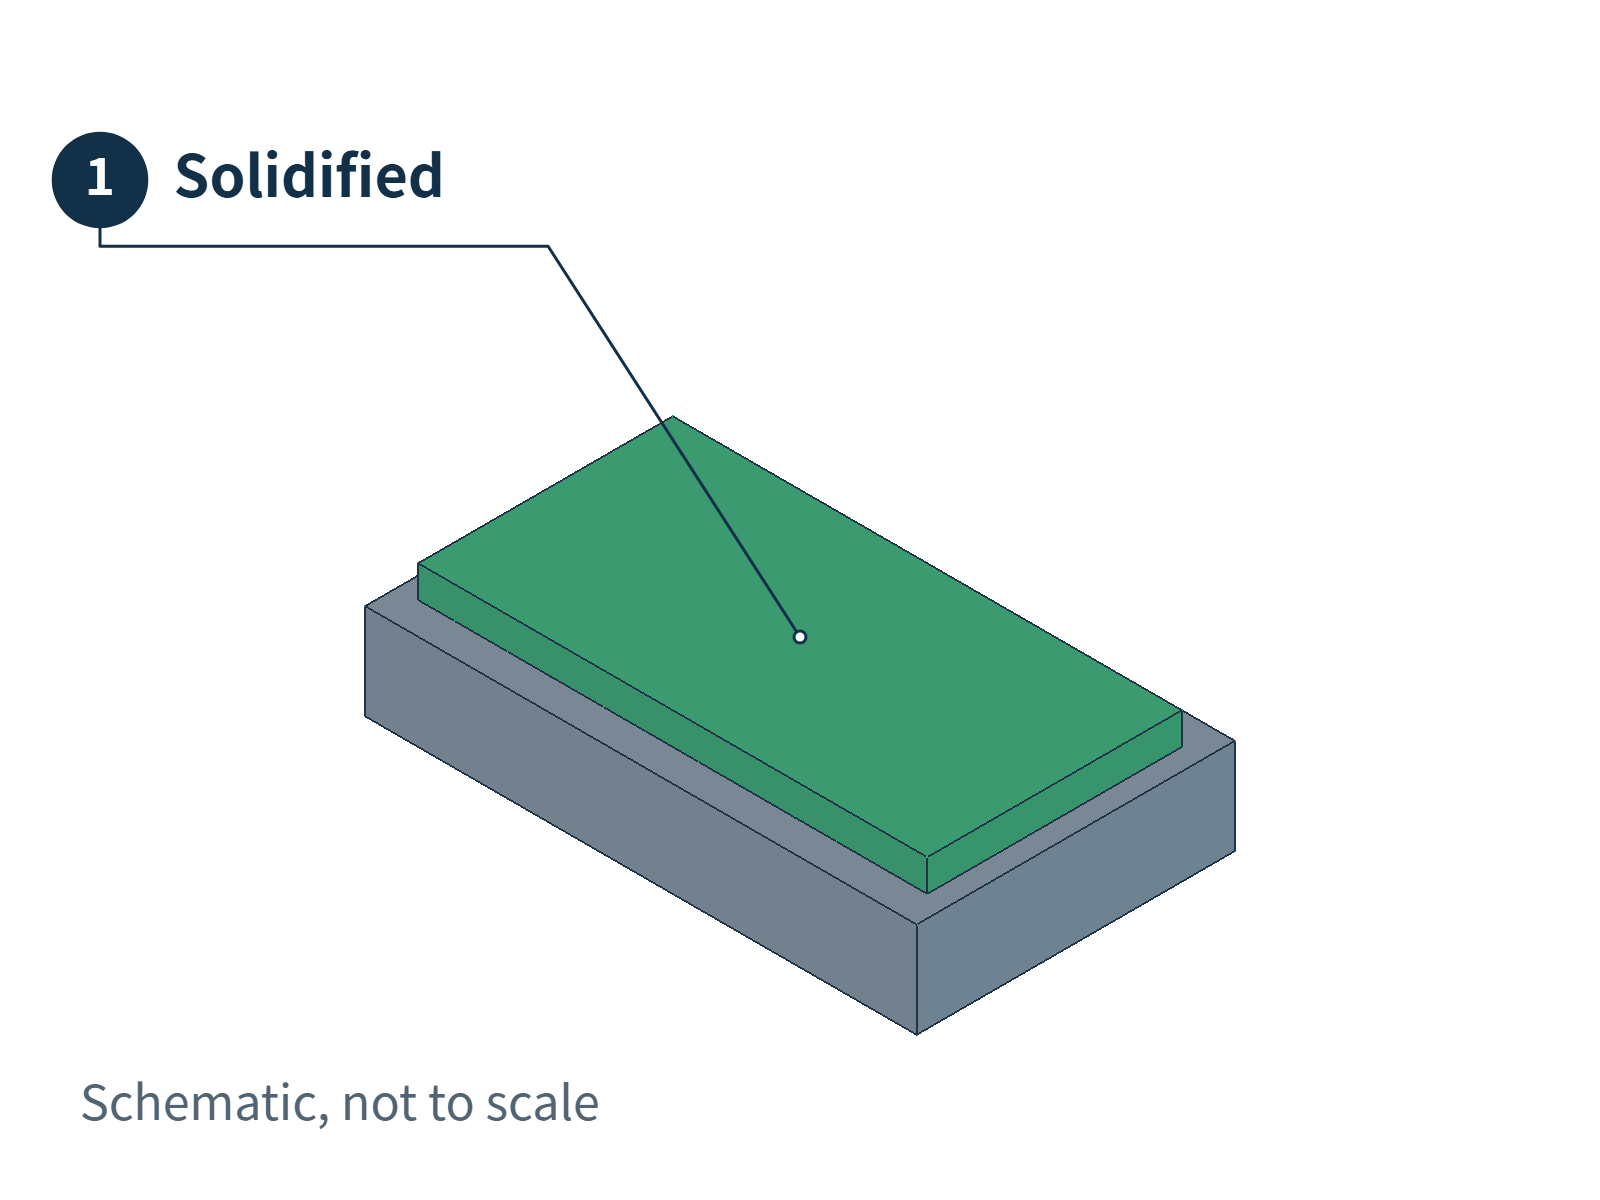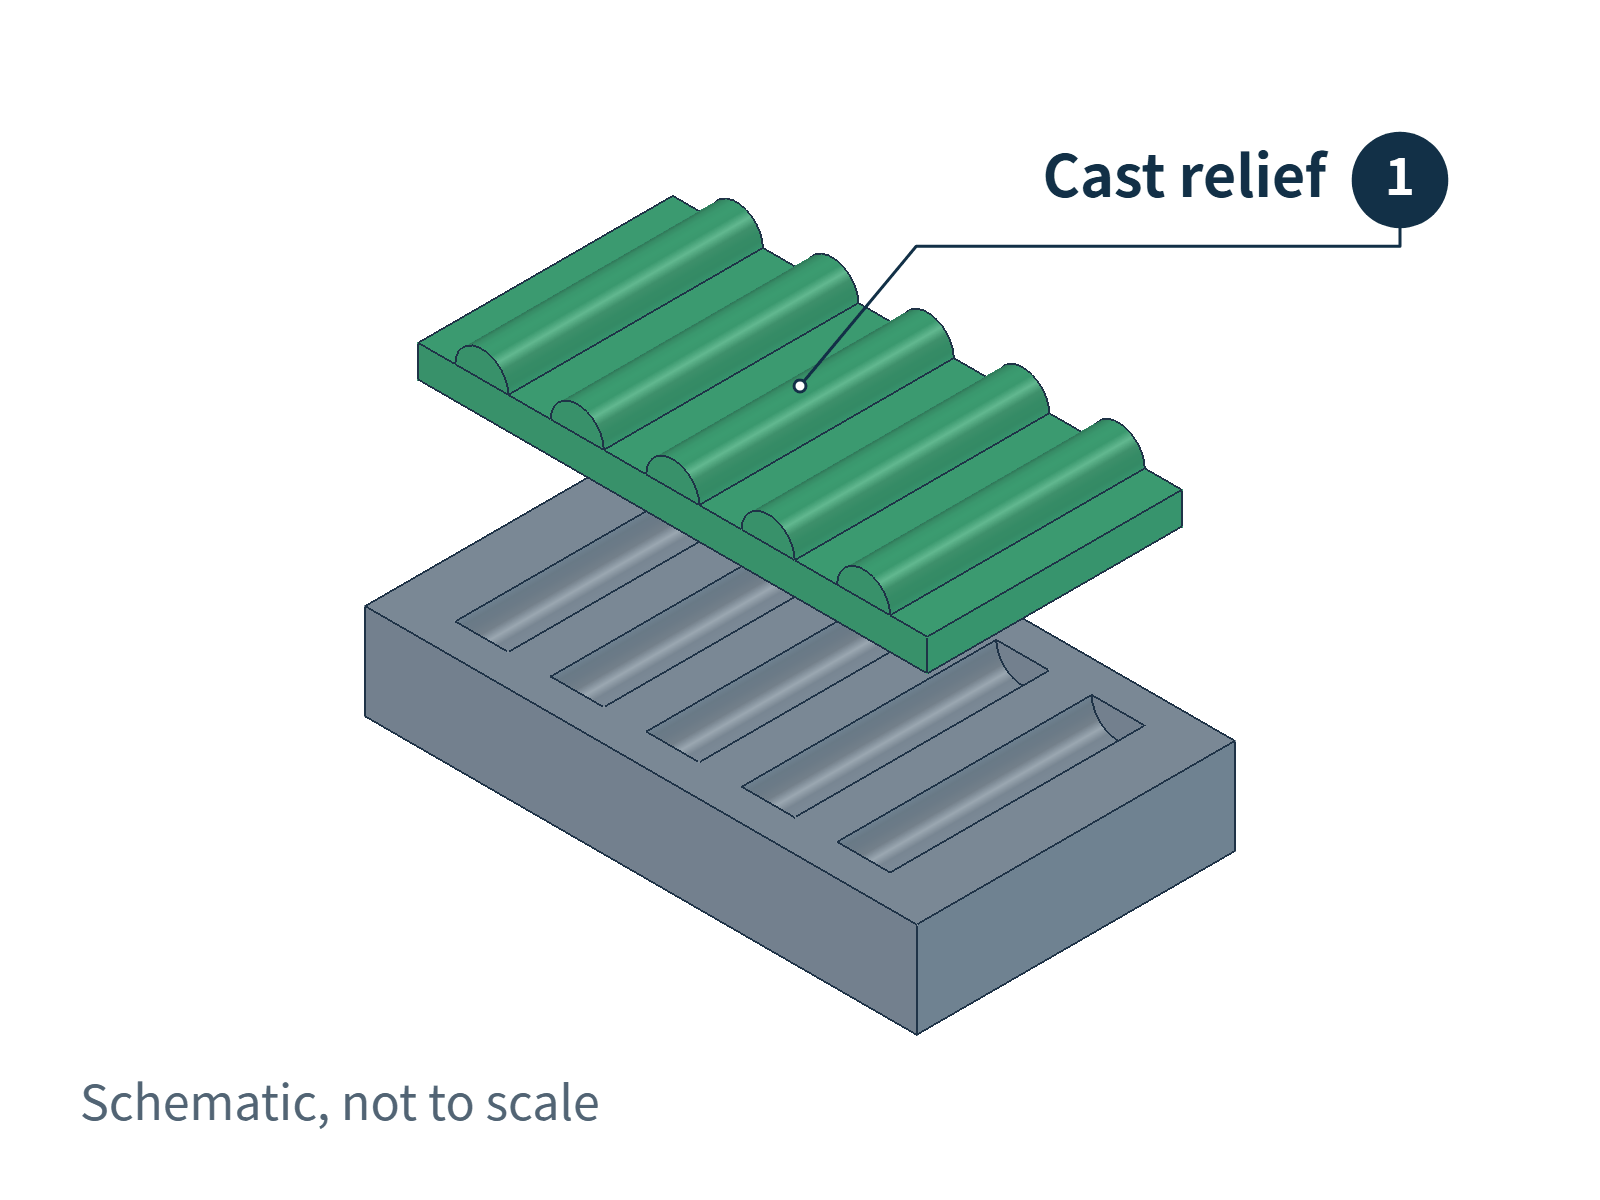
Las ranuras regulares, los relieves geométricos, los detalles escultóricos y las letras pueden evaluarse para su fabricación directa por fundición según su forma. Las directrices de diseño de la International Zinc Association describen el fresado de alta velocidad y la electroerosión (EDM) para crear letras en el molde; los insertos del molde también pueden grabarse con láser.Grabar un inserto del molde y después reproducir su motivo durante la fundición es una ruta de fabricación distinta de grabar con láser cada tapón posteriormente.
Las texturas formadas en el molde también pueden imitar el aspecto de otros procesos. En un caso de fundición de zinc a presión publicado por la International Zinc Association, se creó en el molde una textura que simulaba el cepillado y su motivo orientado siguió siendo visible después de recubrir la pieza fundida. Por tanto, un aspecto cepillado no demuestra que el tapón se haya cepillado mecánicamente.
La textura debe diseñarse junto con el sistema de desmoldeo. Si los elementos elevados o hundidos impiden extraer la pieza, debe ajustarse el motivo o incorporar mecanismos adecuados al molde. Los salientes finos y afilados del molde también requieren comprobar su resistencia y desgaste. Una ilustración del producto terminado no basta para justificar motivos cada vez más profundos o finos.
Grabado láser: eliminar metal o retirar un recubrimiento
Un láser puede tratar zonas seleccionadas siguiendo un motivo programado, por lo que resulta adecuado para letras, logotipos y decoraciones de líneas finas. Sin embargo, el «grabado láser» debe entenderse según la capa que se está tratando.
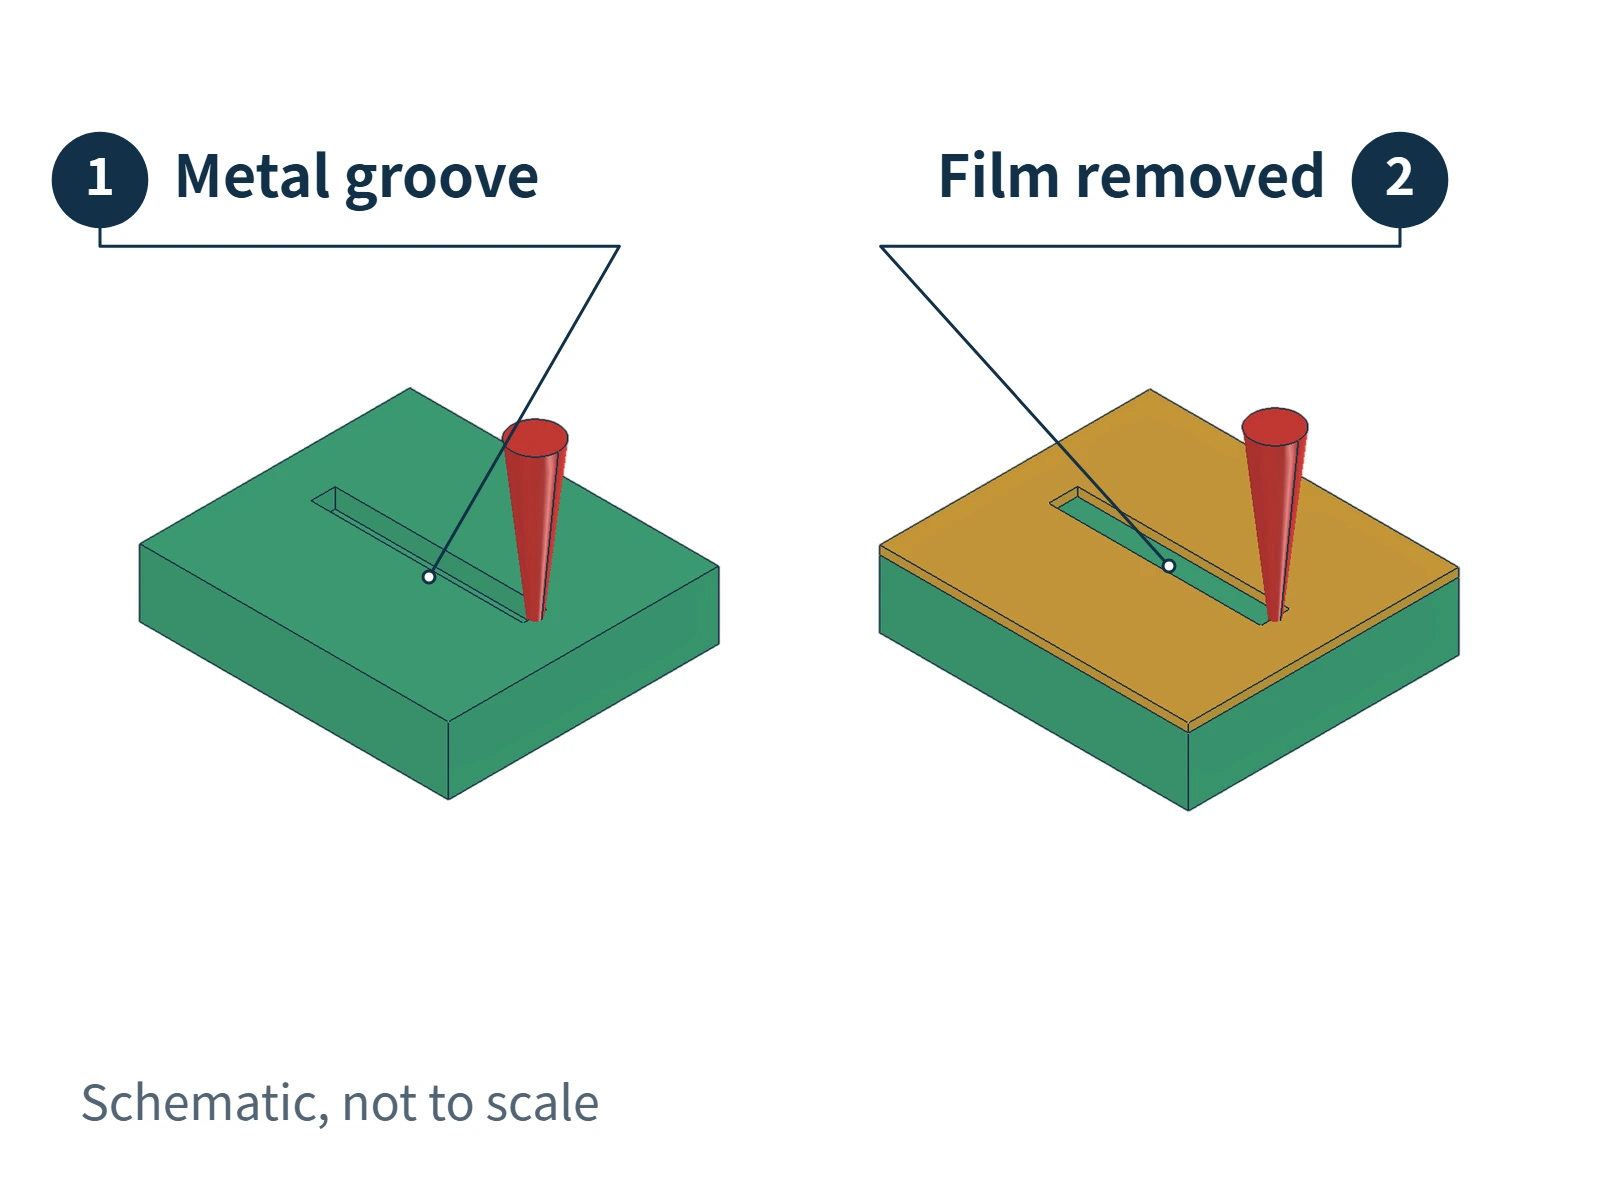
El método de la izquierda elimina el propio metal para crear un grabado hundido. Una mayor profundidad exige eliminar más material y, normalmente, más tiempo de procesamiento. Las directrices técnicas sobre grabado láser profundo consideran conjuntamente la profundidad, los requisitos estéticos y el tiempo de procesamiento. No se puede asumir que la velocidad de producción del marcado superficial ordinario sirva para grabados profundos en relieve.
El método de la derecha elimina un recubrimiento superficial, como la pintura, para exponer el material subyacente. La diferencia de color entre las capas crea el motivo. Así se obtiene un resultado claramente visible sin una ranura pronunciada en el metal. Las directrices técnicas de los equipos láser también distinguen entre grabado del material y eliminación del recubrimiento.
En un tapón de perfume fundido a presión, el resultado del láser depende de la aleación, las capas superficiales existentes y el objetivo del proceso. Elegir entre un gráfico claramente visible y una hendidura perceptible al tacto determina qué comprobar en las muestras: contraste de color o profundidad del grabado y calidad de los bordes. El término «grabado láser» por sí solo no concreta estos dos requisitos distintos.
Torneado y fresado: cortar ranuras con herramientas
En el torneado, la pieza gira mientras una herramienta de corte elimina material. Un tapón de perfume redondo puede llevar ranuras anulares mecanizadas en su cara, o ranuras circunferenciales y escalones decorativos en el lateral. Las marcas finas de torneado en la cara pueden crear un aspecto similar al de un disco compacto, conocido habitualmente como motivo de CD.
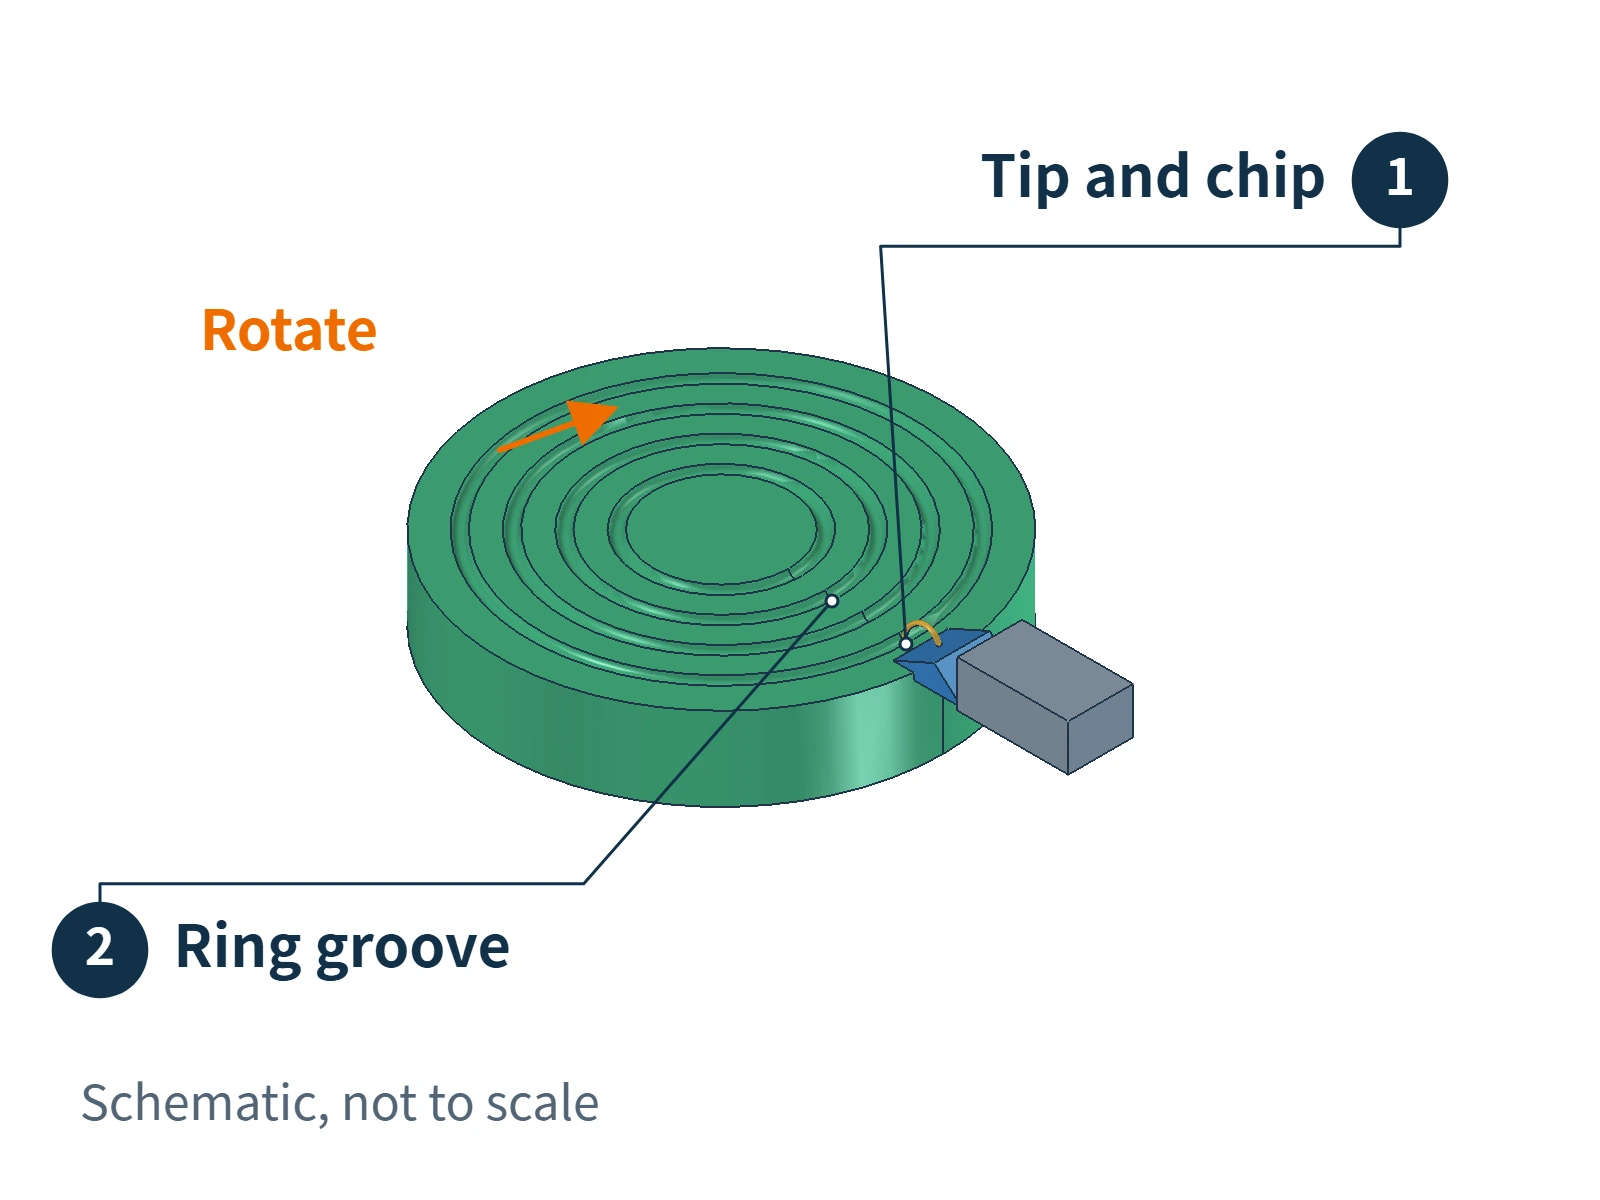
Para conseguir anillos finos uniformes hay que controlar la herramienta, el avance y las condiciones de mecanizado superficial. El avance es la distancia que recorre la herramienta de corte por cada revolución de la pieza. El tapón de Wbmetal con motivo de CD ilustra el aspecto; debe confirmarse en sus registros de fabricación si un diseño concreto utiliza reproducción en el molde, torneado posterior o una combinación.
El fresado utiliza una fresa giratoria que sigue una trayectoria definida. Además de ranuras anulares simples, puede crear ranuras rectas, curvas y otras formas a las que pueda acceder la herramienta. Las recomendaciones de los fabricantes de herramientas para fresar ranuras incluyen ranuras cerradas, curvas y con distintos ángulos.
Mecanizar texturas en una pieza fundida en bruto también requiere una sobremedida de mecanizado suficiente: material reservado para que lo retire la herramienta. Eliminar demasiado puede exponer porosidad bajo la capa superficial y afectar al aspecto. Por ello, las reglas de diseño de la International Zinc Association aconsejan evitar una eliminación excesiva de material durante el mecanizado. La profundidad de las ranuras debe determinarse junto con la calidad de la pieza en bruto y el espesor de pared restante.
Moleteado: crear motivos repetitivos con una rueda perfilada
El moleteado utiliza una herramienta dentada para crear un motivo repetitivo en una pieza giratoria. Los resultados habituales incluyen motivos rectos, diagonales y de rombos cruzados.
Existen dos métodos básicos.El moleteado por deformaciónaplica presión para deformar el material superficial y crear un motivo.El moleteado por corteelimina material para cortar el motivo. Las directrices técnicas de las herramientas de moleteado distinguen claramente ambos mecanismos.
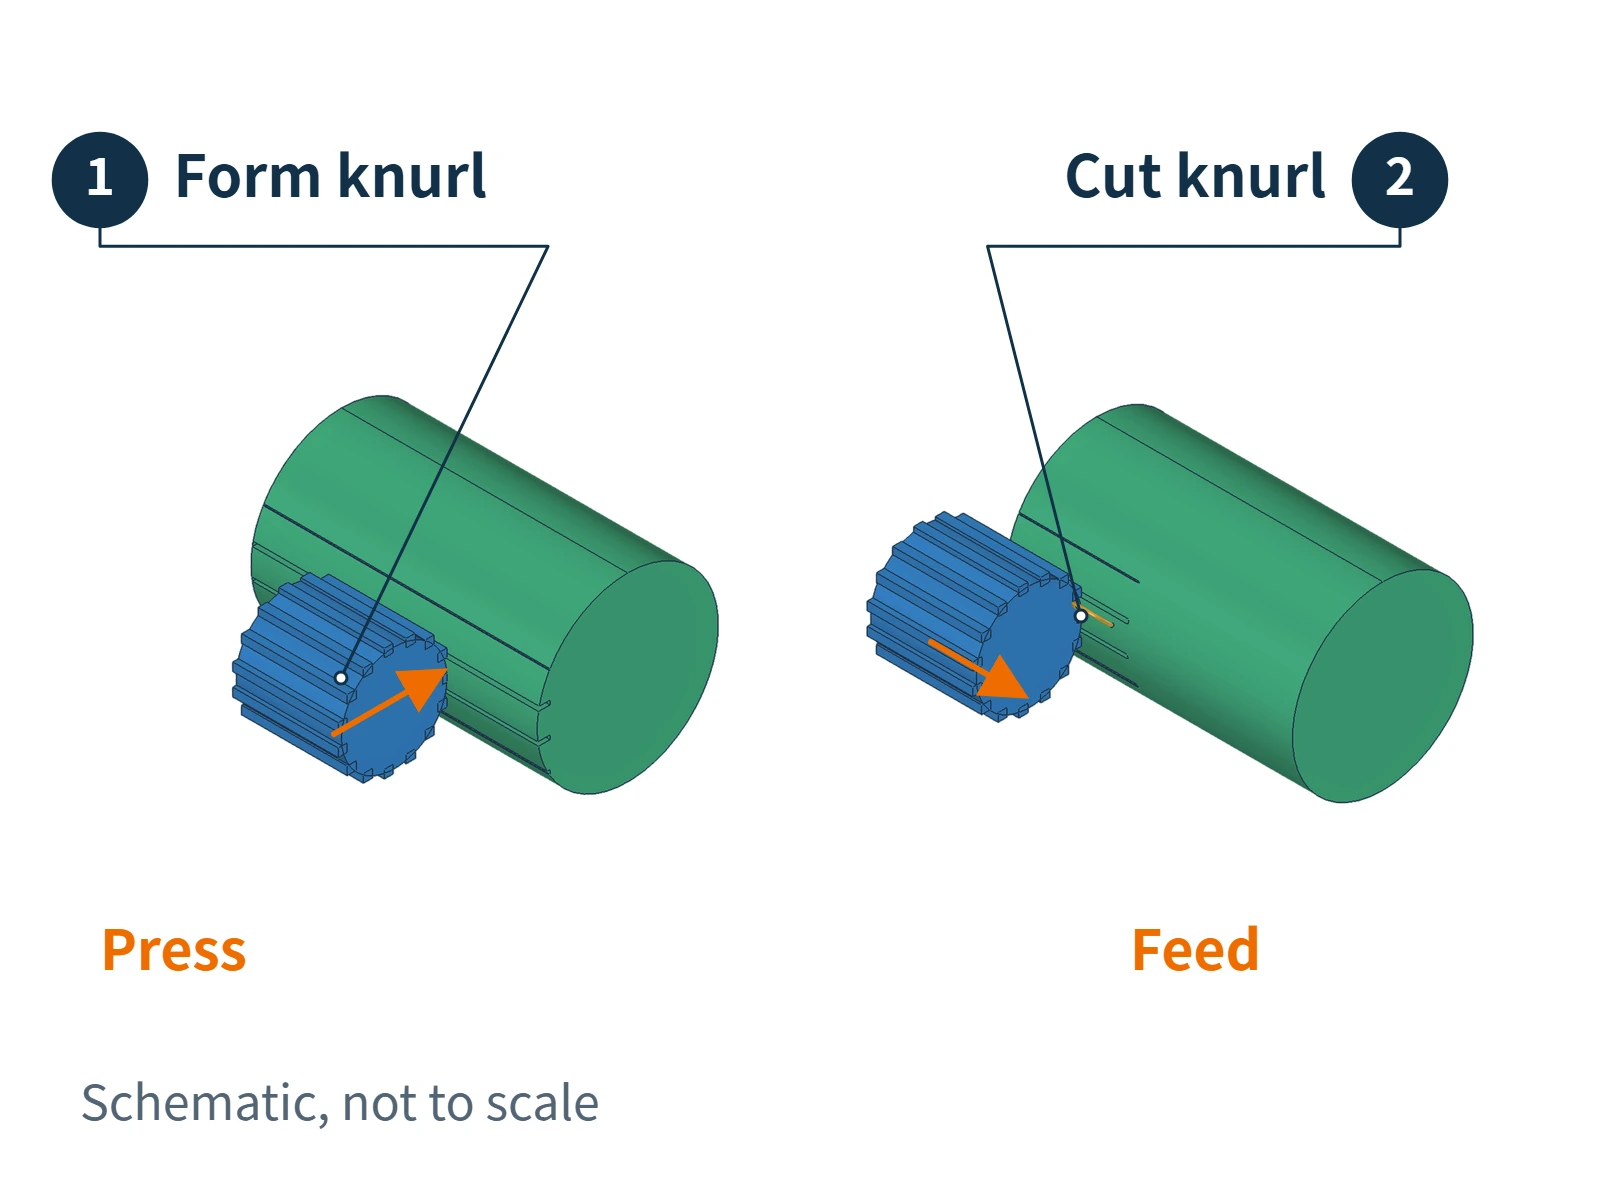
Aunque el moleteado se realice en un torno, no debe confundirse con el torneado ordinario. Una herramienta de torneado corta ranuras siguiendo su trayectoria, mientras que una herramienta de moleteado utiliza la geometría de sus propios dientes para generar un motivo repetitivo.
La idoneidad del moleteado posterior para un tapón de aleación de zinc fundido a presión depende del estado de la aleación, la calidad de la fundición, el espesor de pared y el apoyo durante la sujeción. El moleteado por deformación requiere especialmente evaluar la deformación bajo presión. Para un tapón con relieves romboidales o triangulares también debe considerarse el texturizado en el molde. El aspecto por sí solo no demuestra que el tapón se haya moleteado después de la fundición.
Cepillado: crear líneas finas orientadas
El cepillado utiliza abrasivos, como bandas o cepillos abrasivos de disco, para trabajar la superficie en una dirección definida y dejar rayas finas. Su orientación y separación crean el principal efecto visual, que suele dar un aspecto satinado suave. Las directrices técnicas de acabado de metales describen las ruedas y bandas abrasivas como medios para producir texturas orientadas.
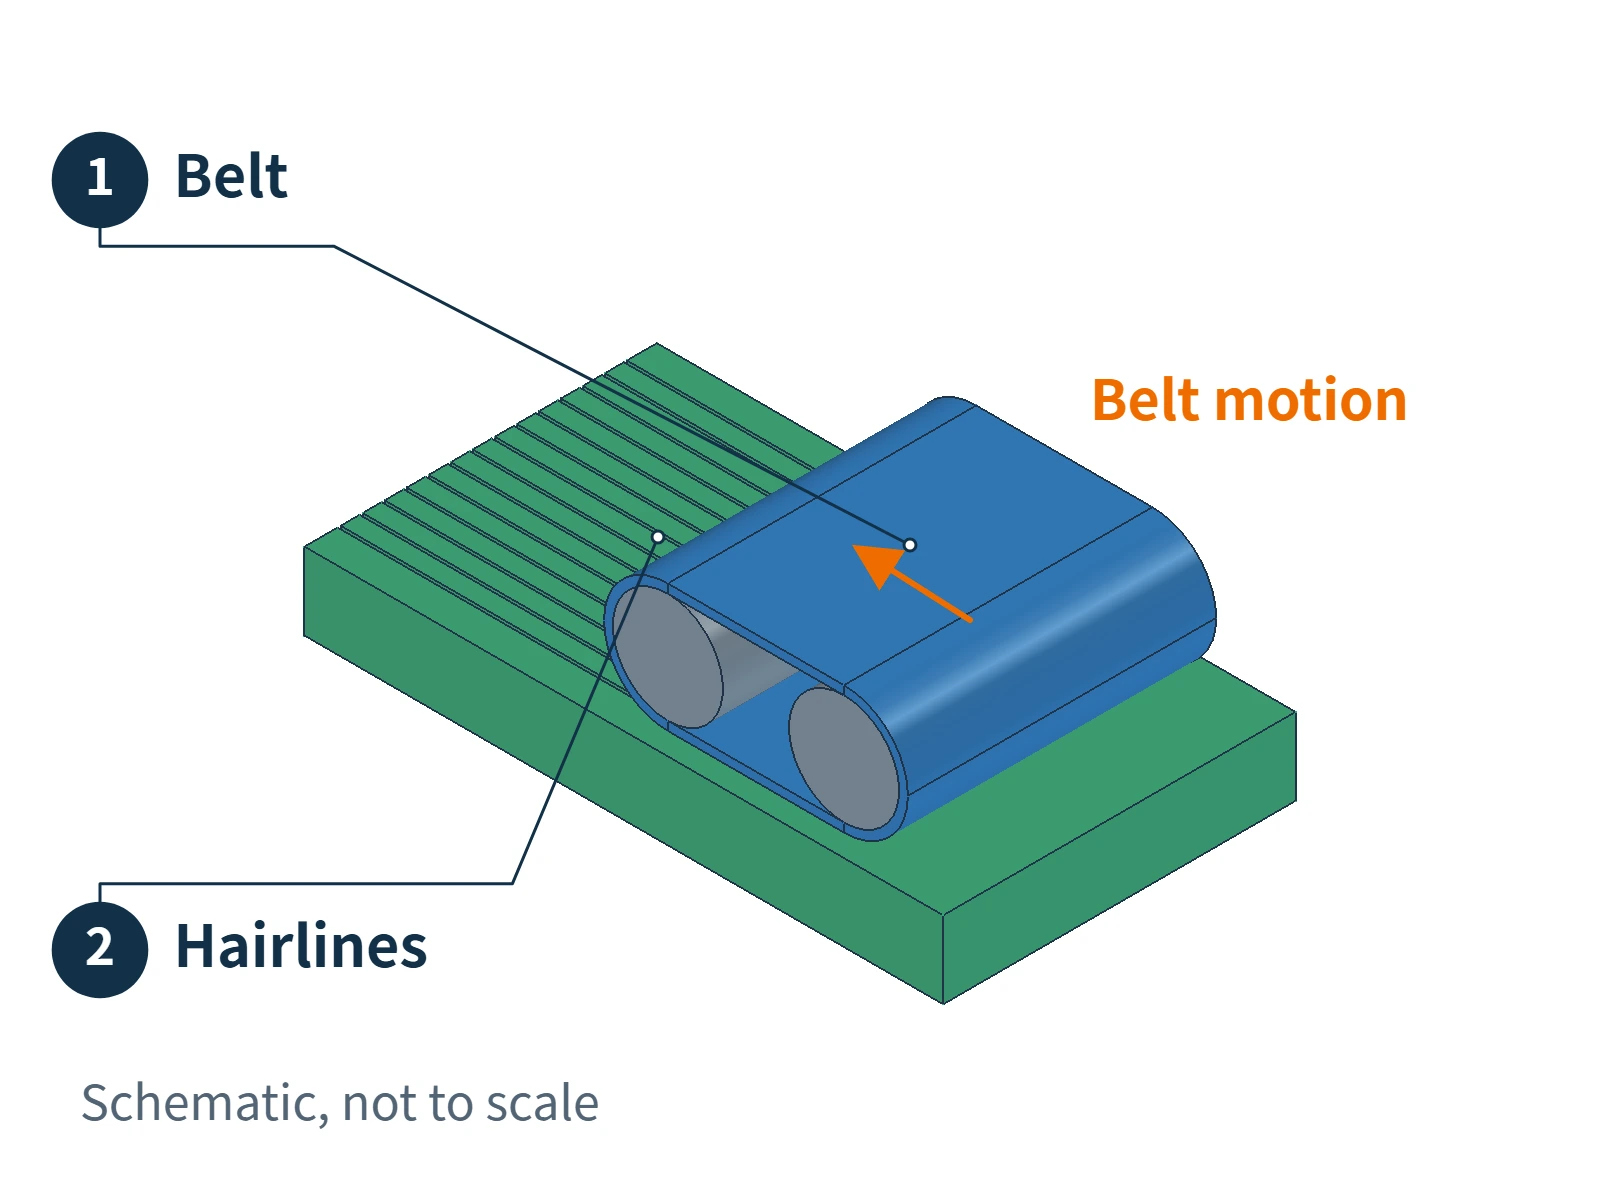
Esto difiere de las ranuras decorativas más profundas. El cepillado modifica principalmente la topografía superficial fina, destacando la dirección y continuidad de las líneas. Las ranuras anulares torneadas y los motivos moleteados destacan más las ranuras regulares, los elementos elevados y los perfiles.
La herramienta debe poder acceder a la zona que se va a cepillar y mantener la dirección de avance requerida. Si una zona necesita líneas finas y la contigua debe permanecer lisa, hace falta un tratamiento localizado u otro método de texturizado. La textura que simula el cepillado en el molde, descrita anteriormente, es otra forma de obtener líneas orientadas.
Chorreado abrasivo y con microesferas: crear una superficie mate uniforme
El chorreado abrasivo y con microesferas utiliza partículas que golpean la superficie para crear pequeñas irregularidades y una textura mate o granular. Las directrices técnicas de acabado de piezas fundidas a presión incluyen el chorreado con abrasivos finos entre los procesos disponibles.
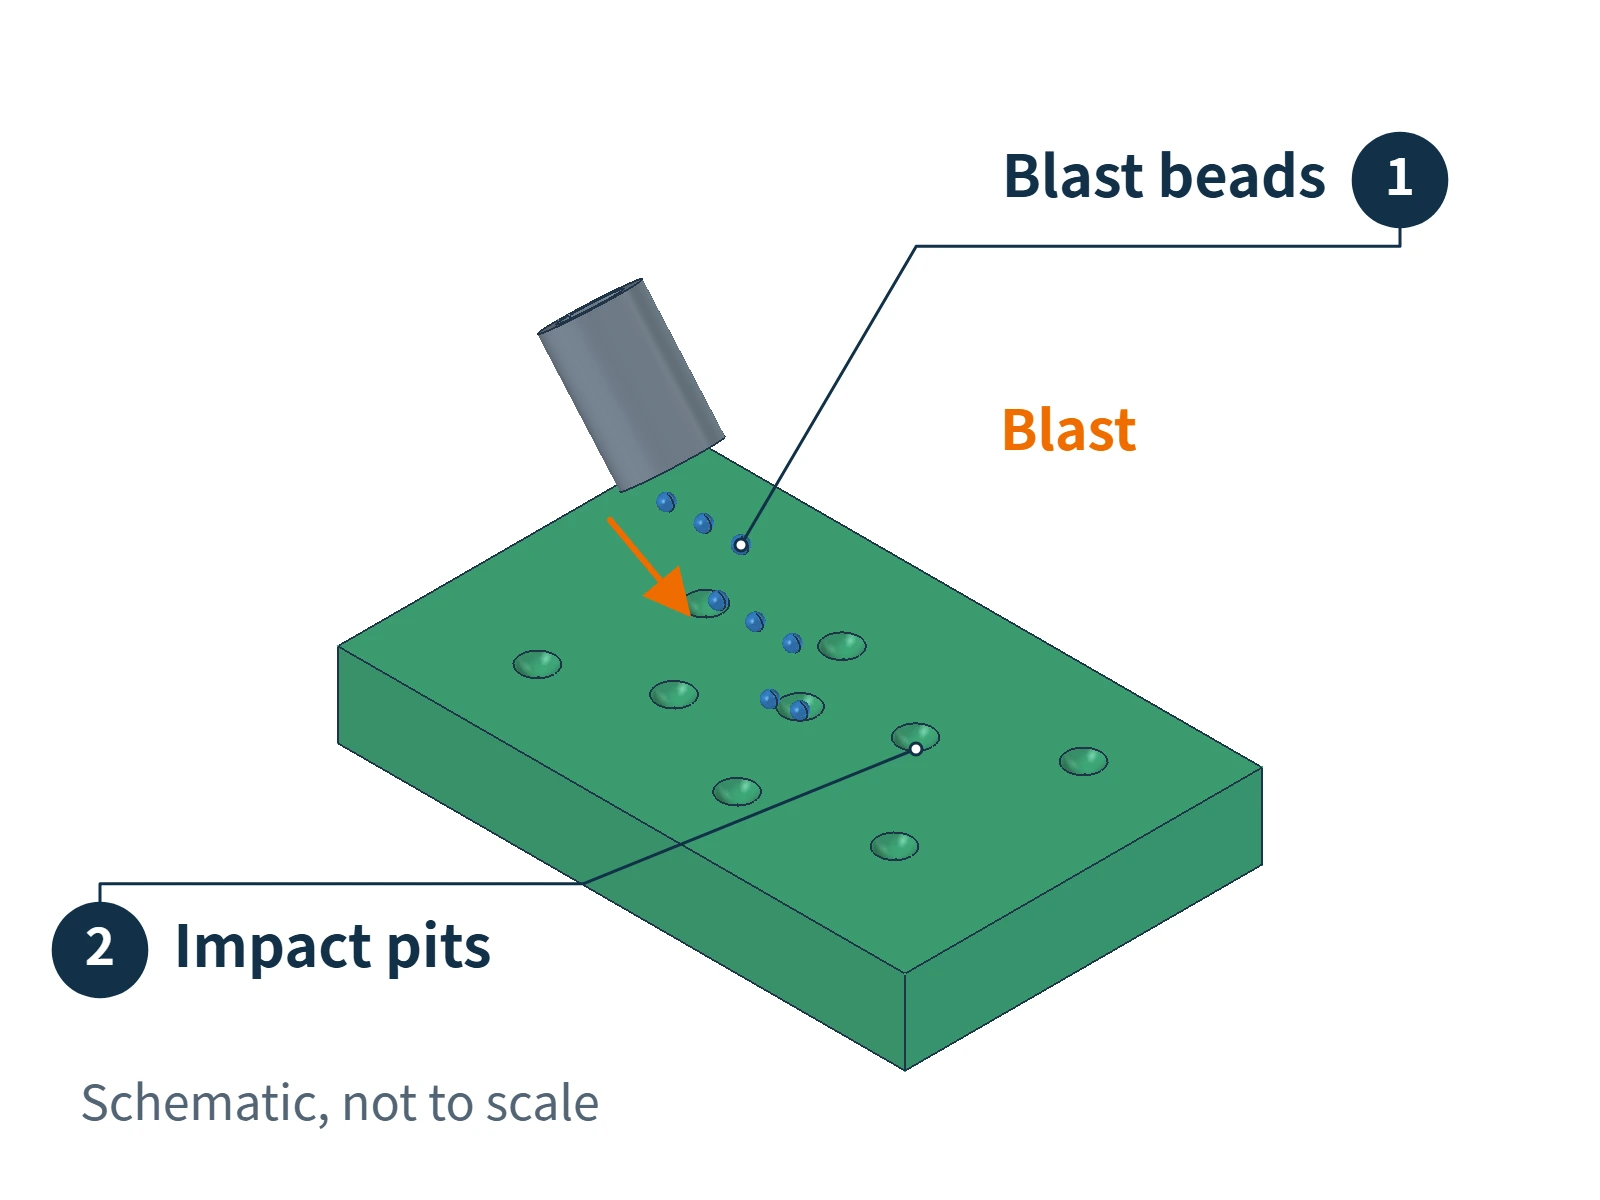
El chorreado con microesferas puede utilizar esferas de vidrio, mientras que el chorreado abrasivo puede emplear materiales como el corindón. La forma y el tamaño de las partículas, así como las condiciones de chorreado, modifican el resultado. A diferencia del cepillado, estos procesos generalmente no destacan líneas finas en una sola dirección, sino que crean una textura relativamente uniforme en una zona.
Estos tratamientos pueden producir un acabado mate general o zonas mates localizadas, con una finalidad distinta de cortar una ranura decorativa bien definida. Si el mismo tapón necesita zonas brillantes y mates, hace falta enmascarar o tratar las zonas por separado. El contraste debe comprobarse en una muestra que haya pasado por todas las operaciones de acabado superficial.
El pulido y la galvanoplastia pueden modificar la textura
Después del texturizado, un tapón de perfume puede someterse a pulido, recubrimiento o galvanoplastia adicionales. Estas operaciones cambian el brillo y el color, y algunas también afectan a la definición de las texturas finas.
El pulido elimina y alisa material superficial, por lo que hay que tratar con cuidado los pequeños relieves y las texturas poco profundas para conservarlos. Los depósitos galvánicos con efecto nivelador también pueden reducir los detalles finos. Las directrices técnicas sobre cobreado ácido explican que su acción niveladora puede rellenar rayas finas. Por tanto, para conservar las líneas de cepillado o los grabados poco profundos, no basta con examinar la pieza sin recubrimiento inmediatamente después del texturizado.
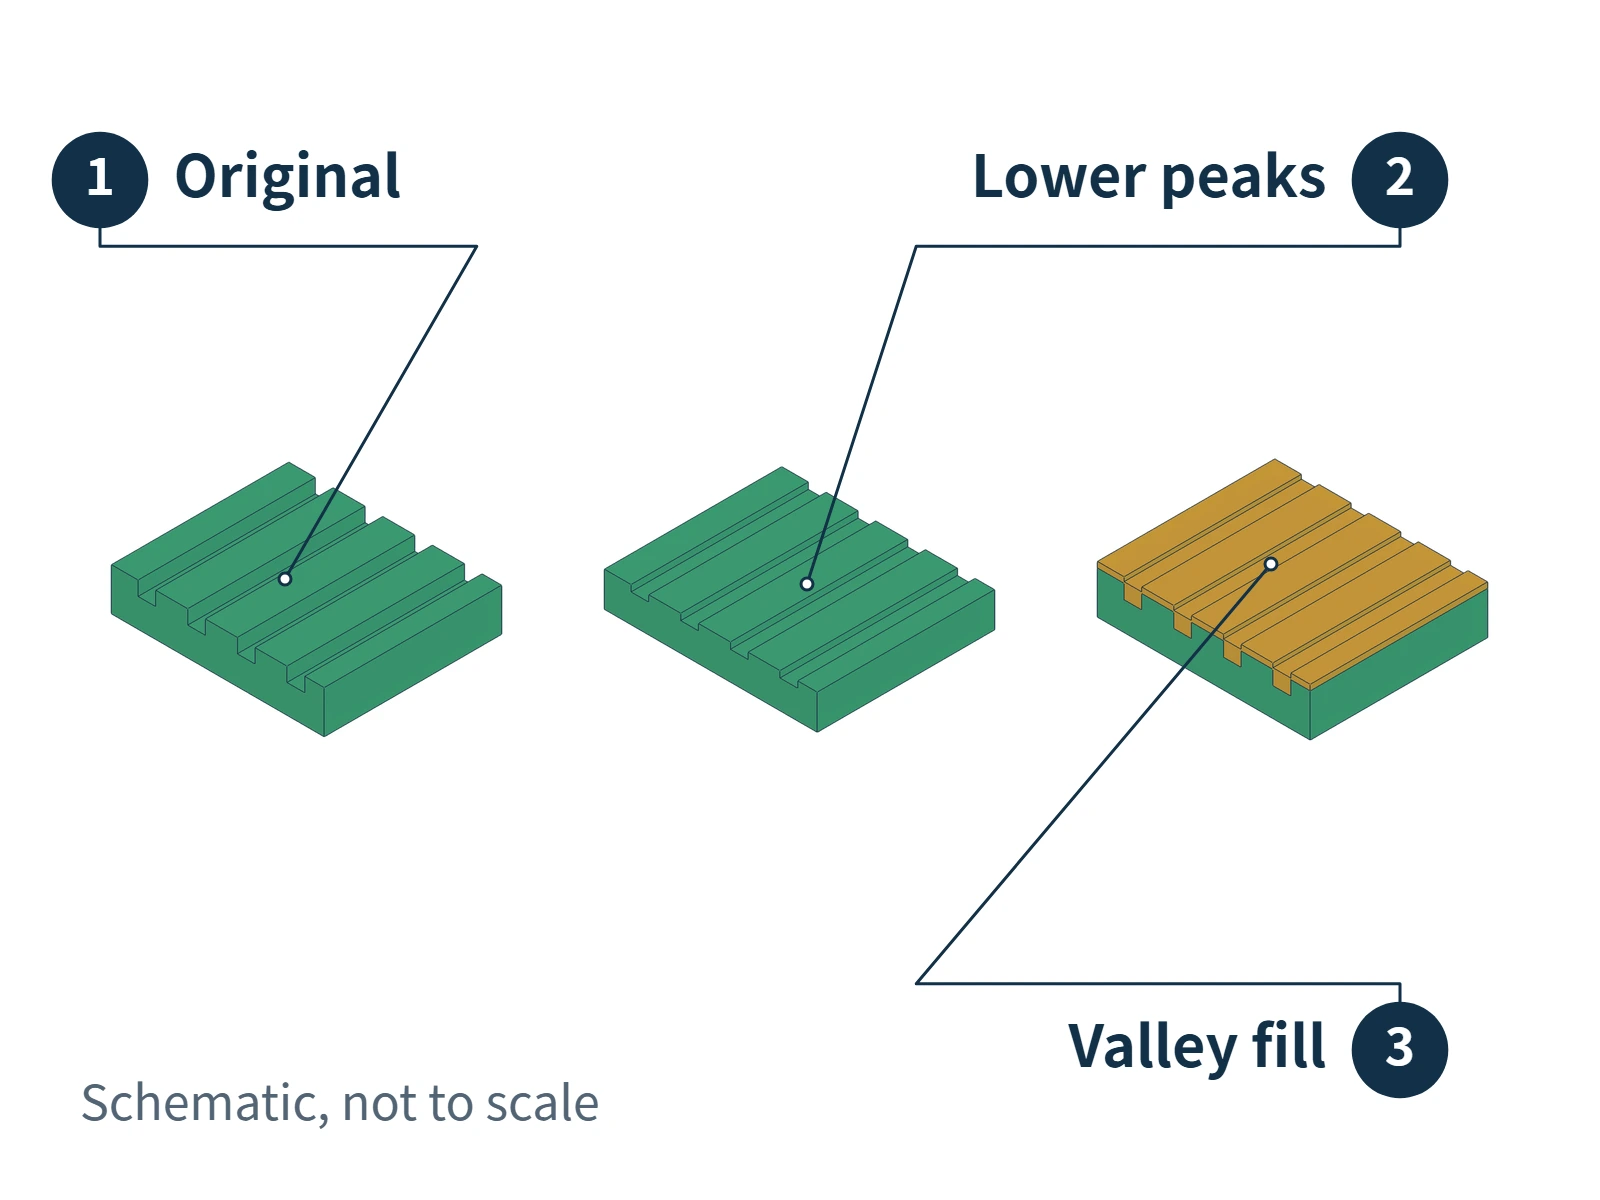
Un solo tapón puede combinar varios procesos: los motivos grandes se forman durante la fundición, las ranuras locales se cortan después, el cepillado o el chorreado ajustan la textura superficial y los recubrimientos o la galvanoplastia posteriores aportan color y brillo. Si un láser elimina un recubrimiento para crear un gráfico de contraste, esa capa superficial debe existir primero. Para grabar en el metal, deben validarse la protección y la coloración posteriores como parte del proceso completo.
Al diseñar una textura, especifique primero el relieve, las líneas o el efecto granular deseados y después confirme qué operación los crea. Al evaluar las muestras, examine la textura tras todas las operaciones de acabado superficial, en lugar de observar solo la pieza fundida en bruto. Así se relacionan el motivo, el método de procesamiento y el aspecto final.