Quando si progetta un tappo per profumo pressofuso, si possono prevedere sottili anelli concentrici sulla sommità, una fascia a rombi lungo il fianco oppure una delicata texture opaca sull'intero tappo. Queste texture ne modificano l'aspetto, ma si ottengono in modi diversi.
I metodi di formazione delle texture per i componenti pressofusiTappi per profumosi suddividono in sei gruppi:texture ottenuta nello stampo, incisione laser, tornitura e fresatura, godronatura, spazzolatura e sabbiatura o microsabbiatura con sfere. Alcune texture si formano durante la fusione, altre vengono lavorate nel grezzo e altre ancora derivano da modifiche localizzate di un rivestimento superficiale. Wbmetal produce tappi per profumo pressofusi in lega di zinco. Esaminare il percorso dal grezzo pressofuso alle lavorazioni successive, fino al tappo rivestito o trattato galvanicamente, aiuta a capire quando si forma una texture e se l'operazione modifica il metallo o il suo rivestimento.
Distinguere il motivo della texture dal processo
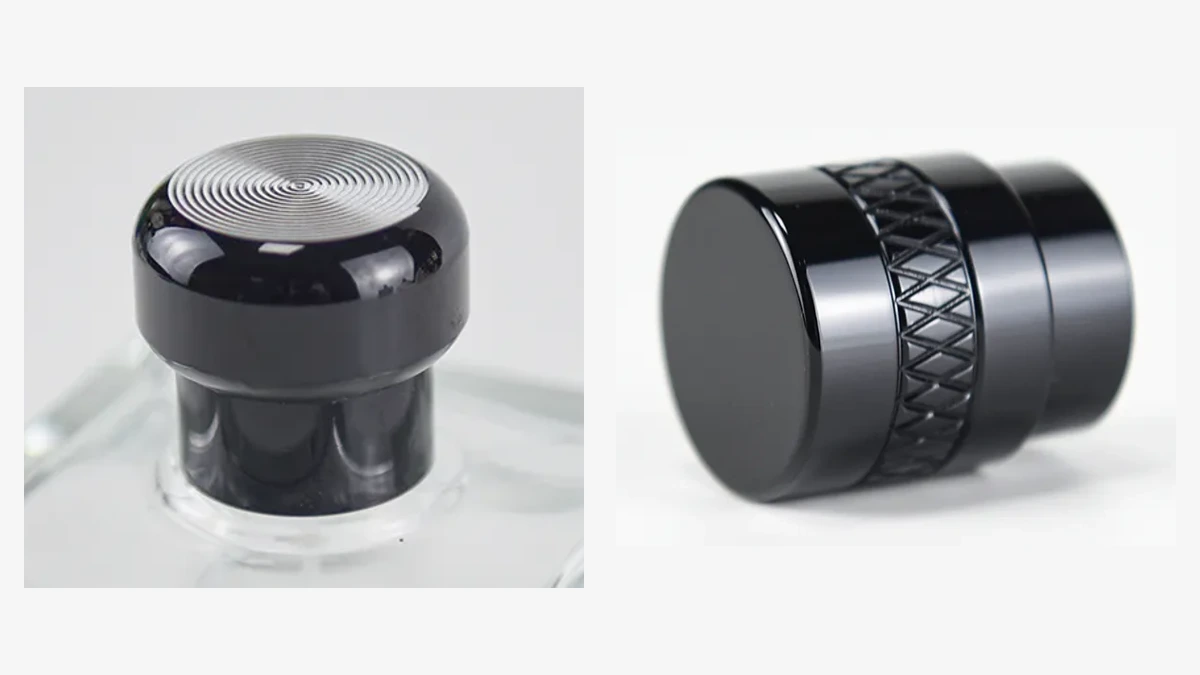
Il tappo per profumo di Wbmetal con testa a fungo e motivo CD presenta anelli ravvicinati sulla sommità e una parete laterale liscia. Il tappo con texture triangolare concentra il rilievo geometrico in una fascia attorno al fianco. Questi due design mostrano come una texture possa essere il fulcro visivo di un'intera superficie o decorare soltanto una zona.
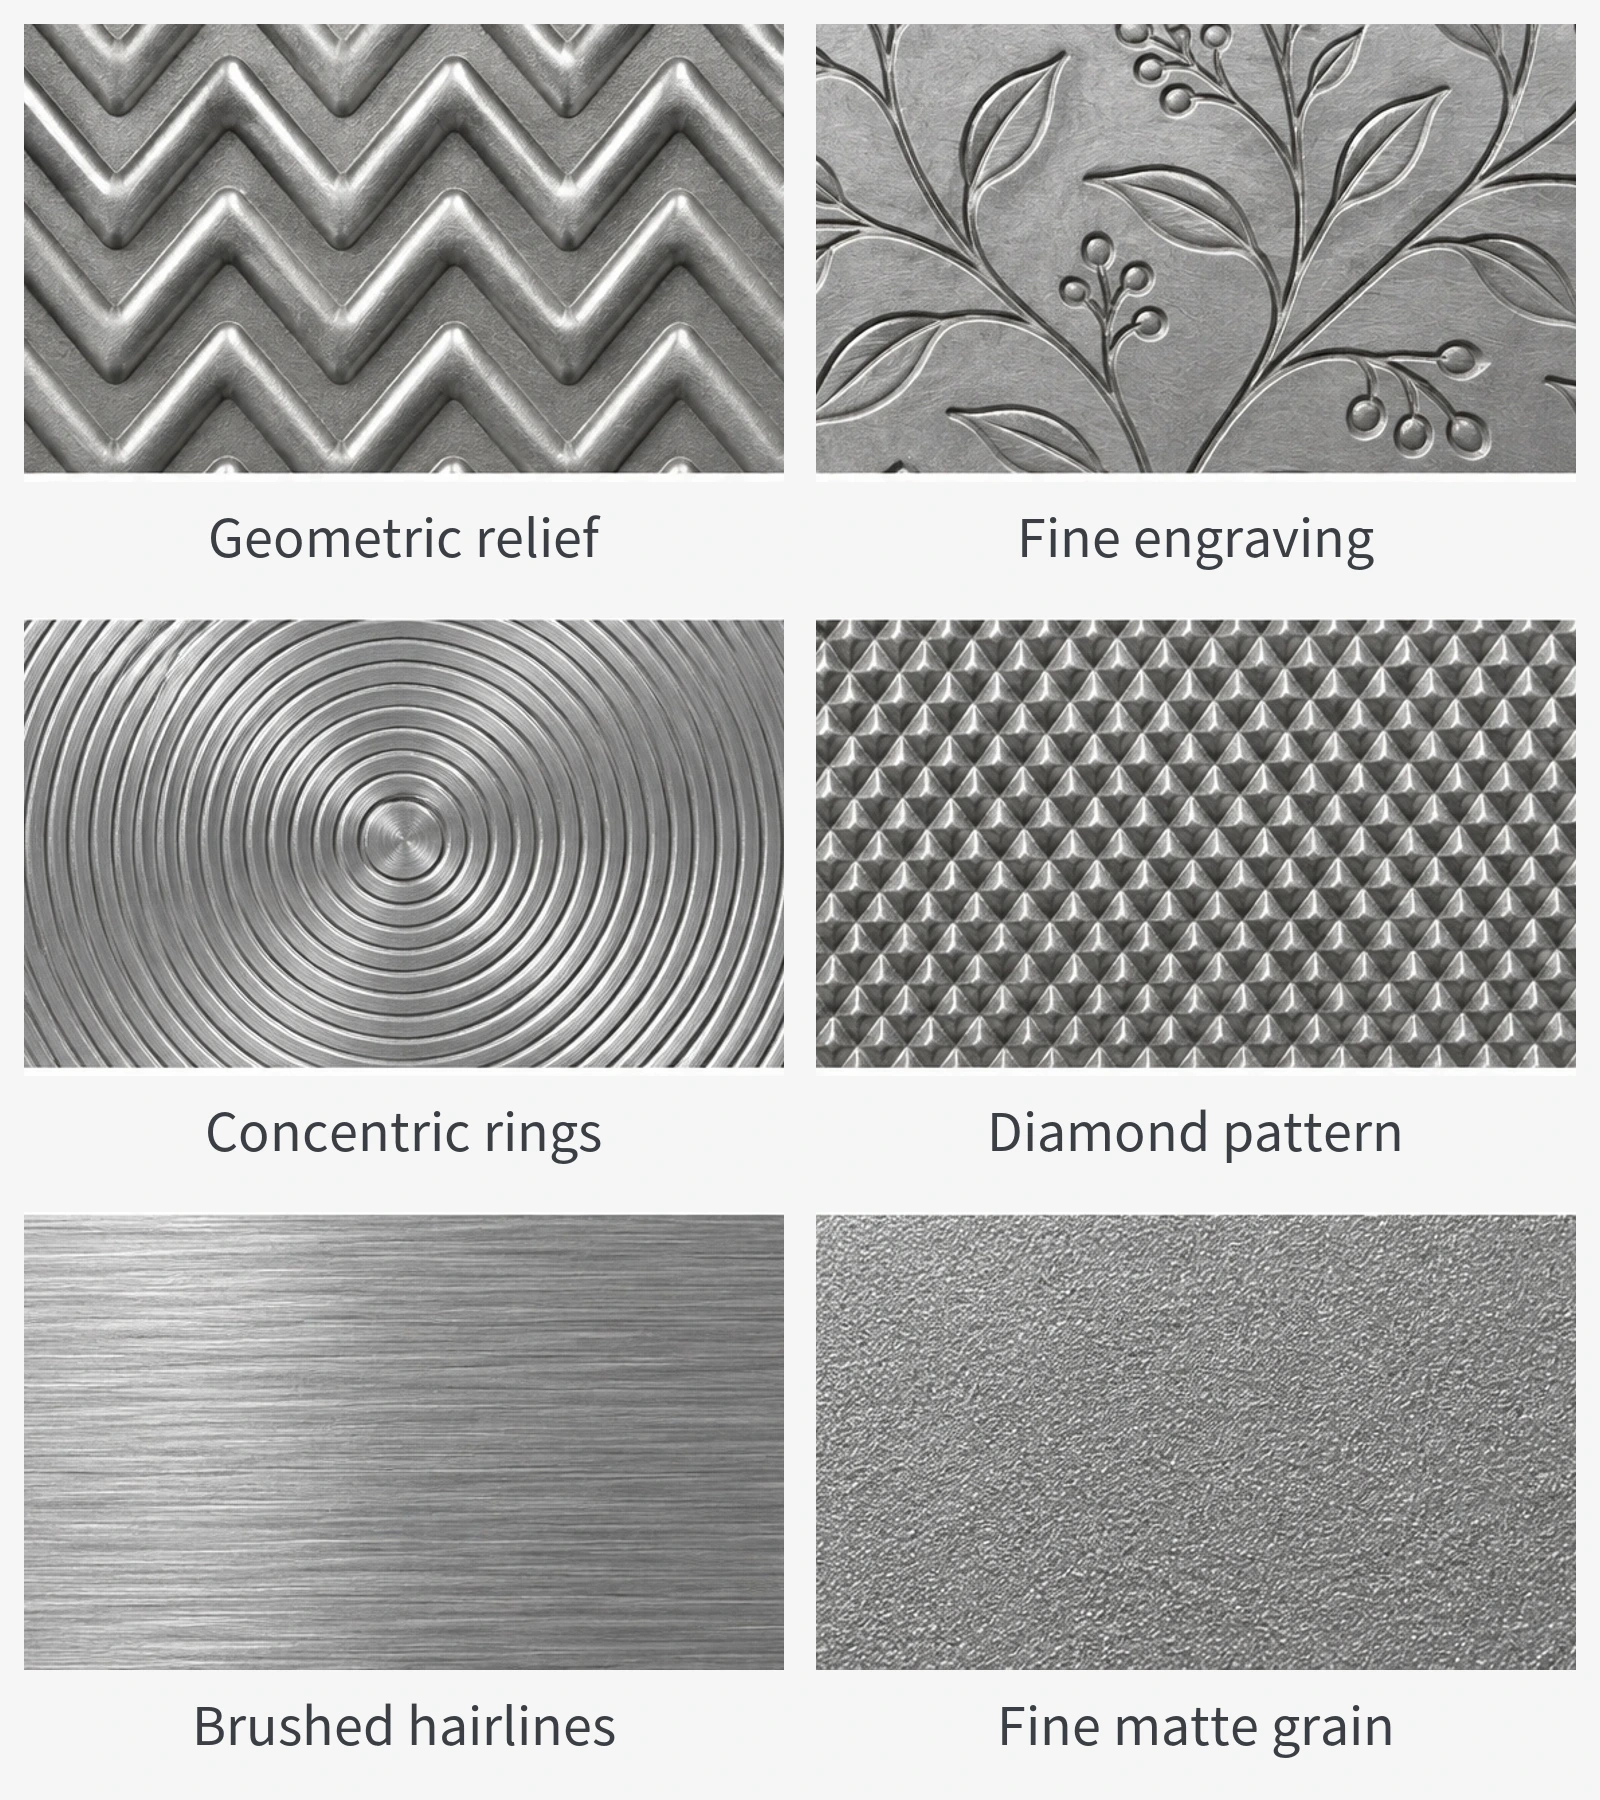
Espressioni come «motivo CD», «motivo a rombi» e «finitura spazzolata» descrivono ciò che si vede. Non identificano un unico processo produttivo: un motivo a rombi può formarsi nello stampo o dopo la fusione, e anche una texture che simula la spazzolatura può essere riprodotta durante la fusione. Riconoscere l'aspetto è soltanto il primo passo; occorre ancora individuare l'operazione che crea effettivamente la texture.
| Metodo | Come si forma la texture | Texture possibili |
|---|---|---|
| Texture ottenuta nello stampo | Il getto riproduce la forma inversa della cavità dello stampo | Motivi in rilievo e incavati, rilievi, scritte sporgenti o incavate e texture che simulano la spazzolatura |
| Incisione Laser | Il metallo o un rivestimento superficiale viene rimosso localmente | Linee sottili, motivi, scritte, incisioni incavate o contrasto cromatico |
| Tornitura e fresatura | Un utensile da taglio asporta materiale | Motivi CD, scanalature anulari, rettilinee e curve |
| Godronatura | Una ruota profilata deforma o taglia la superficie | Motivi rettilinei, diagonali e a rombi incrociati |
| Spazzolatura | Gli abrasivi producono graffi in una direzione definita | Linee sottili orientate e finiture satinate |
| Sabbiatura e microsabbiatura con sfere | Le particelle colpiscono la superficie | Texture opache e granulari uniformi |
Texture ottenuta nello stampo: formare il motivo durante la fusione
Incorporare la texture nello stampo permette al grezzo pressofuso di uscire con il motivo già formato. Le rientranze nella cavità dello stampo possono creare elementi sporgenti sul getto, mentre le sporgenze della cavità lasciano zone incavate. Una volta che la lega di zinco riempie la cavità e solidifica, il tappo riproduce questa forma inversa.
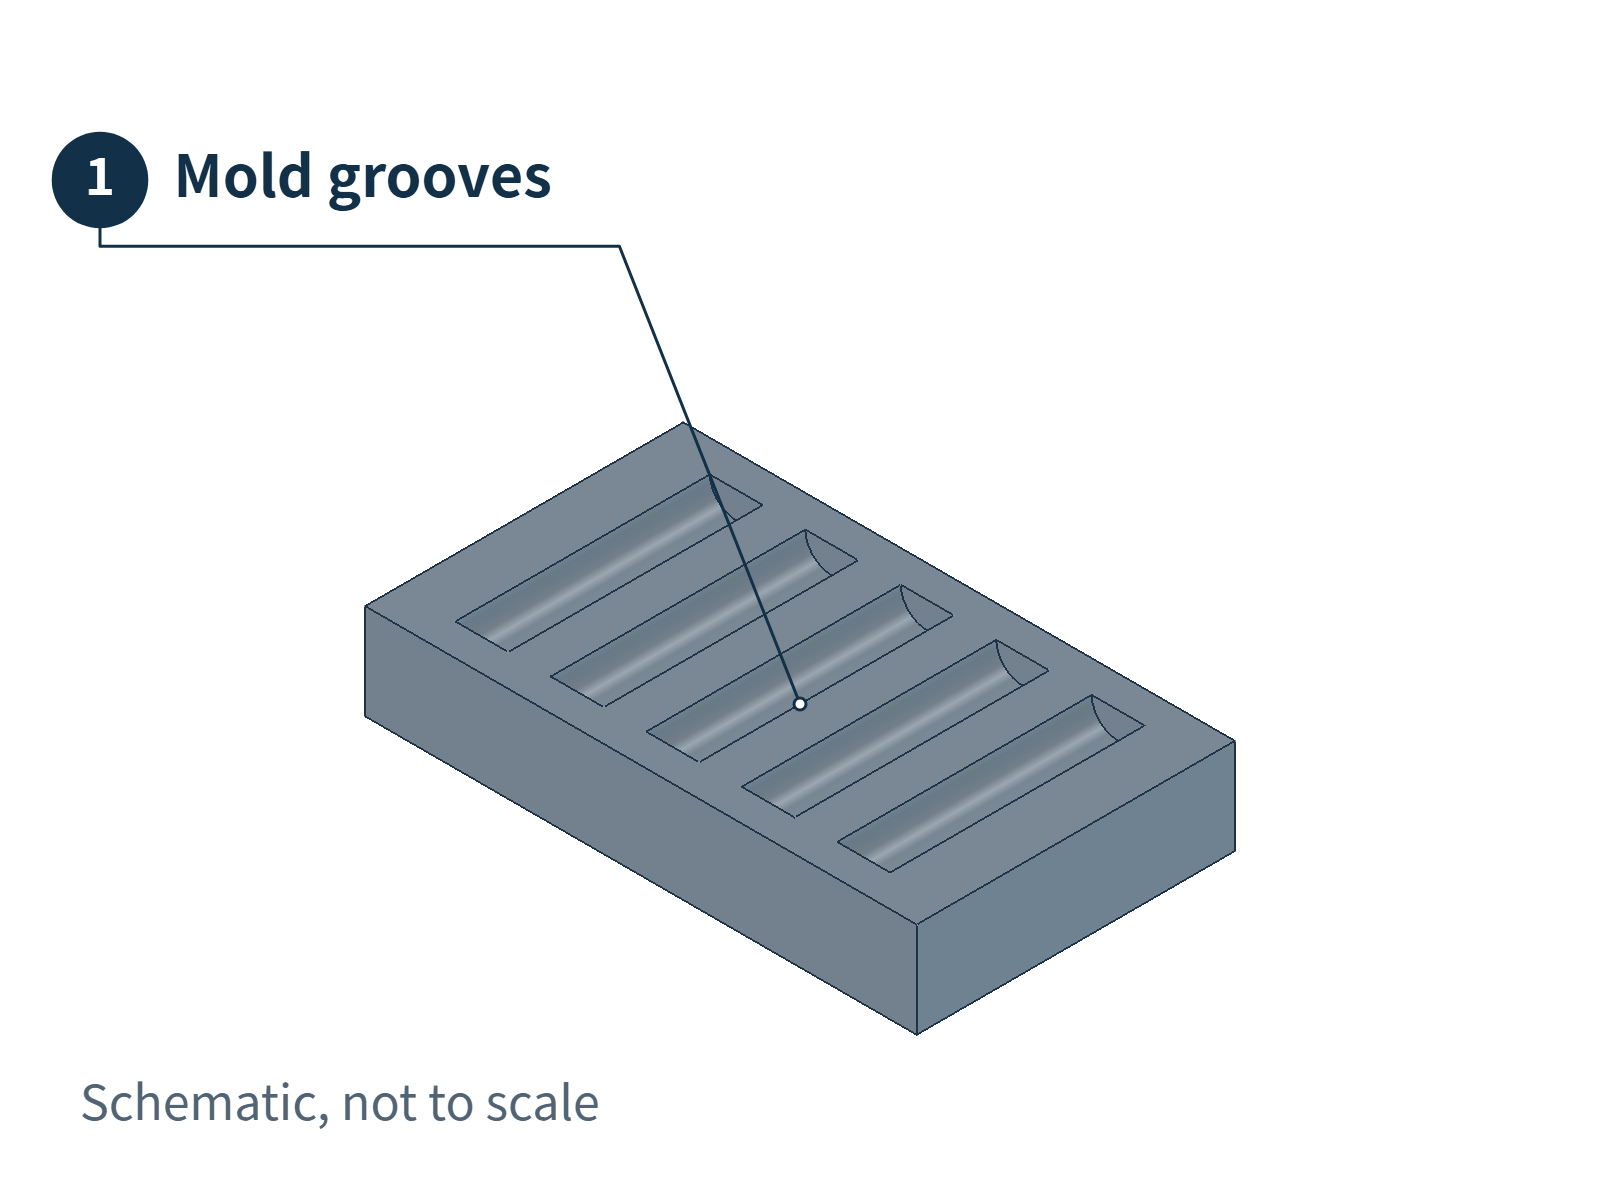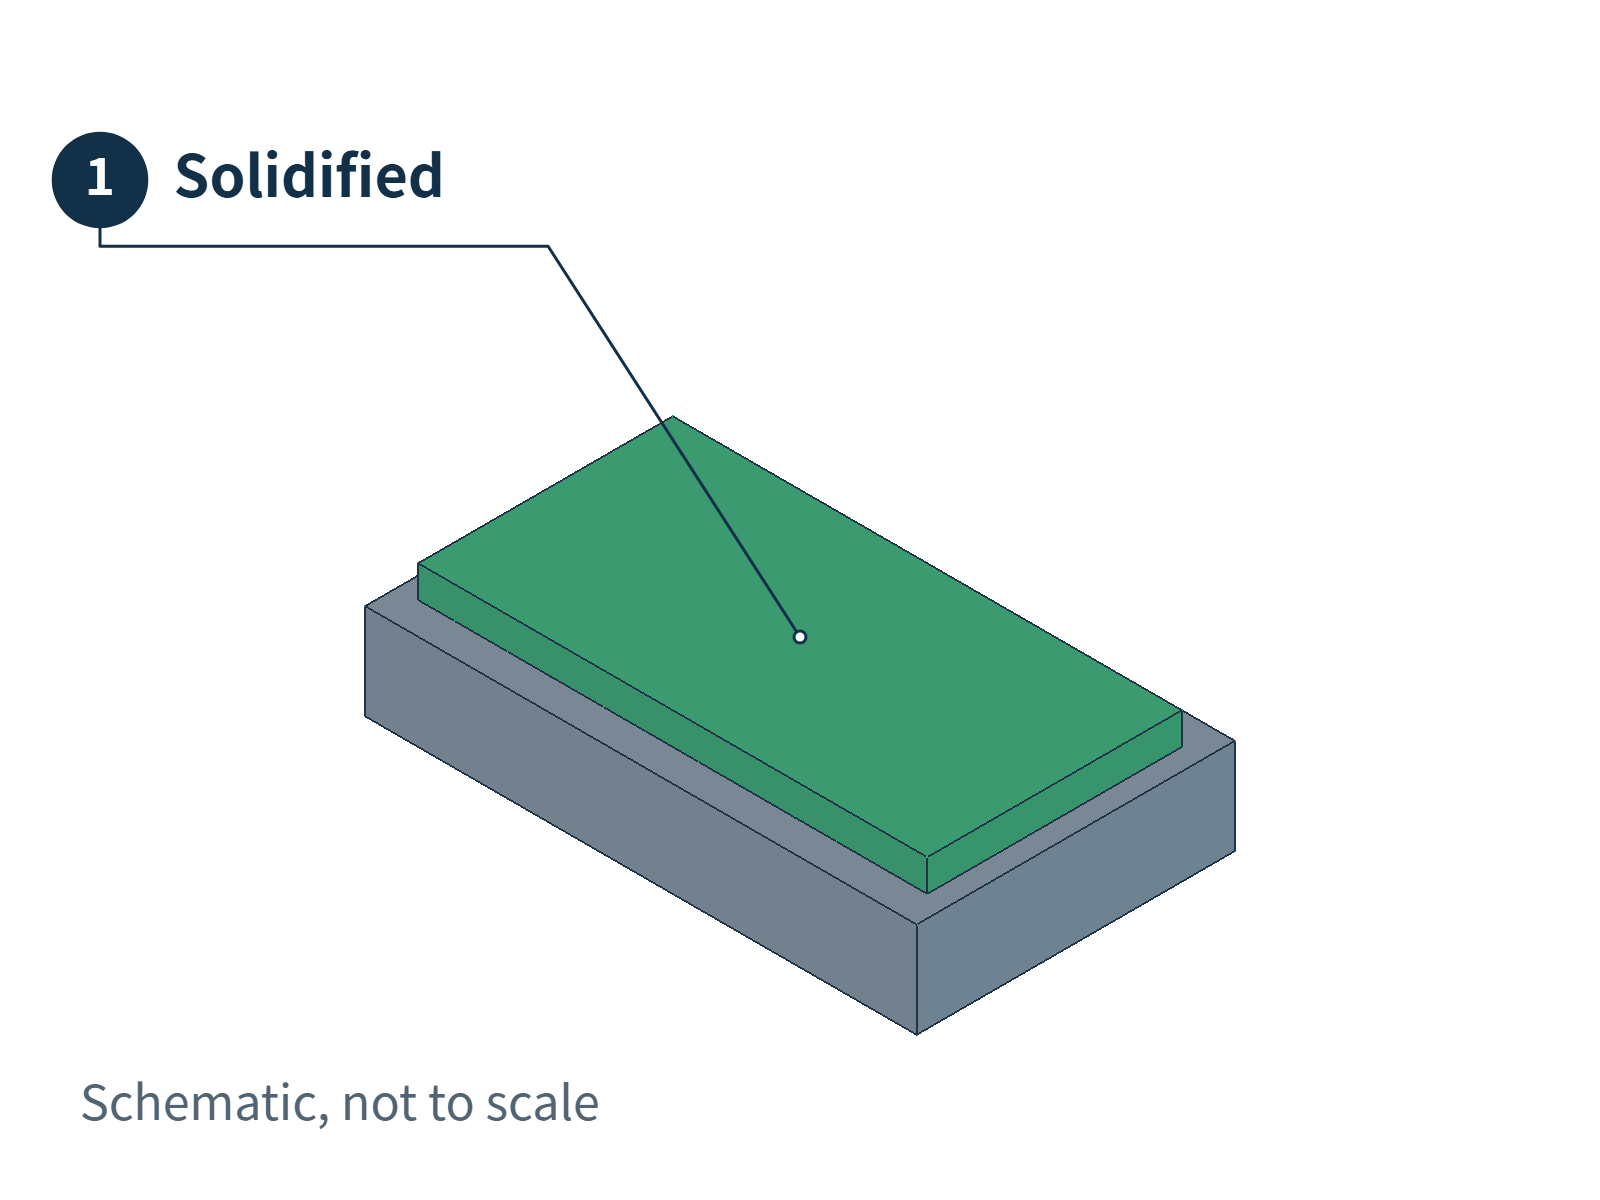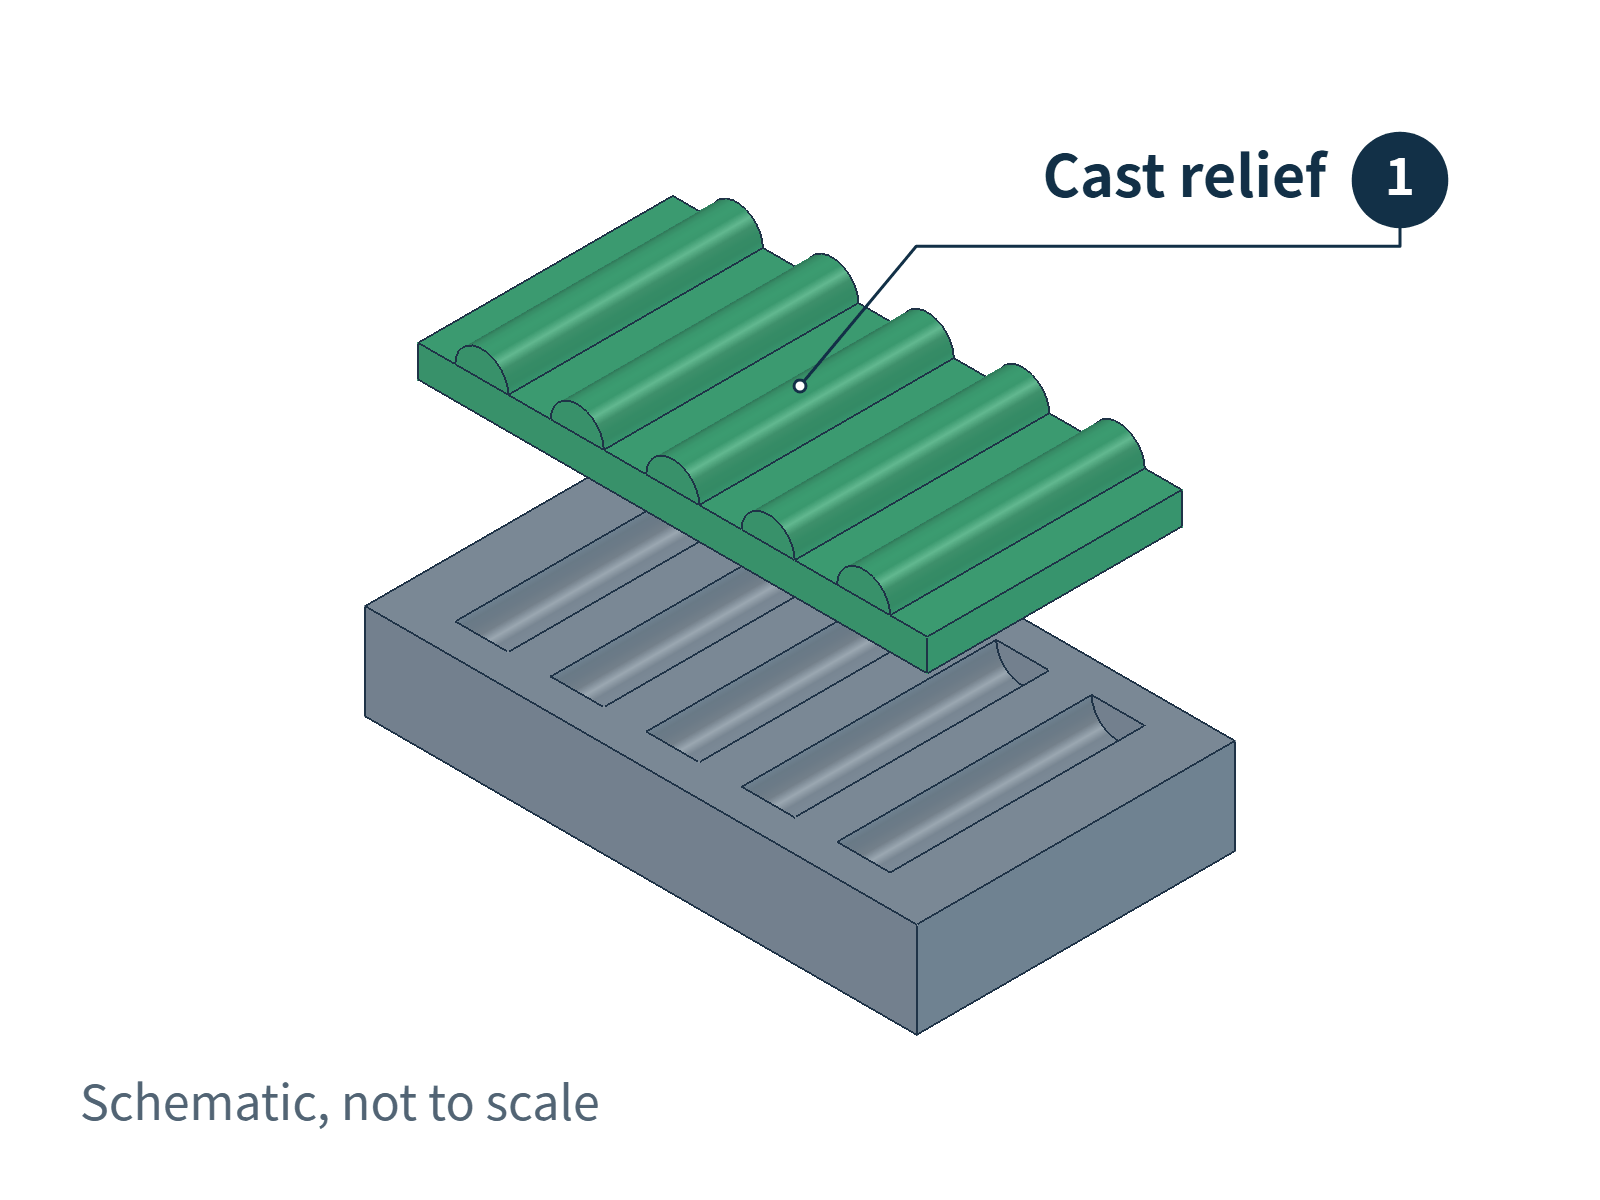
Scanalature regolari, rilievi geometrici, dettagli scolpiti e scritte possono essere valutati per la realizzazione direttamente in fusione in base alla loro forma. Le linee guida di progettazione della International Zinc Association descrivono la fresatura ad alta velocità e l'elettroerosione (EDM) per ottenere scritte nello stampo; anche gli inserti dello stampo possono essere incisi al laser.Incidere un inserto dello stampo e poi riprodurne il motivo durante la fusione è un percorso produttivo diverso dall'incisione laser successiva di ogni singolo tappo.
Le texture ottenute nello stampo possono anche imitare l'aspetto di altri processi. In un caso di pressofusione dello zinco pubblicato dalla International Zinc Association, una texture che simulava la spazzolatura era stata creata nello stampo e il suo motivo orientato restava visibile dopo il rivestimento del getto. Un aspetto spazzolato non dimostra quindi che il tappo sia stato spazzolato meccanicamente.
La texture deve essere progettata insieme al sistema di estrazione dallo stampo. Se gli elementi sporgenti o incavati ostacolano l'estrazione, occorre adattare il motivo oppure prevedere meccanismi adeguati nello stampo. Anche le sporgenze sottili e affilate dello stampo richiedono verifiche di resistenza e usura. La sola illustrazione del prodotto finito non giustifica motivi progressivamente più profondi o più fini.
Incisione laser: asportare metallo o rimuovere un rivestimento
Un laser può lavorare aree selezionate secondo un motivo programmato, risultando adatto a scritte, loghi e decorazioni con linee sottili. Tuttavia, l'«incisione laser» va interpretata in relazione allo strato lavorato.
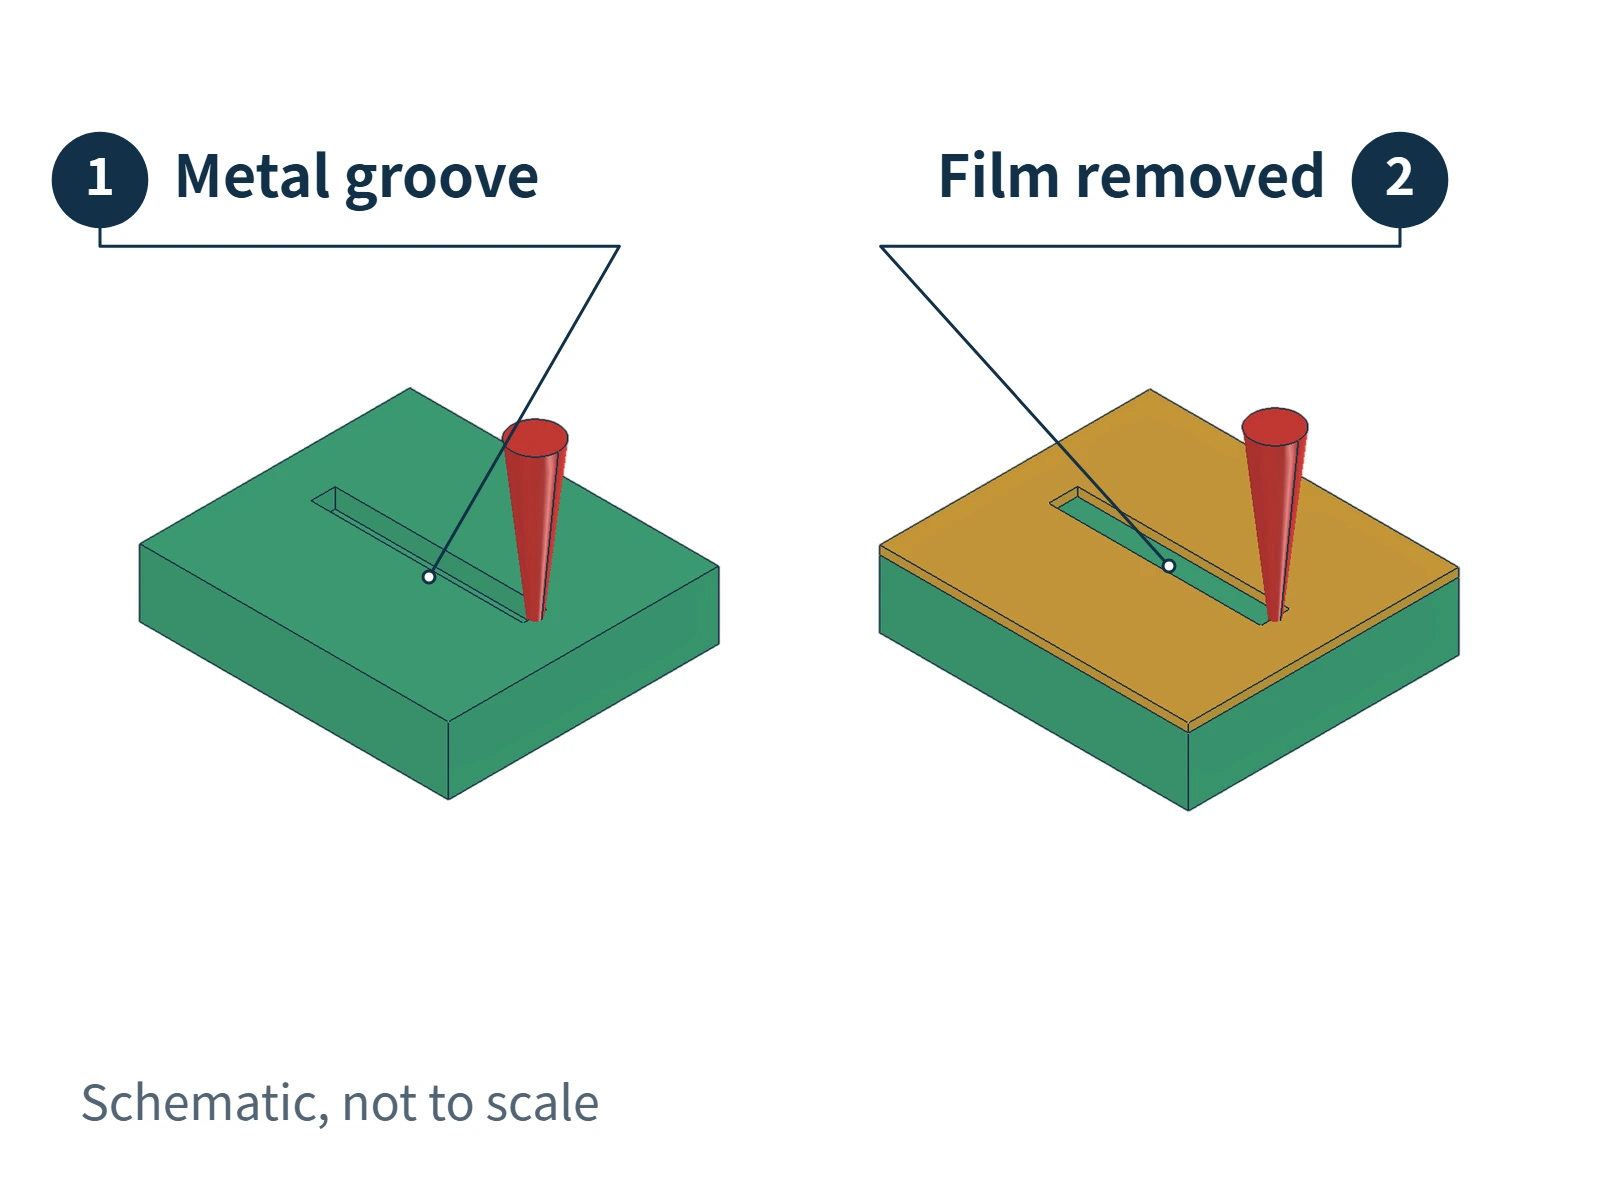
Il metodo a sinistra asporta il metallo stesso per creare un'incisione incavata. Una maggiore profondità richiede più asportazione di materiale e, di norma, più tempo di lavorazione. Le indicazioni tecniche sull'incisione laser profonda considerano insieme profondità, requisiti estetici e tempo di lavorazione. La velocità produttiva della normale marcatura superficiale non può essere semplicemente applicata all'incisione di rilievi profondi.
Il metodo a destra rimuove un rivestimento superficiale, come la vernice, per scoprire il materiale sottostante. La differenza di colore fra gli strati produce il motivo. Si può così ottenere un risultato ben visibile senza una scanalatura pronunciata nel metallo. Anche le indicazioni tecniche delle apparecchiature laser distinguono l'incisione del materiale dalla rimozione del rivestimento.
Su un tappo per profumo pressofuso, il risultato del laser dipende dalla lega, dagli strati superficiali presenti e dall'obiettivo della lavorazione. La scelta fra un disegno ben visibile e un'incisione percepibile al tatto determina cosa verificare in campionatura: contrasto cromatico oppure profondità dell'incisione e qualità dei bordi. Il termine «incisione laser» da solo non specifica questi due requisiti distinti.
Tornitura e fresatura: ricavare scanalature con utensili
Nella tornitura, il pezzo ruota mentre un utensile da taglio asporta materiale. Un tappo per profumo rotondo può avere scanalature anulari lavorate sulla faccia oppure scanalature circonferenziali e gradini decorativi sul fianco. Le sottili tracce di tornitura sulla faccia possono creare un aspetto simile a un compact disc, comunemente chiamato motivo CD.
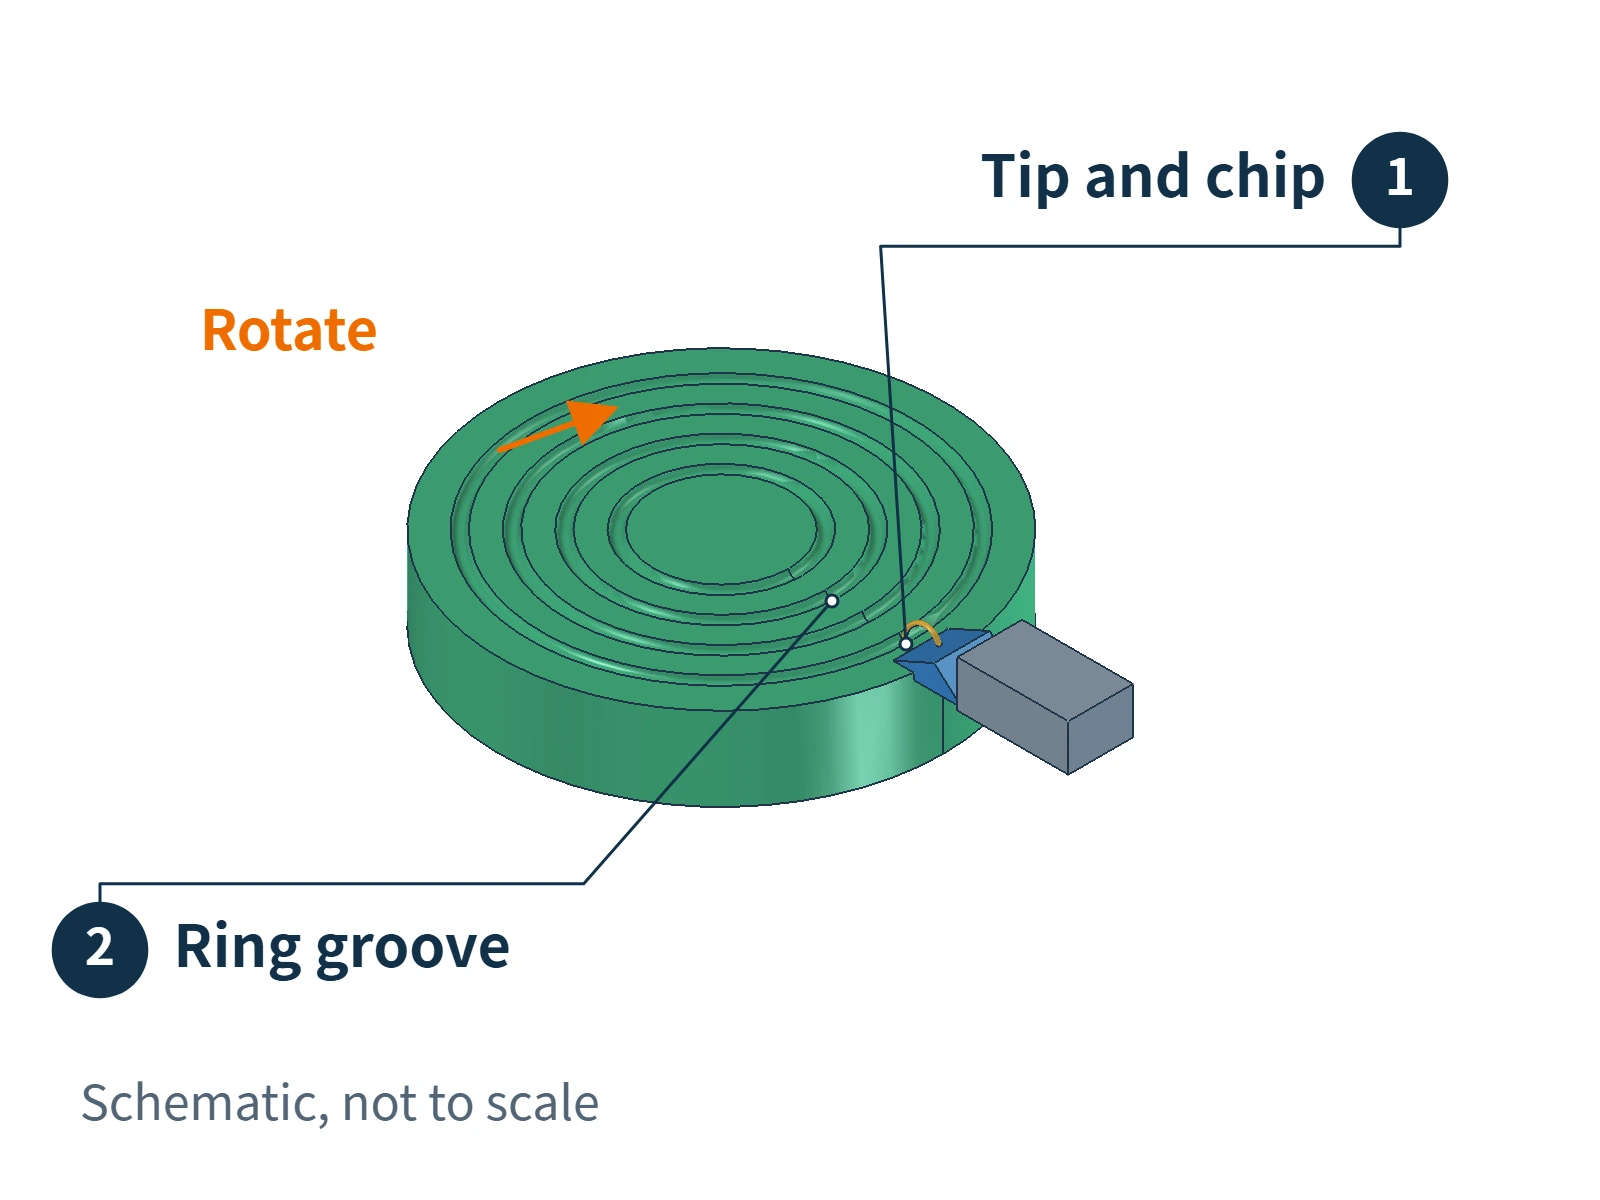
Anelli sottili uniformi richiedono il controllo dell'utensile, dell'avanzamento e delle condizioni di lavorazione superficiale. L'avanzamento è la distanza percorsa dall'utensile da taglio per ogni giro del pezzo. Il tappo Wbmetal con motivo CD ne illustra l'aspetto; per sapere se un determinato design impiega la riproduzione nello stampo, la tornitura successiva o una combinazione, occorre consultare i relativi documenti di produzione.
La fresatura utilizza una fresa rotante che segue un percorso definito. Oltre alle semplici scanalature anulari, può produrre scanalature rettilinee, curve e altre forme accessibili all'utensile. Le indicazioni dei produttori di utensili per la fresatura di cave trattano cave chiuse, curve e con diverse angolazioni.
Lavorare una texture in un grezzo pressofuso richiede anche un sovrametallo sufficiente: materiale riservato all'asportazione da parte dell'utensile. Rimuoverne troppo può esporre porosità sotto la pelle superficiale e compromettere l'aspetto. Le regole di progettazione della International Zinc Association consigliano quindi di evitare asportazioni eccessive durante la lavorazione. La profondità delle scanalature va stabilita insieme alla qualità del grezzo e allo spessore di parete residuo.
Godronatura: produrre motivi ripetuti con una ruota profilata
La godronatura utilizza un utensile dentato per produrre un motivo ripetuto su un pezzo rotante. Fra i risultati comuni figurano motivi rettilinei, diagonali e a rombi incrociati.
Esistono due metodi di base.La godronatura per deformazioneapplica pressione per deformare il materiale superficiale e creare il motivo.La godronatura per asportazionerimuove materiale per ricavare il motivo. Le indicazioni tecniche degli utensili da godronatura distinguono chiaramente questi meccanismi.
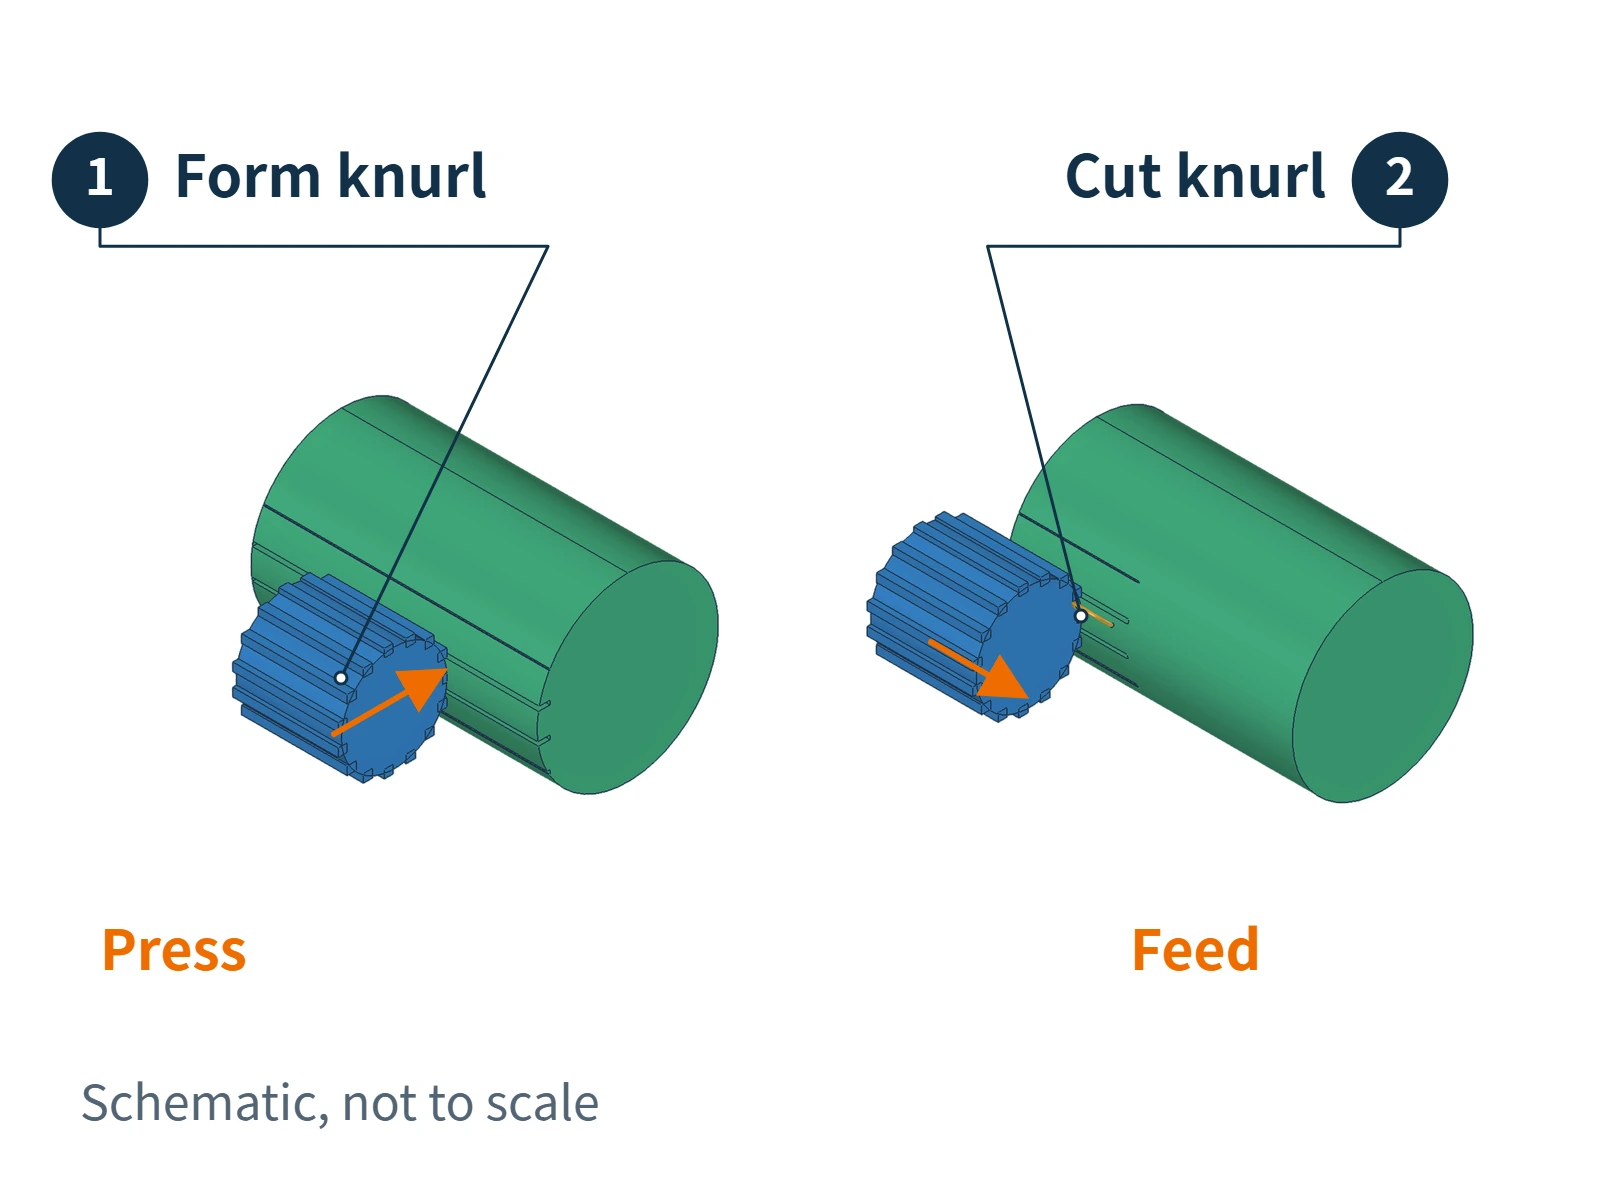
Anche quando viene eseguita su un tornio, la godronatura non va confusa con la normale tornitura. Un utensile da tornitura taglia scanalature lungo il proprio percorso, mentre un utensile da godronatura sfrutta la geometria dei propri denti per generare un motivo ripetuto.
L'idoneità della godronatura successiva per un tappo pressofuso in lega di zinco dipende dalle condizioni della lega, dalla qualità del getto, dallo spessore di parete e dal sostegno durante il serraggio. La godronatura per deformazione richiede soprattutto di valutare la deformazione sotto pressione. Per un tappo con rilievi a rombi o triangolari va considerata anche la texture ottenuta nello stampo. Il solo aspetto non dimostra che il tappo sia stato godronato dopo la fusione.
Spazzolatura: creare linee sottili orientate
La spazzolatura utilizza abrasivi, come nastri o ruote a spazzola abrasive, per lavorare la superficie in una direzione definita e lasciare graffi sottili. La loro direzione e spaziatura creano l'effetto visivo principale, spesso conferendo alla superficie un aspetto satinato morbido. Le indicazioni tecniche sulla finitura dei metalli descrivono ruote e nastri abrasivi come mezzi per produrre texture orientate.
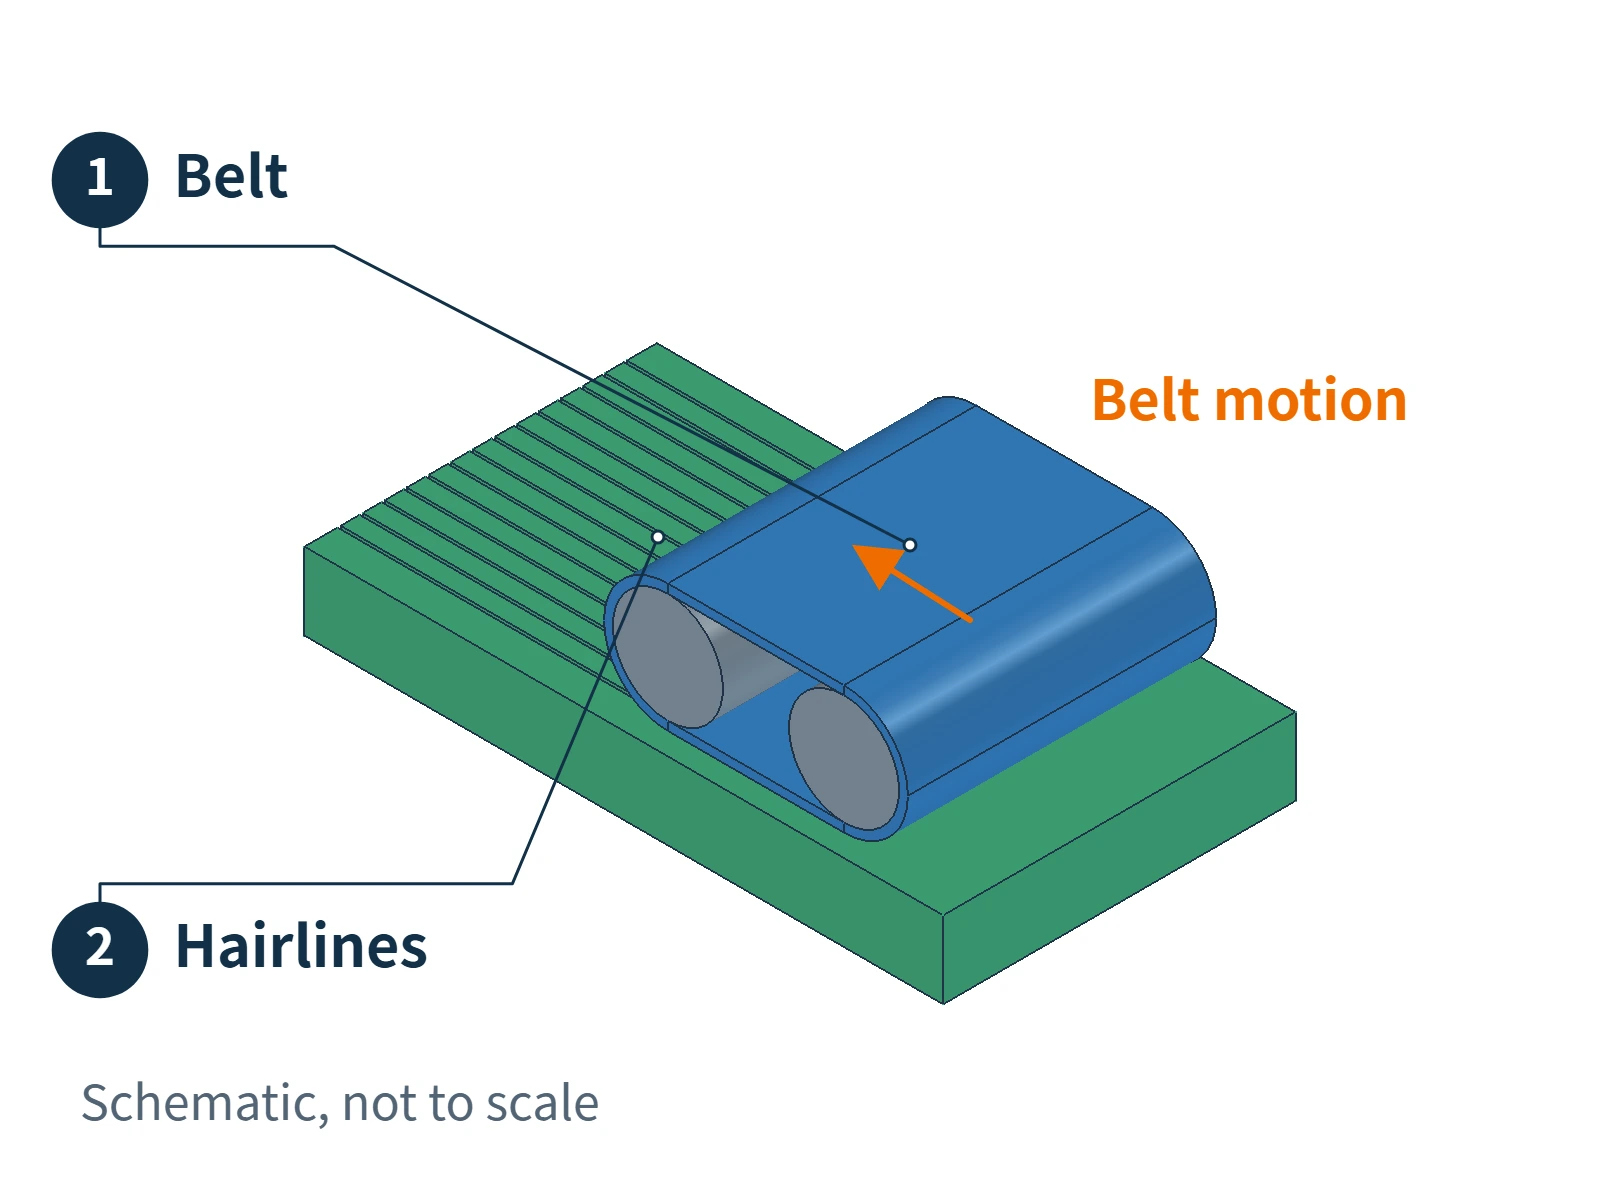
Questo effetto differisce dalle scanalature decorative più profonde. La spazzolatura modifica soprattutto la topografia superficiale fine, evidenziando la direzione e la continuità delle linee. Le scanalature anulari tornite e i motivi godronati pongono invece maggiore enfasi su scanalature regolari, elementi sporgenti e profili.
L'utensile deve poter raggiungere l'area da spazzolare e mantenere la direzione di movimento richiesta. Se una zona deve presentare linee sottili mentre quella adiacente deve restare liscia, occorre una lavorazione localizzata o un altro metodo di texturizzazione. La texture che simula la spazzolatura nello stampo, descritta in precedenza, è un altro modo per ottenere linee orientate.
Sabbiatura e microsabbiatura con sfere: creare una superficie opaca uniforme
La sabbiatura e la microsabbiatura con sfere utilizzano particelle che colpiscono la superficie per creare piccole irregolarità e una texture opaca o granulare. Le indicazioni tecniche sulla finitura dei getti pressofusi includono il trattamento con abrasivi fini fra i processi disponibili.
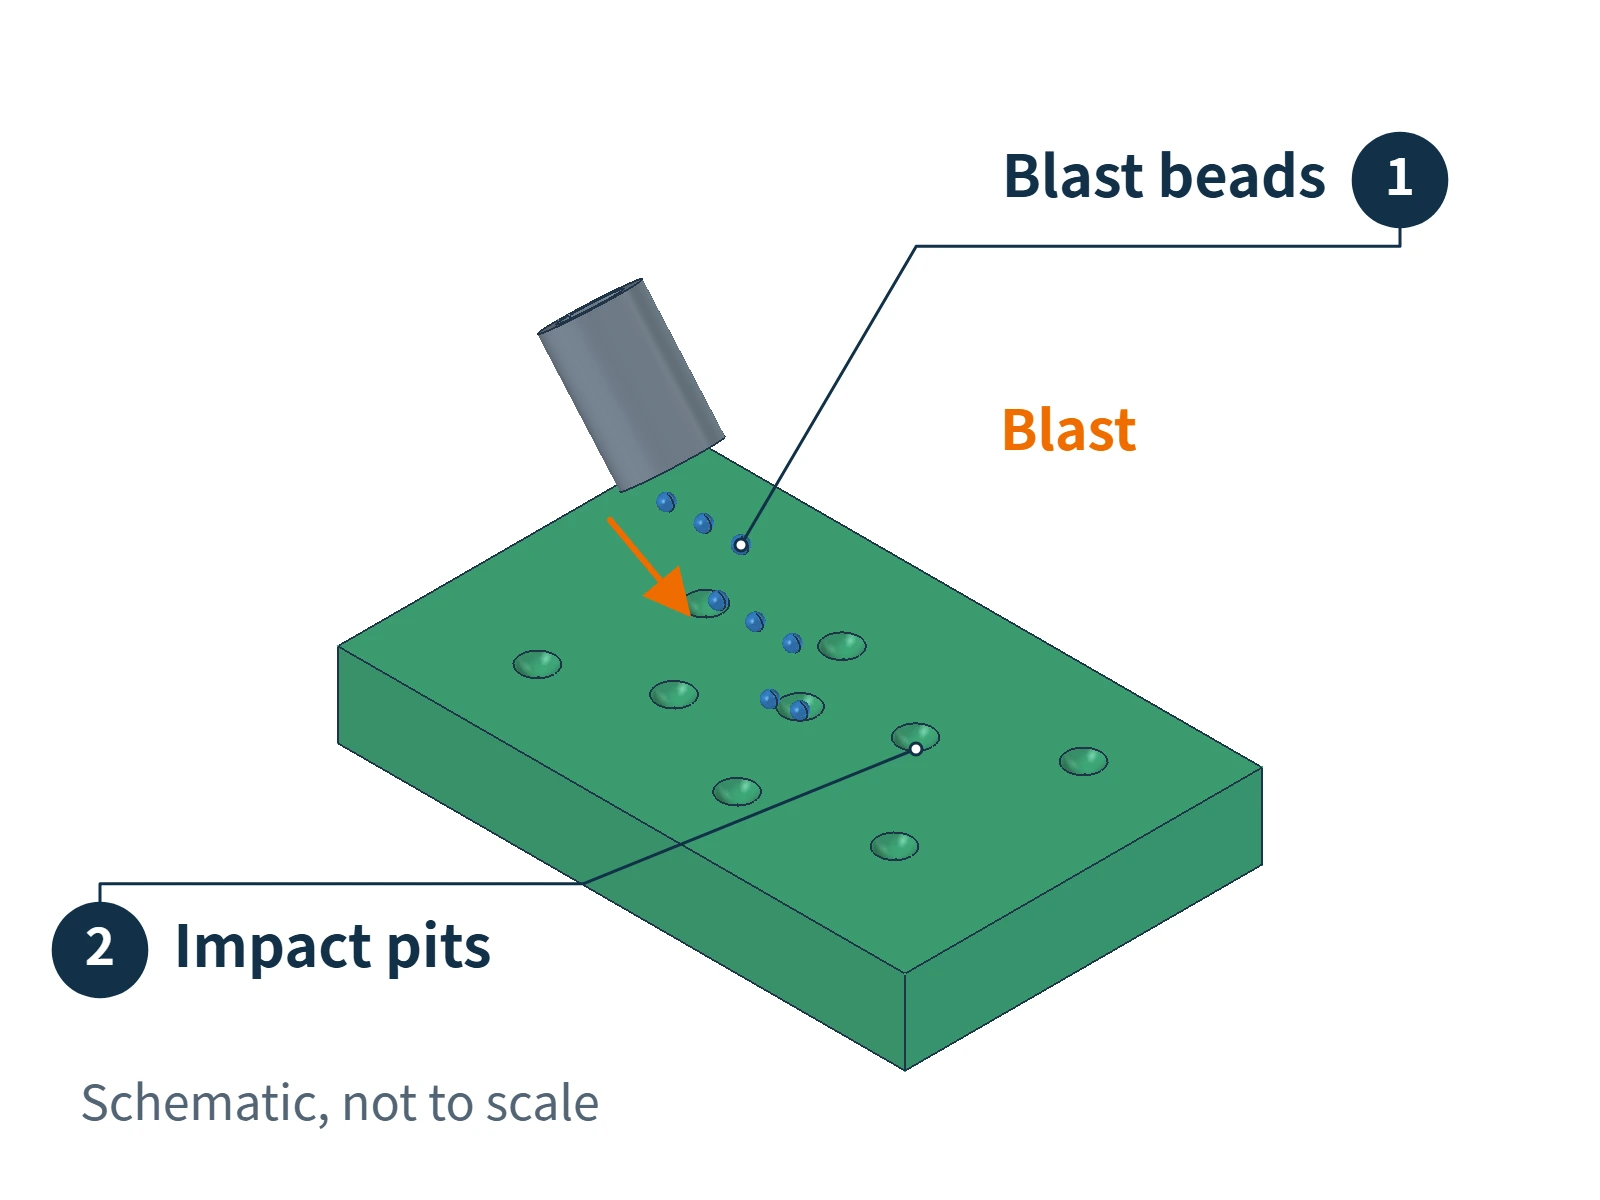
La microsabbiatura può impiegare sfere di vetro, mentre la sabbiatura abrasiva può utilizzare materiali come il corindone. La forma e le dimensioni delle particelle e le condizioni di trattamento modificano il risultato. A differenza della spazzolatura, questi processi generalmente non evidenziano linee sottili in un'unica direzione, ma creano una texture relativamente uniforme su un'area.
Questi trattamenti possono produrre una finitura interamente opaca o zone opache localizzate, con una funzione diversa dal taglio di una scanalatura decorativa ben definita. Se lo stesso tappo richiede aree lucide e opache, occorre mascherare o lavorare separatamente le zone. Il contrasto va comunque verificato su un campione che abbia completato tutte le operazioni di finitura superficiale.
Lucidatura e galvanica possono modificare la texture
Dopo la texturizzazione, un tappo per profumo può subire ulteriori operazioni di lucidatura, rivestimento o trattamento galvanico. Queste modificano lucentezza e colore e, in alcuni casi, anche la definizione delle texture fini.
La lucidatura asporta e leviga il materiale superficiale, quindi piccoli rilievi e texture poco profonde richiedono attenzione per preservarli. Anche i depositi galvanici con effetto livellante possono ridurre i dettagli fini. Le indicazioni tecniche sulla ramatura acida spiegano che la sua azione livellante può riempire graffi sottili. Per conservare le linee della spazzolatura o le incisioni poco profonde, non basta quindi esaminare soltanto il pezzo non rivestito subito dopo la texturizzazione.
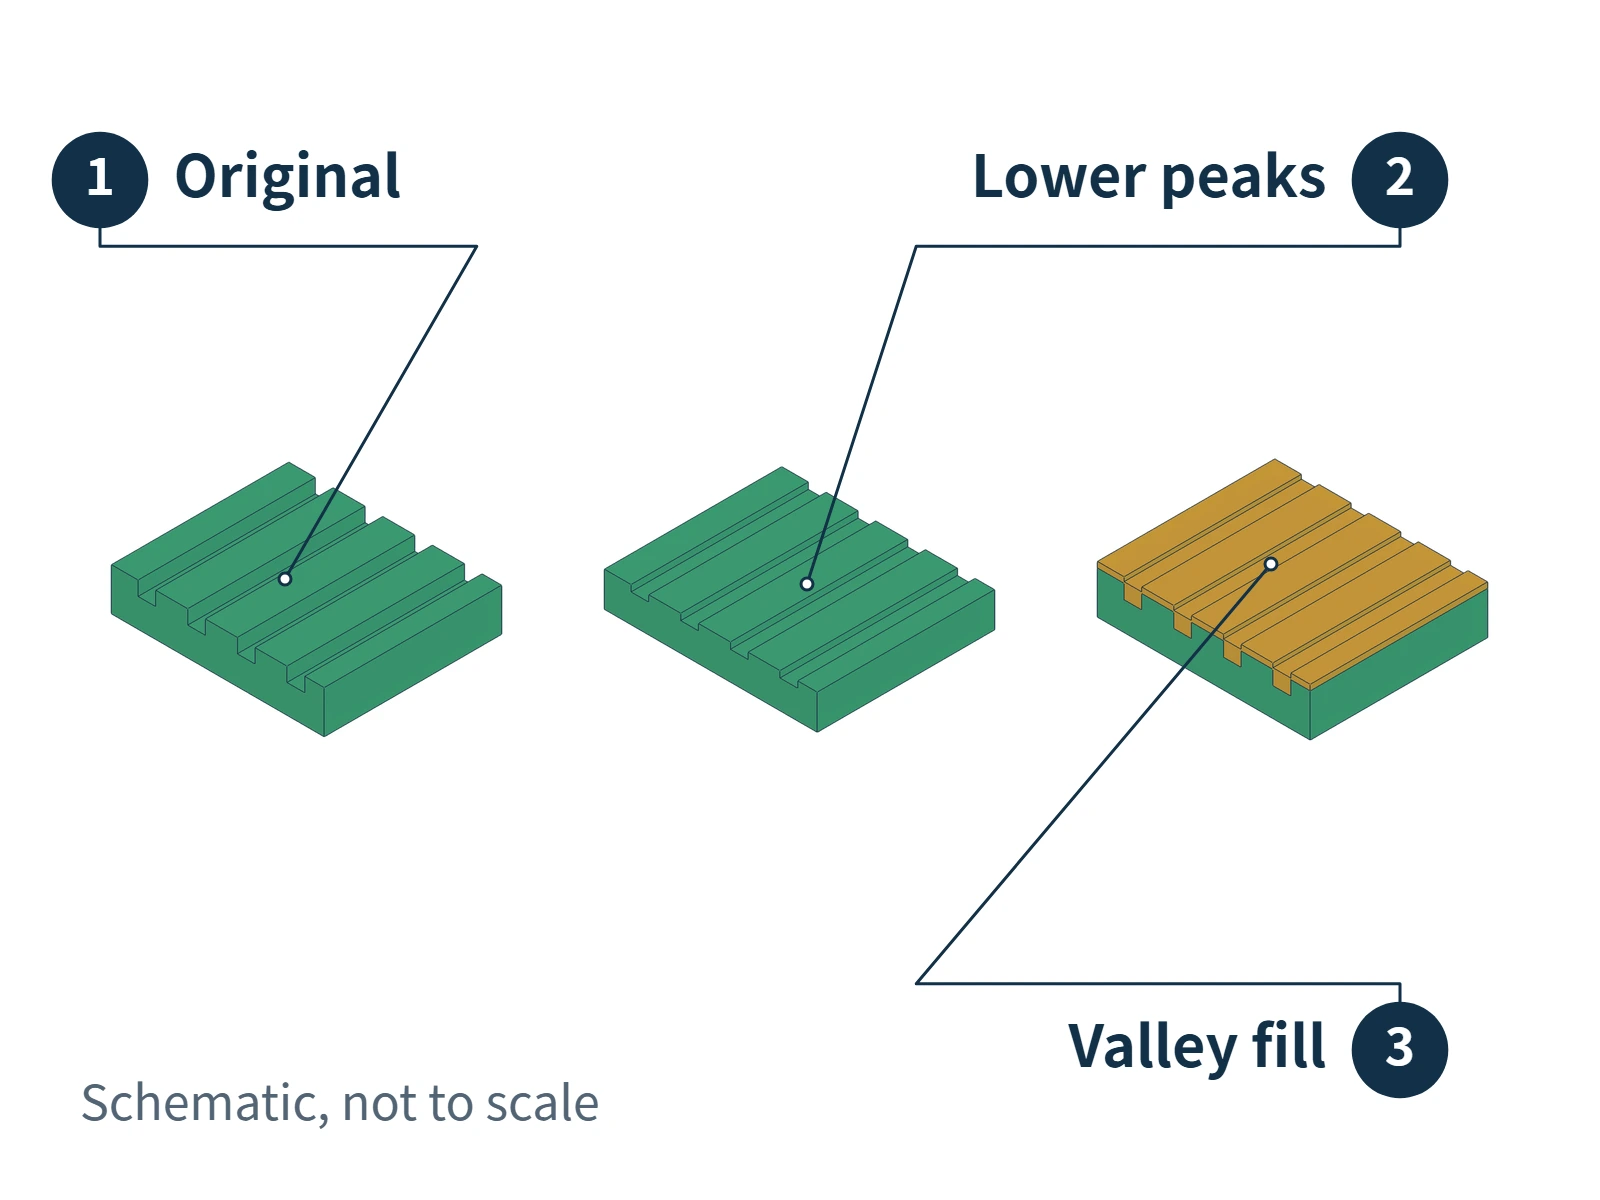
Un singolo tappo può combinare più processi: i motivi grandi si formano durante la fusione, le scanalature locali vengono tagliate in seguito, spazzolatura o sabbiatura regolano la texture superficiale e i rivestimenti o i trattamenti galvanici successivi conferiscono colore e lucentezza. Se un laser rimuove un rivestimento per creare un disegno a contrasto, quello strato superficiale deve essere già presente. Per l'incisione nel metallo, la protezione e la colorazione successive devono essere convalidate come parte del processo completo.
Quando si progetta una texture, occorre prima specificare il rilievo, le linee o l'effetto granulare desiderati e poi confermare quale operazione li realizza. Nel valutare i campioni, esaminare la texture dopo tutte le operazioni di finitura superficiale, anziché osservare soltanto il grezzo pressofuso. In questo modo si collegano motivo, metodo di lavorazione e aspetto finale.