Lors de la conception d'un capot de parfum moulé sous pression, vous pouvez prévoir de fins anneaux concentriques sur le dessus, une bande à losanges sur le pourtour ou une texture mate délicate sur l'ensemble du capot. Ces textures modifient son aspect, mais elles sont créées de différentes façons.
Les méthodes de création de textures pour les pièces moulées sous pressionBouchons de parfumse répartissent en six groupes :texture intégrée au moulage, gravure laser, tournage et fraisage, moletage, brossage, et sablage ou microbillage. Certaines textures se forment pendant la coulée, d'autres sont usinées dans la pièce brute, et d'autres encore résultent de modifications localisées d'un revêtement. Wbmetal fabrique des capots de parfum en alliage de zinc moulés sous pression. Suivre le procédé depuis la pièce brute de fonderie jusqu'au capot revêtu ou traité par électrolyse, en passant par l'usinage secondaire, aide à déterminer à quel moment la texture se forme et si l'opération modifie le métal ou son revêtement.
Distinguer le motif de la texture du procédé
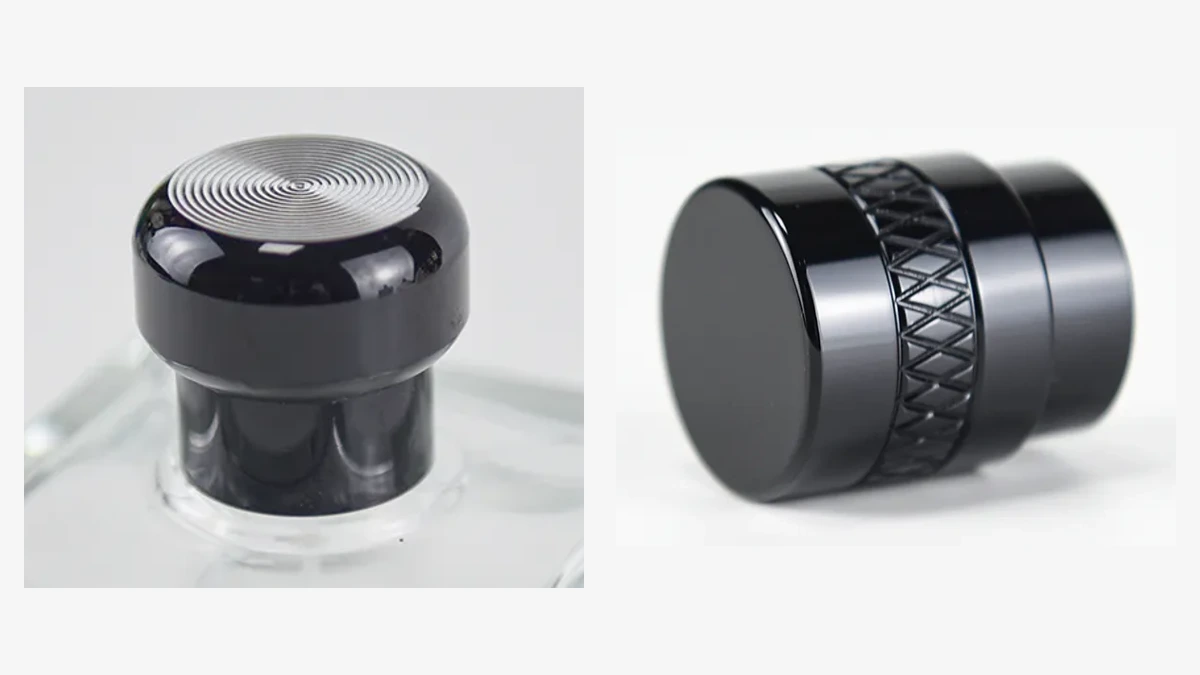
Le capot de parfum Wbmetal à tête de champignon et motif CD présente des anneaux rapprochés sur le dessus et une paroi latérale lisse. Son capot à texture triangulaire concentre le relief géométrique dans une bande autour de la paroi latérale. Ces deux modèles montrent qu'une texture peut constituer le point focal d'une surface entière ou ne décorer qu'une seule zone.
Des termes comme « motif CD », « motif à losanges » ou « finition brossée » décrivent ce que l'on voit. Ils ne désignent pas un procédé de fabrication unique : un motif à losanges peut être formé dans le moule ou réalisé après la coulée, et une texture imitant le brossage peut aussi être reproduite pendant le moulage. Reconnaître l'aspect n'est que la première étape ; il faut encore identifier l'opération qui crée réellement la texture.
| Méthode | Formation de la texture | Textures possibles |
|---|---|---|
| Texture intégrée au moulage | La pièce moulée reproduit la forme inverse de l'empreinte du moule | Motifs en saillie ou en creux, reliefs, inscriptions en relief ou en creux et textures imitant le brossage |
| Gravure Laser | Le métal ou un revêtement de surface est retiré localement | Lignes fines, motifs, inscriptions, gravures en creux ou contraste de couleur |
| Tournage et fraisage | Un outil de coupe enlève de la matière | Motifs CD, rainures annulaires, droites et courbes |
| Moletage | Une molette façonne ou coupe la surface | Motifs droits, diagonaux et à losanges croisés |
| Brossage | Les abrasifs créent des rayures dans une direction définie | Fines lignes orientées et finitions satinées |
| Sablage et microbillage | Les particules frappent la surface | Textures mates et granulaires uniformes |
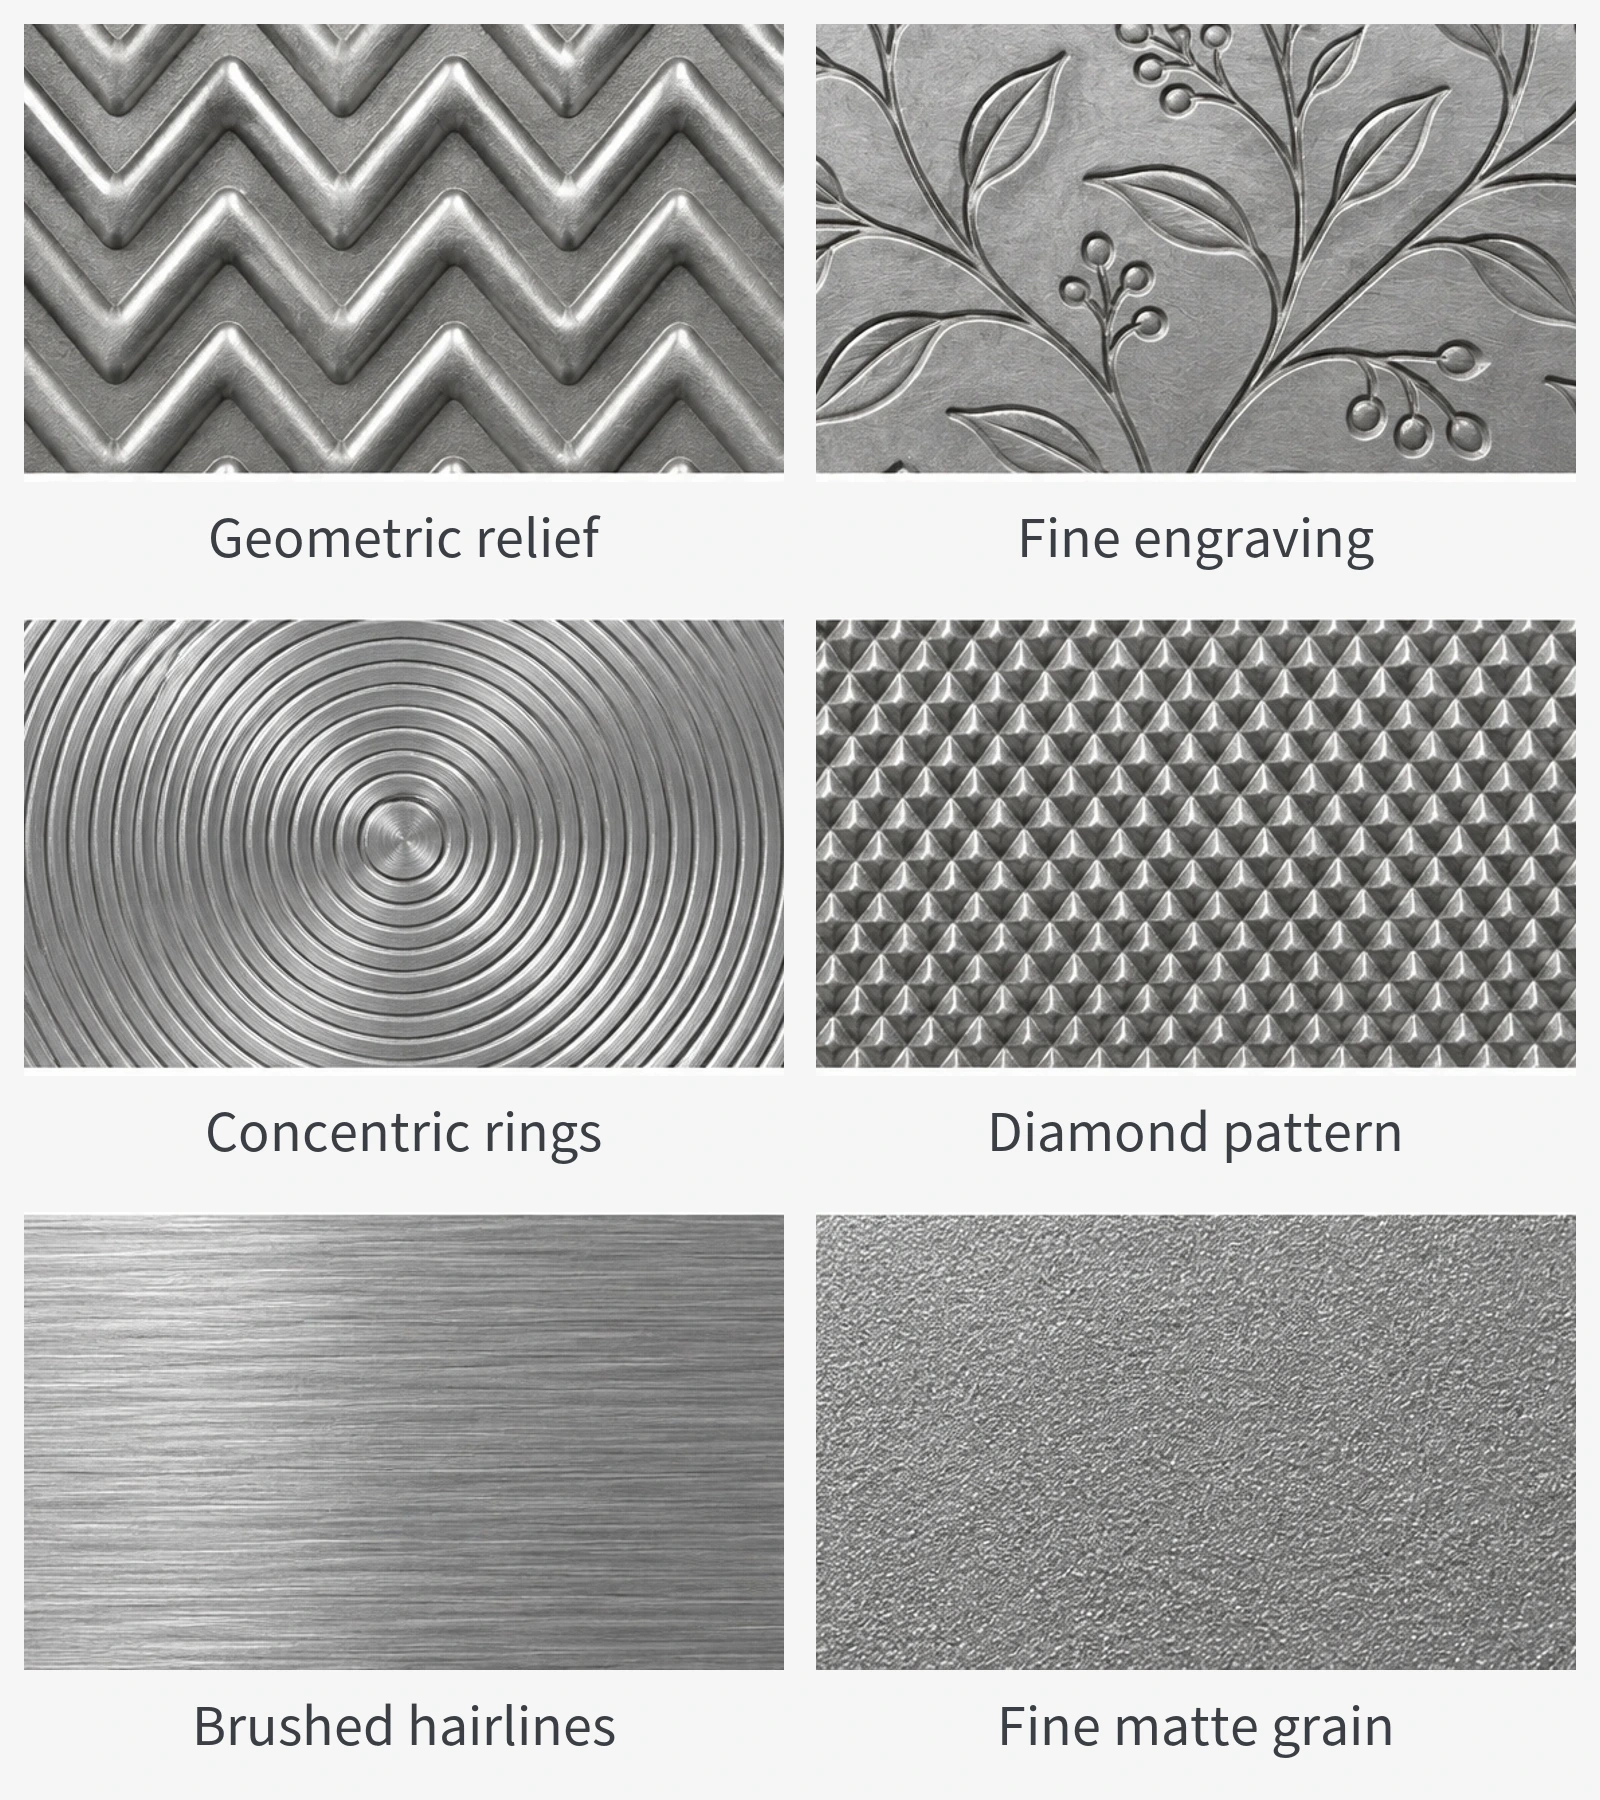
Texture intégrée au moulage : former le motif pendant la coulée
Intégrer la texture au moule permet d'obtenir une pièce brute dont le motif est déjà formé. Les creux dans l'empreinte du moule peuvent produire des éléments en saillie sur la pièce, tandis que les saillies de l'empreinte créent des zones en creux. Une fois l'alliage de zinc injecté dans l'empreinte et solidifié, le capot porte cette forme inverse.
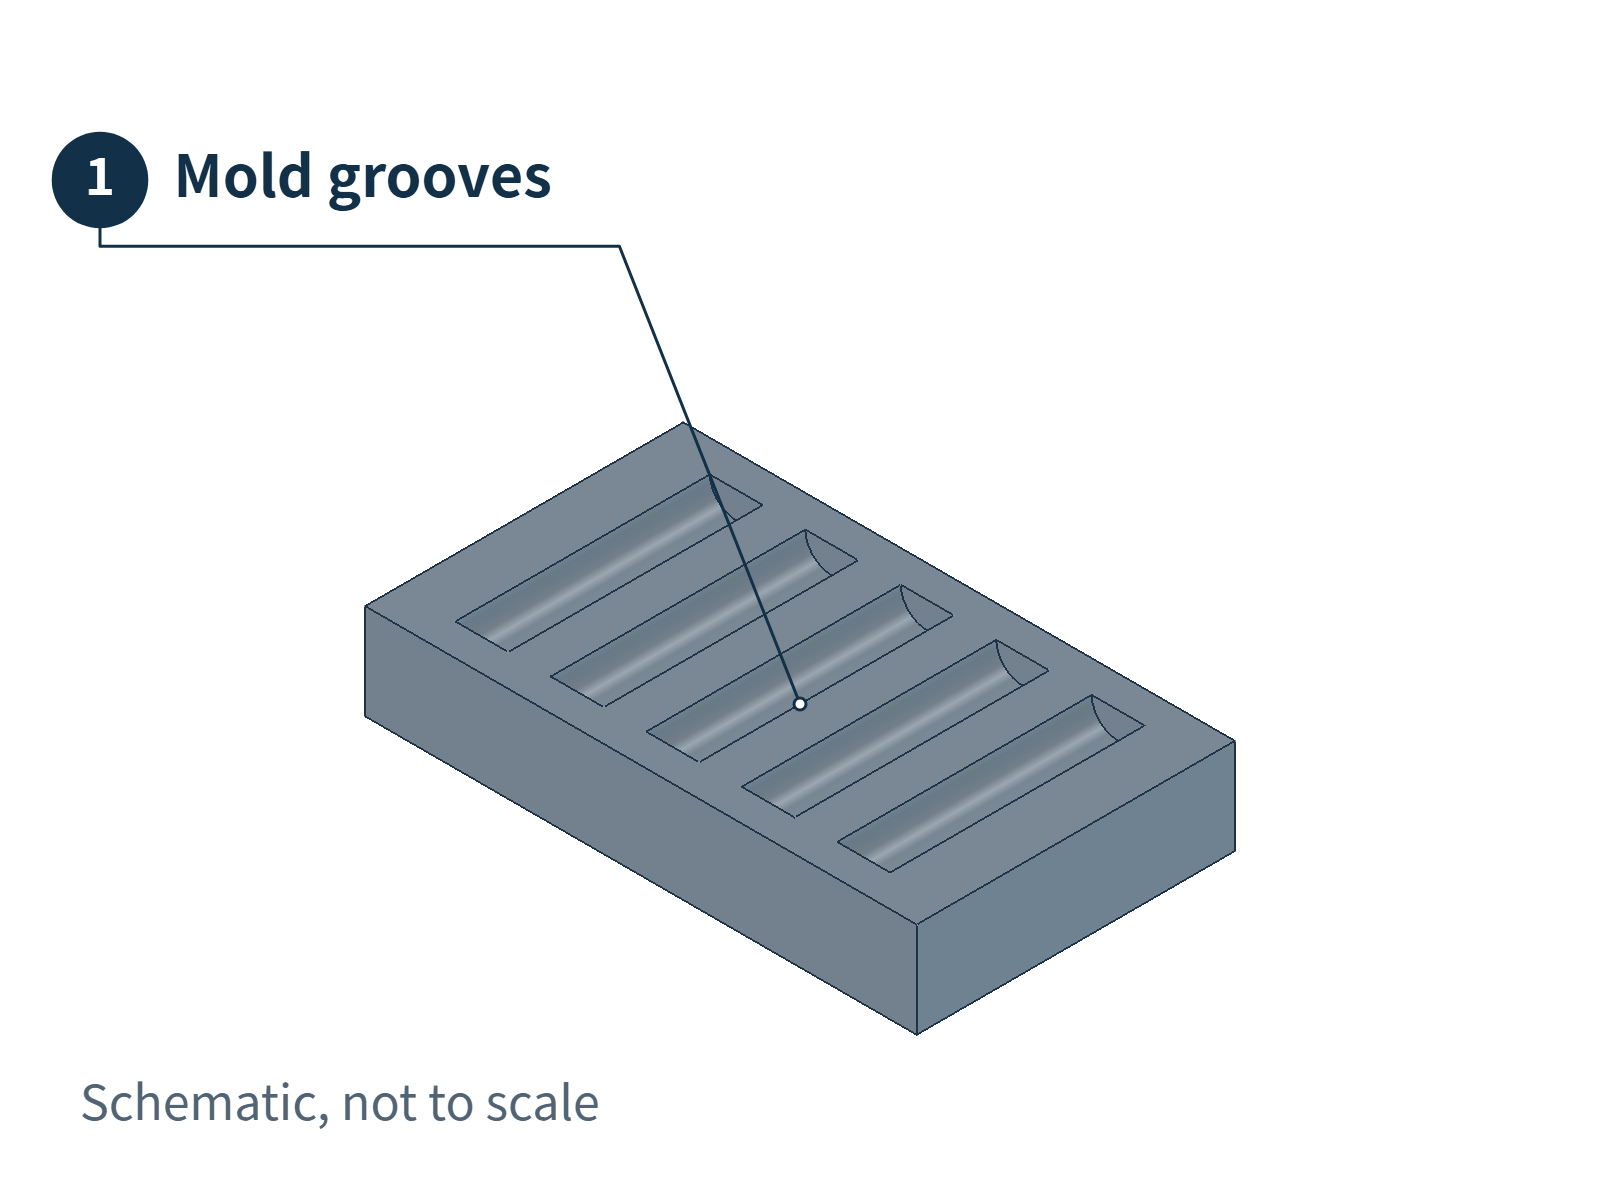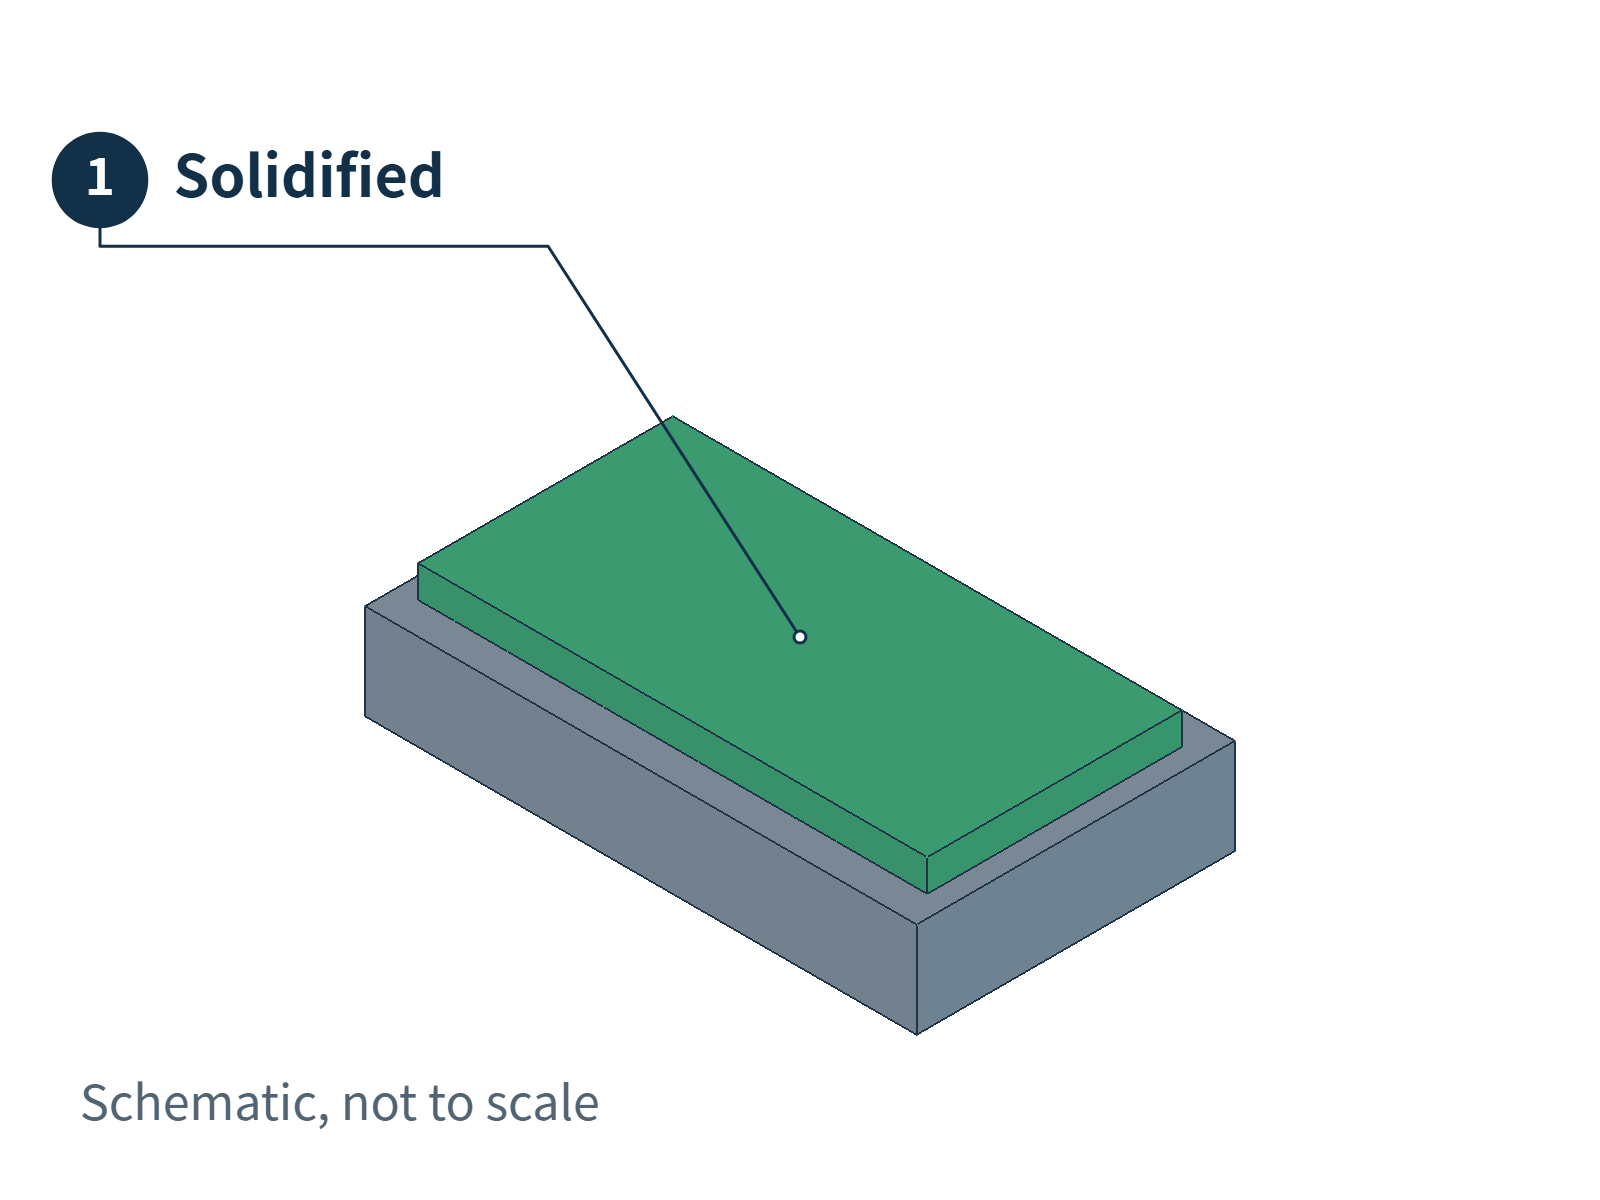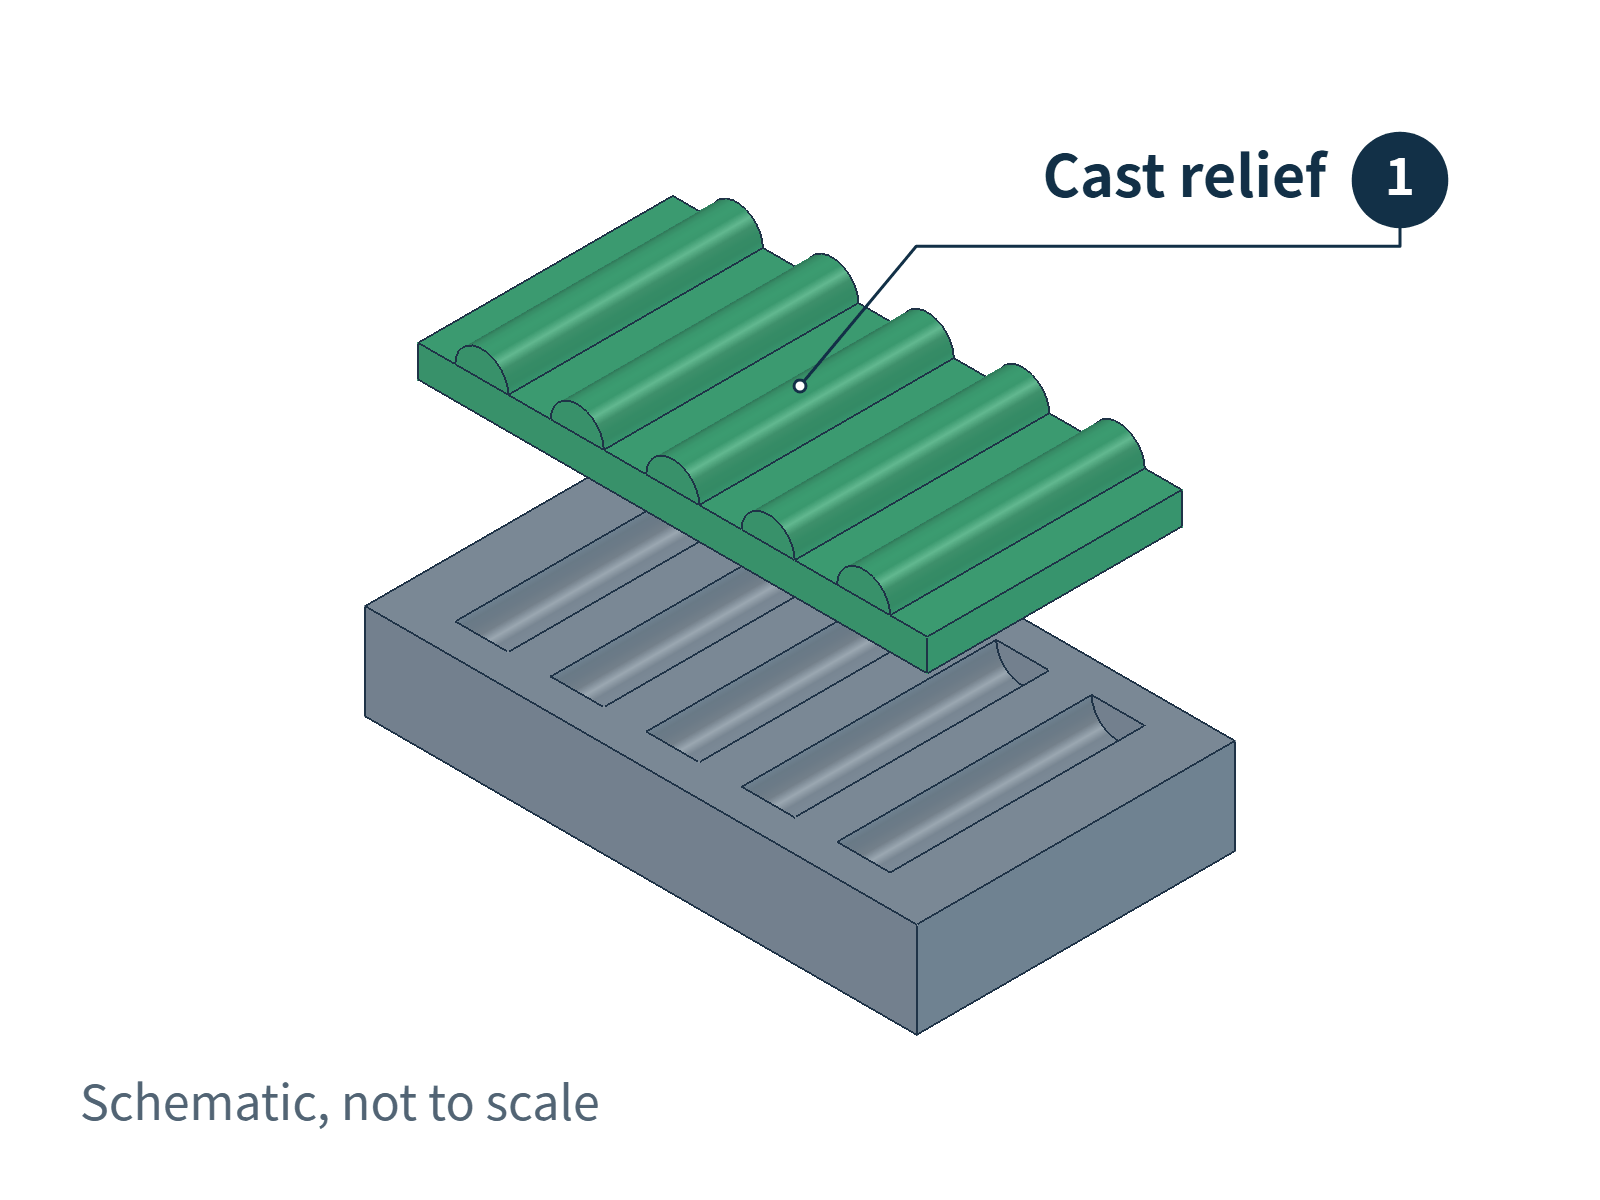
Les rainures régulières, les reliefs géométriques, les détails sculptés et les inscriptions peuvent être évalués selon leur forme pour une réalisation directe au moulage. Les recommandations de conception de l'International Zinc Association décrivent le fraisage à grande vitesse et l'électroérosion (EDM) pour créer des inscriptions dans le moule ; les inserts du moule peuvent aussi être gravés au laser.Graver un insert de moule puis reproduire son motif pendant le moulage constitue un procédé différent de la gravure laser ultérieure de chaque capot.
Les textures intégrées au moulage peuvent aussi imiter l'aspect d'autres procédés. Dans un cas de moulage sous pression du zinc publié par l'International Zinc Association, une texture imitant le brossage avait été créée dans le moule, et son motif orienté restait visible après le revêtement de la pièce. Un aspect brossé ne prouve donc pas qu'un capot a été brossé mécaniquement.
La texture doit être conçue en même temps que le dispositif de démoulage. Si les éléments en saillie ou en creux gênent l'extraction, il faut adapter le motif ou prévoir des mécanismes de moule appropriés. Les saillies fines et pointues du moule doivent aussi être vérifiées en matière de résistance et d'usure. Une simple illustration du produit fini ne justifie pas des motifs toujours plus profonds ou plus fins.
Gravure laser : enlever du métal ou retirer un revêtement
Un laser peut traiter des zones sélectionnées selon un motif programmé, ce qui convient aux inscriptions, aux logos et aux décors à lignes fines. Toutefois, la « gravure laser » doit être comprise en fonction de la couche traitée.
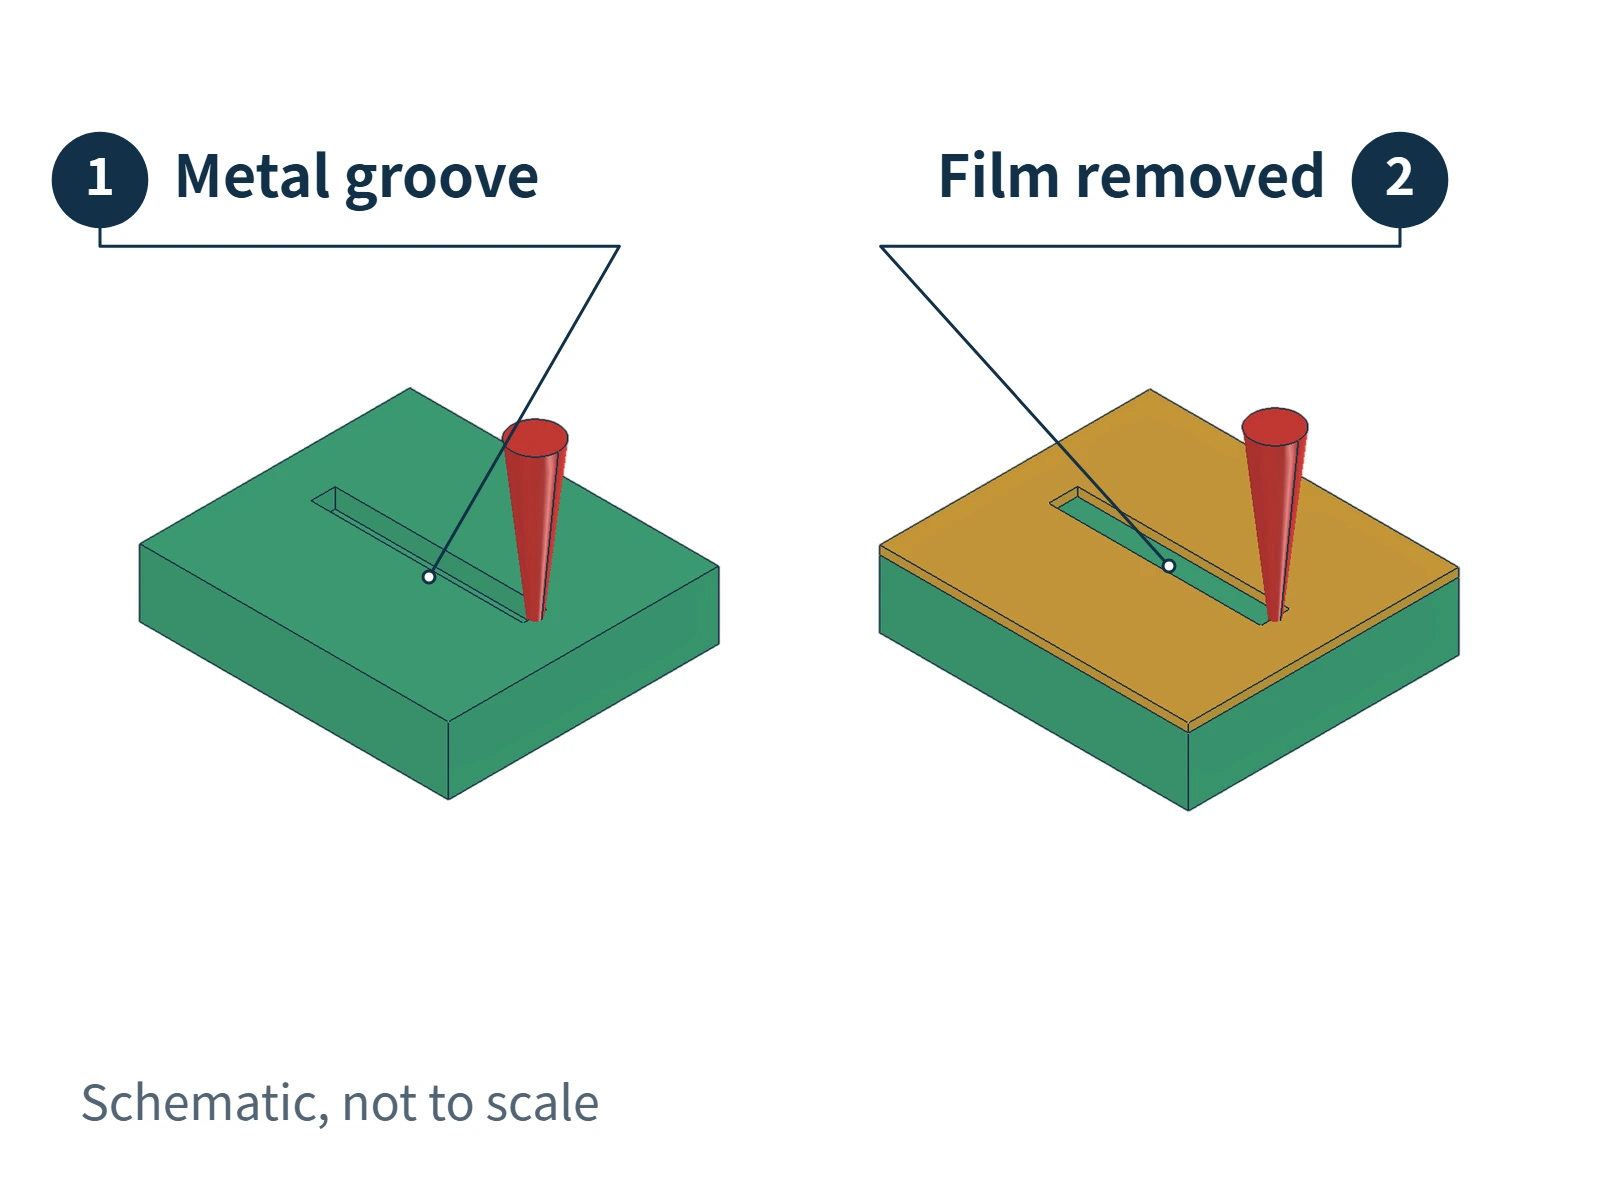
La méthode de gauche enlève le métal lui-même pour créer une gravure en creux. Une profondeur accrue nécessite davantage d'enlèvement de matière et généralement plus de temps de traitement. Les recommandations techniques sur la gravure laser profonde considèrent conjointement la profondeur, les exigences d'aspect et le temps de traitement. La cadence du marquage de surface courant ne peut pas être simplement transposée à la gravure de reliefs profonds.
La méthode de droite retire un revêtement de surface, comme une peinture, pour révéler le matériau sous-jacent. La différence de couleur entre les couches crée le motif. Elle permet d'obtenir un résultat bien visible sans rainure prononcée dans le métal. Les recommandations techniques des équipements laser distinguent également la gravure de matière du retrait de revêtement.
Sur un capot de parfum moulé sous pression, le résultat du laser dépend de l'alliage, des couches de surface existantes et de l'objectif du traitement. Le choix entre un graphisme bien visible et un creux perceptible au toucher détermine les points à vérifier sur les échantillons : contraste de couleur ou profondeur de gravure et qualité des bords. Le terme « gravure laser » ne précise pas à lui seul ces deux exigences distinctes.
Tournage et fraisage : usiner des rainures avec des outils
En tournage, la pièce tourne pendant qu'un outil de coupe enlève de la matière. Un capot de parfum rond peut comporter des rainures annulaires usinées sur sa face ou des rainures circonférentielles et des épaulements décoratifs sur sa paroi latérale. Les fines traces de tournage sur la face peuvent créer un aspect rappelant un disque compact, couramment appelé motif CD.
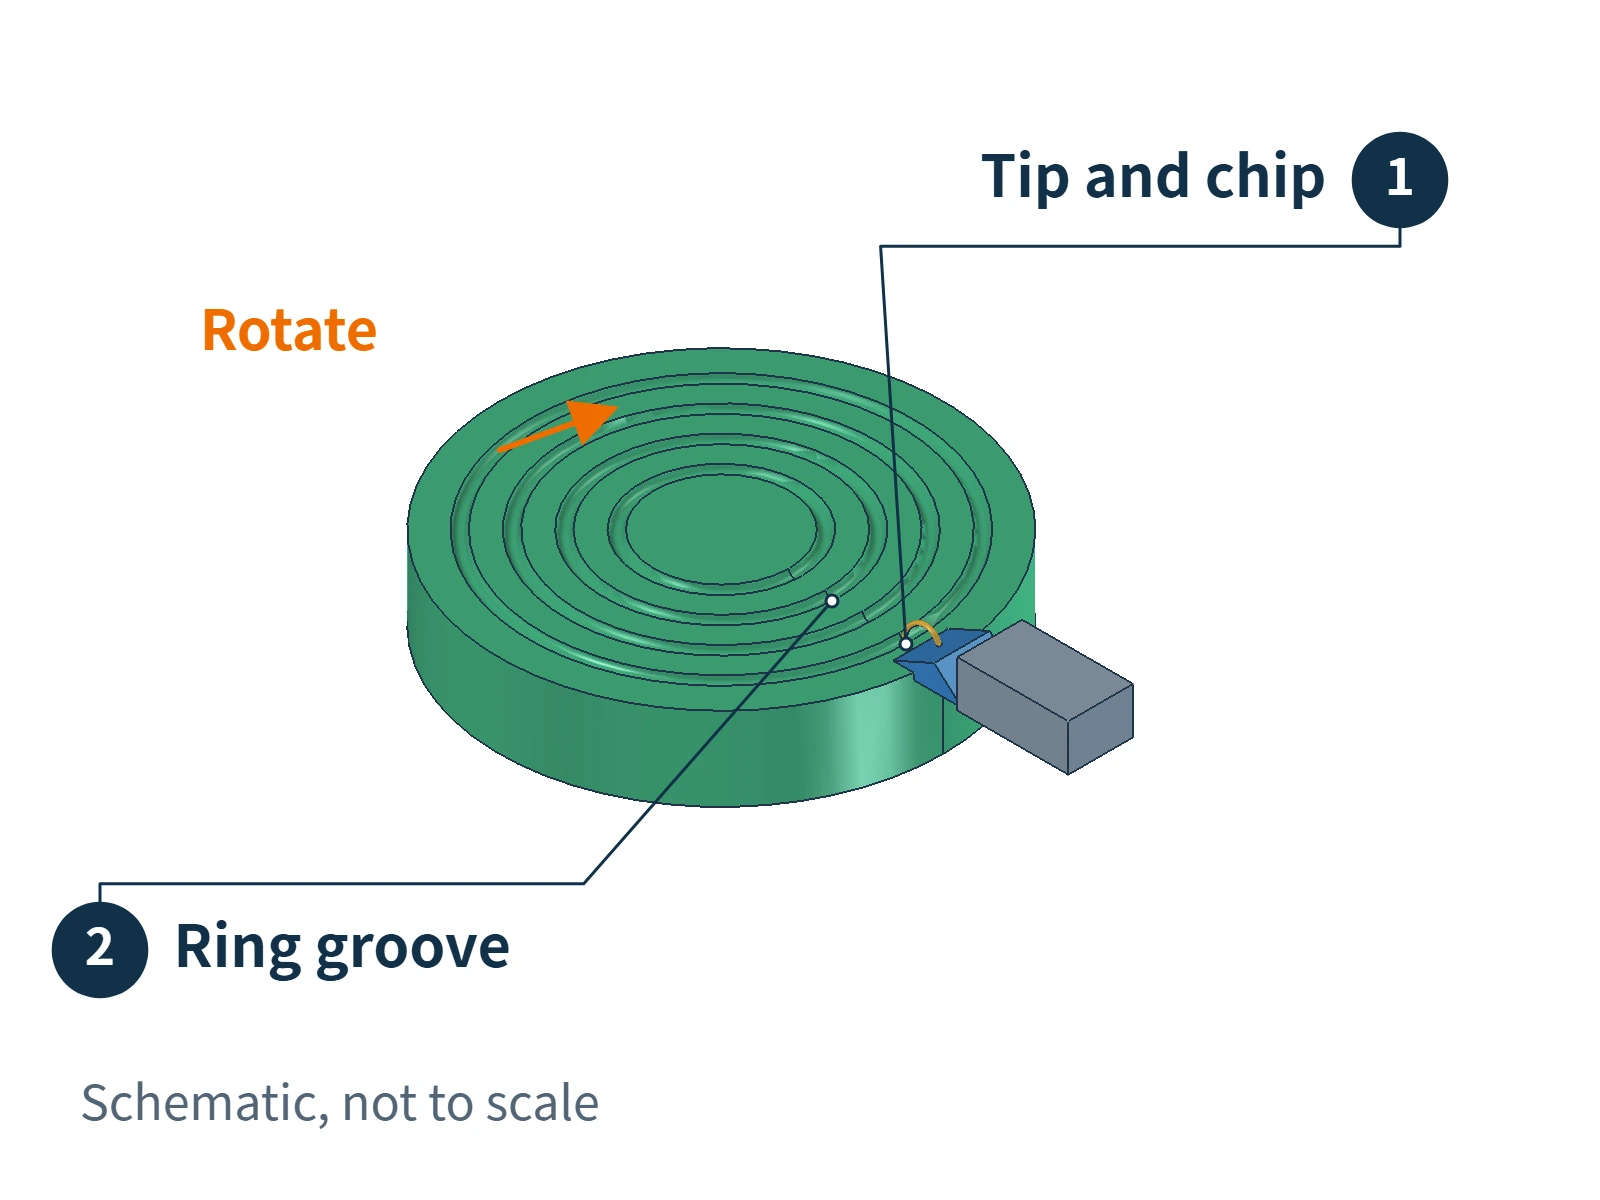
Des anneaux fins et réguliers nécessitent de maîtriser l'outil, l'avance et les conditions d'usinage de la surface. L'avance est la distance parcourue par l'outil de coupe à chaque tour de la pièce. Le capot Wbmetal à motif CD illustre cet aspect ; les documents de fabrication doivent confirmer si un modèle donné utilise la reproduction au moulage, le tournage secondaire ou une combinaison des deux.
Le fraisage utilise une fraise rotative suivant une trajectoire définie. Au-delà des simples rainures annulaires, il peut produire des rainures droites, courbes et d'autres formes accessibles à l'outil. Les recommandations des fabricants d'outils sur le fraisage de rainures couvrent les rainures fermées, courbes et orientées selon différents angles.
L'usinage de textures dans une pièce brute de fonderie nécessite aussi une surépaisseur d'usinage suffisante : de la matière prévue pour être enlevée par l'outil. Un enlèvement excessif peut révéler des porosités sous la peau de surface et altérer l'aspect. Les règles de conception de l'International Zinc Association recommandent donc d'éviter un enlèvement excessif de matière lors de l'usinage. La profondeur des rainures doit être définie en tenant compte de la qualité de la pièce brute et de l'épaisseur de paroi restante.
Moletage : créer des motifs répétitifs avec une molette
Le moletage utilise un outil denté pour créer un motif répétitif sur une pièce en rotation. Les résultats courants comprennent des motifs droits, diagonaux et à losanges croisés.
Il existe deux méthodes de base.Le moletage par déformationapplique une pression pour déformer la matière en surface et créer un motif.Le moletage par enlèvement de matièreretire de la matière pour tailler le motif. Les recommandations techniques des outils de moletage distinguent clairement ces mécanismes.
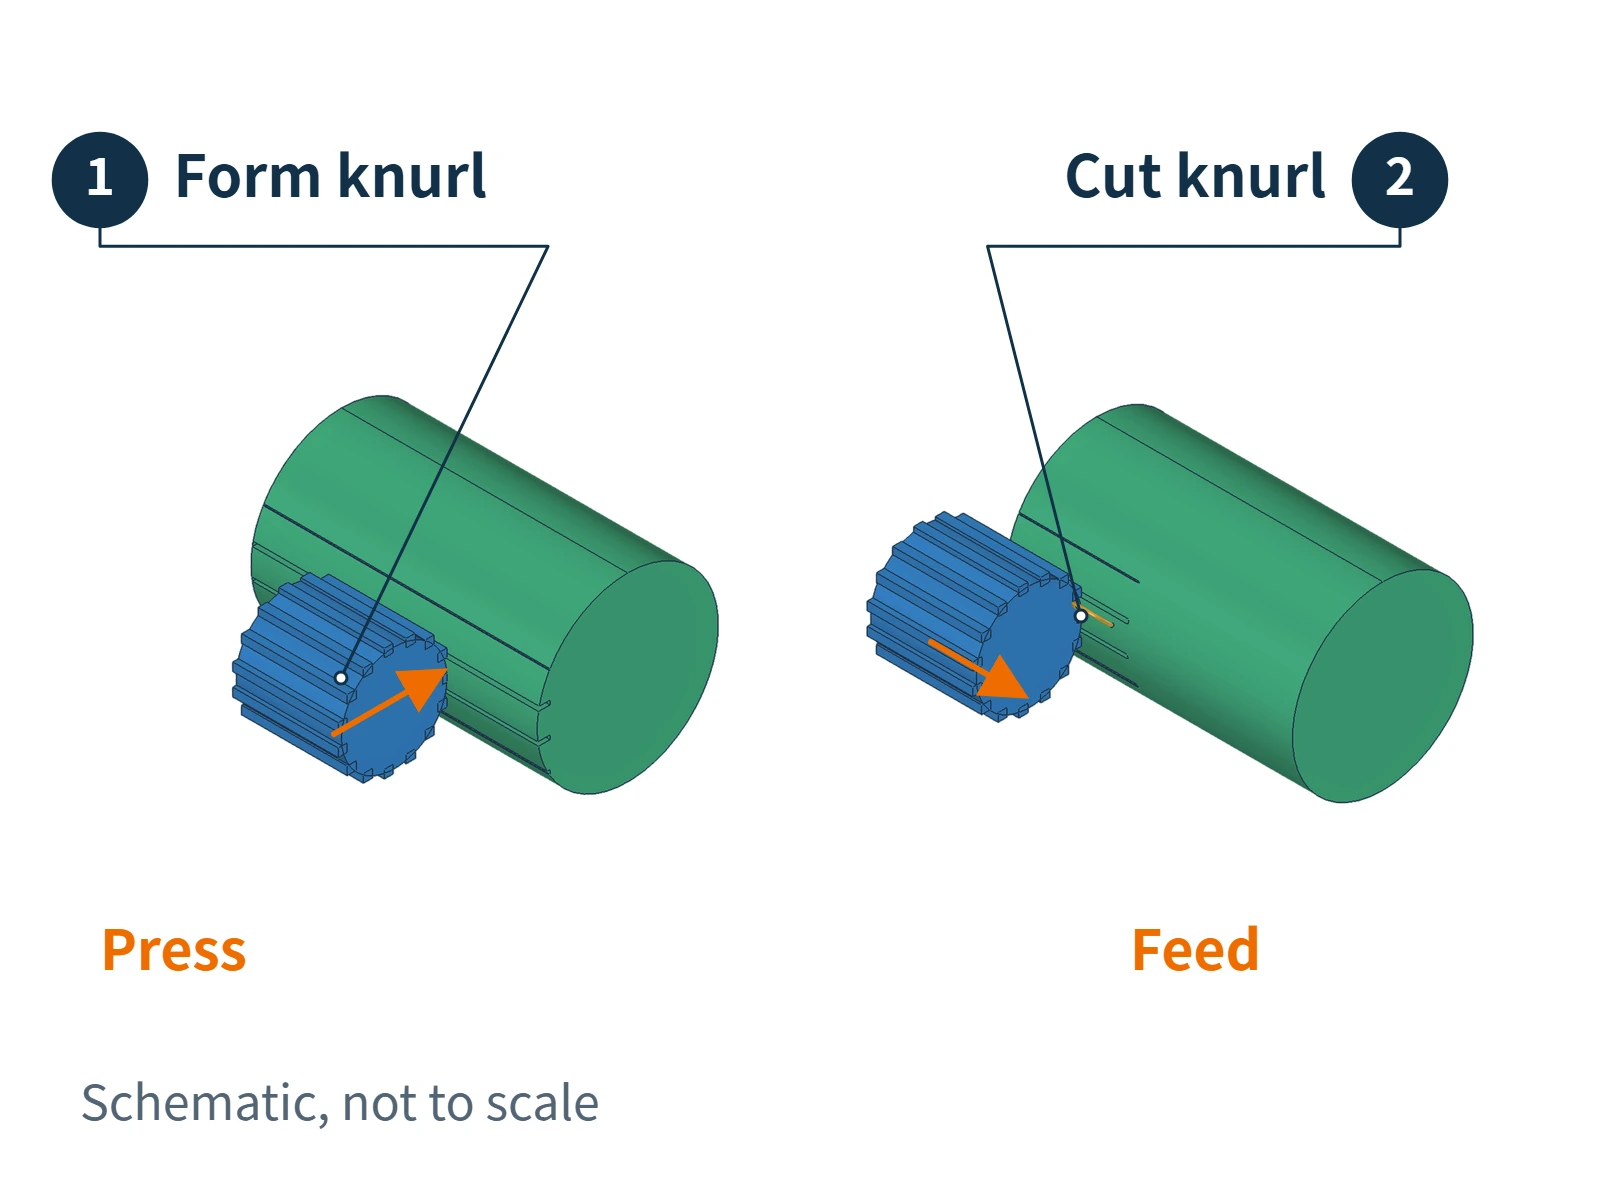
Même lorsqu'il est effectué sur un tour, le moletage ne doit pas être confondu avec le tournage classique. Un outil de tournage taille des rainures selon sa trajectoire, tandis qu'un outil de moletage utilise la géométrie de ses propres dents pour générer un motif répétitif.
L'adéquation d'un moletage secondaire à un capot moulé sous pression en alliage de zinc dépend de l'état de l'alliage, de la qualité du moulage, de l'épaisseur de paroi et du soutien pendant le bridage. Le moletage par déformation exige notamment d'évaluer la déformation sous pression. Pour un capot à reliefs en losanges ou triangulaires, il faut aussi envisager une texture intégrée au moulage. L'aspect seul ne prouve pas que le capot a été moleté après la coulée.
Brossage : créer de fines lignes orientées
Le brossage utilise des abrasifs, tels que des bandes ou des roues-brosses abrasives, pour travailler la surface dans une direction définie et laisser de fines rayures. Leur orientation et leur espacement créent l'effet visuel principal, donnant souvent à la surface un aspect satiné doux. Les recommandations techniques sur la finition des métaux décrivent les roues et bandes abrasives comme des moyens de produire des textures orientées.
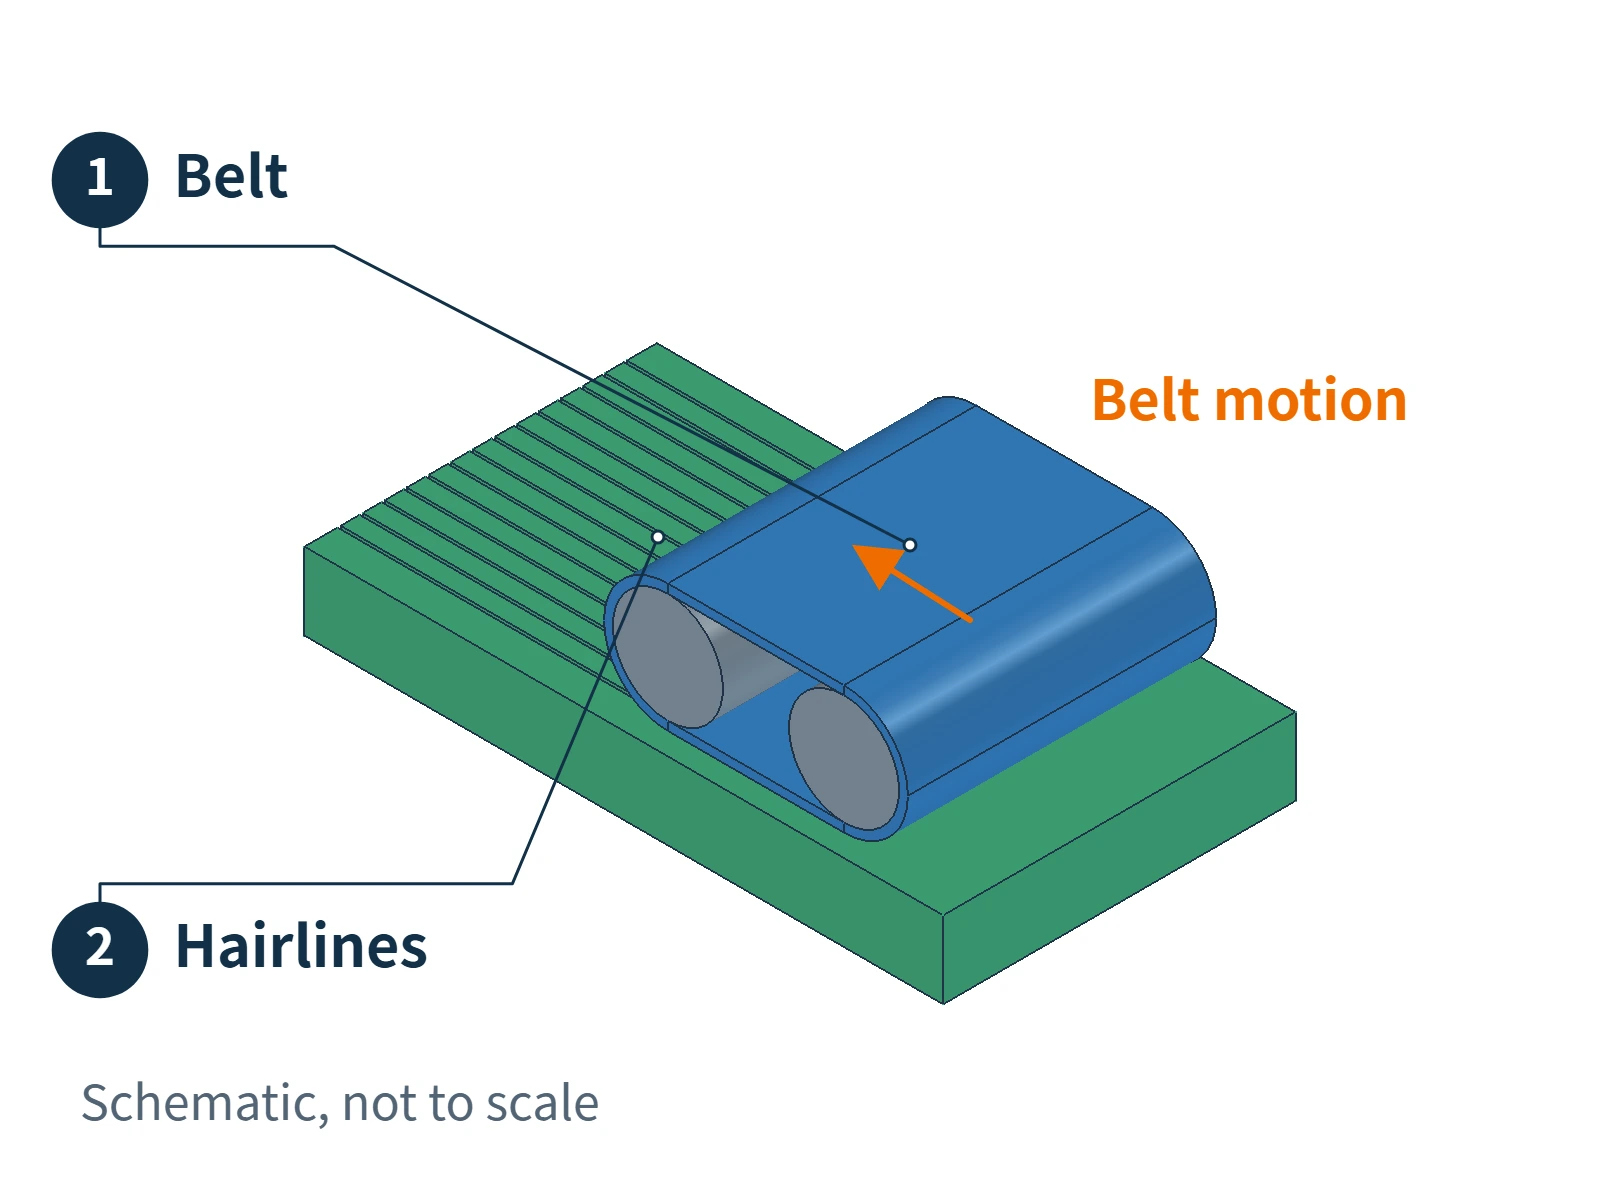
Cette texture diffère des rainures décoratives plus profondes. Le brossage modifie principalement la topographie fine de la surface, en mettant l'accent sur l'orientation et la continuité des lignes. Les rainures annulaires tournées et les motifs moletés mettent davantage en valeur des rainures régulières, des saillies et des profils.
L'outil doit pouvoir atteindre la zone à brosser et conserver la direction de déplacement requise. Si une zone doit présenter de fines lignes tandis que la zone voisine doit rester lisse, un traitement localisé ou une autre méthode de texturation est nécessaire. La texture imitant le brossage intégrée au moulage, évoquée plus haut, constitue une autre manière d'obtenir des lignes orientées.
Sablage et microbillage : créer une surface mate uniforme
Le sablage et le microbillage utilisent des particules qui frappent la surface pour créer de fines irrégularités et une texture mate ou granulaire. Les recommandations techniques sur la finition des pièces moulées sous pression citent la projection d'abrasifs fins parmi les procédés disponibles.
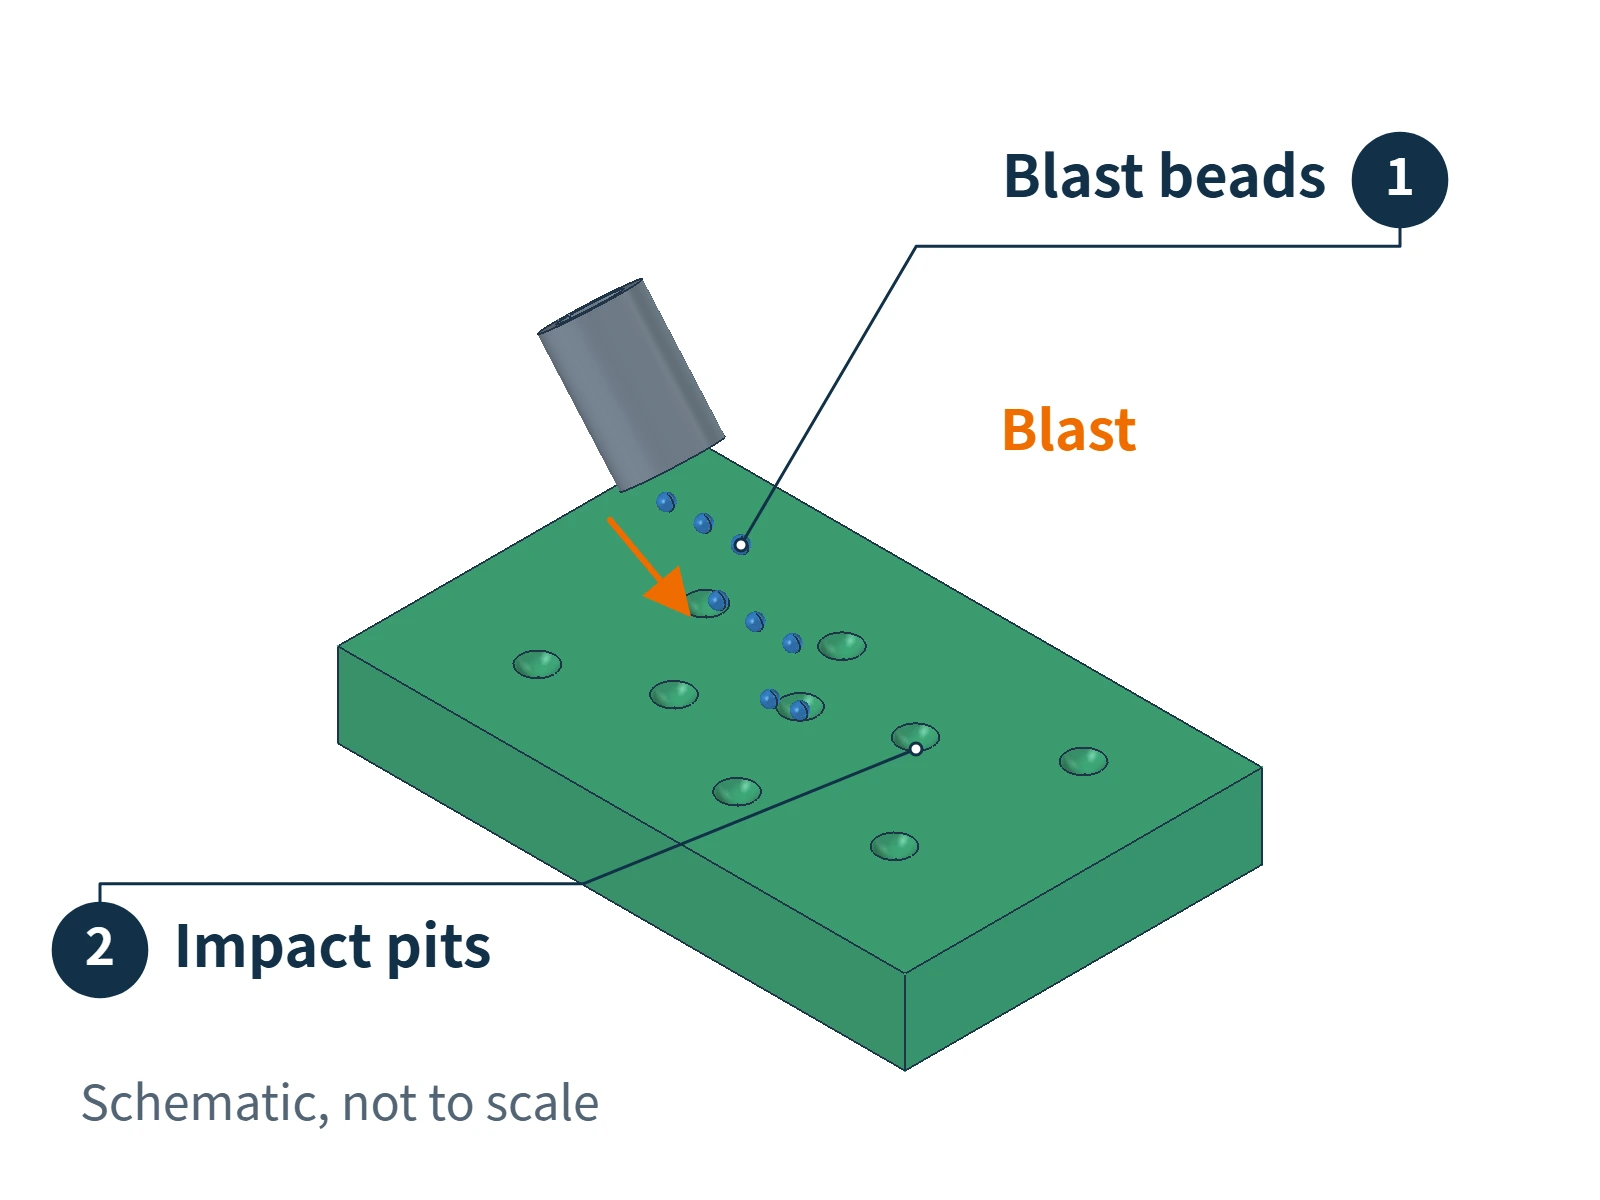
Le microbillage peut utiliser des billes de verre, tandis que le sablage abrasif peut employer des médias comme le corindon. La forme et la taille des particules ainsi que les conditions de projection modifient le résultat. Contrairement au brossage, ces procédés ne mettent généralement pas l'accent sur de fines lignes dans une seule direction ; ils créent plutôt une texture relativement uniforme sur une zone.
Ces traitements peuvent produire une finition entièrement mate ou des zones mates localisées, ce qui répond à un autre objectif que l'usinage d'une rainure décorative bien définie. Si le même capot doit comporter des zones brillantes et mates, il faut masquer ou traiter les zones séparément. Le contraste doit néanmoins être vérifié sur un échantillon ayant subi toutes les opérations de finition de surface.
Le polissage et le traitement électrolytique peuvent modifier la texture
Après la texturation, un capot de parfum peut subir d'autres opérations de polissage, de revêtement ou de traitement électrolytique. Celles-ci modifient la brillance et la couleur, et certaines influencent aussi la netteté des textures fines.
Le polissage enlève et lisse la matière en surface ; les petites saillies et les textures peu profondes demandent donc des précautions pour être préservées. Les dépôts électrolytiques à effet nivelant peuvent aussi atténuer les détails fins. Les recommandations techniques sur le cuivrage acide expliquent que son action nivelante peut combler de fines rayures. Pour conserver les fines lignes brossées ou les gravures peu profondes, il ne suffit donc pas d'examiner la pièce nue immédiatement après la texturation.
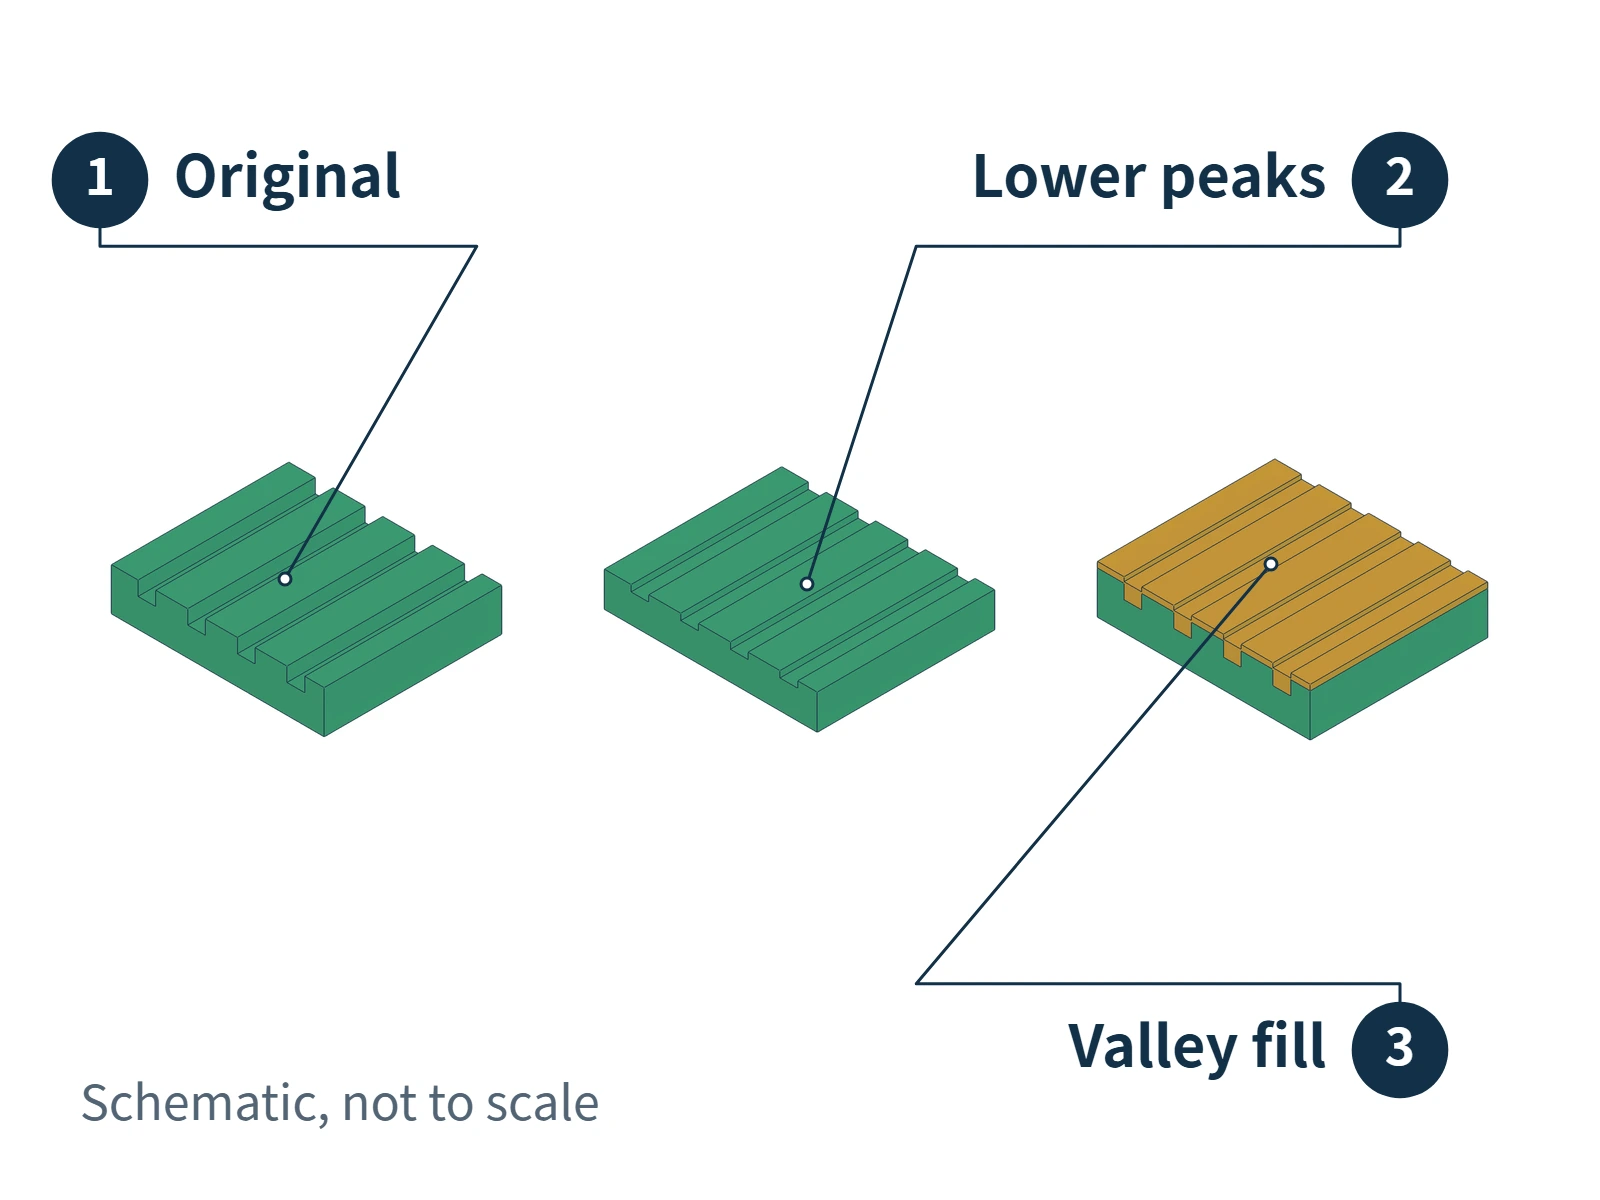
Un seul capot peut combiner plusieurs procédés : les grands motifs se forment pendant le moulage, les rainures locales sont usinées ensuite, le brossage ou la projection d'abrasifs ajuste la texture, puis les revêtements ou traitements électrolytiques apportent couleur et brillance. Si un laser retire un revêtement pour créer un graphisme contrasté, cette couche doit être présente au préalable. Pour une gravure dans le métal, la protection et la coloration ultérieures doivent être validées dans le cadre du procédé complet.
Lors de la conception d'une texture, précisez d'abord le relief, les lignes ou l'effet granulaire souhaités, puis confirmez l'opération qui les crée. Lors de l'évaluation des échantillons, examinez la texture après toutes les opérations de finition de surface, plutôt que de regarder uniquement la pièce brute de fonderie. Cela relie le motif, le procédé de traitement et l'aspect final.