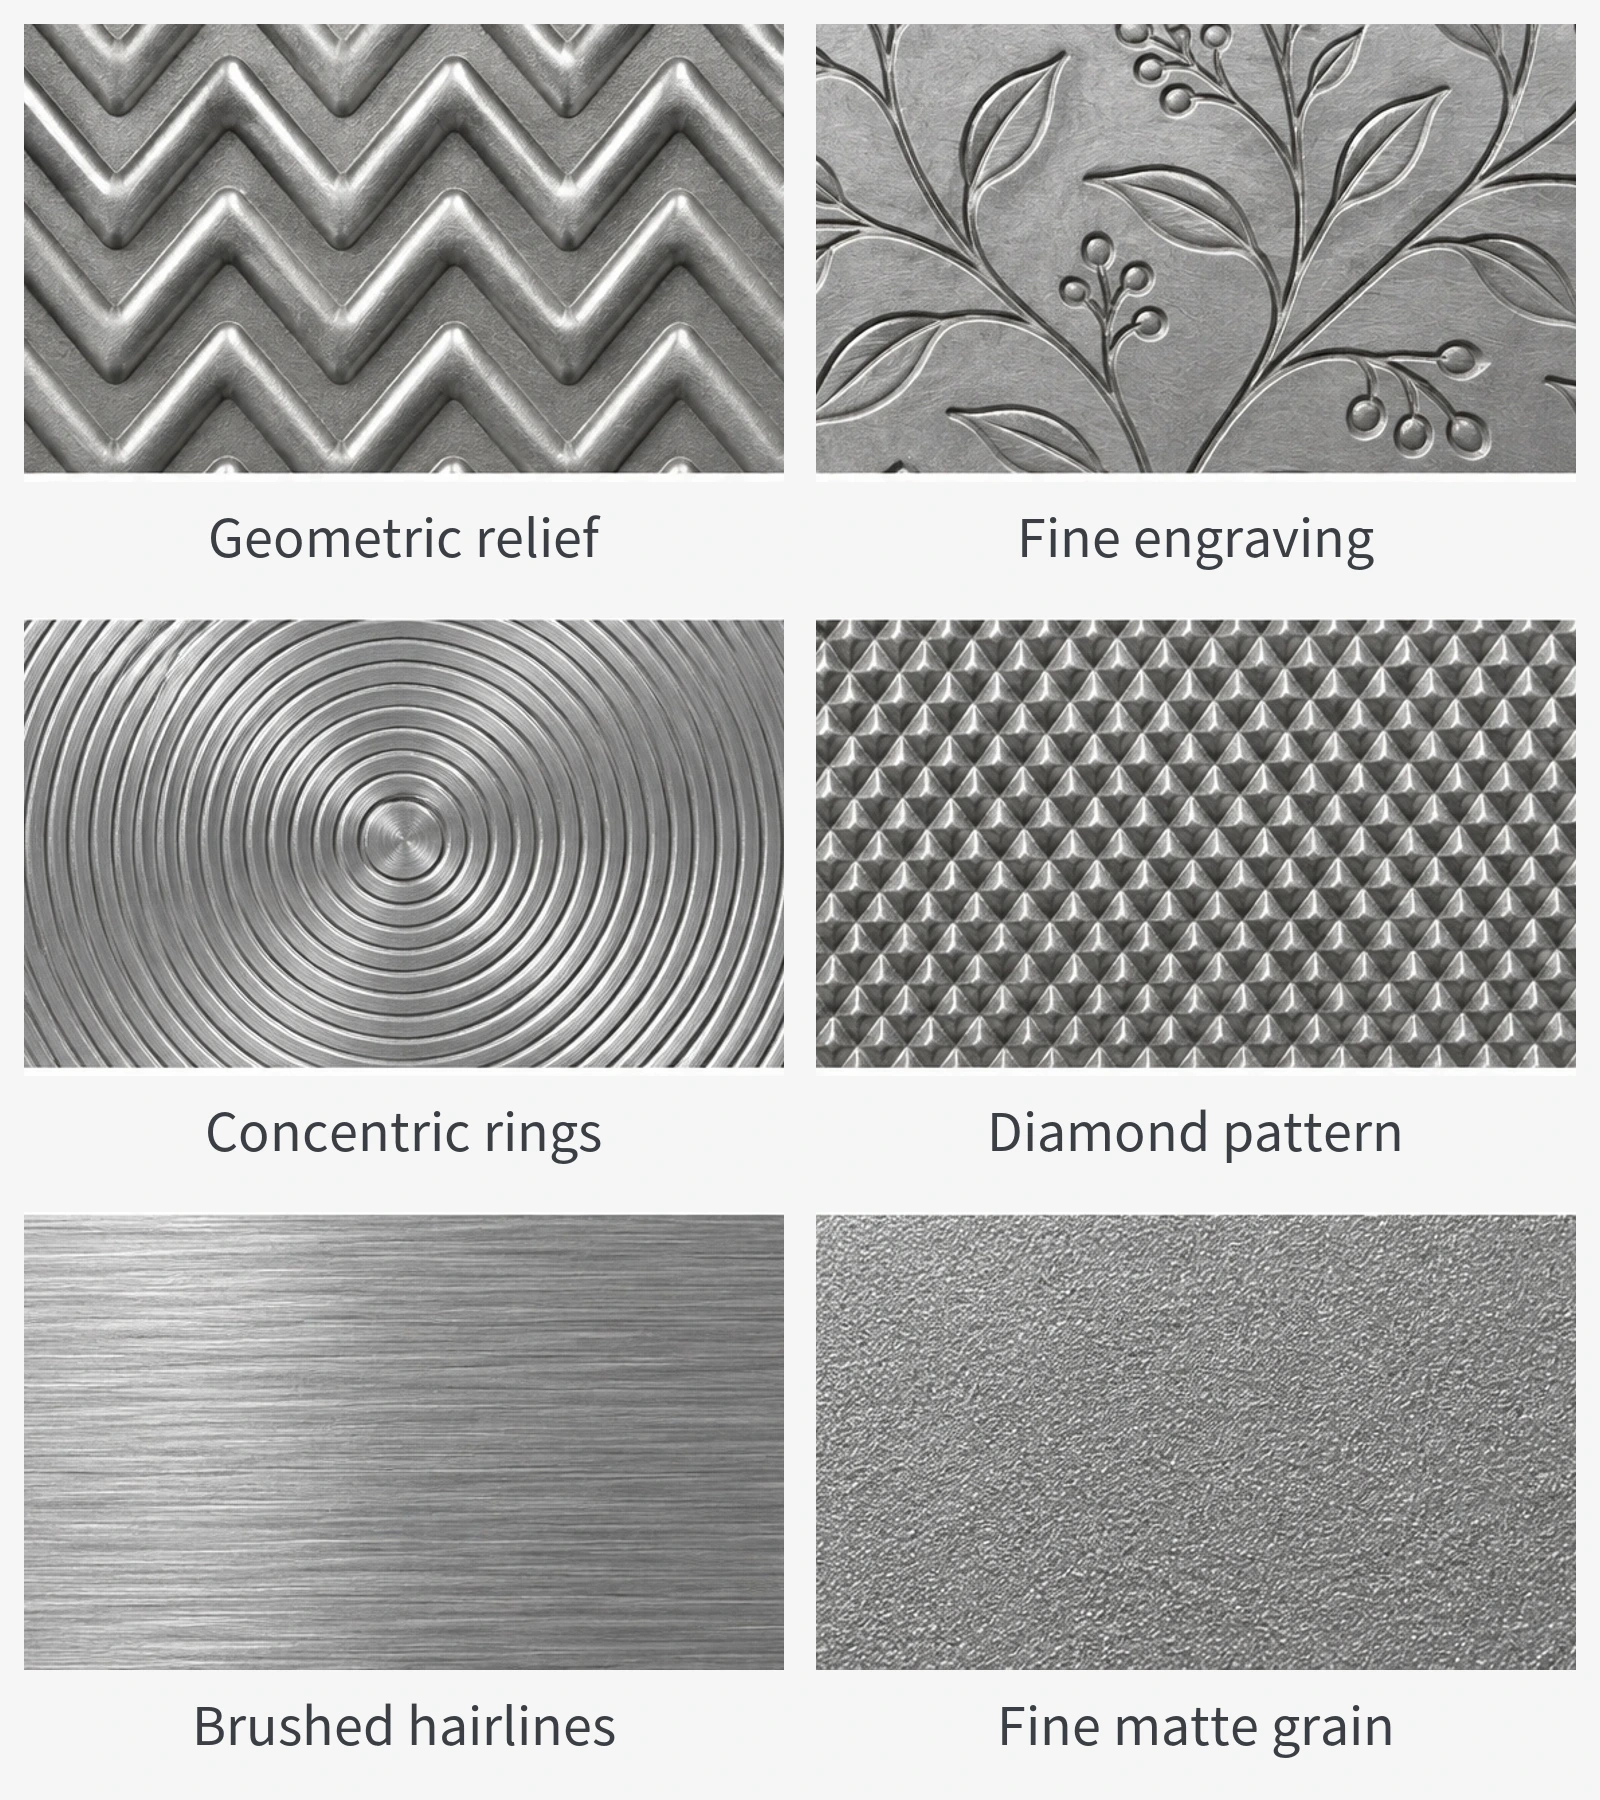
Beim Entwerfen einer Parfümkappe aus Druckguss können Sie feine konzentrische Ringe auf der Oberseite, ein Rautenband an der Seite oder eine zarte matte Struktur auf der gesamten Kappe vorsehen. Diese Strukturen verändern das Erscheinungsbild, entstehen jedoch auf unterschiedliche Weise.
Verfahren zur Strukturierung von DruckgussoberflächenParfümkappenlassen sich in sechs Gruppen einteilen:eingegossene Strukturen, Lasergravur, Drehen und Fräsen, Rändeln, Bürsten sowie Abrasivstrahlen oder Perlstrahlen. Manche Strukturen entstehen beim Gießen, andere werden in den Rohling eingearbeitet, und wieder andere entstehen durch örtliche Veränderungen einer Oberflächenbeschichtung. Wbmetal stellt Parfümkappen aus Zinkdruckguss her. Die Betrachtung des Ablaufs vom Gussrohling über die nachträgliche Zerspanung bis zur beschichteten oder galvanisierten Kappe hilft zu erkennen, wann eine Struktur entsteht und ob dabei das Metall oder seine Beschichtung verändert wird.
Oberflächenmuster und Herstellungsverfahren unterscheiden
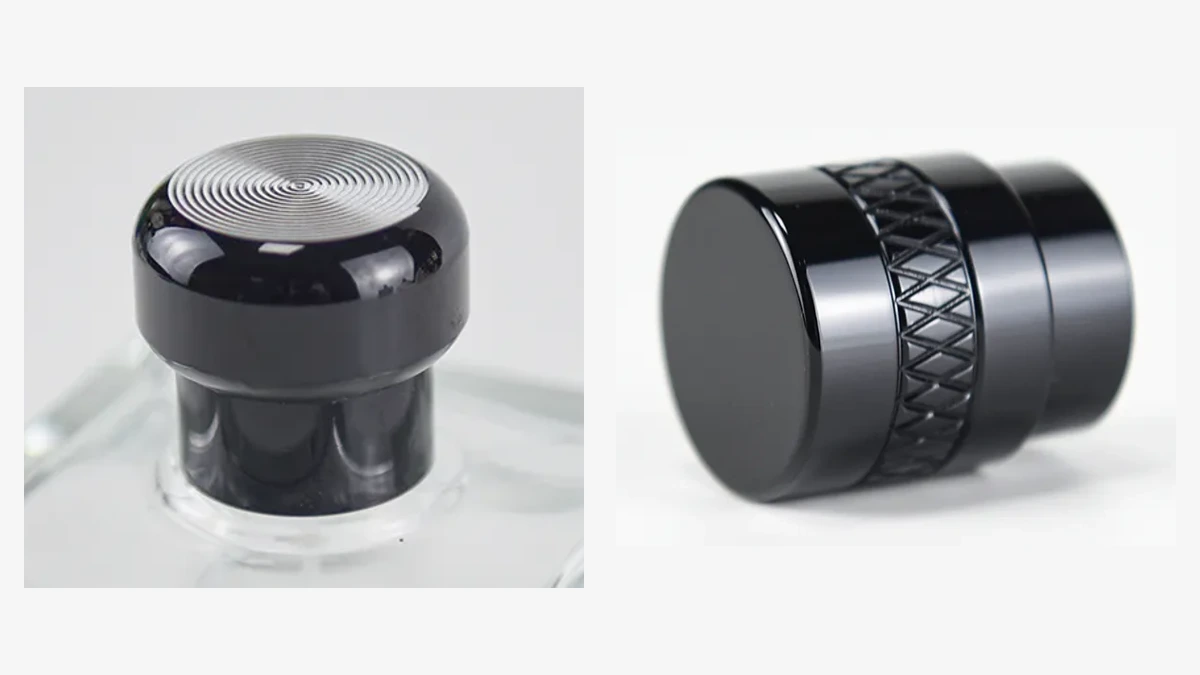
Die Parfümkappe von Wbmetal mit pilzförmigem Kopf und CD-Muster hat eng beieinanderliegende Ringe auf der Oberseite und eine glatte Seitenwand. Bei der Kappe mit Dreiecksstruktur konzentriert sich das geometrische Relief auf ein Band an der Seitenwand. Diese beiden Entwürfe zeigen, wie eine Struktur eine ganze Fläche optisch prägen oder nur einen einzelnen Bereich schmücken kann.
Bezeichnungen wie „CD-Muster“, „Rautenmuster“ und „gebürstete Oberfläche“ beschreiben das sichtbare Erscheinungsbild. Sie stehen nicht für ein eindeutiges Herstellungsverfahren: Ein Rautenmuster kann in der Gussform oder nach dem Gießen entstehen, und auch eine nachgebildete Bürststruktur lässt sich beim Gießen übertragen. Das Erscheinungsbild zu erkennen ist nur der erste Schritt; das tatsächlich eingesetzte Strukturierungsverfahren muss noch bestimmt werden.
| Verfahren | Wie die Struktur entsteht | Mögliche Strukturen |
|---|---|---|
| Eingegossene Strukturen | Das Gussteil bildet die umgekehrte Form der Formkavität ab | Erhabene und vertiefte Muster, Reliefs, erhabene oder vertiefte Schriftzüge sowie nachgebildete Bürststrukturen |
| Lasergravur | Metall oder eine Oberflächenbeschichtung wird örtlich abgetragen | Feine Linien, Muster, Schriftzüge, vertiefte Gravuren oder Farbkontraste |
| Drehen und Fräsen | Ein Schneidwerkzeug trägt Material ab | CD-Muster, Ringnuten, gerade Nuten und gekrümmte Nuten |
| Rändeln | Ein profiliertes Rad formt oder schneidet die Oberfläche | Gerade, diagonale und gekreuzte Rautenmuster |
| Bürsten | Schleifmittel erzeugen Kratzer in einer festgelegten Richtung | Gerichtete feine Linien und satinierte Oberflächen |
| Abrasivstrahlen und Perlstrahlen | Partikel treffen auf die Oberfläche | Gleichmäßig matte und körnige Strukturen |
Eingegossene Strukturen: Das Muster entsteht beim Gießen
Wird die Struktur in die Gussform eingearbeitet, entsteht der Gussrohling bereits mit dem fertigen Muster. Vertiefungen in der Formkavität können erhabene Elemente am Gussteil erzeugen, während Vorsprünge in der Kavität vertiefte Bereiche hinterlassen. Sobald die Zinklegierung die Kavität gefüllt hat und erstarrt ist, trägt die Kappe diese umgekehrte Form.
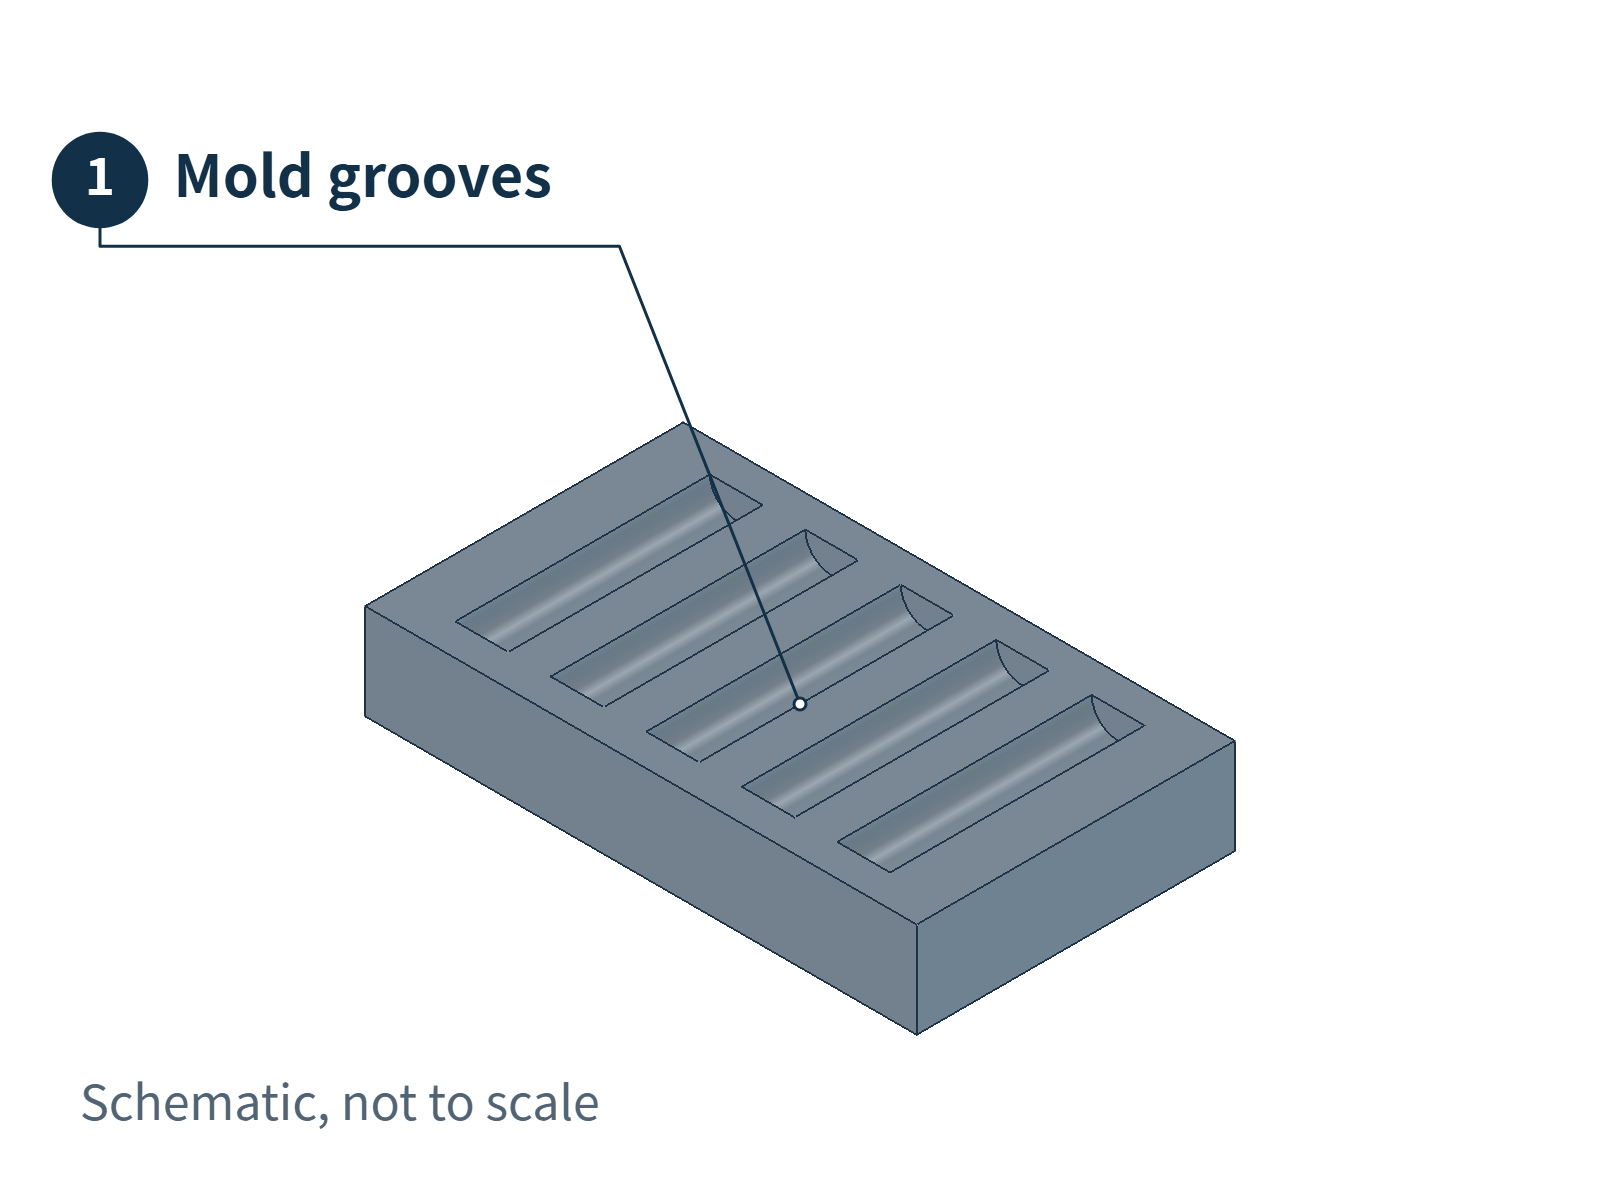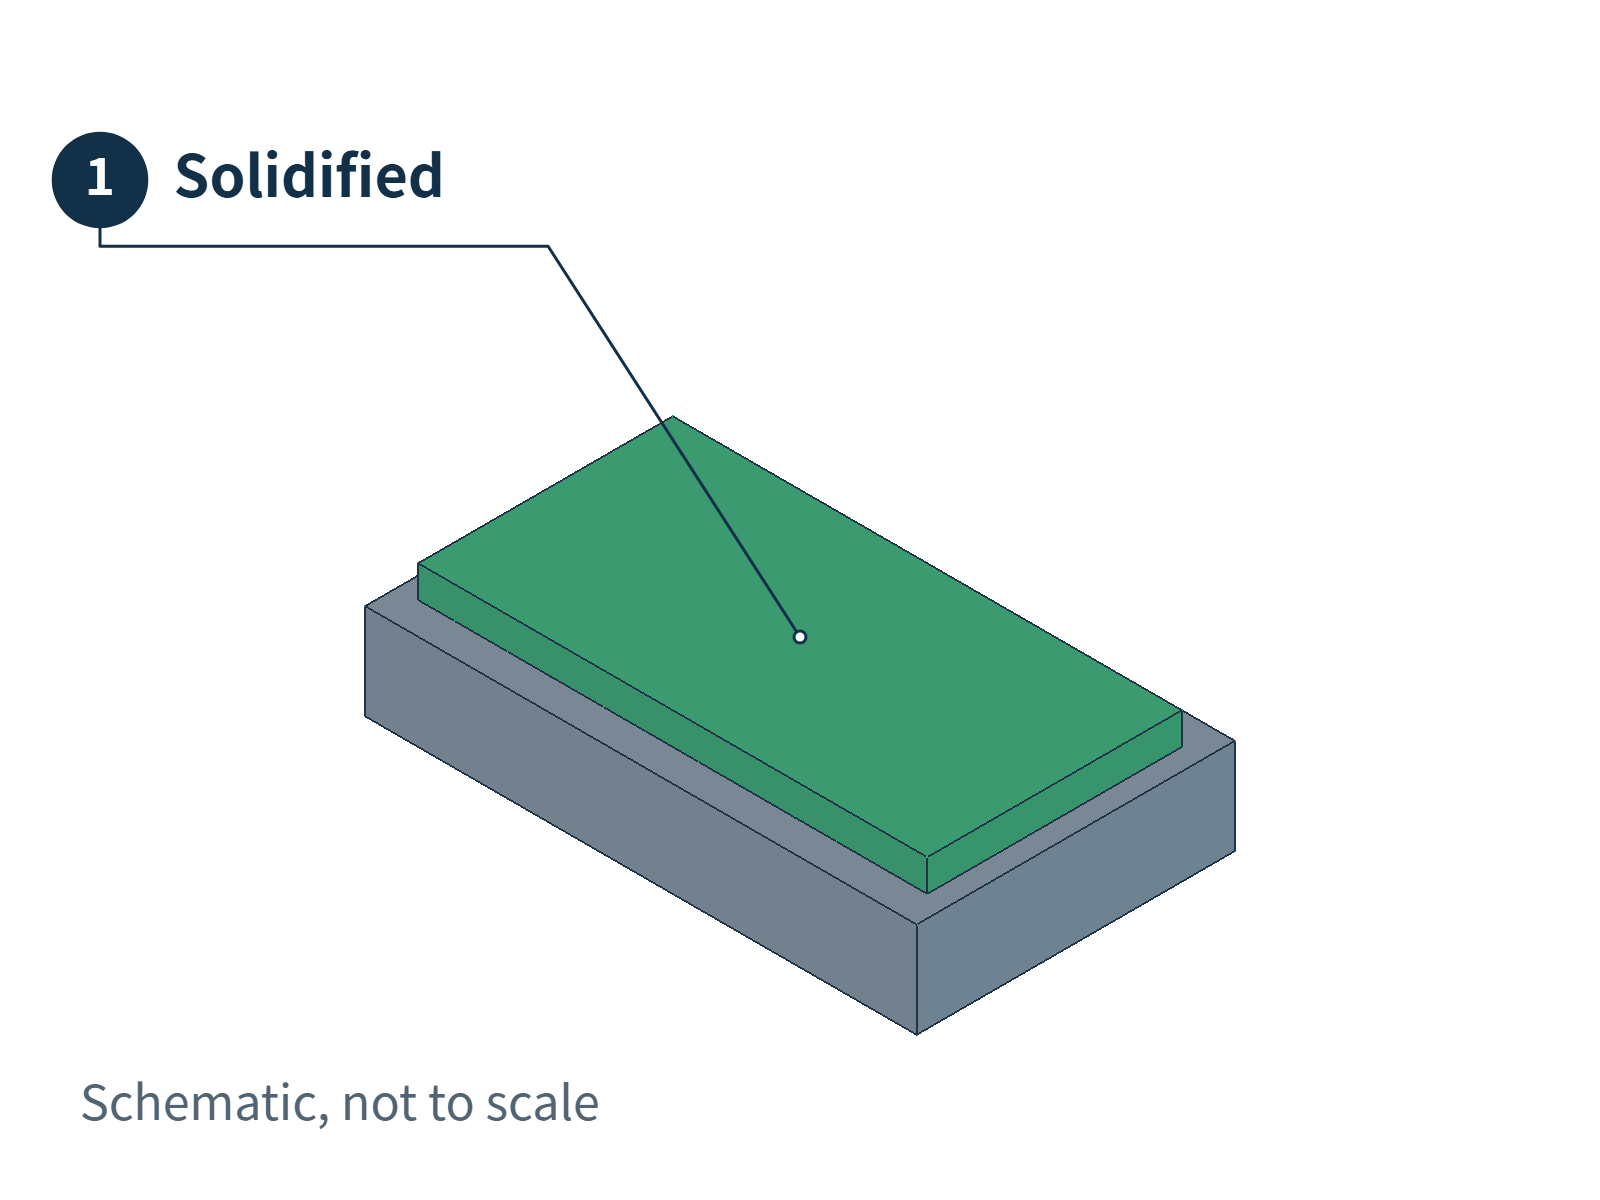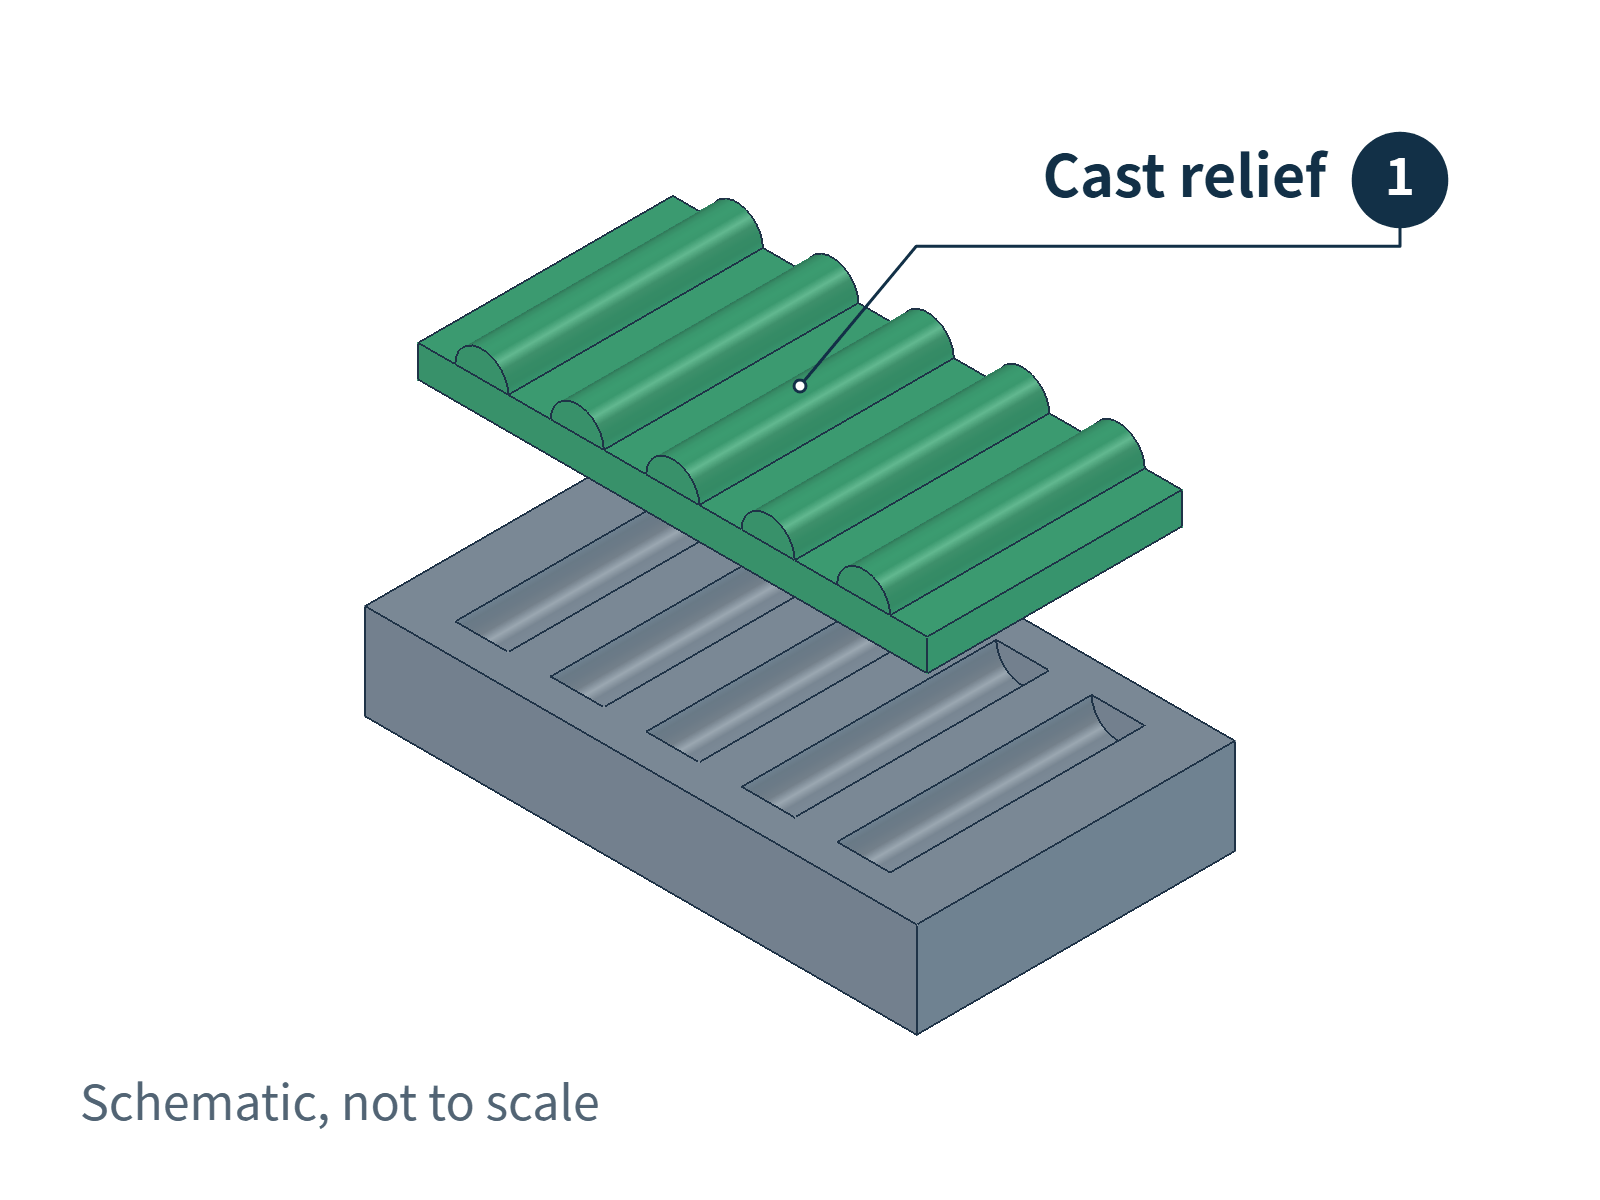
Regelmäßige Nuten, geometrische Reliefs, plastisch gestaltete Details und Schriftzüge können je nach Form für eine direkte Herstellung im Guss geprüft werden. Die Gestaltungsrichtlinien der International Zinc Association beschreiben Hochgeschwindigkeitsfräsen und Funkenerodieren (EDM) zur Herstellung von Schriftzügen in der Form; auch Formeinsätze lassen sich mit Lasern gravieren.Einen Formeinsatz zu gravieren und dessen Muster anschließend beim Gießen zu übertragen ist ein anderer Fertigungsweg als jede einzelne Kappe nach dem Gießen mit dem Laser zu gravieren.
Eingegossene Strukturen können auch das Erscheinungsbild anderer Verfahren nachbilden. In einem von der International Zinc Association veröffentlichten Zinkdruckgussbeispiel wurde eine nachgebildete Bürststruktur in der Form erzeugt. Ihr gerichtetes Muster blieb nach der Beschichtung des Gussteils sichtbar. Ein gebürstetes Erscheinungsbild beweist daher nicht, dass eine Kappe mechanisch gebürstet wurde.
Die Struktur muss gemeinsam mit dem Entformungskonzept gestaltet werden. Behindern erhabene oder vertiefte Elemente das Herauslösen aus der Form, muss das Muster angepasst oder die Form mit geeigneten Mechanismen versehen werden. Auch feine, scharfkantige Vorsprünge in der Form müssen auf Festigkeit und Verschleiß geprüft werden. Eine Abbildung des fertigen Produkts allein rechtfertigt keine immer tieferen oder feineren Muster.
Lasergravur: Metall abtragen oder eine Beschichtung entfernen
Ein Laser kann ausgewählte Bereiche nach einem programmierten Muster bearbeiten und eignet sich deshalb für Schriftzüge, Logos und feine Liniendekorationen. Der Begriff „Lasergravur“ muss jedoch im Hinblick auf die bearbeitete Schicht verstanden werden.
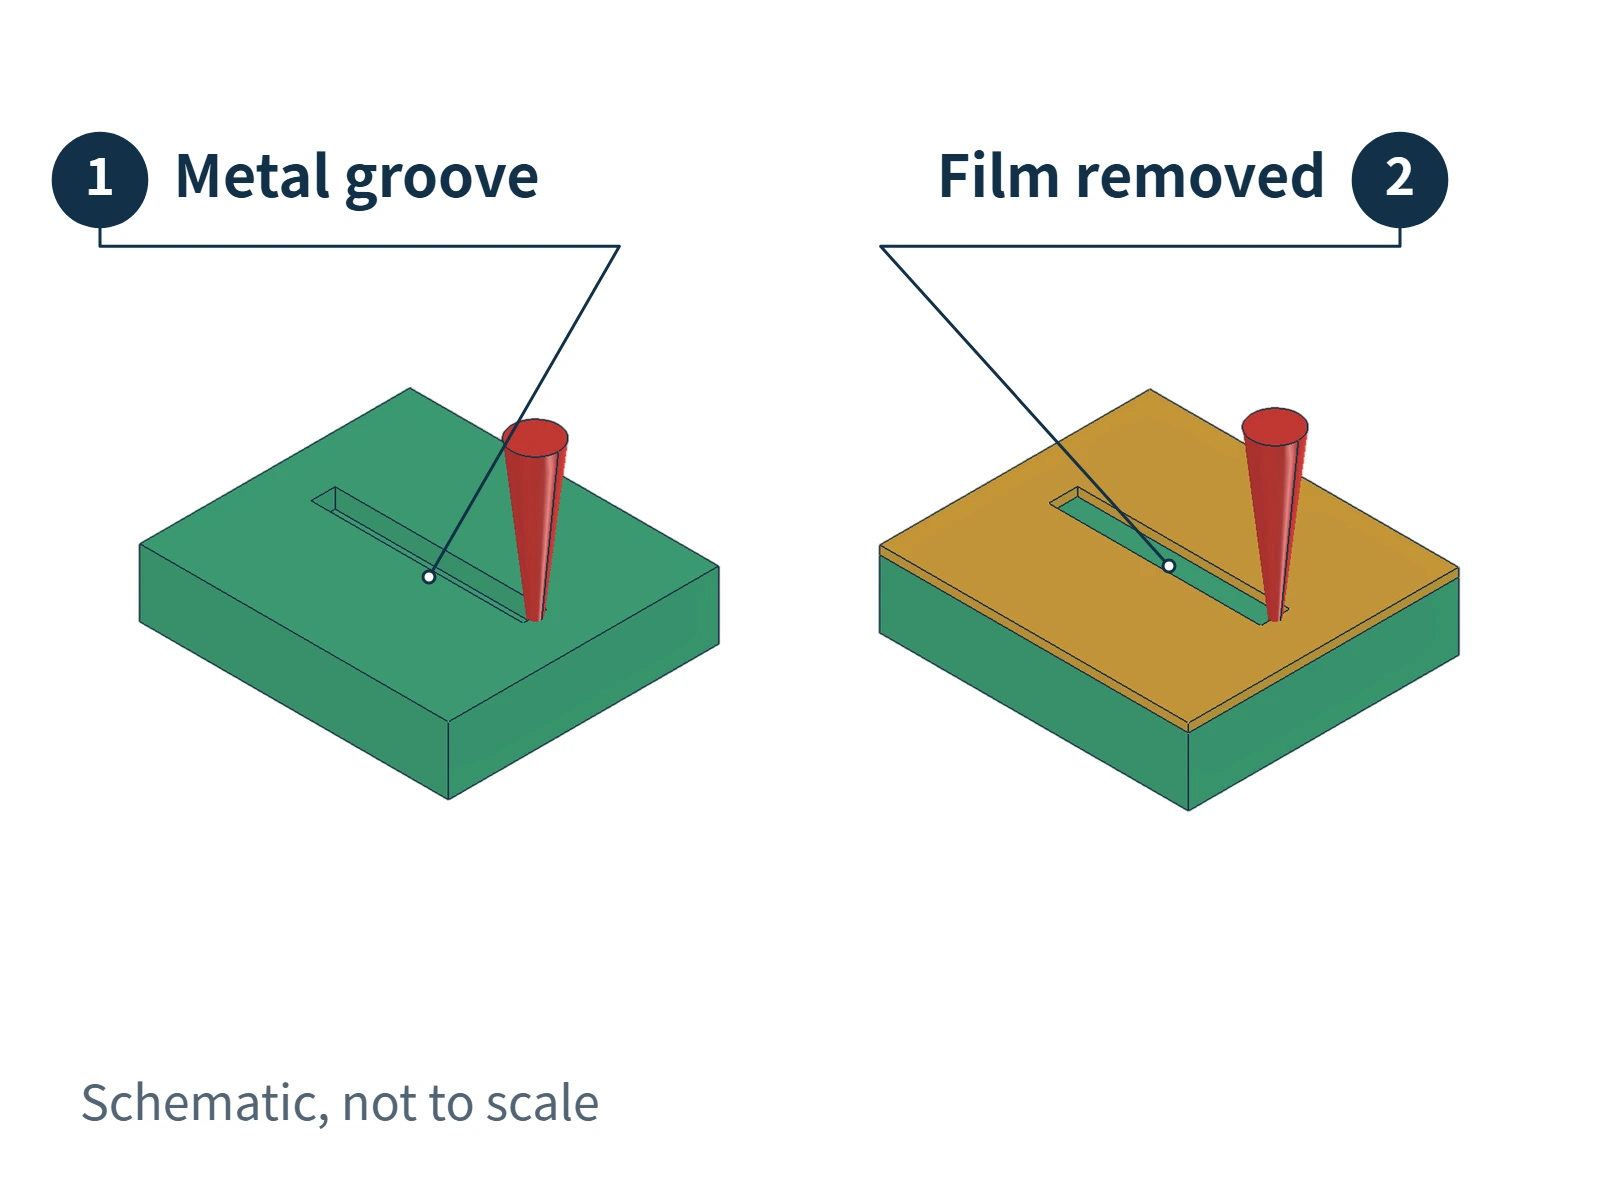
Das Verfahren links trägt das Metall selbst ab und erzeugt eine vertiefte Gravur. Eine tiefere Vertiefung erfordert mehr Materialabtrag und in der Regel mehr Bearbeitungszeit. Technische Hinweise zur Laser-Tiefengravur betrachten Tiefe, Anforderungen an das Erscheinungsbild und Bearbeitungszeit gemeinsam. Die Produktionsgeschwindigkeit einer gewöhnlichen Oberflächenmarkierung lässt sich nicht einfach auf tiefe Reliefgravuren übertragen.
Das Verfahren rechts entfernt eine Oberflächenbeschichtung, beispielsweise Lack, und legt das darunterliegende Material frei. Der Farbunterschied zwischen den Schichten erzeugt das Muster. So kann ein deutlich sichtbares Ergebnis entstehen, ohne dass das Metall eine ausgeprägte Nut aufweist. Auch technische Unterlagen zu Laseranlagen unterscheiden zwischen Materialgravur und Beschichtungsabtrag.
Bei einer Parfümkappe aus Druckguss hängt das Laserergebnis von der Legierung, den vorhandenen Oberflächenschichten und dem Bearbeitungsziel ab. Ob eine gut sichtbare Grafik oder eine fühlbare Vertiefung gewünscht ist, bestimmt, was bei der Bemusterung zu prüfen ist: Farbkontrast oder Gravurtiefe und Kantenqualität. Der Begriff „Lasergravur“ allein legt diese beiden unterschiedlichen Anforderungen nicht fest.
Drehen und Fräsen: Nuten mit Werkzeugen schneiden
Beim Drehen rotiert das Werkstück, während ein Schneidwerkzeug Material abträgt. In die Stirnfläche einer runden Parfümkappe können ringförmige Nuten und in ihre Seitenwand umlaufende Nuten sowie dekorative Absätze eingearbeitet werden. Feine Drehspuren auf der Stirnfläche können ein an eine Compact Disc erinnerndes Erscheinungsbild erzeugen, das üblicherweise als CD-Muster bezeichnet wird.
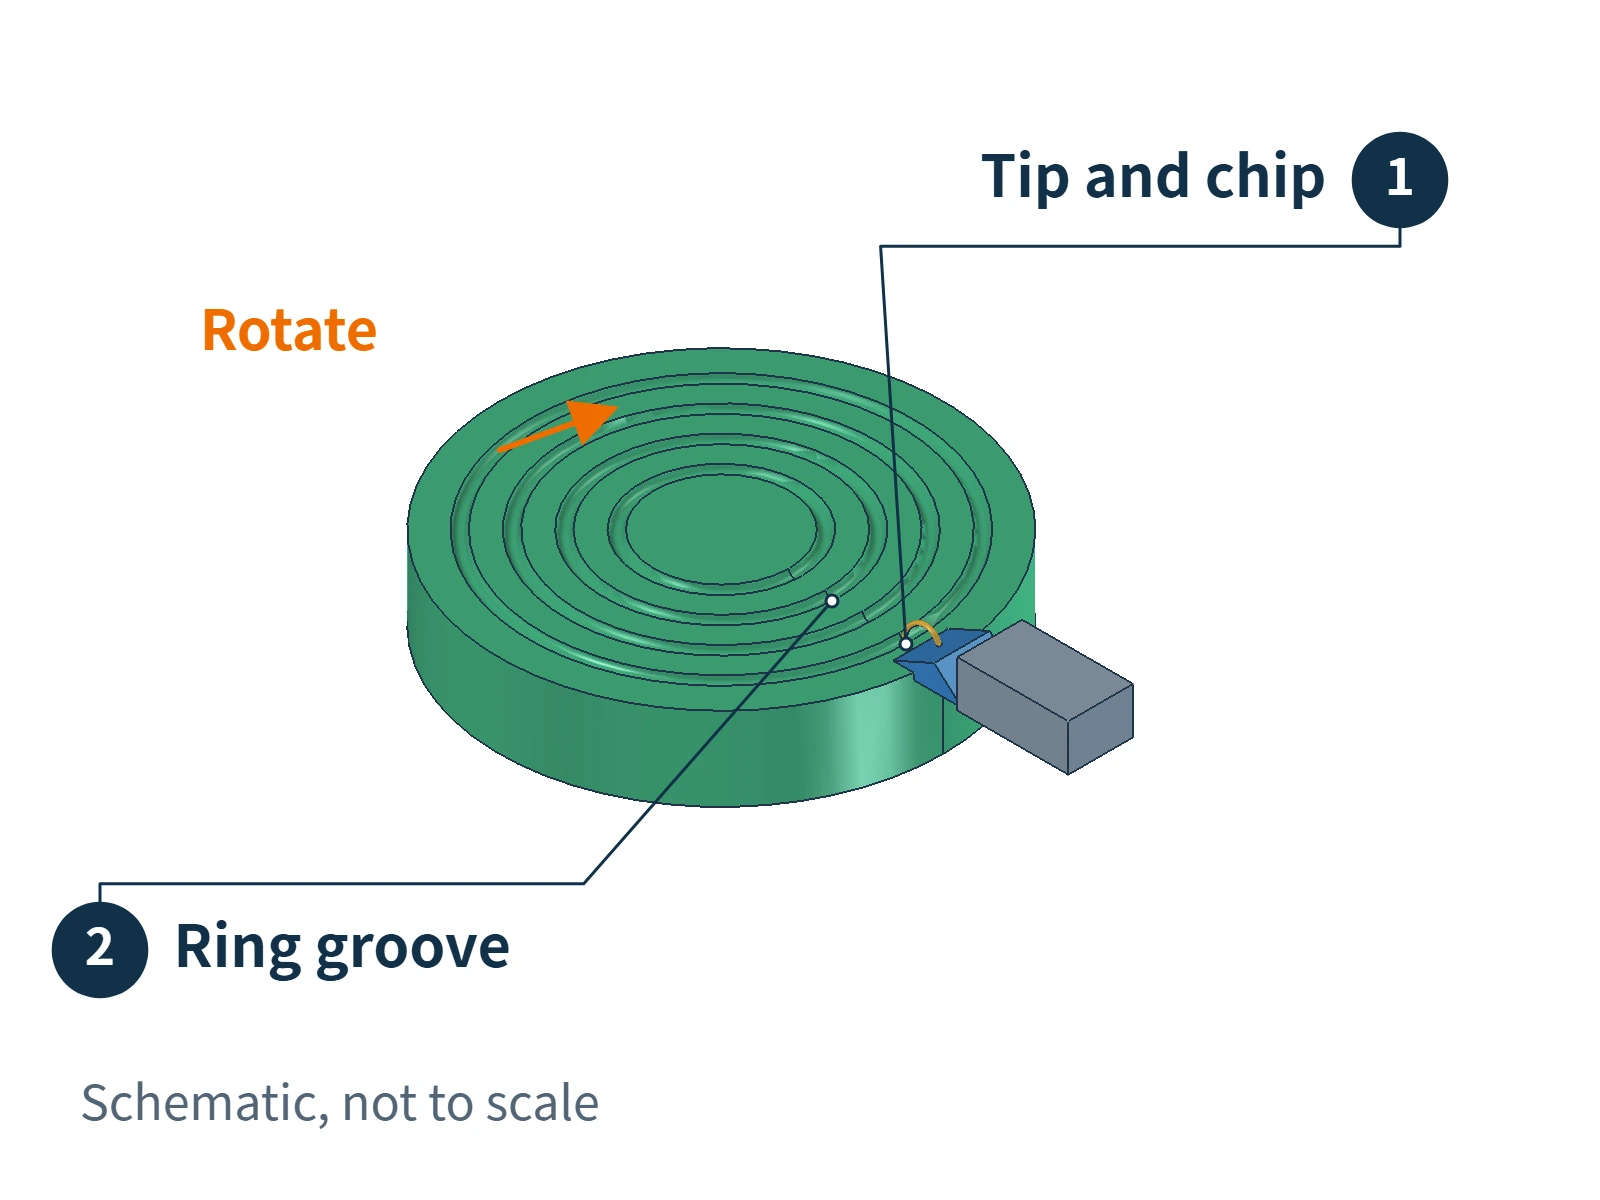
Gleichmäßige feine Ringe erfordern die Kontrolle des Werkzeugs, des Vorschubs und der Bedingungen bei der Oberflächenbearbeitung. Der Vorschub ist die Strecke, die das Schneidwerkzeug pro Werkstückumdrehung zurücklegt. Die CD-Muster-Kappe von Wbmetal veranschaulicht das Erscheinungsbild. Ob ein bestimmter Entwurf durch Abformung beim Gießen, nachträgliches Drehen oder eine Kombination entsteht, muss anhand seiner Fertigungsunterlagen bestätigt werden.
Beim Fräsen folgt ein rotierender Fräser einer festgelegten Bahn. Neben einfachen Ringnuten lassen sich gerade Nuten, gekrümmte Nuten und andere für das Werkzeug zugängliche Formen herstellen. Die Hinweise von Werkzeugherstellern zum Nutfräsen behandeln geschlossene Nuten, gekrümmte Nuten und Nuten in unterschiedlichen Winkeln.
Für das Einarbeiten von Strukturen in einen Gussrohling ist außerdem genügend Bearbeitungszugabe nötig: Material, das für den Abtrag durch das Werkzeug vorgesehen ist. Wird zu viel entfernt, können Poren unter der Gusshaut freigelegt werden und das Erscheinungsbild beeinträchtigen. Die Gestaltungsregeln der International Zinc Association empfehlen deshalb, übermäßigen Materialabtrag bei der Zerspanung zu vermeiden. Die Nuttiefe sollte gemeinsam mit der Rohlingqualität und der verbleibenden Wanddicke festgelegt werden.
Rändeln: Wiederkehrende Muster mit einem profilierten Rad erzeugen
Beim Rändeln erzeugt ein gezahntes Werkzeug ein wiederkehrendes Muster auf einem rotierenden Werkstück. Typische Ergebnisse sind gerade, diagonale und gekreuzte Rautenmuster.
Es gibt zwei grundlegende Verfahren.Rändelformenverformt das Oberflächenmaterial unter Druck zu einem Muster.Rändelfräsenträgt Material ab, um das Muster zu schneiden. Technische Unterlagen zu Rändelwerkzeugen unterscheiden diese Mechanismen eindeutig.
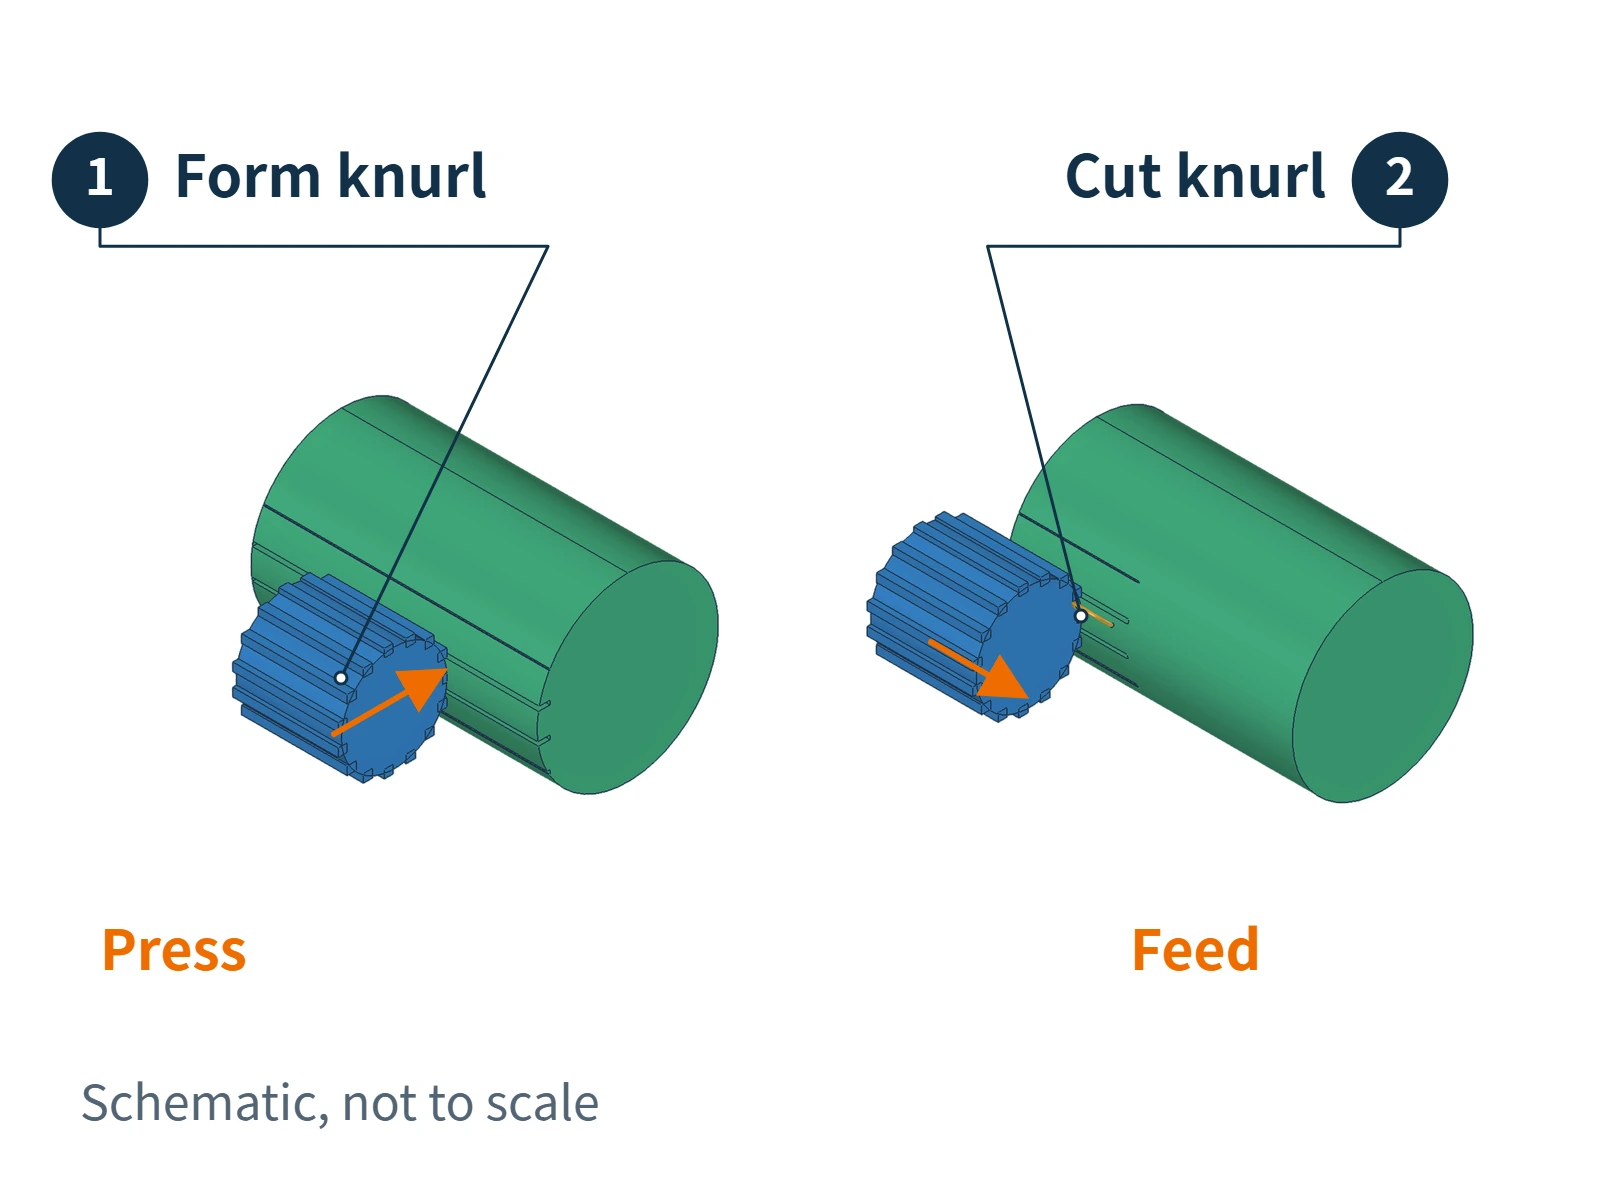
Auch wenn auf einer Drehmaschine gerändelt wird, ist das Verfahren vom gewöhnlichen Drehen zu unterscheiden. Ein Drehwerkzeug schneidet Nuten entlang seiner Werkzeugbahn, während ein Rändelwerkzeug mit seiner eigenen Zahngeometrie ein wiederkehrendes Muster erzeugt.
Ob sich eine Parfümkappe aus Zinkdruckguss nachträglich rändeln lässt, hängt vom Zustand der Legierung, der Gussqualität, der Wanddicke und der Abstützung beim Spannen ab. Beim Rändelformen muss insbesondere die Verformung unter Druck bewertet werden. Für eine Kappe mit rautenförmigem oder dreieckigem Relief sollten auch eingegossene Strukturen in Betracht gezogen werden. Das Aussehen allein belegt nicht, dass die Kappe nach dem Gießen gerändelt wurde.
Bürsten: Feine gerichtete Linien erzeugen
Beim Bürsten bearbeiten Schleifmittel, beispielsweise Schleifbänder oder abrasive Bürstenscheiben, die Oberfläche in einer festgelegten Richtung und hinterlassen feine Kratzer. Deren Richtung und Abstand bestimmen die optische Wirkung und verleihen der Oberfläche häufig einen sanften Seidenglanz. Technische Hinweise zur Metallveredelung beschreiben Schleifscheiben und Schleifbänder als Möglichkeiten, gerichtete Strukturen zu erzeugen.
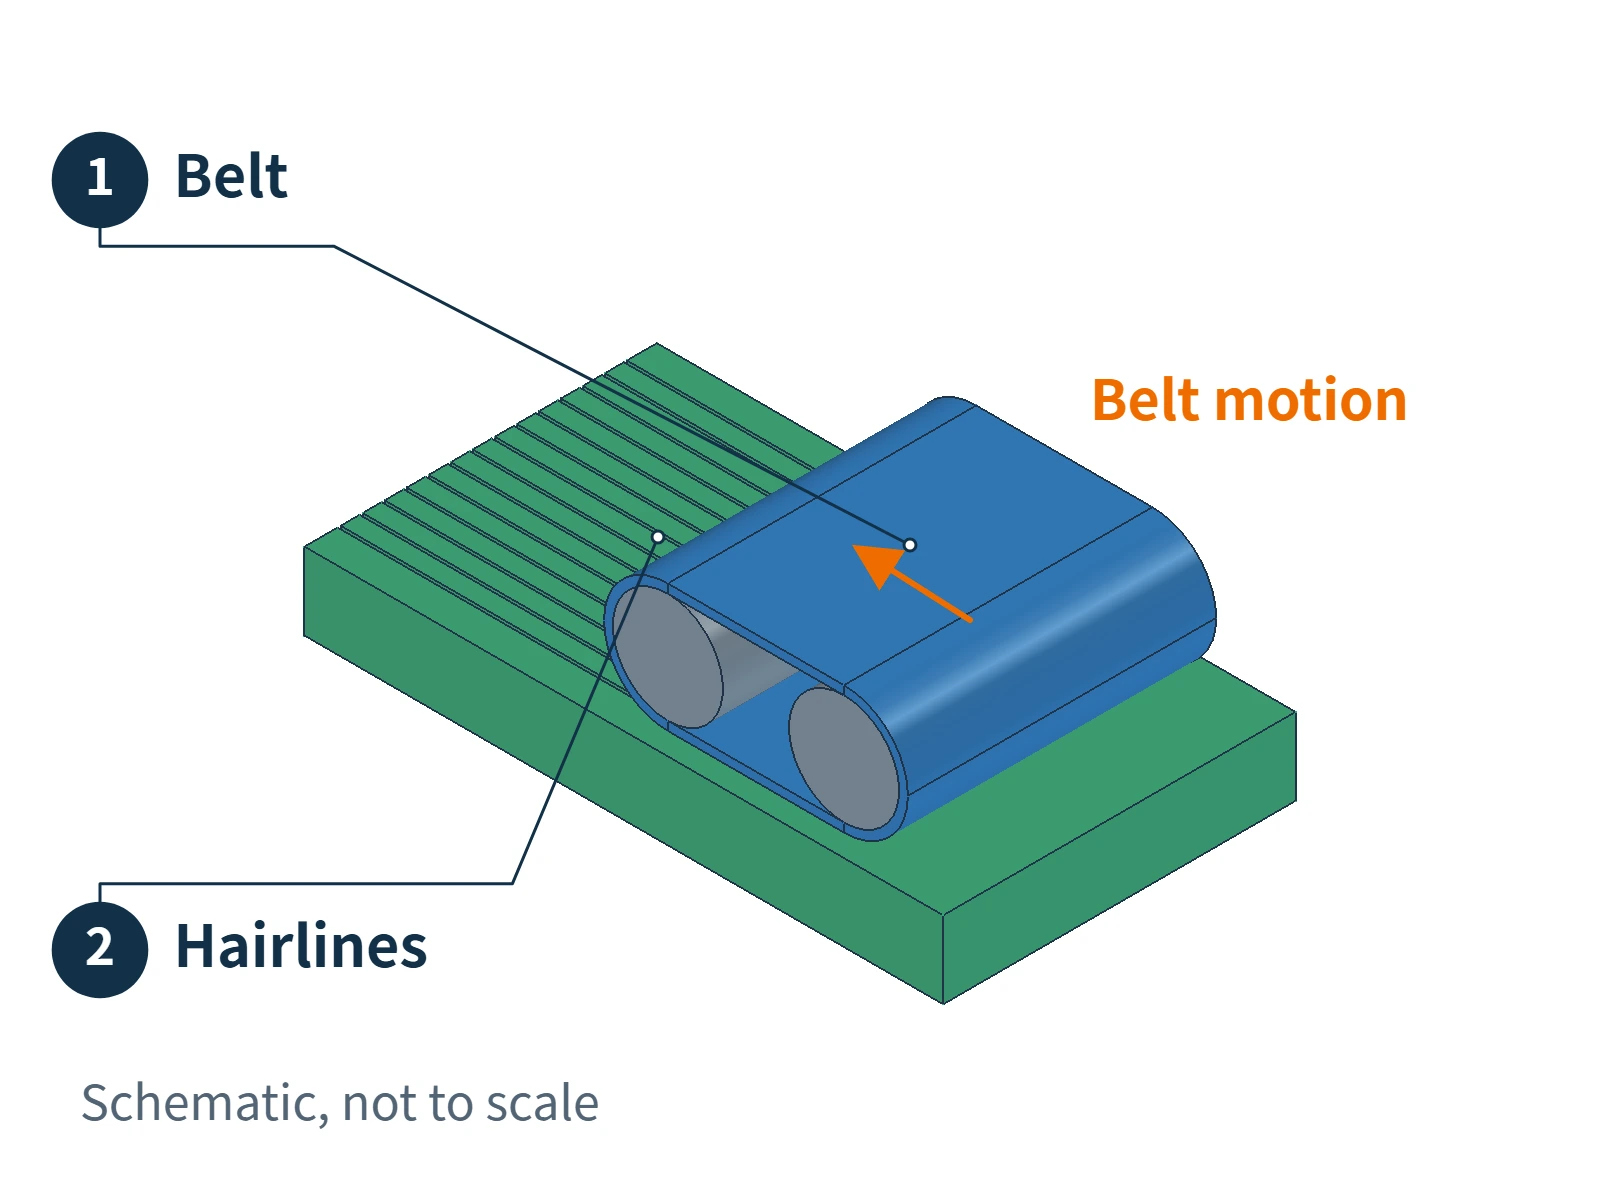
Dies unterscheidet sich von tieferen dekorativen Nuten. Bürsten verändert vor allem die feine Oberflächentopografie und betont die Richtung und Kontinuität der Linien. Gedrehte Ringnuten und Rändelmuster betonen dagegen regelmäßige Nuten, Erhebungen und Profile.
Das Werkzeug muss den zu bürstenden Bereich erreichen und die erforderliche Bewegungsrichtung einhalten können. Soll ein Bereich feine Linien erhalten, während der benachbarte Bereich glatt bleibt, ist eine örtlich begrenzte Bearbeitung oder ein anderes Strukturierungsverfahren erforderlich. Die zuvor beschriebene eingegossene Nachbildung einer Bürststruktur ist eine weitere Möglichkeit, gerichtete Linien zu erhalten.
Abrasivstrahlen und Perlstrahlen: Eine gleichmäßig matte Oberfläche erzeugen
Beim Abrasivstrahlen und Perlstrahlen treffen Partikel auf die Oberfläche und erzeugen feine Unebenheiten sowie eine matte oder körnige Struktur. Technische Hinweise zur Oberflächenbearbeitung von Druckgussteilen nennen das Strahlen mit feinen Schleifmitteln als verfügbares Verfahren.
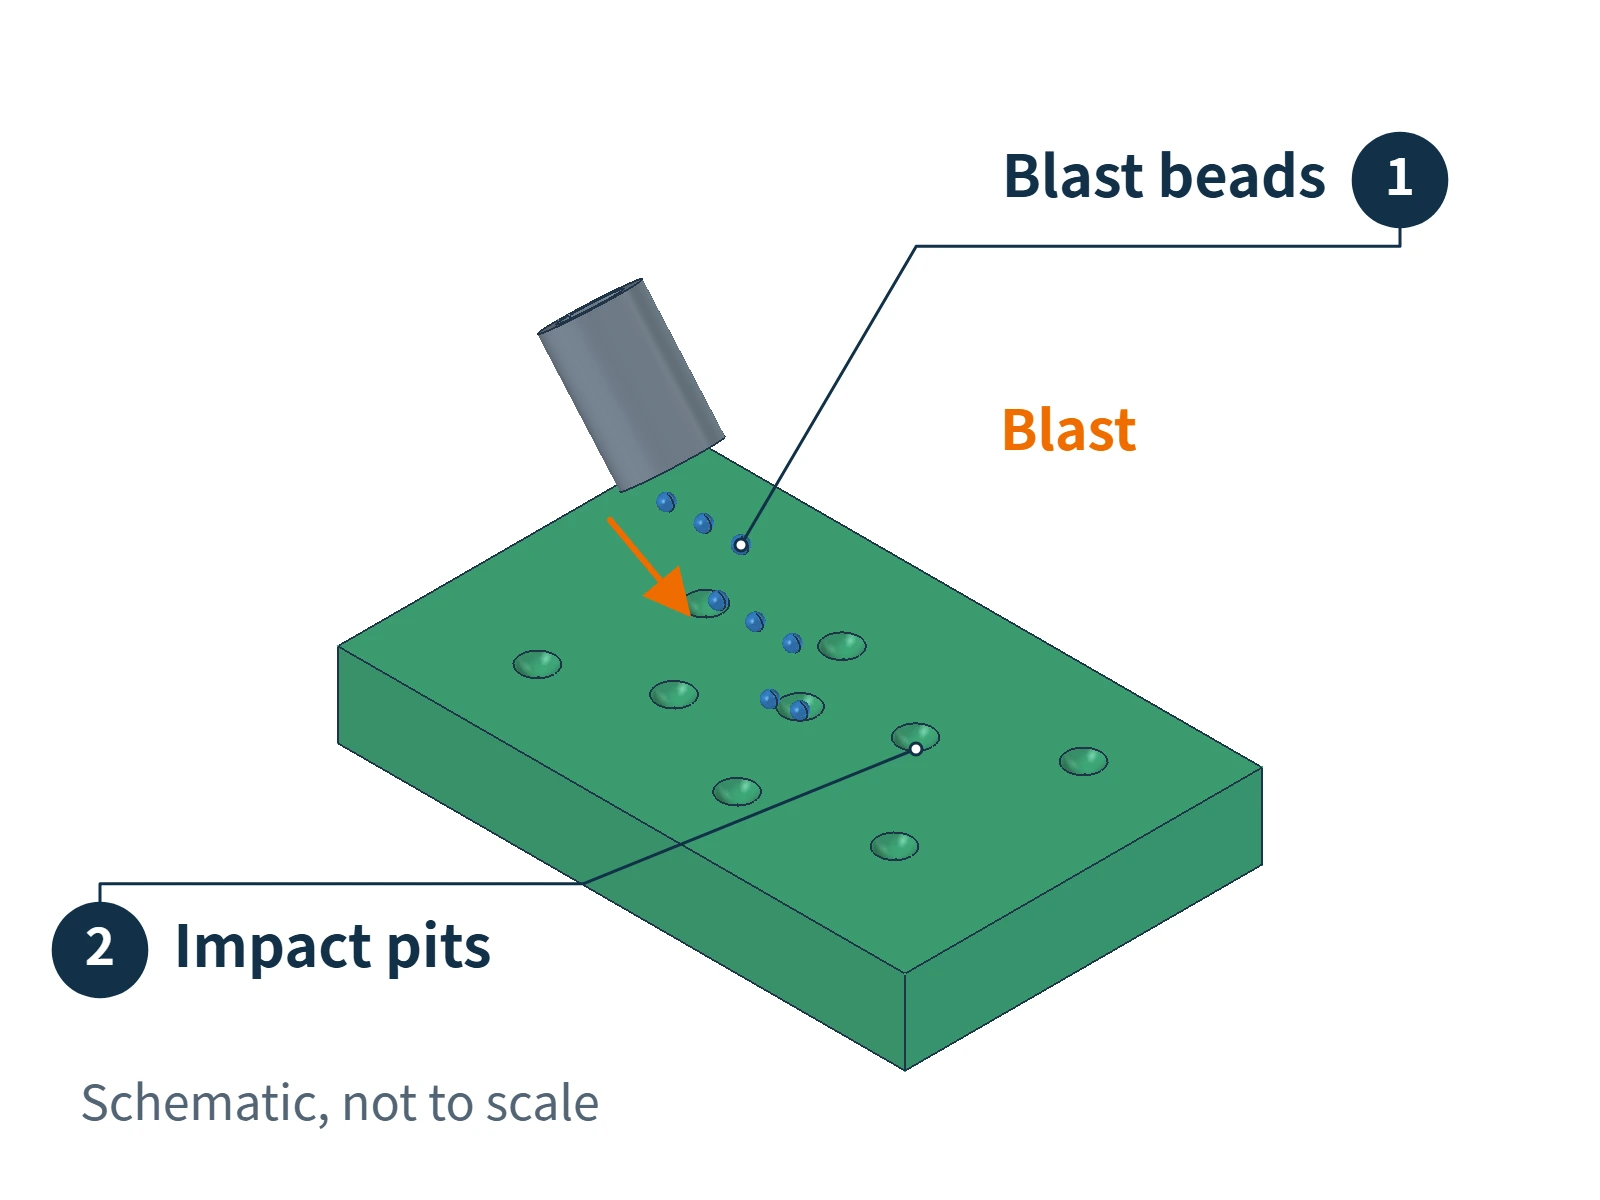
Beim Perlstrahlen können Glasperlen verwendet werden, beim Abrasivstrahlen beispielsweise Korund. Form und Größe der Partikel sowie die Strahlbedingungen verändern das Ergebnis. Anders als beim Bürsten stehen bei diesen Verfahren im Allgemeinen keine feinen Linien in einer einzigen Richtung im Vordergrund; stattdessen entsteht eine relativ gleichmäßige Struktur auf einer Fläche.
Diese Behandlungen können eine insgesamt matte Oberfläche oder örtlich begrenzte matte Bereiche erzeugen und erfüllen damit einen anderen Zweck als das Schneiden einer klar definierten dekorativen Nut. Soll dieselbe Kappe sowohl glänzende als auch matte Bereiche aufweisen, müssen Bereiche maskiert oder getrennt bearbeitet werden. Der Kontrast sollte dennoch an einem Muster geprüft werden, das sämtliche Oberflächenbearbeitungsschritte durchlaufen hat.
Polieren und Galvanisieren können die Struktur verändern
Nach der Strukturierung kann eine Parfümkappe weiter poliert, beschichtet oder galvanisiert werden. Diese Schritte verändern Glanz und Farbe; einige beeinflussen auch die Ausprägung feiner Strukturen.
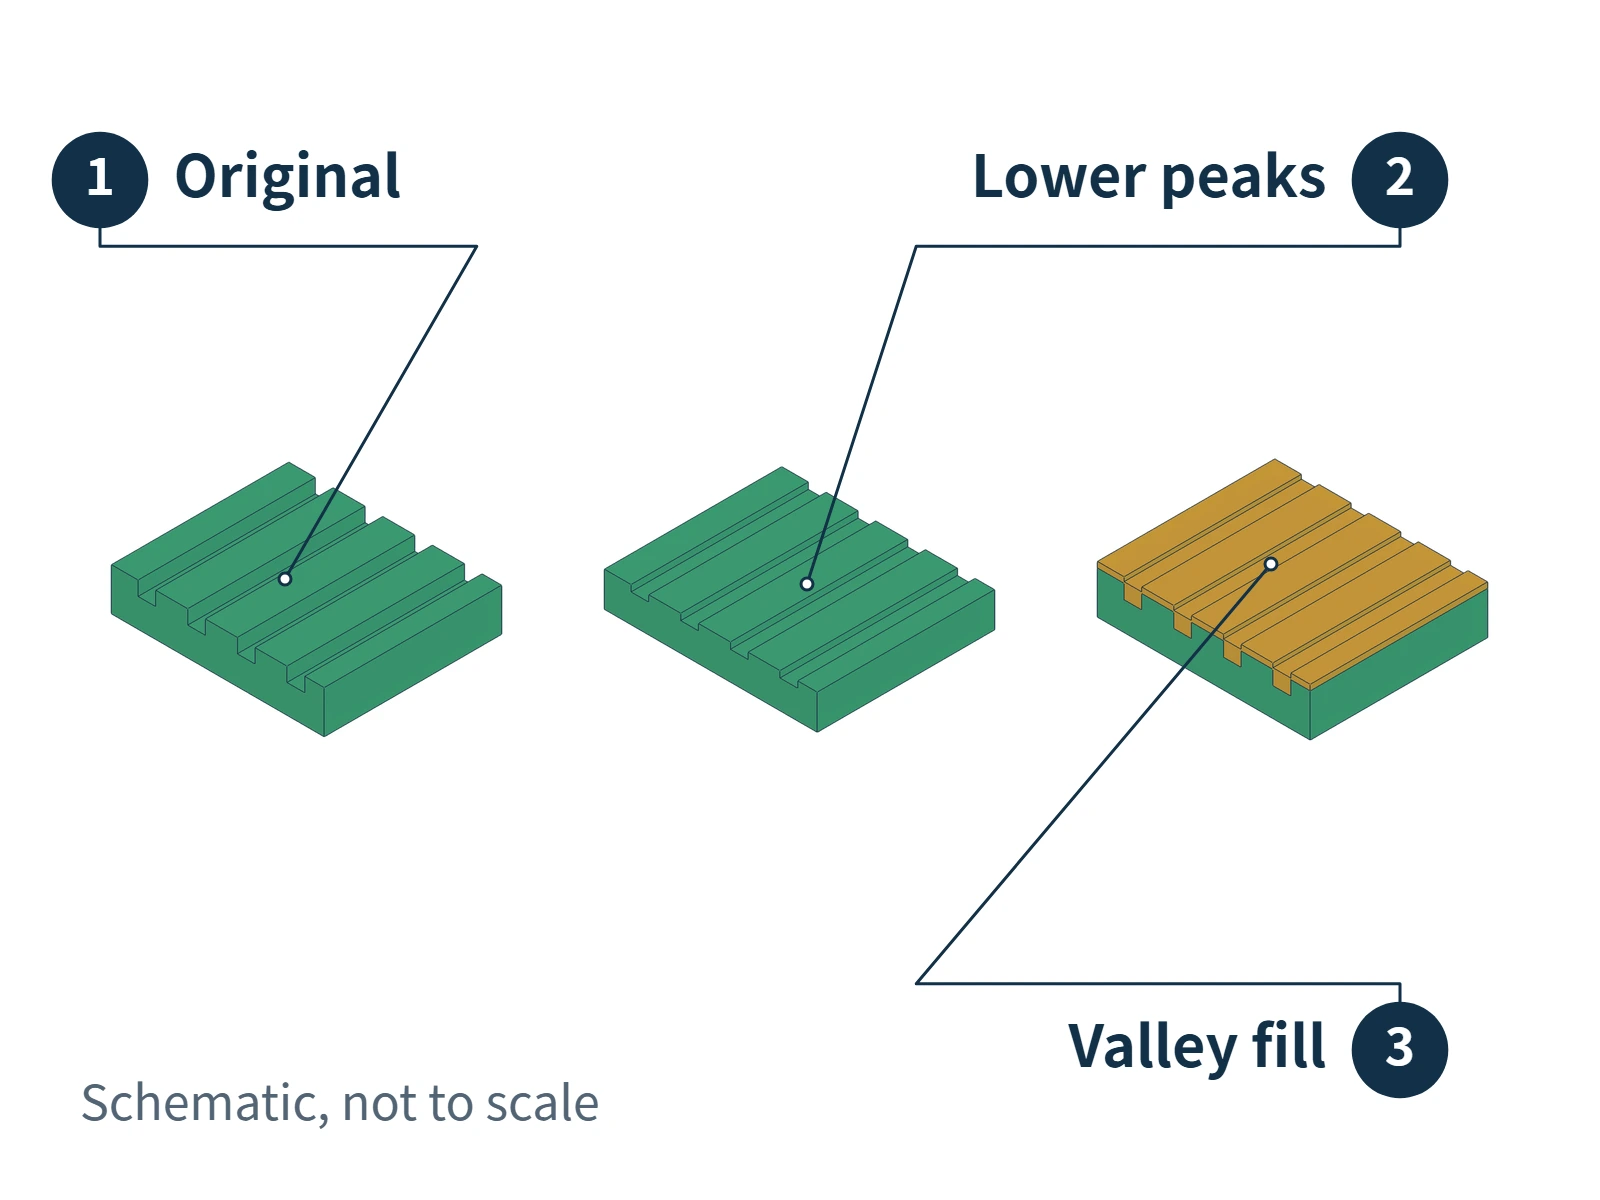
Beim Polieren wird Oberflächenmaterial abgetragen und geglättet. Kleine Erhebungen und flache Strukturen müssen deshalb schonend behandelt werden, um sie zu erhalten. Auch galvanisch abgeschiedene Schichten mit einebnender Wirkung können feine Details abschwächen. Technische Hinweise zur sauren Kupferabscheidung erklären, dass ihre einebnende Wirkung feine Kratzer auffüllen kann. Um gebürstete feine Linien oder flache Gravuren zu erhalten, reicht es daher nicht aus, nur das unbeschichtete Teil unmittelbar nach der Strukturierung zu prüfen.
Eine einzelne Kappe kann mehrere Verfahren kombinieren: Große Muster entstehen beim Gießen, örtliche Nuten werden anschließend geschnitten, Bürsten oder Strahlen verändert die Oberflächenstruktur, und nachfolgende Beschichtungen oder galvanische Überzüge sorgen für Farbe und Glanz. Soll ein Laser eine Beschichtung entfernen, um eine kontrastierende Grafik zu erzeugen, muss diese Oberflächenschicht zuerst vorhanden sein. Bei einer Gravur ins Metall müssen die anschließende Schutzbehandlung und Farbgebung als Teil des gesamten Verfahrens geprüft werden.
Legen Sie beim Entwerfen einer Struktur zunächst das gewünschte Relief, Linienmuster oder körnige Erscheinungsbild fest und klären Sie anschließend, welcher Arbeitsgang es erzeugt. Prüfen Sie bei der Bemusterung die Struktur nach sämtlichen Oberflächenveredelungsschritten, statt nur den Gussrohling zu betrachten. So lassen sich Muster, Bearbeitungsverfahren und fertiges Erscheinungsbild miteinander verbinden.