Che cosa sono i tappi per profumo in lega di zinco pressofusa?
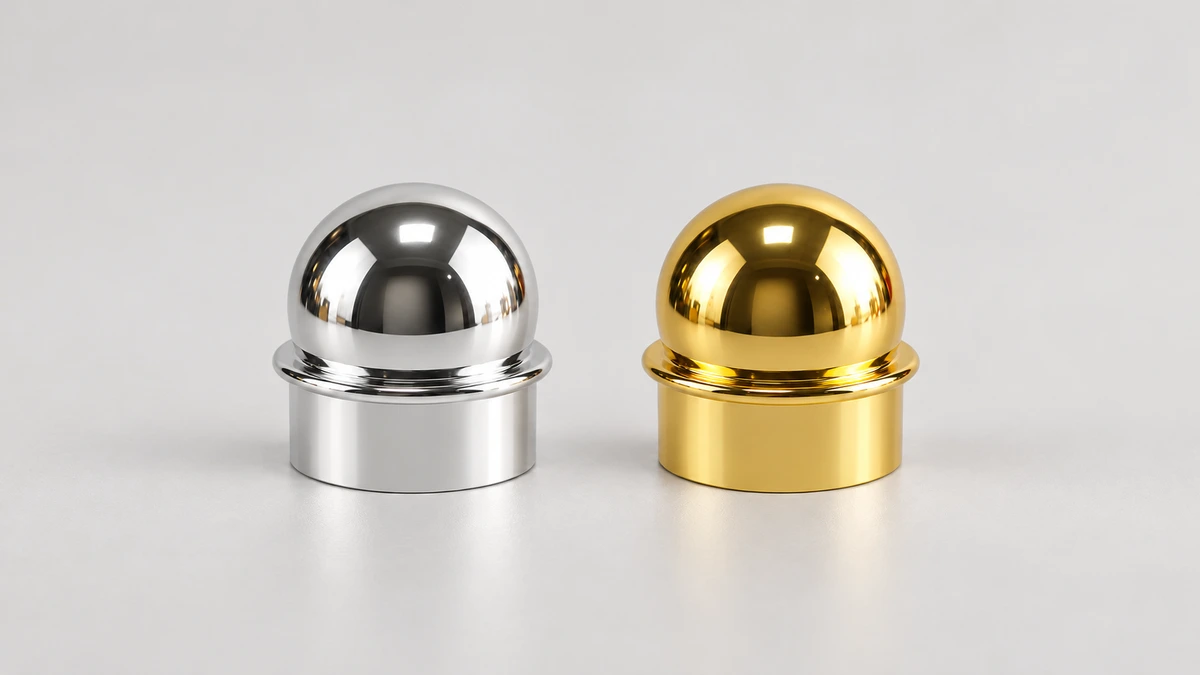
Quando si sviluppa un packaging per profumi, la cupola, le sfaccettature, il peso e il colore del tappo meritano un esame attento. Per comprendere queste caratteristiche occorre sapere di che cosa è fatto il corpo metallico, come viene formato e come viene trattata la sua superficie. Il tappo per profumo a cupola di Wbmetal offre un esempio per comprendere questo tipo di prodotto pressofuso.
Tappi per profumo: il corpo metallico e l'inserto in plastica
I tappi per profumo in lega di zinco pressofusa sono coperture esterne per flaconi di profumo, con un corpo metallico principale realizzato in una lega a base di zinco. Durante la produzione, la lega fusa entra in uno stampo metallico e vi solidifica. Il corpo del tappo viene poi rifilato, lucidato e sottoposto a finitura superficiale per ottenere l'aspetto finale.
Questo tappo a cupola di Wbmetal ha un corpo in Zamak 3, o Alloy 3, pressofuso e un inserto in plastica. La vista capovolta mostra un inserto nero all'interno dell'apertura. Il corpo presenta uno spazio interno che accoglie l'erogatore spray del flacone e i relativi componenti.
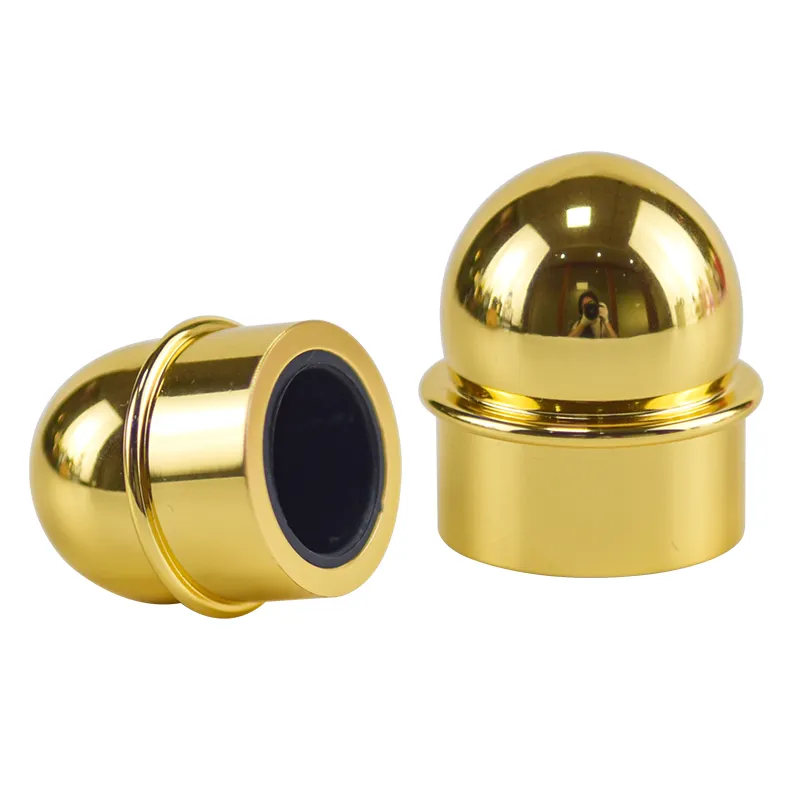
Il corpo metallico conferisce al tappo la forma e la maggior parte del peso, mentre l'inserto si adatta alla sommità del flacone. Nei tappi per profumo a scatto, gli elementi di aggancio dell'inserto si innestano sul collare in cima al flacone, consentendo di applicare e sfilare il tappo esterno. Gli elementi di aggancio e il metodo di fissaggio dell'inserto variano a seconda del progetto.
Su un flacone di profumo spray, il tappo esterno copre l'erogatore e contribuisce all'estetica della confezione. La pompa spray e il suo sistema di chiusura sul collo del flacone assicurano la tenuta del liquido. Il peso del tappo esterno e l'eventuale perdita di profumo vanno quindi considerati separatamente.
Composizione della lega di zinco e peso del tappo
La lega di zinco è composta principalmente da zinco, con aggiunte di elementi quali alluminio, magnesio e rame. Le quantità specifiche dipendono dal tipo di lega e dalla specifica applicabile. Questo tappo a cupola utilizza Zamak 3. La scheda tecnica di Eastern Alloys riporta i seguentiintervalli di composizione per i gettidi questo tipo di lega:
| Elemento | Frazione massica nel getto |
|---|---|
| Alluminio | 3.7%-4.3% |
| Magnesio | 0.02%-0.06% |
| Rame | Non oltre lo 0,10% |
| Zinco | Resto |
Le informazioni sui materiali della NADCA, l'associazione nordamericana della pressofusione, spiegano che a queste leghe di zinco Zamak vengono aggiunti circa il 4% di alluminio e una piccola quantità di magnesio per aumentare resistenza e durezza e prevenire la corrosione intergranulare. La corrosione intergranulare si sviluppa lungo i bordi tra i grani metallici.
La scheda tecnica indica una densità tipica di6,6 g/cm³per Zamak 3. A questa densità, 1 cm³ di lega pesa circa 6,6 g. A parità di lega, un maggior volume di metallo nel corpo del tappo comporta un peso maggiore. Questo spiega da dove proviene il peso di un tappo in lega di zinco e perché il peso finale dipende dallo spessore delle pareti, dalle dimensioni e dallo spazio interno.
La stessa scheda tecnica riporta un intervallo di fusione di381-387 °C. Una volta fusa, la lega può attraversare il sistema di iniezione, entrare nello stampo e solidificarsi formando il corpo del tappo. Questo intervallo descrive una proprietà tipica del materiale. Non va interpretato come l'impostazione del forno o la temperatura di iniezione per uno specifico tappo.
Come la pressofusione forma il profilo esterno e la cavità interna
La lega di zinco può essere lavorata mediante pressofusione a camera calda. Il sistema di iniezione a camera calda è collegato al bagno di metallo fuso. Dopo l'ingresso del metallo nella camera di iniezione, un pistone lo spinge attraverso il collo d'oca, l'ugello e il canale di colata fino allo stampo chiuso.
Lo spazio lasciato al metallo fuso all'interno dello stampo è chiamato cavità dello stampo. Le sue pareti determinano il profilo esterno del tappo, mentre un'anima si estende nella cavità e occupa lo spazio destinato all'interno del tappo. Il metallo fuso riempie lo spazio attorno all'anima e solidifica formando la parte superiore e le pareti laterali del tappo.L'anima occupa in anticipo lo spazio interno del tappo, impedendo che questo venga riempito di metallo durante la colata.
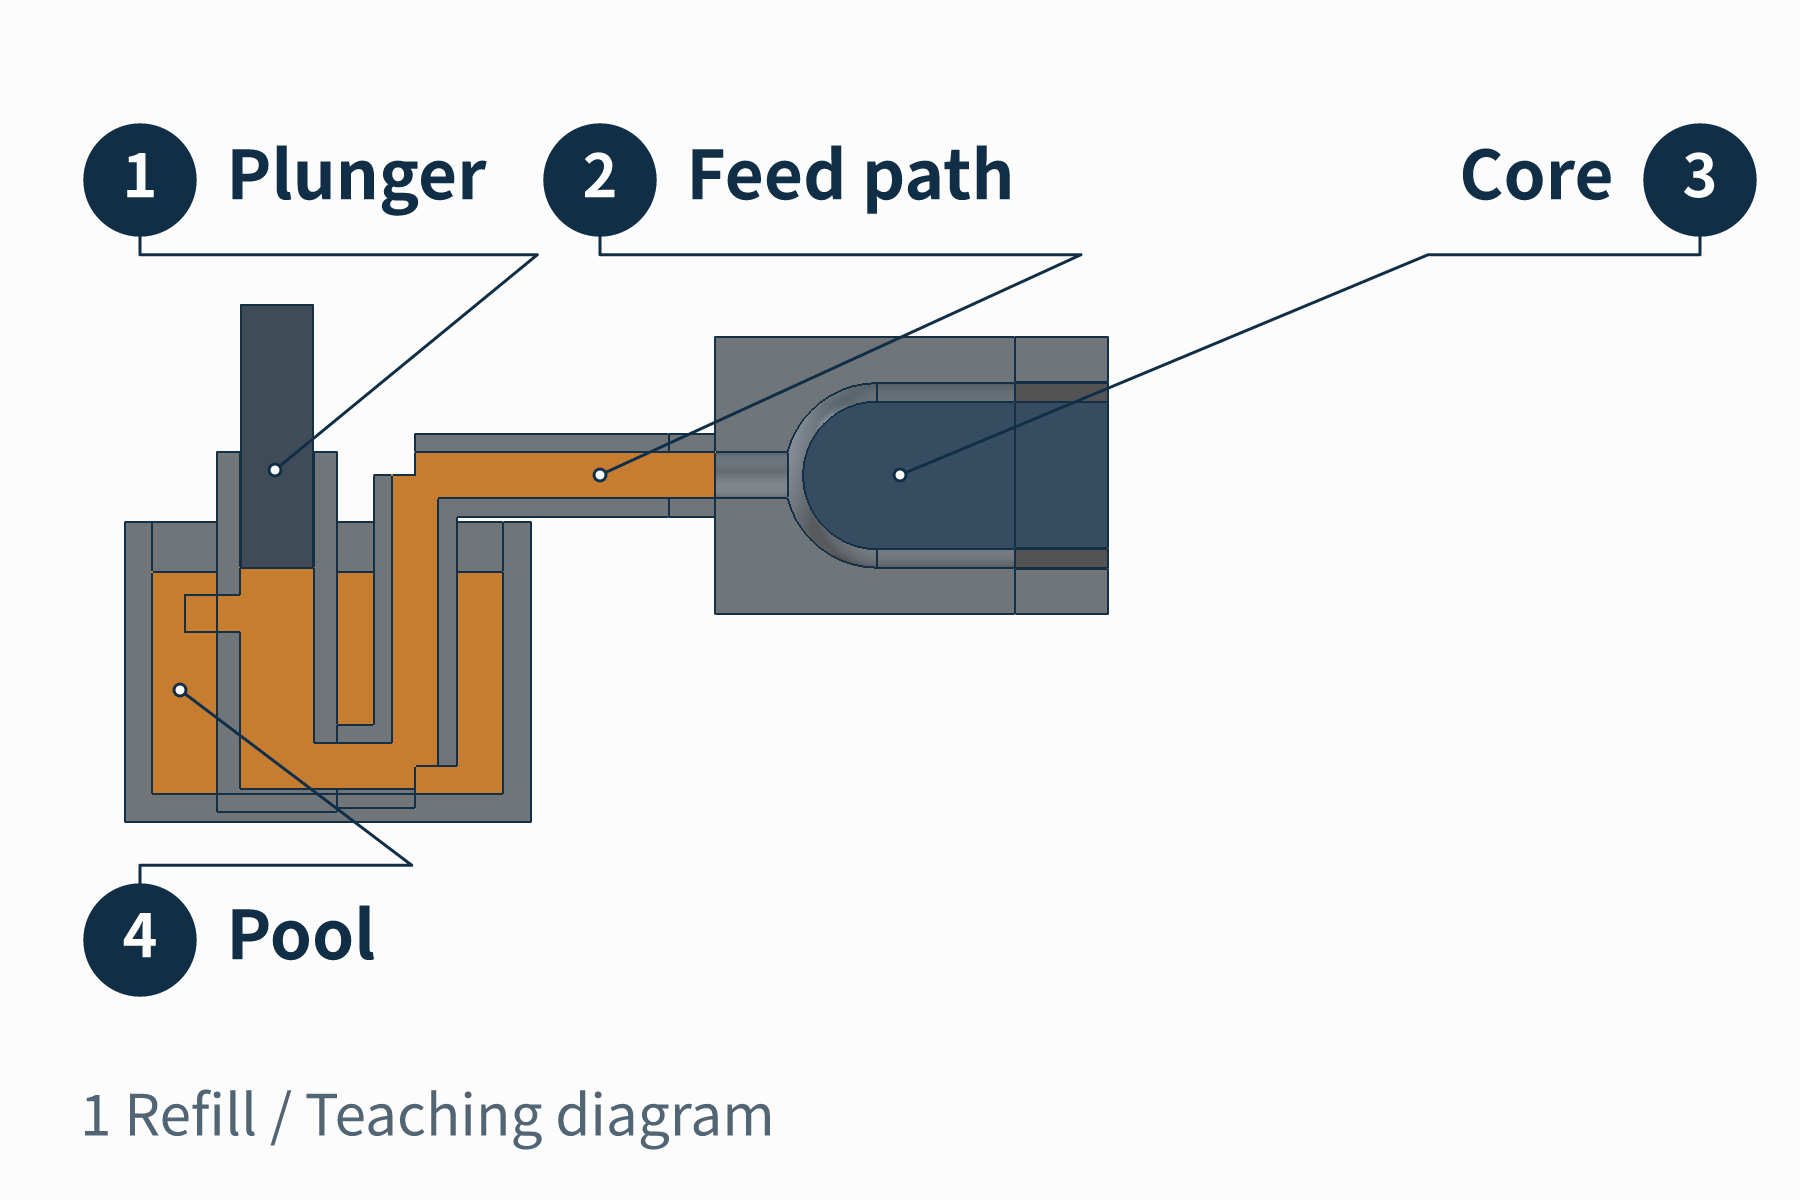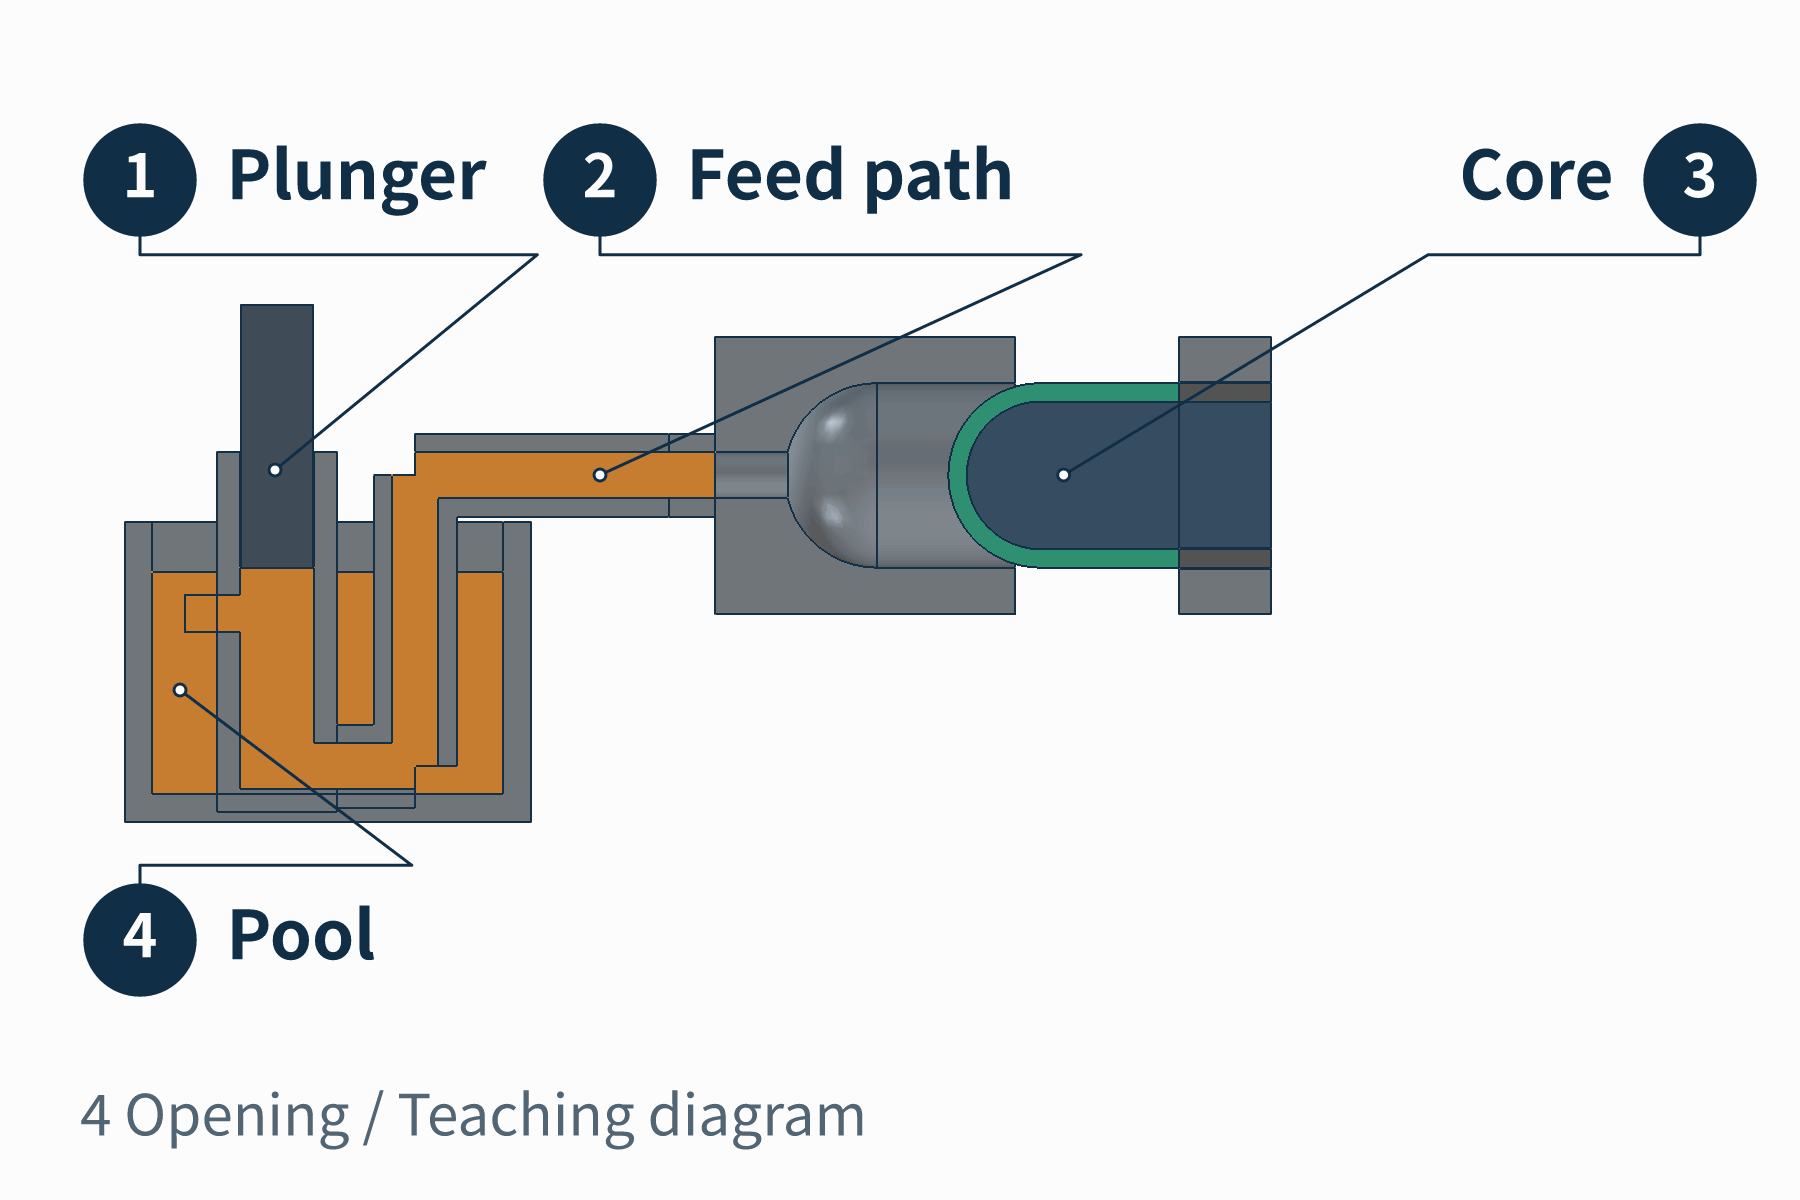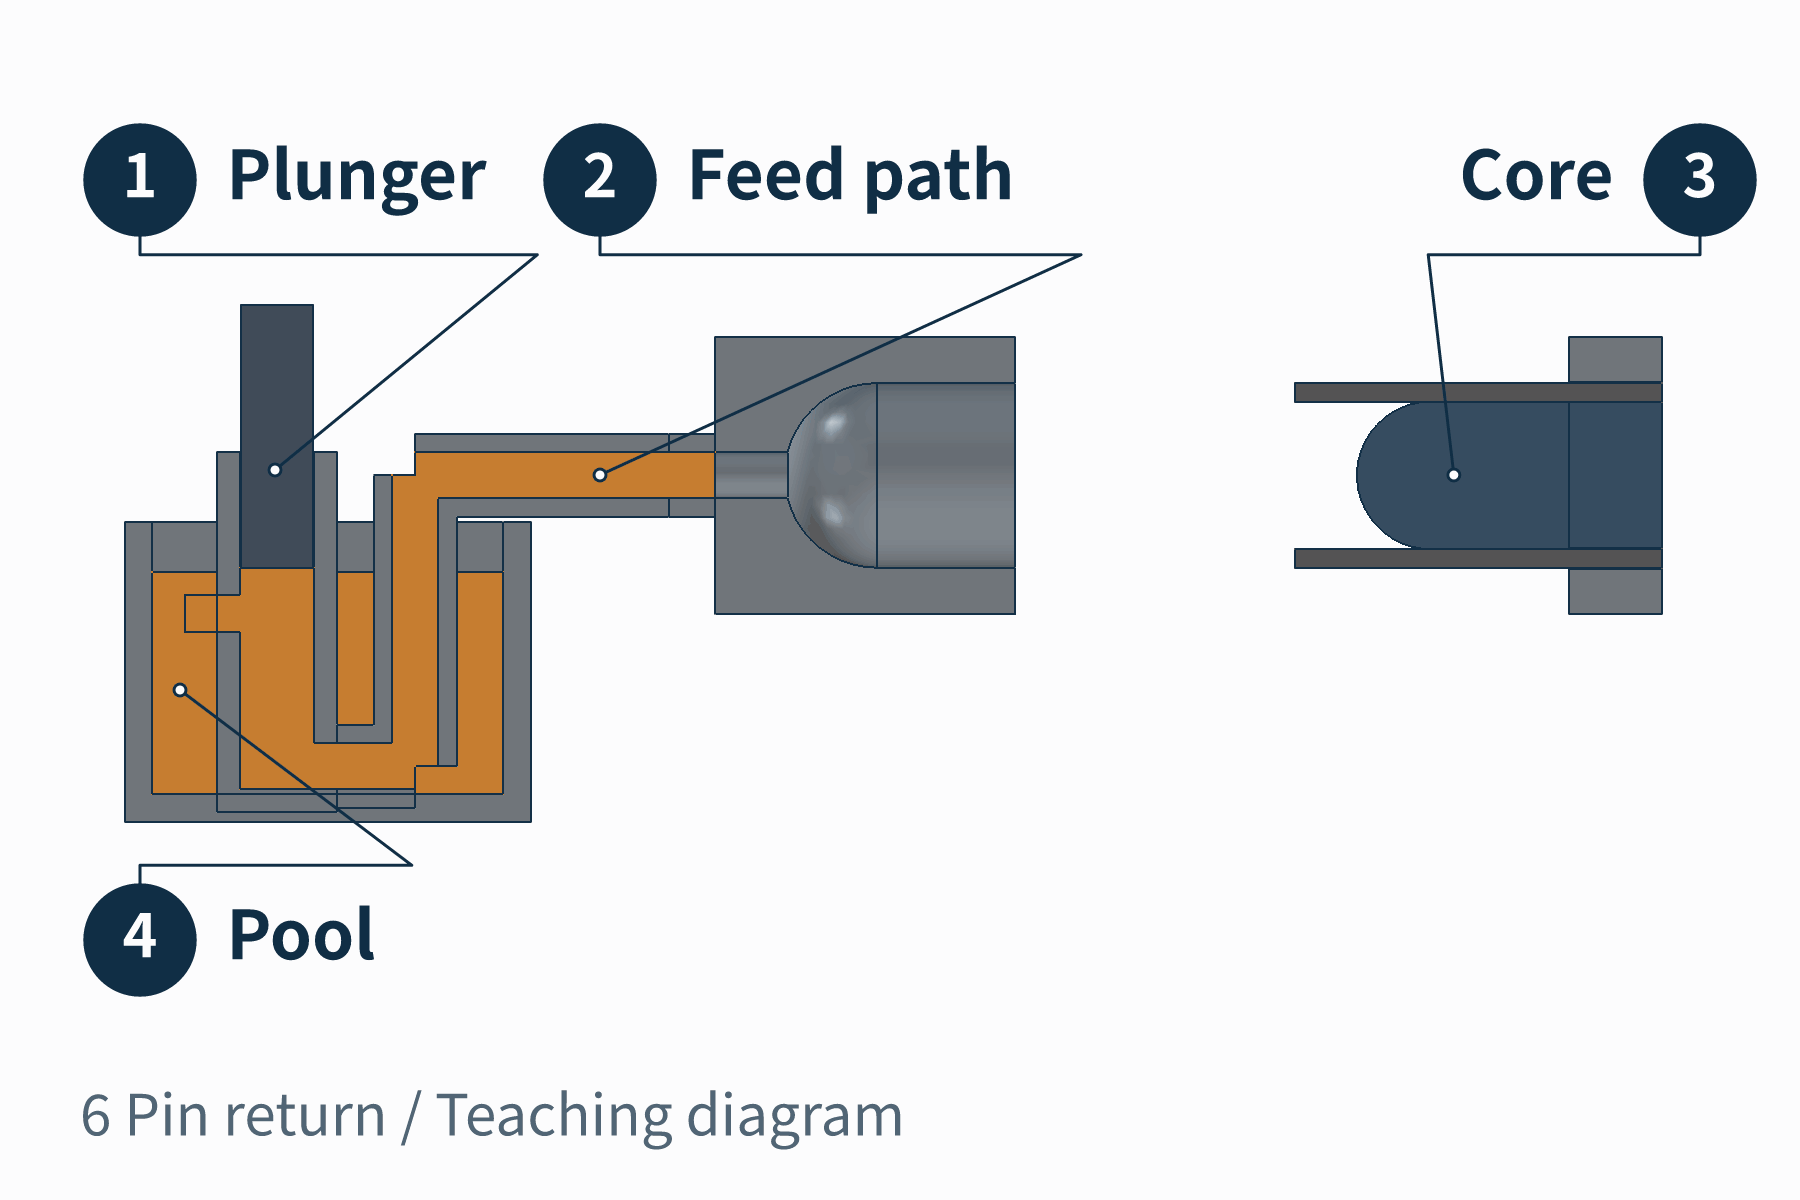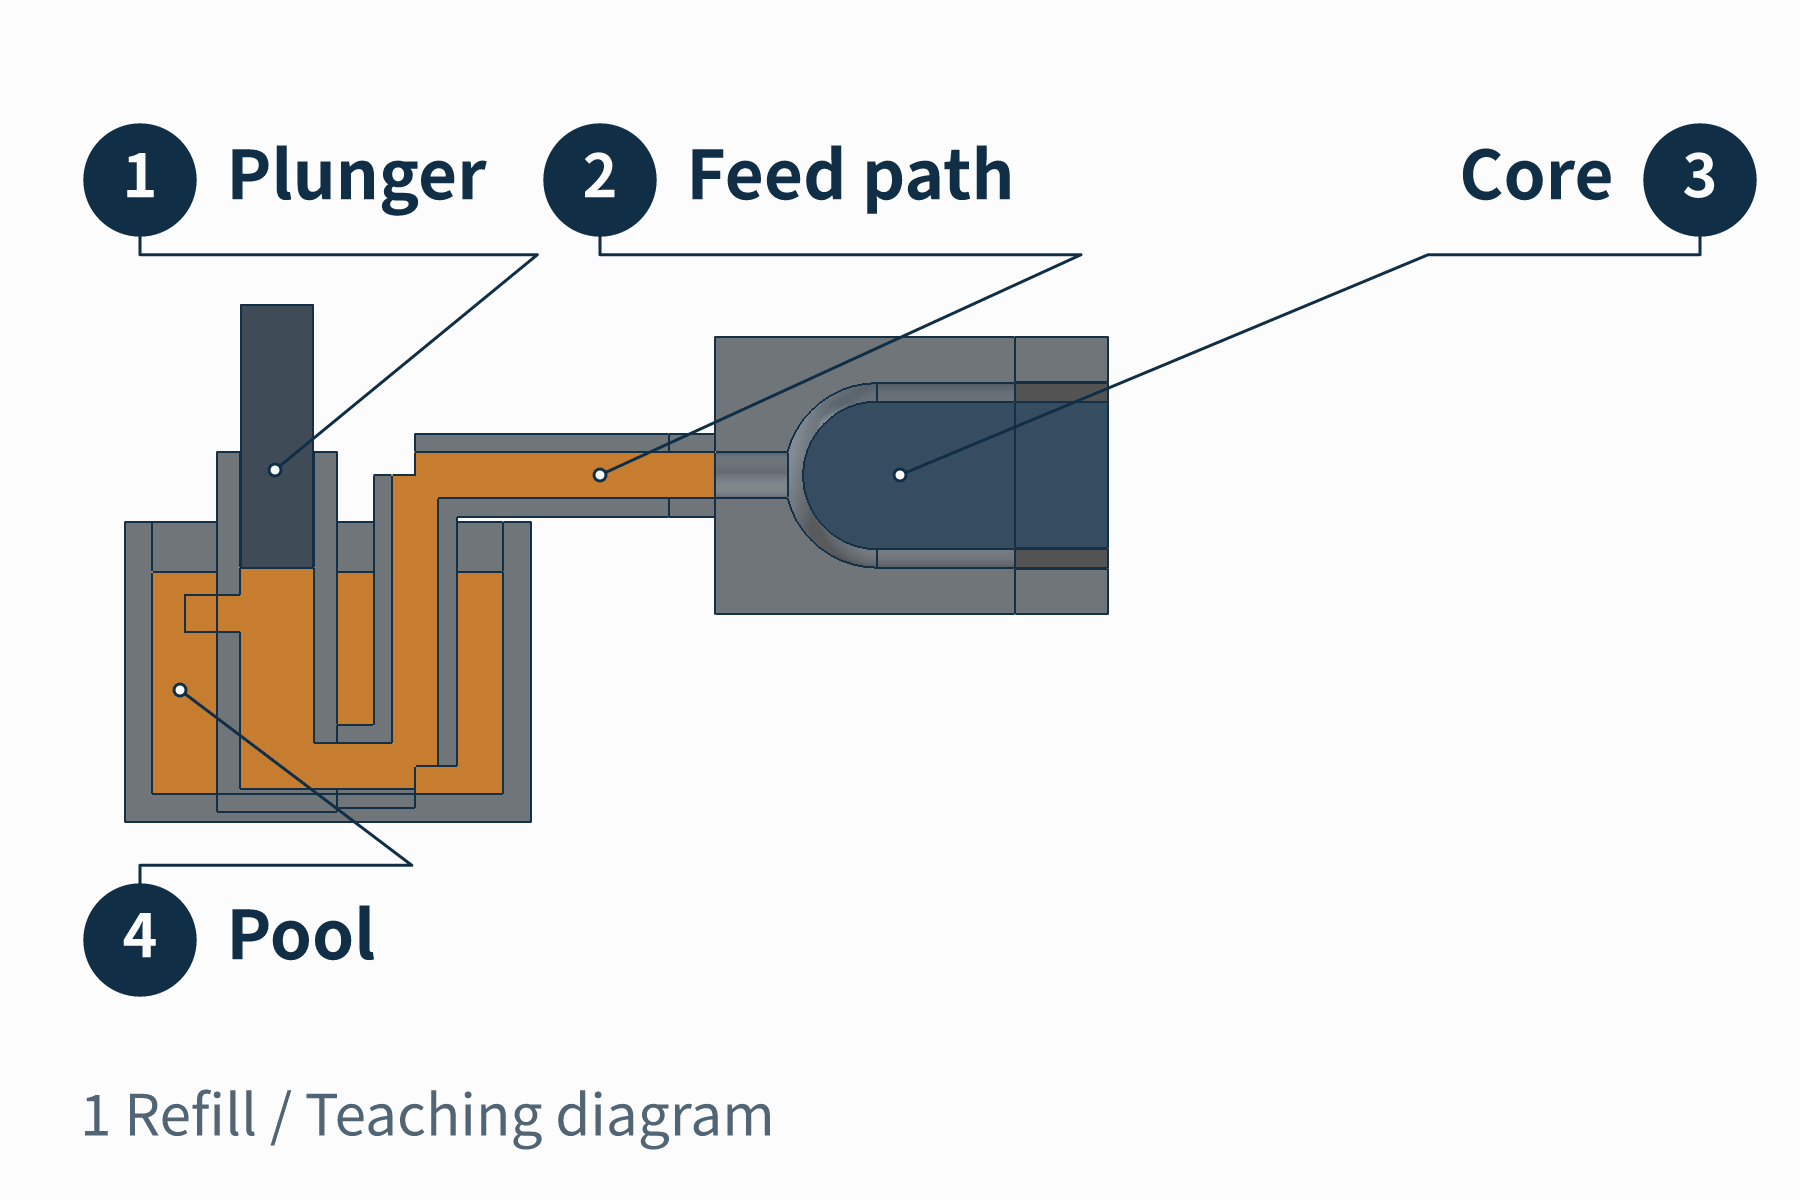
Dopo il riempimento, la lega solidifica all'interno dello stampo. Lo stampo si apre e il meccanismo di espulsione estrae il getto. Il pistone di iniezione invia il metallo fuso nello stampo, mentre il meccanismo di espulsione rimuove il getto una volta formato. Si tratta di azioni distinte. Al getto rimane attaccato il materiale dei canali o degli attacchi di colata, che deve essere eliminato prima delle lavorazioni successive.
La pressofusione consente di ottenere, insieme al corpo principale, i contorni, i gradini e i dettagli in rilievo o incavati compatibili con l'estrazione dallo stampo. Lo stampo deve però potersi aprire e il getto deve poter essere estratto. I sottosquadri che ostacolano la direzione di estrazione e le forti variazioni di spessore delle pareti vanno affrontati durante la progettazione del prodotto e dello stampo. Le zone localmente troppo spesse possono sviluppare porosità se il ritiro non viene compensato adeguatamente durante la solidificazione. Dare più peso a un tappo non significa aumentare lo spessore di ogni sua parte.
Come la lucidatura e la finitura superficiale trasformano il tappo
La pressofusione crea innanzitutto la forma principale. La pagina prodotto Wbmetal del tappo a cupola indica sbavatura, lucidatura e finitura superficiale come lavorazioni successive, con galvanica e verniciatura a spruzzo tra le opzioni estetiche.
Queste lavorazioni intervengono su aspetti diversi del tappo. La rifilatura elimina gli attacchi di colata e le bave, mentre la lucidatura migliora la levigatezza della superficie metallica. La galvanica aggiunge uno strato metallico e la verniciatura a spruzzo forma un rivestimento sulla superficie. Le finiture oro, argento o scure possono mantenere gli stessi contorni del corpo del tappo, producendo colori e riflessi differenti.
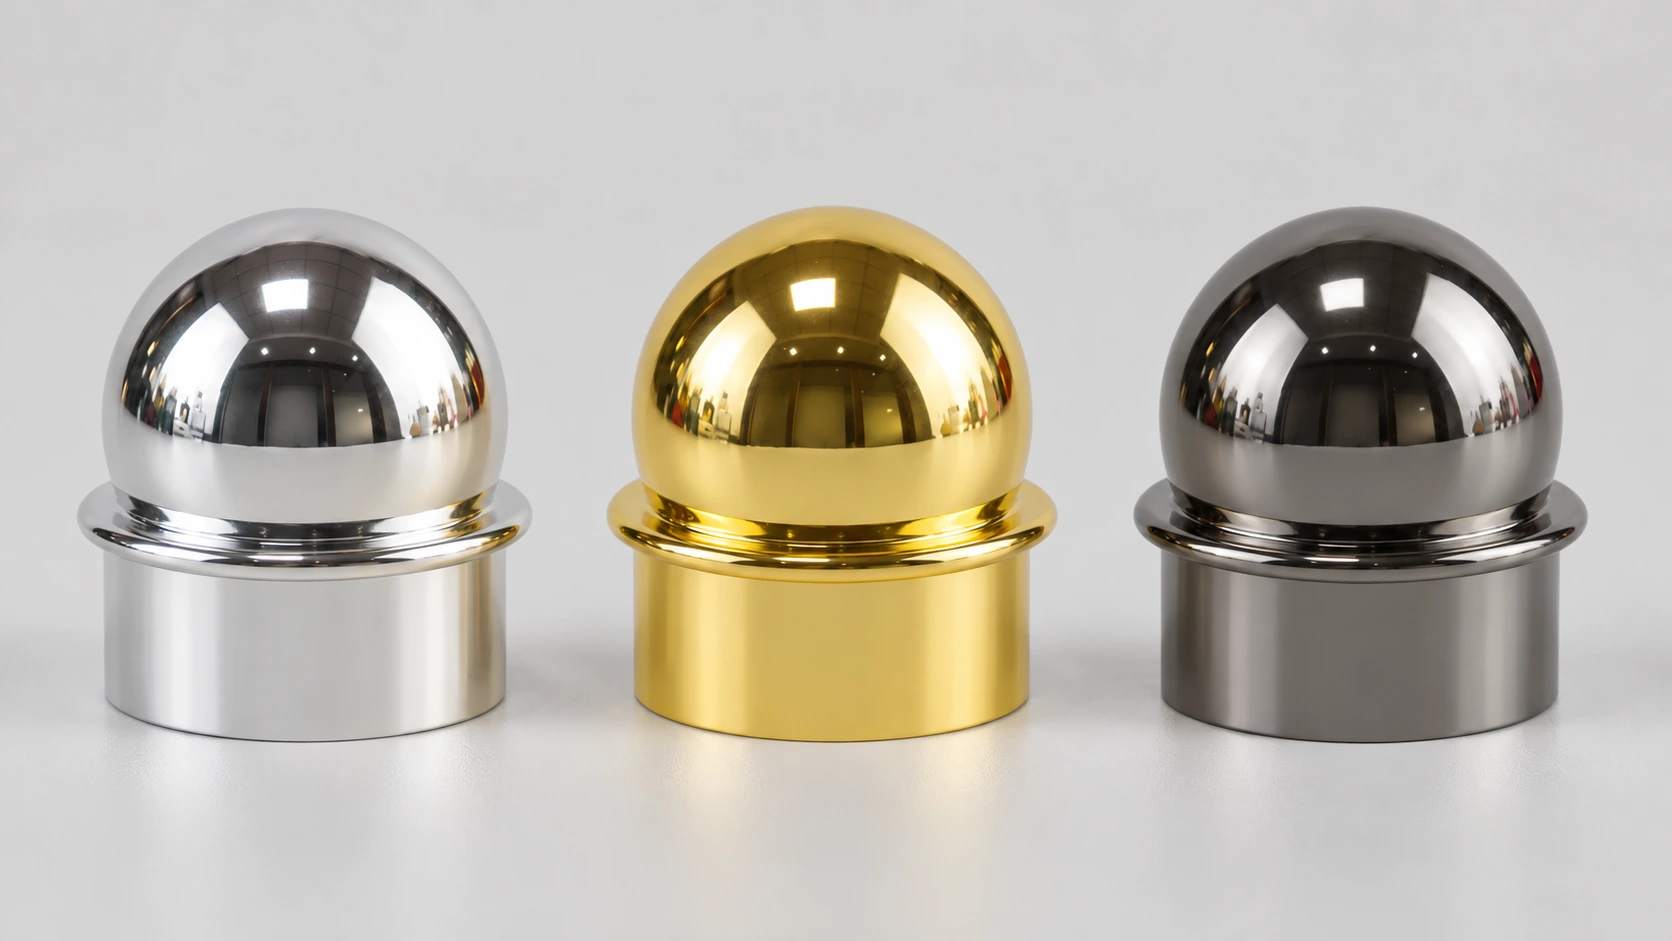
Il solo colore di un tappo per profumo dorato non consente di identificare la lega sottostante. Anche una finitura lucida va valutata in relazione alle condizioni del substrato, alla lucidatura e allo strato galvanico. L'International Zinc Association spiega che le superfici molto riflettenti mettono in risalto le piccole irregolarità e che un substrato adatto alla galvanica dovrebbe essere sostanzialmente privo di difetti superficiali. La porosità o i problemi di pulizia superficiale possono comunque influire sul risultato. Non ci si può aspettare che uno strato galvanico corregga automaticamente ogni difetto.
Il peso di un tappo per profumo in lega di zinco pressofusa dipende sia dal materiale sia dal volume di metallo impiegato. La forma deriva dallo stampo e dalle lavorazioni successive, mentre colore e brillantezza dipendono dalla finitura superficiale. Comprendere questi contributi distinti permette di capire come lo stesso tipo di corpo in lega di zinco possa dare effetti diversi al packaging del profumo.