Was sind Parfümkappen aus Zinkdruckguss?
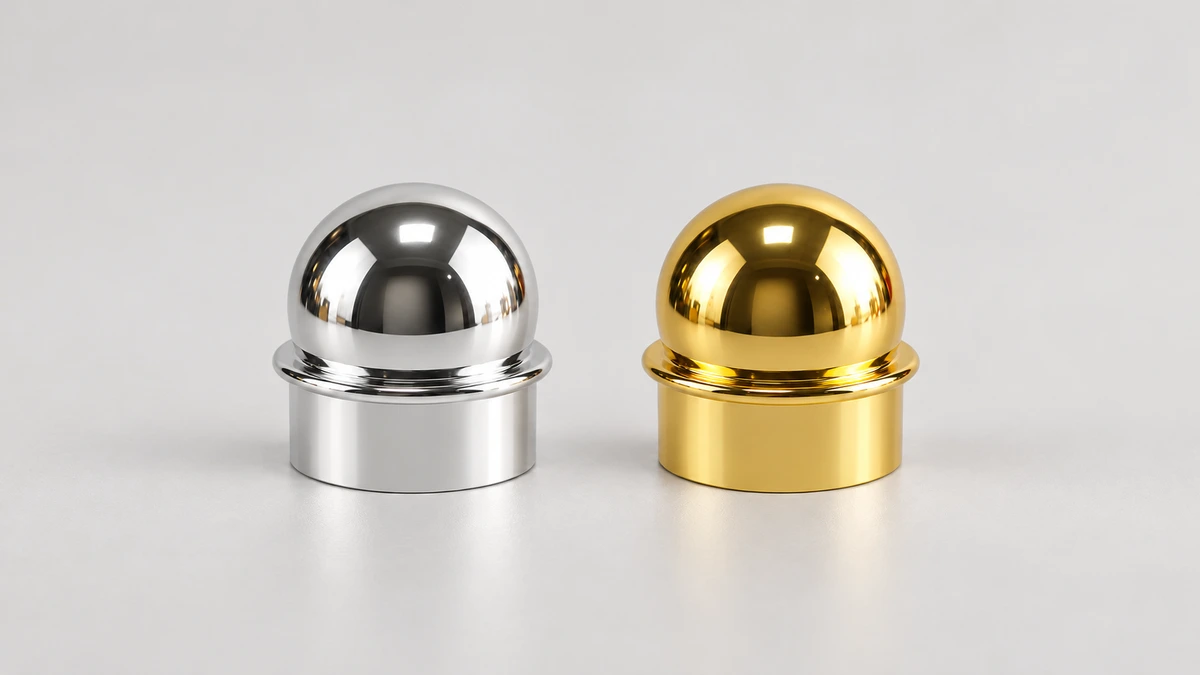
Bei der Entwicklung einer Parfümverpackung lohnt ein genauer Blick auf Wölbung, Facetten, Gewicht und Farbe der Kappe. Um diese Merkmale zu verstehen, muss man wissen, woraus der Metallkörper besteht, wie er geformt und wie seine Oberfläche behandelt wird. Die kuppelförmige Parfümkappe von Wbmetal dient als Beispiel, um diese Art von Druckgussprodukt zu erläutern.
Parfümkappen: Metallkörper und Kunststoffeinsatz
Parfümkappen aus Zinkdruckguss sind äußere Abdeckungen für Parfümflakons. Ihr metallischer Grundkörper besteht aus einer Legierung auf Zinkbasis. Bei der Herstellung gelangt die geschmolzene Legierung in eine Metallform und erstarrt darin. Anschließend wird der Kappenkörper beschnitten, poliert und oberflächenveredelt, um sein endgültiges Erscheinungsbild zu erhalten.
Diese kuppelförmige Kappe von Wbmetal besitzt einen druckgegossenen Körper aus Zamak 3, auch Alloy 3 genannt, und einen Kunststoffeinsatz. In der umgedrehten Ansicht ist ein schwarzer Einsatz in der Kappenöffnung zu sehen. Der Körper hat einen Innenraum für den Sprühkopf des Flakons und die zugehörigen Bauteile.
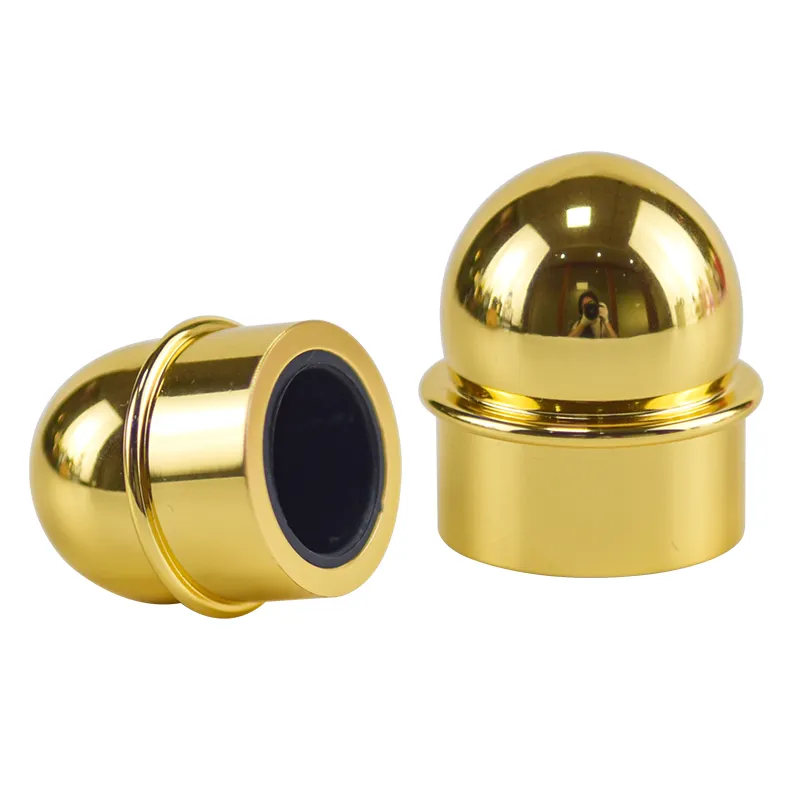
Der Metallkörper verleiht der Kappe ihre Form und den größten Teil ihres Gewichts, während sich der Einsatz an den oberen Bereich des Flakons anpasst. Bei aufrastenden Parfümkappen greifen Rastelemente des Einsatzes in den Kragen am Flakonkopf ein. Dadurch lässt sich die äußere Kappe aufsetzen und wieder abziehen. Die Rastelemente und die Befestigung des Einsatzes unterscheiden sich je nach Konstruktion.
Bei einem Parfümflakon mit Zerstäuber deckt die äußere Kappe den Sprühkopf ab und trägt zum Erscheinungsbild der Verpackung bei. Die Sprühpumpe und ihr Verschluss am Flaschenhals sorgen für die Flüssigkeitsabdichtung. Das Gewicht der äußeren Kappe und die Frage, ob Parfüm austritt, müssen daher getrennt betrachtet werden.
Zusammensetzung der Zinklegierung und Gewicht der Kappe
Zinc alloy consists mainly of zinc, with additions such as aluminum, magnesium, and copper. The specific amounts depend on the alloy grade and the applicable specification. This dome-shaped cap uses Zamak 3. Eastern Alloys‘ data sheet gives the following Zusammensetzungsbereiche für Gussteiledieser Legierungssorte:
| Element | Massenanteil im Gussteil |
|---|---|
| Aluminium | 3.7%-4.3% |
| Magnesium | 0.02%-0.06% |
| Kupfer | Höchstens 0,10 % |
| Zink | Rest |
Die Werkstoffinformationen der NADCA, des nordamerikanischen Druckgussverbands, erläutern, dass diesen Zamak-Zinklegierungen etwa 4 % Aluminium und eine geringe Menge Magnesium zugesetzt werden, um Festigkeit und Härte zu erhöhen und interkristalline Korrosion zu verhindern. Interkristalline Korrosion tritt entlang der Korngrenzen im Metall auf.
Das Datenblatt nennt eine typische Dichte von6,6 g/cm³für Zamak 3. Bei dieser Dichte wiegt 1 cm³ der Legierung etwa 6,6 g. Bei derselben Legierung bedeutet ein größeres Metallvolumen im Kappenkörper ein höheres Gewicht. Das erklärt, woher das Gewicht einer Zinklegierungskappe stammt und weshalb das Endgewicht von Wanddicke, Abmessungen und Innenraum abhängt.
Dasselbe Datenblatt gibt einen Schmelzbereich von381-387 °C. Im geschmolzenen Zustand kann die Legierung durch das Gießsystem in die Form gelangen und dort zum Kappenkörper erstarren. Dieser Bereich beschreibt eine typische Materialeigenschaft. Er darf nicht als Ofeneinstellung oder Gießtemperatur für eine bestimmte Kappe verstanden werden.
Wie beim Druckguss Außenform und Innenraum entstehen
Zinklegierungen lassen sich im Warmkammerdruckguss verarbeiten. Das Warmkammer-Gießsystem ist mit dem Schmelzbad verbunden. Nachdem das Metall in die Gießkammer gelangt ist, drückt ein Kolben es durch den Gießschwanenhals, die Düse und den Gießlauf in die geschlossene Form.
Der für die Metallschmelze freigehaltene Raum in der Form heißt Formhohlraum. Seine Wände bestimmen die Außenkontur der Kappe. Ein Kern ragt in den Formhohlraum hinein und belegt den Raum, der später den Innenraum der Kappe bildet. Die Metallschmelze füllt den Raum um den Kern und erstarrt zum oberen Abschluss und zu den Seitenwänden der Kappe.Der Kern belegt den späteren Innenraum der Kappe bereits im Voraus, sodass dieser beim Gießen nicht mit Metall gefüllt wird.
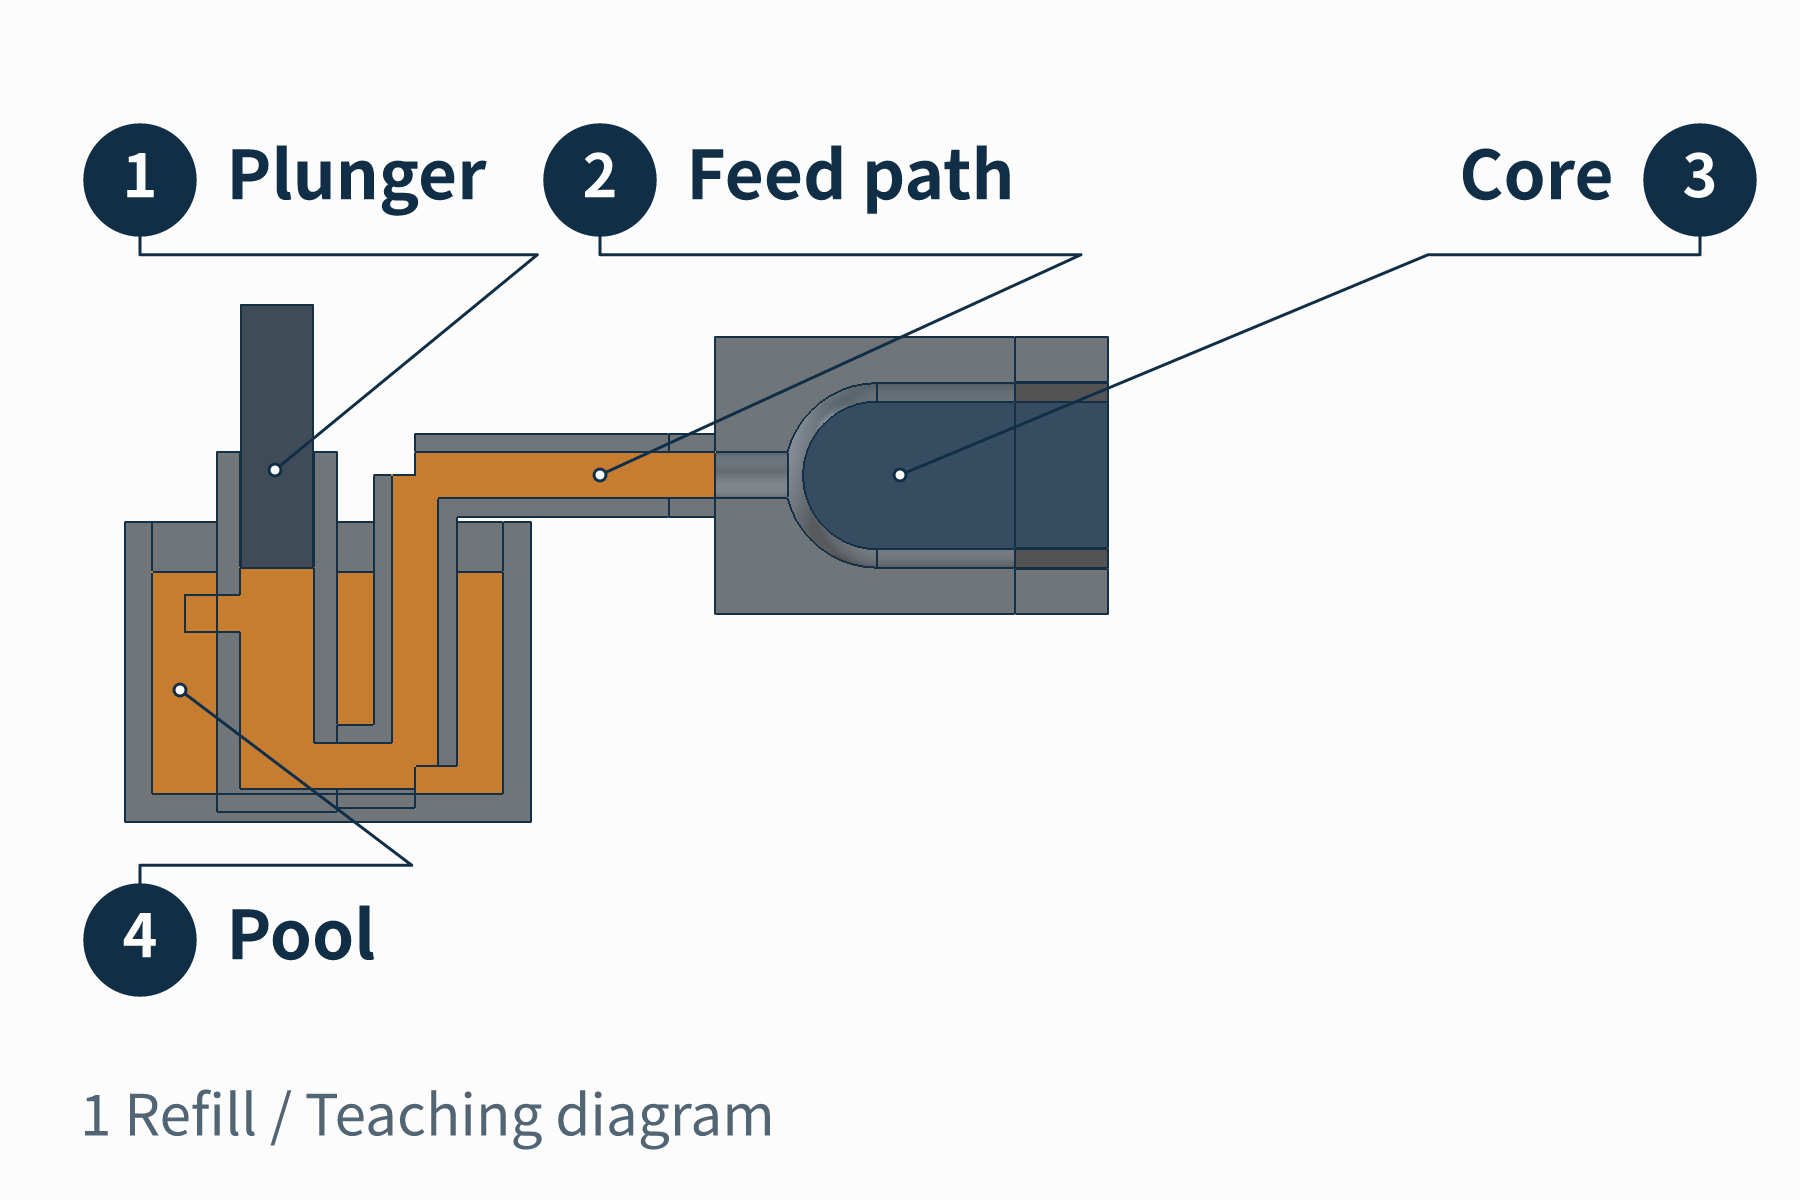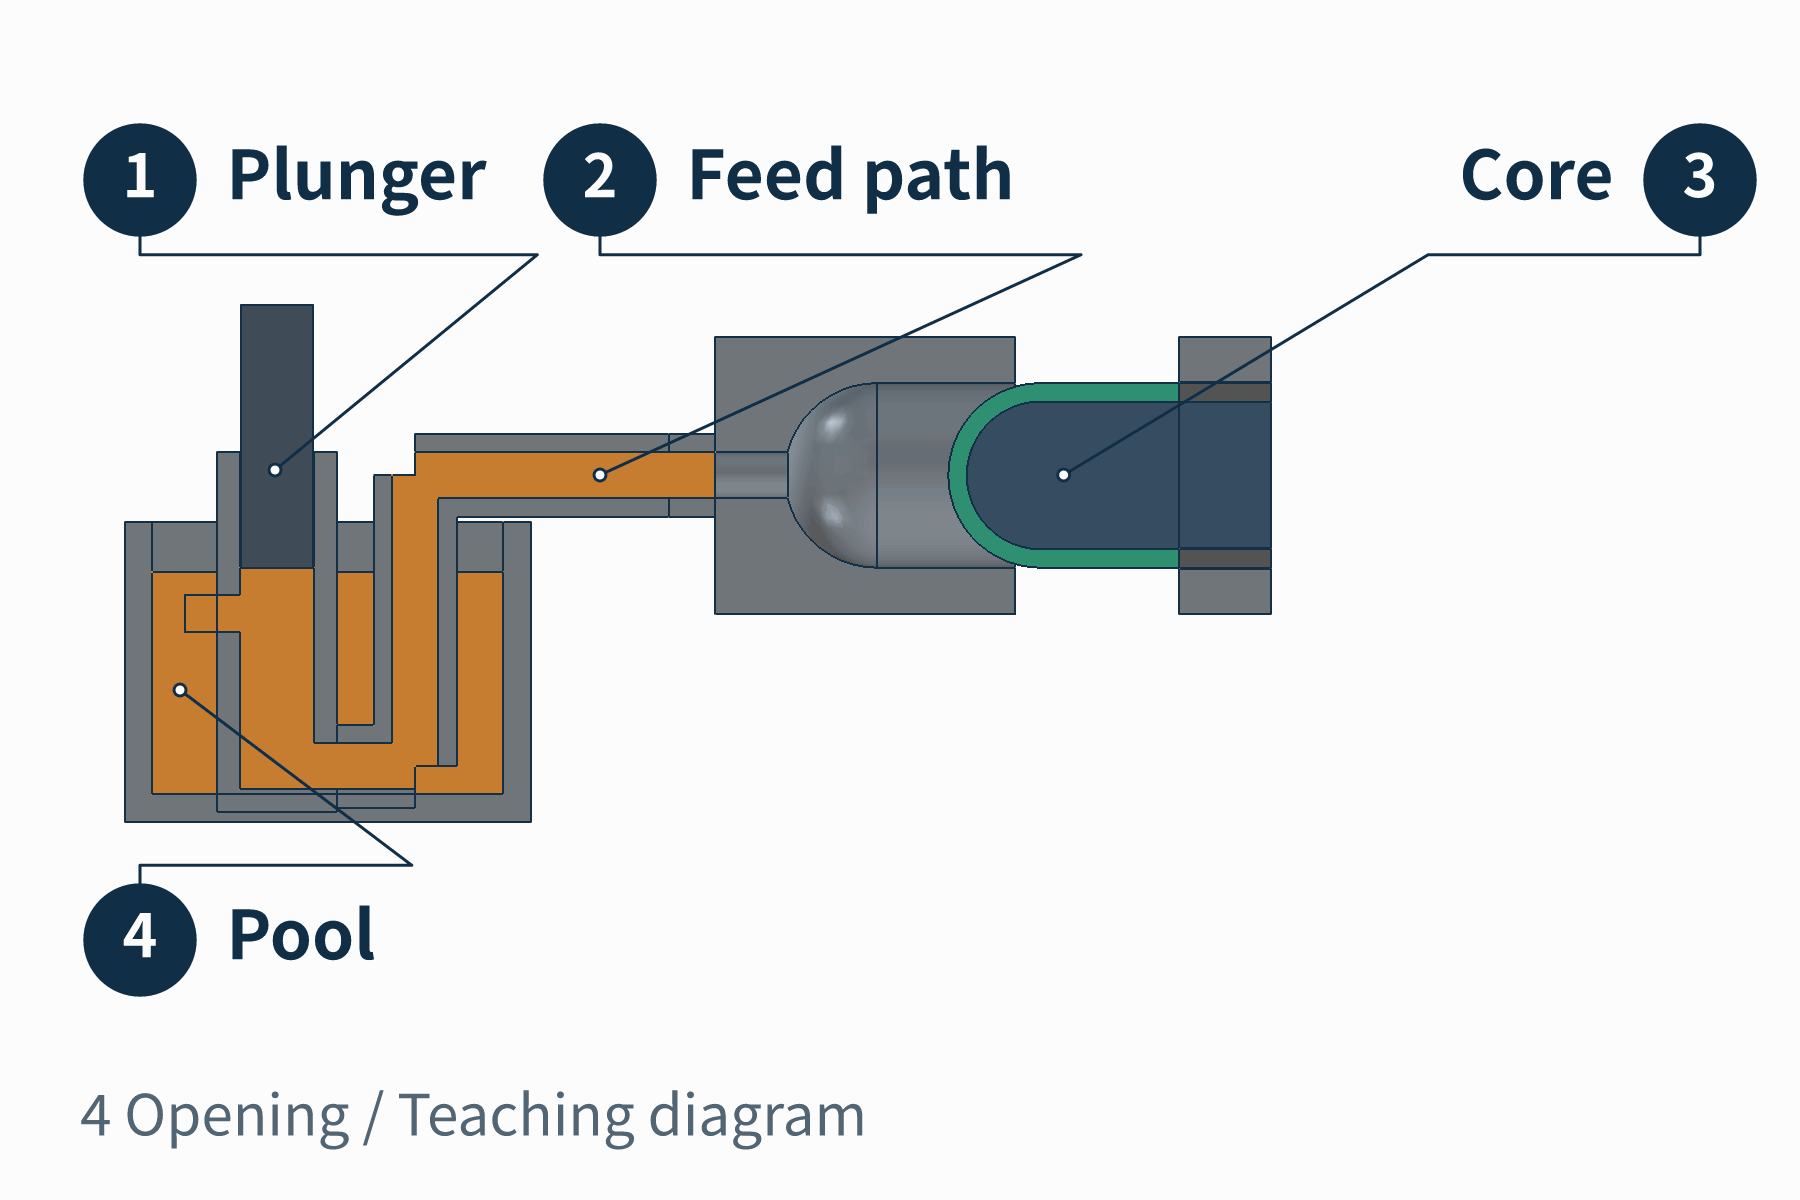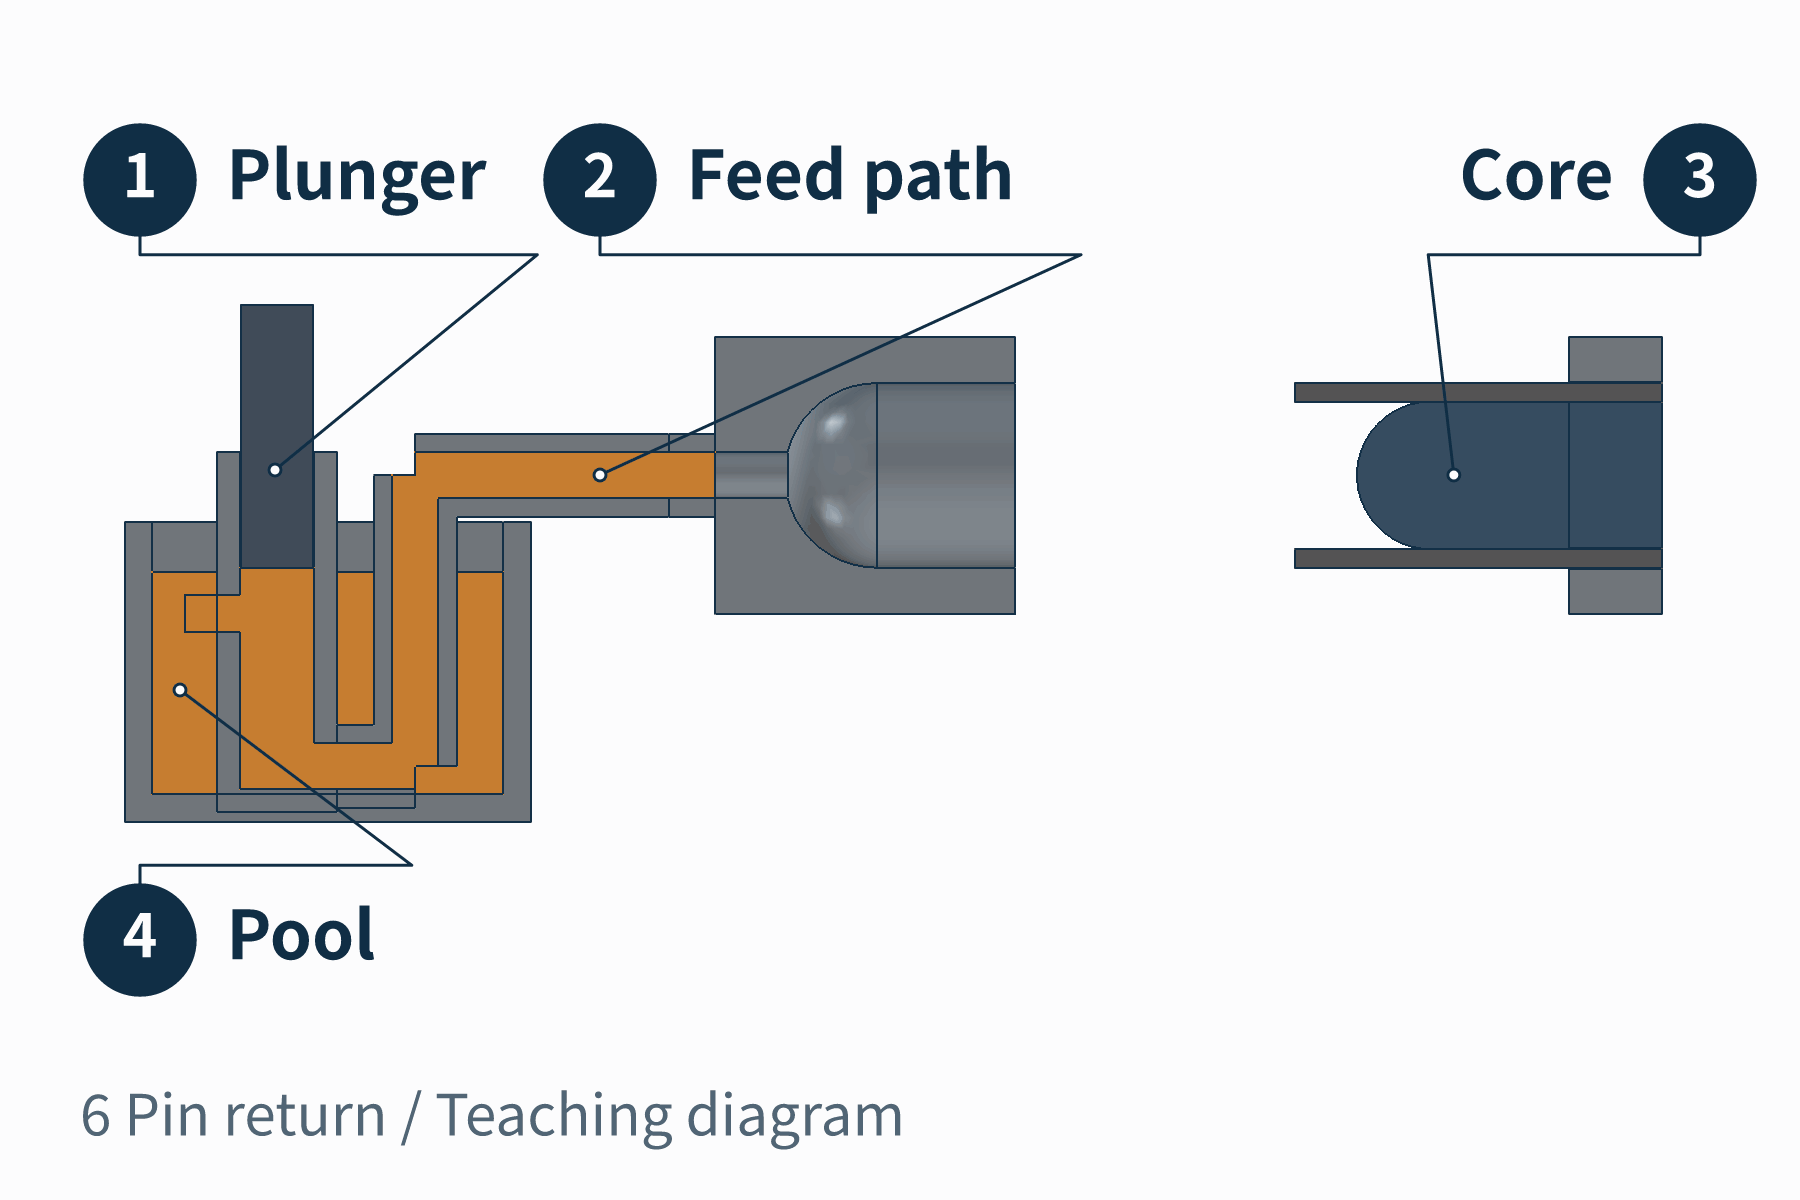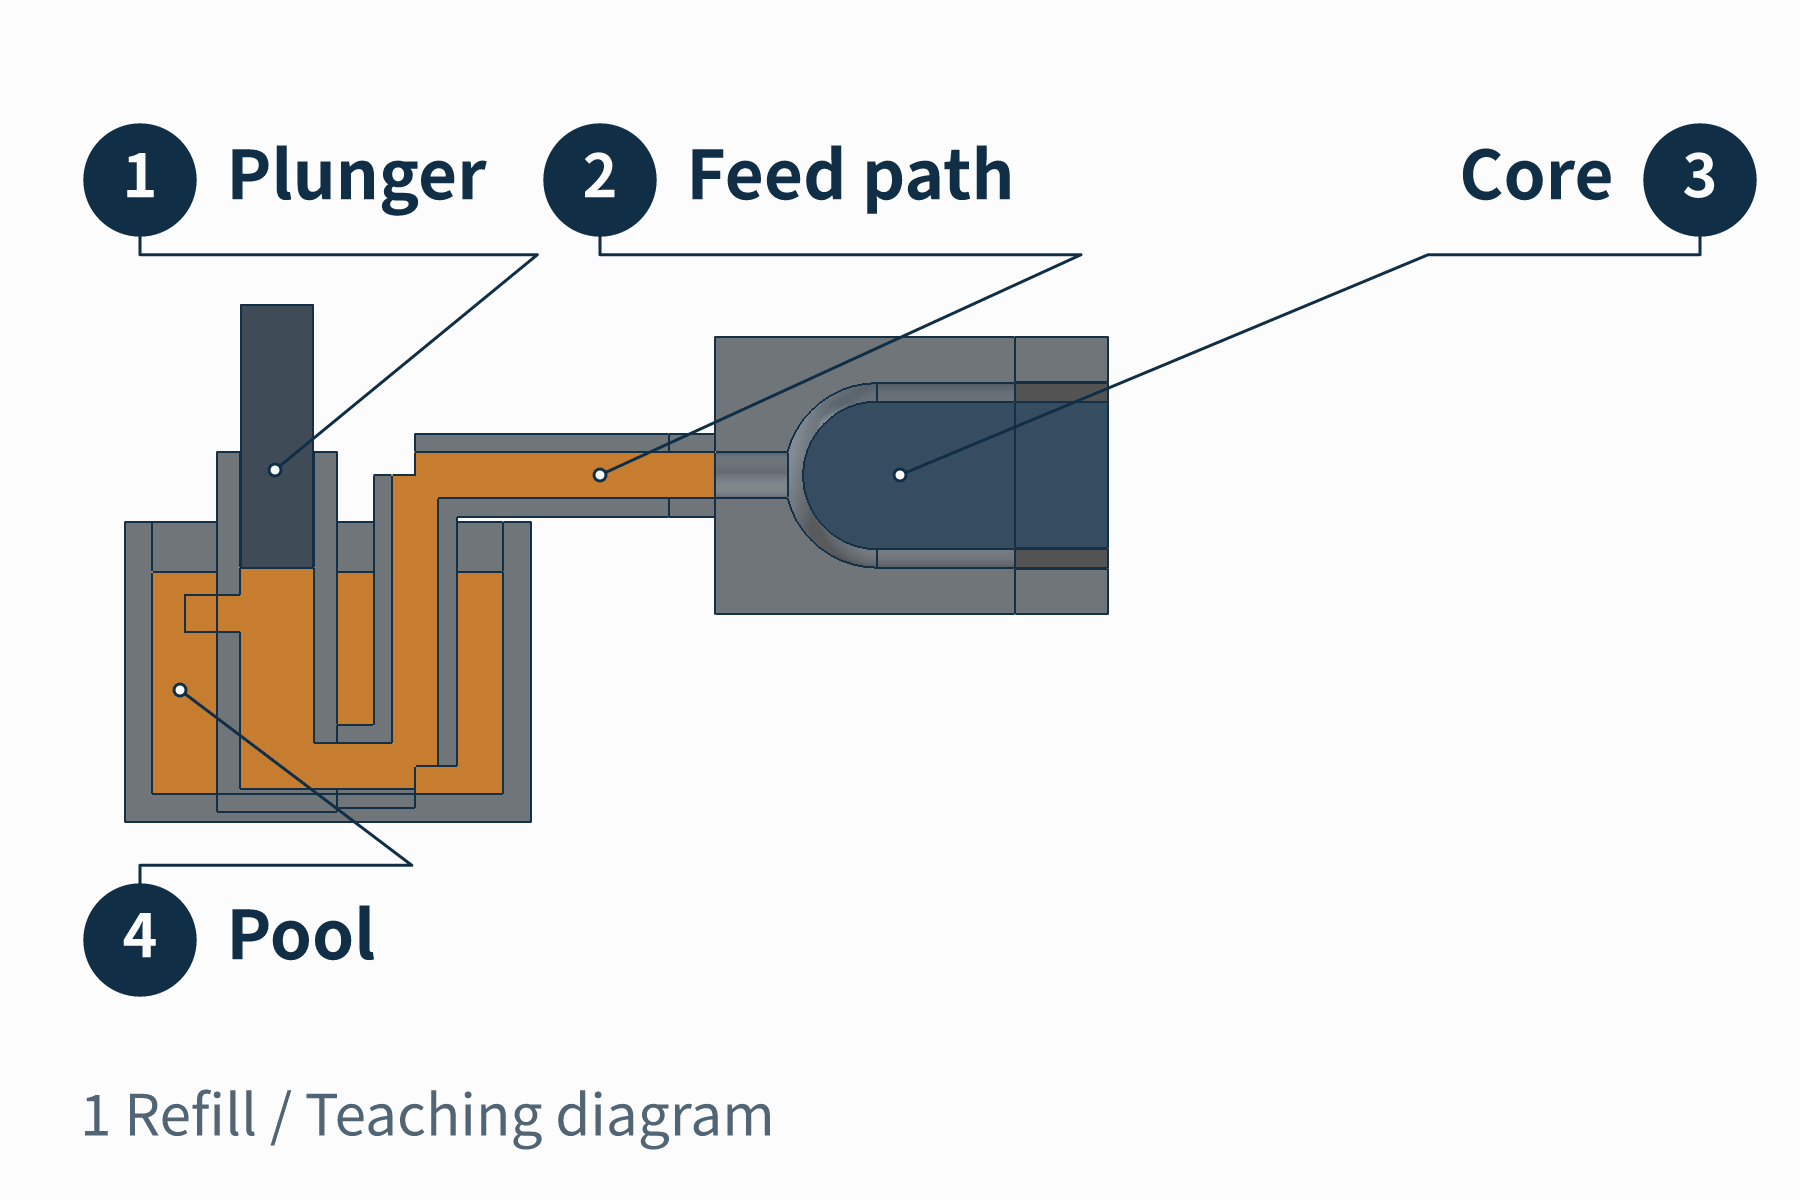
Nach dem Füllen erstarrt die Legierung in der Form. Die Form öffnet sich, und der Auswerfermechanismus drückt das Gussteil heraus. Der Gießkolben fördert die Metallschmelze in die Form; der Auswerfermechanismus entnimmt das Gussteil nach seiner Formgebung. Dies sind getrennte Vorgänge. Am Gussteil befinden sich noch Teile des Gießlaufs oder Anschnitts, die vor der weiteren Bearbeitung entfernt werden müssen.
Beim Druckguss lassen sich die Konturen, Absätze sowie entformungsgerechte erhabene oder vertiefte Details der Kappe zusammen mit dem Grundkörper herstellen. Die Form muss sich jedoch auch öffnen und das Gussteil entnehmen lassen. Hinterschneidungen, die die Entformungsrichtung behindern, und starke Wanddickenunterschiede müssen bei der Produkt- und Formkonstruktion berücksichtigt werden. In örtlich zu dicken Bereichen kann Porosität entstehen, wenn die Schwindung während der Erstarrung nicht ausreichend ausgeglichen wird. Eine schwerere Kappe erfordert nicht, jeden Bereich dicker auszuführen.
Wie Polieren und Oberflächenveredelung die Kappe verändern
Der Druckguss erzeugt zunächst die Grundform. Auf der Wbmetal-Produktseite zur kuppelförmigen Kappe werden Entgraten, Polieren und Oberflächenveredelung als nachfolgende Arbeitsschritte genannt. Zu den angebotenen Oberflächen gehören galvanische Beschichtungen und Sprühlackierungen.
Diese Verfahren beeinflussen unterschiedliche Eigenschaften der Kappe. Beim Beschneiden werden Anschnitte und Grate entfernt; das Polieren verbessert die Glätte der Metalloberfläche. Die Galvanisierung bringt eine Metallschicht auf, während die Sprühlackierung einen Überzug auf der Oberfläche bildet. Goldene, silberne oder dunkle Oberflächen können dieselbe Körperkontur beibehalten und dennoch unterschiedliche Farben und Reflexionen erzeugen.
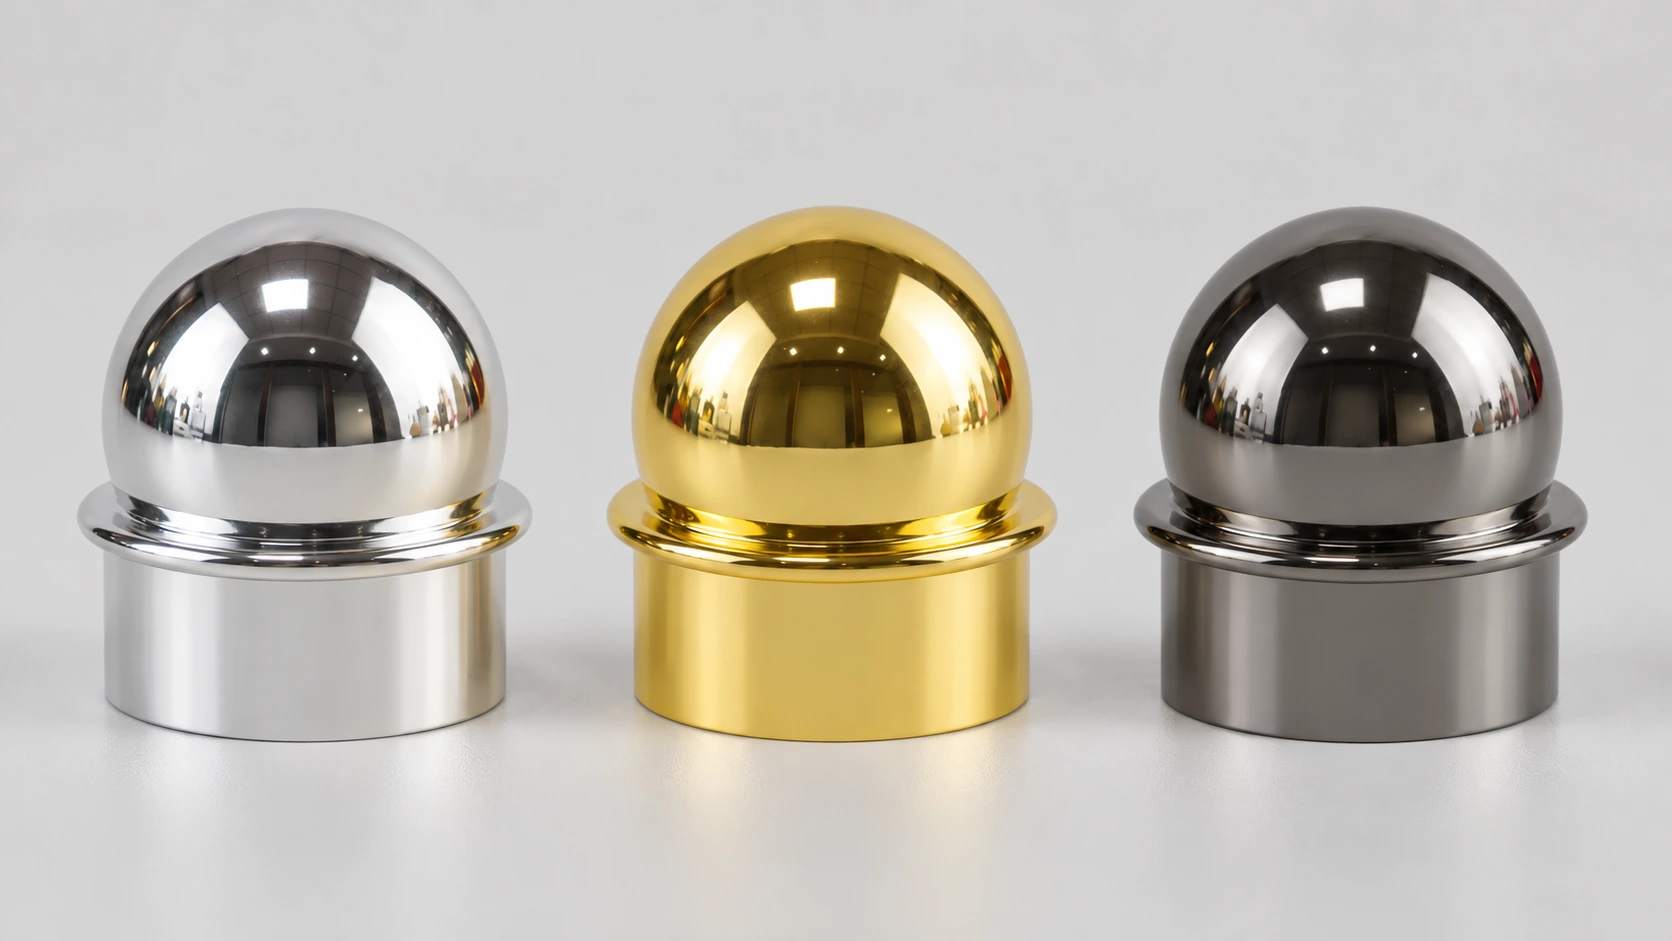
Allein die goldene Farbe einer Parfümkappe lässt keinen Rückschluss auf die darunterliegende Legierungssorte zu. Auch eine glänzende Oberfläche muss im Zusammenhang mit dem Zustand des Grundmaterials, dem Polieren und der galvanischen Schicht betrachtet werden. Die International Zinc Association erläutert, dass stark reflektierende Oberflächen kleine Unebenheiten hervorheben und ein für die Galvanisierung geeignetes Grundmaterial weitgehend frei von Oberflächenfehlern sein sollte. Porosität oder mangelnde Oberflächensauberkeit können das Ergebnis weiterhin beeinträchtigen. Von einer galvanischen Schicht kann nicht erwartet werden, dass sie jeden Fehler automatisch behebt.
Das Gewicht einer Parfümkappe aus Zinkdruckguss ergibt sich sowohl aus dem Werkstoff als auch aus dem verwendeten Metallvolumen. Ihre Form entsteht durch die Gussform und die anschließende Bearbeitung, während Farbe und Glanz aus der Oberflächenveredelung hervorgehen. Betrachtet man diese Beiträge getrennt, wird verständlich, wie derselbe Typ eines Kappenkörpers aus Zinklegierung unterschiedliche Wirkungen bei Parfümverpackungen erzielen kann.