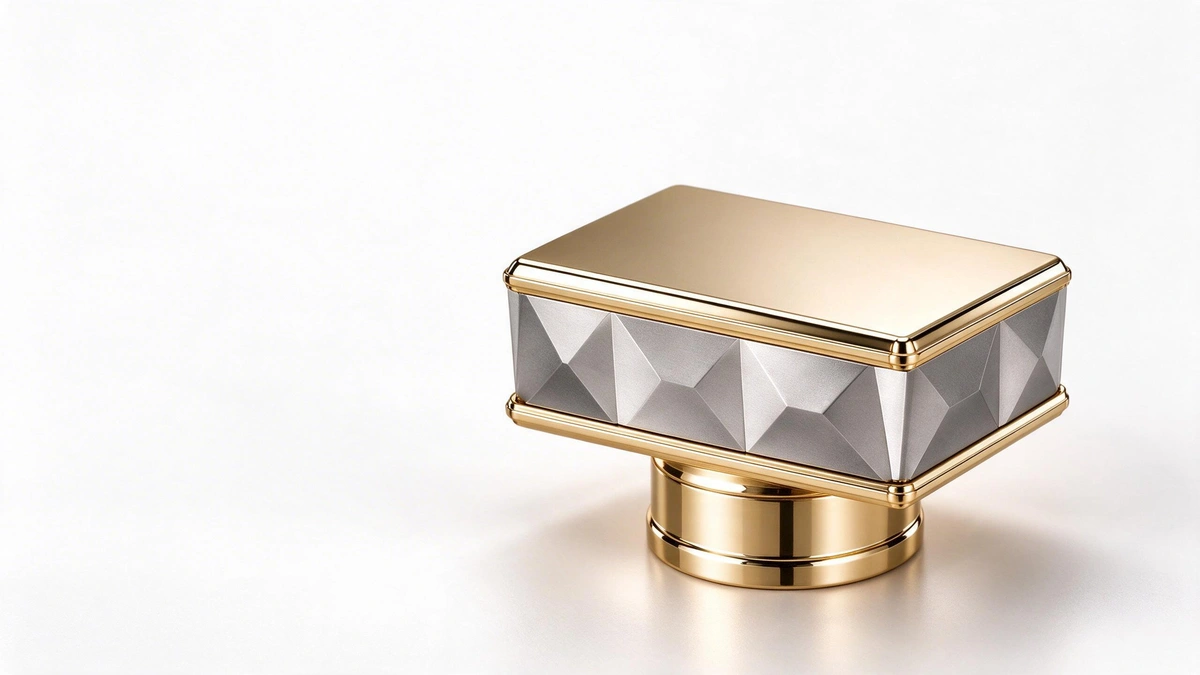
Wenn Sie zweifarbigeParfümkappenmit einem goldfarbenen Rahmen und einem silbergrauen, facettierten Körper entwickeln möchten, können Sie die Bereiche mit unterschiedlichen galvanischen Oberflächen als separate Teile ausführen. Galvanisieren Sie diese einzeln und montieren Sie anschließend die komplette Kappe. Das ist hier mit der getrennten Galvanisierung von Bauteilen gemeint.
Für Wbmetal und andere Hersteller von Parfümkappen aus Zinkdruckguss muss die Bauteilaufteilung vor dem Formenbau feststehen: wo die Farben getrennt werden, wo die Fugen liegen und wie die galvanisierten Teile ausgerichtet und befestigt werden.
Von einzelnen Druckgussteilen zur zweifarbigen Kappe
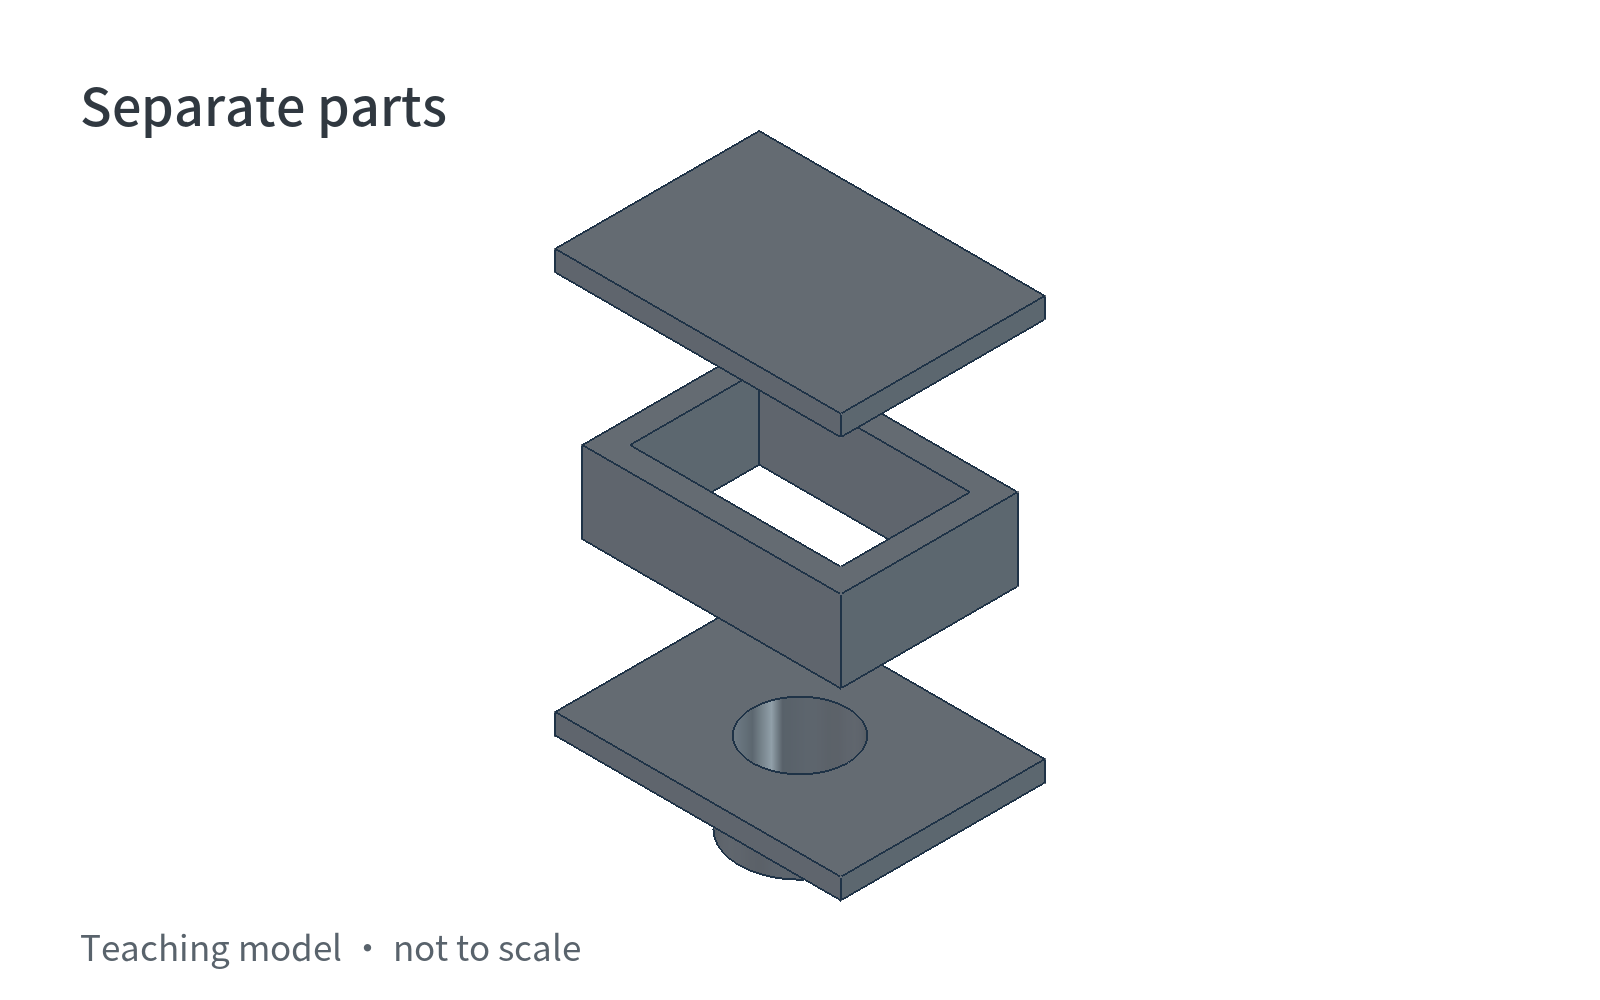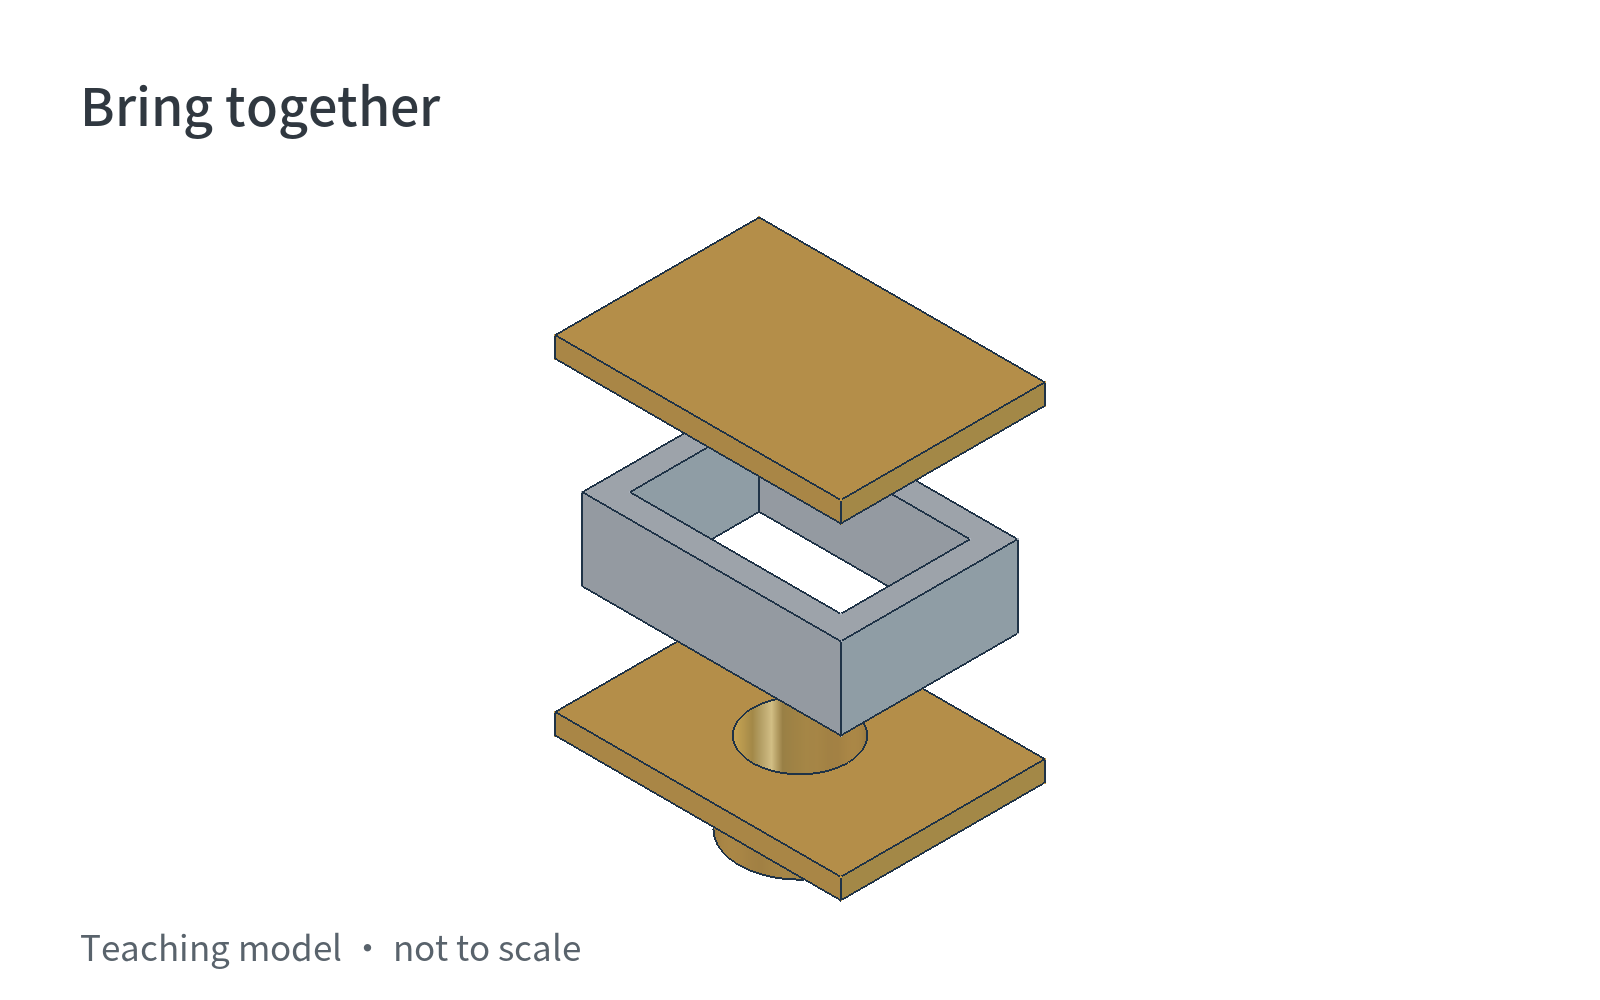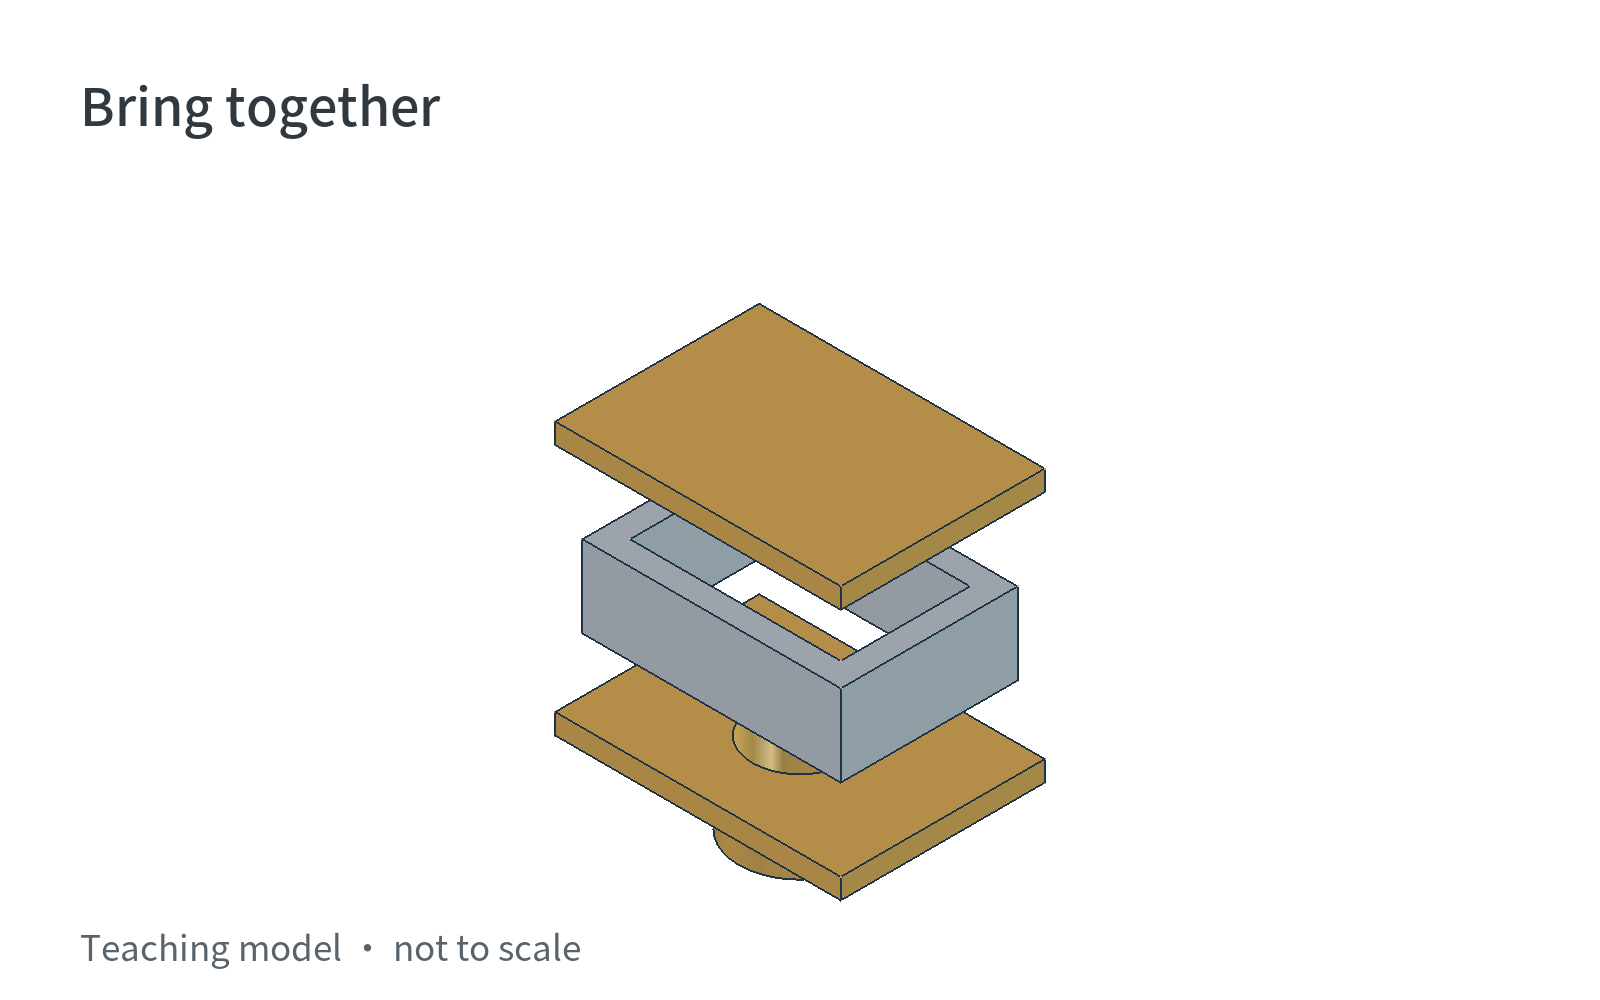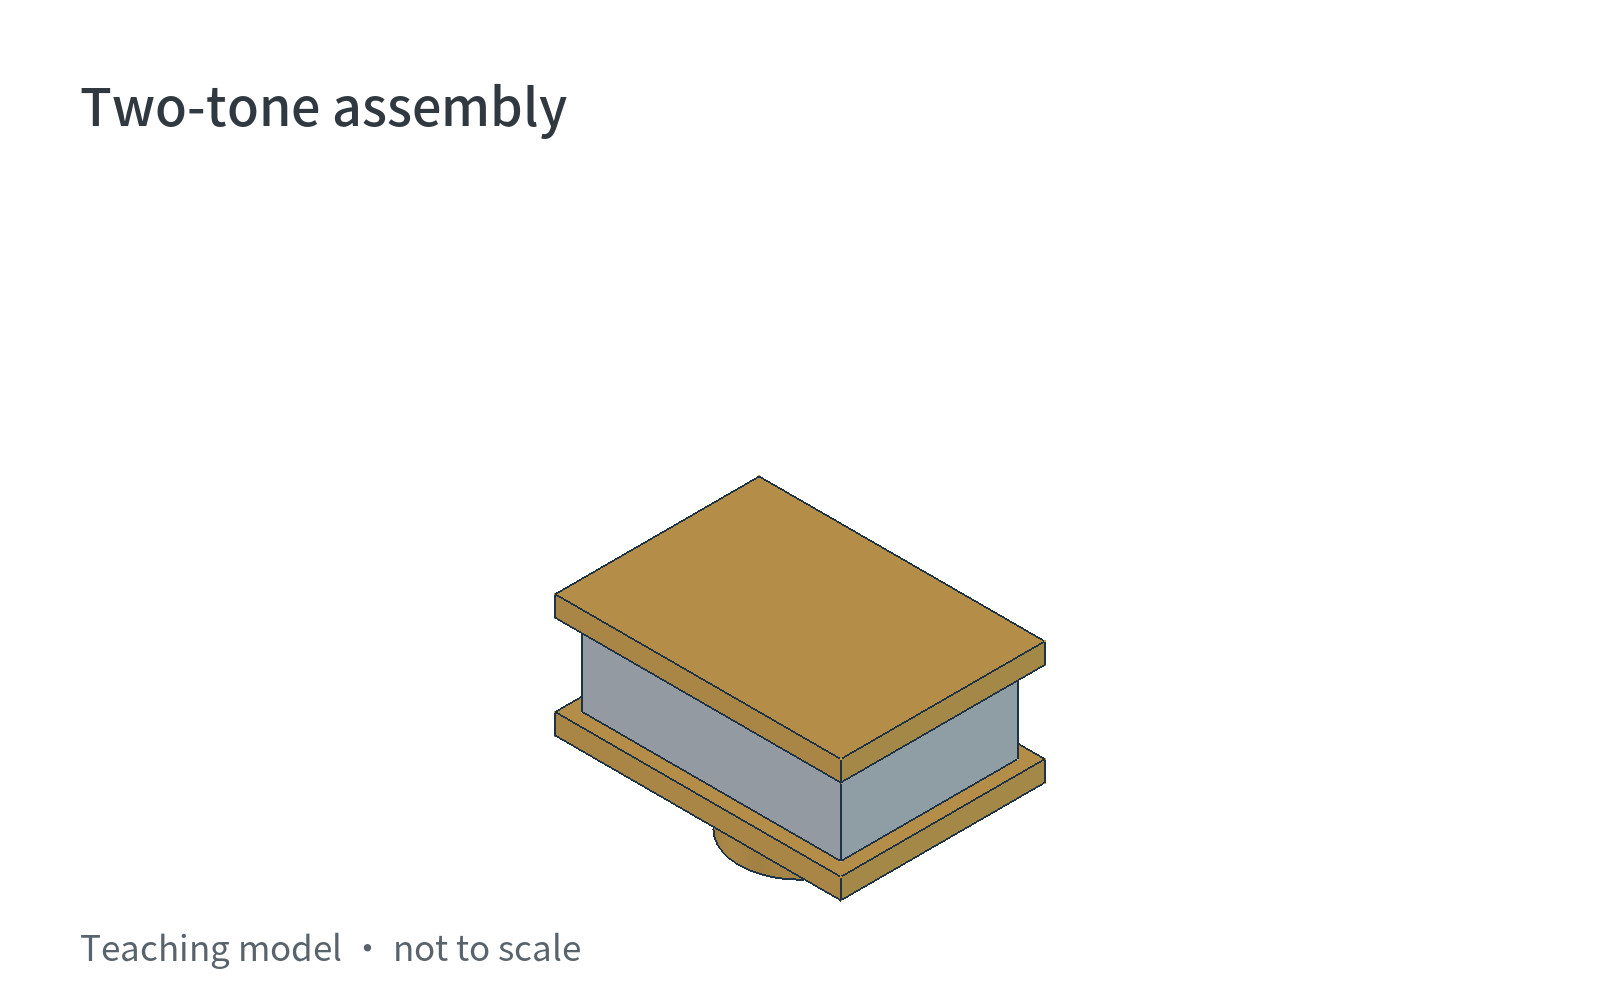
1. Die Einzelteile konstruieren und die Passung nach dem Galvanisieren berücksichtigen.Führen Sie die Bereiche mit unterschiedlichen Oberflächen als separate Bauteile aus und legen Sie Fugen und Positionierflächen fest. Galvanische Schichten vergrößern Außenmaße und verkleinern Bohrungsmaße. Werden beide Passflächen beschichtet, nimmt das Spiel weiter ab. Anhand der Maße vor dem Galvanisieren allein lässt sich daher nicht beurteilen, ob die Teile später passen.
2. Jedes Bauteil druckgießen, beschneiden und polieren.Spritzen Sie die geschmolzene Zinklegierung in den Formhohlraum, entnehmen Sie das Gussteil nach dem Erstarren und entfernen Sie Anschnitte und Grate. Schleifen und polieren Sie es anschließend entsprechend den Anforderungen an das Erscheinungsbild. Bearbeiten Sie Bohrungen oder Passflächen bei Bedarf spanend. Entfernen Sie nach dem Polieren Poliermittel und Fett und führen Sie die für das Galvaniksystem erforderliche Aktivierung durch, um haftungsstörende Rückstände und Oberflächenoxide zu beseitigen.
3. Die Bauteile für ihre jeweiligen Oberflächen getrennt auf Galvanikgestelle aufspannen.Befestigen Sie die Bauteile auf elektrisch leitenden Gestellen. Bringen Sie eine geeignete Unterschicht auf, um die Haftung nachfolgender Schichten zu unterstützen, und erzeugen Sie anschließend die dekorative Oberfläche. Beim Galvanisieren scheidet elektrischer Strom Metall auf den zu beschichtenden Flächen im Bad ab. Werden der goldfarbene Rahmen und der silberfarbene Körper getrennt veredelt, bestimmen die Bauteilgrenzen zugleich die Farbgrenzen.
Die Kontaktstellen am Gestell müssen einen zuverlässigen elektrischen Kontakt gewährleisten und sollten möglichst nicht auf den wichtigsten Sichtflächen liegen. Aus Vertiefungen müssen außerdem Luft und Lösung entweichen können, damit keine unzureichende lokale Beschichtung entsteht und keine Chemikalien zurückbleiben.
4. Die Beschichtung prüfen, dann die Bauteile positionieren und befestigen.Spülen und trocknen Sie die Bauteile nach dem Galvanisieren, prüfen Sie Erscheinungsbild und Passmaße und montieren Sie sie wie vorgesehen. Positionierflächen richten die Teile aus; Befestigungselemente halten sie zusammen. Beim Kleben verbindet beispielsweise eine Klebstoffschicht die Fügeflächen, während beim Verrasten ineinandergreifende Rastelemente verwendet werden. Die Befestigungsart muss zusammen mit den Einzelteilen konstruiert werden. Die Animation zeigt das Zusammenfügen der Bauteile.
Schützen Sie sichtbare Oberflächen bei der Montage vor Kratzern durch Werkzeuge, Vorrichtungen oder aneinanderreibende Bauteile. Prüfen Sie nach der Montage, ob die Fugen gleichmäßig sind, Bauteile locker sitzen oder Scheuerspuren auf der Oberfläche vorhanden sind.
Benötigt ein Bauteil keine galvanische Metallschicht, lässt sich das gewünschte Erscheinungsbild stattdessen durch Sprühlackieren erzielen. Die Oberflächenveredelung erfolgt vor der Montage.
Warum nicht eine einteilige Kappe abdecken und galvanisieren?
Auch ein einteiliges Bauteil lässt sich selektiv galvanisieren. Decken Sie die Bereiche, die unbeschichtet bleiben sollen, mit einem zum Bad passenden Abdecklack, Klebeband oder Schutzmaterial ab und behandeln Sie dann das Bauteil. Bei unebenen Formen und zahlreichen Spalten muss sowohl die Dichtheit der Abdeckung als auch eine gleichmäßige Abscheidung in vertieften Bereichen bewertet werden.
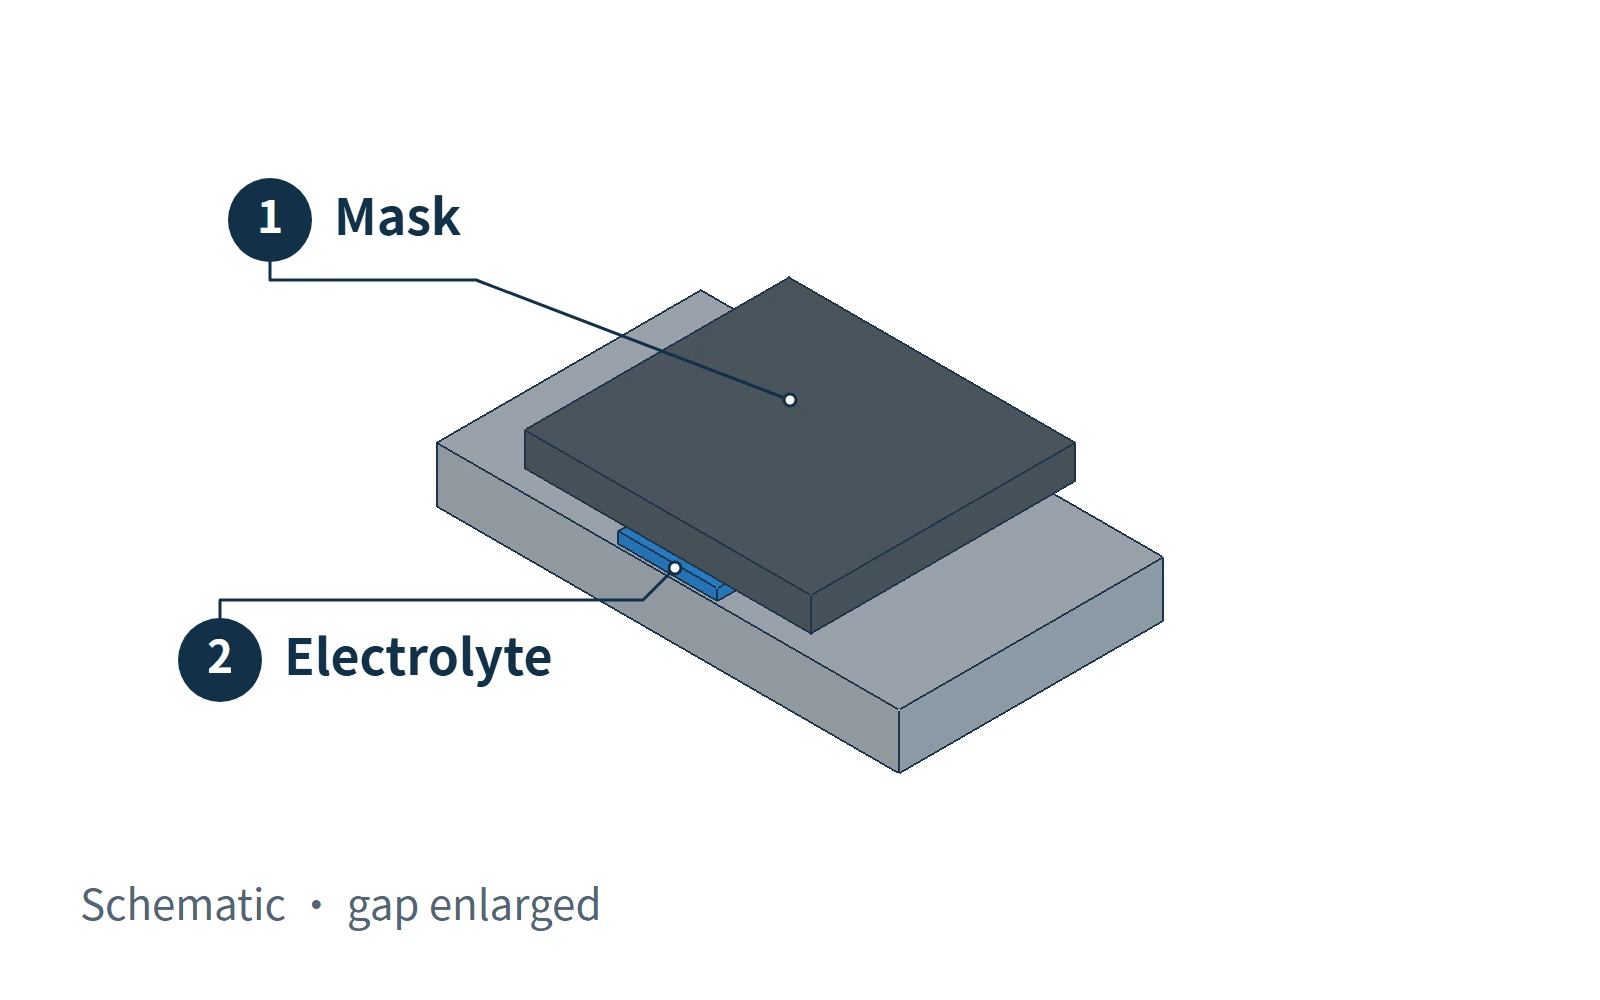
Dichtet die Abdeckkante nicht am Bauteil ab, kann Lösung darunter eindringen und unerwünschte Ablagerungen oder Verunreinigungen in einem Bereich verursachen, der nicht beschichtet werden soll.
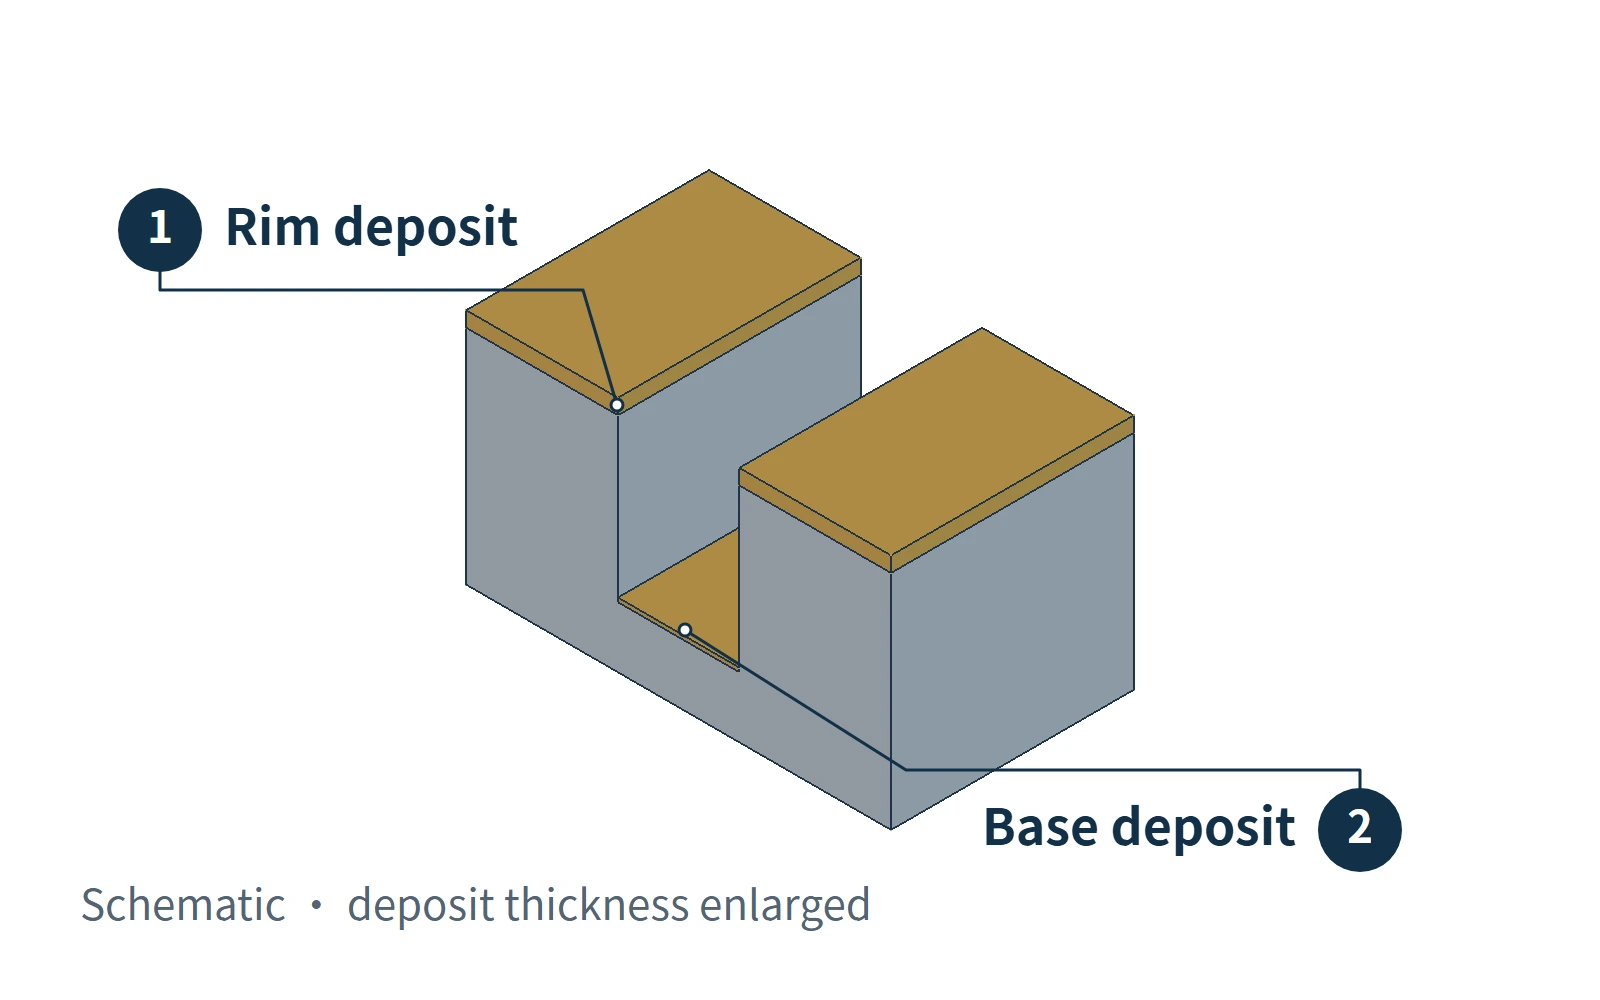
Eine dünne Beschichtung in einer tiefen Vertiefung ist ein anderes Problem, das unter anderem mit der Stromverteilung zusammenhängt. An erhabenen Kanten und Außenecken baut sich die Schicht bevorzugt auf, während in vertieften Bereichen eine ausreichende Schichtdicke schwieriger zu erzielen ist. Eine Aufteilung in Einzelteile verbessert Polieren, Galvanisieren und Reinigen nur dann, wenn sie zuvor schwer zugängliche Bereiche freilegt. Tiefe Vertiefungen, die nach der Aufteilung bestehen bleiben, können weiterhin ungleichmäßig beschichtet werden.
| Kappenkonstruktion oder Anforderung | Zuerst zu prüfender Ansatz |
|---|---|
| Ebene Grenzen zwischen den Oberflächenbereichen mit leicht anzubringendem und zu entfernendem Abdeckmaterial | Eine einteilige Konstruktion beibehalten und selektiv abdecken |
| Verschiedene Bereiche benötigen unterschiedliche galvanische Oberflächen; die Grenzen lassen sich schwer abdecken | Einzelteile herstellen, getrennt veredeln und anschließend montieren |
| Die Aufteilung macht zuvor schwer zugängliche Vertiefungen erreichbar | Prüfen, ob Einzelteile das Polieren, Galvanisieren und Reinigen verbessern |
Eine mehrteilige Konstruktion verursacht zusätzliche Arbeit bei Bauteilfertigung, Positionierung und Montage und hinterlässt Fugen. Ob sie kostengünstiger ist, hängt auch vom Abdecken, von Nacharbeit und vom tatsächlichen Gutteilanteil in der Produktion ab. Die zusätzlichen Montageschritte allein entscheiden den Kostenvergleich nicht.
Wie unterscheidet sich das Abdecken bei Galvanisierung und PVD?
Das Galvanisieren erfolgt in einem Flüssigkeitsbad. Daher muss die Abdeckung verhindern, dass die Lösung die geschützten Bereiche erreicht.Das Abdeckmaterial muss dem tatsächlich eingesetzten Bad standhalten; Kanten und Spalten müssen abgedichtet sein. Gewöhnliche Klebebänder oder Stopfen sind keine universell einsetzbaren Lösungen.
Bei der physikalischen Gasphasenabscheidung (PVD), einem Vakuumbeschichtungsverfahren, kann eine Schattenmaske den Weg des abgeschiedenen Materials blockieren.Der Abstand zwischen Maske und Bauteil beeinflusst zusammen mit der Abscheidungsrichtung die Beschichtungsgrenze. Die Maske muss weiterhin zur konkreten Geometrie passen.
Eine mehrteilige oder einteilige Konstruktion legt fest, wie die Komponenten aufgebaut sind. Galvanisierung oder Vakuumbeschichtung legt fest, wie die Oberflächenschicht abgeschieden wird. Gehen Sie vom gewünschten Erscheinungsbild der Parfümkappe aus und stimmen Sie anschließend Bauteilaufteilung, Oberflächenveredelung und Montage aufeinander ab.