¿Qué son los tapones de perfume de aleación de zinc fundida a presión?
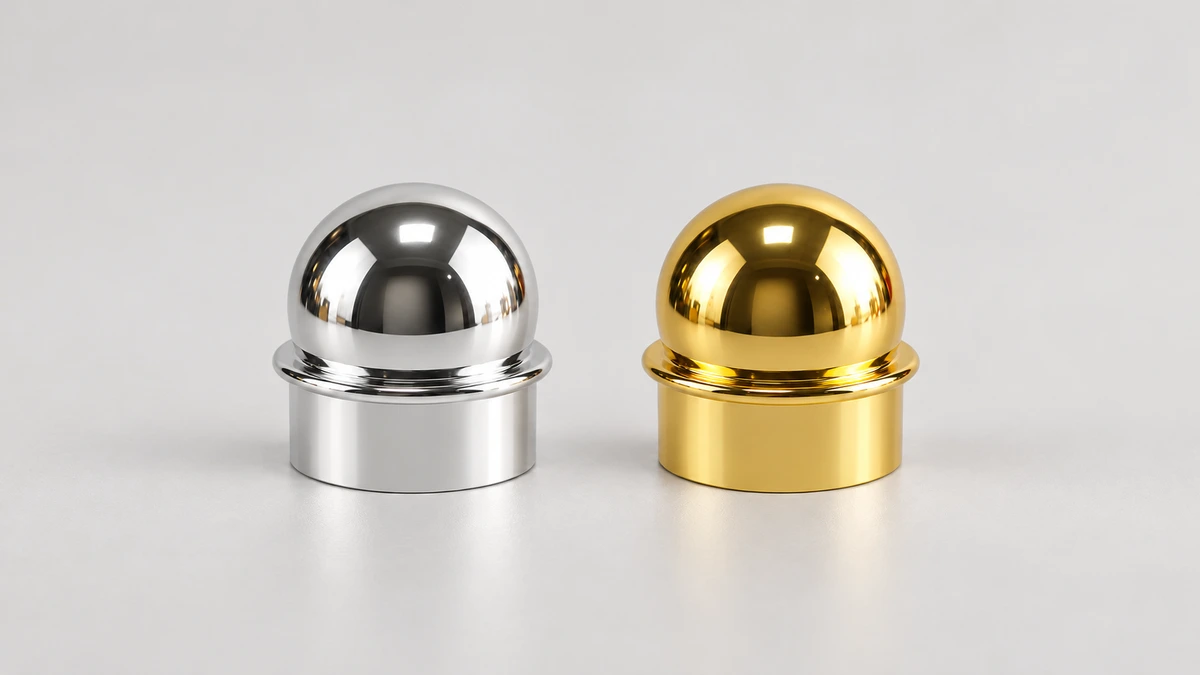
Al desarrollar un envase de perfume, conviene examinar con detalle la cúpula, las facetas, el peso y el color del tapón. Para comprender estas características hay que saber de qué está hecho el cuerpo metálico, cómo se forma y cómo se trata su superficie. El tapón de perfume abovedado de Wbmetal sirve de ejemplo para entender este tipo de producto fundido a presión.
Tapones de perfume: el cuerpo metálico y el inserto de plástico
Los tapones de perfume de aleación de zinc fundida a presión son cubiertas exteriores para frascos de perfume, cuyo cuerpo metálico principal está hecho de una aleación a base de zinc. Durante la fabricación, la aleación fundida entra en un molde metálico y se solidifica en su interior. A continuación, el cuerpo del tapón pasa por el recorte, el pulido y el acabado superficial para obtener su aspecto final.
Este tapón abovedado de Wbmetal tiene un cuerpo de Zamak 3, o Alloy 3, fundido a presión y un inserto de plástico. La vista invertida muestra un inserto negro dentro de la abertura del tapón. El cuerpo dispone de un espacio interior que aloja el cabezal pulverizador del frasco y los componentes relacionados.
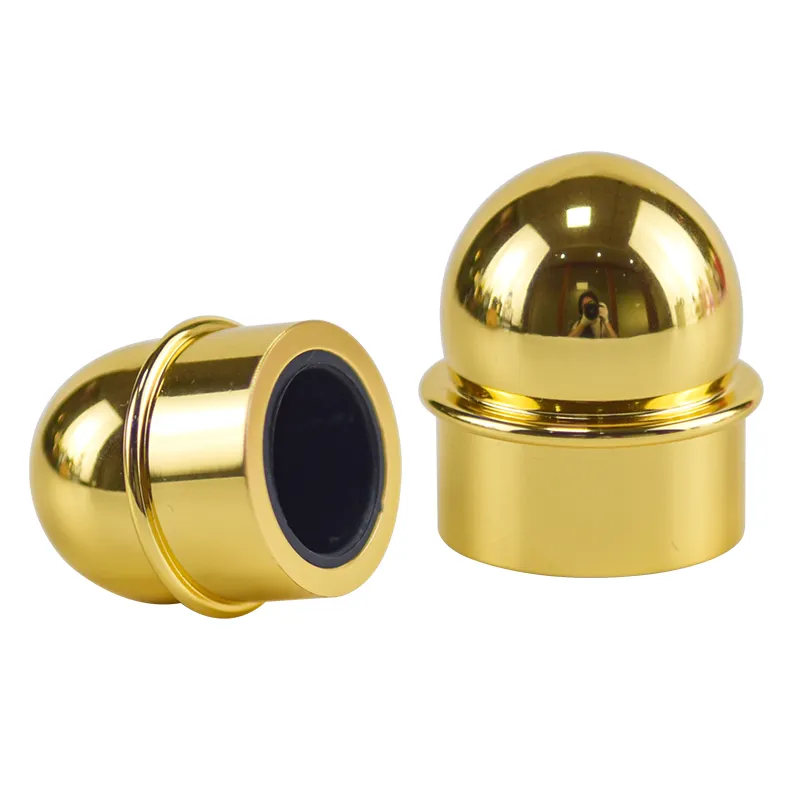
El cuerpo metálico aporta la forma y la mayor parte del peso del tapón, mientras que el inserto se ajusta a la parte superior del frasco. En los tapones de perfume a presión, los elementos de enganche del inserto encajan en el collarín de la parte superior del frasco, lo que permite colocar el tapón exterior y retirarlo tirando de él. Los elementos de enganche y el método de fijación del inserto varían según el diseño.
En un frasco de perfume con pulverizador, el tapón exterior cubre el cabezal pulverizador y contribuye al aspecto del envase. La bomba pulverizadora y su cierre en el cuello del frasco proporcionan la estanqueidad al líquido. Por tanto, el peso del tapón exterior y las posibles fugas de perfume deben considerarse por separado.
Composición de la aleación de zinc y peso del tapón
La aleación de zinc está compuesta principalmente por zinc, con adiciones de elementos como aluminio, magnesio y cobre. Las cantidades concretas dependen de la calidad de la aleación y de la especificación aplicable. Este tapón abovedado utiliza Zamak 3. La ficha técnica de Eastern Alloys recoge los siguientesintervalos de composición de las piezas fundidasde esta calidad:
| Elemento | Fracción en masa en la pieza fundida |
|---|---|
| Aluminio | 3.7%-4.3% |
| Magnesio | 0.02%-0.06% |
| Cobre | No más del 0,10% |
| Zinc | Resto |
La información sobre materiales de NADCA, la asociación norteamericana de fundición a presión, explica que a estas aleaciones de zinc Zamak se les añade alrededor de un 4% de aluminio y una pequeña cantidad de magnesio para aumentar su resistencia y dureza y prevenir la corrosión intergranular. La corrosión intergranular se produce a lo largo de los límites entre los granos del metal.
La ficha técnica indica una densidad típica de6,6 g/cm³para Zamak 3. Con esta densidad, 1 cm³ de aleación pesa aproximadamente 6,6 g. Para una misma aleación, un mayor volumen de metal en el cuerpo del tapón supone un mayor peso. Esto explica de dónde procede el peso de un tapón de aleación de zinc y por qué su peso final depende del espesor de las paredes, las dimensiones y el espacio interior.
La misma ficha técnica indica un intervalo de fusión de381-387 °C. Una vez fundida, la aleación puede pasar por el sistema de inyección hasta el molde y solidificarse para formar el cuerpo del tapón. Este intervalo describe una propiedad típica del material. No debe interpretarse como el ajuste del horno ni como la temperatura de inyección de un tapón concreto.
Cómo la fundición a presión forma el contorno exterior y la cavidad interior
La aleación de zinc puede procesarse mediante fundición a presión en cámara caliente. El sistema de inyección de cámara caliente está conectado al baño de metal fundido. Una vez que el metal entra en la cámara de inyección, un émbolo lo impulsa a través del cuello de cisne, la boquilla y el canal de colada hasta el molde cerrado.
El espacio reservado al metal fundido dentro del molde se denomina cavidad del molde. Sus paredes determinan el contorno exterior del tapón, mientras que un macho se introduce en la cavidad y ocupa el espacio destinado al interior del tapón. El metal fundido llena el espacio alrededor del macho y se solidifica formando la parte superior y las paredes laterales del tapón.El macho ocupa de antemano el espacio interior del tapón, por lo que ese espacio no se llena de metal durante la fundición.
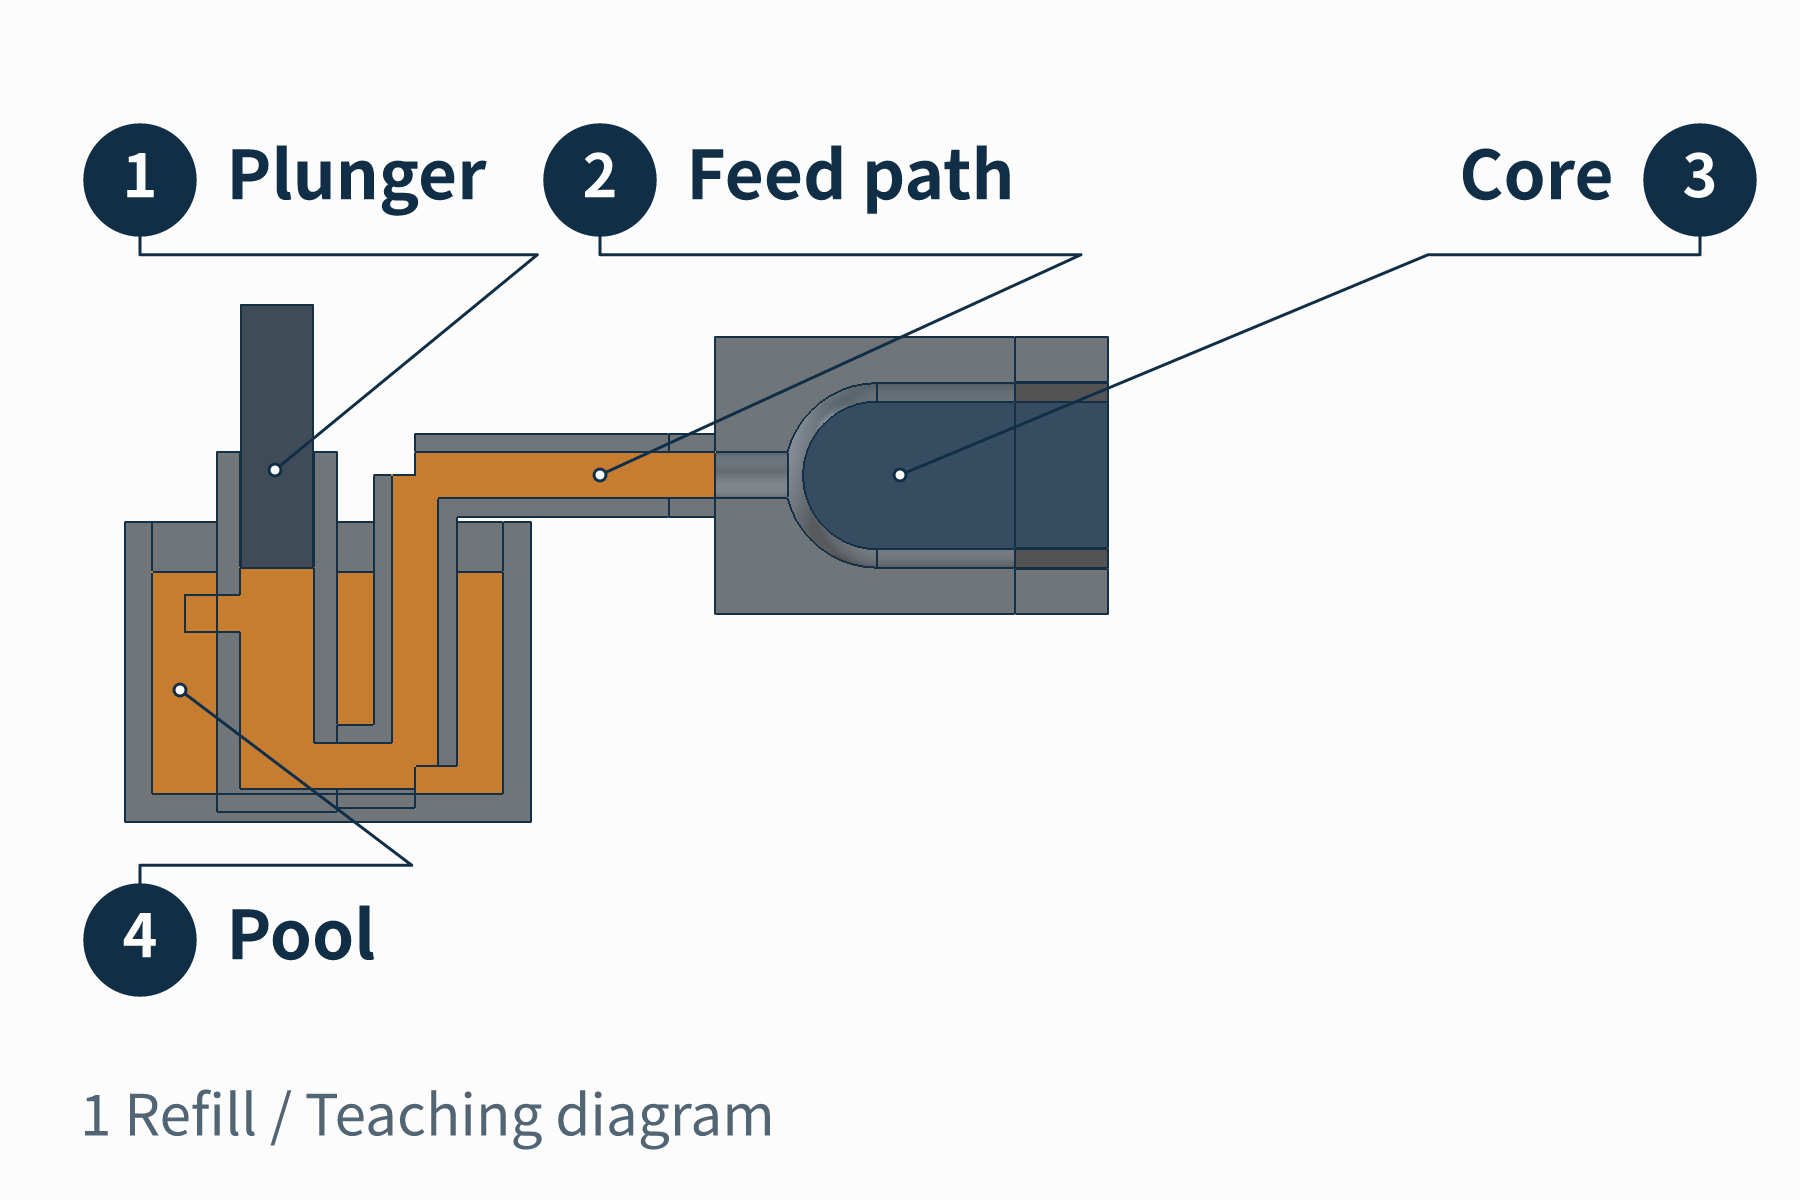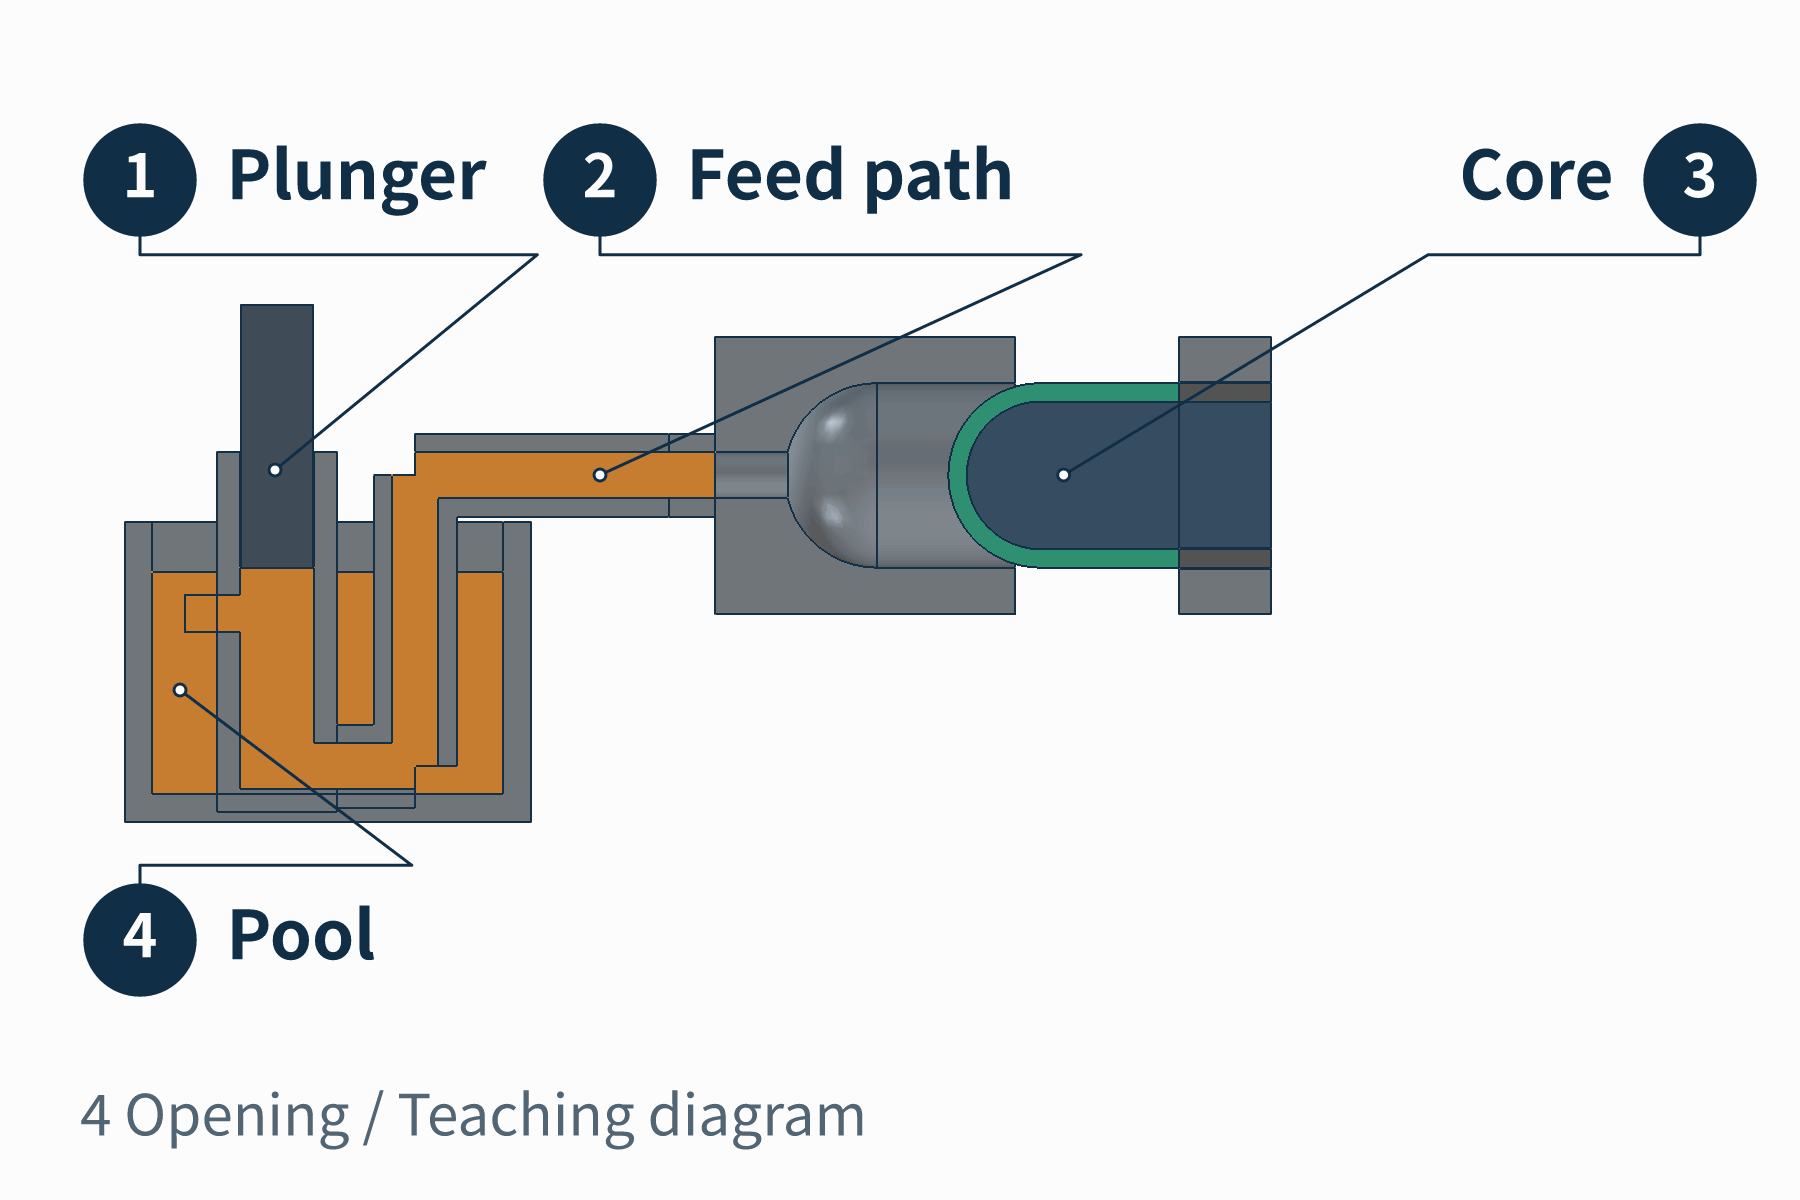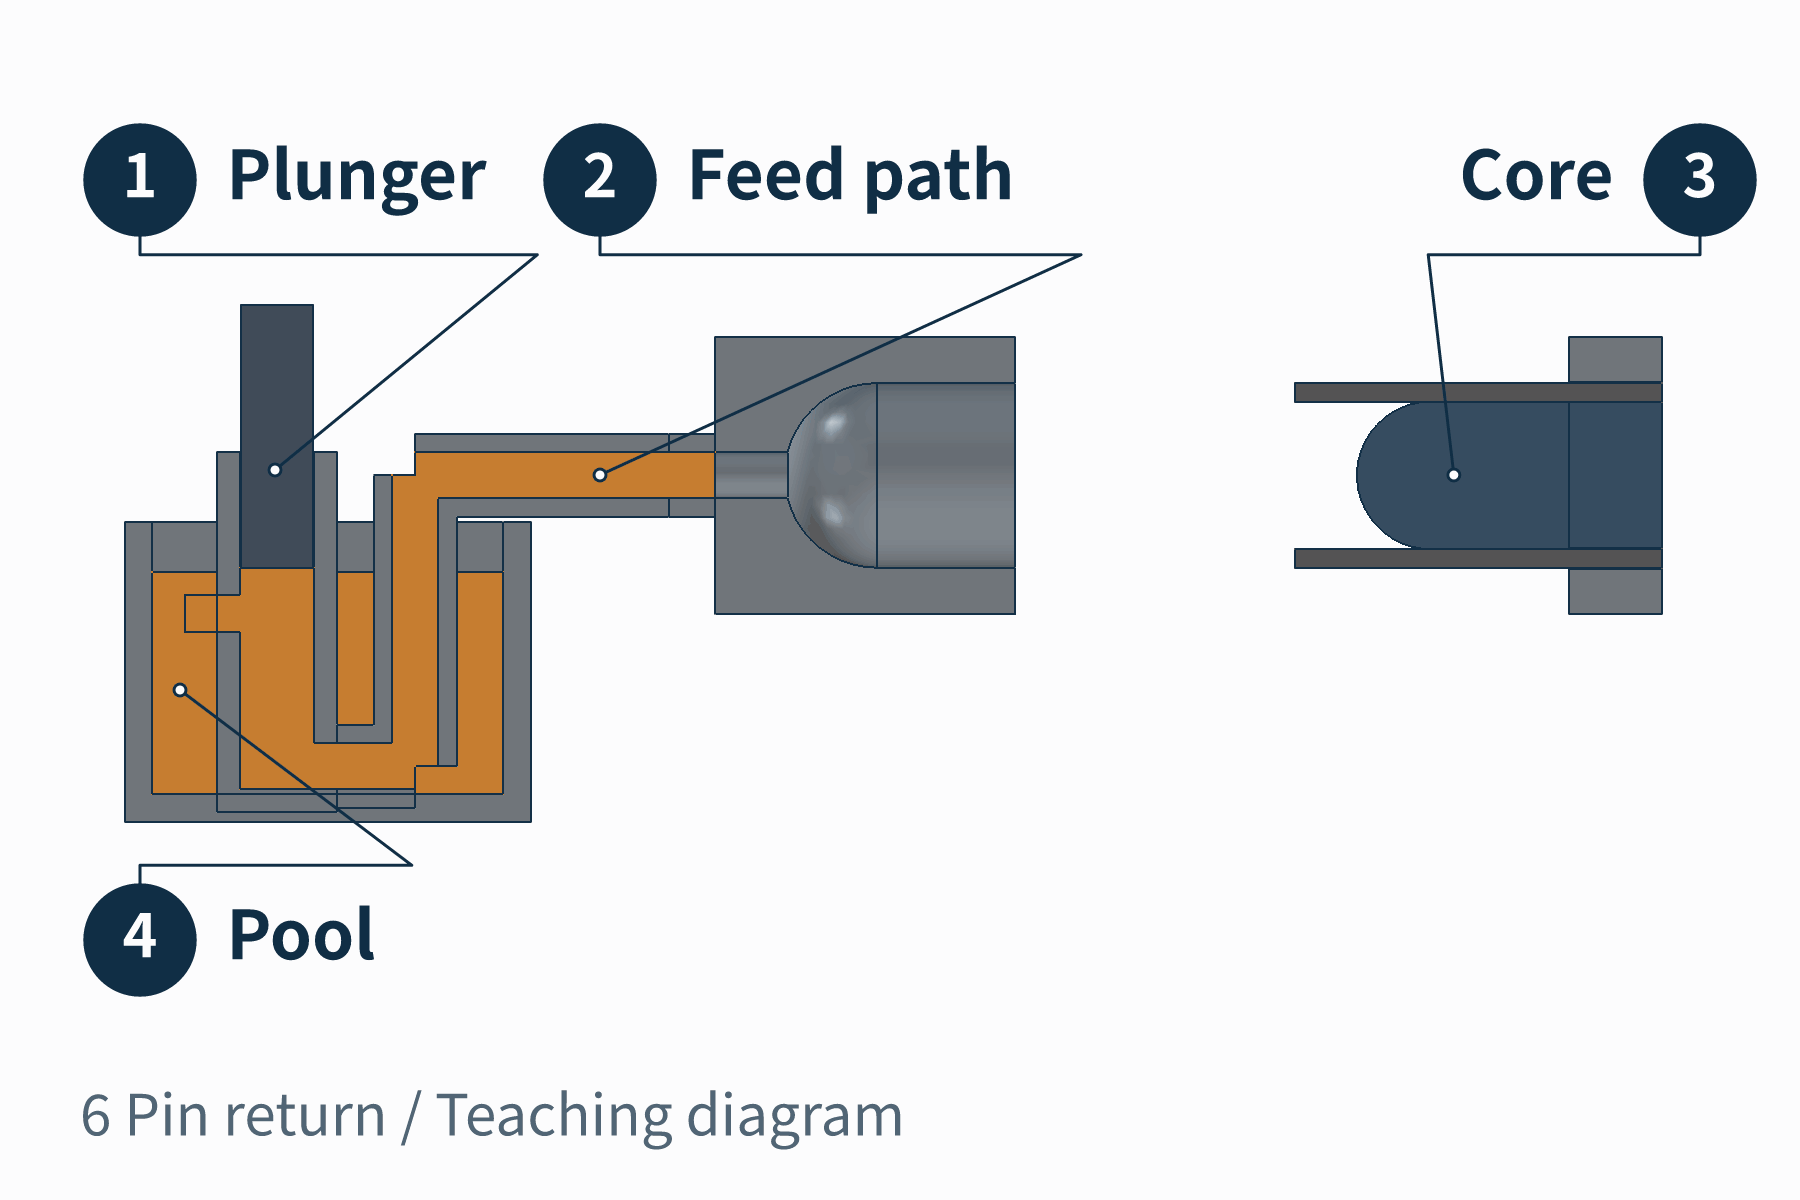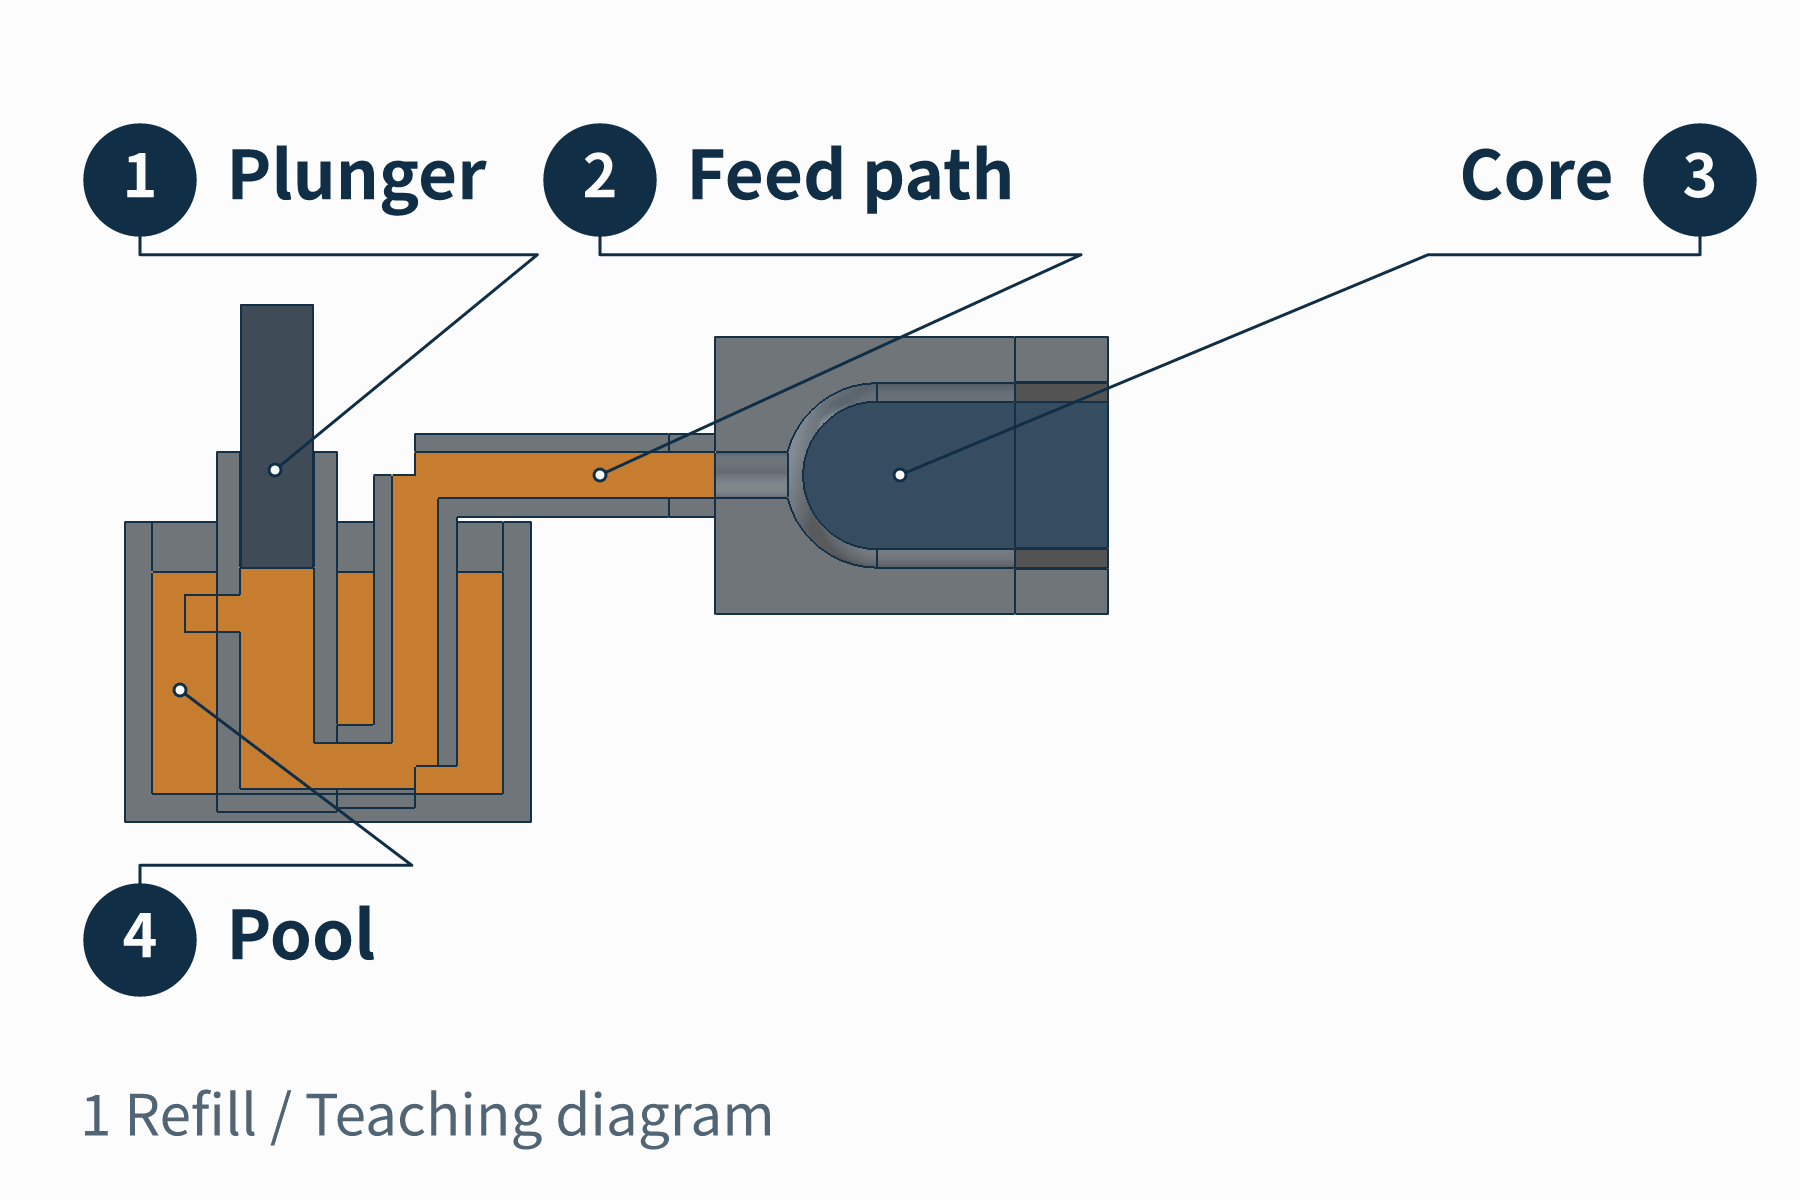
Tras el llenado, la aleación se solidifica dentro del molde. El molde se abre y el mecanismo de expulsión extrae la pieza fundida. El émbolo de inyección introduce el metal fundido en el molde, mientras que el mecanismo de expulsión retira la pieza una vez formada. Son acciones distintas. La pieza todavía conserva material de los canales o de los ataques de colada, que debe eliminarse antes de las siguientes operaciones.
La fundición a presión permite formar los contornos, los escalones y los detalles en relieve o rebajados compatibles con el desmoldeo junto con el cuerpo principal del tapón. El molde también debe poder abrirse y la pieza debe poder extraerse. Los contrasalidos que obstaculizan la dirección de extracción y las grandes variaciones de espesor de pared deben resolverse durante el diseño del producto y del molde. Las zonas localmente demasiado gruesas pueden desarrollar porosidad si la contracción no se compensa adecuadamente durante la solidificación. Dar más peso a un tapón no significa aumentar el espesor de todas sus secciones.
Cómo el pulido y el acabado superficial transforman el tapón
La fundición a presión crea primero la forma principal. La página de producto de Wbmetal del tapón abovedado indica el desbarbado, el pulido y el acabado superficial como procesos posteriores, con el recubrimiento electrolítico y la pintura por pulverización entre las opciones de acabado.
Estos procesos actúan sobre distintos aspectos del tapón. El recorte elimina los ataques de colada y las rebabas, mientras que el pulido mejora la lisura de la superficie metálica. El recubrimiento electrolítico añade una capa de metal y la pintura por pulverización forma un revestimiento sobre la superficie. Los acabados dorados, plateados u oscuros pueden conservar los mismos contornos del cuerpo del tapón y producir colores y reflejos distintos.
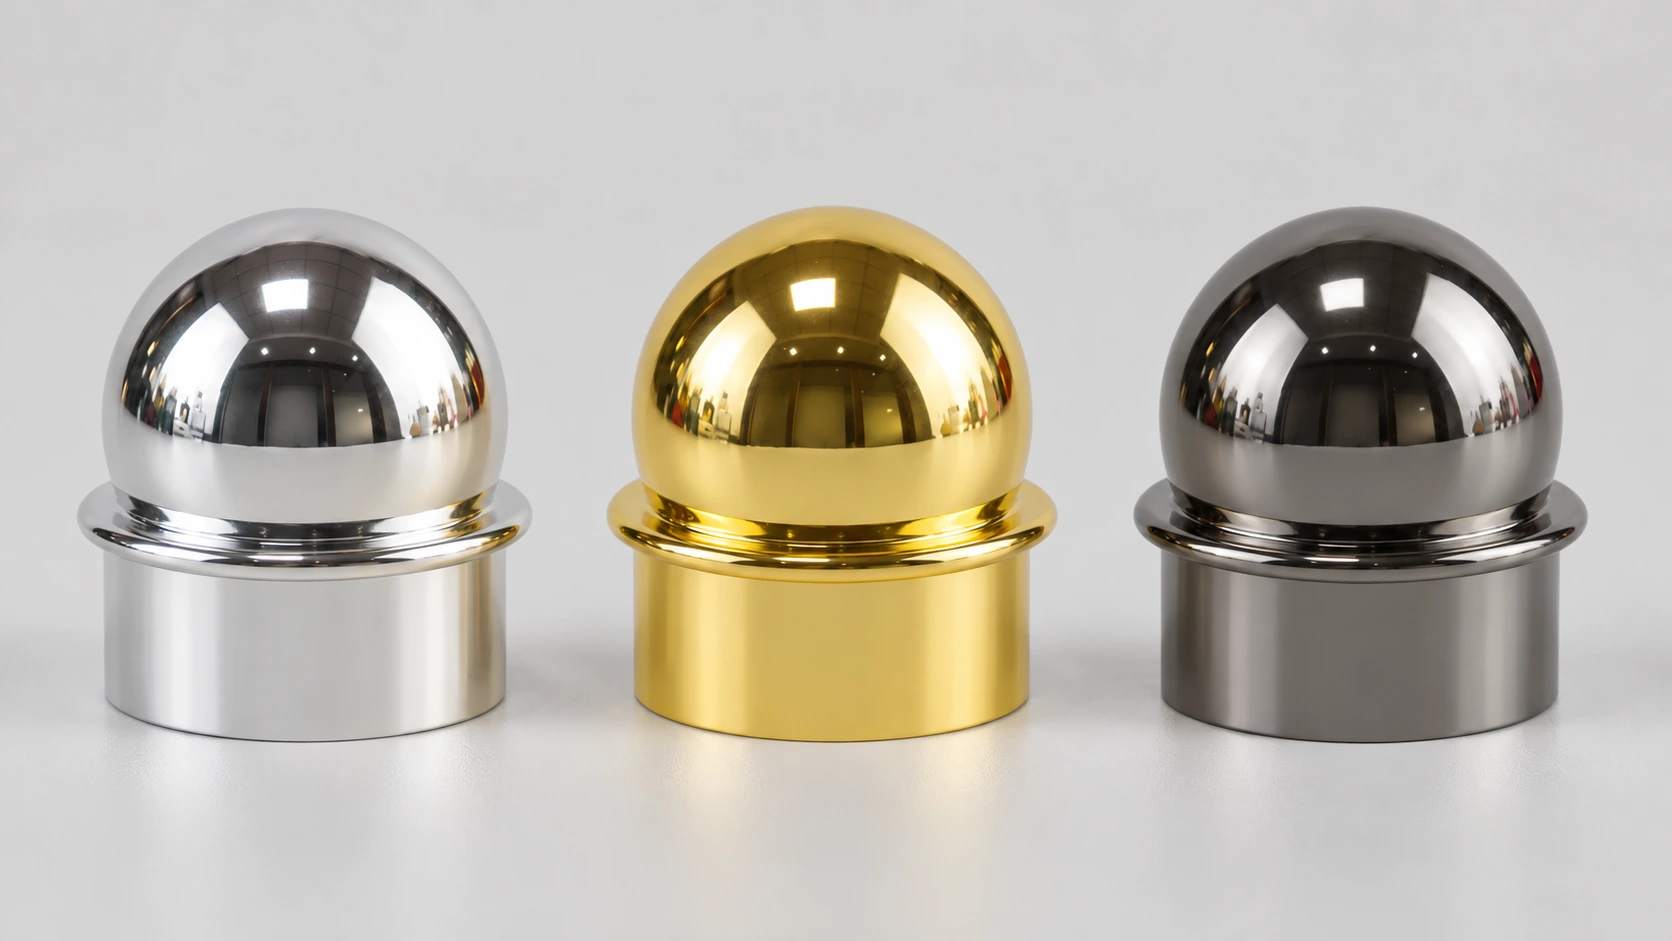
El color de un tapón de perfume dorado no permite por sí solo identificar la calidad de la aleación que hay debajo. Un acabado brillante también debe valorarse teniendo en cuenta el estado del sustrato, el pulido y la capa depositada. La International Zinc Association explica que las superficies muy reflectantes acentúan las pequeñas irregularidades y que un sustrato apto para el recubrimiento electrolítico debería estar prácticamente libre de defectos superficiales. La porosidad o los problemas de limpieza de la superficie pueden seguir influyendo en el resultado. No cabe esperar que una capa electrolítica corrija automáticamente todos los defectos.
El peso de un tapón de perfume de aleación de zinc fundida a presión depende tanto del material como del volumen de metal utilizado. Su forma procede del molde y de las operaciones posteriores, mientras que su color y brillo provienen del acabado superficial. Entender estas aportaciones por separado permite explicar cómo un mismo tipo de cuerpo de tapón de aleación de zinc puede ofrecer distintos efectos en el envase de un perfume.