Que sont les bouchons de parfum en alliage de zinc moulé sous pression ?
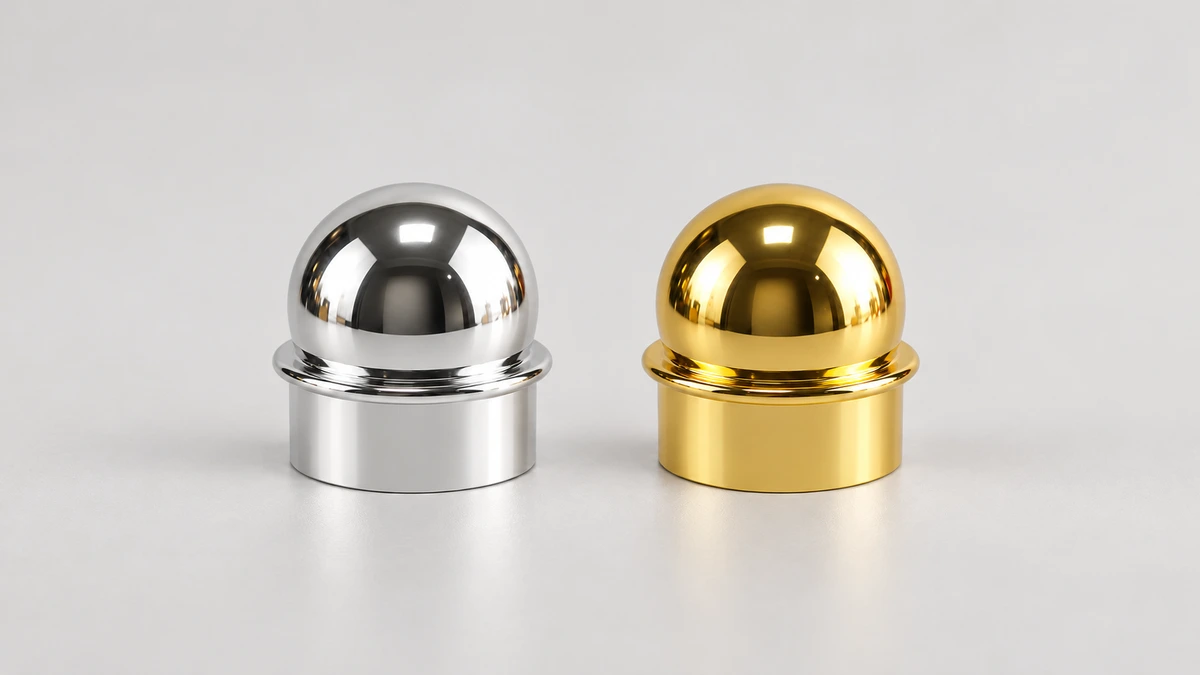
Lors du développement d'un emballage de parfum, le dôme, les facettes, le poids et la couleur du bouchon méritent un examen attentif. Pour comprendre ces caractéristiques, il faut connaître la composition du corps métallique, son mode de mise en forme et son traitement de surface. Le bouchon de parfum bombé de Wbmetal permet d'illustrer ce type de produit moulé sous pression.
Bouchons de parfum: le corps métallique et l'insert en plastique
Les bouchons de parfum en alliage de zinc moulé sous pression sont des capots extérieurs pour flacons de parfum, dont le corps métallique principal est constitué d'un alliage à base de zinc. Lors de la fabrication, l'alliage en fusion entre dans un moule métallique et s'y solidifie. Le corps du bouchon est ensuite détouré, poli et soumis à une finition de surface pour obtenir son aspect final.
Ce bouchon bombé de Wbmetal possède un corps moulé sous pression en Zamak 3, ou Alloy 3, et un insert en plastique. La vue retournée montre un insert noir à l'intérieur de l'ouverture du bouchon. Le corps présente un espace intérieur qui accueille la tête de pulvérisation du flacon et les composants associés.
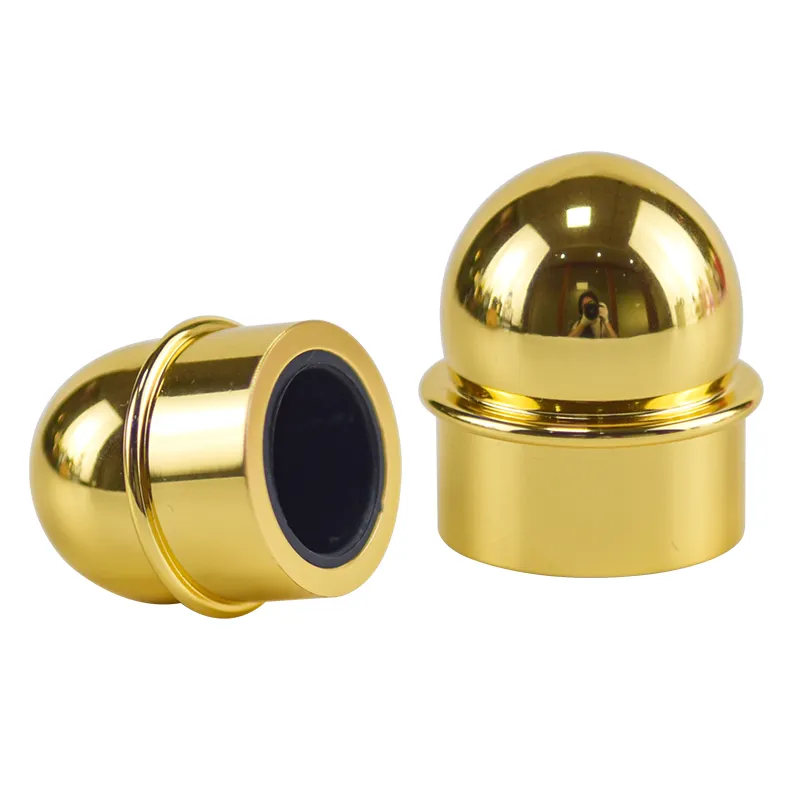
Le corps métallique donne au bouchon sa forme et l'essentiel de son poids, tandis que l'insert s'ajuste sur le haut du flacon. Dans les bouchons de parfum à encliquetage, les éléments d'accrochage de l'insert s'engagent sur la collerette située en haut du flacon, ce qui permet de poser le capot extérieur puis de le retirer en tirant. Les éléments d'accrochage et le mode de fixation de l'insert varient selon les modèles.
Sur un flacon de parfum à vaporisateur, le capot extérieur recouvre la tête de pulvérisation et contribue à l'esthétique de l'emballage. La pompe et sa fermeture au niveau du col du flacon assurent l'étanchéité au liquide. Le poids du capot extérieur et les éventuelles fuites de parfum doivent donc être examinés séparément.
Composition de l'alliage de zinc et poids du bouchon
L'alliage de zinc est constitué principalement de zinc, auquel sont ajoutés notamment de l'aluminium, du magnésium et du cuivre. Les proportions exactes dépendent de la nuance de l'alliage et de la spécification applicable. Ce bouchon bombé utilise du Zamak 3. La fiche technique d'Eastern Alloys donne lesplages de composition des pièces mouléesde cette nuance :
| Élément | Fraction massique dans la pièce moulée |
|---|---|
| Aluminium | 3.7%-4.3% |
| Magnésium | 0.02%-0.06% |
| Cuivre | Au plus 0,10 % |
| Zinc | Solde |
La documentation sur les matériaux de la NADCA, l'association nord-américaine du moulage sous pression, explique que l'on ajoute à ces alliages de zinc Zamak de l'aluminium (environ 4 %) et une faible quantité de magnésium pour accroître leur résistance et leur dureté et prévenir la corrosion intergranulaire. Cette corrosion se développe le long des joints entre les grains du métal.
La fiche technique indique une masse volumique typique de6,6 g/cm³pour le Zamak 3. À cette masse volumique, 1 cm³ d'alliage pèse environ 6,6 g. Pour un même alliage, un volume de métal plus important dans le corps du bouchon signifie un poids plus élevé. Cela explique l'origine du poids d'un bouchon en alliage de zinc et montre pourquoi son poids final dépend de l'épaisseur des parois, des dimensions et de l'espace intérieur.
La même fiche technique indique une plage de fusion de381-387 °C. Une fois fondu, l'alliage peut traverser le système d'injection pour entrer dans le moule, puis se solidifier et former le corps du bouchon. Cette plage décrit une propriété typique du matériau. Elle ne doit pas être considérée comme le réglage du four ou la température d'injection d'un bouchon particulier.
Comment le moulage sous pression forme le profil extérieur et la cavité intérieure
L'alliage de zinc peut être mis en forme par moulage sous pression à chambre chaude. Le système d'injection à chambre chaude est relié au bain de métal en fusion. Une fois le métal entré dans la chambre d'injection, un piston le pousse à travers le col de cygne, la buse et le canal d'alimentation jusque dans le moule fermé.
L'espace réservé au métal en fusion à l'intérieur du moule s'appelle l'empreinte du moule. Ses parois déterminent le contour extérieur du bouchon, tandis qu'un noyau pénètre dans l'empreinte et occupe l'espace destiné à l'intérieur du bouchon. Le métal en fusion remplit l'espace autour du noyau et se solidifie pour former le dessus et les parois latérales du bouchon.Le noyau occupe à l'avance l'espace intérieur du bouchon, qui ne se remplit donc pas de métal pendant le moulage.
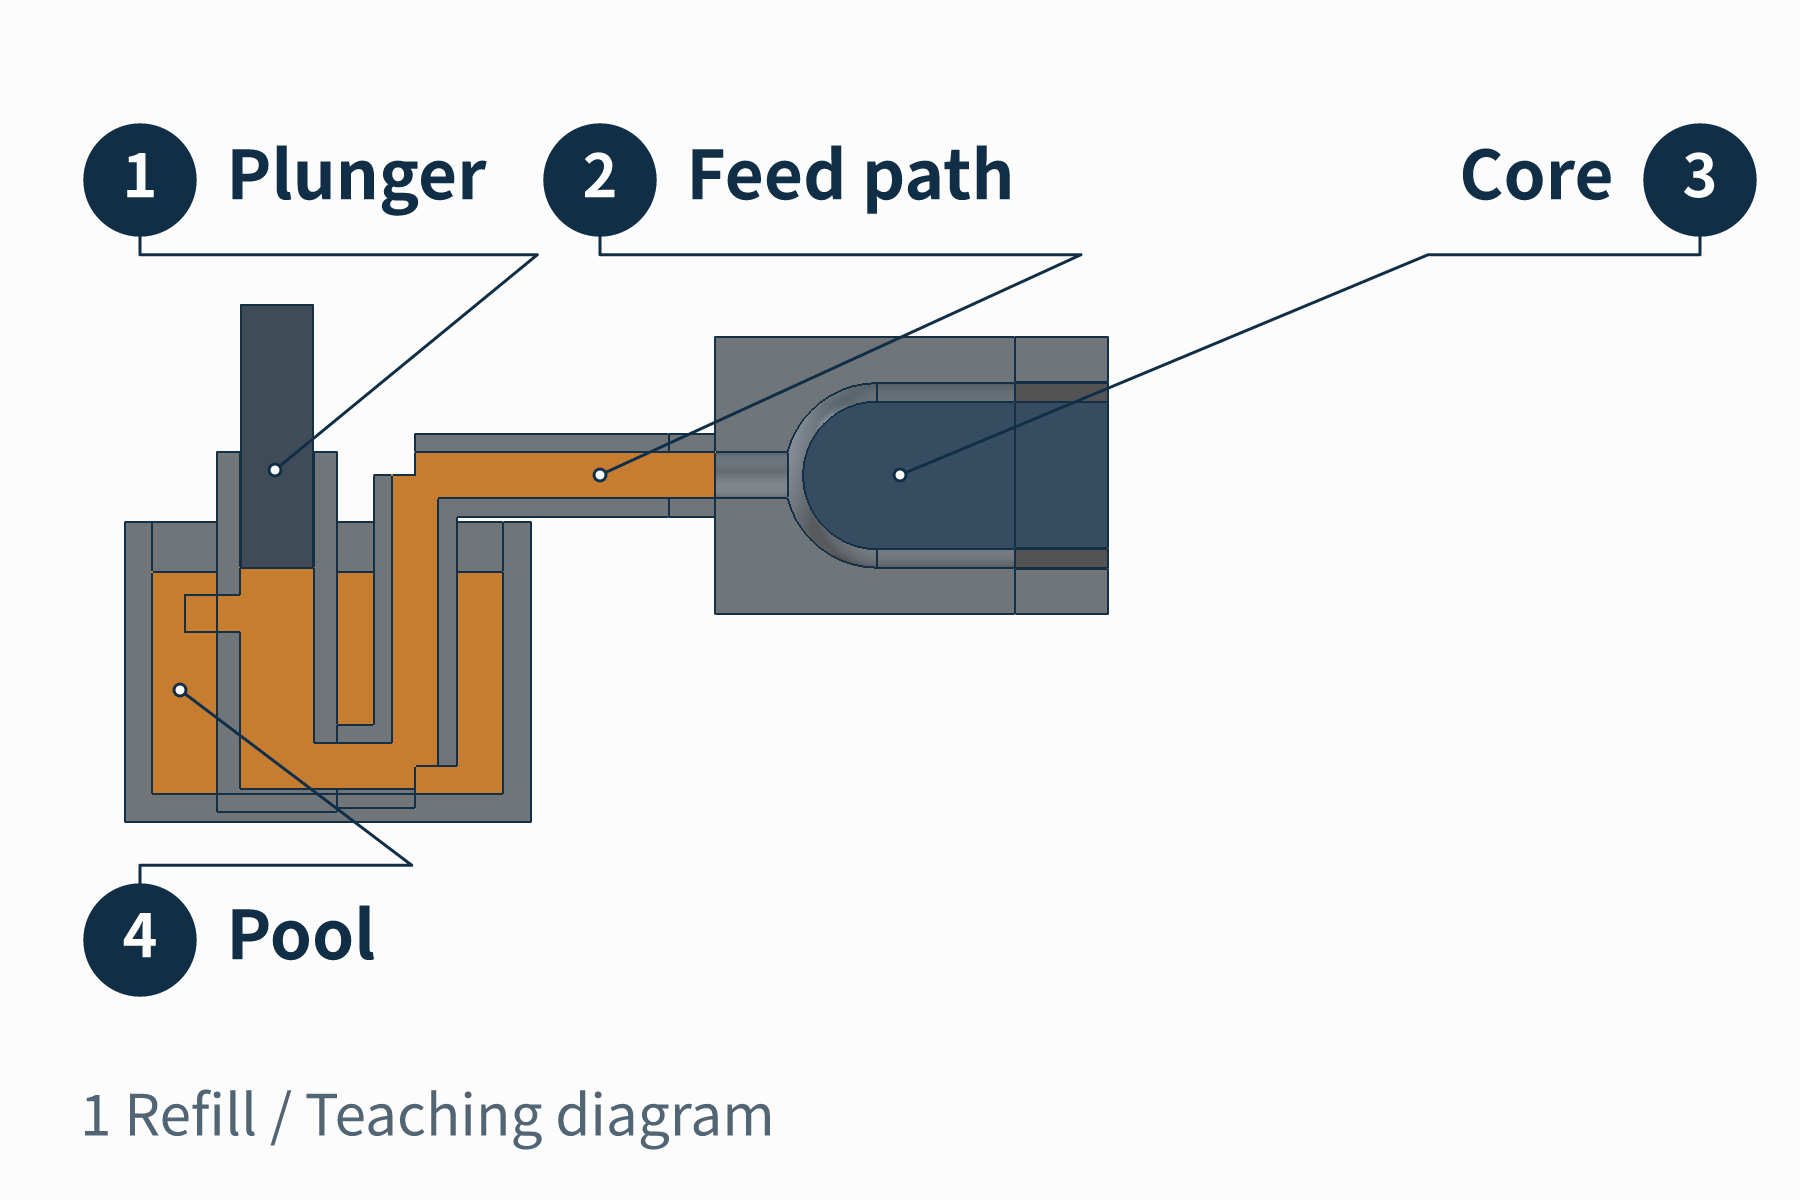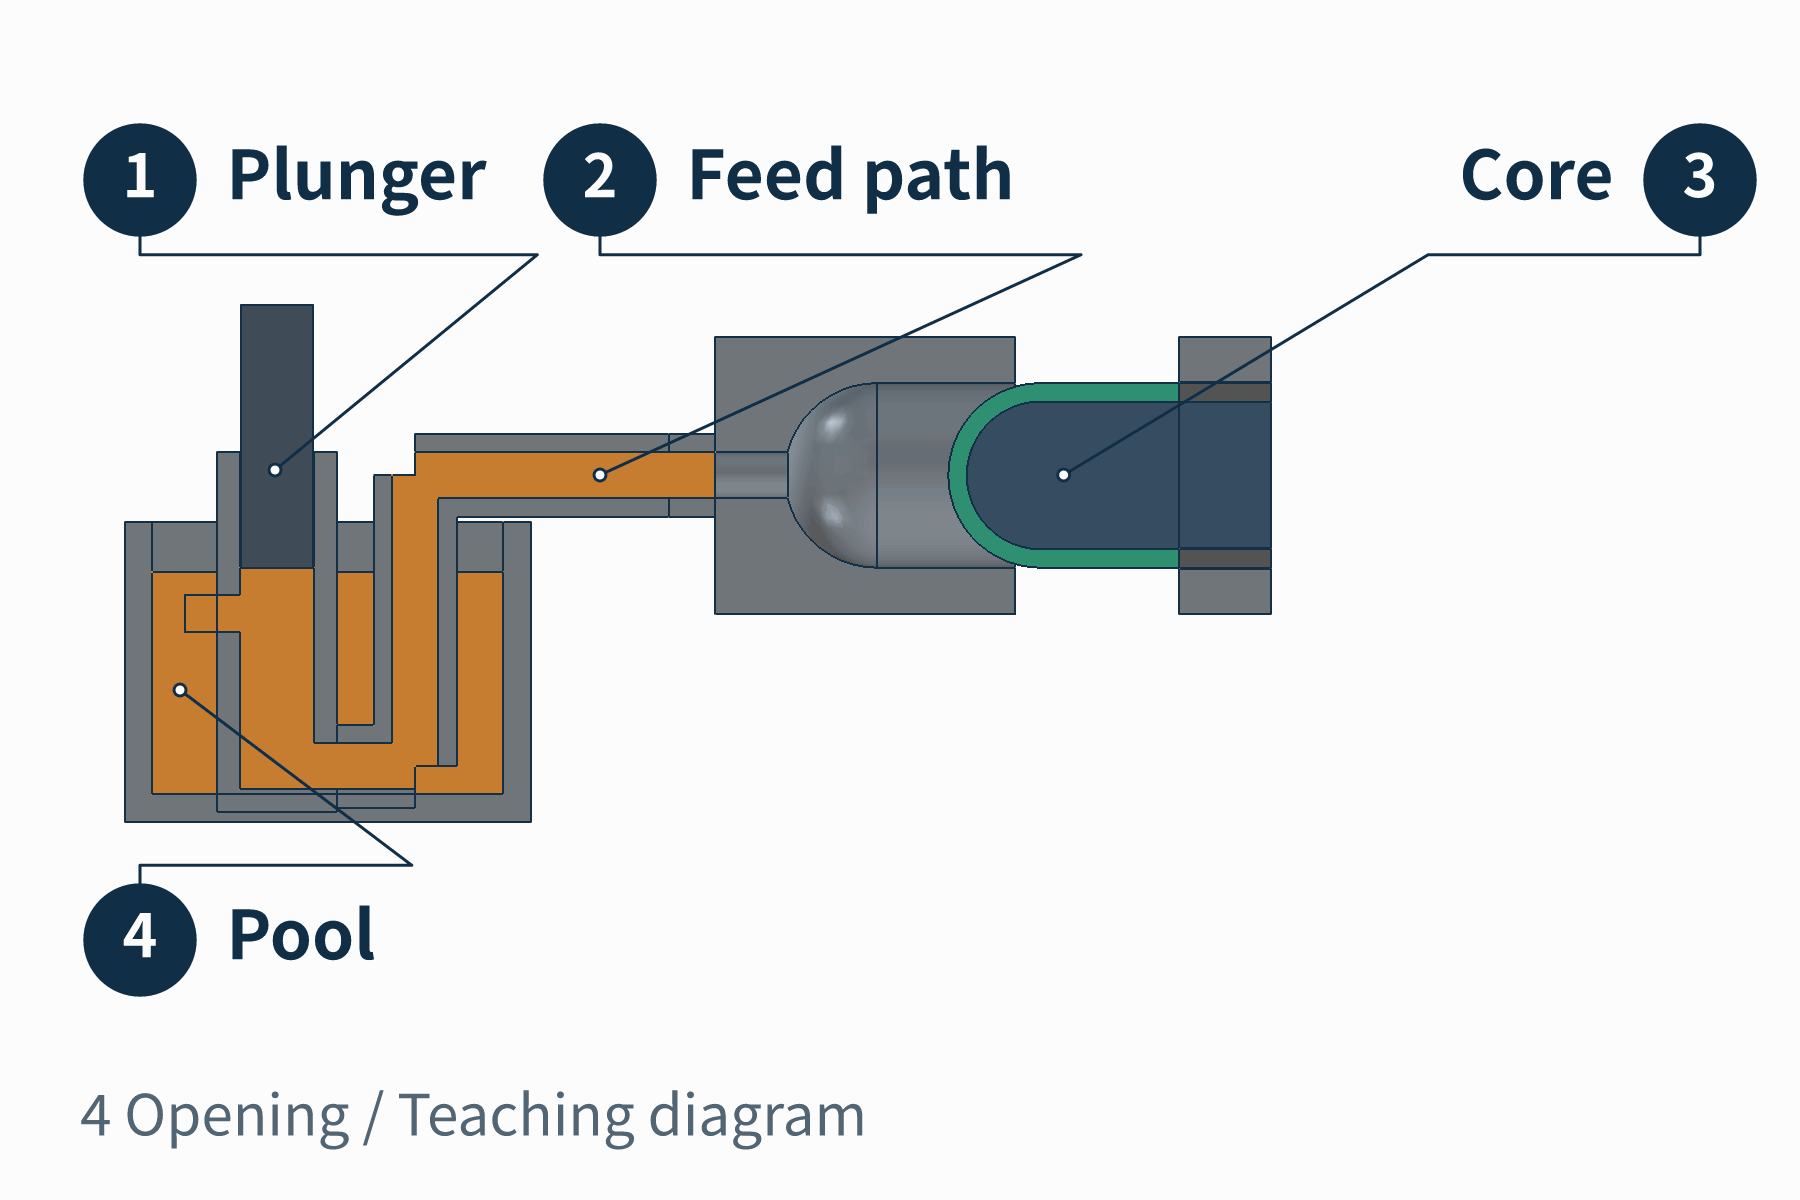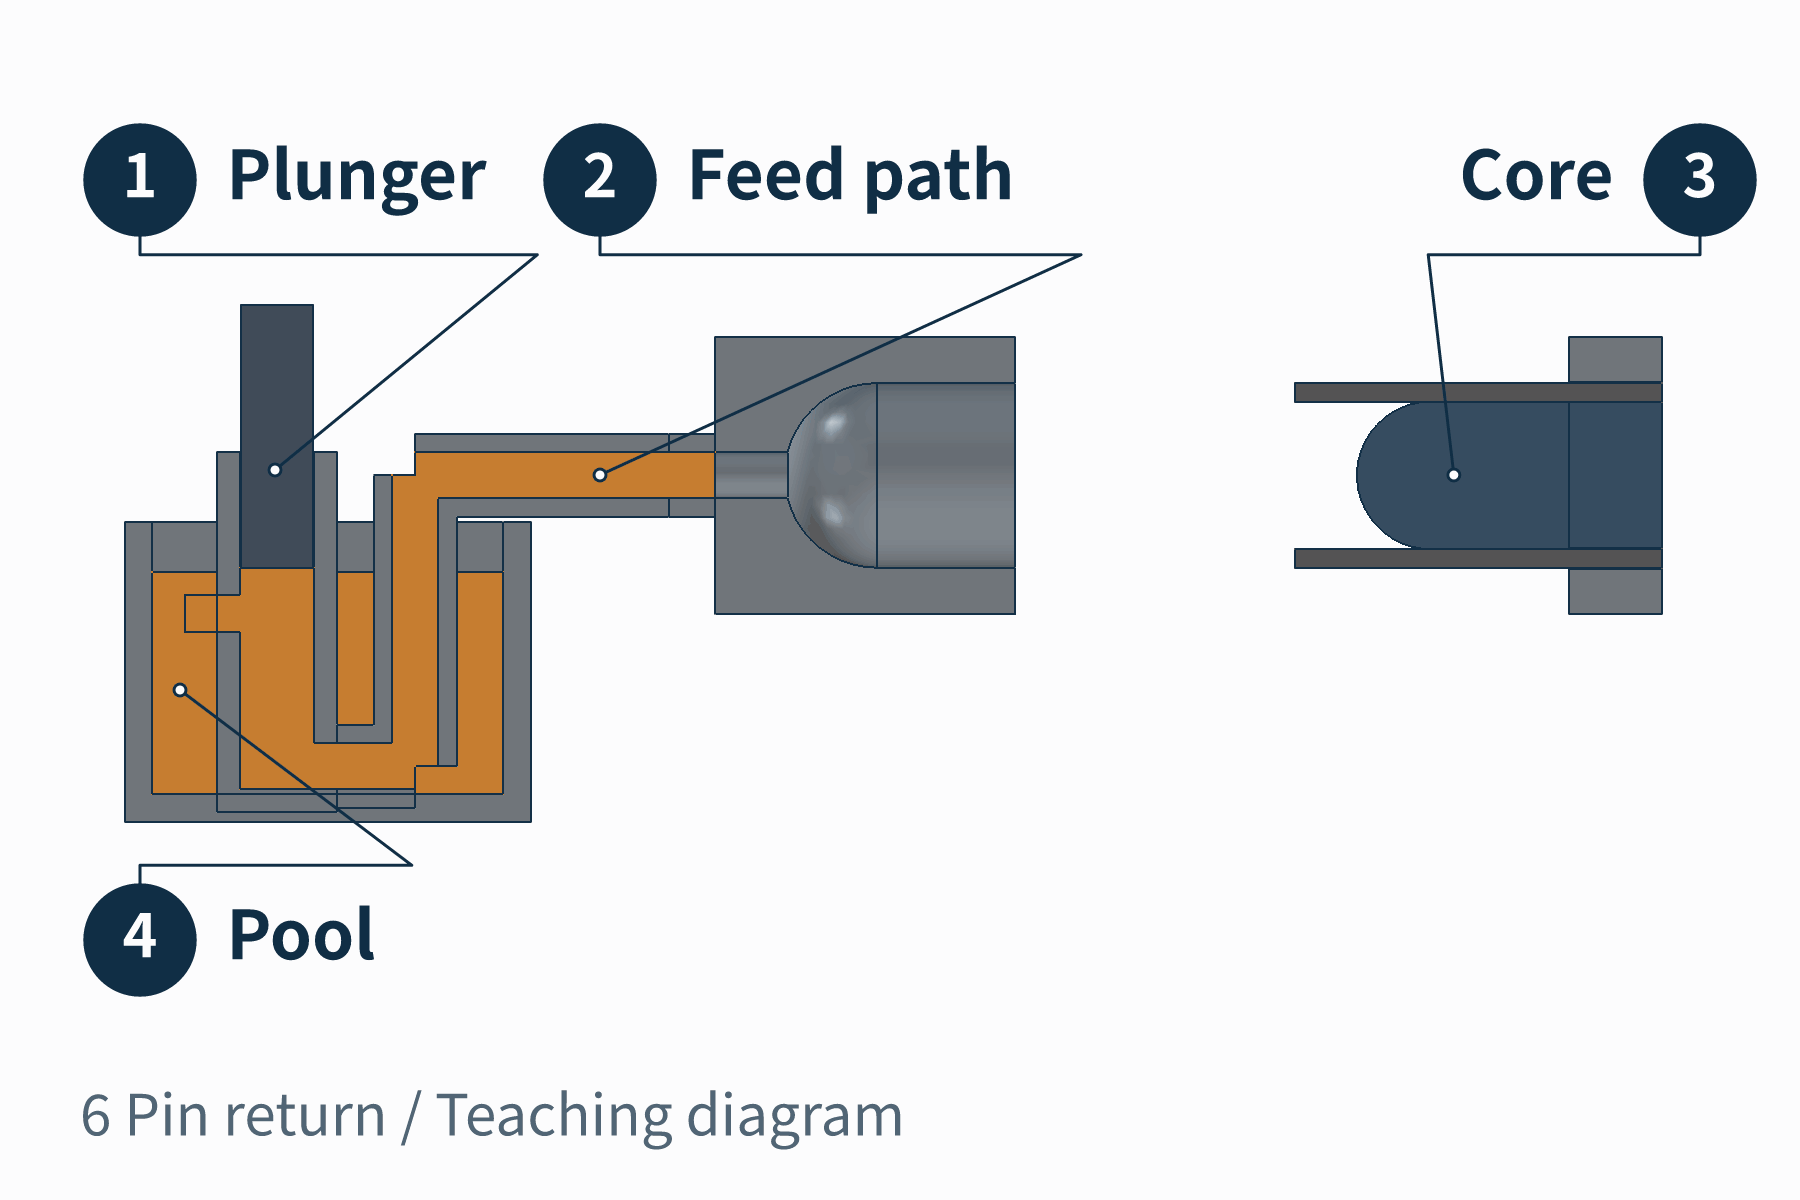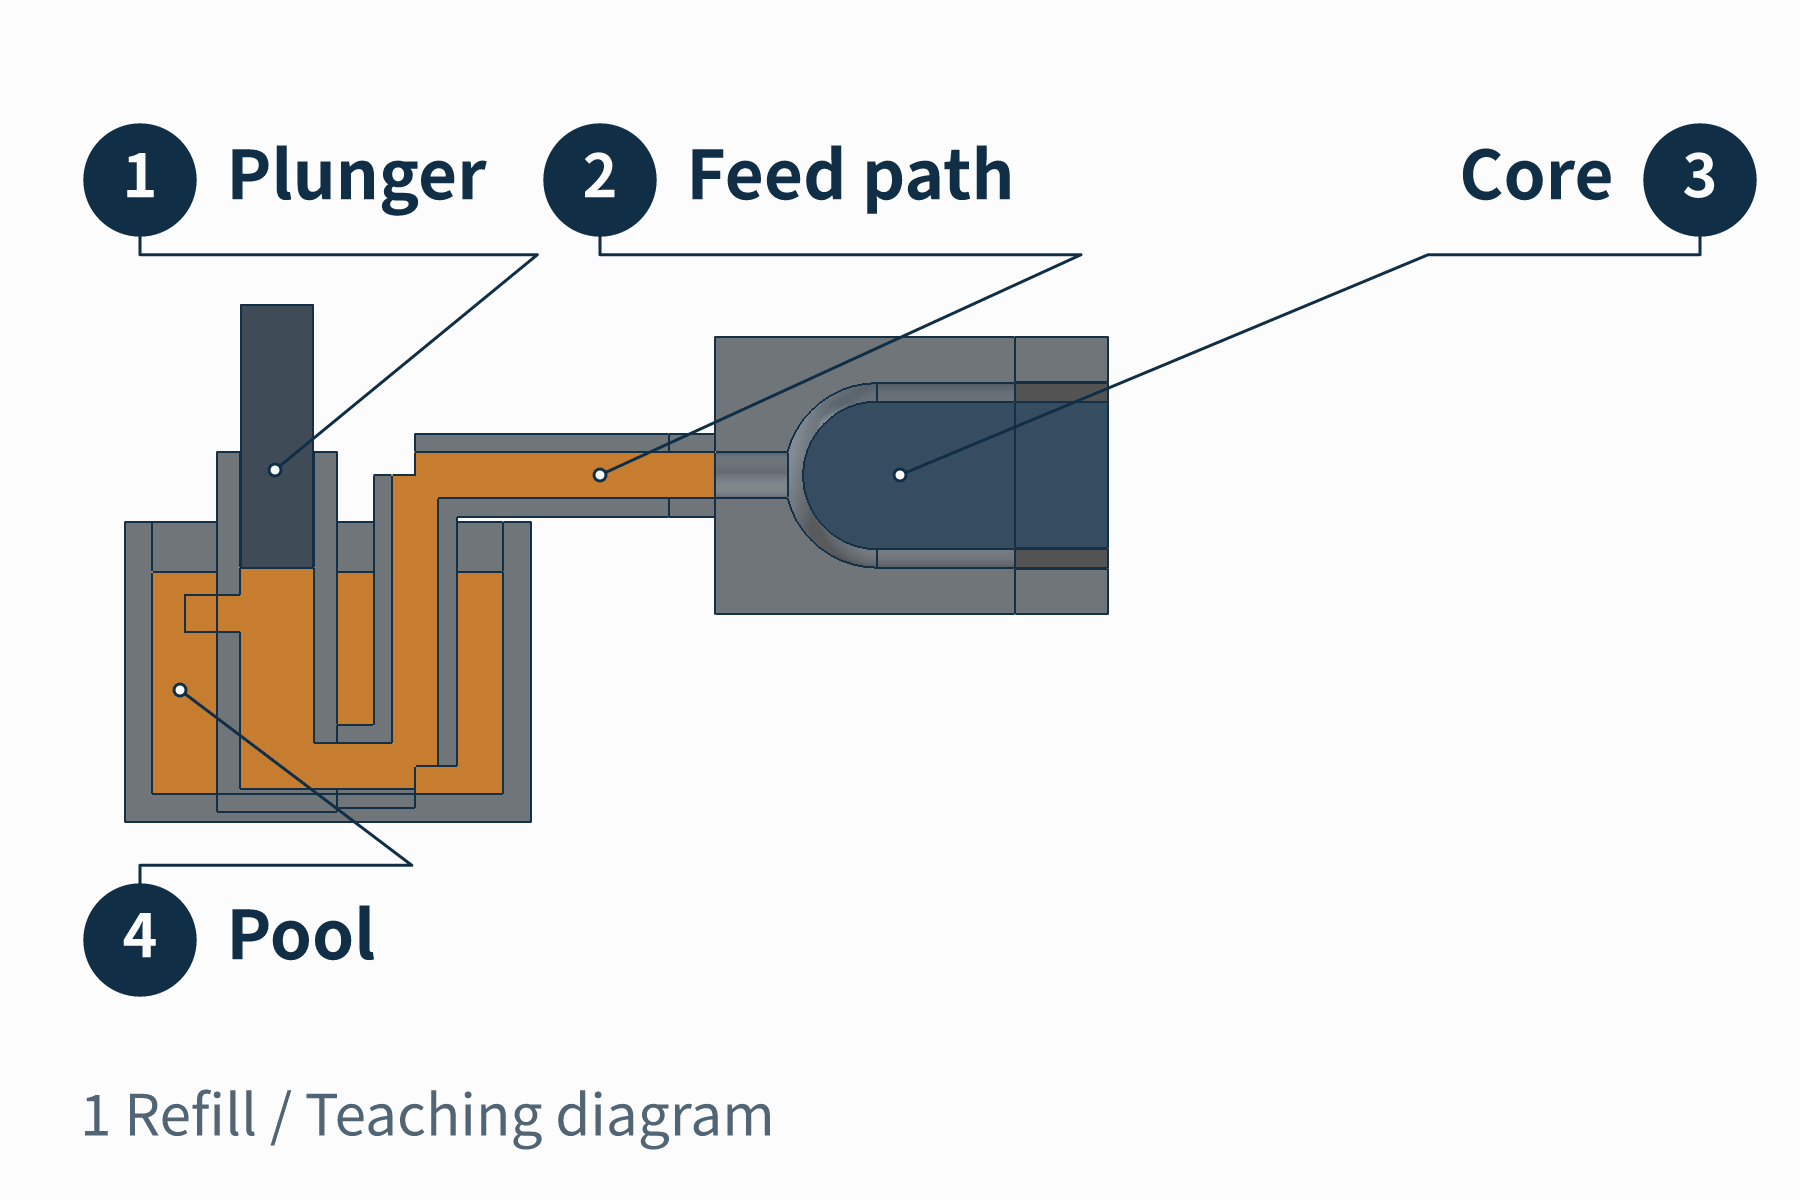
Après le remplissage, l'alliage se solidifie dans le moule. Le moule s'ouvre et le mécanisme d'éjection expulse la pièce moulée. Le piston d'injection envoie le métal en fusion dans le moule, tandis que le mécanisme d'éjection retire la pièce une fois formée. Il s'agit de deux actions distinctes. La pièce reste attachée à des éléments du système d'alimentation ou des attaques de coulée, qui doivent être retirés avant les opérations suivantes.
Le moulage sous pression permet de former les contours, les épaulements et les détails en relief ou en creux compatibles avec le démoulage en même temps que le corps principal du bouchon. Le moule doit aussi pouvoir s'ouvrir et la pièce doit pouvoir en être retirée. Les contre-dépouilles qui entravent le sens de démoulage et les fortes variations d'épaisseur des parois doivent être traitées lors de la conception du produit et du moule. Des zones localement trop épaisses peuvent présenter des porosités si le retrait n'est pas suffisamment compensé pendant la solidification. Alourdir un bouchon ne signifie pas épaissir toutes ses sections.
Comment le polissage et la finition de surface transforment le bouchon
Le moulage sous pression donne d'abord la forme principale. La page produit de Wbmetal consacrée au bouchon bombé indique l'ébavurage, le polissage et la finition de surface comme étapes suivantes, avec notamment le dépôt électrolytique et la peinture au pistolet parmi les finitions proposées.
Ces opérations agissent sur différents aspects du bouchon. Le détourage élimine les attaques de coulée et les bavures, tandis que le polissage rend la surface métallique plus lisse. Le dépôt électrolytique ajoute une couche métallique, et la peinture au pistolet forme un revêtement en surface. Les finitions dorées, argentées ou foncées peuvent conserver les mêmes contours tout en produisant des couleurs et des reflets différents.
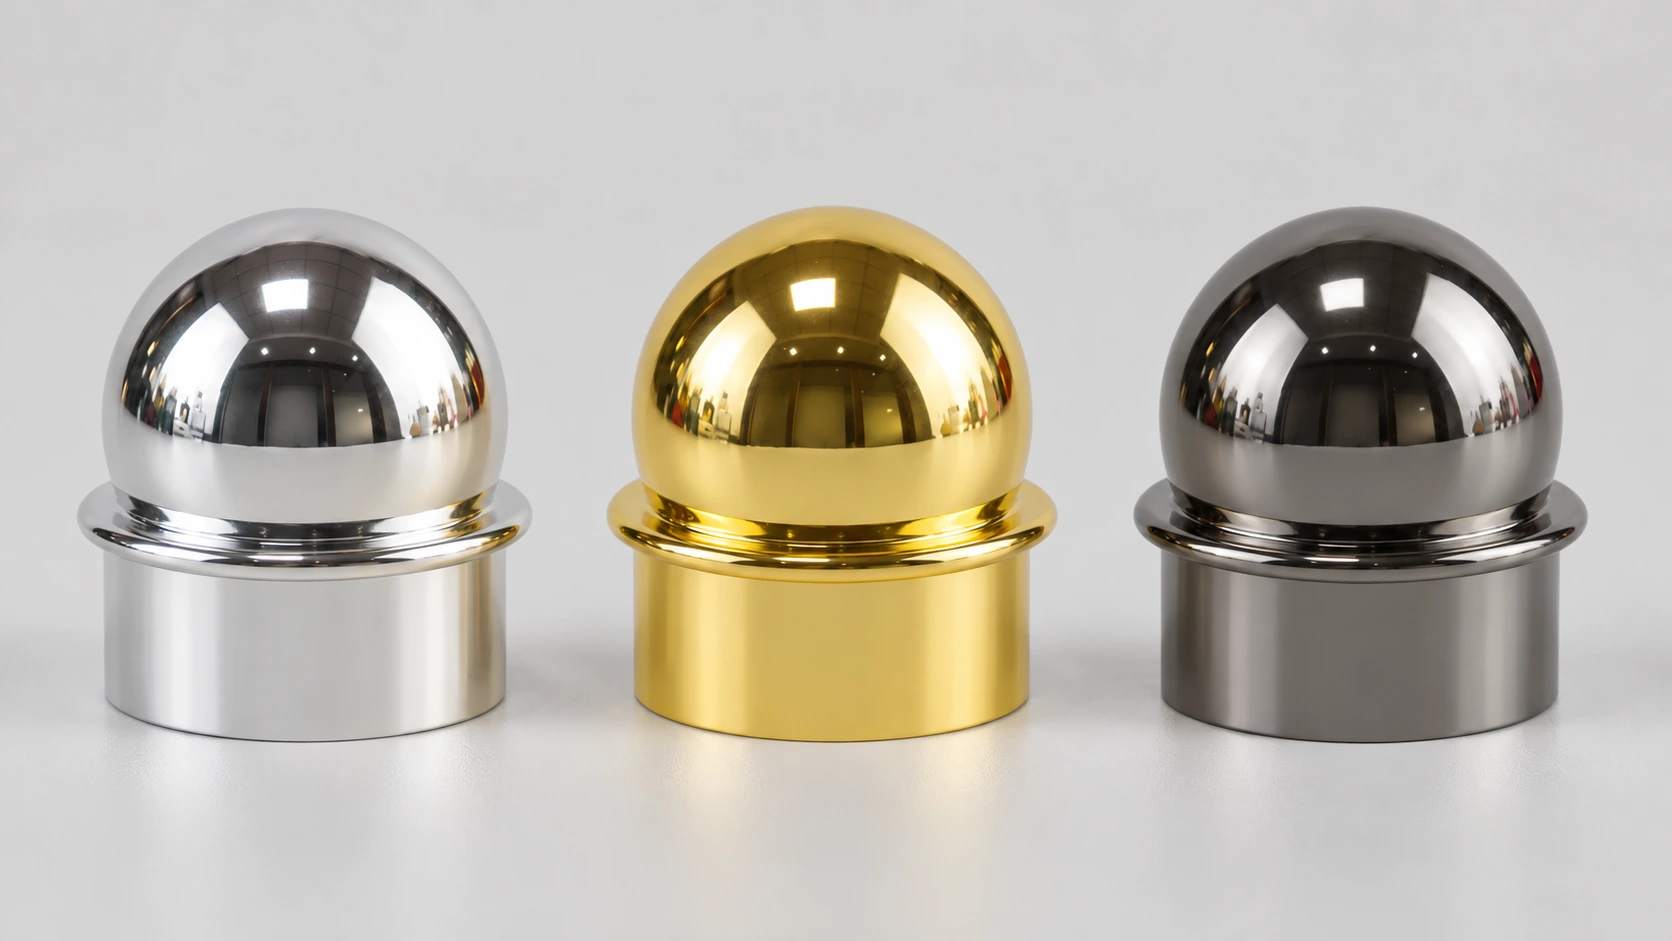
La seule couleur dorée d'un bouchon de parfum ne permet pas d'identifier la nuance de l'alliage sous-jacent. Une finition brillante doit aussi être appréciée au regard de l'état du substrat, du polissage et de la couche déposée par électrolyse. L'International Zinc Association explique que les surfaces très réfléchissantes accentuent les petites irrégularités et qu'un substrat destiné au dépôt électrolytique doit être pratiquement exempt de défauts de surface. La porosité ou des problèmes de propreté de surface peuvent encore influer sur le résultat. Une couche déposée par électrolyse ne corrige pas automatiquement tous les défauts.
Le poids d'un bouchon de parfum en alliage de zinc moulé sous pression dépend à la fois du matériau et du volume de métal utilisé. Sa forme résulte du moule et des opérations ultérieures, tandis que sa couleur et sa brillance proviennent de la finition de surface. Comprendre ces contributions distinctes permet de voir comment un même type de corps de bouchon en alliage de zinc peut produire différents effets pour l'emballage d'un parfum.