
Quando si cerca untappo per profumo in lega di zincofornitore di produzione, è essenziale comunicare chiaramente con la fabbrica e confermare in anticipo diverse questioni tecniche critiche. Come si può garantire la qualità del prodotto durante il processo di pressofusione? E come si devono gestire i problemi di qualità se si verificano? Di seguito, un tecnico senior con oltre 20 anni di esperienza nella pressofusione spiegherà i difetti comuni che possono verificarsi durante la produzione per pressofusione e le loro cause principali.
I. Difetti di porosità
Quando si verificano difetti di porosità, piccole bolle o vuoti possono essere osservati sulla superficie o all'interno del tappo del profumo. La superficie diventa irregolare e priva di raffinatezza. Nell'uso pratico, tali difetti riducono la resistenza meccanica, rendendo il tappo soggetto a deformazioni o fratture.
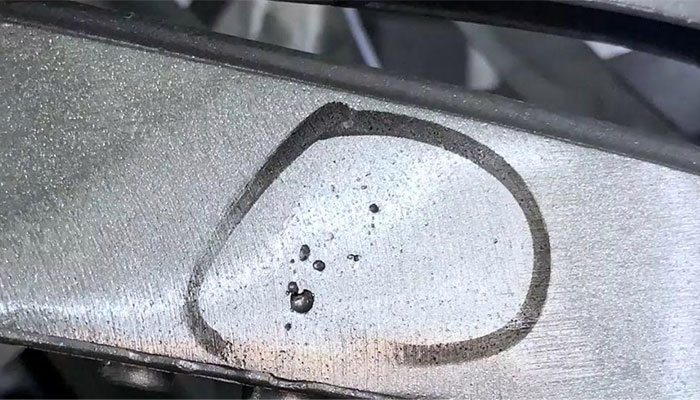
Analisi delle cause
1. Gestione delle materie prime:
Se i lingotti di lega di zinco non sono adeguatamente protetti dall'umidità durante lo stoccaggio, potrebbe essere presente un eccessivo contenuto di gas nella materia prima. Una volta fusi i lingotti, questi gas possono rimanere intrappolati nel metallo fuso, portando alla porosità.
2. Processo di pressofusione:
Un sistema di colata progettato in modo improprio può causare un flusso turbolento del metallo, intrappolando aria e formando porosità. Inoltre, se il metallo fuso viene iniettato nella cavità dello stampo a una velocità eccessivamente elevata, l'aria esistente all'interno della cavità potrebbe non essere espulsa in tempo, proprio come versare acqua in un contenitore troppo velocemente può intrappolare bolle d'aria. Queste sacche d'aria vengono racchiuse dal metallo fuso e alla fine formano pori.
3. Fattori dello stampo:
L'aria all'interno della cavità dello stampo deve essere scaricata attraverso i canali di sfiato. Se le scanalature di sfiato sono insufficienti in numero, troppo poco profonde o bloccate, il gas intrappolato non può essere completamente espulso, portando a difetti di porosità.
II. Difetti di ritiro
Questo difetto non è limitato allo stampaggio a iniezione di plastica; è comune anche nella pressofusione. Quando lo spessore della parete del prodotto è eccessivo, possono formarsi depressioni superficiali o vuoti interni, con conseguente deviazione dimensionale e uno scarso accoppiamento tra il tappo del profumo e il collo della bottiglia.
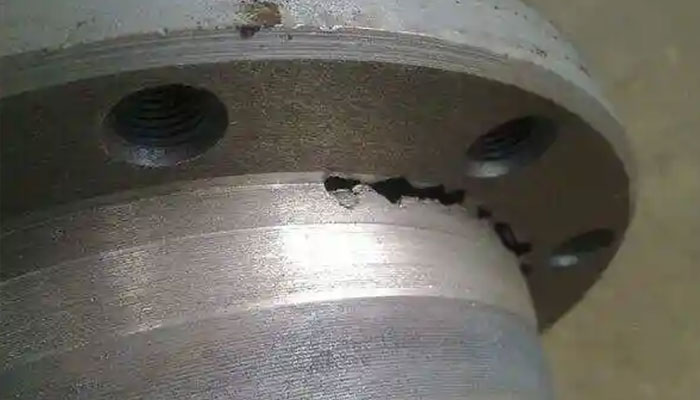
Analisi delle cause
1. Caratteristiche di solidificazione del metallo:
Similmente al principio di dilatazione e contrazione termica, il metallo fuso si ritira in volume mentre si raffredda e solidifica. Se lo spessore della parete è irregolare, le sezioni sottili si solidificano per prime e possono ancora essere compensate dal metallo fuso circostante. Tuttavia, le sezioni spesse si solidificano più lentamente; una volta che il metallo complessivo inizia a solidificarsi, il metallo liquido non può più compensare, con conseguente formazione di cavità da ritiro.
2. Parametri della macchina di pressofusione:
Se la pressione di iniezione è insufficiente o il tempo di mantenimento della pressione è troppo breve, il metallo fuso non può compensare il ritiro durante la solidificazione, portando a difetti di ritiro.
3. Progettazione dello stampo:
Un sistema di raffreddamento progettato in modo improprio può causare il raffreddamento troppo rapido o troppo lento di aree localizzate, interrompendo la sequenza di solidificazione e l'efficienza di alimentazione.
III. Difetti di segno di flusso
I segni di flusso appaiono come motivi ondulati o a striscia sulla superficie del tappo per profumo. Le aree interessate mostrano differenze evidenti di colore e lucentezza rispetto alle regioni circostanti. Sebbene siano principalmente un difetto estetico, i segni di flusso riducono significativamente la qualità percepita e la raffinatezza del prodotto.
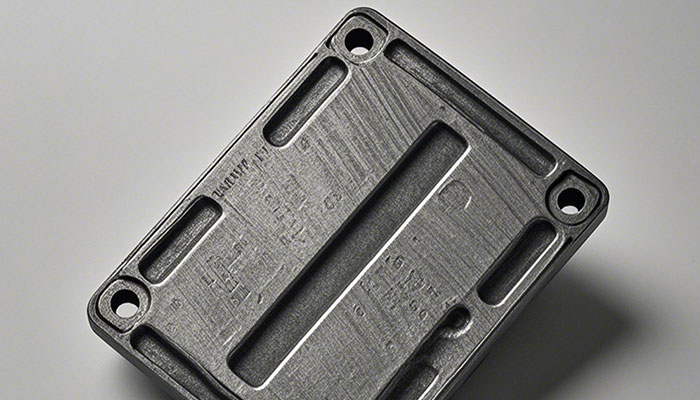
Analisi delle cause
1. Condizione di flusso del metallo fuso:
Se la temperatura del metallo fuso è irregolare o la velocità di flusso è instabile, è probabile che si verifichino striature di flusso. Le aree ad alta temperatura mostrano una buona fluidità e una solidificazione lenta, mentre le aree a bassa temperatura fluiscono male e solidificano rapidamente. Il confine tra queste regioni crea motivi ondulati visibili.
2. Condizione della superficie dello stampo:
Superfici ruvide della cavità, contaminazione da olio o applicazione non uniforme di agenti distaccanti possono tutti contribuire alla formazione di segni di flusso.
3. Parametri del processo di pressofusione:
Eccessive fluttuazioni nella velocità o pressione di iniezione, così come una progettazione impropria del canale di colata o del punto di iniezione, possono causare un flusso instabile del metallo fuso, con conseguenti segni di flusso.
IV. Difetti di saldatura fredda
Le saldature fredde sono difetti superficiali comuni caratterizzati da fessure visibili o linee seghettate. Si verificano quando i flussi di metallo fuso non riescono a fondersi completamente. I tappi per profumo con difetti di saldatura fredda sono soggetti a perdite di fragranza, compromettendo negativamente le prestazioni di tenuta e l'aspetto.
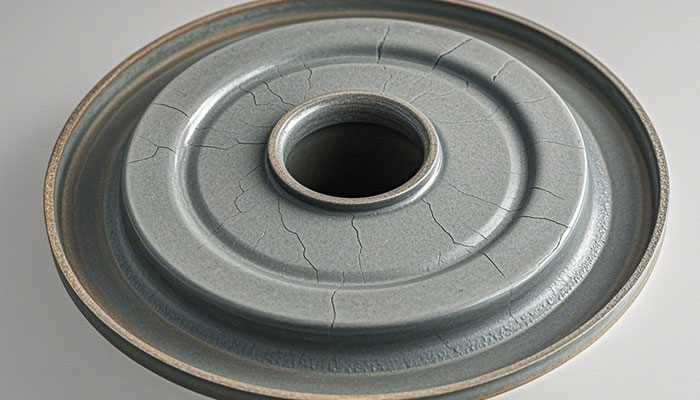
Analisi delle cause
1. Temperatura del metallo fuso:
Se la temperatura del metallo fuso è troppo bassa, la fluidità diminuisce, impedendo una fusione adeguata all'interno della cavità dello stampo e causando saldature fredde.
2. Temperatura dello stampo:
Una temperatura dello stampo non uniforme può causare una solidificazione rapida localizzata, ostacolando il flusso e la fusione del metallo fuso successivo.
3. Parametri di pressofusione:
Una bassa velocità di iniezione o un tempo di riempimento prolungato comportano un'eccessiva perdita di calore, una ridotta fluidità e una fusione incompleta.
V. Difetti di Criccatura
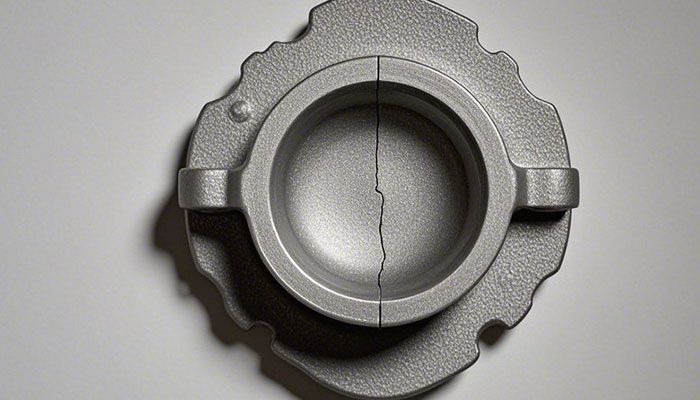
I tappi per profumo in lega di zinco possono presentare cricche a caldo o a freddo. Le cricche a caldo si verificano tipicamente durante la fase finale di solidificazione e appaiono di forma irregolare, mentre le cricche a freddo si manifestano a temperature più basse e spesso appaiono come linee rette. Le cricche compromettono gravemente la resistenza e la vita utile del prodotto, rendendo potenzialmente inutilizzabile il tappo.
Analisi delle cause
1. Composizione e microstruttura della lega:
Un contenuto eccessivo di impurità aumenta la fragilità, mentre una struttura a grana grossa riduce la tenacità; entrambi questi fattori aumentano la probabilità di cricche.
2. Sollecitazione di pressofusione:
Le sollecitazioni interne generate durante l'apertura dello stampo e il ritiro da raffreddamento possono superare i limiti di resistenza del materiale, con conseguente fessurazione.
3. Progettazione e processo dello stampo:
Una progettazione impropria dell'angolo di sformo o meccanismi di estrazione inadeguati possono causare difficoltà nella sformatura e concentrazione di sollecitazioni, portando infine a cricche.
Sia che si lavori con leghe di zinco o leghe di alluminio, comprendere questi potenziali difetti di pressofusione è estremamente vantaggioso quando si seleziona un qualificatoTappo per Profumofornitore. Valutando la capacità di sviluppo stampi, la scala della fabbrica e l'esperienza tecnica di un fornitore, è possibile identificare produttori di pressofusione di alta qualità, garantendo un'esecuzione fluida del progetto e una qualità del prodotto costante.





