
Al buscar untapa de perfume de aleación de zincproveedor de fabricación, es esencial comunicarse claramente con la fábrica y confirmar de antemano varias cuestiones técnicas críticas. ¿Cómo se puede garantizar la calidad del producto durante el proceso de fundición a presión? ¿Y cómo deben gestionarse los problemas de calidad si surgen? A continuación, un técnico sénior con más de 20 años de experiencia en fundición a presión explicará los defectos comunes que pueden ocurrir durante la producción de fundición a presión y sus causas raíz.
I. Defectos de Porosidad
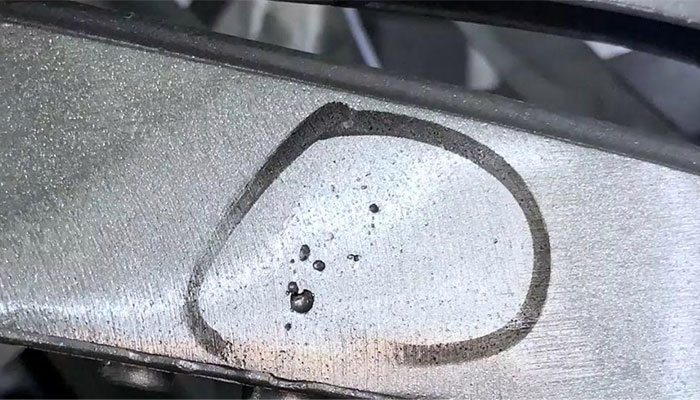
Cuando ocurren defectos de porosidad, se pueden observar pequeñas burbujas o vacíos en la superficie o dentro de la tapa del perfume. La superficie se vuelve irregular y carece de refinamiento. En el uso práctico, tales defectos reducen la resistencia mecánica, haciendo que la tapa sea propensa a la deformación o fractura.
Análisis de Causas
1. Manipulación de la Materia Prima:
Si los lingotes de aleación de zinc no se protegen adecuadamente de la humedad durante el almacenamiento, puede haber un contenido excesivo de gas en la materia prima. Una vez fundidos los lingotes, estos gases pueden quedar atrapados en el metal fundido, lo que provoca porosidad.
2. Proceso de Fundición a Presión:
Un sistema de alimentación mal diseñado puede causar un flujo de metal turbulento, atrapando aire y formando porosidad. Además, si el metal fundido se inyecta en la cavidad del molde a una velocidad excesivamente alta, el aire existente dentro de la cavidad puede no ser evacuado a tiempo, al igual que verter agua en un recipiente demasiado rápido puede atrapar burbujas de aire. Estas bolsas de aire quedan encerradas por el metal fundido y eventualmente forman poros.
3. Factores del Molde:
El aire dentro de la cavidad del molde debe evacuarse a través de conductos de ventilación. Si las ranuras de ventilación son insuficientes en número, demasiado poco profundas o están bloqueadas, el gas atrapado no puede ser evacuado por completo, lo que provoca defectos de porosidad.
II. Defectos de Contracción
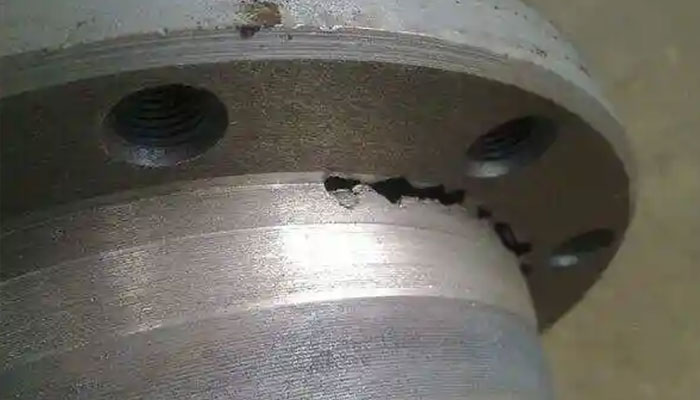
Este defecto no se limita al moldeo por inyección de plástico; también es común en la fundición a presión. Cuando el espesor de la pared del producto es excesivo, pueden formarse depresiones superficiales o vacíos internos, lo que resulta en una desviación dimensional y un ajuste deficiente entre la tapa del perfume y el cuello de la botella.
Análisis de Causas
1. Características de Solidificación del Metal:
Similar al principio de expansión y contracción térmica, el metal fundido se contrae en volumen a medida que se enfría y solidifica. Si el espesor de la pared es irregular, las secciones delgadas se solidifican primero y aún pueden ser compensadas por el metal fundido circundante. Sin embargo, las secciones gruesas se solidifican más lentamente; una vez que el metal en general comienza a solidificarse, el metal líquido ya no puede compensar, lo que resulta en cavidades de rechupe.
2. Parámetros de la Máquina de Fundición a Presión:
Si la presión de inyección es insuficiente o el tiempo de presión de mantenimiento es demasiado corto, el metal fundido no puede compensar la contracción durante la solidificación, lo que provoca defectos de contracción.
3. Diseño del Molde:
Un sistema de refrigeración mal diseñado puede hacer que las áreas localizadas se enfríen demasiado rápido o demasiado lento, interrumpiendo la secuencia de solidificación y la eficiencia de alimentación.
III. Defectos de Marcas de Flujo
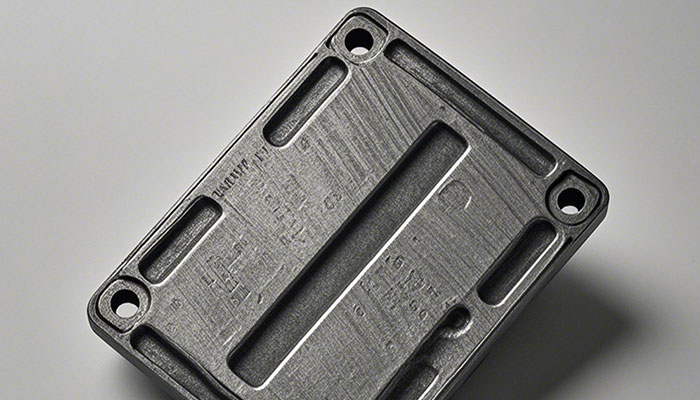
Las marcas de flujo aparecen como patrones ondulados o en forma de estrías en la superficie de la tapa del perfume. Las áreas afectadas muestran diferencias notables de color y brillo en comparación con las regiones circundantes. Aunque son principalmente un defecto de apariencia, las marcas de flujo reducen significativamente la calidad percibida y el refinamiento del producto.
Análisis de Causas
1. Condiciones de Flujo del Metal Fundido:
Si la temperatura del metal fundido es irregular o la velocidad de flujo es inestable, es probable que aparezcan marcas de flujo. Las zonas de alta temperatura muestran buena fluidez y solidificación lenta, mientras que las zonas de baja temperatura fluyen mal y se solidifican rápidamente. El límite entre estas regiones crea patrones ondulados visibles.
2. Estado de la Superficie del Molde:
Las superficies rugosas de la cavidad, la contaminación por aceite o la aplicación irregular de agentes desmoldantes pueden contribuir a la formación de marcas de flujo.
3. Parámetros del Proceso de Fundición a Presión:
Fluctuaciones excesivas en la velocidad o presión de inyección, así como un diseño inadecuado del canal de alimentación o de la entrada, pueden causar un flujo inestable del metal fundido, lo que resulta en marcas de flujo.
IV. Defectos de Cierre Frío
Las líneas de cierre frío son defectos superficiales comunes caracterizados por huecos visibles o líneas dentadas. Ocurren cuando los flujos de metal fundido no logran fusionarse por completo. Las tapas de perfume con defectos de cierre frío son propensas a fugas de fragancia, lo que afecta negativamente el rendimiento de sellado y la apariencia.
Análisis de Causas
1. Temperatura del Metal Fundido:
Si la temperatura del metal fundido es demasiado baja, la fluidez disminuye, impidiendo una fusión adecuada dentro de la cavidad del molde y resultando en defectos de cierre frío.
2. Temperatura del Molde:
Una temperatura irregular del molde puede causar una solidificación rápida localizada, obstruyendo el flujo y la fusión del metal fundido posterior.
3. Parámetros de Fundición a Presión:
Una baja velocidad de inyección o un tiempo de llenado prolongado provocan una pérdida excesiva de calor, una fluidez reducida y una fusión incompleta.
V. Defectos de Agrietamiento
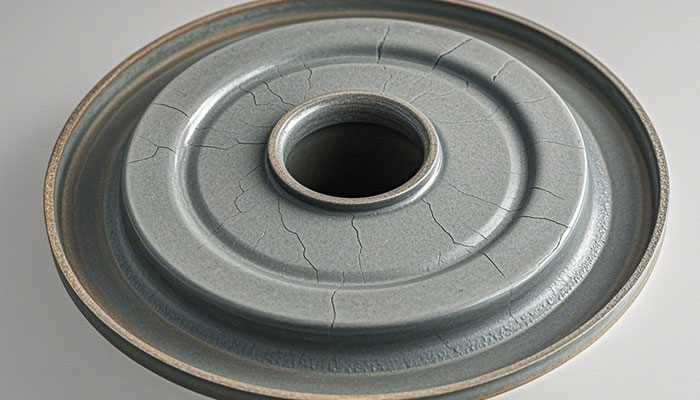
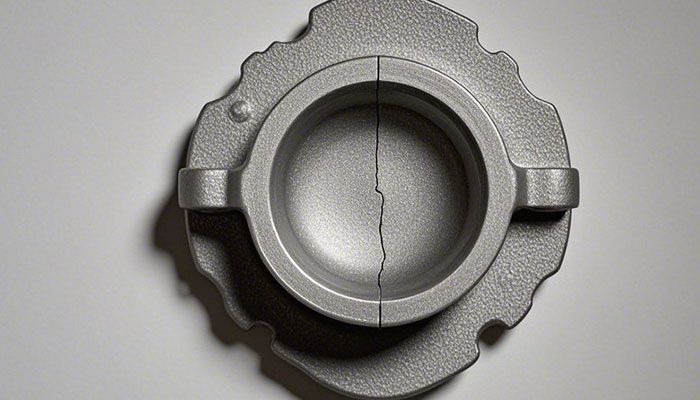
Las tapas de perfume de aleación de zinc pueden presentar grietas en caliente o en frío. Las grietas en caliente suelen aparecer durante la etapa final de solidificación y tienen una forma irregular, mientras que las grietas en frío ocurren a temperaturas más bajas y a menudo se presentan como líneas rectas. Las grietas comprometen gravemente la resistencia y la vida útil del producto, pudiendo inutilizar la tapa.
Análisis de Causas
1. Composición y Microestructura de la Aleación:
Un contenido excesivo de impurezas aumenta la fragilidad, mientras que una estructura de grano grueso reduce la tenacidad, lo que en ambos casos incrementa la probabilidad de agrietamiento.
2. Tensiones en la Fundición a Presión:
Las tensiones internas generadas durante la apertura del molde y la contracción por enfriamiento pueden exceder los límites de resistencia del material, lo que resulta en agrietamiento.
3. Diseño y Proceso del Molde:
Un diseño inadecuado del ángulo de desmoldeo o mecanismos de eyección insuficientes pueden dificultar el desmoldeo y causar concentración de tensiones, lo que finalmente conduce a grietas.
Ya sea trabajando con aleación de zinc o aleación de aluminio, comprender estos posibles defectos de fundición a presión es altamente beneficioso al seleccionar un proveedor calificado.Tapa de Perfumeproveedor. Al evaluar la capacidad de desarrollo de moldes de un proveedor, la escala de la fábrica y la experiencia técnica, se pueden identificar fabricantes de fundición a presión de alta calidad, lo que garantiza una ejecución fluida del proyecto y una calidad de producto constante.





