
عند البحث عنغطاء عطر من سبائك الزنكالمورد المصنع، من الضروري التواصل بوضوح مع المصنع وتأكيد العديد من القضايا الفنية الحاسمة مسبقًا. كيف يمكن ضمان جودة المنتج أثناء عملية صب القوالب؟ وكيف ينبغي التعامل مع مشاكل الجودة إذا حدثت؟ أدناه، سيشرح فني خبير يتمتع بأكثر من 20 عامًا من الخبرة في صب القوالب العيوب الشائعة التي قد تحدث أثناء إنتاج صب القوالب وأسبابها الجذرية.
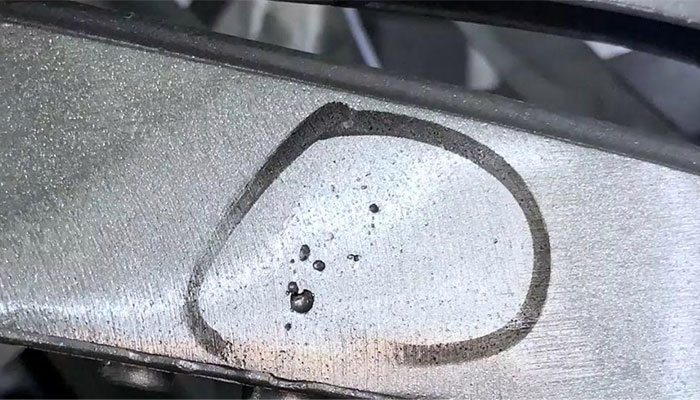
أولاً: عيوب المسامية
عند حدوث عيوب المسامية، يمكن ملاحظة فقاعات صغيرة أو فراغات على السطح أو داخل غطاء العطر. يصبح السطح غير مستوٍ ويفتقر إلى الدقة. في الاستخدام العملي، تقلل هذه العيوب من القوة الميكانيكية، مما يجعل الغطاء عرضة للتشوه أو الكسر.
تحليل السبب
1. مناولة المواد الخام:
إذا لم تتم حماية سبائك الزنك بشكل صحيح من الرطوبة أثناء التخزين، فقد يكون هناك محتوى غازي زائد في المادة الخام. بمجرد صهر السبائك، يمكن أن تحتبس هذه الغازات في المعدن المنصهر، مما يؤدي إلى ظهور المسامية.
2. عملية الصب بالقوالب:
يمكن أن يتسبب نظام البوابة المصمم بشكل غير صحيح في تدفق معدني مضطرب، وحبس الهواء، وتكوين مسامية. بالإضافة إلى ذلك، إذا تم حقن المعدن المنصهر في تجويف القالب بسرعة عالية جدًا، فقد لا يتم طرد الهواء الموجود داخل التجويف في الوقت المناسب، تمامًا كما يمكن أن يؤدي صب الماء في وعاء بسرعة كبيرة إلى حبس فقاعات الهواء. تصبح هذه الجيوب الهوائية محاطة بالمعدن المنصهر وتشكل في النهاية مسامًا.
3. عوامل القالب:
يجب تفريغ الهواء داخل تجويف القالب عبر قنوات التهوية. إذا كانت أخاديد التهوية غير كافية العدد، أو ضحلة جدًا، أو مسدودة، فلا يمكن طرد الغاز المحبوس بالكامل، مما يؤدي إلى عيوب المسامية.
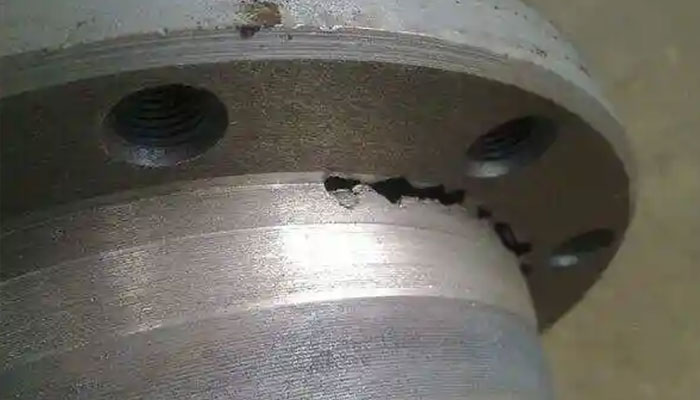
ثانياً: عيوب الانكماش
لا يقتصر هذا العيب على قولبة حقن البلاستيك؛ بل هو شائع أيضًا في الصب بالقالب. عندما يكون سمك جدار المنتج مفرطًا، قد تتكون انخفاضات سطحية أو فراغات داخلية، مما يؤدي إلى انحراف في الأبعاد وعدم ملاءمة جيدة بين غطاء العطر وعنق الزجاجة.
تحليل السبب
1. خصائص تصلب المعدن:
على غرار مبدأ التمدد والانكماش الحراري، ينكمش حجم المعدن المنصهر مع برودته وتصلبه. إذا كان سمك الجدار غير متساوٍ، تتصلب الأقسام الرقيقة أولاً ويمكن تعويضها بالمعدن المنصهر المحيط. ومع ذلك، تتصلب الأقسام السميكة ببطء أكبر؛ وبمجرد أن يبدأ المعدن الكلي في التصلب، لا يمكن للمعدن السائل التعويض بعد الآن، مما يؤدي إلى تكون تجاويف الانكماش.
2. معلمات آلة الصب بالقوالب:
إذا كان ضغط الحقن غير كافٍ أو كان وقت ضغط التثبيت قصيرًا جدًا، فلا يمكن للمعدن المنصهر تعويض الانكماش أثناء التصلب، مما يؤدي إلى عيوب الانكماش.
3. تصميم القالب:
يمكن أن يتسبب نظام التبريد المصمم بشكل غير صحيح في تبريد مناطق موضعية بسرعة كبيرة جدًا أو ببطء شديد، مما يعطل تسلسل التصلب وكفاءة التغذية.
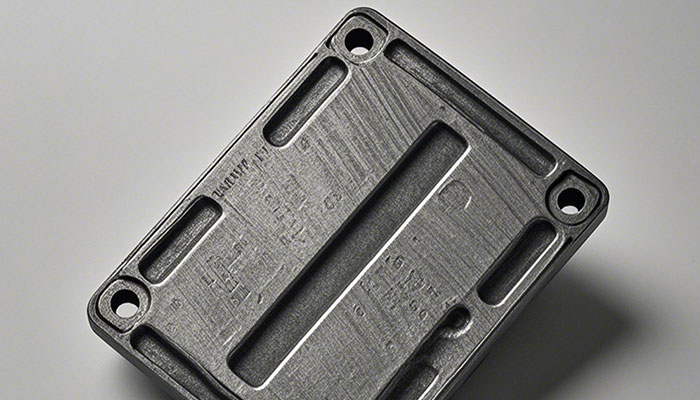
ثالثاً: عيوب علامات التدفق
تظهر علامات التدفق على شكل أنماط تشبه الموجة أو الخطوط على سطح غطاء العطر. تظهر المناطق المتأثرة اختلافات ملحوظة في اللون واللمعان مقارنة بالمناطق المحيطة. على الرغم من أنها عيب في المظهر بشكل أساسي، إلا أن علامات التدفق تقلل بشكل كبير من الجودة المتصورة وصقل المنتج.
تحليل السبب
1. حالة تدفق المعدن المنصهر:
إذا كانت درجة حرارة المعدن المنصهر غير متجانسة أو سرعة التدفق غير مستقرة، فمن المرجح أن تظهر علامات التدفق. تُظهر المناطق ذات درجة الحرارة المرتفعة سيولة جيدة وتصلبًا بطيئًا، بينما تتدفق المناطق ذات درجة الحرارة المنخفضة بشكل سيء وتتصلب بسرعة. يخلق الحد الفاصل بين هذه المناطق أنماطًا موجية مرئية.
2. حالة سطح القالب:
يمكن أن تساهم أسطح التجويف الخشنة، أو تلوث الزيت، أو التطبيق غير المتساوي لعوامل التحرير، جميعها في تكوين علامات التدفق.
3. معلمات عملية الصب بالقوالب:
يمكن أن تتسبب التقلبات المفرطة في سرعة أو ضغط الحقن، بالإضافة إلى التصميم غير الصحيح للمجرى أو البوابة، في تدفق غير مستقر للمعدن المنصهر، مما يؤدي إلى ظهور علامات التدفق.
رابعاً: عيوب اللحام البارد
عيوب اللحام البارد هي عيوب سطحية شائعة تتميز بفجوات مرئية أو خطوط مسننة. تحدث عندما تفشل تيارات المعدن المنصهر في الاندماج بشكل كامل. أغطية العطور التي تحتوي على عيوب اللحام البارد تكون عرضة لتسرب العطر، مما يؤثر سلبًا على أداء الإغلاق والمظهر.
تحليل السبب
1. درجة حرارة المعدن المنصهر:
إذا كانت درجة حرارة المعدن المنصهر منخفضة جدًا، تقل السيولة، مما يمنع الاندماج الصحيح داخل تجويف القالب ويؤدي إلى عيوب اللحام البارد.
2. درجة حرارة القالب:
يمكن أن تتسبب درجة حرارة القالب غير المتساوية في تصلب سريع موضعي، مما يعيق تدفق واندماج المعدن المنصهر اللاحق.
3. معلمات الصب بالقوالب:
تؤدي سرعة الحقن المنخفضة أو وقت الملء الطويل إلى فقدان مفرط للحرارة، وانخفاض في السيولة، واندماج غير كامل.
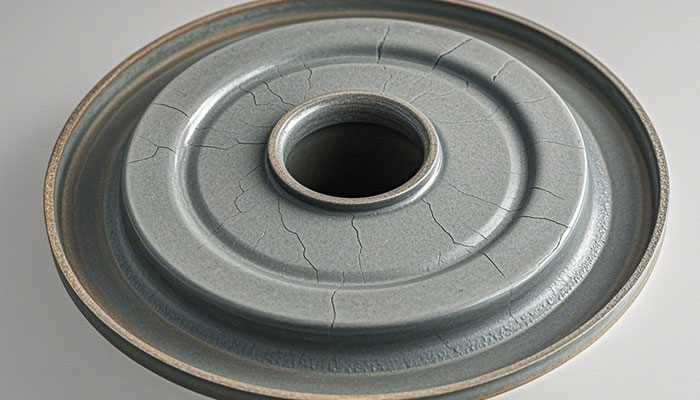
خامساً: عيوب التصدع
أغطية عطور سبائك الزنك قد تظهر فيها تشققات ساخنة أو تشققات باردة. تحدث التشققات الساخنة عادةً خلال المرحلة النهائية من التصلب وتظهر بأشكال غير منتظمة، بينما تحدث التشققات الباردة في درجات حرارة منخفضة وغالبًا ما تظهر كخطوط مستقيمة. تؤثر التشققات بشدة على قوة المنتج وعمره الافتراضي، مما قد يجعل الغطاء غير صالح للاستخدام.
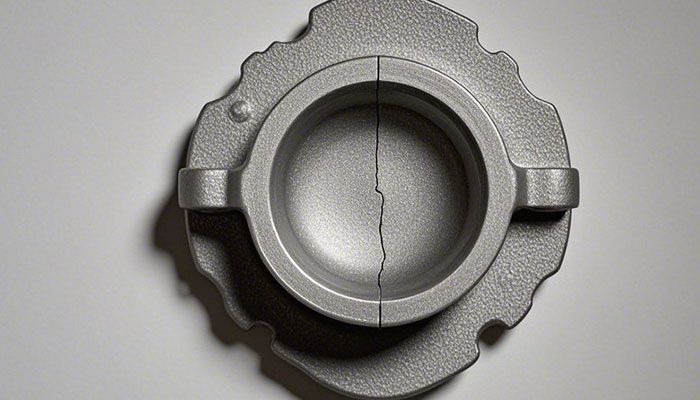
تحليل السبب
1. التركيب السبائكي والبنية المجهرية:
يزيد المحتوى الزائد من الشوائب من الهشاشة، بينما تقلل بنية الحبيبات الخشنة من المتانة، وكلاهما يزيد من احتمالية التصدع.
2. إجهاد الصب بالقوالب:
يمكن أن يتجاوز الإجهاد الداخلي الناتج أثناء فتح القالب وانكماش التبريد حدود قوة المادة، مما يؤدي إلى التصدع.
3. تصميم القالب والعملية:
يمكن أن يؤدي التصميم غير الصحيح لزاوية السحب أو آليات القذف غير الكافية إلى صعوبة في إزالة القالب وتركيز الإجهاد، مما يؤدي في النهاية إلى حدوث تشققات.
سواء كنت تعمل بسبائك الزنك أو سبائك الألومنيوم، فإن فهم عيوب الصب بالقالب المحتملة هذه مفيد للغاية عند اختيار مؤهلغطاء العطرالمورد. من خلال تقييم قدرة المورد على تطوير القوالب، وحجم المصنع، والخبرة الفنية، يمكن تحديد مصنعي صب القوالب ذوي الجودة العالية – مما يضمن تنفيذًا سلسًا للمشروع وجودة منتج متسقة.





