
Bei der Suche nach einemZinklegierungs-ParfümkappeAls Fertigungslieferant ist es unerlässlich, klar mit der Fabrik zu kommunizieren und mehrere kritische technische Fragen im Voraus zu klären. Wie kann die Produktqualität während des Druckgussverfahrens sichergestellt werden? Und wie sollten Qualitätsprobleme gehandhabt werden, falls sie auftreten? Im Folgenden erläutert ein erfahrener Techniker mit über 20 Jahren Druckguss-Erfahrung häufige Fehler, die während der Druckgussproduktion auftreten können, und deren Grundursachen.
I. Porositätsfehler
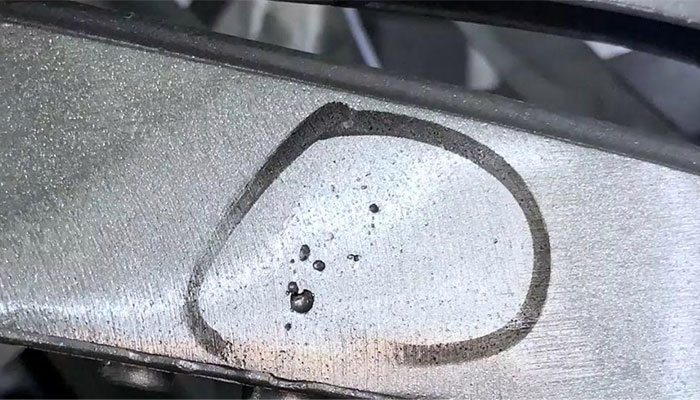
Wenn Porositätsfehler auftreten, können kleine Blasen oder Hohlräume auf der Oberfläche oder im Inneren des Parfümverschlusses beobachtet werden. Die Oberfläche wird uneben und weist keine feine Struktur auf. Im praktischen Gebrauch reduzieren solche Fehler die mechanische Festigkeit, wodurch der Verschluss anfällig für Verformung oder Bruch wird.
Ursachenanalyse
1. Handhabung der Rohmaterialien:
Wenn Zinklegierungsbarren während der Lagerung nicht ausreichend vor Feuchtigkeit geschützt werden, kann ein übermäßiger Gasgehalt im Rohmaterial vorhanden sein. Sobald die Barren geschmolzen sind, können diese Gase im geschmolzenen Metall eingeschlossen werden, was zu Porosität führt.
2. Druckgussprozess:
Ein unsachgemäß konzipiertes Anschnittsystem kann einen turbulenten Metallfluss verursachen, der Luft einschließt und Porosität bildet. Wird das geschmolzene Metall zudem mit übermäßig hoher Geschwindigkeit in den Formhohlraum eingespritzt, kann die vorhandene Luft im Hohlraum nicht rechtzeitig entweichen, ähnlich wie beim zu schnellen Einfüllen von Wasser in einen Behälter Luftblasen eingeschlossen werden können. Diese Lufteinschlüsse werden vom geschmolzenen Metall umschlossen und bilden schließlich Poren.
3. Formfaktoren:
Luft im Formhohlraum muss über Entlüftungskanäle abgeführt werden. Sind die Entlüftungsnuten in unzureichender Anzahl vorhanden, zu flach oder blockiert, kann eingeschlossenes Gas nicht vollständig entweichen, was zu Porositätsfehlern führt.
II. Lunkerfehler
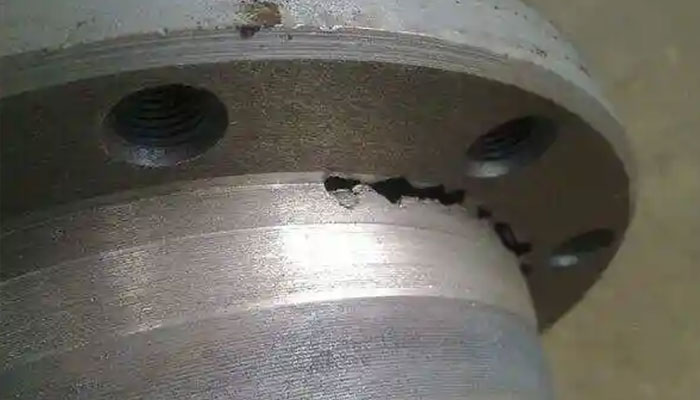
Dieser Fehler ist nicht auf den Kunststoffspritzguss beschränkt; er ist auch im Druckguss verbreitet. Bei übermäßiger Wandstärke des Produkts können Oberflächeneinsenkungen oder innere Hohlräume entstehen, was zu Maßabweichungen und einer schlechten Passung zwischen dem Parfümverschluss und dem Flaschenhals führt.
Ursachenanalyse
1. Erstarrungseigenschaften des Metalls:
Ähnlich dem Prinzip der Wärmeausdehnung und -kontraktion schwindet geschmolzenes Metall im Volumen, wenn es abkühlt und erstarrt. Ist die Wandstärke ungleichmäßig, erstarren dünne Bereiche zuerst und können noch durch umgebendes geschmolzenes Metall ausgeglichen werden. Dicke Bereiche erstarren jedoch langsamer; sobald das gesamte Metall zu erstarren beginnt, kann flüssiges Metall nicht mehr nachfließen, was zu Schwindungshohlräumen führt.
2. Parameter der Druckgussmaschine:
Wenn der Einspritzdruck unzureichend ist oder die Nachdruckzeit zu kurz ist, kann die Schmelze die Schwindung während der Erstarrung nicht ausgleichen, was zu Lunkerfehlern führt.
3. Formdesign:
Ein unsachgemäß konzipiertes Kühlsystem kann dazu führen, dass lokale Bereiche zu schnell oder zu langsam abkühlen, wodurch die Erstarrungssequenz und die Speiseeffizienz gestört werden.
III. Fließmarkierungsfehler
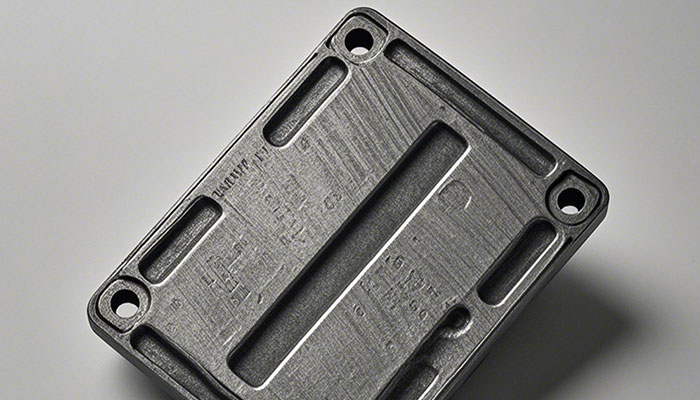
Fließmarkierungen erscheinen als wellen- oder streifenförmige Muster auf der Oberfläche der Parfümkappe. Betroffene Bereiche weisen deutliche Farb- und Glanzunterschiede im Vergleich zu den umgebenden Bereichen auf. Obwohl es sich hauptsächlich um einen Schönheitsfehler handelt, mindern Fließmarkierungen die wahrgenommene Qualität und Eleganz des Produkts erheblich.
Ursachenanalyse
1. Fließbedingungen des geschmolzenen Metalls:
Wenn die Schmelztemperatur des Metalls ungleichmäßig ist oder die Fließgeschwindigkeit instabil ist, können Fließspuren auftreten. Bereiche mit hoher Temperatur weisen eine gute Fließfähigkeit und langsame Erstarrung auf, während Bereiche mit niedriger Temperatur schlecht fließen und schnell erstarren. Die Grenze zwischen diesen Regionen erzeugt sichtbare wellenartige Muster.
2. Oberflächenzustand der Form:
Raue Kavitätenoberflächen, Ölverunreinigungen oder ein ungleichmäßiger Auftrag von Trennmitteln können zur Entstehung von Fließmarkierungen beitragen.
3. Druckgussprozessparameter:
Übermäßige Schwankungen der Einspritzgeschwindigkeit oder des Drucks sowie eine unzureichende Anguss- oder Anschnittgestaltung können einen instabilen Schmelzfluss verursachen, der zu Fließmarkierungen führt.
IV. Kaltfließstellenfehler
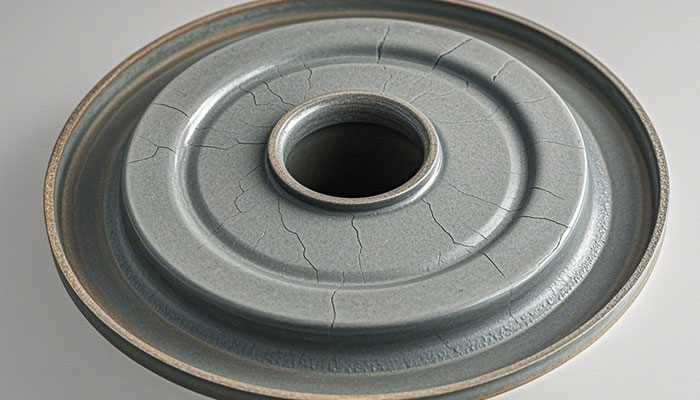
Kaltfließstellen sind häufige Oberflächenfehler, die durch sichtbare Spalten oder gezackte Linien gekennzeichnet sind. Sie entstehen, wenn Schmelzströme nicht vollständig miteinander verschmelzen. Parfümkappen mit Kaltfließstellen sind anfällig für Duftlecks, was die Dichtleistung und das Erscheinungsbild negativ beeinträchtigt.
Ursachenanalyse
1. Temperatur des geschmolzenen Metalls:
Wenn die Schmelzetemperatur zu niedrig ist, nimmt die Fließfähigkeit ab, was eine ordnungsgemäße Verschmelzung im Formhohlraum verhindert und zu Kaltfließstellen führt.
2. Formtemperatur:
Ungleichmäßige Werkzeugtemperatur kann zu lokaler schneller Erstarrung führen, was den Fluss und die Verschmelzung des nachfolgenden geschmolzenen Metalls behindert.
3. Druckgussparameter:
Eine niedrige Einspritzgeschwindigkeit oder eine verlängerte Füllzeit führt zu übermäßigem Wärmeverlust, reduzierter Fließfähigkeit und unvollständiger Verschmelzung (Kaltfließstellen).
V. Rissfehler
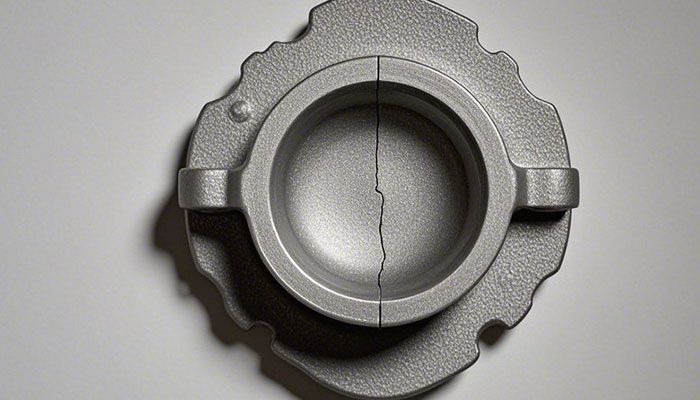
Zinklegierungs-Parfümkappen können Warmrisse oder Kaltrisse aufweisen. Warmrisse treten typischerweise im Endstadium der Erstarrung auf und erscheinen unregelmäßig geformt, während Kaltrisse bei niedrigeren Temperaturen entstehen und oft als gerade Linien erscheinen. Risse beeinträchtigen die Produktfestigkeit und Lebensdauer erheblich und können die Kappe unbrauchbar machen.
Ursachenanalyse
1. Legierungszusammensetzung und Mikrostruktur:
Ein übermäßiger Verunreinigungsgehalt erhöht die Sprödigkeit, während eine grobkörnige Struktur die Zähigkeit verringert; beides erhöht die Wahrscheinlichkeit von Rissbildung.
2. Spannungen beim Druckguss:
Innere Spannungen, die während des Formöffnens und der Kühlschrumpfung entstehen, können die Materialfestigkeitsgrenzen überschreiten, was zu Rissbildung führt.
3. Formdesign und Prozess:
Eine unsachgemäße Konstruktion des Entformungswinkels oder unzureichende Auswurfmechanismen können eine erschwerte Entformung und Spannungskonzentration verursachen, was letztendlich zu Rissen führt.
Unabhängig davon, ob Sie mit Zink- oder Aluminiumlegierungen arbeiten, ist das Verständnis dieser potenziellen Druckgussfehler bei der Auswahl eines qualifiziertenParfümverschlussLieferanten. Durch die Bewertung der Formenbaukompetenz, der Werksgröße und des technischen Know-hows eines Lieferanten können hochwertige Druckgusshersteller identifiziert werden – dies gewährleistet eine reibungslose Projektabwicklung und gleichbleibende Produktqualität.





