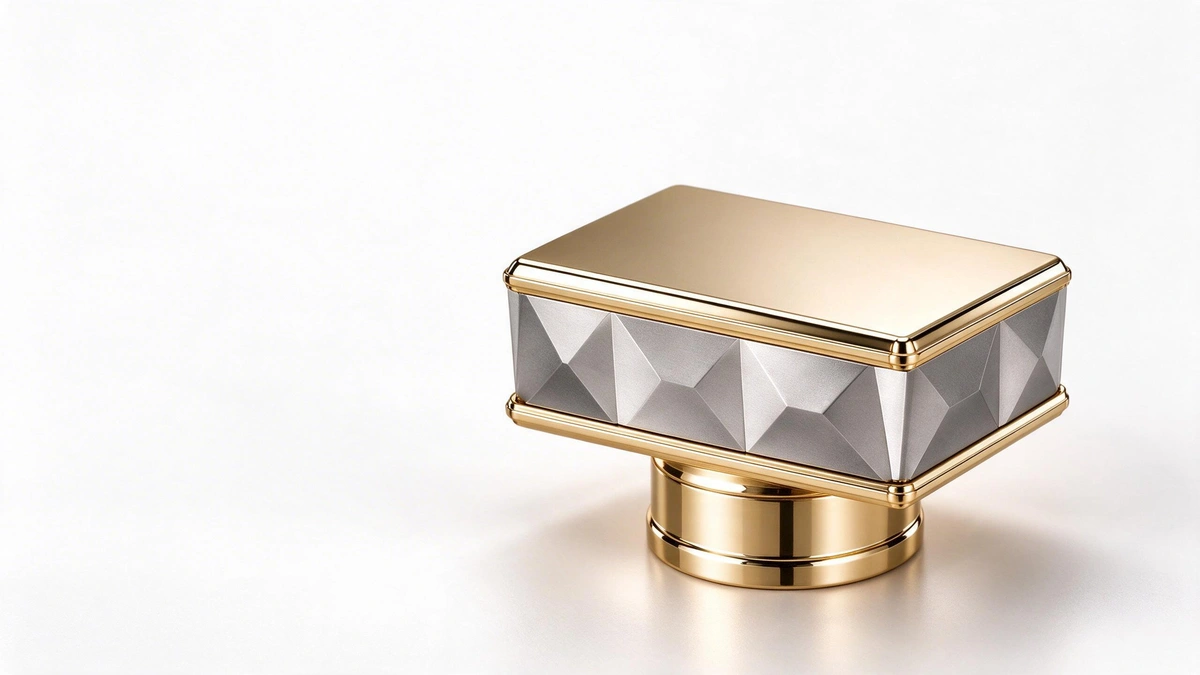
Si quieres desarrollar versiones de dos tonos deTapones de perfumecon un marco dorado y un cuerpo facetado gris plateado, puedes fabricar por separado las zonas que requieren acabados electrolíticos diferentes. Recúbrelas individualmente y, después, monta el tapón completo. A esto nos referimos aquí con el recubrimiento de piezas por separado.
Para Wbmetal y otros fabricantes de tapones de perfume de aleación de zinc fundida a presión, la distribución de las piezas debe definirse antes de fabricar el utillaje: dónde se separan los colores, dónde quedan las uniones y cómo se alinearán y fijarán las piezas recubiertas.
De piezas fundidas a presión por separado a un tapón de dos tonos
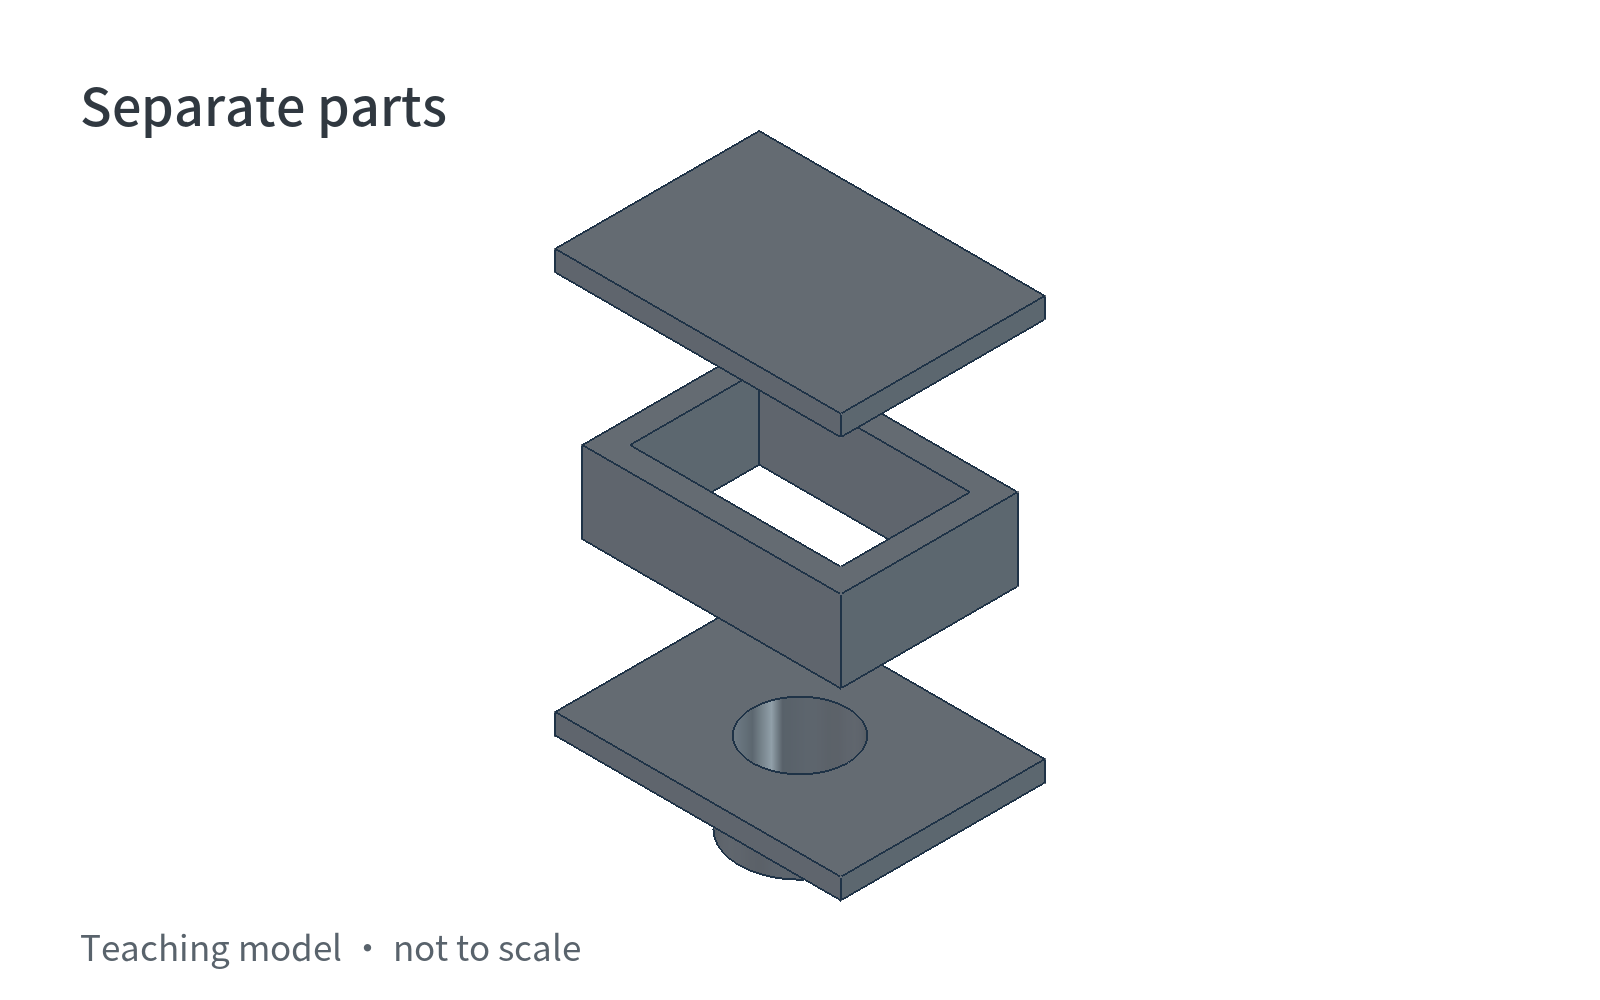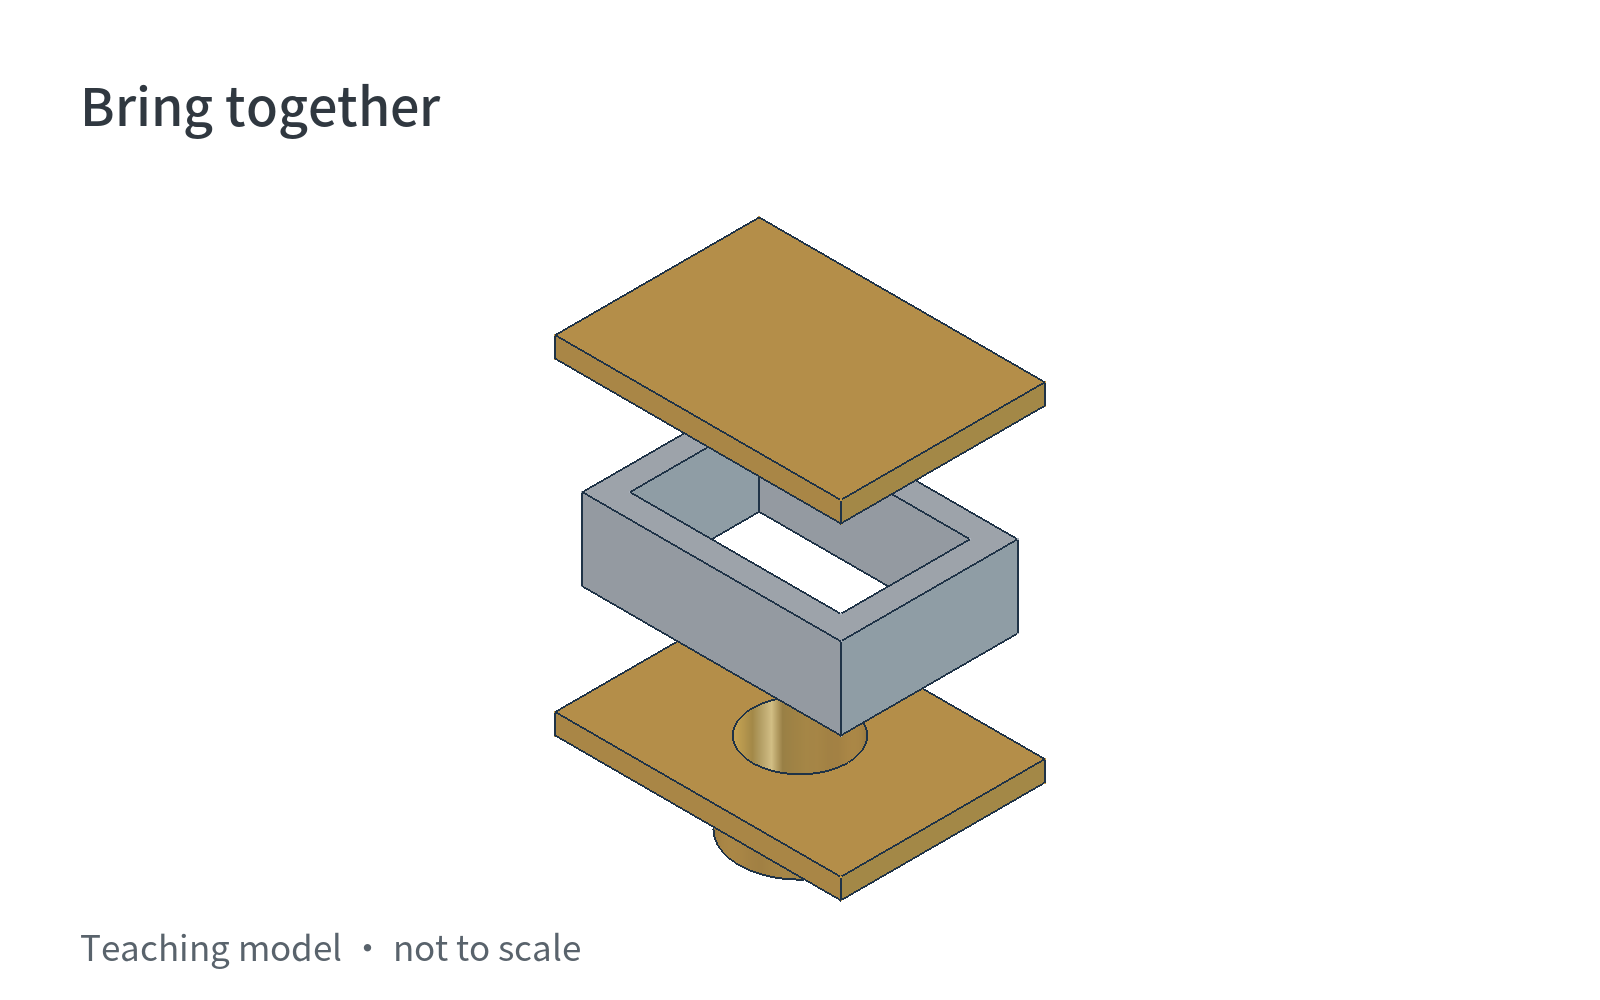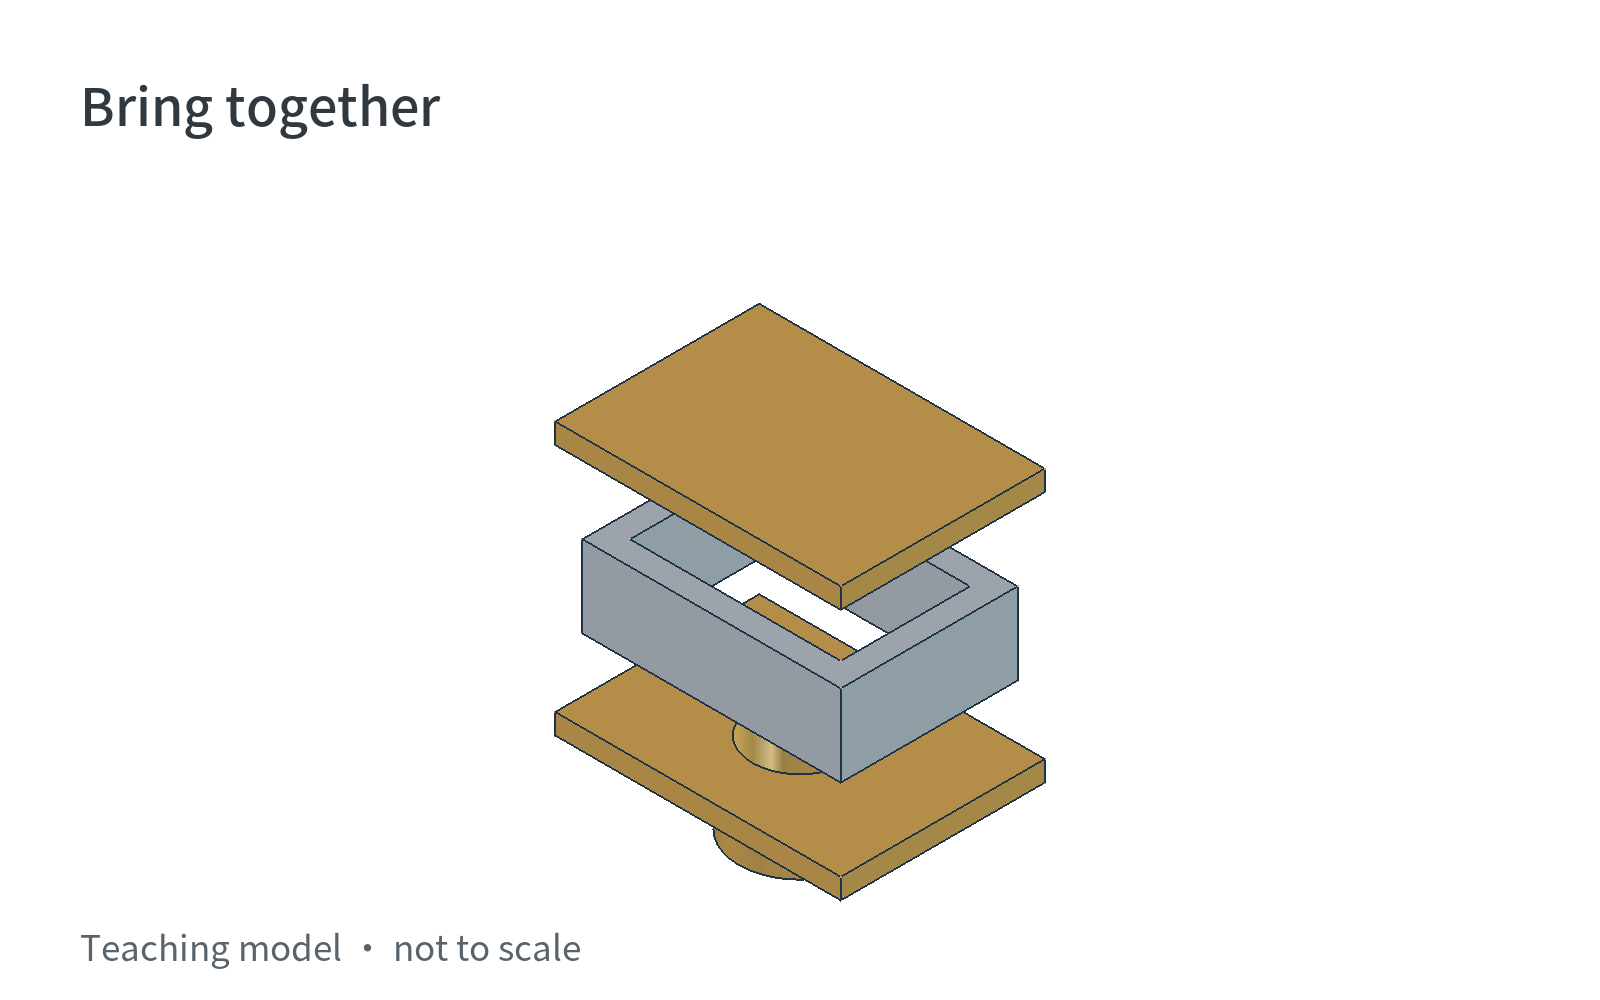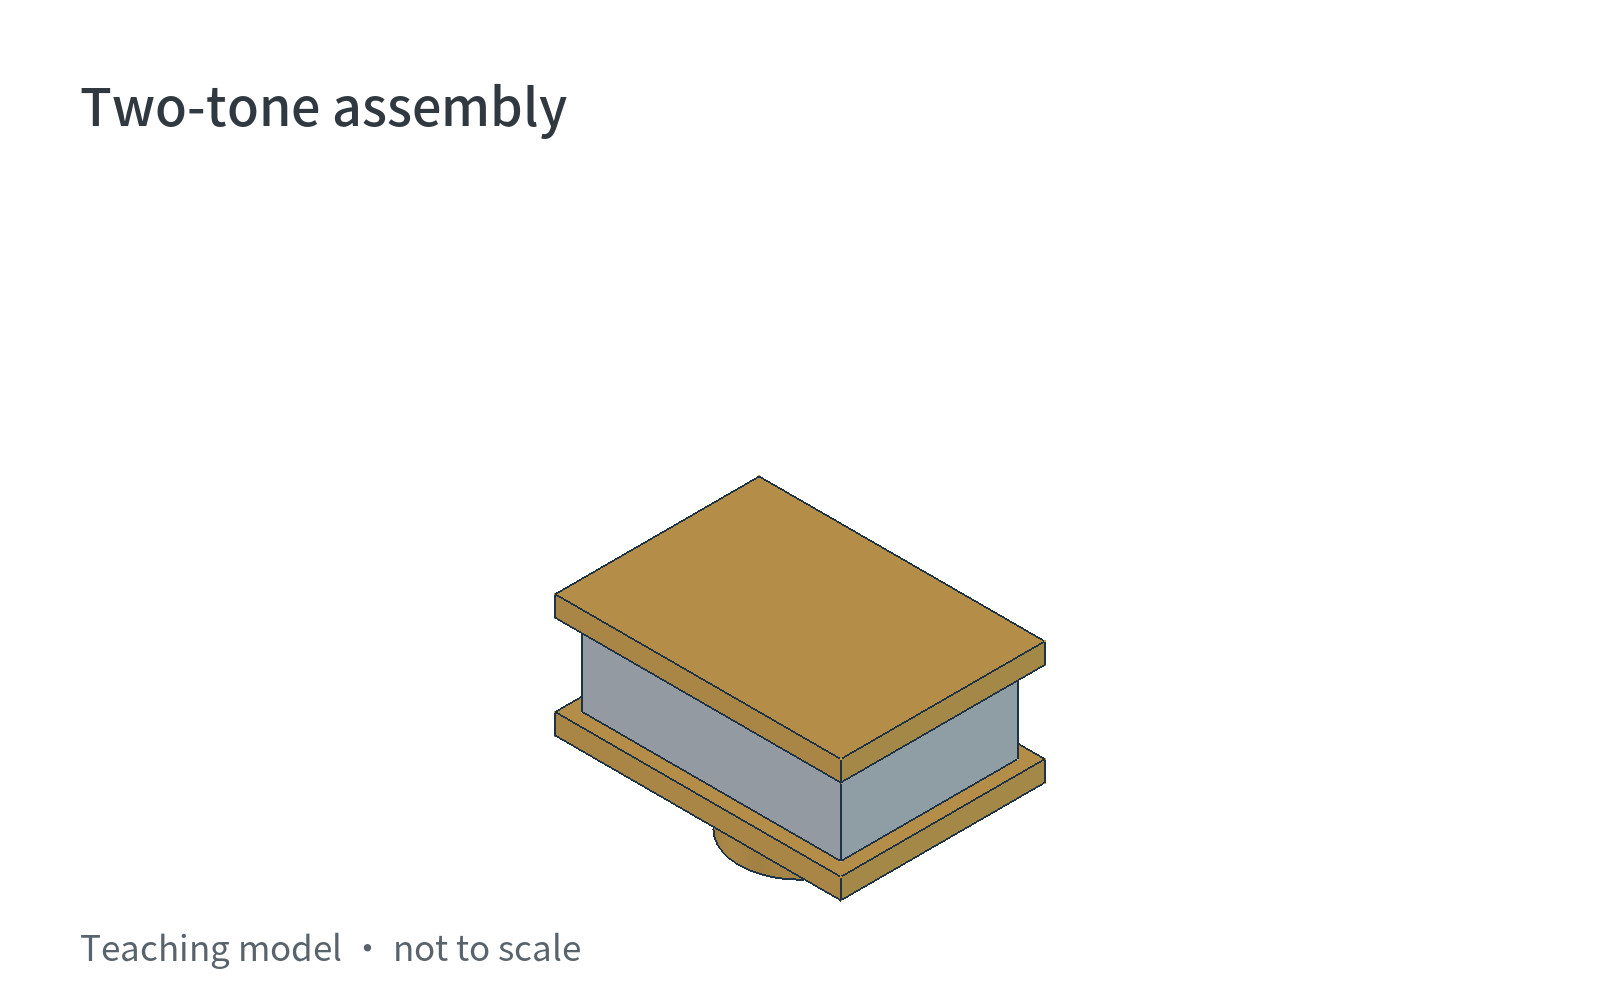
1. Diseñar las piezas por separado teniendo en cuenta el ajuste tras el recubrimiento.Convierte en piezas independientes las zonas que necesitan acabados distintos y define las uniones y las superficies de posicionamiento. El recubrimiento electrolítico aumenta las dimensiones exteriores y reduce las de los orificios. Cuando se recubren ambas superficies de acoplamiento, la holgura se reduce aún más, de modo que las dimensiones anteriores al recubrimiento no bastan para saber si las piezas encajarán.
2. Fundir a presión, recortar y pulir cada pieza.Inyecta la aleación de zinc fundida en la cavidad del molde, extrae la pieza una vez solidificada, elimina los ataques de colada y las rebabas y, después, desbasta y pule para cumplir los requisitos estéticos. Mecaniza los orificios o las superficies de acoplamiento cuando sea necesario. Tras el pulido, elimina la pasta de pulir y la grasa y realiza la activación que requiera el sistema de recubrimiento para retirar los residuos y los óxidos superficiales que dificultan la adherencia.
3. Colgar las piezas por separado en bastidores para sus respectivos acabados.Fija las piezas a bastidores conductores. Aplica una capa base adecuada para favorecer la adherencia de los depósitos posteriores y, después, realiza el acabado decorativo. La electrodeposición utiliza corriente eléctrica para depositar metal sobre las superficies que se recubren en el baño. Acabar por separado el marco dorado y el cuerpo plateado permite que los límites de las piezas definan los límites de los colores.
Los puntos de contacto de los bastidores deben garantizar una conexión eléctrica fiable y situarse, siempre que sea posible, fuera de las principales superficies visibles. Las cavidades también deben permitir la salida del aire y el drenaje de la solución para evitar una cobertura local deficiente o la retención de productos químicos.
4. Inspeccionar el recubrimiento y, después, posicionar y fijar las piezas.Tras el recubrimiento, aclara y seca las piezas, comprueba su aspecto y las cotas de acoplamiento y móntalas según el diseño. Las superficies de posicionamiento alinean las piezas; los elementos de fijación las mantienen unidas. Por ejemplo, el pegado une las superficies de acoplamiento mediante una capa adhesiva, mientras que el encaje a presión utiliza elementos de enganche que se traban entre sí. El sistema de fijación debe diseñarse junto con las piezas separadas. La animación muestra cómo se unen.
Protege las superficies visibles durante el montaje para evitar arañazos causados por herramientas, útiles de fijación o el roce entre las piezas. Tras el montaje, comprueba la uniformidad de las uniones, la ausencia de componentes sueltos y de marcas de roce en la superficie.
Si una pieza no necesita un recubrimiento metálico, puede utilizarse pintura por pulverización para cumplir los requisitos estéticos. Realiza su acabado superficial antes del montaje.
¿Por qué no enmascarar y recubrir un tapón de una sola pieza?
Una pieza única también puede recibir un recubrimiento electrolítico selectivo. Cubre las zonas que deben quedar sin recubrir con una laca de enmascarado, una cinta o un material protector compatible con el baño y, después, procesa la pieza. Si hay formas irregulares y numerosos huecos, hay que valorar tanto la estanqueidad del enmascarado como la posibilidad de lograr un depósito uniforme en las zonas rebajadas.
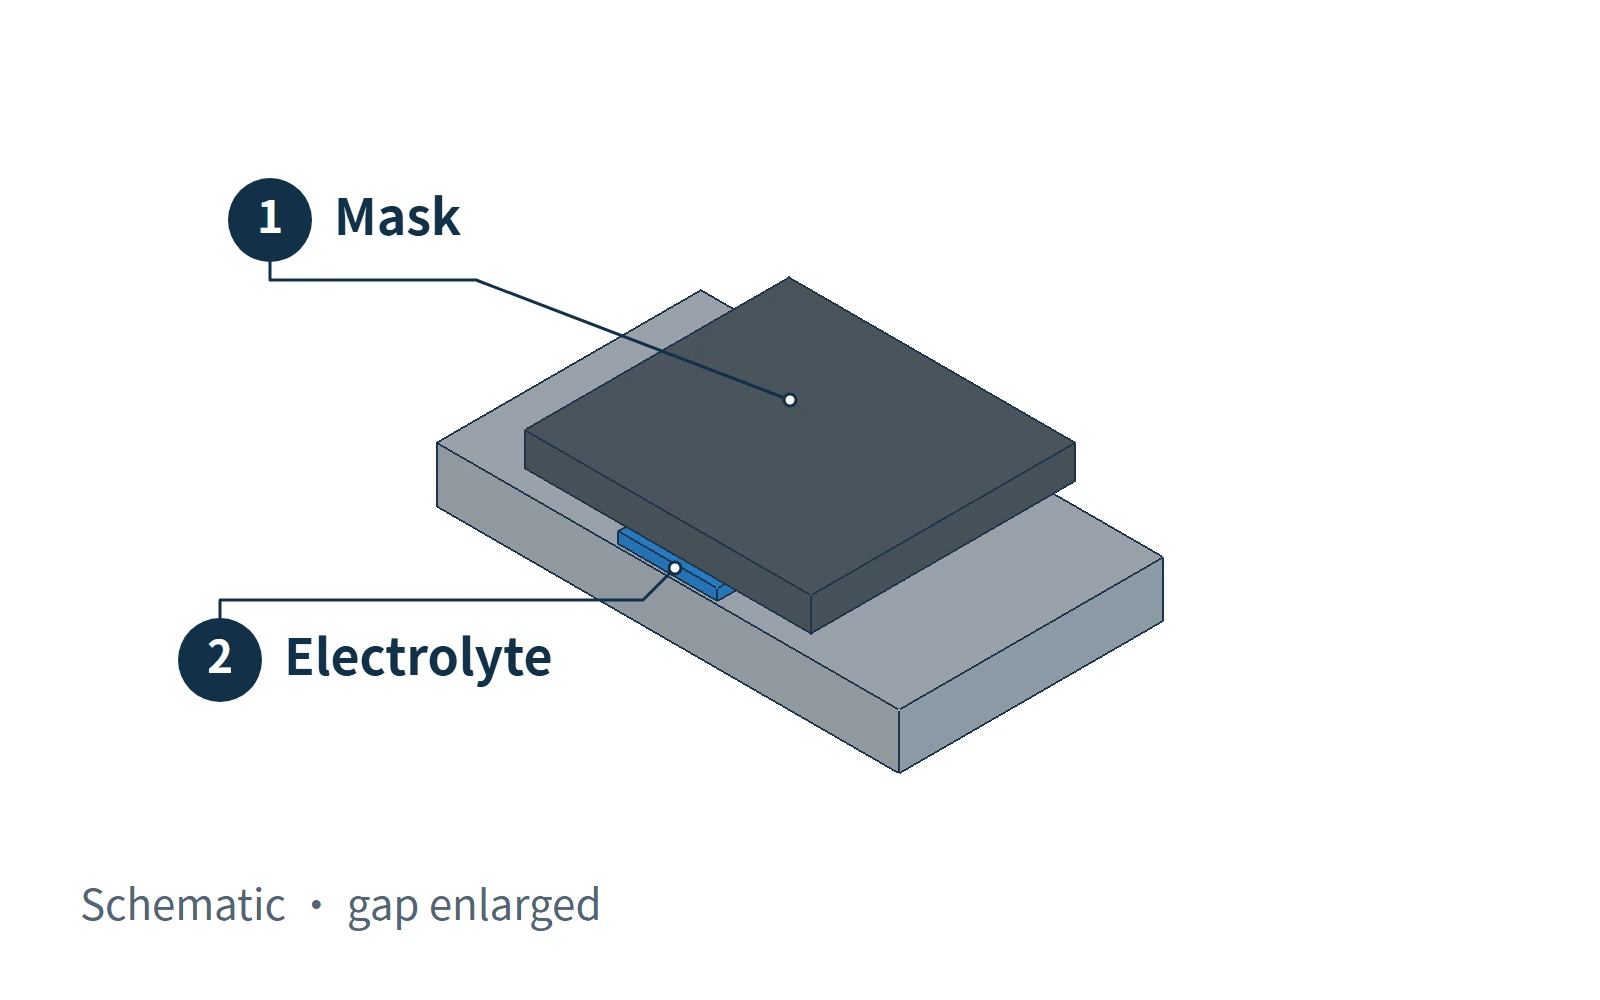
Si el borde del enmascarado no sella contra la pieza, la solución puede filtrarse por debajo y provocar depósitos no deseados o contaminación en una zona que no debería recubrirse.
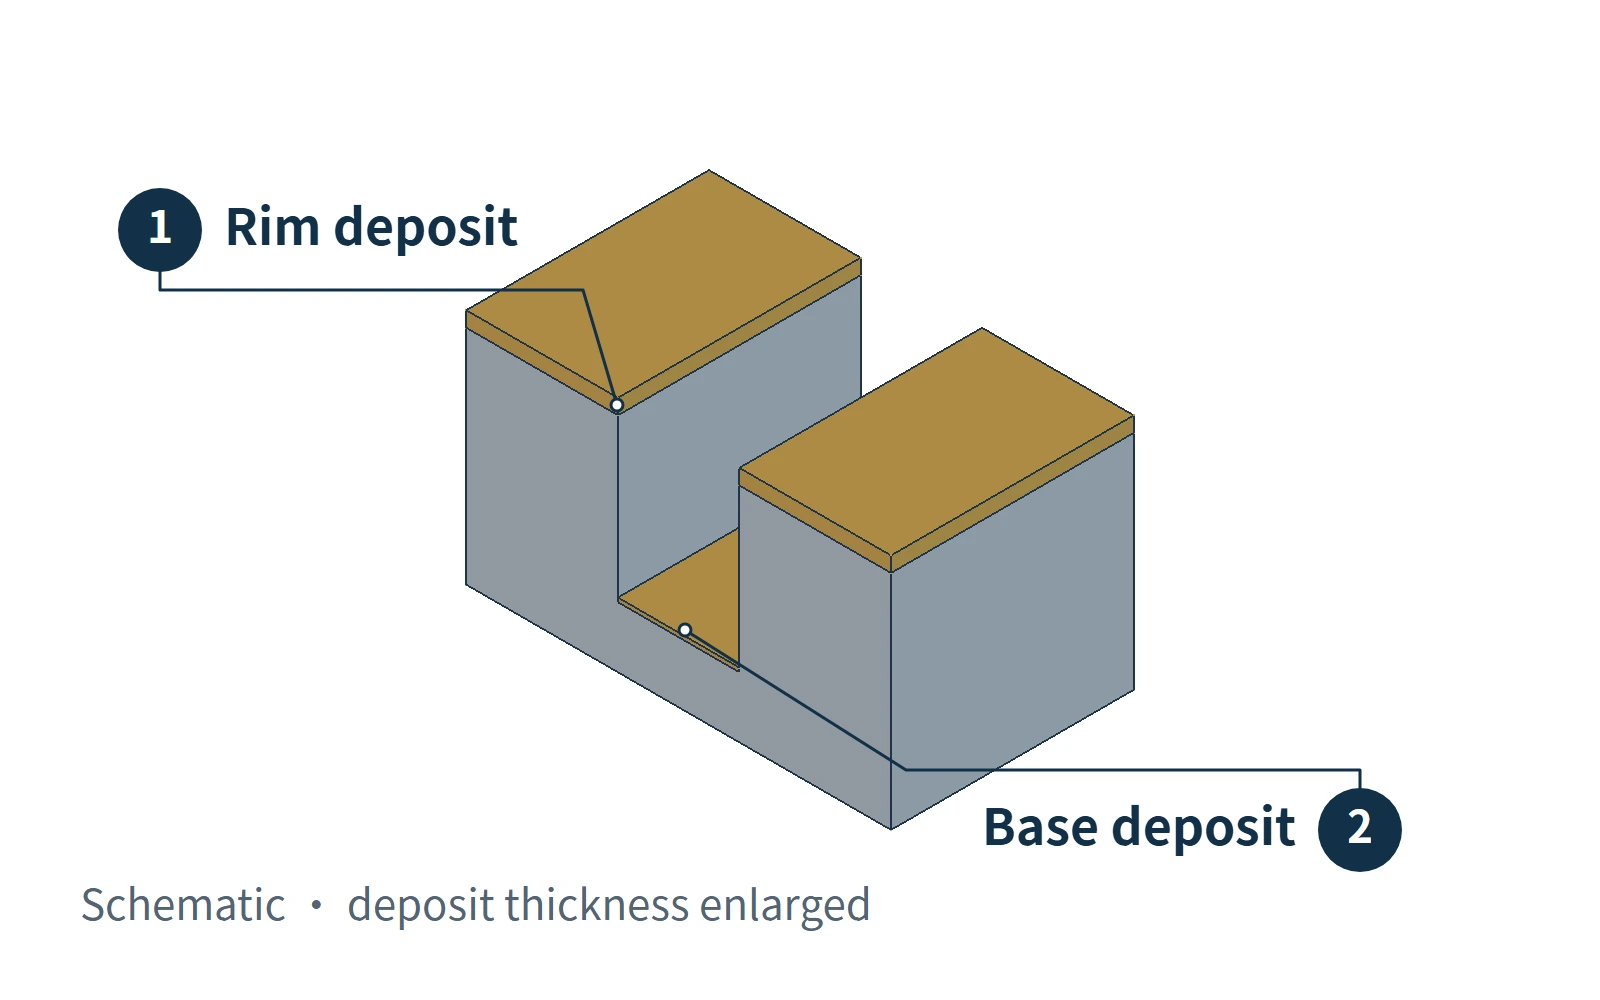
Un recubrimiento fino en una cavidad profunda es un problema distinto, relacionado con la distribución de corriente y otros factores. Los depósitos tienden a acumularse en los bordes salientes y las esquinas exteriores, mientras que en las zonas rebajadas cuesta más alcanzar un espesor suficiente. Dividir un diseño en piezas solo facilita el pulido, la electrodeposición y la limpieza cuando deja accesibles zonas que antes eran difíciles de alcanzar. Las cavidades profundas que se mantienen tras la división pueden seguir recibiendo un recubrimiento desigual.
| Diseño o requisito del tapón | Solución que conviene evaluar primero |
|---|---|
| Límites planos entre las zonas de acabado, con un material de enmascarado fácil de aplicar y retirar | Mantener una estructura de una sola pieza y utilizar enmascarado selectivo |
| Distintas zonas necesitan acabados electrolíticos diferentes, con límites difíciles de enmascarar | Fabricar piezas separadas, acabarlas individualmente y, después, montarlas |
| La división del diseño deja accesibles cavidades antes difíciles de alcanzar | Evaluar si las piezas separadas mejoran el pulido, la electrodeposición y la limpieza |
Un diseño de varias piezas añade tareas de fabricación, posicionamiento y montaje, y deja líneas de unión. Que resulte más económico depende también del enmascarado, los retrabajos y la proporción real de piezas conformes en producción. Las operaciones adicionales de montaje, por sí solas, no resuelven la comparación de costes.
¿En qué se diferencia el enmascarado para electrodeposición y para PVD?
La electrodeposición se realiza en un baño líquido, por lo que el enmascarado debe impedir que la solución llegue a las zonas protegidas.El material de enmascarado debe resistir el baño que se utilice realmente, y los bordes y huecos deben quedar sellados. Las cintas o los tapones corrientes no pueden considerarse soluciones universales.
La deposición física de vapor (PVD), un proceso de recubrimiento al vacío, puede utilizar una máscara de sombra para bloquear la trayectoria del material depositado.La distancia entre la máscara y la pieza, junto con la dirección de deposición, influye en el límite del recubrimiento. La máscara debe seguir adaptándose a la forma concreta.
Un diseño de varias piezas o de una sola pieza determina cómo se organizan los componentes; el recubrimiento electrolítico o el recubrimiento al vacío determina cómo se deposita la capa superficial. Parte del aspecto que buscas para el tapón de perfume y, después, coordina la distribución de las piezas, el acabado superficial y el montaje.