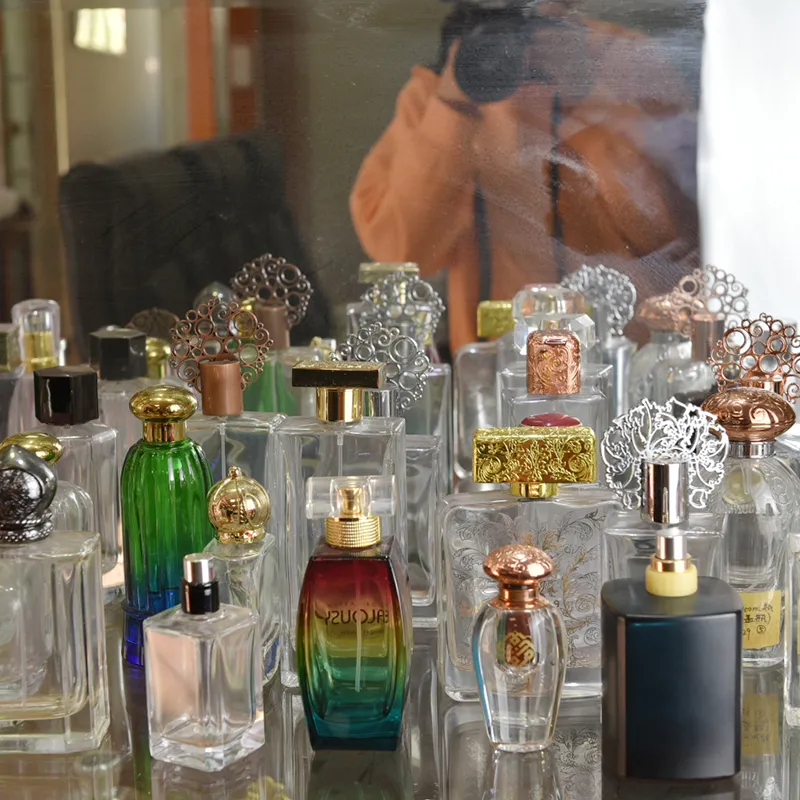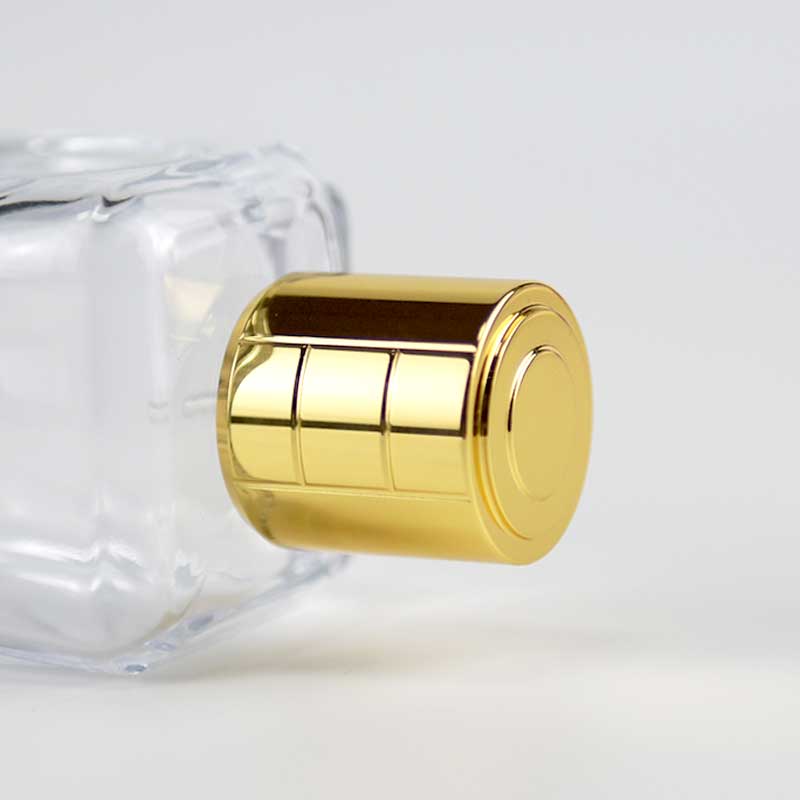


Choisir une finition pour des Bouchons de parfum implique de considérer la couleur et la brillance, mais aussi la résistance aux rayures, la durée de vie et le coût du traitement. Comment comparer galvanoplastie et dépôt PVD ? Cet article explique d’abord comment chaque revêtement se dépose, puis compare épaisseur, résistance et coût pour préciser les cas où chaque procédé peut convenir.
Les deux procédés nécessitent une surface préparée
La pièce d’origine à revêtir est appelée le substrat. Un bouchon en alliage de zinc est d’abord ébavuré ; les lignes de joint et les défauts de surface sont repris avant la préparation de sa finition miroir ou de sa texture . Un film PVD mince épouse la texture sous-jacente : les cavités visibles doivent donc être traitées avant le dépôt.
| Préparation | Galvanoplastie | Dépôt PVD |
|---|---|---|
| Nettoyage de la surface | Dégraisser, rincer et activer selon les besoins du substrat | Nettoyer et sécher ; effectuer le nettoyage complémentaire prévu dans la chambre à vide |
| Préparation à recevoir le revêtement | Transférer la pièce dans le bain adapté au métal à déposer | Certains systèmes de revêtement sur alliage de zinc nécessitent d’abord des sous-couches électrolytiques |
Galvanoplastie : les ions métalliques se déposent sur la pièce
Prenons le cuivrage comme exemple. La pièce est immergée dans un bain contenant des ions cuivre et reliée à la borne négative de l’alimentation : elle devient la cathode. À la surface de la pièce, les ions cuivre gagnent des électrons et deviennent du cuivre métallique, constituant progressivement le revêtement.
Le schéma utilise une anode soluble en cuivre : le cuivre de l’anode perd des électrons et passe dans le bain sous forme d’ions cuivre ; à la surface de la pièce, ces ions gagnent des électrons et se déposent sous forme de cuivre.
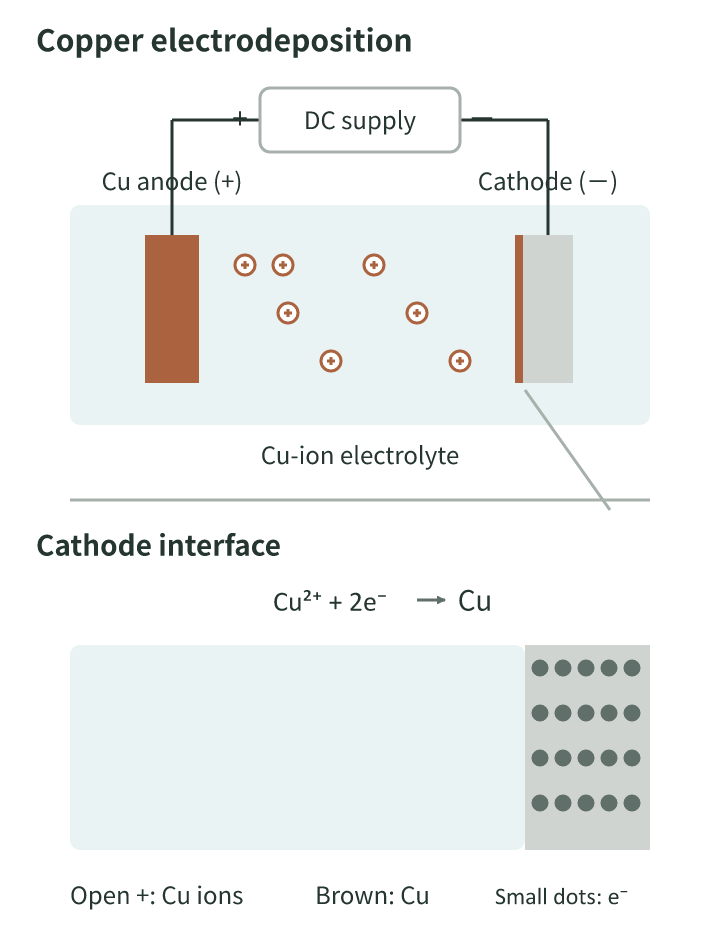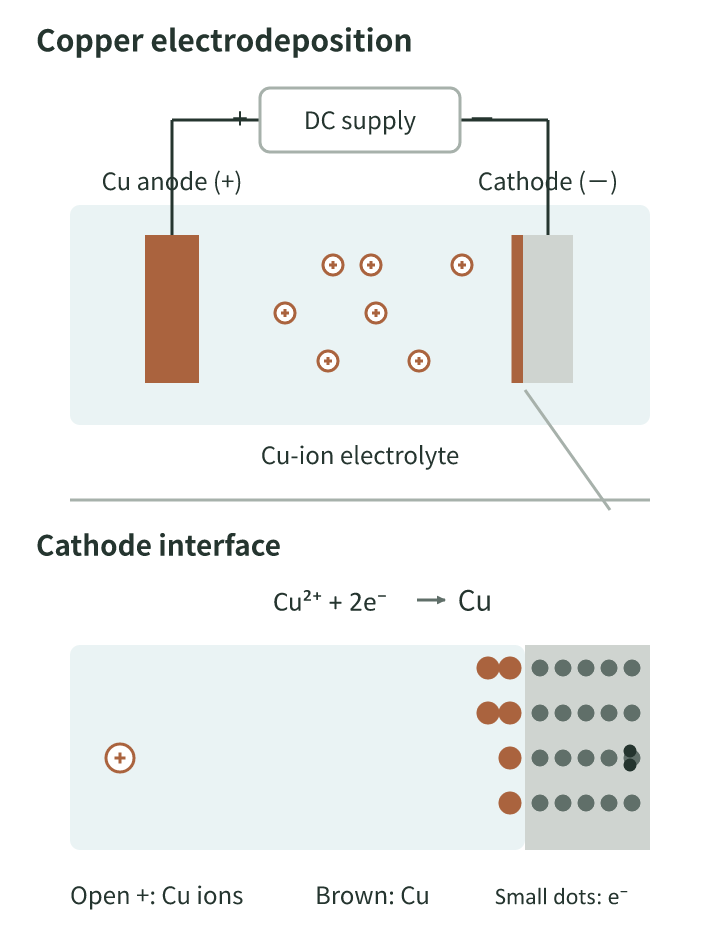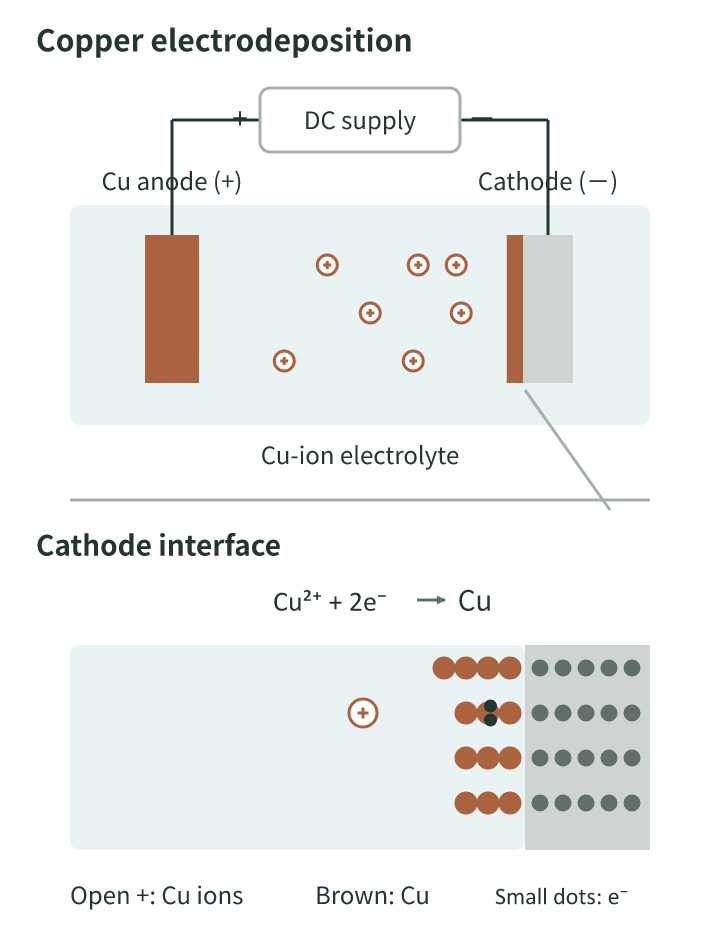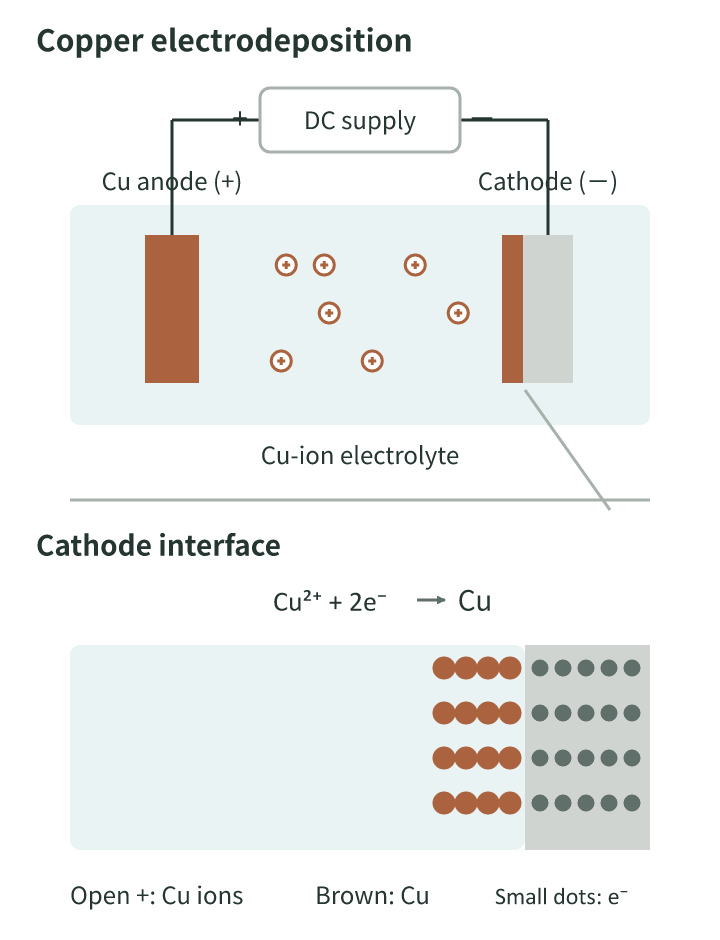
Exemple de dépôt de cuivre à partir d’un bain de sel de cuivre ; les particules et leurs vitesses ne sont pas représentées à l’échelle.
Étapes : accrochage des pièces → prétraitement → dépôt électrolytique → rinçage et séchage. Pour un revêtement multicouche, déposer successivement chaque métal en rinçant entre les bains.
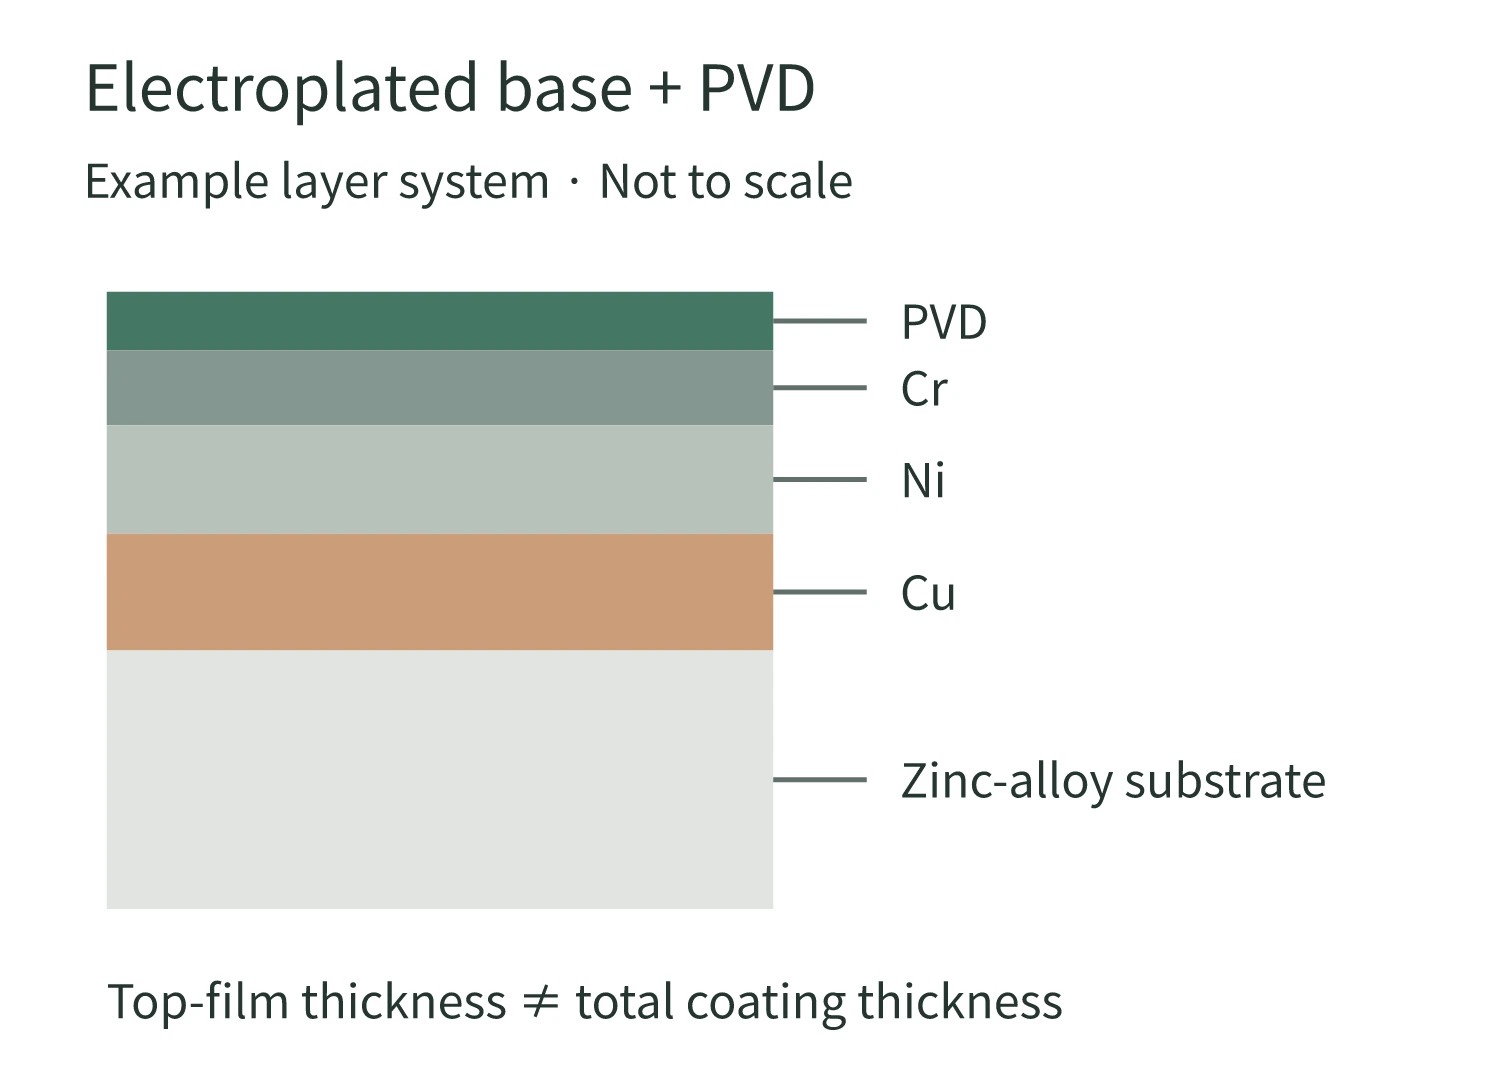
Un système courant de chromage décoratif sur alliage de zinc est le système cuivre–nickel–chrome. Le cuivre et le nickel se trouvent sous la couche extérieure de chrome ; l’ensemble des couches contribue à l’aspect et à la protection.
PVD : libérer des particules d’un matériau pour déposer un film
PVD signifie dépôt physique en phase vapeur. Le matériau source quitte son emplacement initial par évaporation ou pulvérisation, par exemple, puis atteint la surface de la pièce sous vide et forme un film mince.
L’exemple ci-dessous montre la pulvérisation magnétron. Le solide qui fournit le matériau du revêtement s’appelle la cible. Les ions argon positifs produits par la décharge frappent la cible polarisée négativement et en éjectent des atomes. Ces atomes atteignent la pièce et s’y déposent, tandis que le champ magnétique confine les électrons près de la cible pour entretenir la décharge.
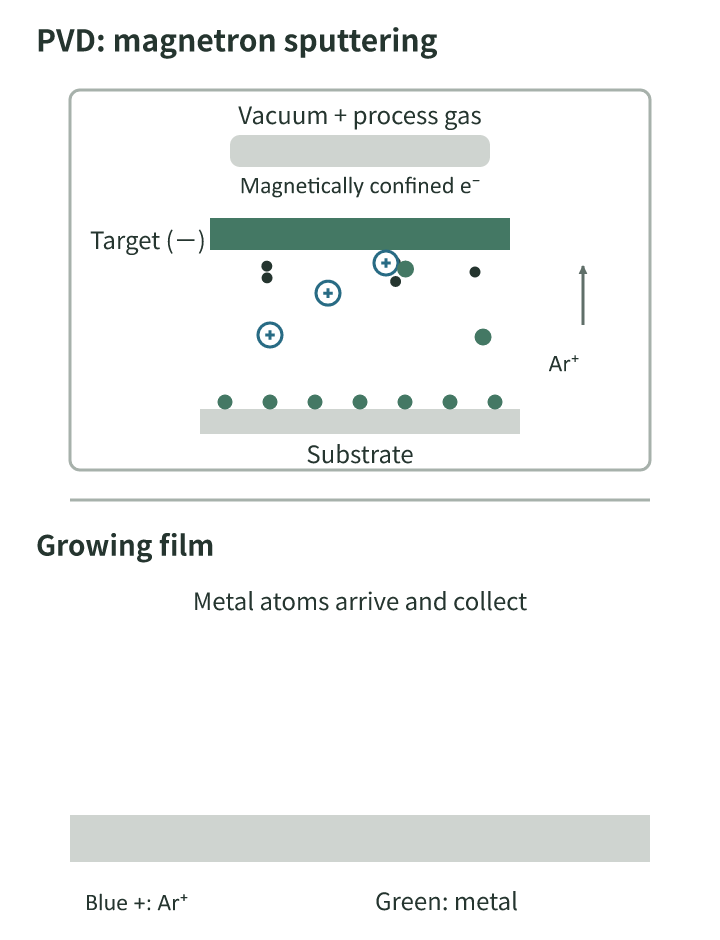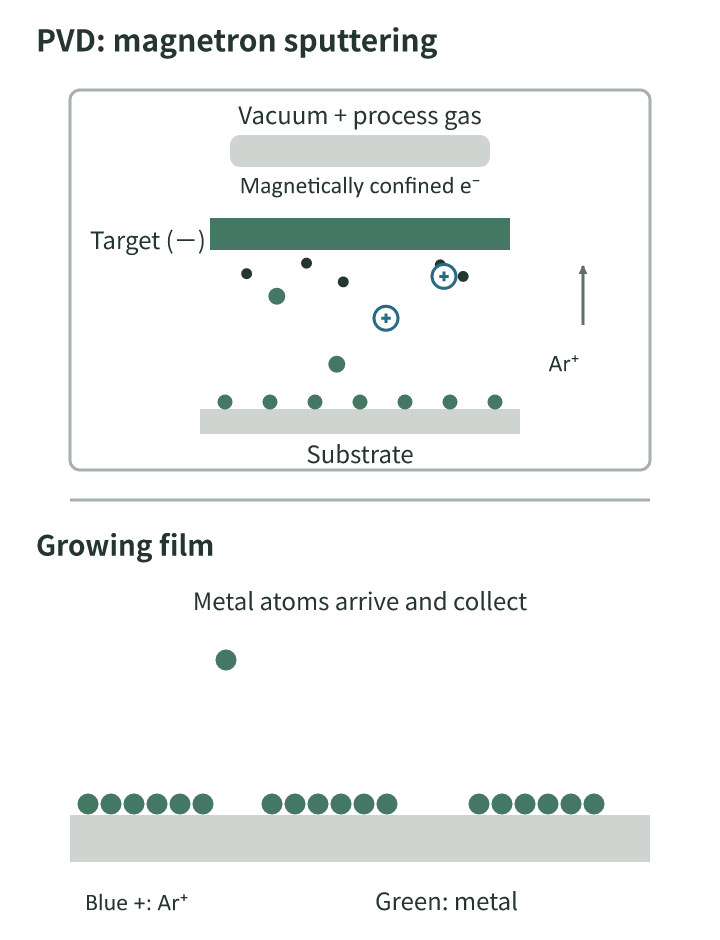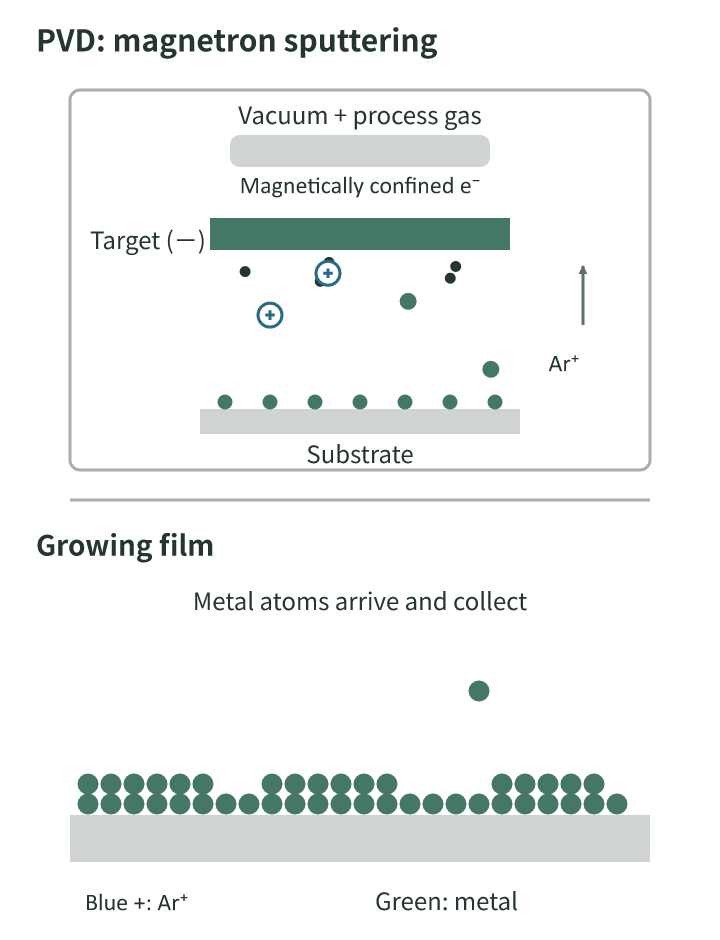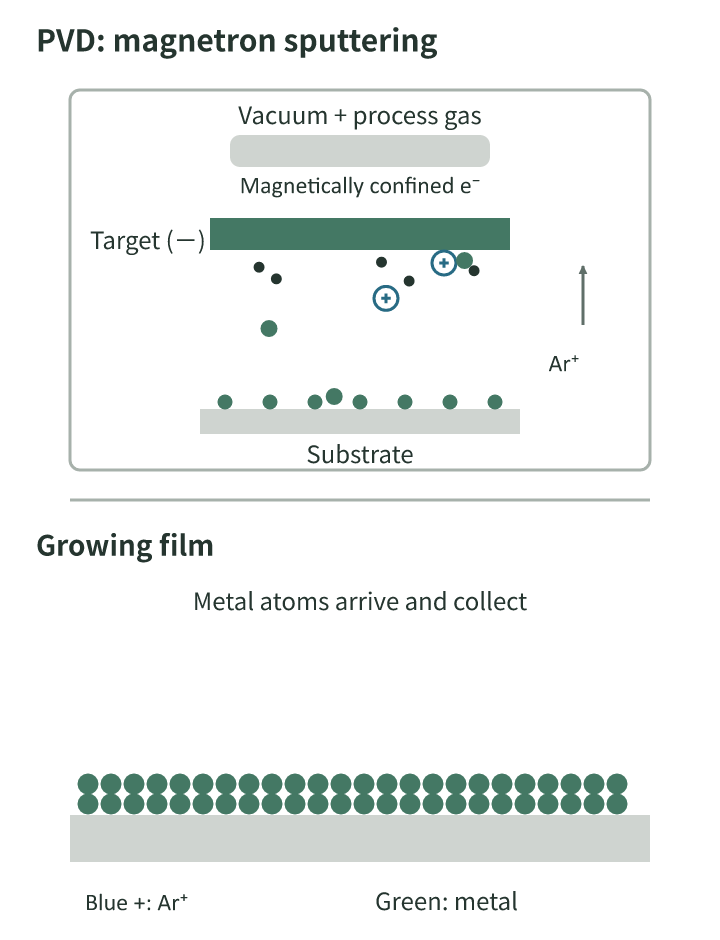
Exemple de film métallique déposé par pulvérisation magnétron ; l’évaporation suit un autre procédé.
Étapes : nettoyage et chargement → mise sous vide de la chambre → pré-nettoyage prévu → dépôt du film → refroidissement et déchargement. Les conditions de chauffage et de pré-nettoyage dépendent du substrat et du système de revêtement.
Un bouchon en alliage de zinc peut être électroplaqué avant le dépôt PVD
Certains systèmes PVD décoratifs sur alliage de zinc nécessitent des sous-couches électrolytiques. Le schéma présente une combinaison de sous-couches de cuivre, de nickel et de chrome, surmontées d’une couche PVD. L’épaisseur du film PVD désigne uniquement la couche la plus externe.
Comment comparer durée de vie, épaisseur, résistance et coût ?
Épaisseur : identifier d’abord la couche mesurée
Le symbole μm désigne le micromètre ; 1 μm = 0,001 mm.
| Configuration précise | Épaisseur |
|---|---|
| ASTM B456-17, édition 2017 : une configuration cuivre/nickel entièrement brillant/chrome conventionnel sur alliage de zinc pour des conditions de service modérées SC2 | Cuivre ≥5 μm ; nickel brillant ≥20 μm ; chrome conventionnel ≥0,2 μm |
| Couche de finition PVD | À définir selon le matériau du film, l’application et les conditions de dépôt ; indiquer séparément l’épaisseur du film, sans les sous-couches électrolytiques |
Les valeurs de galvanoplastie ci-dessus illustrent cette configuration normalisée ; elles ne constituent pas les spécifications par défaut de Wbmetal. L’épaisseur d’un film PVD ne peut pas être comparée directement à celle de l’ensemble d’un système de couches électrolytiques.
Le dépôt électrolytique tend à être plus épais sur les arêtes saillantes et plus mince dans les creux ; le PVD couvre moins bien les creux profonds et les zones masquées. Les deux procédés doivent tenir compte des reliefs et des creux du bouchon.
Résistance : rayures, usure traversante et dommages par choc sont différents
| Propriété | Points à comparer |
|---|---|
| Résistance aux rayures | Une couche de finition PVD dure peut améliorer la résistance aux rayures ; cela dépend du matériau du film |
| Résistance à l’usure | Comparer l’usure et l’exposition des couches sous-jacentes avec le même matériau de frottement, la même pression et le même nombre de cycles |
| Résistance aux chocs | Vérifier les enfoncements du bouchon, les fissures ou le décollement du revêtement et l’adhérence entre les couches ; une couche de finition dure n’améliore pas nécessairement la résistance aux chutes |
| Adhérence | Les défauts du substrat, le nettoyage et l’adhérence entre couches influencent le décollement ; le PVD ne compense pas une mauvaise adhérence des sous-couches |
| Corrosion et exposition chimique | Évaluer séparément le brouillard salin, la sueur et le contact avec le parfum ; leurs résultats ne sont pas interchangeables |
Durée de vie : observer les dommages dus à l’usure et à la corrosion
Aucun des deux procédés n’a une durée de vie universelle. Des frottements fréquents peuvent traverser le revêtement et exposer les couches sous-jacentes ; les zones faibles d’un dépôt électrolytique peuvent céder en premier. Les heures de brouillard salin ne se convertissent pas directement en années d’utilisation.
Aspect et coût
Aspect: la régularité d’une finition miroir et la netteté d’une texture dépendent de la préparation de surface ; les matériaux du revêtement et l’association des couches influencent également le résultat.
Coût: lorsqu’un dépôt PVD suit la galvanoplastie, il faut compter le coût du dépôt de base et celui du PVD ; le polissage, la géométrie, l’accrochage et la taille du lot influencent aussi le coût.
Quels produits utilisent ces procédés ?
| Produit | Applications des revêtements |
|---|---|
| Bouchons de parfum en alliage de zinc et pièces métalliques d’emballage | Galvanoplastie décorative, ou sous-couches électrolytiques suivies d’un dépôt PVD |
| Quincaillerie de cuisine et de salle de bains | La galvanoplastie décorative et le PVD décoratif sont tous deux utilisés |
| Poignées de porte et accastillage | Le PVD décoratif est utilisé, en tenant compte des frottements et du milieu d’utilisation |
| Pièces décoratives d’articles de sport | Le PVD décoratif est utilisé ; évaluer les frottements et les chocs pour la pièce concernée |
| Éléments de garniture intérieure et boutons automobiles | Chromage ou PVD décoratif pour la couleur et l’aspect de surface |
Quel procédé choisir pour les bouchons de parfum en alliage de zinc ?
- La galvanoplastie satisfait déjà les exigences d’aspect et d’usage: conservez-la ; inutile d’ajouter du PVD uniquement pour le nom du procédé.
- Une couleur PVD particulière ou une couche de finition dure est nécessaire: évaluez cette option avec les éventuelles sous-couches électrolytiques requises.
- Des cavités, des rayures ou une mauvaise couverture des creux profonds posent problème: traitez d’abord la surface et le mode de couverture ; changer de procédé de revêtement ne suffit pas à résoudre ces problèmes.
Pour les Bouchons de parfum sur mesure, Wbmetal détermine le traitement de finition en fonction de la forme, du matériau et de l’usage prévu.