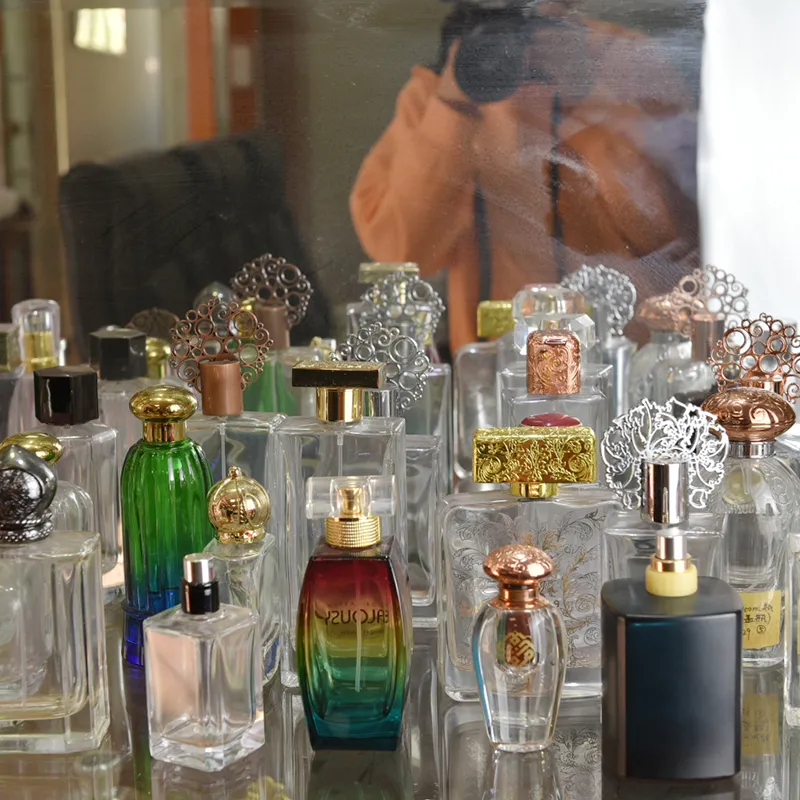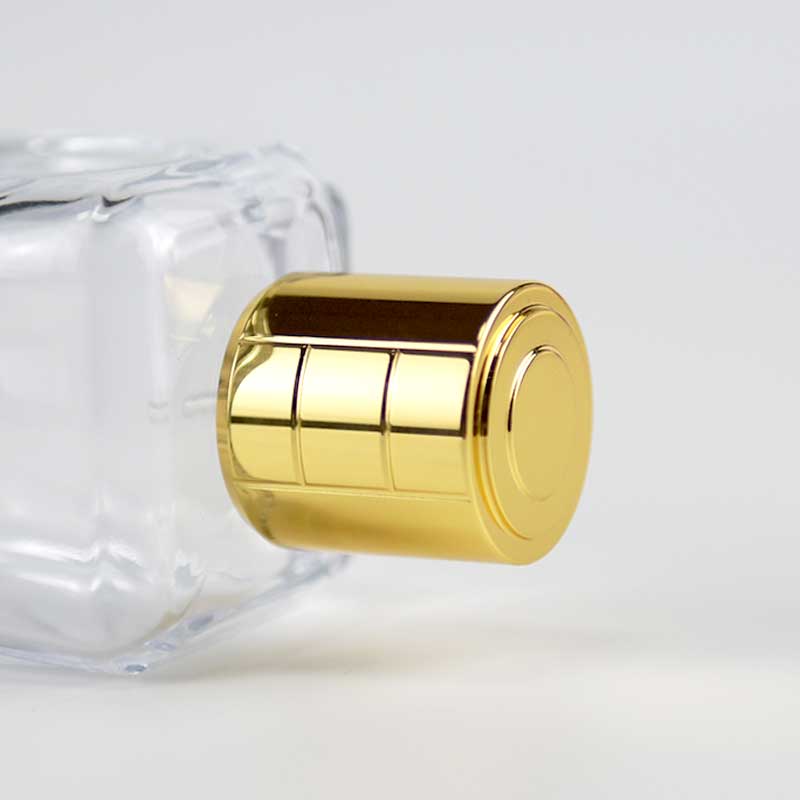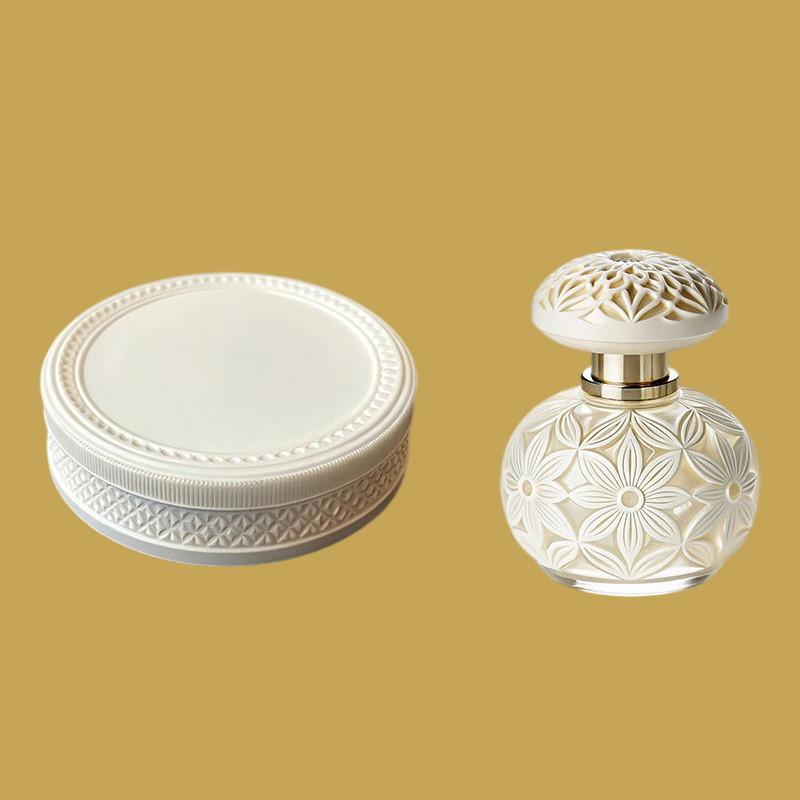
Illustration conceptuelle d’un emballage de parfum.
Lors de la conception d’un emballage de parfum, le dôme, les facettes, le poids et la sensation à l’ouverture et à la fermeture du bouchon font partie du design. Le moulage sous pression de l’alliage de zinc donne au corps métallique une forme tridimensionnelle. Différentes couleurs, textures et décorations créent ensuite un emballage de parfum distinctif.
Passer d’une idée esthétique à un produit physique nécessite d’étudier ensemble le corps du bouchon, l’ajustement intérieur et la finition de surface. Comprendre les différentes parties d’un bouchon permet de mieux voir comment ces créations prennent forme.
Comment la coque métallique et l’insert s’assemblent
Un bouchon de parfum en alliage de zinc moulé sous pression est un capuchon extérieur métallique pour flacon de parfum. L’alliage de zinc fondu est injecté sous pression dans un moule métallique, où il se solidifie pour former le corps du bouchon. Sur un flacon de parfum à vaporisateur, le capuchon extérieur recouvre la tête de pulvérisation. Le corps métallique apporte la forme et l’essentiel du poids. Il peut aussi contenir un insert qui s’adapte au haut du flacon.
Le Bouchon de parfum bombé de Wbmetal se compose d’un corps en alliage de zinc Zamak 3 et d’un insert plastique. En position droite, on distingue le dôme, l’anneau en relief et la partie inférieure cylindrique à paroi droite. L’ouverture laisse apparaître l’insert noir.
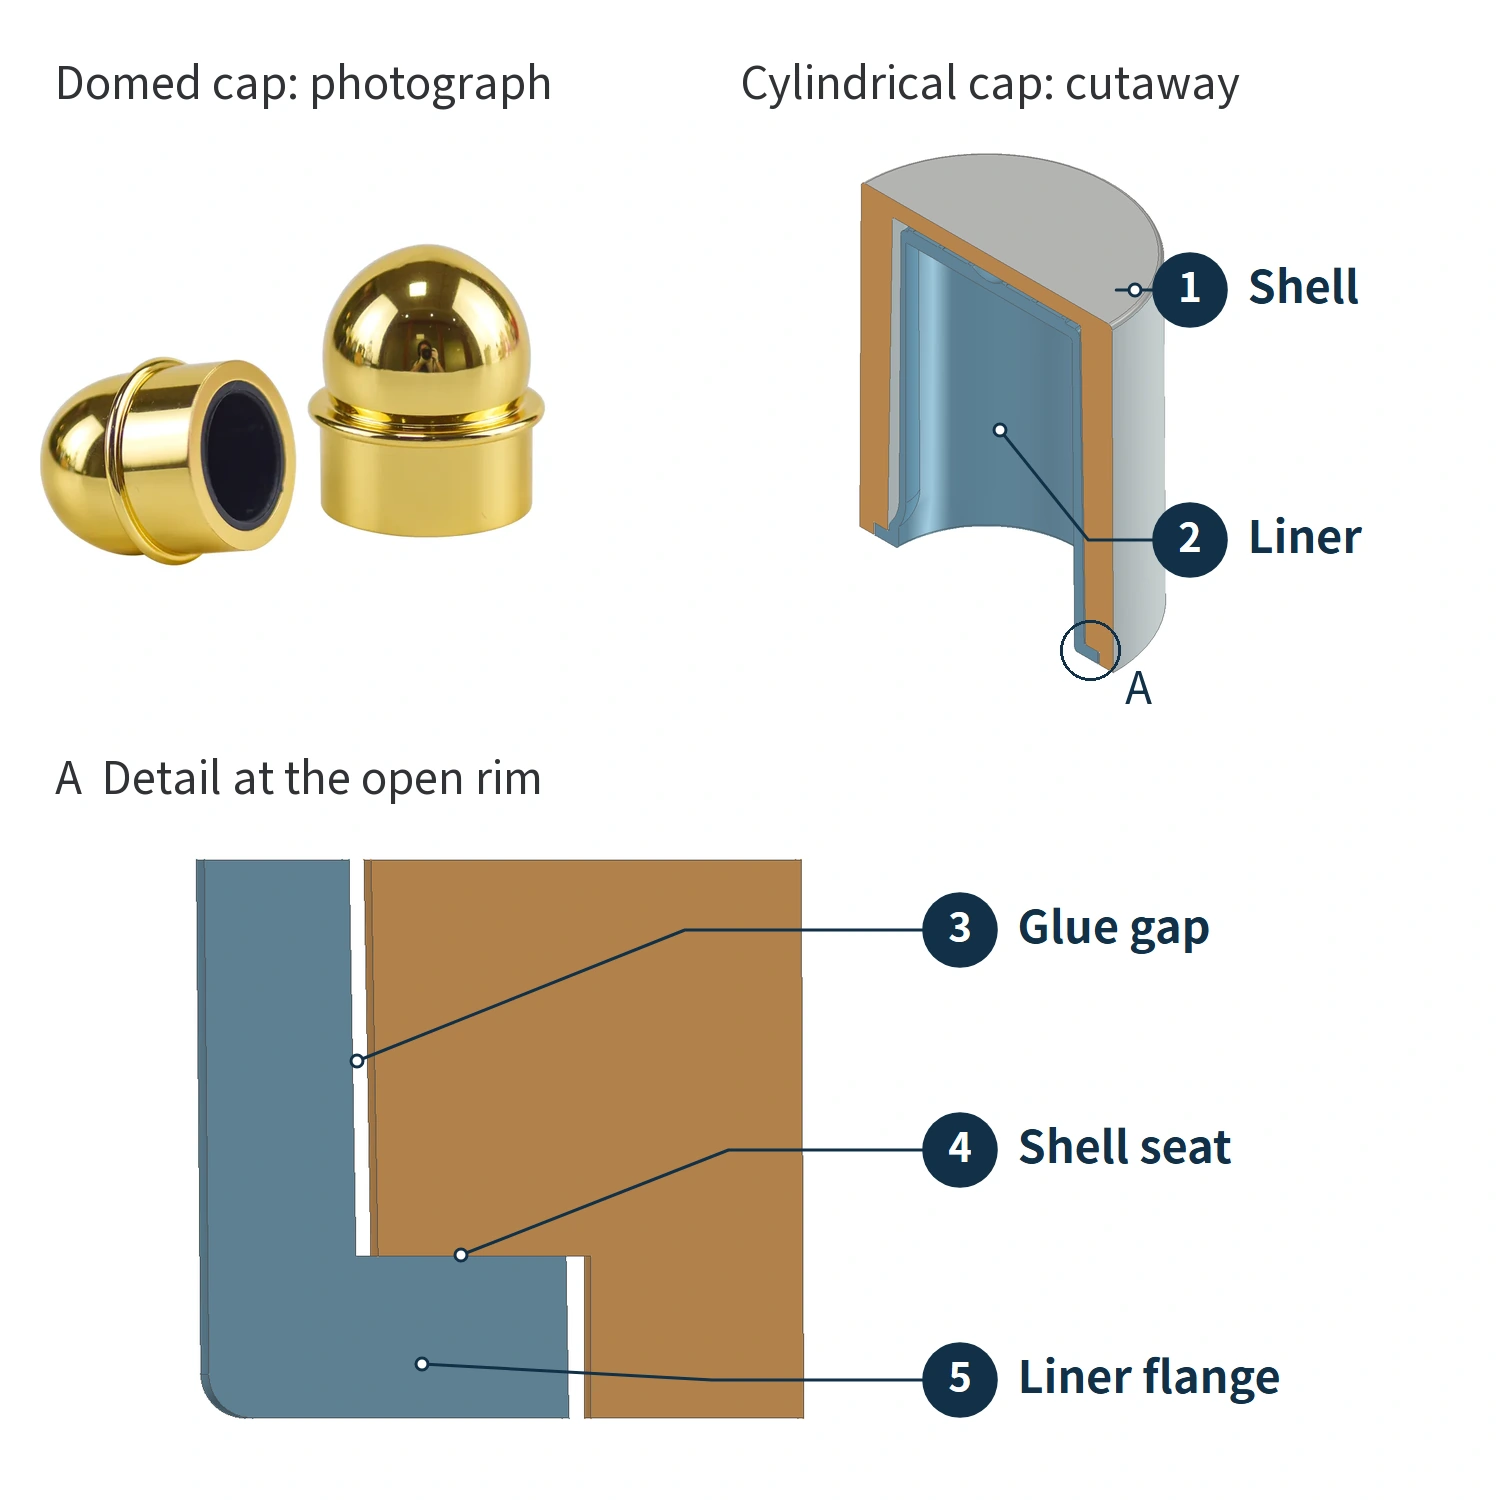
À gauche : photographie du bouchon bombé. À droite : modèle de démonstration d’un bouchon cylindrique assemblé par collage et détail du bord de son ouverture.
L’insert comporte deux interfaces : sa face extérieure se fixe à la coque métallique et sa face intérieure s’engage sur le haut du flacon. La première permet à la coque et à l’insert de se déplacer ensemble. La seconde permet de remettre et de retirer le bouchon à plusieurs reprises.
Le modèle de démonstration de bouchon cylindrique de Wbmetal utilise un assemblage par collage. L’insert est introduit par l’ouverture du bouchon. Une collerette orientée vers l’extérieur, à son extrémité inférieure, prend appui sur un épaulement intérieur de la coque pour définir sa position d’insertion. Un jeu est réservé entre les faces latérales de la coque et de l’insert pour le collage. Une fois l’ensemble collé, la traction exercée sur la coque se transmet à l’insert. Le choix de la colle, le traitement de surface et la résistance du collage doivent encore être confirmés sur des échantillons.
Pour un capuchon extérieur encliquetable, le relief de retenue intérieur de l’insert s’engage sur un relief du haut du flacon. La déformation élastique du plastique crée une liaison qui permet d’emboîter et de retirer le bouchon. Le serrage de l’ajustement doit être vérifié avec l’ensemble réel du haut du flacon.
Lorsque l’ensemble de pompe est monté sur l’ouverture du flacon, un joint peut assurer l’étanchéité de leur liaison. L’engagement du capuchon extérieur sur le haut du flacon maintient le bouchon en place tout en permettant de le retirer pour l’utilisation.
Composition de l’alliage de zinc et poids du bouchon
Les alliages de zinc ont le zinc pour constituant principal, auquel s’ajoutent d’autres éléments pour obtenir différentes nuances. Le Zamak 3 utilisé pour le bouchon bombé contient de l’aluminium (environ 4%) et une petite quantité de magnésium, avec une limite spécifiée pour la teneur en cuivre. La nuance définit la composition du matériau. Les couleurs finales, comme le doré et l’argenté, dépendent des traitements de surface ultérieurs.
Les données du fabricant de l’alliage indiquent une masse volumique typique de 6,6 g/cm³ pour cette nuance. Cela signifie que 1 cm³ d’alliage pèse environ 6.6 g. Le volume de métal multiplié par sa masse volumique donne le poids de la partie métallique.
Un bouchon creux peut donc malgré tout donner une impression de poids. Le diamètre extérieur, la hauteur, l’épaisseur des parois et la taille de la cavité intérieure déterminent ensemble le volume de métal. Deux bouchons d’aspect extérieur similaire peuvent avoir des poids différents si leur géométrie intérieure diffère. Un insert plastique ou d’autres éléments décoratifs ajoutent leur propre poids. La sensation recherchée doit être évaluée dans le cadre de la conception complète du bouchon, plutôt qu’en augmentant simplement l’épaisseur de la coque.
Comment le moulage sous pression forme l’extérieur et la cavité intérieure
Les corps de bouchons en alliage de zinc peuvent être produits par moulage sous pression à chambre chaude. Un mécanisme d’injection relié au bain d’alliage fondu alimente un moule fermé en métal liquide. Différentes parties du moule définissent l’extérieur et l’intérieur du bouchon.
L’espace du moule réservé au métal liquide s’appelle l’empreinte. Dans l’animation, la surface de formage du moule gris définit le profil extérieur du bouchon. Le noyau bleu occupe l’espace intérieur du bouchon. Le métal se solidifie autour du noyau pour former le dessus et la paroi latérale. L’espace occupé par le noyau devient la cavité intérieure.
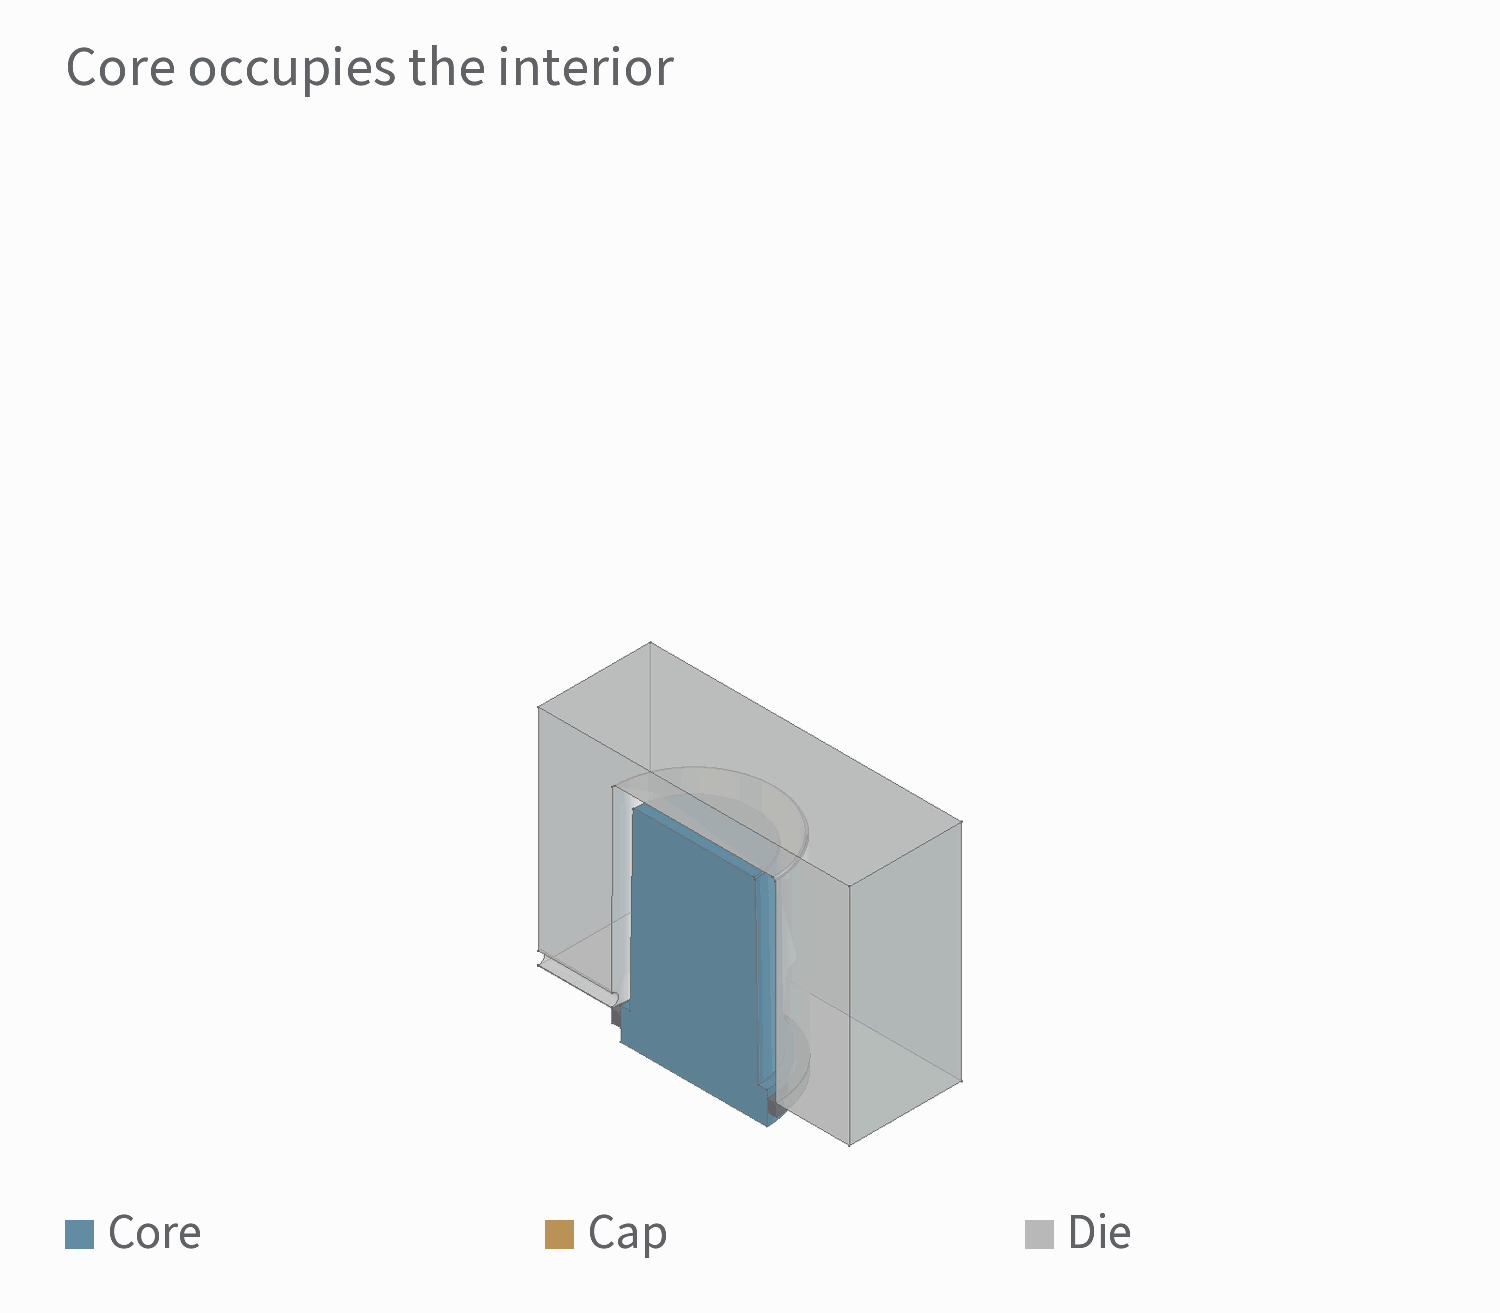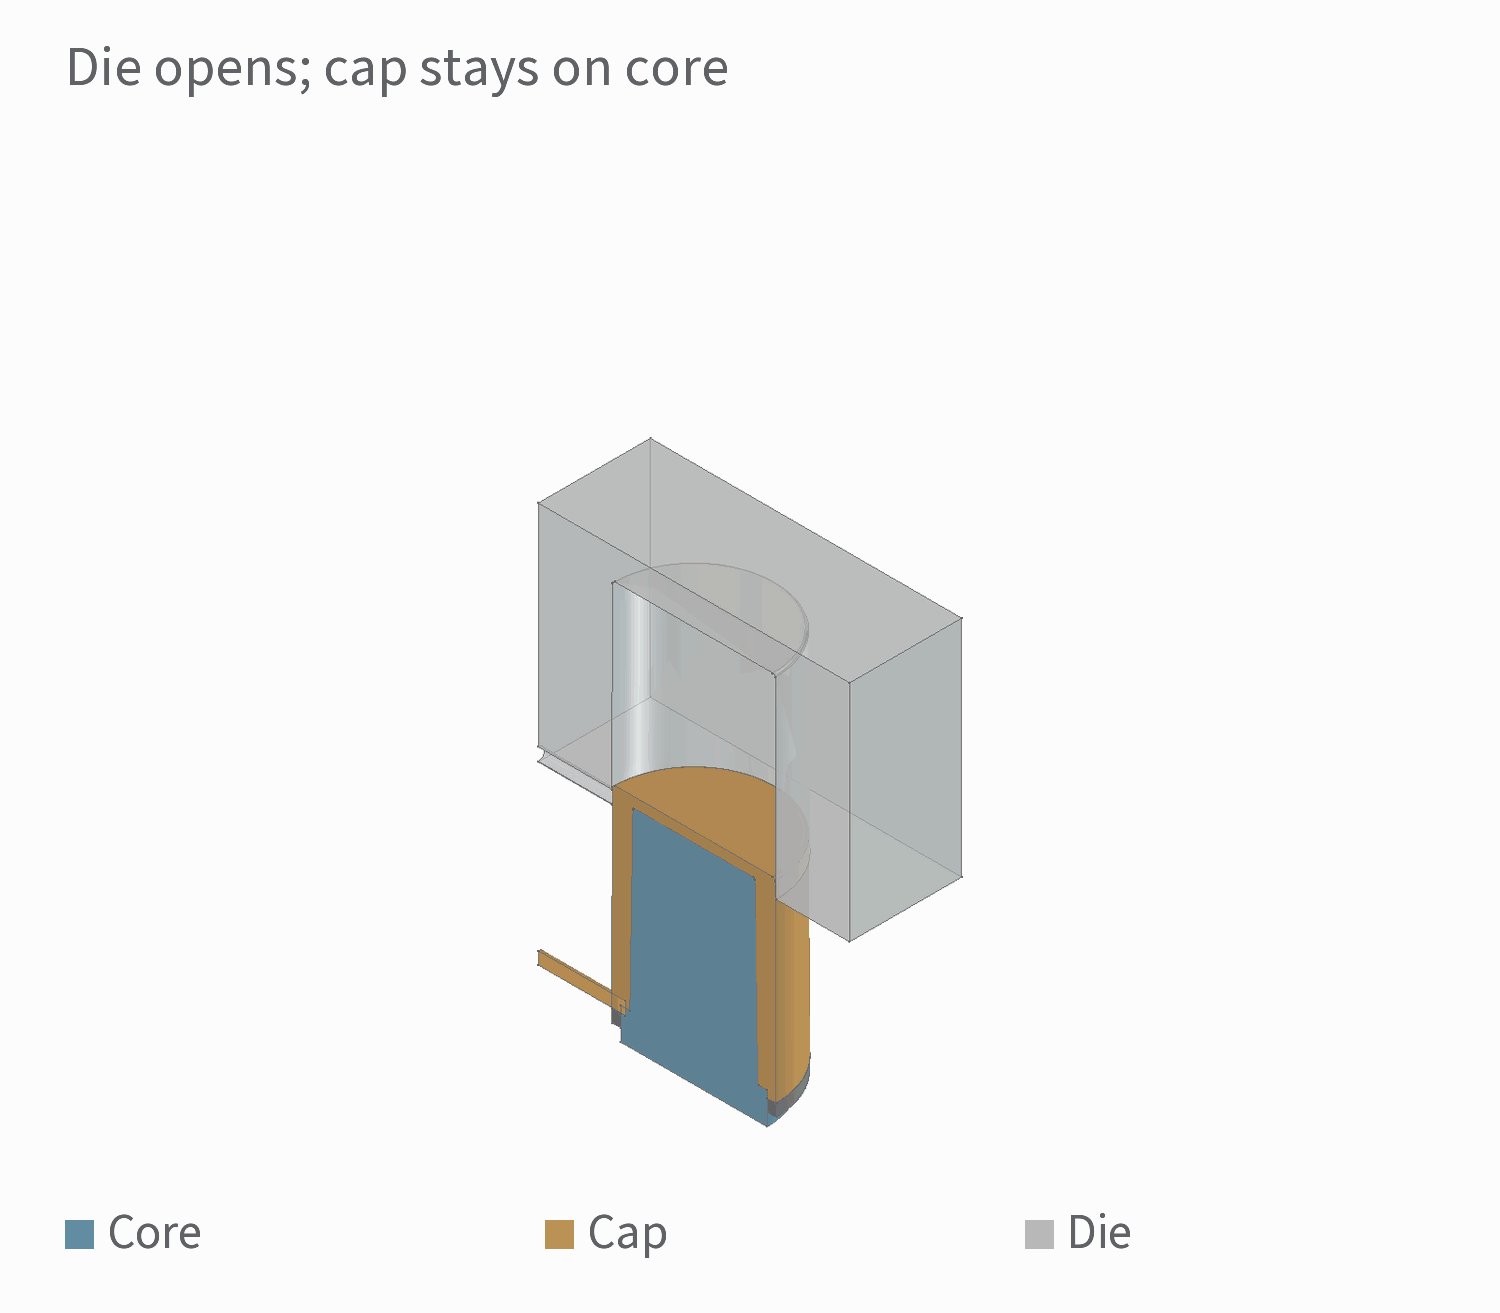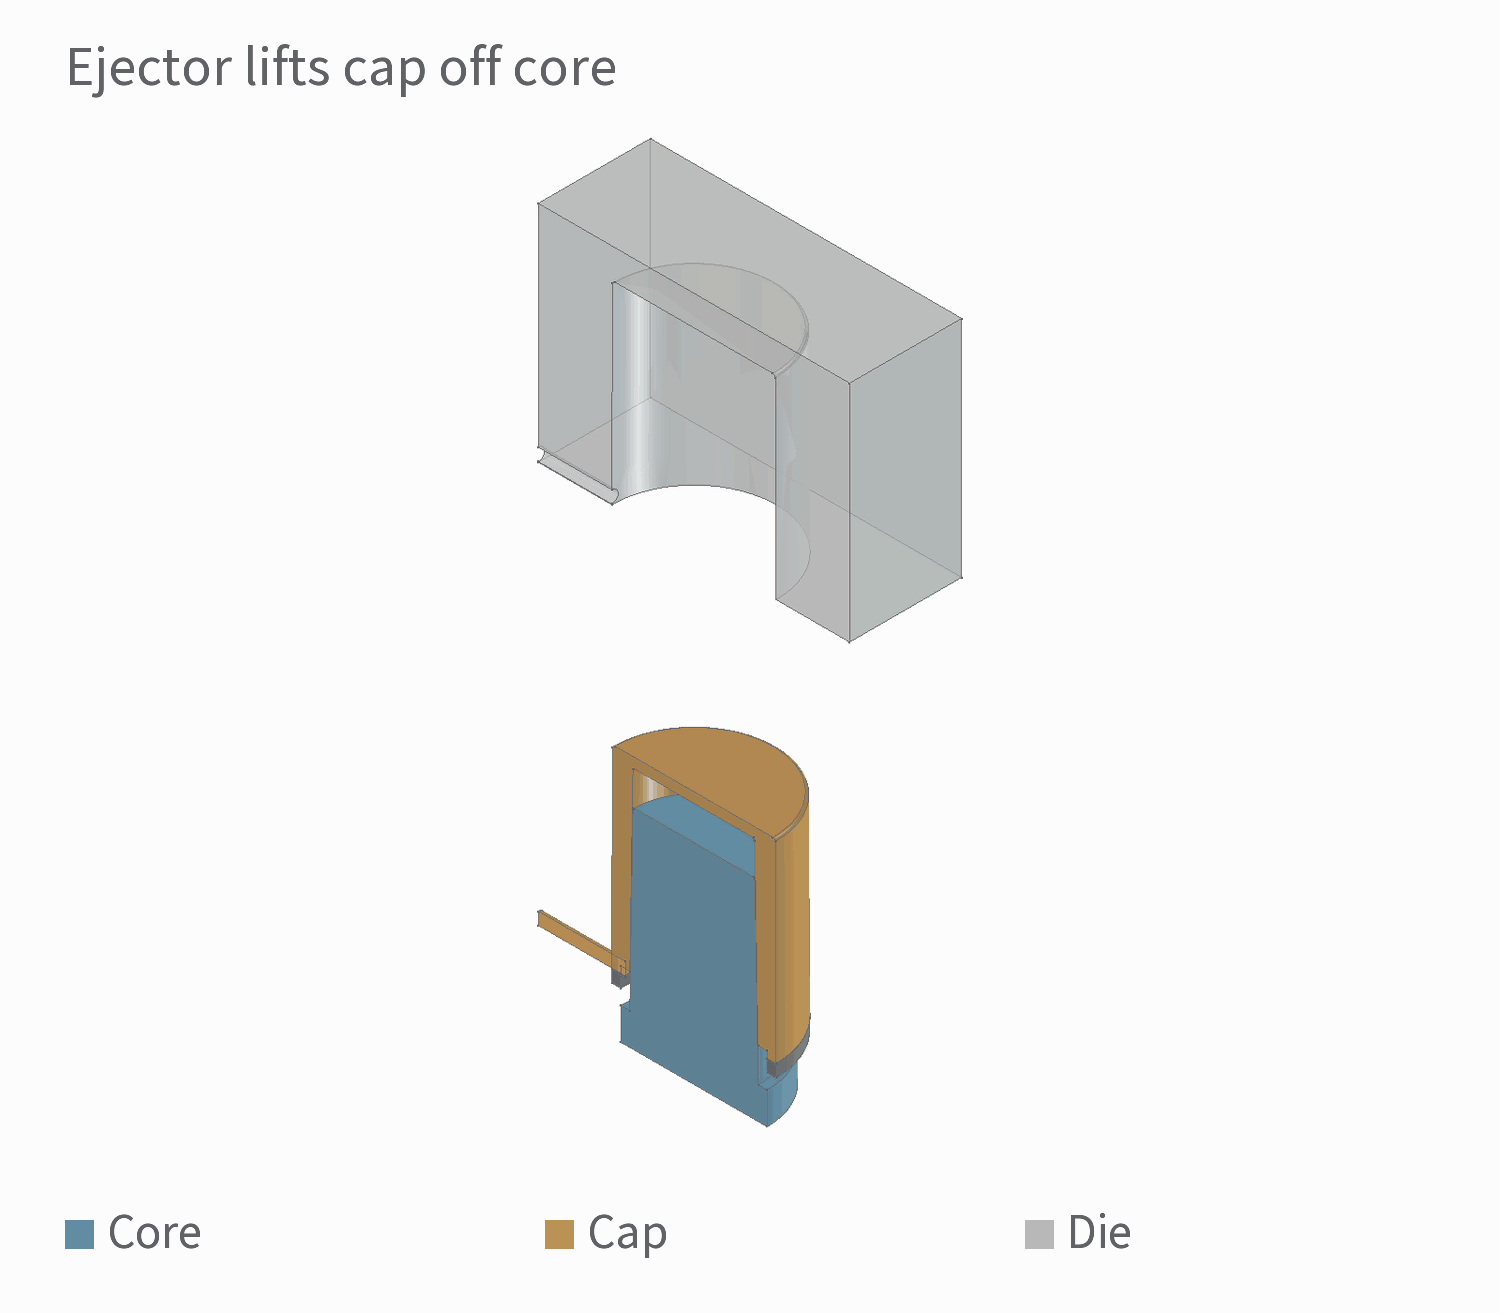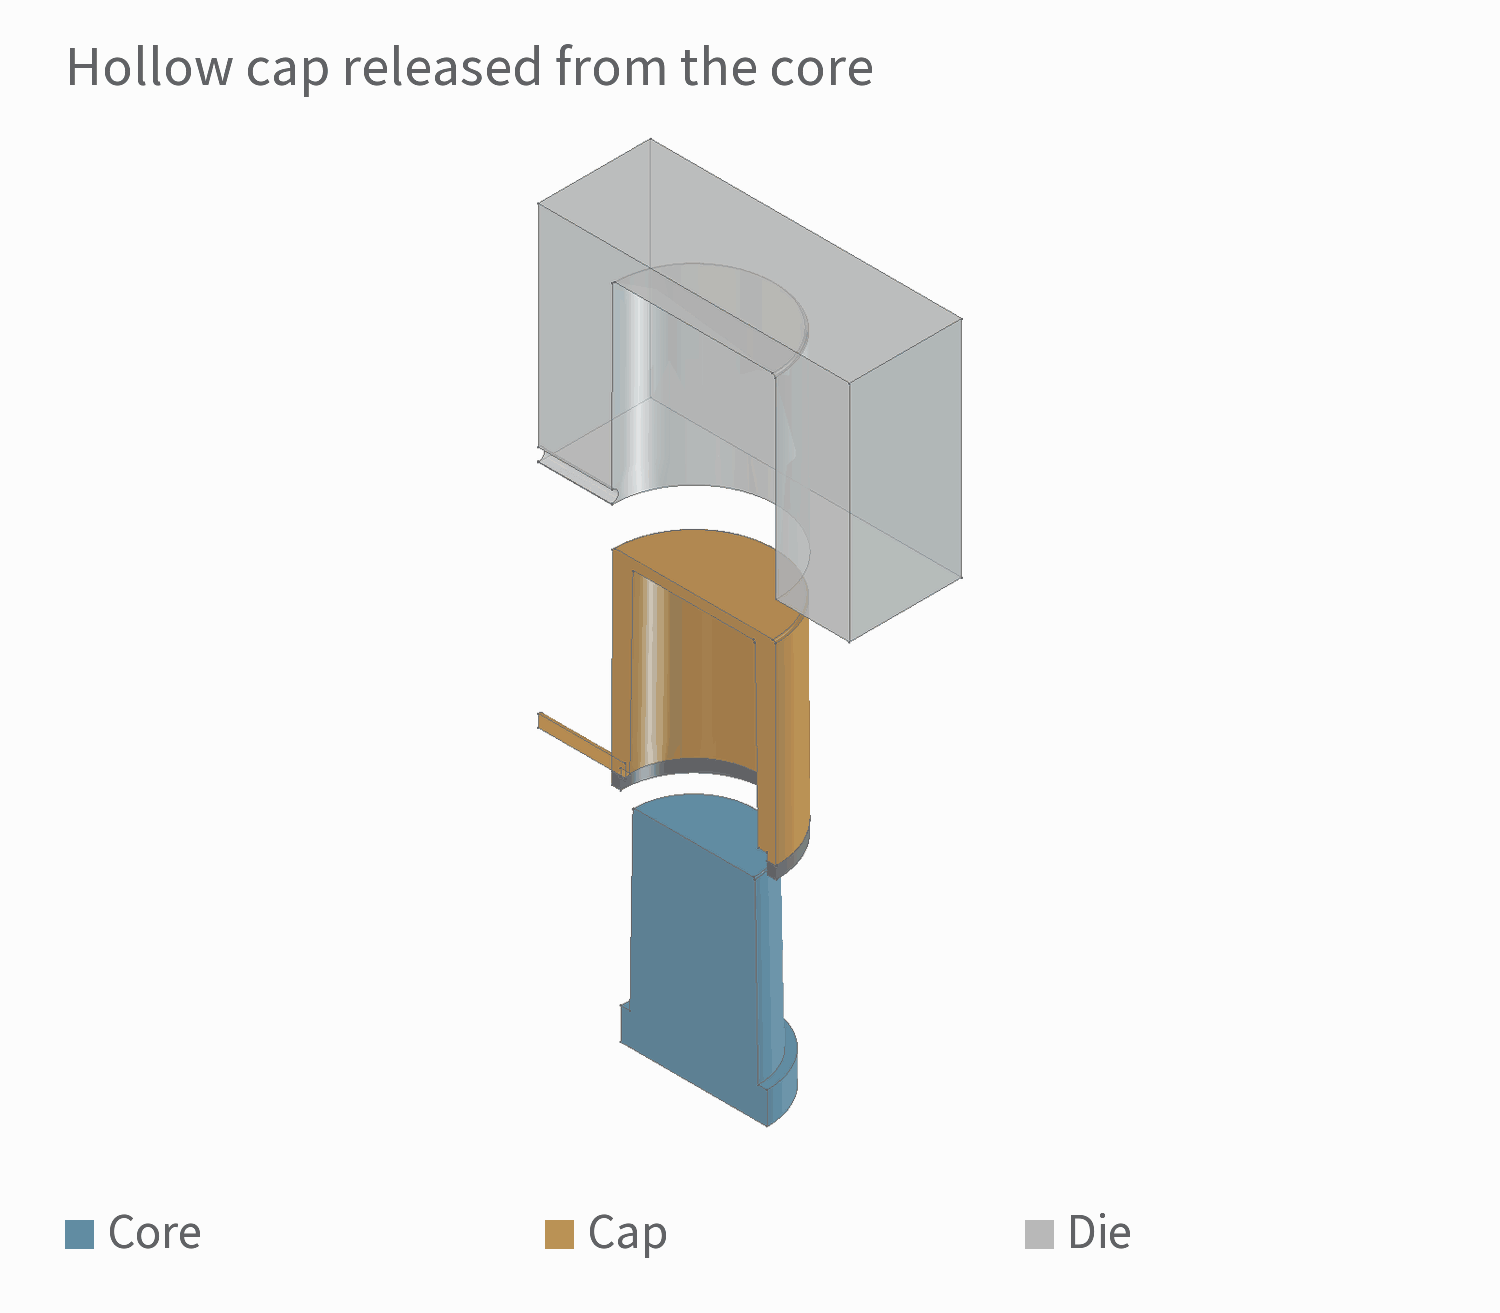
Vue simplifiée de la formation du bouchon. La couleur dorée identifie son corps, et la séquence de remplissage illustre le passage d’une phase à l’autre.
Une fois le métal solidifié, le moule s’ouvre et le système d’éjection pousse la pièce moulée hors du moule. Les restes d’attaque de coulée et les bavures sont ensuite retirés ; le corps du bouchon est alors prêt pour l’usinage et la finition. Le mécanisme d’injection déplace le métal liquide ; le système d’éjection retire une pièce déjà solidifiée.
La conception doit aussi permettre le démoulage de la pièce. Si une rainure retient le noyau, la pièce ne peut pas être extraite dans la direction initiale. Il faut modifier la structure ou prévoir un dispositif approprié de retrait du noyau. L’épaisseur des parois doit être aussi uniforme que possible, avec des transitions là où elle doit varier. Les surépaisseurs locales sont davantage sujettes à la porosité lors de la solidification et du retrait. Pour augmenter le poids d’un bouchon, il faut également tenir compte du remplissage, de la solidification et du démoulage.
Des dômes et facettes aux surfaces texturées
Pour comprendre les différences entre les bouchons de parfum moulés sous pression, on peut d’abord observer le profil général, puis les détails de surface. Un dôme utilise une surface courbe continue pour créer une forme arrondie. Un bouchon facetté, carré au sommet et rond à la base, associe des faces planes et des angles qui présentent différentes zones d’ombre et de lumière.
La texture peut également se concentrer dans une zone. Le bouchon à texture triangulaire de Wbmetal possède une bande régulière de reliefs et de creux au milieu, tandis que les surfaces au-dessus et au-dessous restent lisses. Cette bande texturée contraste avec les zones lisses. Un autre bouchon cylindrique porte des strass sur sa paroi latérale. Les éclats lumineux proviennent de pièces décoratives montées séparément.
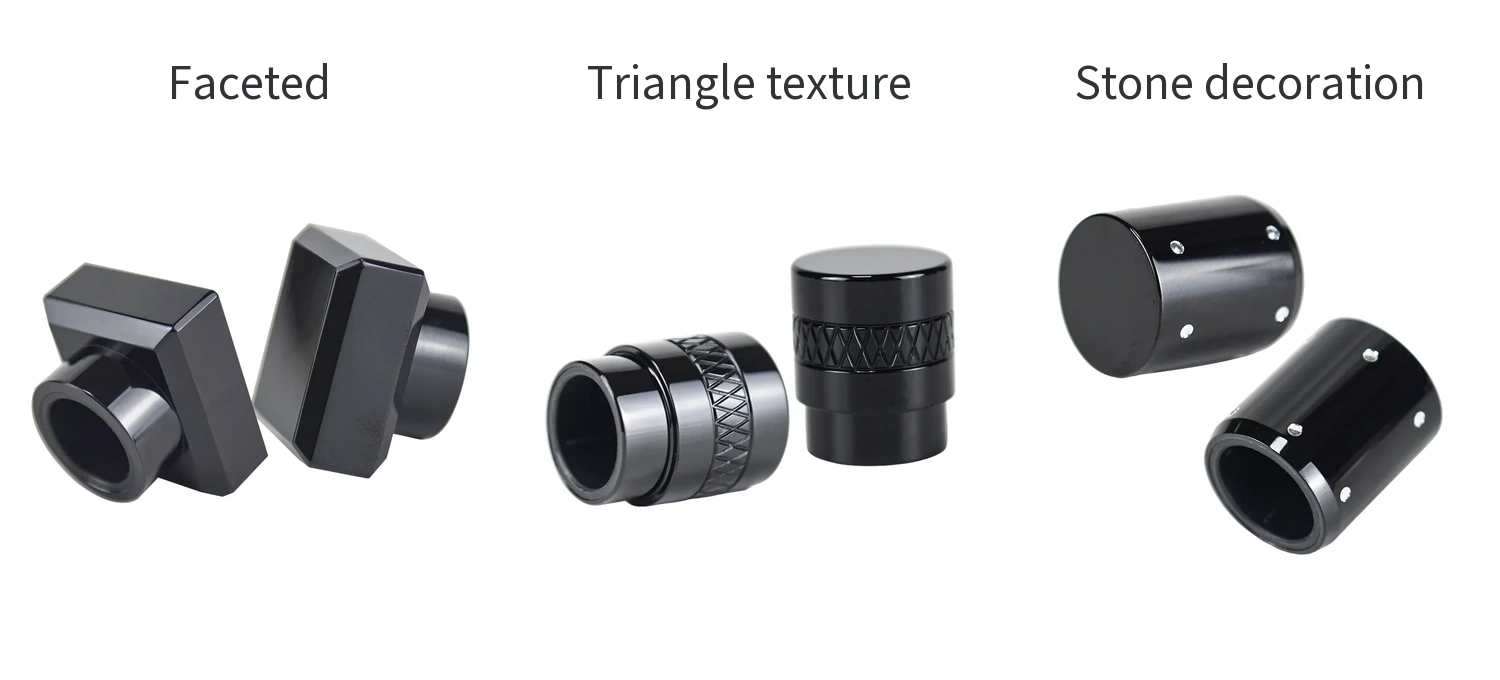
Du point de vue de la fabrication, les reliefs et les creux compatibles avec le moulage et le démoulage peuvent être formés directement sur le métal par le moule. Un usinage complémentaire peut être effectué si nécessaire. La méthode choisie pour une facette, un trou ou une texture dépend de sa forme. Le terme esthétique « facetté » ne signifie pas automatiquement que chaque face est usinée après le moulage.
L’identité de marque peut aussi faire partie de la conception tridimensionnelle. Des lettres en creux, des lettres en relief et des motifs répétitifs peuvent être formés avec le corps du bouchon. Leurs formes et leur orientation doivent permettre le démoulage et éviter les contre-dépouilles qui s’accrochent à l’outillage.
Couleur, brillance et associations décoratives
Le moulage sous pression forme d’abord le corps du bouchon. L’ébarbage, le polissage et les traitements de surface continuent ensuite à modifier son apparence. L’ébarbage enlève les excédents de matière et les bavures, tandis que le polissage améliore la surface du substrat métallique. Le placage électrolytique ajoute une couche de métal et la peinture par pulvérisation forme un revêtement en surface. La page produit du bouchon bombé de Wbmetal mentionne le placage électrolytique, la peinture par pulvérisation et les couleurs personnalisées.
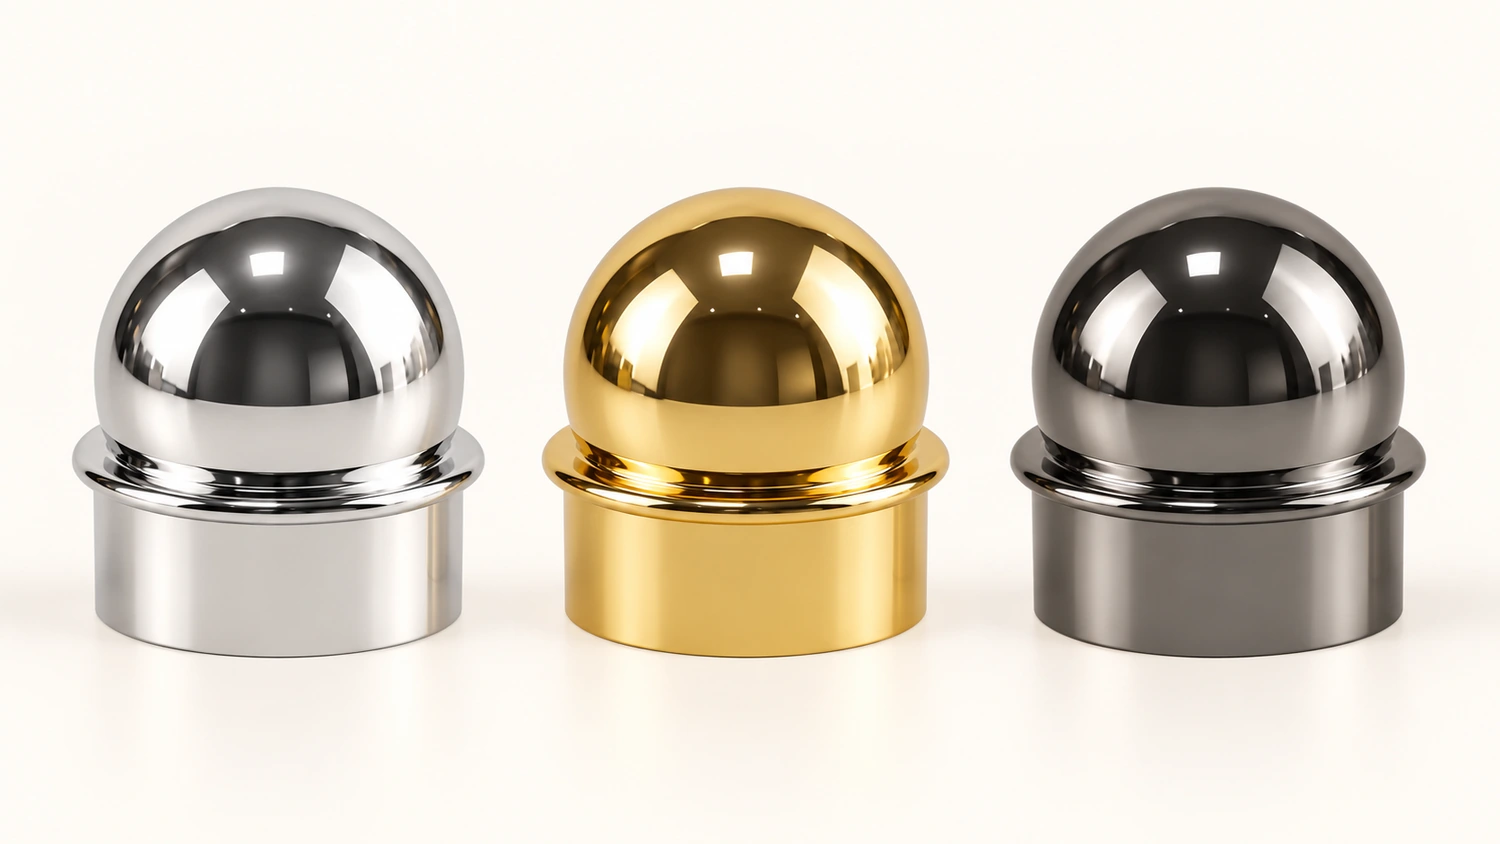
De gauche à droite : argent brillant, or chaud et gris canon foncé. Il s’agit dans les trois cas d’illustrations de design.
Ces traitements peuvent donner à un même profil de bouchon différentes couleurs et différents effets réfléchissants. Les surfaces brillantes rendent les petites irrégularités plus visibles ; l’état de surface du substrat est donc important. L’International Zinc Association indique que la surface doit être pratiquement exempte de défauts avant le placage décoratif. Il ne faut pas attendre de la couche plaquée qu’elle corrige la porosité ou tous les problèmes de surface.
Les associations décoratives ajoutent un autre matériau au corps métallique du bouchon. Le modèle de démonstration métal et cristal de Wbmetal comprend trois pièces distinctes : un élément en cristal facetté au sommet, un corps métallique à motifs et un insert intérieur. Le corps métallique forme le contour périphérique, le cristal assure la décoration supérieure et l’insert reste à l’intérieur du corps. Chaque pièce joue un rôle dans l’esthétique ou l’ajustement du bouchon.
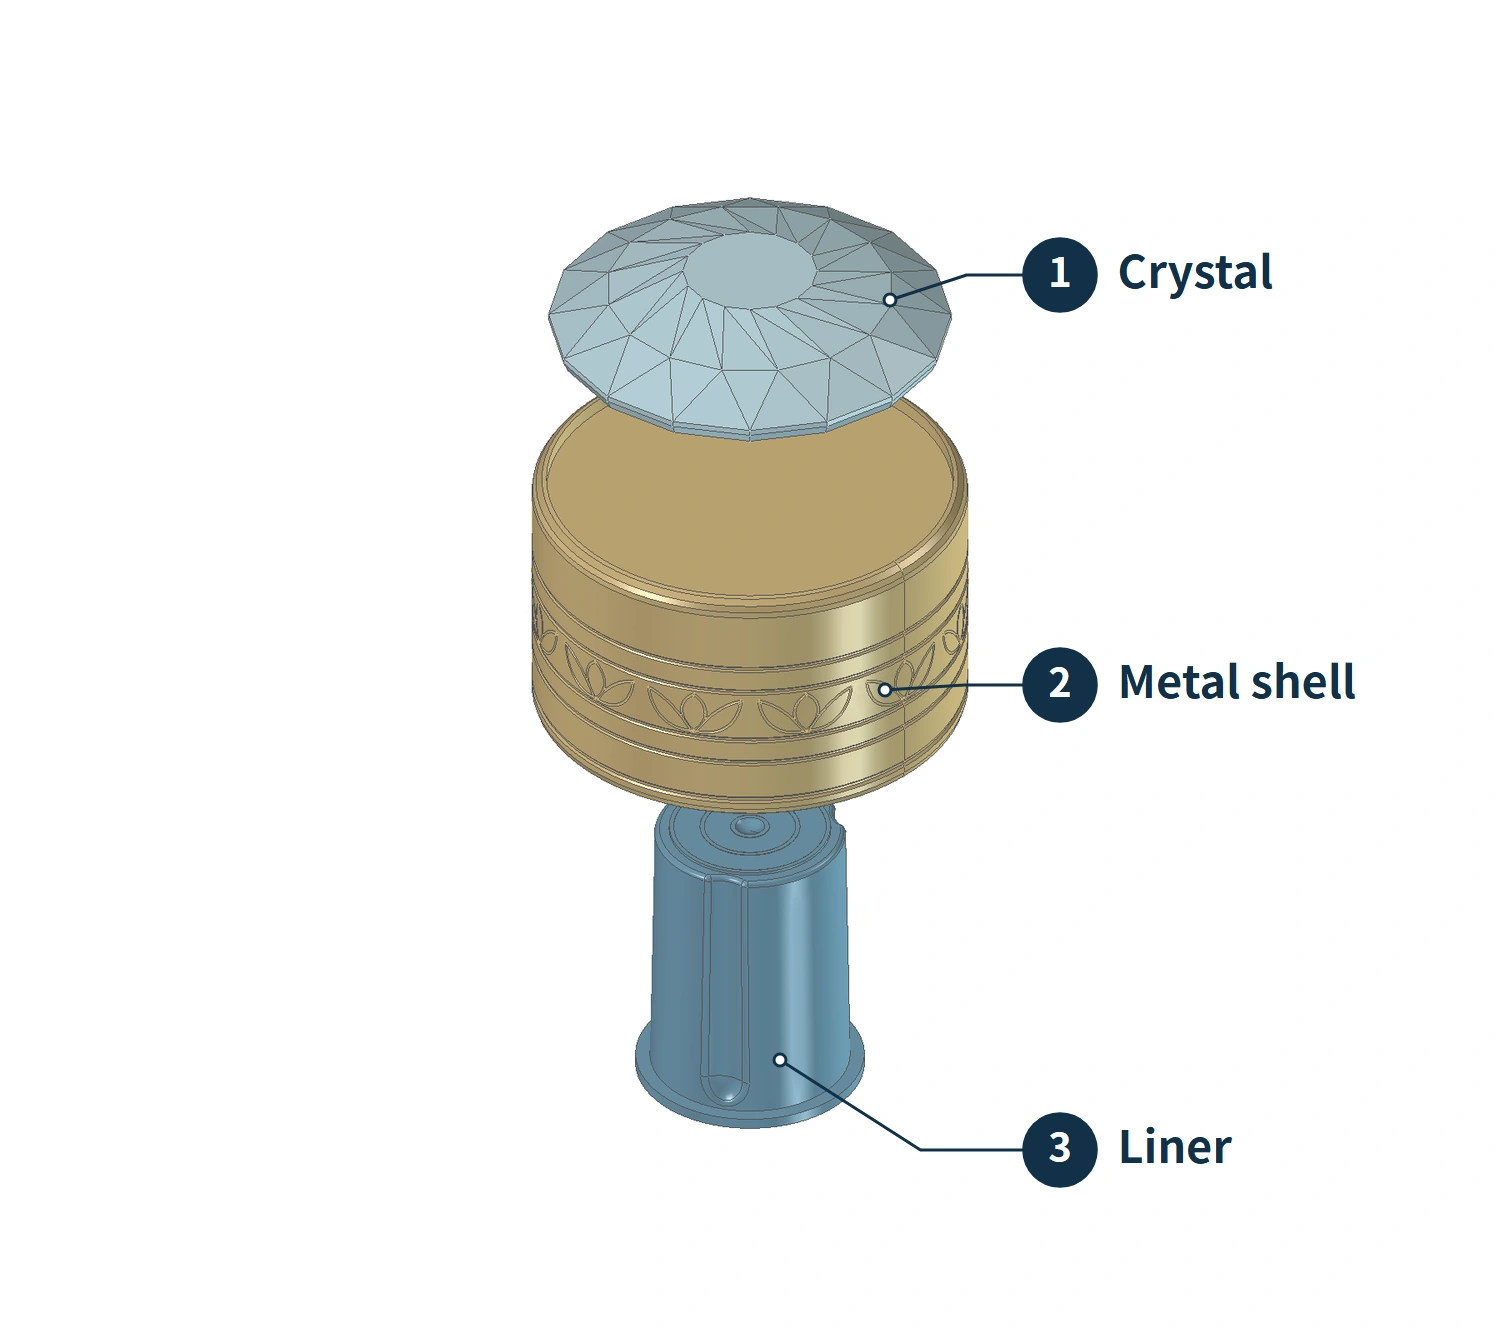
Ce type de conception combinée nécessite de prévoir ensemble la position de fixation de l’élément décoratif, la géométrie métallique adjacente et la méthode d’assemblage. Les matériaux réels, la résistance des liaisons et l’aspect fini doivent encore être vérifiés sur des échantillons.
Les dimensions du bouchon doivent correspondre à l’ensemble du haut du flacon
Les dimensions d’un bouchon de parfum influencent à la fois les proportions du flacon et sa capacité à loger les composants et à se fermer correctement. Ces exigences concernent différentes zones :
| Relation dimensionnelle | Pièces concernées | Points à vérifier |
|---|---|---|
| Diamètre extérieur, largeur et hauteur totale | Bouchon par rapport au corps et à l’épaule du flacon | Conformité du profil général et des proportions au design |
| Diamètre et hauteur intérieurs disponibles | Intérieur de l’insert par rapport à la tête de pulvérisation et à la collerette | Espace suffisant pour les composants du haut du flacon |
| Dimensions de fixation et d’emboîtement | Coque métallique par rapport à l’insert, et insert par rapport au haut du flacon | Position correcte de fixation de l’insert et possibilité de mettre et de retirer correctement le capuchon extérieur |
La contenance du flacon ne détermine pas directement ces trois groupes de dimensions. Même avec une même dimension nominale de col, les interfaces entre la pompe, la collerette décorative et le capuchon extérieur doivent être vérifiées avec les composants réels. La conception du bouchon doit s’appuyer sur les plans ou les échantillons physiques du flacon, de la pompe et de la collerette associés.
Les traitements de surface doivent aussi être pris en compte dans l’ajustement final. Les couches plaquées et les revêtements ajoutent de l’épaisseur. Le placage électrolytique peut également déposer des épaisseurs différentes sur les surfaces en relief et en creux. Si les surfaces d’assemblage reçoivent ces traitements, il faut en tenir compte dans les dimensions et effectuer un montage d’essai avec l’ensemble des composants finis.
Du concept à l’échantillon complet
Le développement d’un bouchon de parfum en alliage de zinc peut commencer par l’apparence du flacon complet. Définissez le profil du bouchon, le poids recherché et l’accord de sa couleur et de son marquage avec le flacon. Intégrez en même temps l’interface du haut du flacon en prévoyant l’insert, les points de liaison et l’espace nécessaire à la tête de pulvérisation.
Transformez ensuite la forme extérieure en une structure réalisable. Vérifiez les transitions d’épaisseur, la direction de démoulage, les lignes de joint et les zones nécessitant un usinage complémentaire. Une fois la pièce brute moulée, contrôlez ses dimensions réelles, son profil, ses traces de joint et son état de surface. Appliquez la finition choisie, puis assemblez-la avec l’insert, les éléments décoratifs et les composants correspondants du haut du flacon pour validation.
Les échantillons des différentes étapes répondent à des questions différentes. Une maquette d’aspect aide à évaluer les proportions et la position des décorations ; une pièce brute de moulage sous pression permet d’examiner le résultat du moulage. Seul un échantillon assemblé avec sa finition définitive réunit couleur, brillance, poids et ajustement dans un même produit. Examiner ces relations ensemble permet d’associer dans le produit fini l’aspect métallique souhaité et la sensation à l’ouverture et à la fermeture.