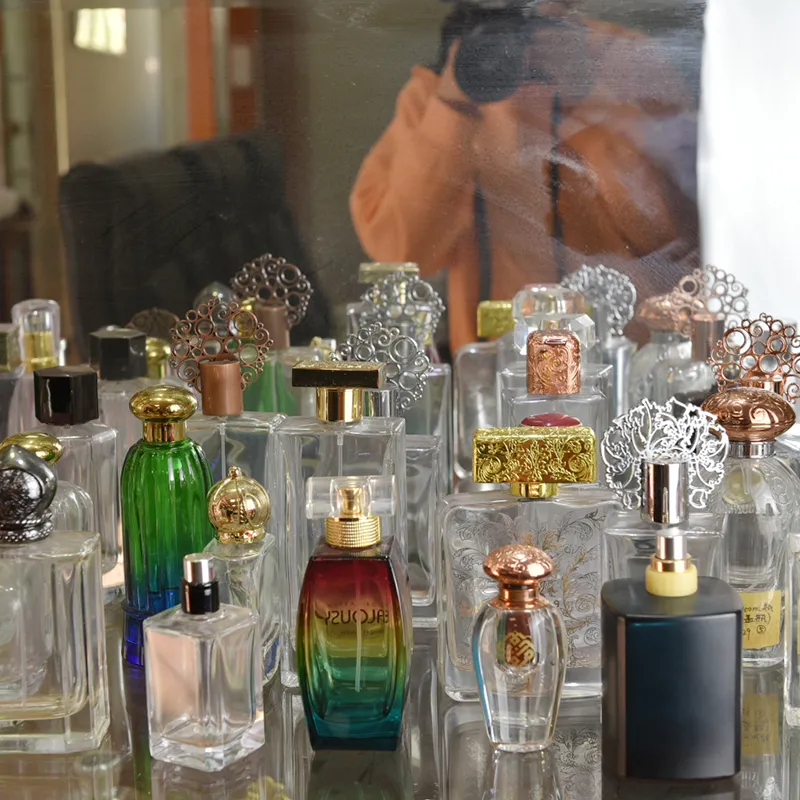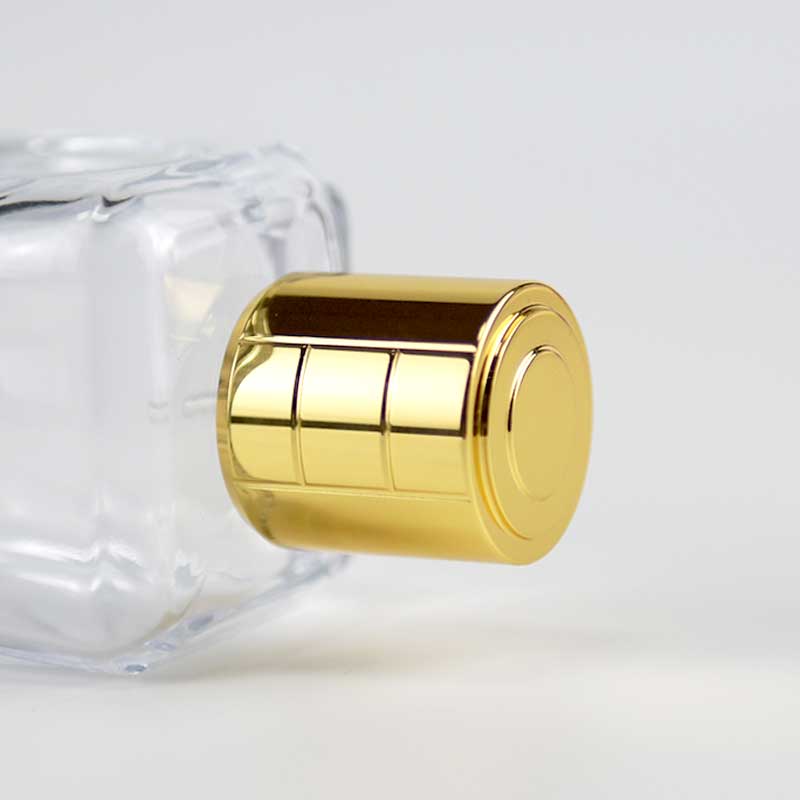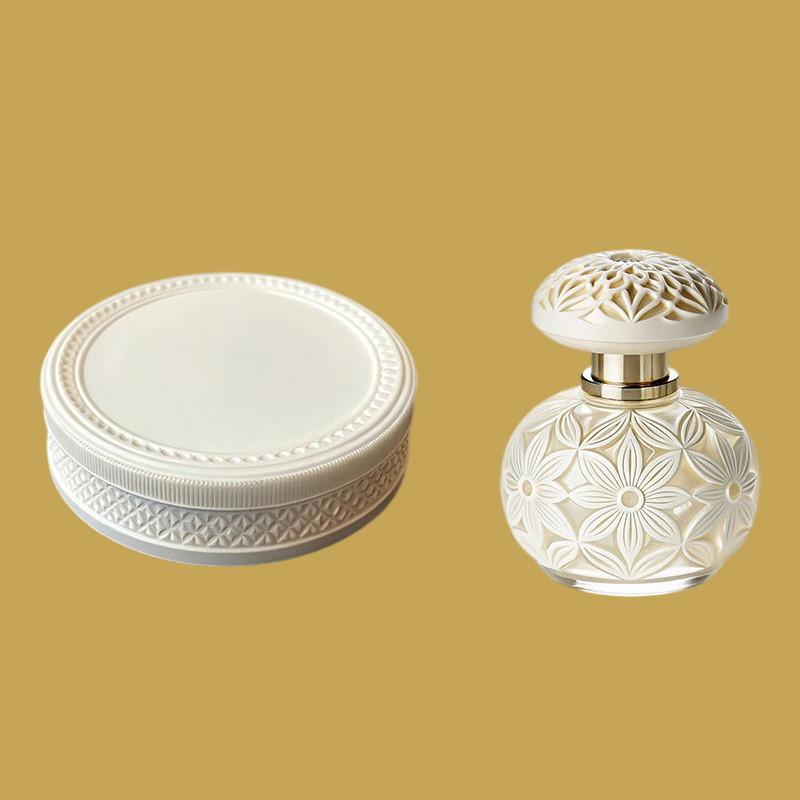
Konzeptdarstellung einer Parfümverpackung.
Bei der Gestaltung einer Parfümverpackung gehören Kuppel, Facetten, Gewicht sowie das Gefühl beim Öffnen und Schließen der Kappe zum Design. Zinkdruckguss verleiht dem Metallkörper eine dreidimensionale Form. Unterschiedliche Farben, Strukturen und Verzierungen ergeben anschließend eine unverwechselbare Parfümverpackung.
Um aus einem Gestaltungskonzept ein Produkt zu machen, müssen Kappenkörper, innere Passung und Oberfläche gemeinsam betrachtet werden. Wer die einzelnen Teile einer Kappe versteht, erkennt leichter, wie solche Entwürfe umgesetzt werden.
Wie Metallhülle und Einsatz zusammenpassen
Eine druckgegossene Parfümkappe aus Zinklegierung ist eine äußere Metallabdeckung für eine Parfümflasche. Geschmolzene Zinklegierung wird in eine Metallform gepresst und erstarrt dort zum Kappenkörper. Bei einer Sprühparfümflasche sitzt die Außenkappe über dem Sprühkopf. Der Metallkörper bestimmt die Form und den Großteil des Gewichts. Er kann außerdem einen Einsatz enthalten, der zum Flaschenkopf passt.
Der kuppelförmige Parfümverschluss von Wbmetal besteht aus einem Körper aus der Zinklegierung Zamak 3 und einem Kunststoffeinsatz. In aufrechter Position sind die Kuppel, der erhabene Ring und der gerade zylindrische Unterteil sichtbar. Durch die Öffnung sieht man den schwarzen Einsatz.
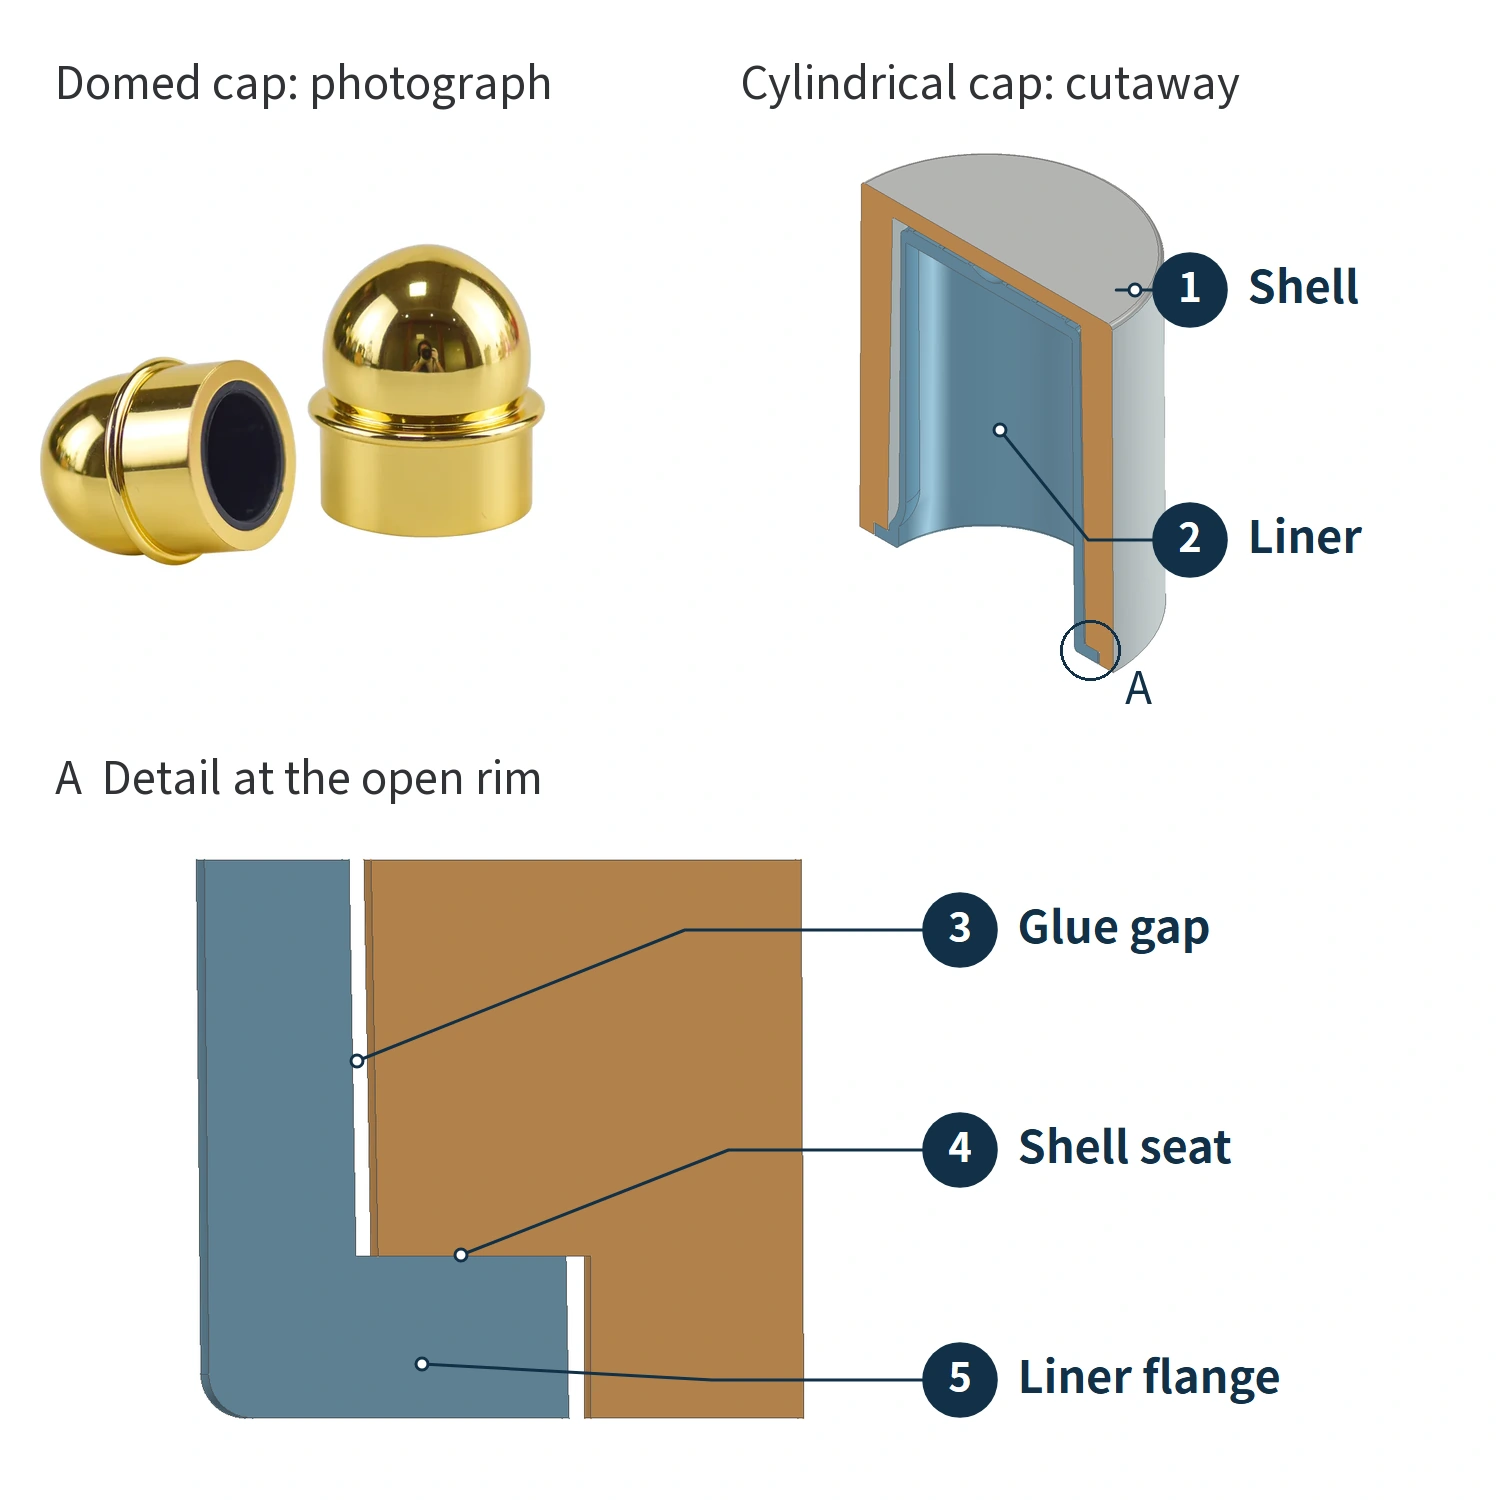
Links: Foto der kuppelförmigen Kappe. Rechts: Demonstrationsmodell einer zylindrischen Kappe mit Klebeverbindung und eine Detailansicht des offenen Randes.
Der Einsatz hat zwei Schnittstellen: Außen ist er mit der Metallhülle verbunden, innen greift er am Flaschenkopf an. Die erste Verbindung sorgt dafür, dass sich Hülle und Einsatz gemeinsam bewegen. Die zweite ermöglicht wiederholtes Aufsetzen und Abziehen.
Das Demonstrationsmodell der zylindrischen Kappe von Wbmetal ist für eine Klebeverbindung ausgelegt. Der Einsatz wird durch die Kappenöffnung eingeschoben. Ein nach außen gerichteter Flansch an seinem unteren Ende liegt an einem Absatz im Inneren der Hülle an und legt die Einsteckposition fest. Zwischen den Seitenflächen von Hülle und Einsatz bleibt ein Spalt für die Verklebung. Nach dem Verkleben wird die beim Abziehen auf die Hülle ausgeübte Kraft auf den Einsatz übertragen. Klebstoff, Oberflächenbehandlung und Klebfestigkeit müssen noch an Mustern bestätigt werden.
Bei einer aufsteckbaren Außenkappe greift das innere Halteelement des Einsatzes in eine Erhebung am Flaschenkopf. Durch die Elastizität des Kunststoffs entsteht eine Verbindung, die sich aufstecken und abziehen lässt. Die Festigkeit der Passung ist mit der tatsächlichen Flaschenkopf-Baugruppe zu prüfen.
Wenn die Pumpenbaugruppe auf der Flaschenmündung montiert wird, kann eine Dichtung die Verbindung zwischen beiden abdichten. Der Eingriff der Außenkappe am Flaschenkopf hält die Kappe in Position und ermöglicht zugleich, sie zur Verwendung abzunehmen.
Zusammensetzung der Zinklegierung und Kappengewicht
Zinklegierungen bestehen hauptsächlich aus Zink; weitere Elemente erzeugen unterschiedliche Sorten. Das für die kuppelförmige Kappe verwendete Zamak 3 enthält etwa 4% Aluminium und eine geringe Menge Magnesium; der Kupfergehalt ist begrenzt. Die Sorte beschreibt die Materialzusammensetzung. Fertige Farben wie Gold und Silber hängen von nachfolgenden Oberflächenbehandlungen ab.
Die Daten des Legierungsherstellers nennen eine typische Dichte von 6,6 g/cm³ für diese Sorte. Das bedeutet, dass 1 cm³ Legierung etwa 6.6 g wiegt. Das Metallvolumen multipliziert mit der Dichte ergibt das Gewicht des Metallanteils.
Eine hohle Kappe kann sich daher dennoch schwer anfühlen. Außendurchmesser, Höhe, Wandstärke und Größe des Hohlraums bestimmen gemeinsam das Metallvolumen. Zwei außen ähnlich aussehende Kappen können bei unterschiedlicher Innengeometrie verschieden schwer sein. Ein Kunststoffeinsatz oder weitere Zierteile tragen zusätzlich zum Gewicht bei. Das gewünschte Griffgefühl sollte anhand der gesamten Kappenkonstruktion beurteilt werden, anstatt die Hülle einfach immer dicker zu machen.
Wie Druckguss Außenform und Hohlraum erzeugt
Kappenkörper aus Zinklegierung können im Warmkammerdruckguss hergestellt werden. Eine mit dem Bad der geschmolzenen Legierung verbundene Einspritzeinheit führt flüssiges Metall in eine geschlossene Form. Verschiedene Formteile bestimmen die Außen- und Innenseite der Kappe.
Der in der Form für das flüssige Metall vorgesehene Raum heißt Formhohlraum. In der Animation bestimmt die formgebende Fläche der grauen Form die Außenkontur der Kappe. Der blaue Kern nimmt den Raum im Inneren der Kappe ein. Das Metall erstarrt um den Kern und bildet Oberseite und Seitenwand. Der vom Kern belegte Raum wird zum inneren Hohlraum.
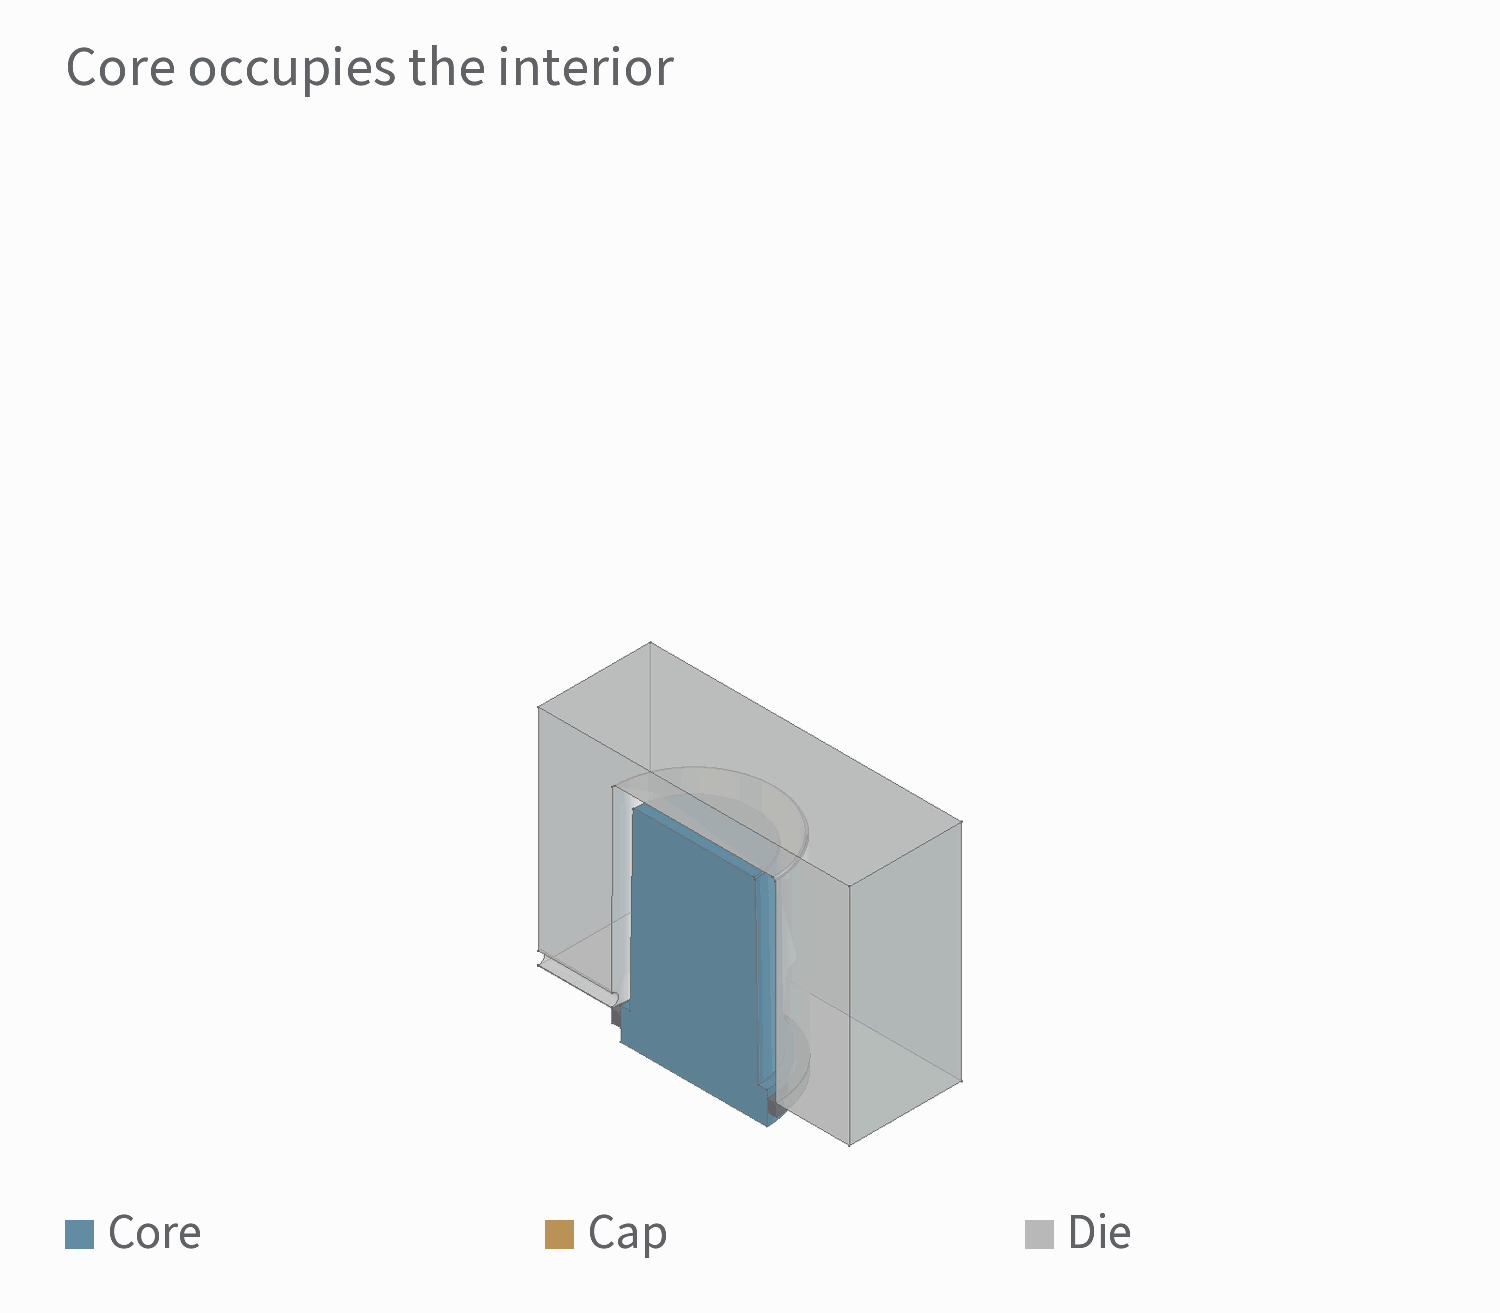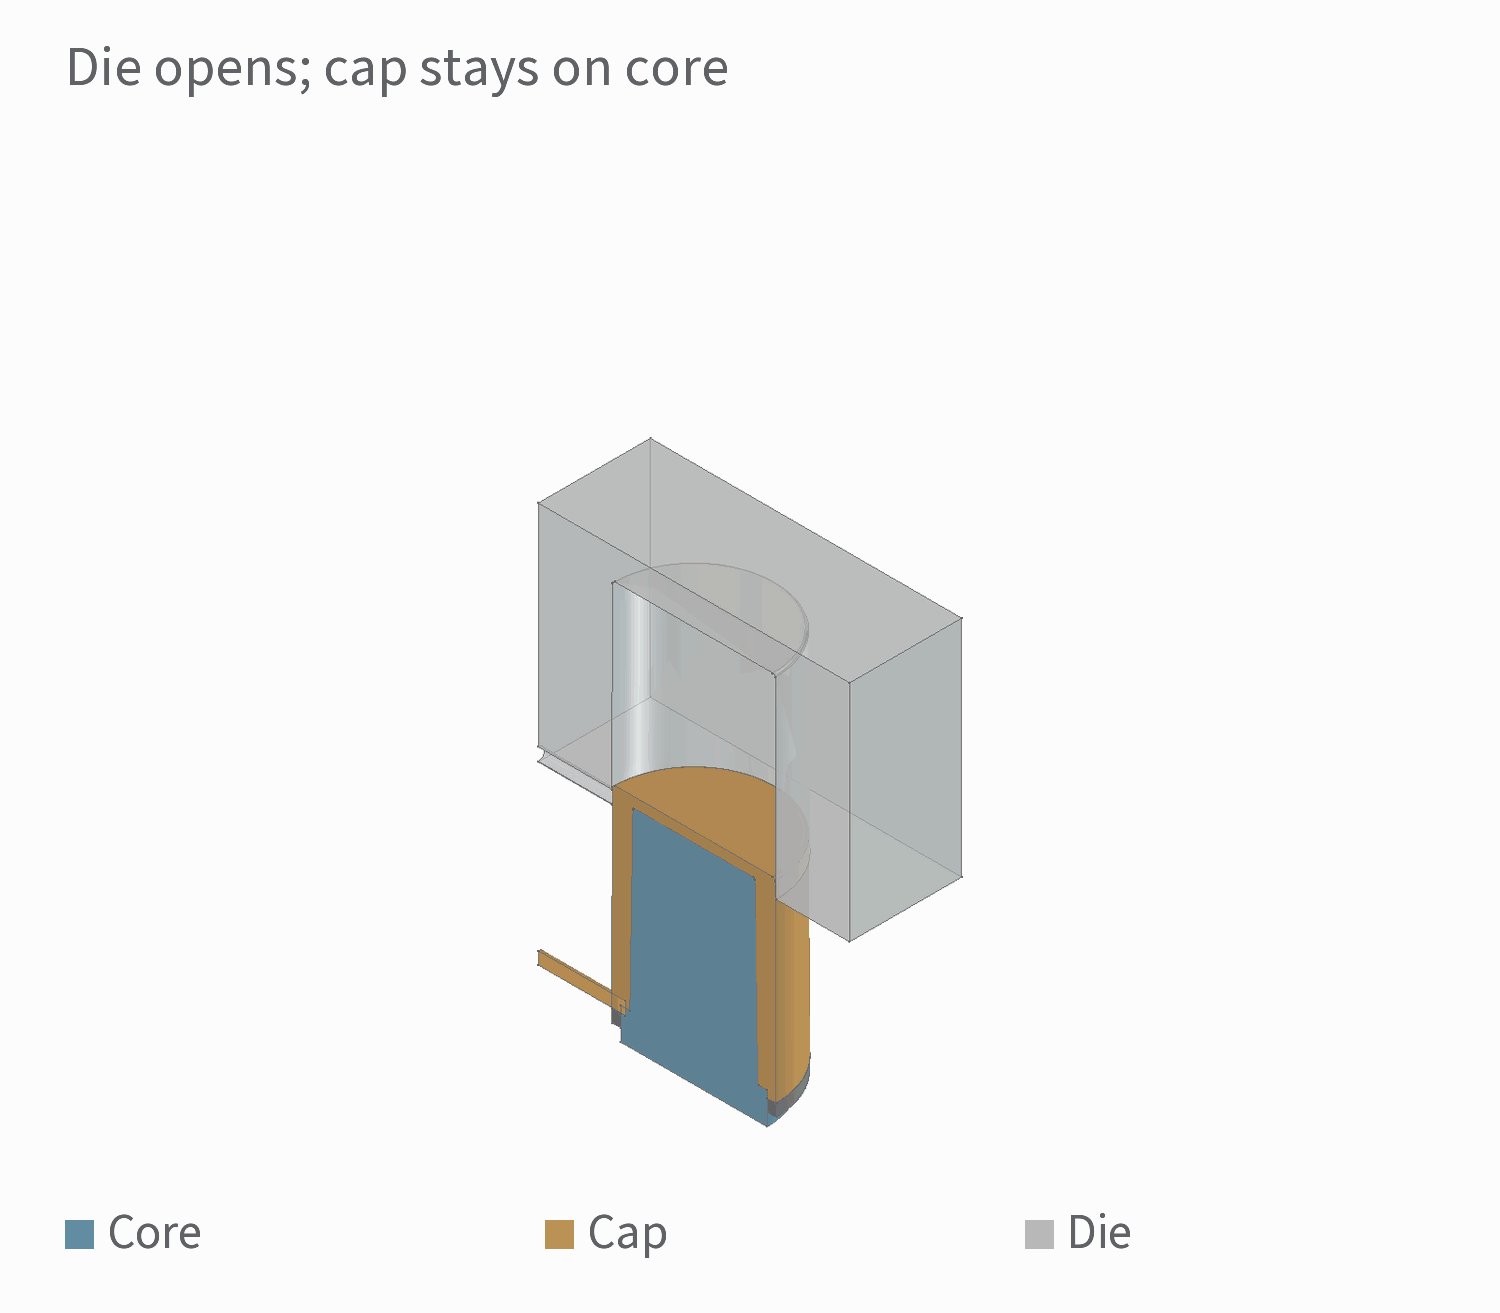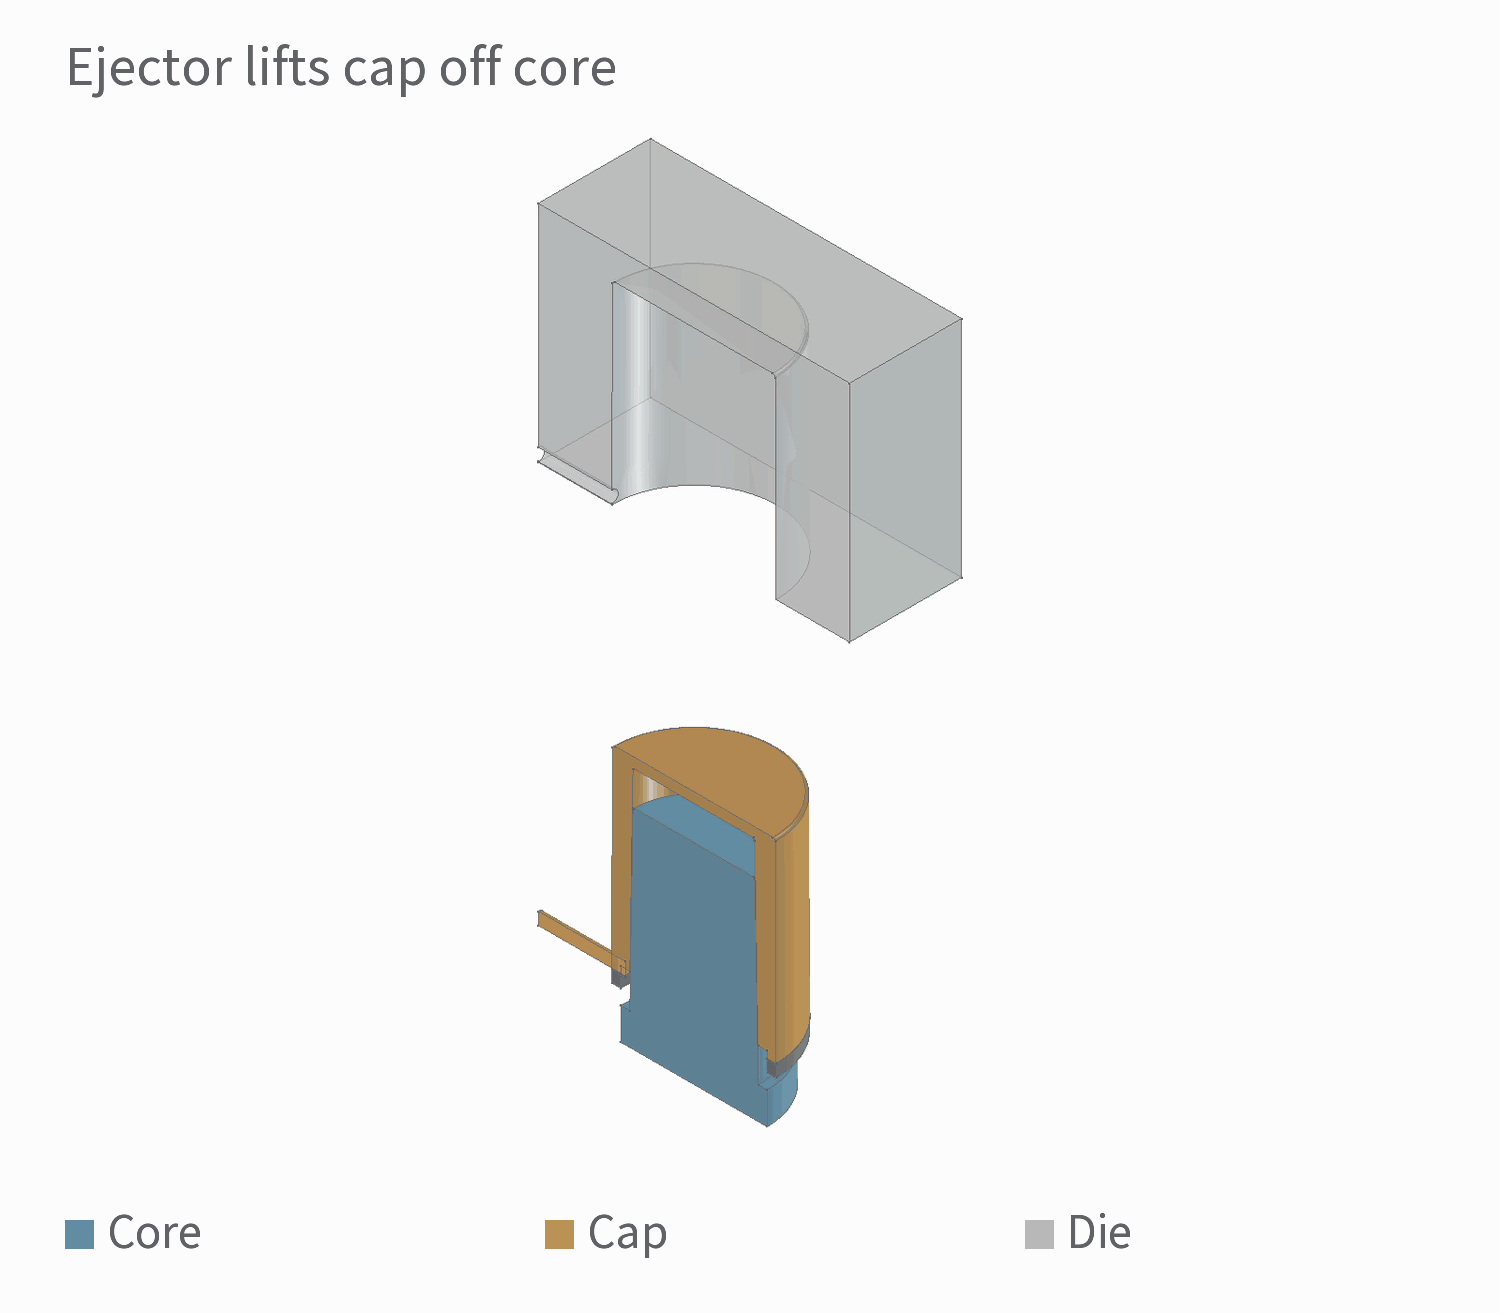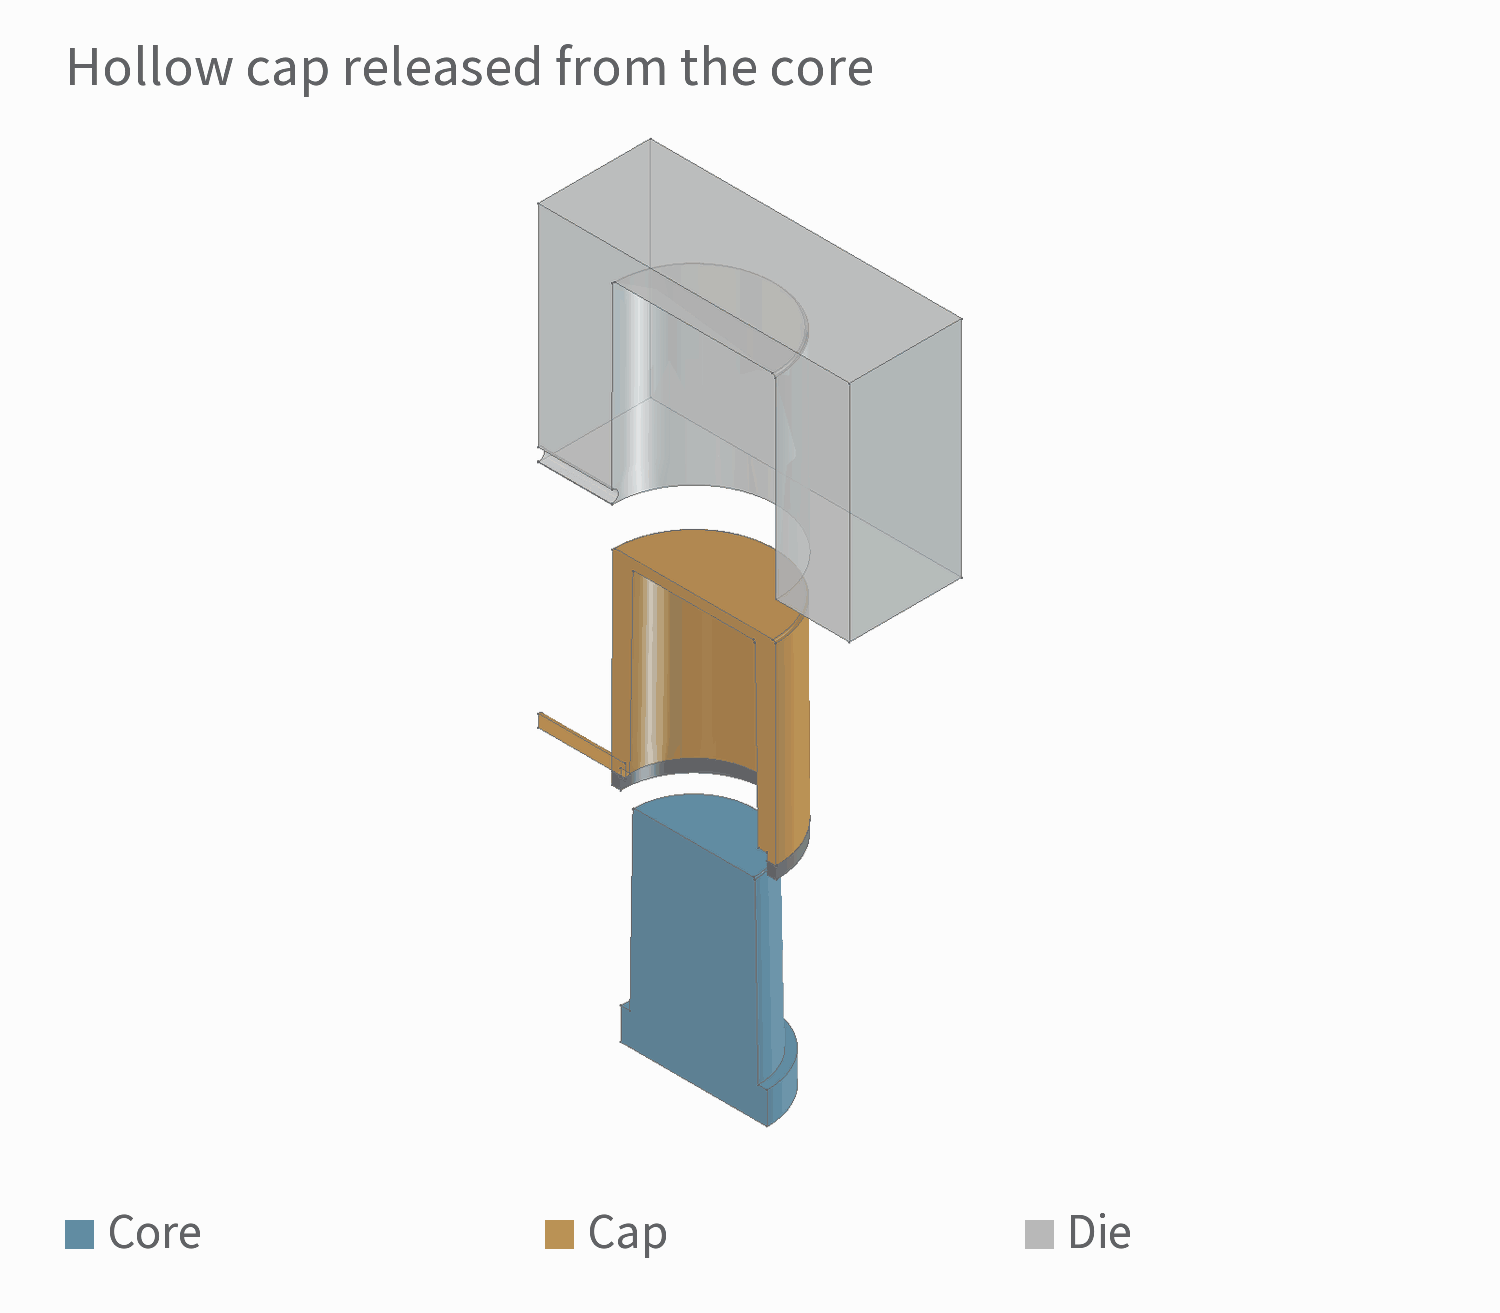
Vereinfachte Darstellung der Kappenherstellung. Gold kennzeichnet den Kappenkörper; die Füllfolge zeigt den Wechsel zwischen den einzelnen Phasen.
Nach dem Erstarren öffnet sich die Form, und das Auswerfersystem drückt das Gussteil heraus. Anschließend werden Angussreste und Grat entfernt. Der Kappenkörper ist dann für weitere Bearbeitung und Oberflächenveredelung bereit. Die Einspritzeinheit bewegt flüssiges Metall; das Auswerfersystem entnimmt ein bereits erstarrtes Gussteil.
Die Konstruktion muss auch die Entnahme des Gussteils ermöglichen. Hält eine Nut den Kern fest, lässt sich das Gussteil nicht in der ursprünglichen Richtung herausziehen. Dann muss die Konstruktion geändert oder eine geeignete Kernzuglösung vorgesehen werden. Die Wandstärke sollte möglichst gleichmäßig sein; notwendige Dickenänderungen brauchen Übergänge. Örtliche Materialanhäufungen sind beim Erstarren und Schwinden anfälliger für Porosität. Soll die Kappe schwerer werden, müssen auch Füllung, Erstarrung und Entformung berücksichtigt werden.
Von Kuppeln und Facetten bis zu strukturierten Oberflächen
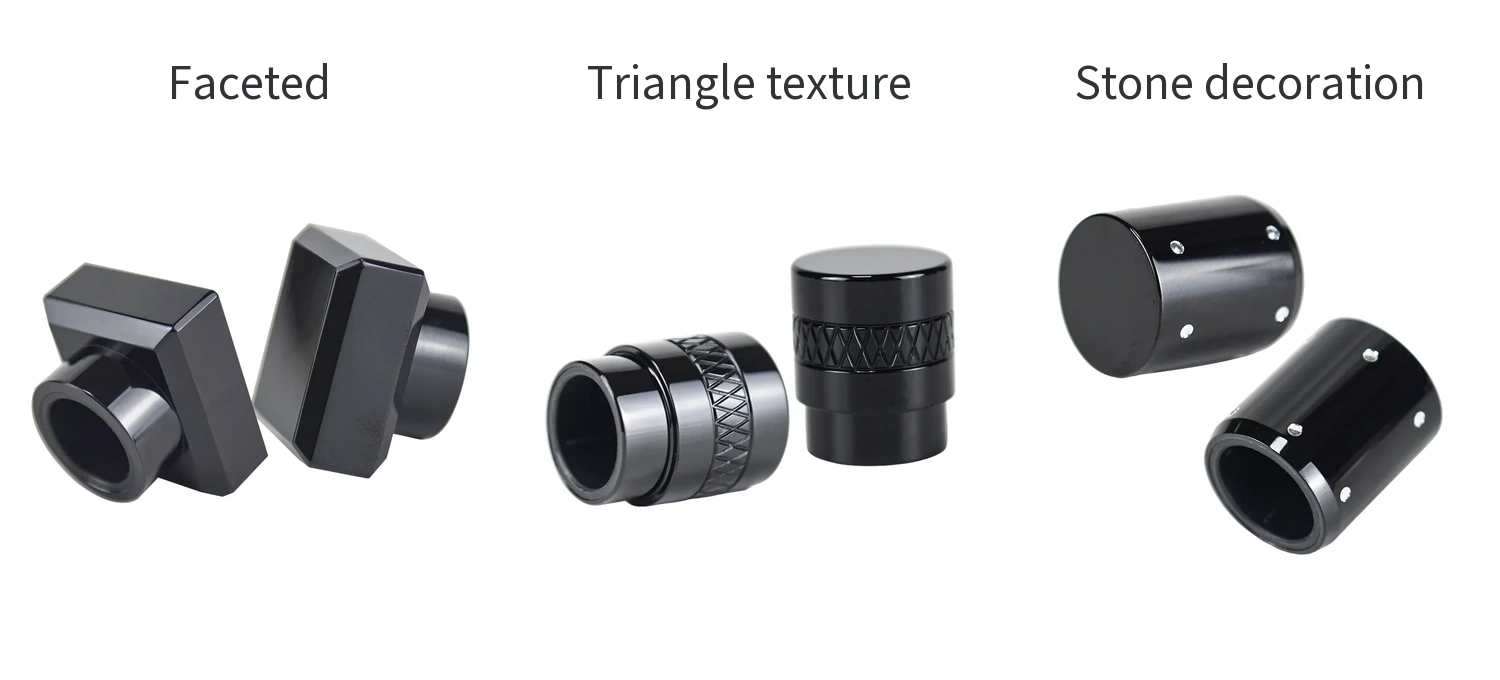
Unterschiede zwischen druckgegossenen Parfümkappen lassen sich verstehen, indem man zuerst die Gesamtform und dann die Oberflächendetails betrachtet. Eine Kuppel erhält durch eine durchgehend gekrümmte Fläche ihre runde Form. Eine facettierte Kappe mit quadratischer Oberseite und rundem Fuß kombiniert ebene Flächen und Ecken, an denen unterschiedliche Licht- und Schattenbereiche sichtbar werden.
Strukturen können sich auch auf einen Bereich konzentrieren. Die Parfümkappe mit Dreiecksmuster von Wbmetal besitzt in der Mitte ein gleichmäßiges Band aus Erhebungen und Vertiefungen, während die Bereiche darüber und darunter glatt bleiben. Das strukturierte Band bildet einen Kontrast zu den glatten Flächen. Eine andere zylindrische Kappe hat Strassverzierungen an der Seitenwand. Die Lichtreflexe stammen von separat montierten Zierteilen.
Aus Fertigungssicht können Erhebungen und Vertiefungen, die sich gut formen und entformen lassen, durch die Form direkt auf der Metalloberfläche erzeugt werden. Bei Bedarf ist weitere Bearbeitung möglich. Das Verfahren für eine bestimmte Facette, Bohrung oder Struktur hängt von ihrer Geometrie ab. Die optische Bezeichnung „facettiert“ bedeutet nicht automatisch, dass jede Fläche nach dem Gießen spanend bearbeitet wird.
Auch Markenkennzeichnungen können Teil der dreidimensionalen Gestaltung sein. Vertiefte oder erhabene Schriftzüge und wiederkehrende Muster lassen sich zusammen mit dem Kappenkörper formen. Form und Ausrichtung müssen die Entformung zulassen und Hinterschneidungen vermeiden, die am Werkzeug hängen bleiben.
Farbe, Glanz und dekorative Kombinationen
Beim Druckguss entsteht zunächst der Kappenkörper. Entgraten, Polieren und Oberflächenbehandlungen verändern anschließend sein Erscheinungsbild. Das Entgraten entfernt überschüssiges Material und Grat; das Polieren verbessert die Oberfläche des Metallgrundkörpers. Beim Galvanisieren entsteht eine Metallschicht, beim Spritzlackieren eine Beschichtung auf der Oberfläche. Die Produktseite der kuppelförmigen Kappe von Wbmetal nennt Galvanisieren, Spritzlackieren und individuelle Farboptionen.
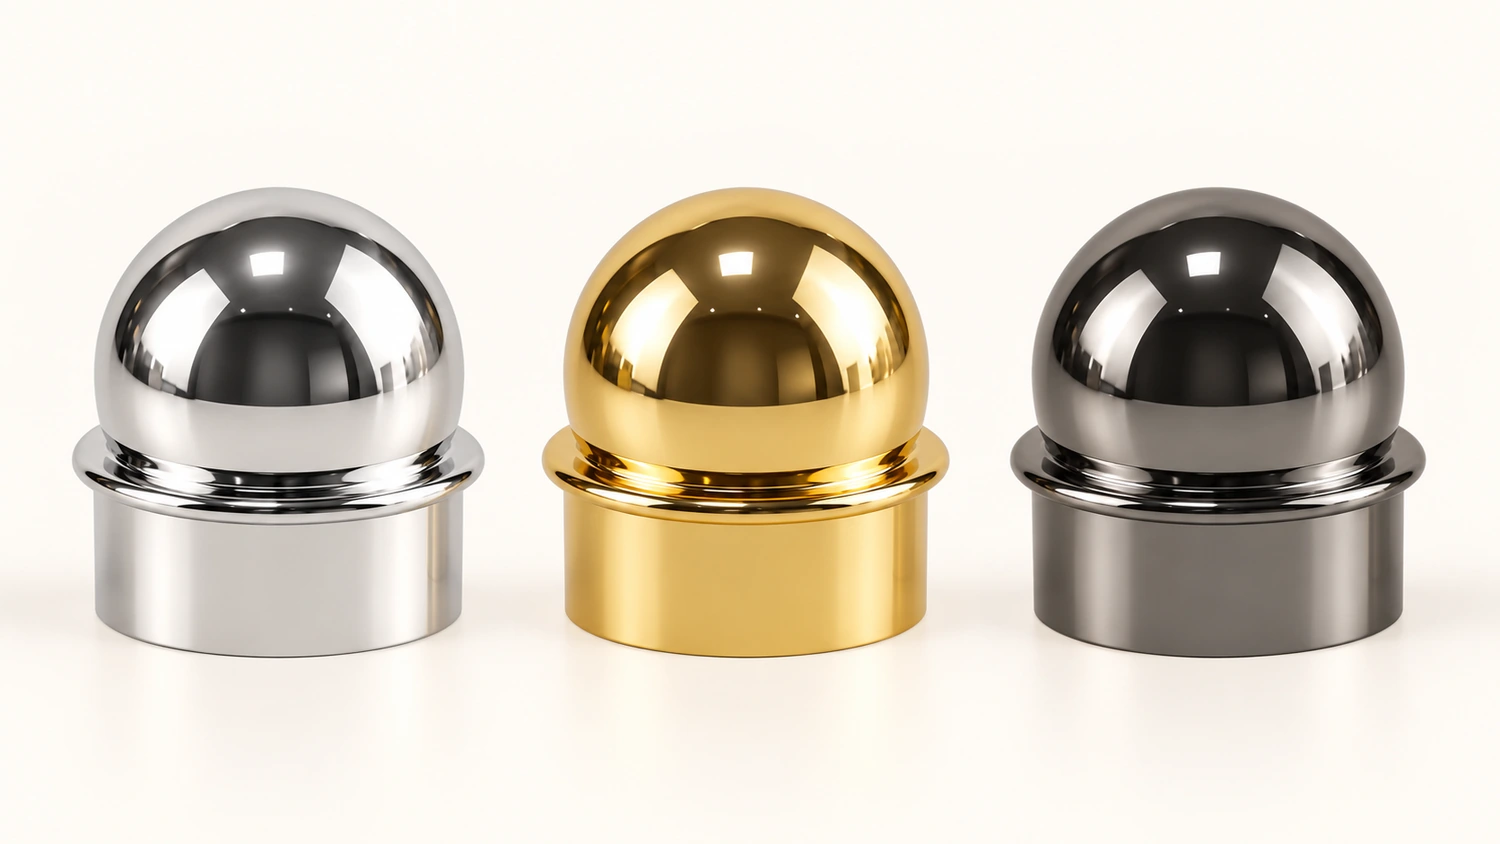
Von links nach rechts: glänzendes Silber, warmes Gold und dunkles Gunmetal. Alle Darstellungen zeigen Designkonzepte.
Diese Behandlungen können derselben Kappenform unterschiedliche Farben und Reflexionseffekte verleihen. Auf glänzenden Flächen fallen kleine Unebenheiten stärker auf, weshalb der Zustand des Grundmaterials wichtig ist. Die International Zinc Association weist darauf hin, dass die Oberfläche vor einer dekorativen galvanischen Beschichtung weitgehend fehlerfrei sein sollte. Von der galvanischen Schicht ist nicht zu erwarten, dass sie Porosität oder sämtliche Oberflächenprobleme beseitigt.
Bei dekorativen Kombinationen kommt zum Metallkappenkörper ein weiteres Material hinzu. Das Metall-Kristall-Demonstrationsmodell von Wbmetal besteht aus drei getrennten Teilen: einem facettierten Kristallelement oben, einem gemusterten Metallkörper und einem inneren Einsatz. Der Metallkörper bildet die umlaufende Kontur, das Kristallelement die obere Verzierung, und der Einsatz bleibt im Körper. Jedes Teil übernimmt eine Aufgabe für das Erscheinungsbild oder die Passung.
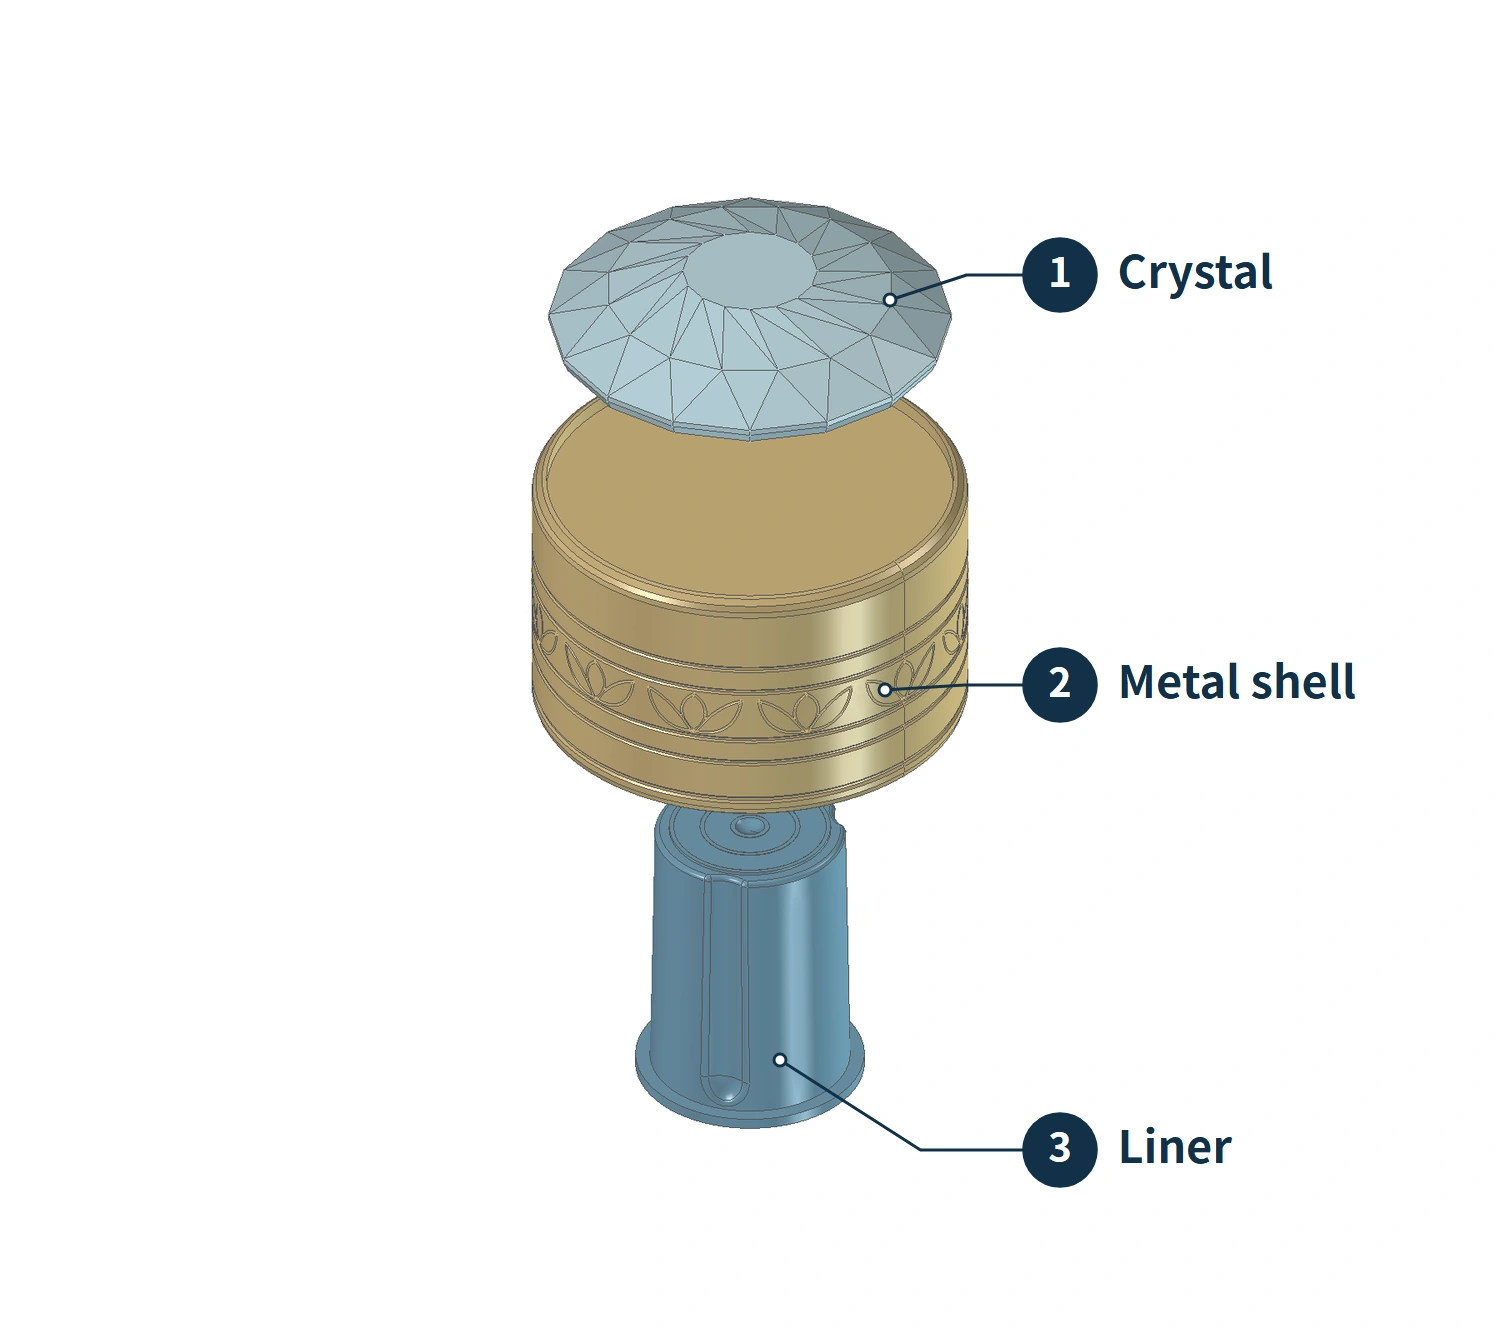
Bei solchen kombinierten Entwürfen müssen die Position des Zierelements, die angrenzende Metallgeometrie und das Montageverfahren gemeinsam geplant werden. Materialien, Verbindungsfestigkeit und fertiges Erscheinungsbild sind noch anhand von Mustern zu prüfen.
Die Kappenmaße müssen zur gesamten Flaschenkopf-Baugruppe passen
Die Maße einer Parfümkappe beeinflussen sowohl die Proportionen der Flasche als auch, ob die Kappe genügend Platz für die Bauteile bietet und richtig schließt. Diese Anforderungen betreffen unterschiedliche Stellen:
| Maßbeziehung | Beteiligte Teile | Prüfpunkte |
|---|---|---|
| Außendurchmesser, Breite und Gesamthöhe | Kappe im Verhältnis zu Flaschenkörper und -schulter | Ob Gesamtform und Proportionen dem Entwurf entsprechen |
| Verfügbarer Innendurchmesser und verfügbare Innenhöhe | Innenseite des Einsatzes im Verhältnis zu Sprühkopf und Halsmanschette | Ob genügend Platz für die Bauteile am Flaschenkopf vorhanden ist |
| Maße für Befestigung und Eingriff | Metallhülle zum Einsatz sowie Einsatz zum Flaschenkopf | Ob der Einsatz in der richtigen Position befestigt ist und sich die Außenkappe korrekt aufsetzen und abziehen lässt |
Das Flaschenvolumen bestimmt diese drei Maßgruppen nicht unmittelbar. Selbst bei gleicher Nennweite des Flaschenhalses müssen die Schnittstellen zwischen Pumpe, Ziermanschette und Außenkappe anhand der tatsächlichen Bauteile geprüft werden. Die Kappenkonstruktion sollte auf Zeichnungen oder realen Mustern der passenden Flasche, Pumpe und Manschette beruhen.
Oberflächenbehandlungen müssen ebenfalls in die endgültige Passung einbezogen werden. Galvanische Schichten und Beschichtungen erhöhen die Materialdicke. Beim Galvanisieren können auf erhabenen und vertieften Flächen zudem unterschiedliche Schichtdicken entstehen. Werden auch Passflächen behandelt, ist dies bei der Bemaßung zu berücksichtigen; der vollständige Satz fertig behandelter Bauteile muss probeweise montiert werden.
Vom Designkonzept zum vollständigen Muster
Die Entwicklung einer Parfümkappe aus Zinklegierung kann mit dem Gesamtbild der Flasche beginnen. Legen Sie die Kappenform, das gewünschte Gewicht und das Zusammenspiel von Farbe und Markenkennzeichnung mit der Flasche fest. Beziehen Sie die Schnittstelle am Flaschenkopf gleichzeitig ein und berücksichtigen Sie Einsatz, Verbindungsstellen und Platz für den Sprühkopf.
Überführen Sie anschließend die äußere Form in eine herstellbare Konstruktion. Prüfen Sie Wandstärkenübergänge, Entformungsrichtung, Trennstellen und Bereiche, die nachbearbeitet werden müssen. Nach dem Gießen des Rohteils werden tatsächliche Maße, Kontur, Trennspuren und Oberflächenzustand geprüft. Danach wird die gewählte Oberfläche aufgebracht und die Kappe mit Einsatz, Zierteilen und den passenden Flaschenkopfkomponenten zur Bestätigung montiert.
Muster unterschiedlicher Fertigungsstufen beantworten unterschiedliche Fragen. Ein Anschauungsmodell hilft, Proportionen und Zierpositionen zu beurteilen; ein Druckgussrohteil ermöglicht die Prüfung des Gießergebnisses. Erst ein montiertes Muster mit endgültiger Oberfläche vereint Farbe, Glanz, Gewicht und Kappenpassung in einem Produkt. Die gemeinsame Prüfung dieser Zusammenhänge bringt den gewünschten metallischen Look und das Gefühl beim Öffnen und Schließen im fertigen Produkt zusammen.