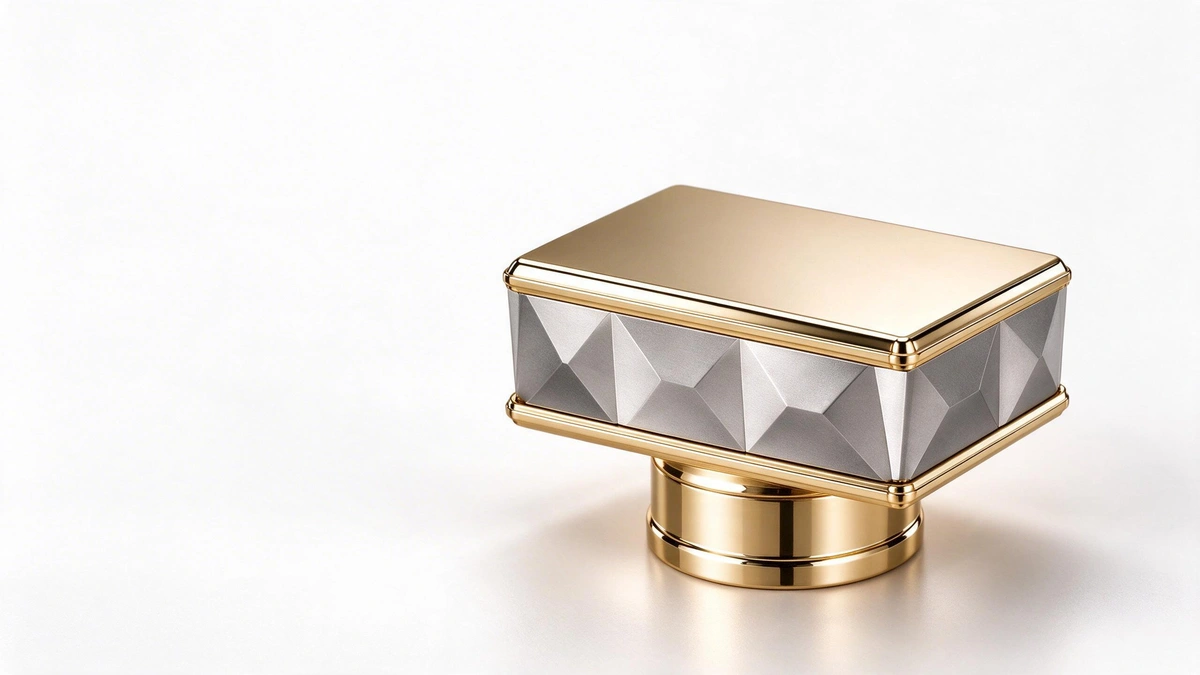
Si vous souhaitez développer des versions bicolores deBouchons de parfumavec un cadre doré et un corps facetté gris argenté, vous pouvez réaliser en pièces séparées les zones nécessitant des finitions électrolytiques différentes. Plaquez-les individuellement, puis assemblez le bouchon complet. C'est ce que nous entendons ici par le placage de pièces séparées.
Pour Wbmetal et les autres fabricants de bouchons de parfum en alliage de zinc moulé sous pression, la répartition des pièces doit être arrêtée avant la réalisation de l'outillage : où les couleurs se séparent, où se situent les jonctions et comment les pièces plaquées seront alignées et fixées.
Des pièces moulées séparément à un bouchon bicolore
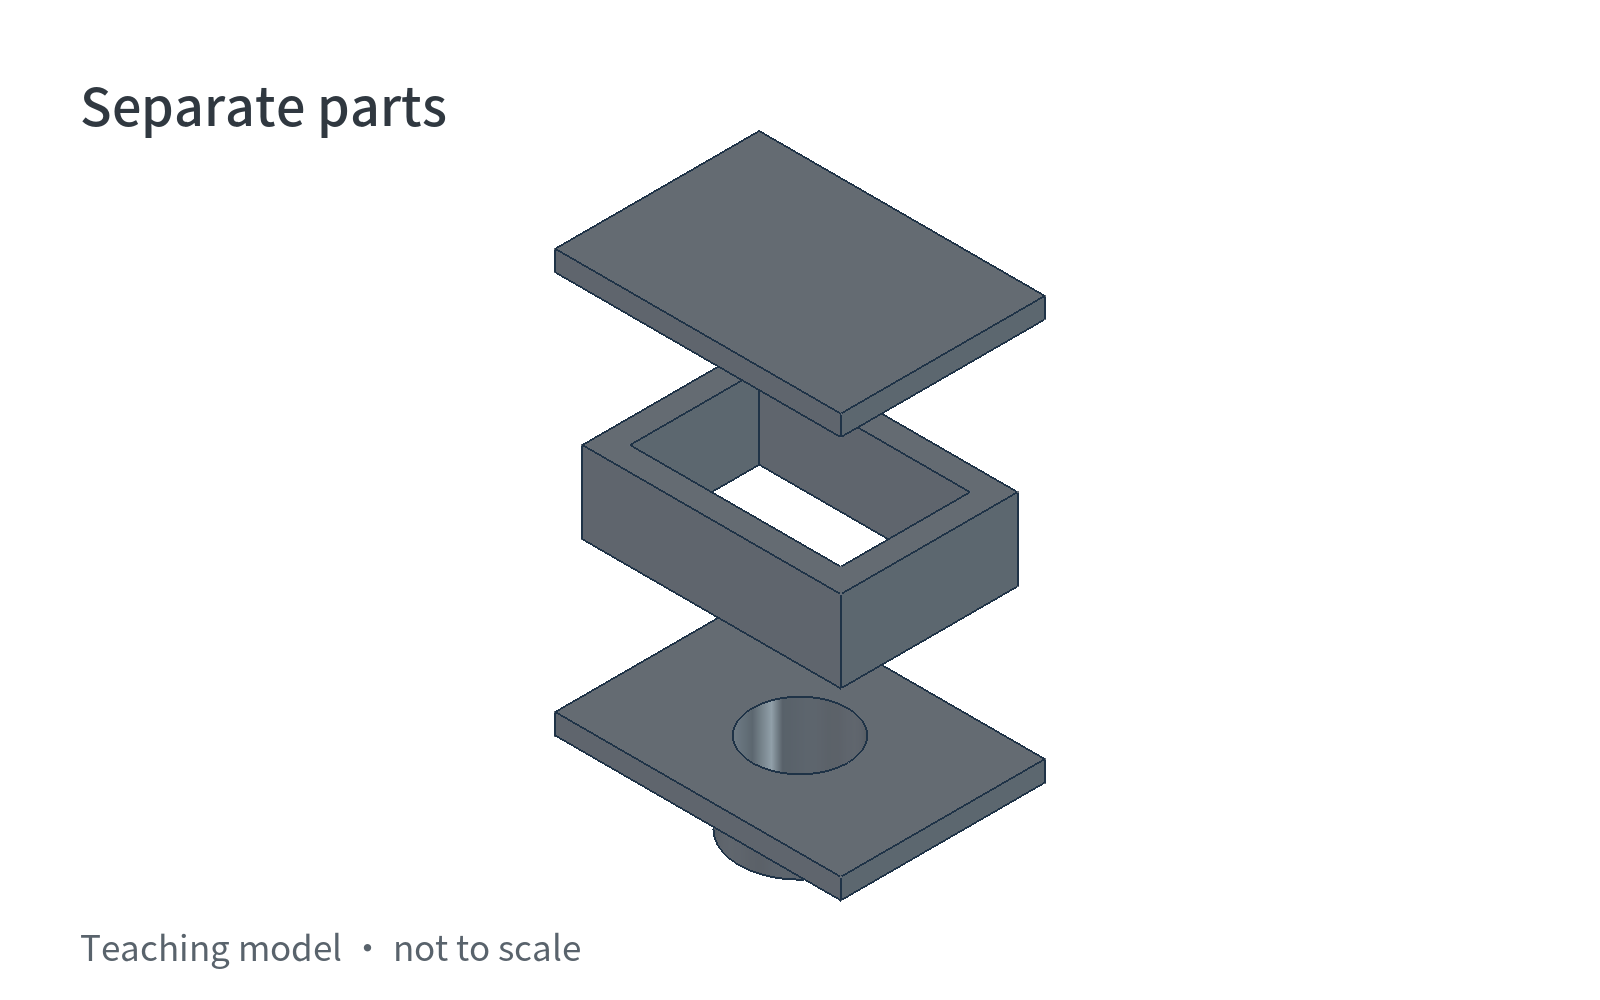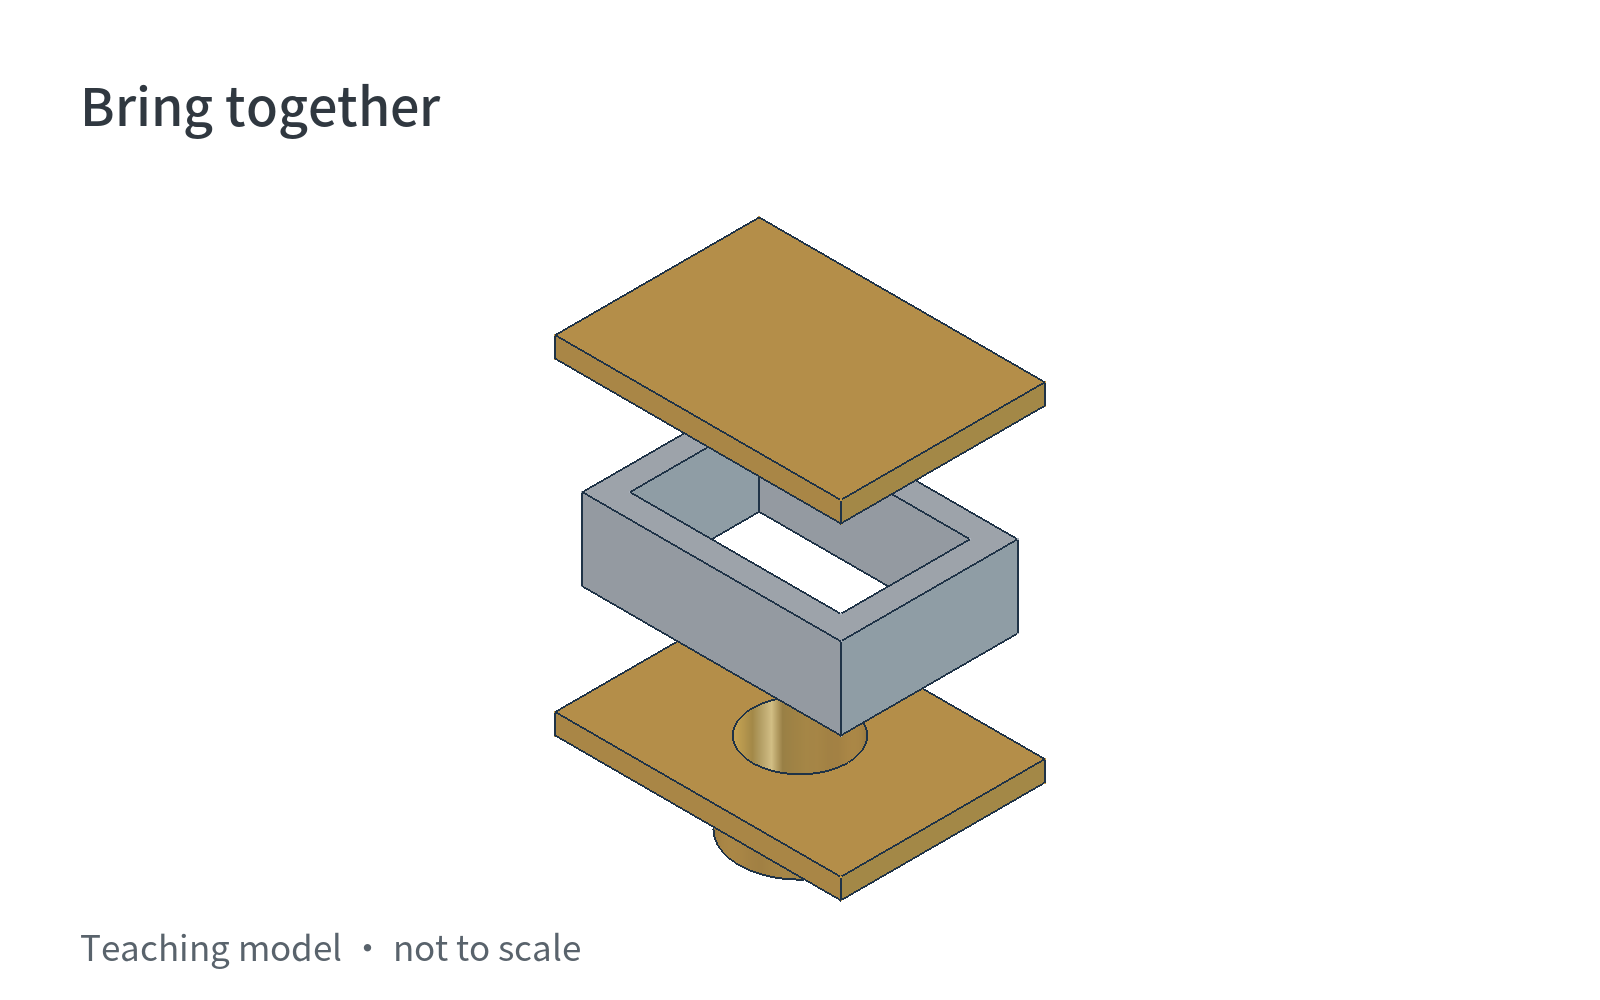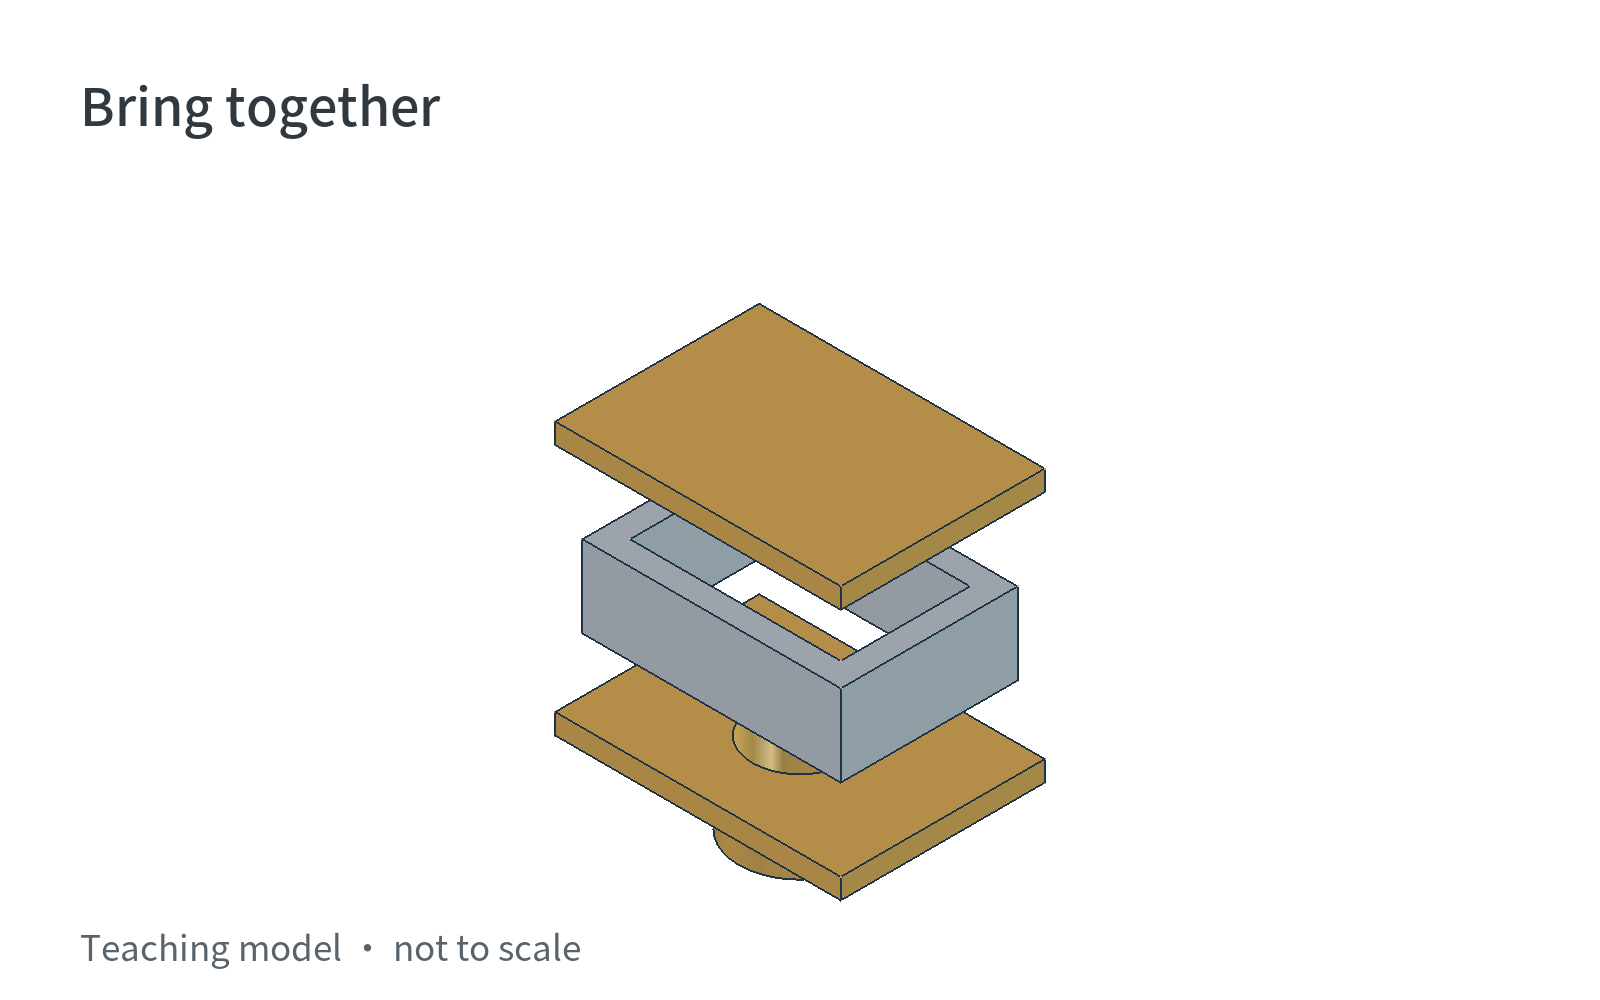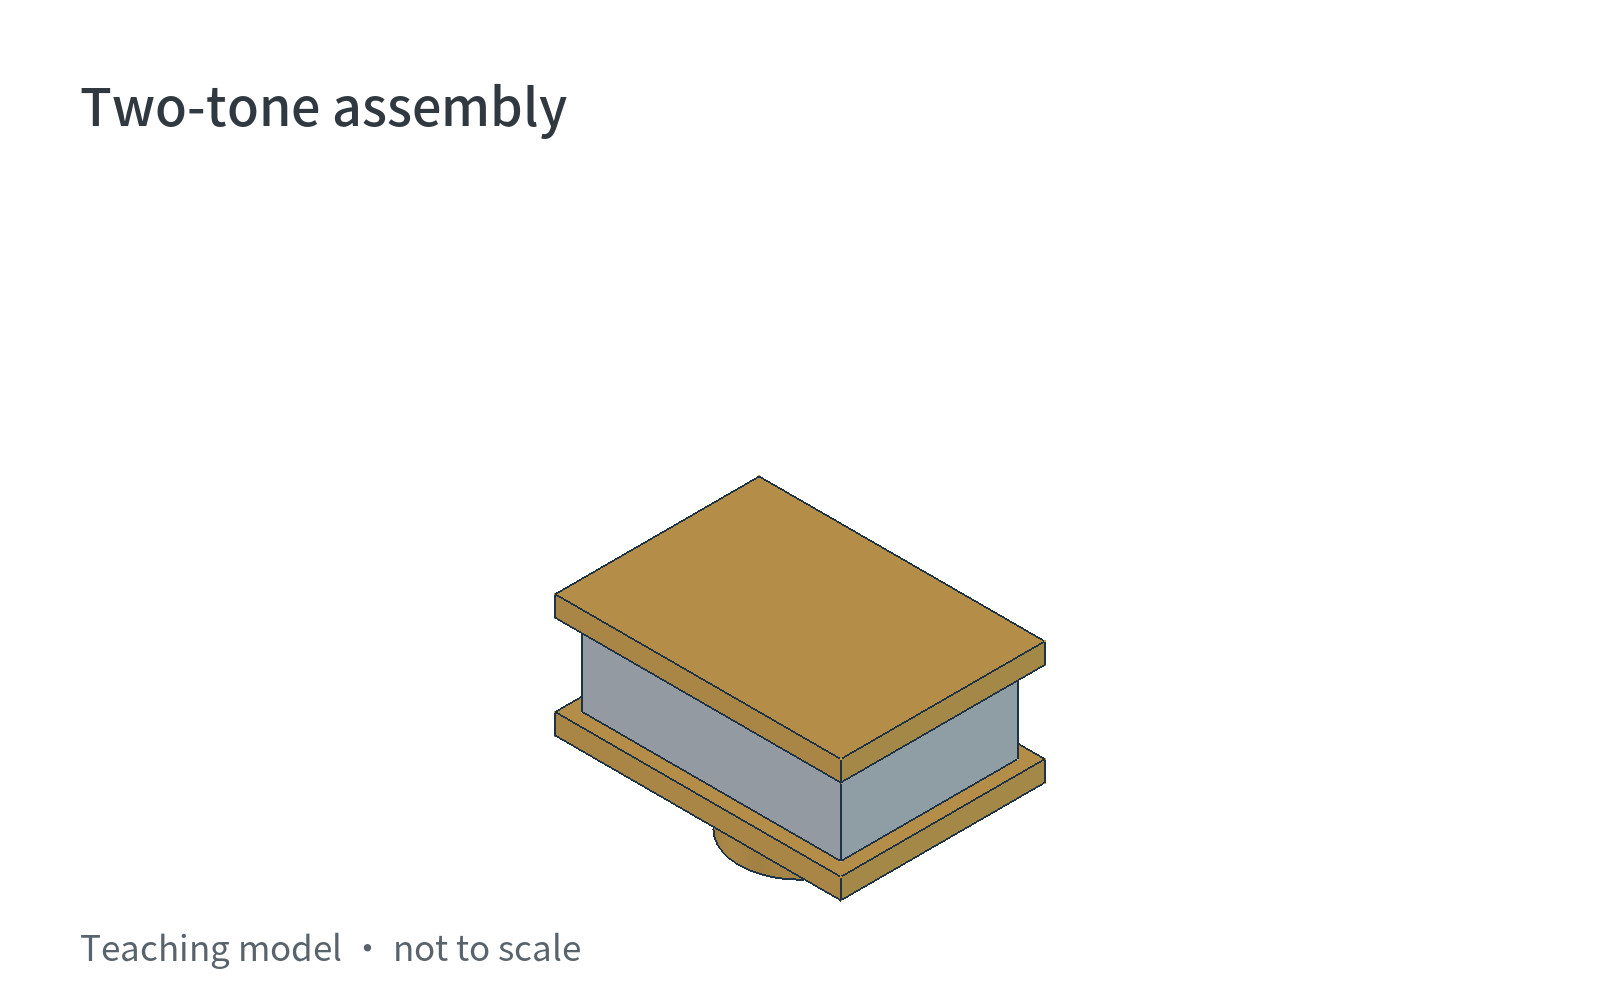
1. Concevoir les pièces séparées en tenant compte de l'ajustement après placage.Transformez les zones nécessitant des finitions distinctes en pièces individuelles et définissez les jonctions et les surfaces de positionnement. Le dépôt électrolytique augmente les dimensions extérieures et réduit celles des alésages. Lorsque les deux surfaces d'assemblage sont revêtues, le jeu diminue encore : les dimensions avant placage ne suffisent donc pas à déterminer si les pièces s'ajusteront.
2. Mouler chaque pièce sous pression, puis la détourer et la polir.Injectez l'alliage de zinc en fusion dans l'empreinte du moule, retirez la pièce après solidification, éliminez les attaques de coulée et les bavures, puis meulez et polissez pour répondre aux exigences esthétiques. Usinez les trous ou les surfaces d'assemblage si nécessaire. Après le polissage, éliminez la pâte à polir et la graisse, puis effectuez l'activation requise par le procédé de placage pour retirer les résidus et les oxydes de surface qui nuisent à l'adhérence.
3. Monter les pièces sur des supports séparés selon leur finition respective.Fixez les pièces sur des supports conducteurs. Appliquez une sous-couche adaptée pour favoriser l'adhérence des dépôts suivants, puis réalisez la finition décorative. Le dépôt électrolytique utilise un courant électrique pour déposer du métal sur les surfaces immergées à revêtir. Finir séparément le cadre doré et le corps argenté permet de faire coïncider les limites des couleurs avec celles des pièces.
Les points de contact des supports doivent assurer une connexion électrique fiable et éviter autant que possible les principales surfaces visibles. Les renfoncements doivent également permettre l'évacuation de l'air et l'écoulement de la solution pour éviter une mauvaise couverture locale ou la rétention de produits chimiques.
4. Contrôler le placage, puis positionner et fixer les pièces.Après le placage, rincez et séchez les pièces, contrôlez leur aspect et leurs dimensions d'assemblage, puis assemblez-les conformément à la conception. Les surfaces de positionnement alignent les pièces ; les dispositifs de fixation les maintiennent reliées. Par exemple, le collage unit les surfaces d'assemblage par une couche d'adhésif, tandis que l'encliquetage utilise des éléments qui s'emboîtent. Le mode de fixation doit être conçu en même temps que les pièces séparées. L'animation montre comment elles s'assemblent.
Protégez les surfaces visibles pendant l'assemblage pour éviter les rayures dues aux outils, aux dispositifs de maintien ou au frottement des pièces entre elles. Après l'assemblage, vérifiez la régularité des jonctions, l'absence de pièces mal fixées et de traces de frottement en surface.
Si une pièce ne nécessite pas de dépôt métallique, une peinture au pistolet peut répondre aux exigences esthétiques. Réalisez sa finition de surface avant l'assemblage.
Pourquoi ne pas masquer puis plaquer un bouchon monobloc ?
Une pièce monobloc peut aussi recevoir un dépôt électrolytique sélectif. Recouvrez les zones à ne pas plaquer d'un vernis de masquage, d'un ruban adhésif ou d'un matériau de protection compatible avec le bain, puis traitez la pièce. Avec des formes irrégulières et de nombreux interstices, il faut évaluer à la fois l'étanchéité du masquage et la possibilité d'obtenir un dépôt uniforme dans les renfoncements.
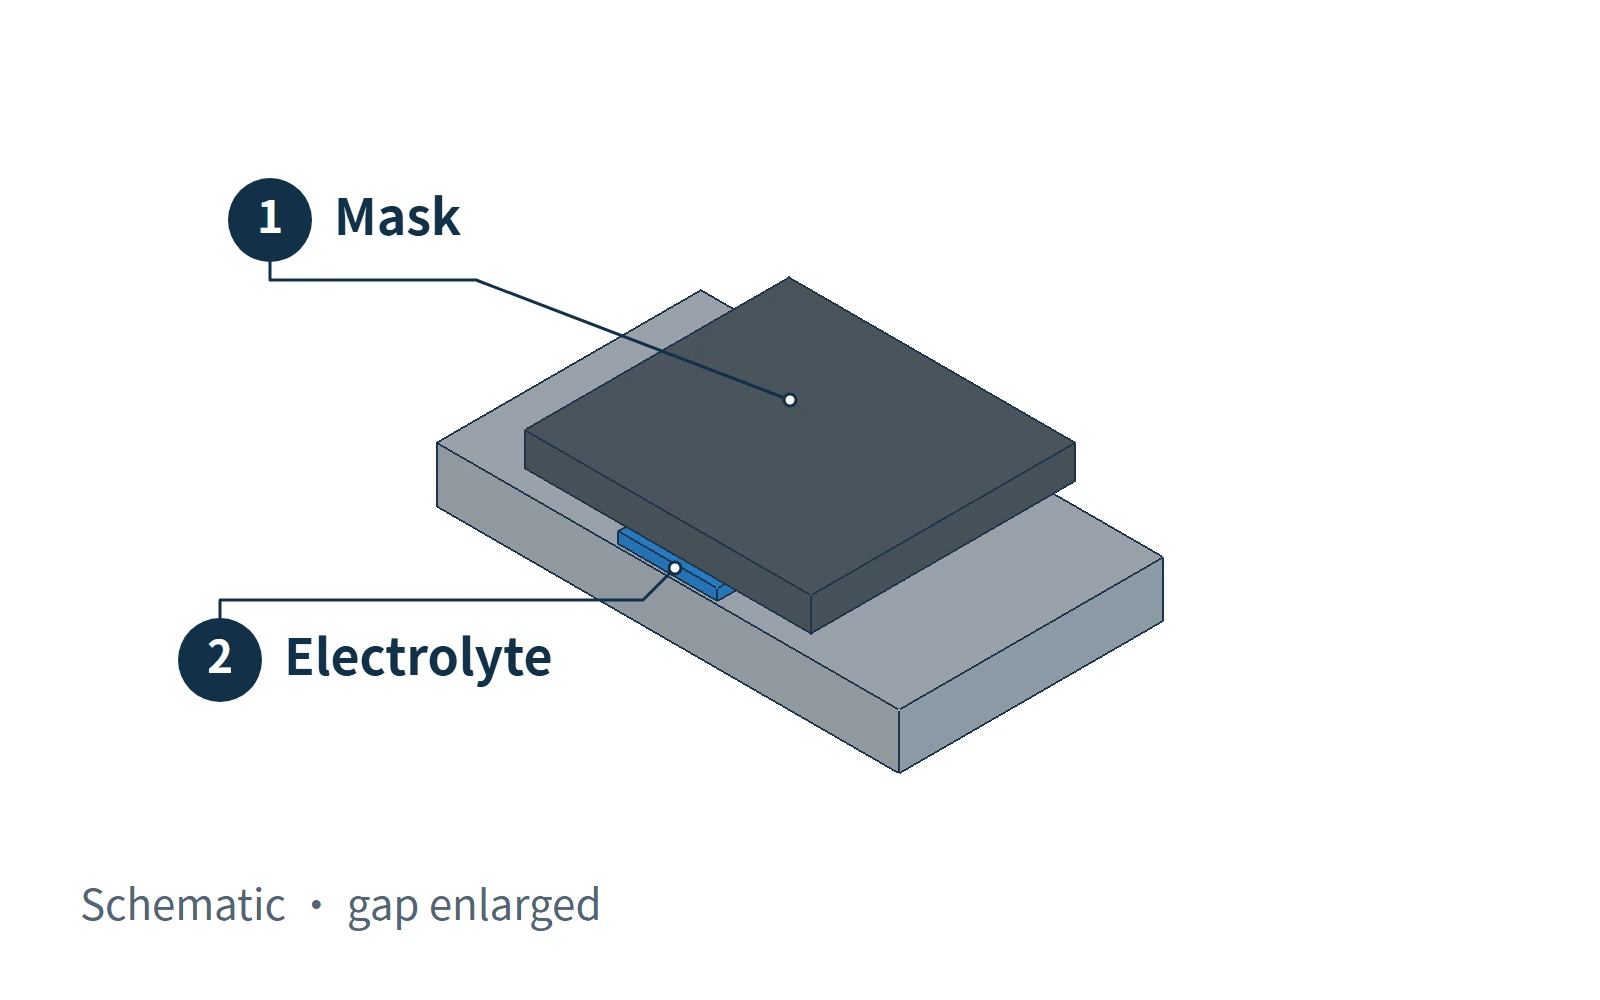
Si le bord du masquage n'est pas étanche au contact de la pièce, la solution peut s'infiltrer en dessous et provoquer des dépôts indésirables ou une contamination dans une zone qui ne devrait pas être plaquée.
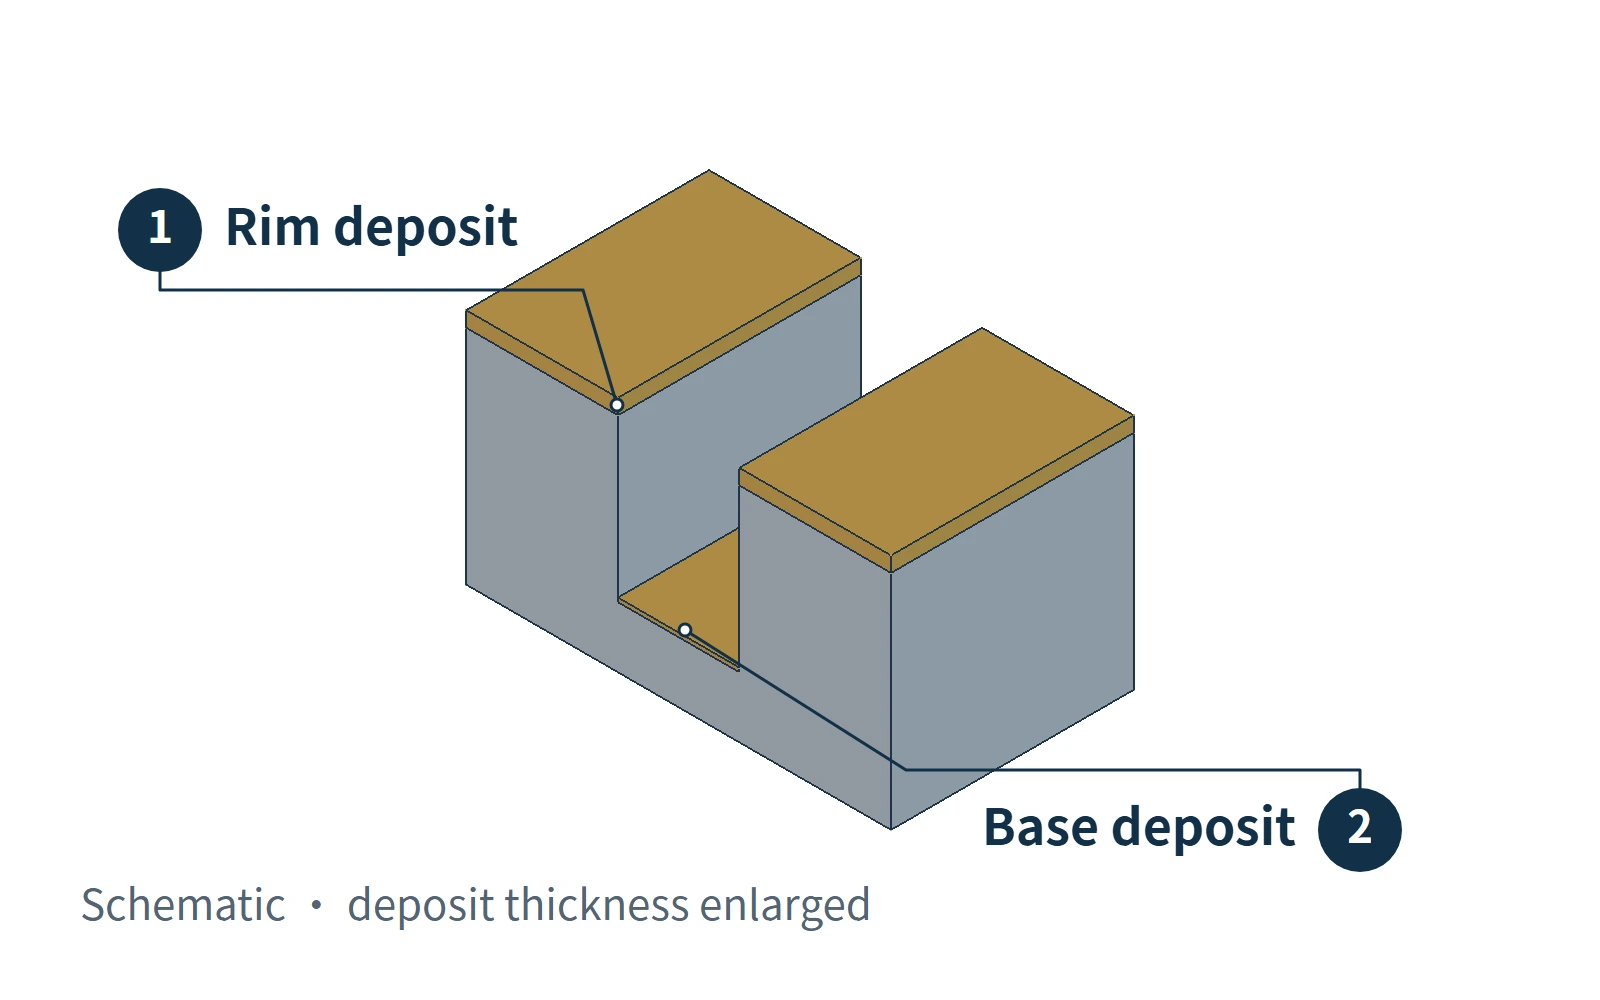
Un dépôt trop mince au fond d'un renfoncement profond est un autre problème, lié notamment à la répartition du courant. Les dépôts ont tendance à s'accumuler sur les arêtes saillantes et les angles extérieurs, tandis qu'il est plus difficile d'obtenir une épaisseur suffisante dans les zones en creux. La séparation d'une conception en plusieurs pièces ne facilite le polissage, le dépôt électrolytique et le nettoyage que si elle rend accessibles des zones auparavant difficiles à atteindre. Les renfoncements profonds qui subsistent peuvent toujours recevoir un dépôt irrégulier.
| Conception ou exigence du bouchon | Solution à évaluer en premier |
|---|---|
| Limites planes entre les zones de finition, avec un matériau de masquage facile à appliquer et à retirer | Conserver une structure monobloc et recourir au masquage sélectif |
| Différentes zones nécessitent des finitions électrolytiques différentes, avec des limites difficiles à masquer | Réaliser des pièces séparées, les finir individuellement, puis les assembler |
| La séparation du modèle en pièces expose des renfoncements auparavant difficiles d'accès | Évaluer si des pièces séparées améliorent le polissage, le dépôt électrolytique et le nettoyage |
Une conception en plusieurs pièces ajoute des opérations de fabrication, de positionnement et d'assemblage, et laisse des lignes de jonction. Une éventuelle baisse du coût dépend aussi du masquage, des reprises et du taux réel de pièces conformes en production. Les seules opérations d'assemblage supplémentaires ne suffisent pas à trancher la comparaison des coûts.
En quoi le masquage diffère-t-il entre le dépôt électrolytique et le PVD ?
Le dépôt électrolytique s'effectue dans un bain liquide : le masquage doit donc empêcher la solution d'atteindre les zones protégées.Le matériau de masquage doit résister au bain réellement utilisé, et les bords et interstices doivent être étanches. Les rubans adhésifs ou les bouchons ordinaires ne constituent pas des solutions universelles.
Le dépôt physique en phase vapeur (PVD), un procédé de revêtement sous vide, peut utiliser un masque d'ombrage pour bloquer le trajet de la matière déposée.La distance entre le masque et la pièce, ainsi que la direction du dépôt, influent sur la limite du revêtement. Le masque doit toujours être adapté à la forme particulière de la pièce.
La conception monobloc ou en plusieurs pièces détermine l'organisation des composants ; le dépôt électrolytique ou le revêtement sous vide détermine le mode de dépôt de la couche de surface. Partez de l'aspect souhaité pour le bouchon de parfum, puis coordonnez la répartition des pièces, la finition de surface et l'assemblage.