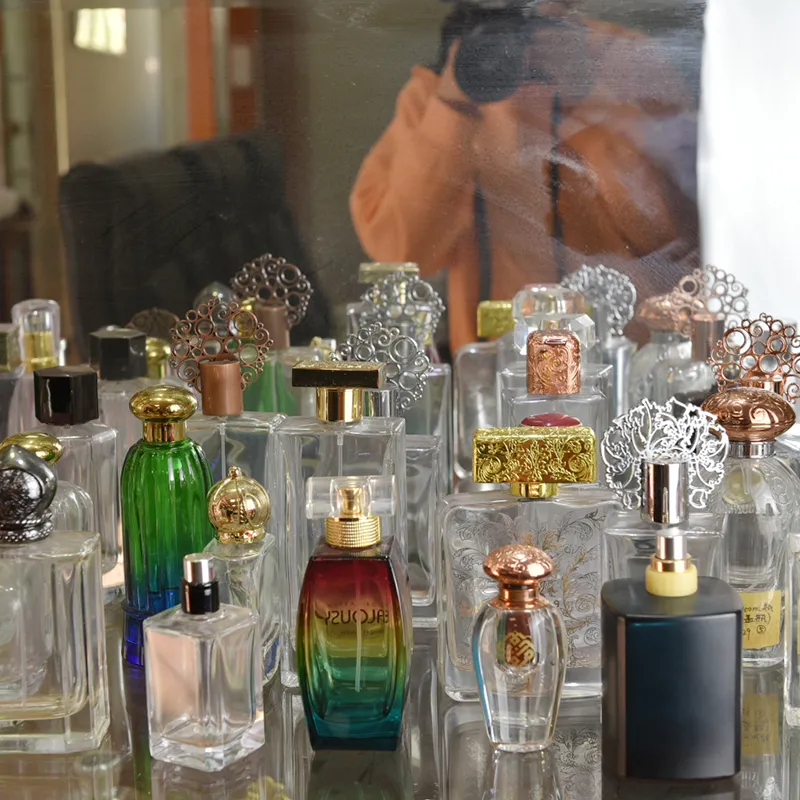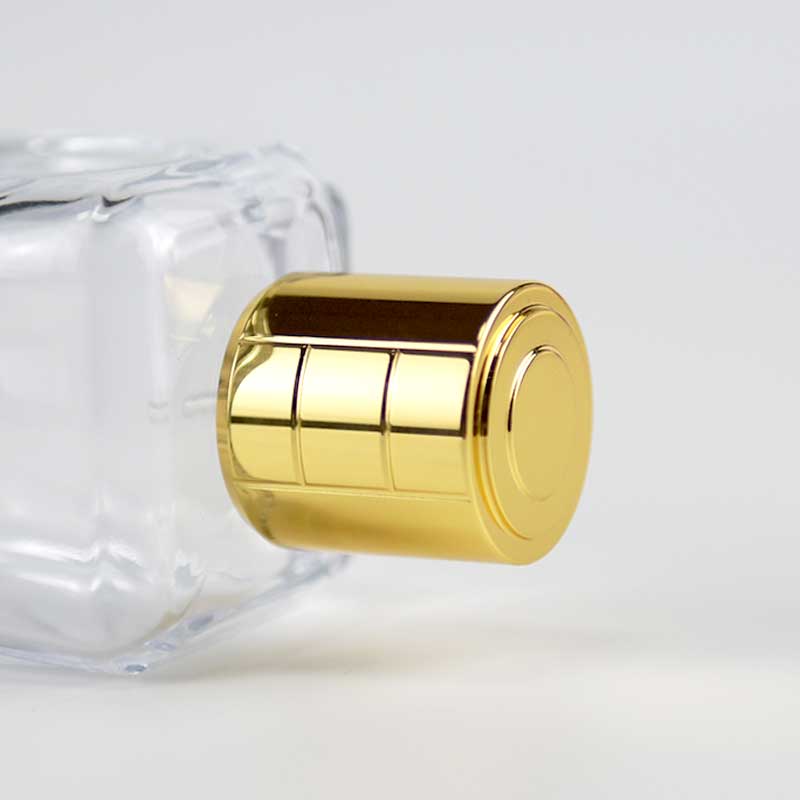


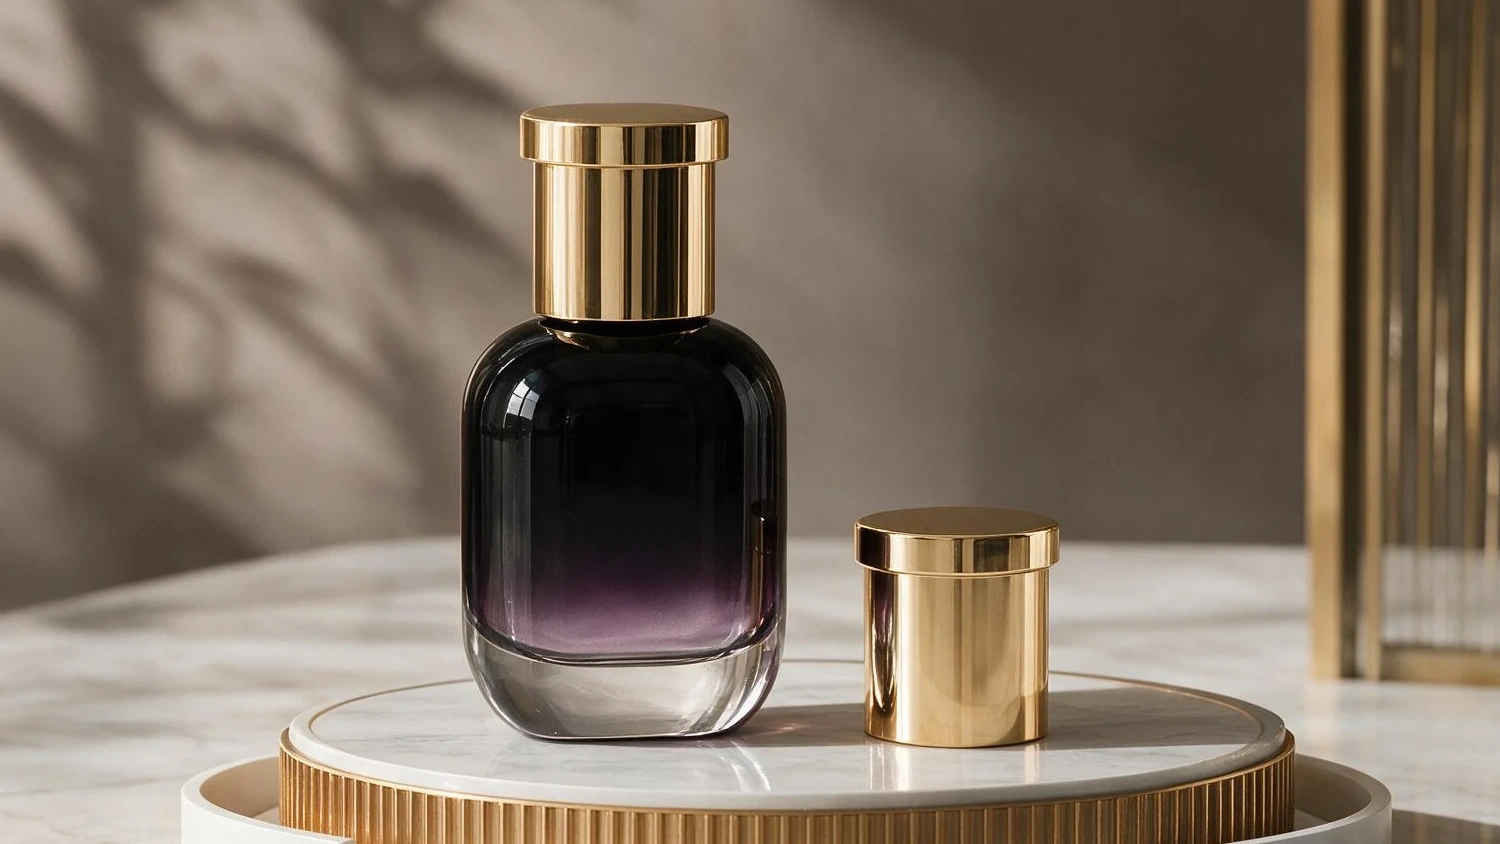
Elegir un acabado para Tapones de perfume implica considerar el color y el brillo junto con la resistencia al rayado, la vida útil y el coste de fabricación. ¿Qué diferencias hay entre la electrodeposición y el recubrimiento PVD? Este artículo explica primero cómo se deposita cada recubrimiento y después compara espesor, resistencia y coste para aclarar cuándo puede ser adecuado cada proceso.
Ambos procesos requieren preparar la superficie
El material base de la pieza que se va a recubrir se denomina sustrato. Primero se desbarba el tapón de aleación de zinc y se repasan las líneas de partición del molde y los defectos superficiales, antes de preparar su acabado de espejo o su textura . Una película fina de PVD sigue la textura subyacente, por lo que las picaduras visibles deben corregirse antes del recubrimiento.
| Preparación | Galvanoplastia | Recubrimiento PVD |
|---|---|---|
| Limpieza superficial | Desengrasar, enjuagar y activar según las necesidades del sustrato | Limpiar y secar; realizar la limpieza adicional en la cámara de vacío según las especificaciones |
| Preparación para recibir el recubrimiento | Introducir en el baño apropiado para el metal que se va a depositar | Algunos sistemas de recubrimiento para aleaciones de zinc requieren primero capas base electrodepositadas |
Electrodeposición: los iones metálicos se depositan sobre la pieza
Tomemos el cobreado como ejemplo. La pieza se sumerge en un baño que contiene iones de cobre y se conecta al terminal negativo de la fuente de alimentación, convirtiéndose en el cátodo. Los iones de cobre ganan electrones en la superficie de la pieza y se convierten en cobre metálico, formando gradualmente el recubrimiento.
El esquema utiliza un ánodo soluble de cobre: el cobre del ánodo pierde electrones y pasa al baño en forma de iones; en la pieza, los iones de cobre ganan electrones y se depositan como cobre metálico.
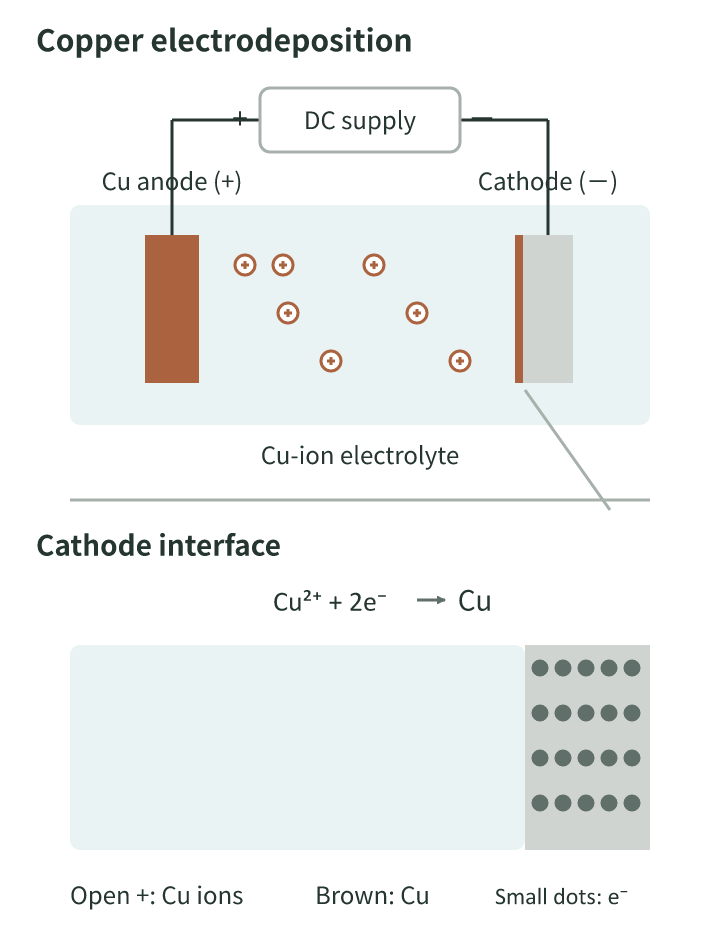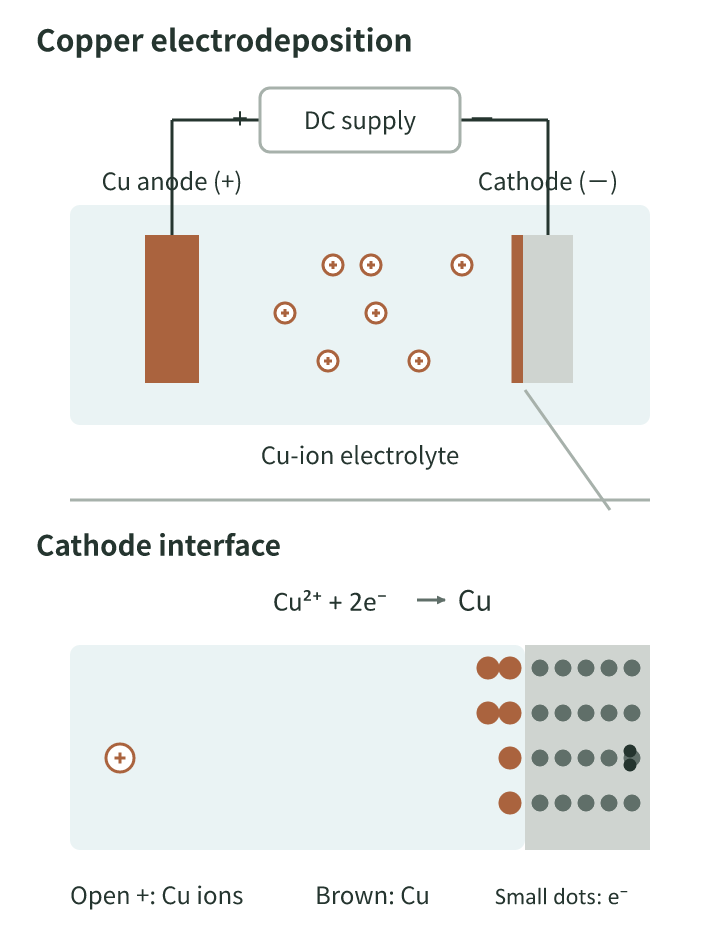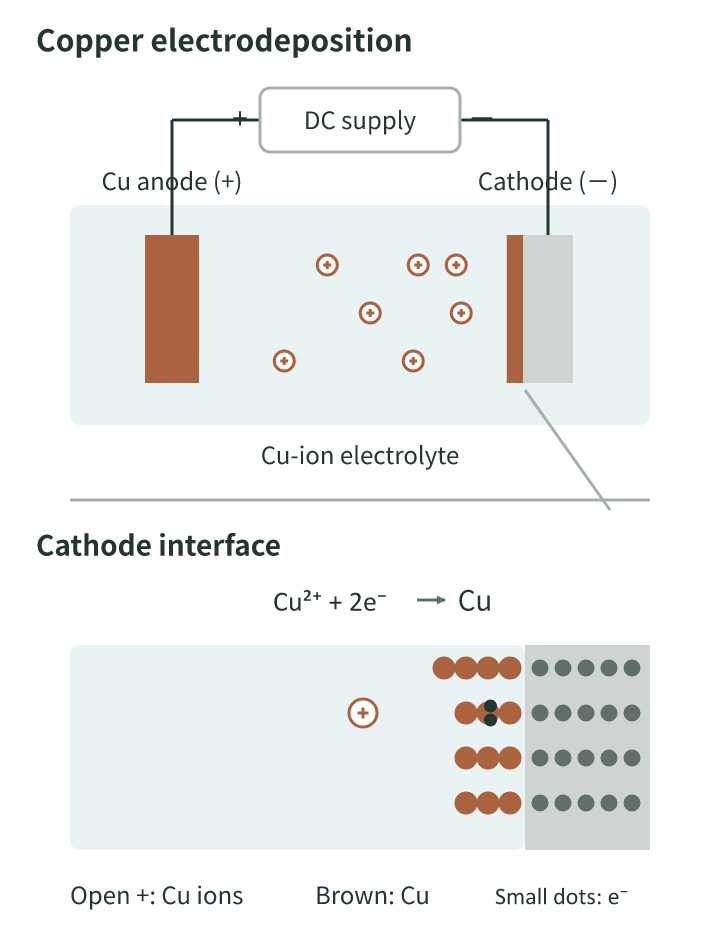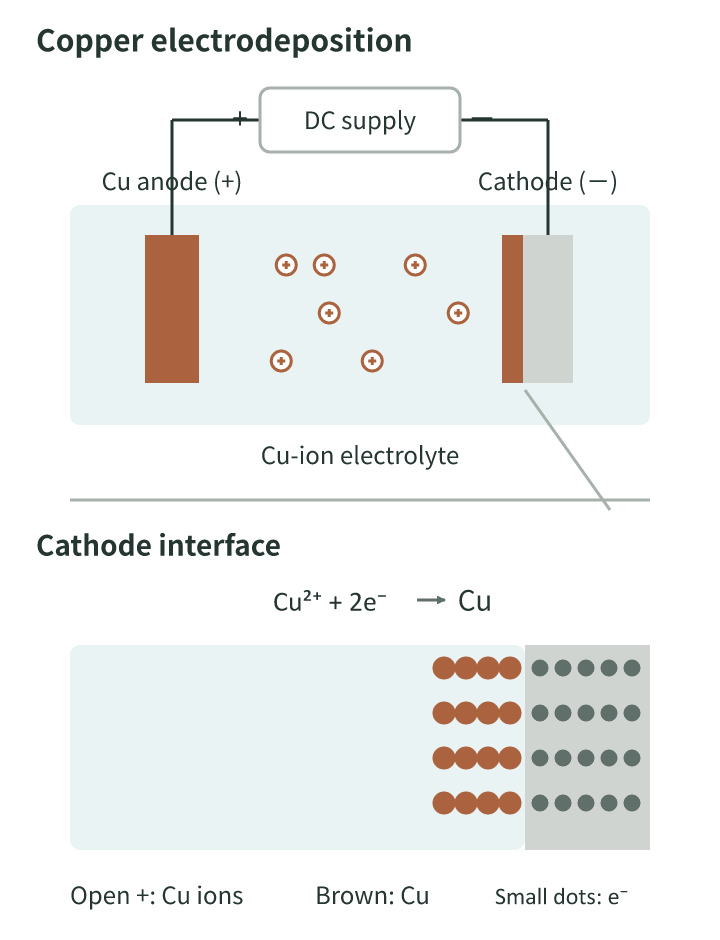
Ejemplo de deposición de cobre desde un baño de sales de cobre; las partículas y sus velocidades no se representan a escala.
Proceso: montaje en bastidores → pretratamiento → electrodeposición → enjuague y secado. En recubrimientos multicapa, se deposita cada metal sucesivamente y se enjuaga entre baños.
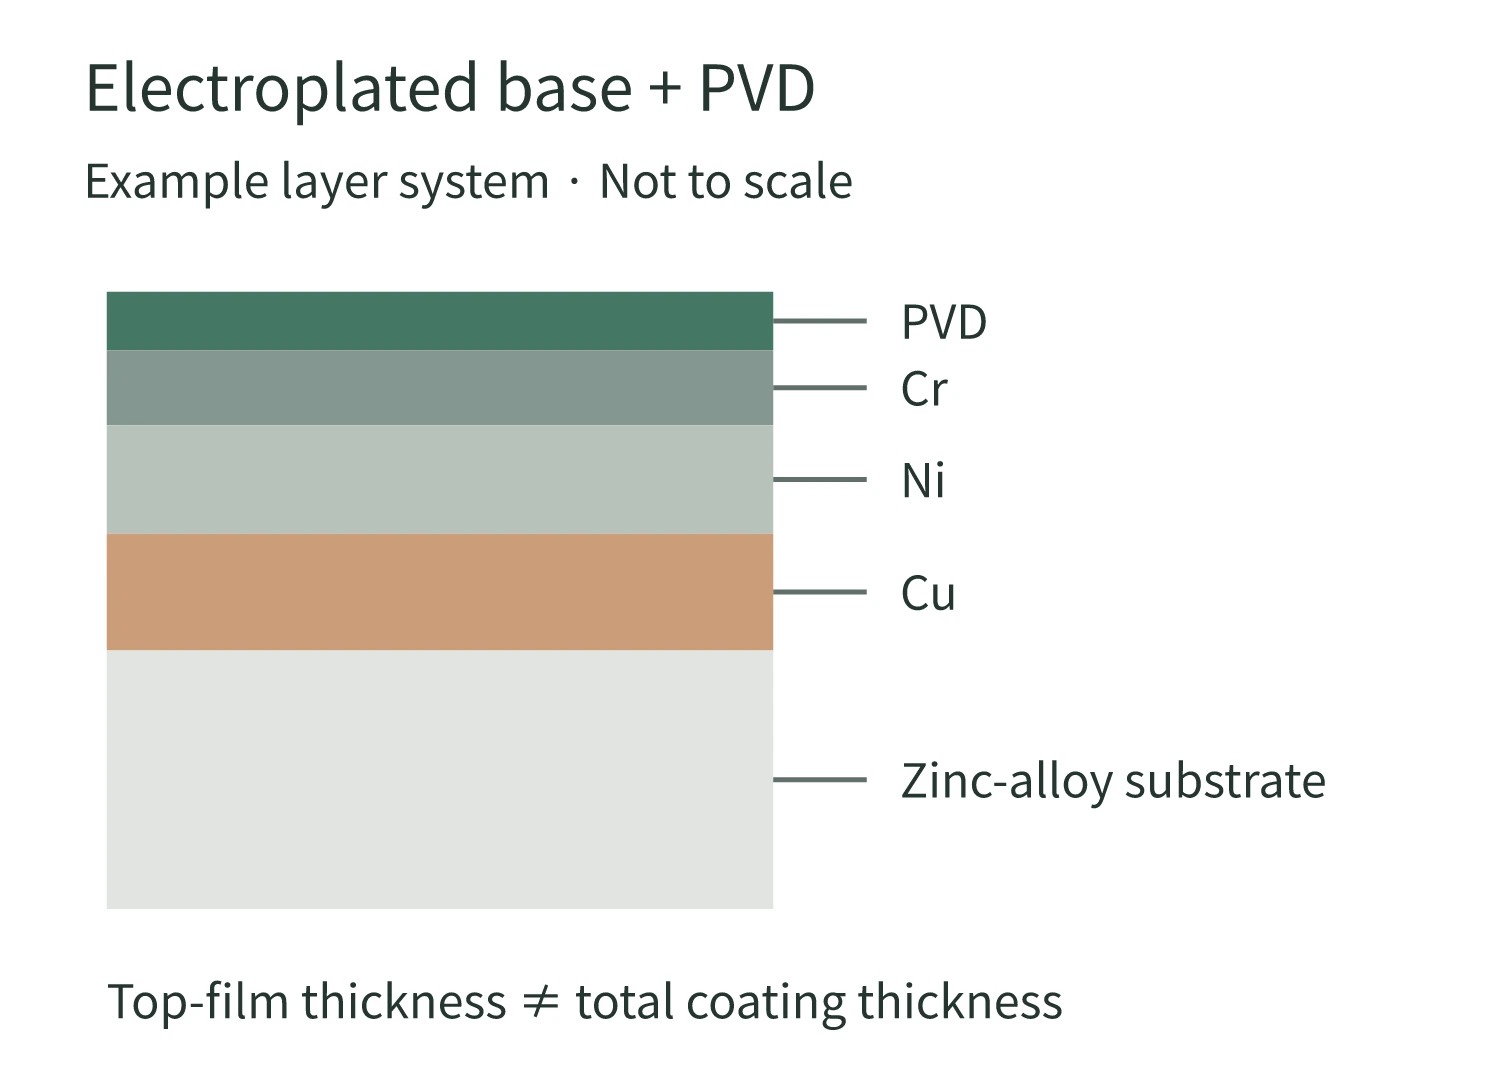
Un sistema habitual de cromado decorativo para aleaciones de zinc es cobre–níquel–cromo. El cobre y el níquel quedan bajo la capa exterior de cromo, y las capas actúan conjuntamente para aportar aspecto y protección.
PVD: liberar partículas de un material y depositar una película
PVD significa deposición física de vapor. El material de origen se libera mediante procesos como evaporación o pulverización catódica, alcanza la superficie de la pieza en vacío y forma una película fina.
El siguiente ejemplo muestra la pulverización catódica por magnetrón. El sólido que aporta el material del recubrimiento se denomina blanco. Los iones positivos de argón producidos por la descarga golpean el blanco polarizado negativamente y expulsan átomos de él. Estos llegan a la pieza y se depositan, mientras el campo magnético confina los electrones cerca del blanco para ayudar a mantener la descarga.
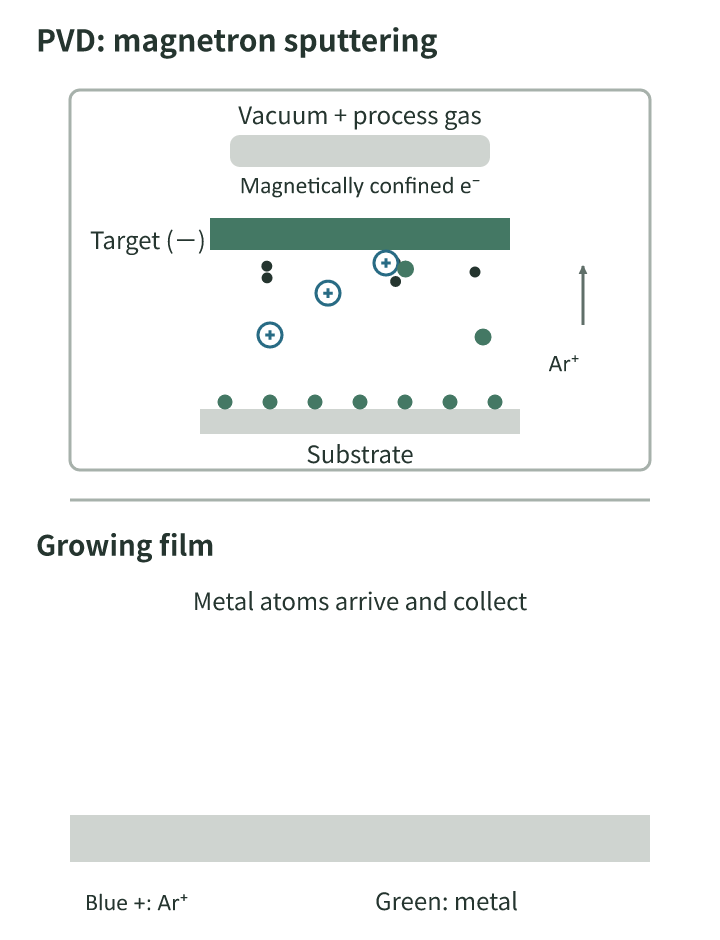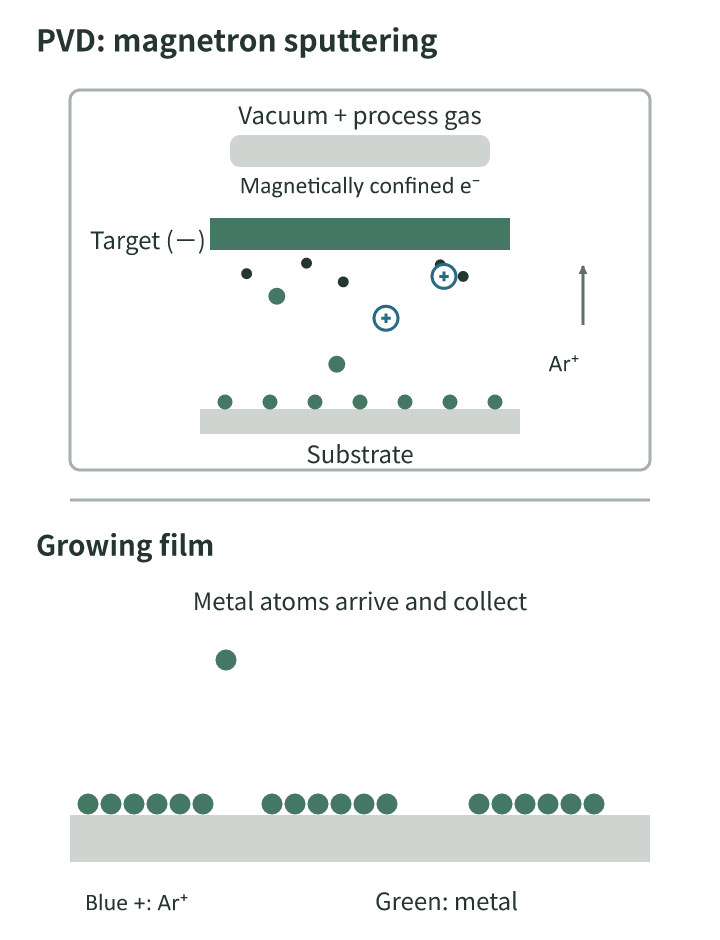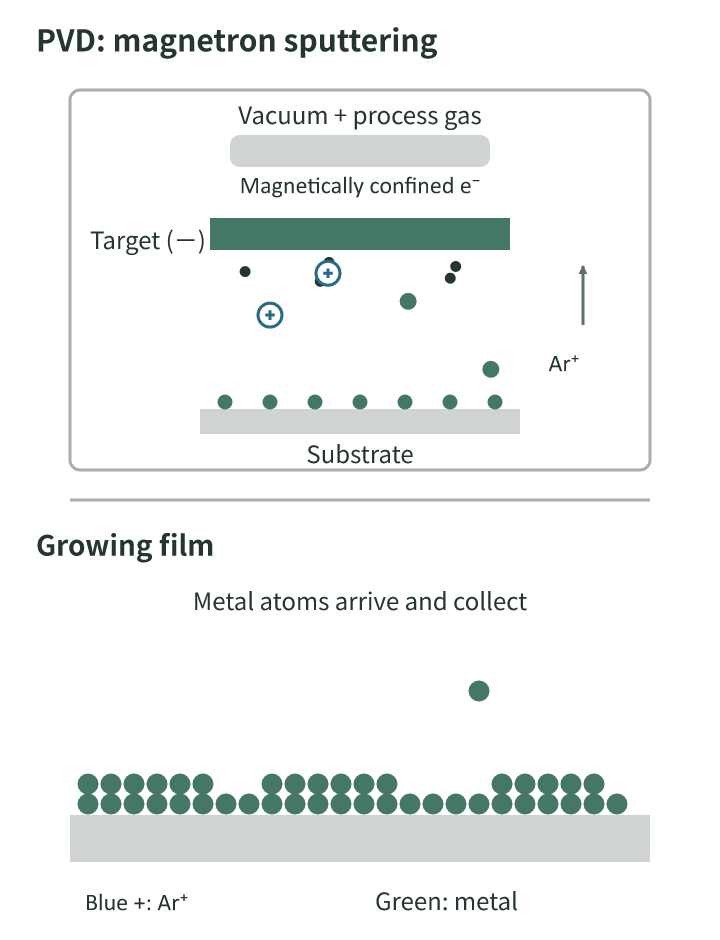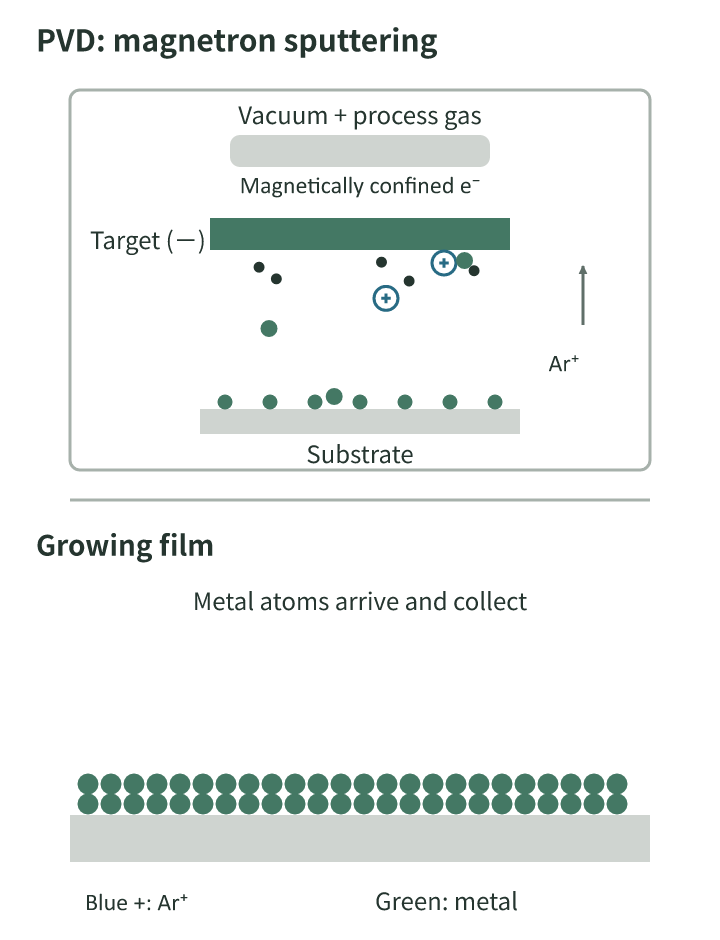
Ejemplo de película metálica depositada por pulverización catódica por magnetrón; la evaporación utiliza un proceso distinto.
Proceso: limpieza y carga → evacuación de la cámara → limpieza previa según las especificaciones → deposición de la película → enfriamiento y descarga. Las condiciones de calentamiento y limpieza previa dependen del sustrato y del sistema de recubrimiento.
Un tapón de aleación de zinc puede recibir un recubrimiento electrolítico antes del PVD
Algunos sistemas PVD decorativos para aleaciones de zinc requieren capas base electrodepositadas. El esquema muestra una combinación de capas de cobre, níquel y cromo con una capa final PVD. El espesor de la película PVD se refiere únicamente a la capa exterior.
¿Cómo se comparan la vida útil, el espesor, la resistencia y el coste?
Espesor: identificar primero qué capa se está midiendo
El símbolo μm significa micrómetro; 1 μm = 0,001 mm.
| Configuración concreta | Espesor |
|---|---|
| ASTM B456-17, edición de 2017: una configuración de cobre/níquel totalmente brillante/cromo convencional para aleaciones de zinc en condiciones de servicio moderadas SC2 | Cobre ≥5 μm; níquel brillante ≥20 μm; cromo convencional ≥0,2 μm |
| Capa final PVD | Se especifica según el material de la película, la aplicación y las condiciones de deposición; indicar su espesor por separado, sin incluir las capas base electrodepositadas |
Los valores de electrodeposición anteriores son un ejemplo de esa configuración de la norma, no las especificaciones predeterminadas de Wbmetal. El espesor de una película PVD no se puede comparar directamente con el de todo un sistema de recubrimiento electrolítico.
La electrodeposición tiende a acumular más material en los bordes salientes y menos en las cavidades; el PVD ofrece una cobertura limitada en cavidades profundas y zonas apantalladas. Ambos procesos deben tener en cuenta los relieves y las hendiduras del tapón.
Resistencia: el rayado, el desgaste hasta las capas inferiores y los daños por impacto son distintos
| Propiedad | Qué comparar |
|---|---|
| Resistencia al rayado | Una capa final PVD dura es una opción para mejorar la resistencia al rayado; importa el material de la película |
| Resistencia al desgaste | Comparar el desgaste y la exposición de las capas inferiores con el mismo material de fricción, la misma presión y el mismo número de ciclos |
| Resistencia al impacto | Comprobar abolladuras del tapón, grietas o desprendimientos del recubrimiento y adhesión entre capas; una capa final dura no mejora necesariamente la resistencia a los daños por caída |
| Adhesión | Los defectos del sustrato, la limpieza y la adhesión entre capas influyen en los desprendimientos; el PVD no corrige una mala adhesión de las capas base |
| Corrosión y exposición a sustancias químicas | Evaluar por separado la niebla salina, el sudor y el contacto con perfume; sus resultados no son intercambiables |
Vida útil: observar los daños por desgaste y corrosión
Ningún proceso tiene una vida útil universal. El roce frecuente puede desgastar el recubrimiento y exponer las capas inferiores, y las zonas débiles del recubrimiento electrolítico pueden fallar antes; las horas de niebla salina no se pueden convertir directamente en años de uso.
Aspecto y coste
Aspecto: la uniformidad del acabado de espejo y la definición de la textura dependen de la preparación superficial; los materiales y la combinación de capas también influyen en el resultado.
Costo: la electrodeposición seguida de PVD incluye tanto el coste del recubrimiento base como el del proceso PVD; también influyen el pulido, la geometría de la pieza, el montaje en bastidores y el tamaño del lote.
¿En qué productos se utilizan estos procesos?
| Producto | Aplicaciones del recubrimiento |
|---|---|
| Tapones de perfume y componentes metálicos de envases en aleación de zinc | Electrodeposición decorativa, o capas base electrodepositadas seguidas de PVD |
| Herrajes y accesorios de cocina y baño | Se utilizan tanto electrodeposición decorativa como PVD decorativo |
| Manillas de puertas y herrajes náuticos | Se utiliza PVD decorativo, teniendo en cuenta la fricción y el entorno de uso |
| Componentes decorativos de artículos deportivos | Se utiliza PVD decorativo; evaluar la fricción y los impactos en la pieza concreta |
| Molduras y botones del interior del automóvil | Cromado o PVD decorativo para el color y el aspecto superficial |
¿Qué proceso elegir para tapones de perfume de aleación de zinc?
- La electrodeposición ya cumple los requisitos estéticos y de uso: mantenerla; no es necesario añadir PVD solo por el nombre del proceso.
- Se necesita un color PVD concreto o una capa final dura: evaluarlo junto con las capas base electrodepositadas que puedan ser necesarias.
- Hay picaduras, arañazos o mala cobertura en cavidades profundas: resolver primero la superficie y la estrategia de cobertura; cambiar únicamente el proceso de recubrimiento no solucionará estos problemas.
Para los Tapones de perfume a medida, Wbmetal determina el tratamiento superficial según la forma, el material y el uso previsto.